
Η ταχύτητα του άξονα είναι μία από τις πιο θεμελιώδεις παραμέτρους στην κατεργασία πλαστικών CNC, και επίσης μία από τις πιο εύκολες για τους αρχάριους παραμέτρους που κάνουν λάθη. Η εμπειρία από την κατεργασία μετάλλων δεν μεταφέρεται άμεσα στα πλαστικά—τα πλαστικά έχουν κακή θερμική αγωγιμότητα και χαμηλά σημεία τήξης. Μια ταχύτητα άξονα που είναι ακόμη και ελαφρώς πολύ υψηλή μπορεί να μετατρέψει την κοπή σε τήξη, και μια μουτζουρωμένη επιφάνεια, το υλικό που κολλάει στο εργαλείο και η μετατόπιση των διαστάσεων μπορούν να συμβούν μέσα σε λίγα λεπτά. Ταυτόχρονα, οι χαμηλότερες ταχύτητες δεν είναι αυτόματα ασφαλέστερες: οι υπερβολικά χαμηλές ταχύτητες οδηγούν σε υψηλότερες δυνάμεις κοπής, πιο τραχιά φινιρίσματα επιφάνειας και επιταχυνόμενη φθορά του εργαλείου. Η σωστή ταχύτητα του άξονα για την κατεργασία πλαστικών CNC πρέπει να προσδιορίζεται λαμβάνοντας υπόψη τον τύπο του υλικού, τη διάμετρο του εργαλείου, τους στόχους κατεργασίας και τις δυνατότητες του μηχανήματος μαζί. Δεν υπάρχει ένας μόνο αριθμός που να ταιριάζει σε όλες τις καταστάσεις, αλλά υπάρχουν χρησιμοποιήσιμα εύρη αναφοράς και διαγνωστικές αρχές.
Η ταχύτητα επιφάνειας είναι πιο σημαντική από τις στροφές ανά λεπτό
Μετατροπή μεταξύ RPM και ταχύτητας επιφάνειας
Οι στροφές/λεπτό (RPM) δεν είναι ανεξάρτητη παράμετρος. Μαζί με τη διάμετρο του εργαλείου, καθορίζουν την ταχύτητα της επιφάνειας κοπής—την πραγματική ταχύτητα με την οποία κινείται η άκρη του εργαλείου σε σχέση με την επιφάνεια του υλικού, εκφρασμένη σε μέτρα ανά λεπτό (m/min). Στις ίδιες στροφές/λεπτό, μια μεγαλύτερη διάμετρος εργαλείου παράγει υψηλότερη ταχύτητα επιφάνειας· στην ίδια ταχύτητα επιφάνειας, μια μικρότερη διάμετρος εργαλείου απαιτεί υψηλότερες στροφές/λεπτό.
Ο τύπος μετατροπής είναι: RPM = Ταχύτητα επιφάνειας (m/min) x 1000 / (Pi x Διάμετρος εργαλείου σε mm). Κατά την αλλαγή από εργαλείο 6 mm σε εργαλείο 3 mm, οι στροφές πρέπει να διπλασιαστούν για να διατηρηθεί η ίδια ταχύτητα επιφάνειας. Αυτό εξηγεί επίσης γιατί τα εργαλεία μικρότερης διαμέτρου συνήθως χρειάζονται υψηλότερες ταχύτητες άξονα—όχι για να κόβουν πιο γρήγορα, αλλά για να επιτύχουν μια λογική ταχύτητα επιφάνειας.
Εύρη αναφοράς ταχύτητας επιφάνειας για πλαστικά
Σε αντίθεση με την κατεργασία μετάλλων, η οποία επωφελείται από καθιερωμένα εγχειρίδια δεδομένων κοπής, οι συστάσεις για την ταχύτητα επιφάνειας για τα πλαστικά βασίζονται σε μεγάλο βαθμό στην πρακτική εμπειρία. Το συνιστώμενο εύρος ταχύτητας επιφάνειας για τα πλαστικά είναι χαμηλότερο από αυτό του αλουμινίου, αλλά υψηλότερο από αυτό του χάλυβα, με τα περισσότερα πλαστικά μηχανικής να έχουν καλή απόδοση μεταξύ 100 και 400 m/min. Τα θερμοευαίσθητα υλικά θα πρέπει να χρησιμοποιούνται στο χαμηλότερο άκρο αυτού του εύρους. Υλικά με καλές αυτολιπαινόμενες ιδιότητες μπορούν να χρησιμοποιούνται στο υψηλότερο άκρο.
Δύο σενάρια προκύπτουν εκτός του συνιστώμενου εύρους: εάν η ταχύτητα επιφάνειας είναι πολύ υψηλή, η θερμότητα τριβής στη ζώνη κοπής δεν μπορεί να απομακρυνθεί από τα θραύσματα αρκετά γρήγορα και η θερμοκρασία της πλαστικής επιφάνειας υπερβαίνει τη θερμοκρασία υαλώδους μετάπτωσης ή το σημείο τήξης, με αποτέλεσμα την τήξη, τον αποχρωματισμό ή την προσκόλληση του υλικού στο εργαλείο. Εάν η ταχύτητα επιφάνειας είναι πολύ χαμηλή, η κοπτική ακμή δεν μπορεί να διεισδύσει αποτελεσματικά στο υλικό και αντίθετα το τρίβει και το συμπιέζει, οδηγώντας σε τραχιά επιφάνεια, γρήγορη φθορά του εργαλείου και χαμηλή απόδοση κατεργασίας.
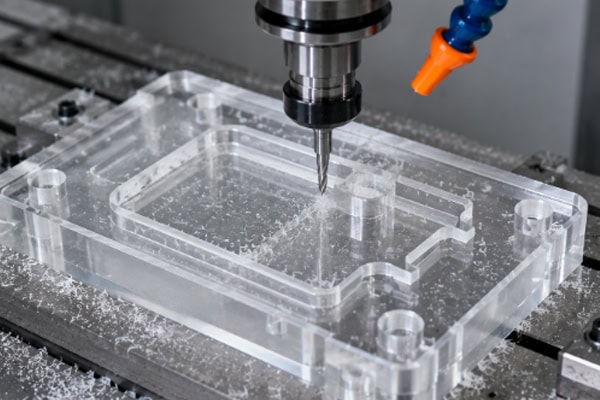
Συνιστώμενα εύρη ταχύτητας άξονα για κοινά πλαστικά
Τα ακόλουθα σχήματα υποθέτουν μια φρέζα με δύο αυλακώσεις και διαμέτρους 3 mm και 6 mm, και μέτριο βάθος κοπής (αξονικό βάθος όχι μεγαλύτερο από 50 τοις εκατό της διαμέτρου του εργαλείου).
Ακρυλικό (PMMA)—Συνιστώμενη ταχύτητα επιφάνειας: 100 έως 250 m/min. Ένα εργαλείο 3 mm αντιστοιχεί σε περίπου 10,000 έως 26,000 RPM. Ένα εργαλείο 6 mm αντιστοιχεί σε περίπου 5,000 έως 13,000 RPM. Το ακρυλικό είναι σχετικά εύθραυστο και επιρρεπές σε ρωγμές στις άκρες σε υψηλότερες ταχύτητες. Εάν χρησιμοποιείται ψύξη με πεπιεσμένο αέρα, μπορούν να υιοθετηθούν ταχύτητες κοντά στο ανώτερο όριο του εύρους.
POM (πολυοξυμεθυλένιο)—Συνιστώμενη ταχύτητα επιφάνειας: 150 έως 400 m/min. Ένα εργαλείο 3 mm αντιστοιχεί σε περίπου 16,000 έως 42,000 σ.α.λ. ένα εργαλείο 6 mm αντιστοιχεί σε περίπου 8,000 έως 21,000 σ.α.λ. Το POM είναι ένα από τα καλύτερα διαθέσιμα πλαστικά κατεργασίας, με μεγάλη ανοχή ταχύτητας και σταθερή ποιότητα επιφάνειας ακόμη και σε υψηλότερες σ.α.λ. Για το φινίρισμα μικρών εξαρτημάτων, μπορούν να χρησιμοποιηθούν ταχύτητες στο ανώτερο άκρο.
PC (πολυανθρακικό)—Συνιστώμενη ταχύτητα επιφάνειας: 80 έως 200 m/min. Ένα εργαλείο 3 mm αντιστοιχεί σε περίπου 8,500 έως 21,000 σ.α.λ. ένα εργαλείο 6 mm αντιστοιχεί σε περίπου 4,200 έως 10,500 σ.α.λ. Το PC είναι ευαίσθητο στη θερμότητα. Οι ταχύτητες πρέπει να διατηρούνται σε συντηρητικό επίπεδο. Η υπέρβαση του συνιστώμενου εύρους μπορεί εύκολα να προκαλέσει λεύκανση λόγω καταπόνησης και θάμπωμα των άκρων.
Νάιλον (PA)—Συνιστώμενη ταχύτητα επιφάνειας: 100 έως 250 m/min. Ένα εργαλείο 3 mm αντιστοιχεί σε περίπου 10,000 έως 26,000 σ.α.λ. ένα εργαλείο 6 mm αντιστοιχεί σε περίπου 5,000 έως 13,000 σ.α.λ. Το νάιλον είναι σχετικά μαλακό και επιρρεπές στο να παράγει ινώδη θραύσματα που τυλίγονται γύρω από το εργαλείο σε υψηλές ταχύτητες. Η λειτουργία στο χαμηλότερο έως μεσαίο τμήμα του εύρους ταχύτητας με μεγαλύτερο ρυθμό τροφοδοσίας βοηθά στο σπάσιμο των θραυσμάτων.
PEEK—Συνιστώμενη ταχύτητα επιφάνειας: 50 έως 150 m/min. Ένα εργαλείο 3 mm αντιστοιχεί σε περίπου 5,300 έως 16,000 σ.α.λ. ένα εργαλείο 6 mm αντιστοιχεί σε περίπου 2,600 έως 8,000 σ.α.λ. Το PEEK είναι σκληρό και δημιουργεί υψηλές δυνάμεις κοπής. Η φθορά του εργαλείου επιταχύνεται αισθητά σε υψηλές ταχύτητες. Συνιστώνται χαμηλότερες ταχύτητες σε συνδυασμό με μικρότερα βάθη κοπής.
PTFE—Συνιστώμενη ταχύτητα επιφάνειας: 200 έως 500 m/min. Ένα εργαλείο 3 mm αντιστοιχεί σε περίπου 21,000 έως 53,000 σ.α.λ. ένα εργαλείο 6 mm αντιστοιχεί σε περίπου 10,500 έως 26,500 σ.α.λ. Το PTFE είναι εξαιρετικά μαλακό και έχει πολύ χαμηλό συντελεστή τριβής. Οι υψηλές ταχύτητες γενικά δεν προκαλούν προβλήματα τήξης, αλλά θα πρέπει να λαμβάνεται υπόψη η επίδραση της ελαστικής παραμόρφωσης του υλικού υπό τις δυνάμεις κοπής στην ακρίβεια των διαστάσεων.
Ρύθμιση ταχύτητας με βάση τη διάμετρο του εργαλείου
Η διάμετρος του εργαλείου είναι η μεταβλητή που επηρεάζει άμεσα την επιλογή ταχύτητας. Οι ακόλουθες τιμές RPM είναι ενδεικτικές για τις συνήθεις διαμέτρους εργαλείων κατά την κατεργασία POM (η ταχύτητα επιφάνειας λαμβάνεται ως 250 m/min):
- Διάμετρος εργαλείου 1 mm—περίπου 79,600 σ.α.λ. (συνήθως πέρα από τη μέγιστη ταχύτητα των περισσότερων ατράκτων· οι προσδοκίες για ταχύτητα επιφάνειας πρέπει να μειωθούν)
- Διάμετρος εργαλείου 2 mm—περίπου 39,800 σ.α.λ.
- Διάμετρος εργαλείου 3 mm—περίπου 26,500 σ.α.λ.
- Διάμετρος εργαλείου 4 mm—περίπου 19,900 σ.α.λ.
- Διάμετρος εργαλείου 6 mm—περίπου 13,300 σ.α.λ.
- Διάμετρος εργαλείου 8 mm—περίπου 9,900 σ.α.λ.
- Διάμετρος εργαλείου 10 mm—περίπου 8,000 σ.α.λ.
Για εργαλεία μικρής διαμέτρου (1 έως 2 mm), το συνηθισμένο πρόβλημα στην κατεργασία πλαστικών δεν είναι η ανεπαρκής ταχύτητα. Αντίθετα, οι μέγιστες στροφές ανά λεπτό (RPM) της ατράκτου περιορίζουν την εφικτή ταχύτητα επιφάνειας. Για παράδειγμα, ένα εργαλείο 1 mm που λειτουργεί στις 24,000 RPM - το ανώτατο όριο των περισσότερων συμβατικών ατράκτων CNC - παρέχει ταχύτητα επιφάνειας μόνο περίπου 75 m/min, πολύ κάτω από το ιδανικό εύρος για POM. Αυτό σημαίνει ότι το φινίρισμα επιφάνειας με εργαλεία μικρής διαμέτρου μπορεί να μην ταιριάζει με αυτό που επιτυγχάνεται με μεγαλύτερα εργαλεία. Ως λύση, ο ρυθμός τροφοδοσίας μπορεί να μειωθεί για να αντισταθμιστεί η χαμηλότερη ταχύτητα επιφάνειας. Για εργαλεία μεγάλης διαμέτρου (8 mm και άνω), η κατάσταση αντιστρέφεται: ακόμη και σε μέτριες στροφές ανά λεπτό, η ταχύτητα επιφάνειας μπορεί εύκολα να υπερβεί το συνιστώμενο ανώτατο όριο. Σε αυτές τις περιπτώσεις, η ταχύτητα της ατράκτου πρέπει να μειωθεί ενεργά αντί να ακολουθούνται τα συνήθως αναφερόμενα εύρη. Ένα εργαλείο 10 mm στις 10,000 RPM παρέχει ήδη ταχύτητα επιφάνειας 314 m/min, η οποία είναι στην υψηλότερη πλευρά για τα περισσότερα πλαστικά.
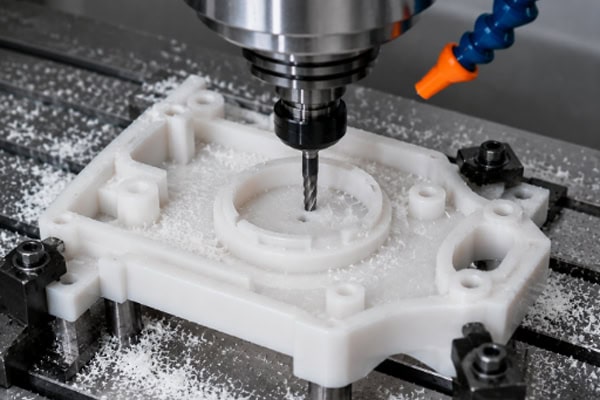
Συνήθη σημάδια λανθασμένης ταχύτητας άξονα
Πολύ υψηλή ταχύτητα άξονα—Η πλαστική επιφάνεια εμφανίζει σημάδια τήξης, ανομοιόμορφη γυαλάδα ή σκούρο χρώμα. Τα θραύσματα μετατρέπονται από ομοιόμορφες νιφάδες σε ακανόνιστες κολλώδεις συστάδες. Μια επίστρωση λιωμένου πλαστικού συσσωρεύεται στο εργαλείο. Η περιοχή κατεργασίας αναδίδει την οσμή υπερθερμασμένου πλαστικού. Οι ακρυλικές άκρες γίνονται λευκές ή αναπτύσσουν μικρορωγμές.
Πολύ χαμηλή ταχύτητα άξονα—Κακή τραχύτητα επιφάνειας με έντονα, ανομοιόμορφα σημάδια από το εργαλείο· ο ήχος κοπής είναι χαμηλός και θαμπός, μερικές φορές με κροτάλισμα· η φθορά του εργαλείου εξελίσσεται ταχύτερα από το αναμενόμενο (επειδή οι δυνάμεις κοπής είναι υψηλότερες σε χαμηλή ταχύτητα)· τα θραύσματα είναι μεγάλα ακανόνιστα θραύσματα και τα εύθραυστα πλαστικά ειδικότερα μπορεί να παράγουν σπασμένα, θρυμματισμένα θραύσματα· τα εργαλεία μικρής διαμέτρου είναι πιο πιθανό να σπάσουν σε χαμηλή ταχύτητα επειδή οι δυνάμεις κοπής υπερβαίνουν αυτό που μπορεί να αντέξει το εργαλείο.
Εάν εμφανιστεί κάποιο από αυτά τα σημάδια κατά την κατεργασία, η ρύθμιση της ταχύτητας του άξονα είναι μια κατεύθυνση που πρέπει να διερευνηθεί—αν και όχι απαραίτητα η μόνη. Ο ρυθμός πρόωσης, το βάθος κοπής και η κατάσταση του εργαλείου επηρεάζουν επίσης αυτά τα αποτελέσματα.
Συντονισμός της ταχύτητας του άξονα με τον ρυθμό πρόωσης
Η ταχύτητα του άξονα δεν μπορεί να συζητηθεί ξεχωριστά από τον ρυθμό τροφοδοσίας. Η ταχύτητα του άξονα καθορίζει πόσο συχνά η κοπτική ακμή έρχεται σε επαφή με το υλικό. Ο ρυθμός τροφοδοσίας καθορίζει πόσο υλικό αφαιρείται με κάθε επαφή. Μαζί παράγουν την τροφοδοσία ανά δόντι - την απόσταση που προχωρά το εργαλείο ανά κοπτική ακμή ανά περιστροφή. Στην κατεργασία πλαστικών CNC, οι τυπικές τιμές τροφοδοσίας ανά δόντι κυμαίνονται από 0.03 έως 0.15 mm, με υλικά ευαίσθητα στη θερμότητα στο κάτω άκρο και υλικά ελεύθερης κοπής στο άνω άκρο.
Μια πρακτική προσέγγιση: μόλις ρυθμιστεί η ταχύτητα του άξονα με βάση το συνιστώμενο εύρος υλικών, ο ρυθμός τροφοδοσίας μπορεί να υπολογιστεί από την τροφοδοσία ανά δόντι. Ο τύπος είναι: Ρυθμός τροφοδοσίας (mm/min) = RPM x Αριθμός αυλακώσεων x Τροφοδοσία ανά δόντι (mm). Πάρτε ως παράδειγμα μια κατεργασία POM με φρέζα δύο αυλακώσεων 6 mm: στις 12,000 RPM με τροφοδοσία ανά δόντι 0.08 mm, ο ρυθμός τροφοδοσίας = 12,000 x 2 x 0.08 = 1,920 mm/min.
Η αναλογία μεταξύ της ταχύτητας του άξονα και του ρυθμού τροφοδοσίας επηρεάζει την ποιότητα της επιφάνειας. Σε μια δεδομένη ταχύτητα του άξονα, ένας υψηλότερος ρυθμός τροφοδοσίας σημαίνει μεγαλύτερο φορτίο θραυσμάτων ανά δόντι και πιο ορατά σημάδια εργαλείου στην επιφάνεια, αλλά σημαίνει επίσης υψηλότερη απόδοση και περισσότερη θερμότητα που μεταφέρεται από τα θραύσματα. Ένας χαμηλότερος ρυθμός τροφοδοσίας παράγει μια λεπτότερη επιφάνεια, αλλά αν η τροφοδοσία είναι τόσο χαμηλή που η τροφοδοσία ανά δόντι πέσει κάτω από 0.02 mm, το εργαλείο μεταβαίνει από την κοπή στην τριβή και η επιφάνεια στην πραγματικότητα φθείρεται. Η εύρεση του σημείου ισορροπίας μεταξύ ταχύτητας και τροφοδοσίας απαιτεί δοκιμαστικές κοπές στο πραγματικό μηχάνημα με το συγκεκριμένο υλικό και εργαλείο.
Συχνές ερωτήσεις
Η λειτουργία του άξονα στη μέγιστη ταχύτητα δίνει την υψηλότερη παραγωγικότητα;
Όχι απαραίτητα. Οι υψηλότερες ταχύτητες ατράκτου επιτρέπουν υψηλότερους ρυθμούς τροφοδοσίας και μπορούν να μειώσουν τον χρόνο κατεργασίας, αλλά μόνο εάν το υλικό μπορεί να χειριστεί την πρόσθετη θερμότητα κοπής που παράγεται σε αυτές τις ταχύτητες. Για υλικά όπως το POM, η υψηλή ταχύτητα σε συνδυασμό με την υψηλή τροφοδοσία μπορεί να προσφέρει τόσο απόδοση όσο και ποιότητα επιφάνειας. Ωστόσο, για το PC και το ακρυλικό, ο κίνδυνος θερμικής ζημιάς σε υπερβολικές ταχύτητες και το προκύπτον κόστος επανεπεξεργασίας μπορεί να υπερτερήσει του χρόνου που εξοικονομείται. Η προϋπόθεση για τη μεγιστοποίηση της απόδοσης είναι πρώτα να διασφαλιστεί ότι η ποιότητα κατεργασίας είναι αποδεκτή.
Απαιτούν διαφορετικές μάρκες του ίδιου πλαστικού διαφορετικές ταχύτητες ατράκτου;
Μερικές φορές, ναι. Ακόμα και για το ίδιο ονομαστικό υλικό, όπως το POM ή το ακρυλικό, διαφορετικοί κατασκευαστές ενδέχεται να χρησιμοποιούν διαφορετικές συνθέσεις, κατανομές μοριακού βάρους και πακέτα προσθέτων, γεγονός που μπορεί να οδηγήσει σε διακυμάνσεις στη συμπεριφορά κοπής. Το πιο αξιοσημείωτο παράδειγμα είναι το ακρυλικό - η ταχύτητα κατεργασίας για χυτό φύλλο και εξωθημένο φύλλο μπορεί να διαφέρει κατά 20% ή περισσότερο. Εάν ο προμηθευτής ή η παρτίδα υλικού έχει αλλάξει, συνιστάται να εκτελέσετε μια δοκιμαστική κοπή για να επιβεβαιώσετε εάν εξακολουθούν να ισχύουν οι υπάρχουσες παράμετροι.
Τι γίνεται αν η ταχύτητα του άξονα δεν επαρκεί για εργαλεία μικρής διαμέτρου;
Τα συμβατικά όρια ταχύτητας ατράκτου CNC κυμαίνονται συνήθως μεταξύ 18,000 και 24,000 σ.α.λ., κάτι που είναι πράγματι χαμηλό για εργαλεία με διάμετρο κάτω των 2 mm. Οι επιλογές μετριασμού περιλαμβάνουν: τη χρήση εργαλείου μονής αυλάκωσης - με την ίδια ταχύτητα και τροφοδοσία, ένα εργαλείο μονής αυλάκωσης παρέχει διπλάσια τροφοδοσία ανά δόντι από ένα εργαλείο δύο αυλακώσεων, βελτιώνοντας τις συνθήκες κοπής· τη χρήση επιταχυντή ατράκτου για τον πολλαπλασιασμό της ταχύτητας εξόδου του άξονα με συντελεστή 3 έως 5· ή, εάν το επιτρέπει η γεωμετρία του εξαρτήματος, απλώς τη μετάβαση σε ένα εργαλείο μεγαλύτερης διαμέτρου.
Συμπέρασμα
Δεν υπάρχει ένας ενιαίος πίνακας τιμών ταχύτητας ατράκτου που να καλύπτει κάθε περίπτωση στην κατεργασία πλαστικών CNC. Η ταχύτητα επιφάνειας είναι μια πιο σημαντική μέτρηση αναφοράς από τις ίδιες τις στροφές ανά λεπτό (RPM) και τα περισσότερα πλαστικά μηχανικής κατεργάζονται καλά εντός ενός εύρους ταχύτητας επιφάνειας από 100 έως 400 m/min. Για οποιοδήποτε δεδομένο εξάρτημα, η επιλογή ταχύτητας πρέπει επίσης να λαμβάνει υπόψη τη διάμετρο του εργαλείου, τον ρυθμό τροφοδοσίας, το βάθος κοπής και τις συνθήκες ψύξης. Στην πράξη, η πιο αξιόπιστη μέθοδος είναι να ξεκινήσετε από το συνιστώμενο εύρος ταχύτητας επιφάνειας του υλικού, να μετατρέψετε σε μια αρχική στροφές ανά λεπτό χρησιμοποιώντας τη διάμετρο του εργαλείου και στη συνέχεια να βελτιώσετε μέσω δοκιμαστικών κοπών - προσαρμόζοντας σταδιακά προς το βέλτιστο με βάση το φινίρισμα της επιφάνειας, τη μορφή του θραύσματος και την κατάσταση του εργαλείου. Αυτή η προσέγγιση ξεπερνά σταθερά την τυφλή εφαρμογή τιμών από οποιονδήποτε προ-μεταγλωττισμένο πίνακα.















