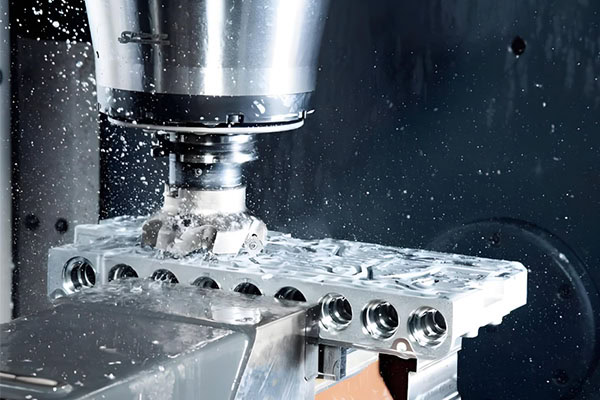
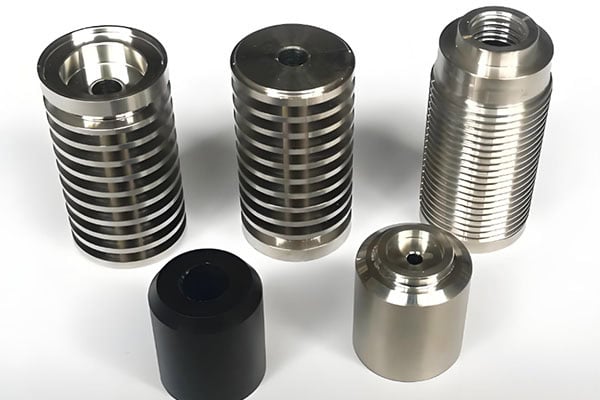
Οι ανοχές διαστάσεων αποτελούν σημαντικό παράγοντα στην κατεργασία μετάλλων. Για ένα μηχανικό εξάρτημα, η διάσταση που εμφανίζεται σε ένα μηχανολογικό σχέδιο δεν σημαίνει απαραίτητα ότι το τελικό εξάρτημα πρέπει να φτάσει σε μια απόλυτη τιμή. Αντίθετα, συνήθως επιτρέπεται ένα ορισμένο εύρος διαστατικής διακύμανσης.
Μια λογική ανοχή διασφαλίζει ότι τα εξαρτήματα μπορούν να συναρμολογηθούν σωστά και να λειτουργήσουν όπως προβλέπεται, αποφεύγοντας παράλληλα το περιττό κόστος κατεργασίας υψηλής ακρίβειας. Εάν οι ανοχές είναι πολύ χαλαρές, τα εξαρτήματα ενδέχεται να μην ταιριάζουν ή να μην λειτουργούν σωστά. Εάν είναι πολύ σφιχτά, η δυσκολία κατεργασίας, οι απαιτήσεις επιθεώρησης, ο χρόνος παραγωγής και το συνολικό κόστος μπορεί να αυξηθούν.
ΕΠΙΚΟΙΝΩΝΗΣΤΕ 20% απενεργοποιημένο
Η πρώτη σας παραγγελία
Χρειάζεστε μεταλλικά και πλαστικά εξαρτήματα κατά παραγγελία;
Ποιες είναι οι ανοχές στην κατεργασία μετάλλων;
Πώς σχετίζονται οι ανοχές με τις πραγματικές διαστάσεις;
Η ανοχή αναφέρεται στο επιτρεπόμενο εύρος διαστασιακής μεταβολής για ένα εξάρτημα. Για παράδειγμα, εάν μια διάσταση ορίζεται ως 20 ± 0.05 mm, η πραγματική κατεργασμένη διάσταση απαιτείται γενικά να παραμένει μεταξύ 19.95 mm και 20.05 mm.
Στην πραγματική κατεργασία μετάλλων, η επίτευξη της θεωρητικής διάστασης με ακρίβεια είναι δύσκολη, επειδή παράγοντες όπως οι ιδιότητες του υλικού, η φθορά του εργαλείου, η ακρίβεια της μηχανής, η θερμοκρασία και οι διαδικασίες κατεργασίας μπορούν να επηρεάσουν το τελικό αποτέλεσμα. Συνεπώς, οι μηχανικοί πρέπει να ορίσουν ένα αποδεκτό εύρος ανοχής με βάση τις λειτουργικές απαιτήσεις του εξαρτήματος.
Γιατί να μην χρησιμοποιήσετε αυστηρές ανοχές για κάθε διάσταση;
Δεν απαιτούν κάθε διάσταση υψηλή ακρίβεια. Για διαστάσεις που έχουν μικρή επίδραση στη συναρμολόγηση ή τη λειτουργία, συχνά επαρκούν τυπικές ή χαλαρότερες ανοχές.
Η εφαρμογή εξαιρετικά αυστηρών ανοχών σε κάθε διάσταση μπορεί να αυξήσει τη δυσκολία κατεργασίας και μπορεί να απαιτήσει πιο ακριβή εξοπλισμό και πρόσθετες διαδικασίες επιθεώρησης, αυξάνοντας τελικά το κόστος κατεργασίας CNC.
Ποιοι παράγοντες πρέπει να λαμβάνονται υπόψη κατά τον προσδιορισμό των ανοχών κατεργασίας μετάλλου;
Η πραγματική λειτουργία του εξαρτήματος
Οι λειτουργικές απαιτήσεις του εξαρτήματος θα πρέπει να αποτελούν το σημείο εκκίνησης για την επιλογή ανοχών. Εάν δύο εξαρτήματα πρέπει να ταιριάζουν στενά μεταξύ τους, οι διαστάσεις σύνδεσης συνήθως απαιτούν αυστηρότερες ανοχές.
Για παράδειγμα, η εφαρμογή μεταξύ ενός άξονα και μιας οπής πρέπει να ελέγχεται προσεκτικά. Η υπερβολική απόσταση μπορεί να προκαλέσει χαλαρότητα, ενώ η ανεπαρκής απόσταση μπορεί να καταστήσει τη συναρμολόγηση δύσκολη ή και αδύνατη.
Συνεπώς, οι μηχανικοί θα πρέπει πρώτα να καθορίσουν τις λειτουργικές απαιτήσεις του εξαρτήματος και στη συνέχεια να καθορίσουν κατάλληλες ανοχές διαστάσεων.
Ιδιότητες υλικού
Διαφορετικά μέταλλα συμπεριφέρονται διαφορετικά κατά την κατεργασία. Τα κράματα αλουμινίου, χάλυβα, ανοξείδωτου χάλυβα, χαλκού και τιτανίου ποικίλλουν ως προς τη σκληρότητα, τη θερμική διαστολή, την κατεργασιμότητα και άλλες ιδιότητες.
Ορισμένα υλικά είναι πιο επιρρεπή σε παραμόρφωση ή θερμικές επιδράσεις. Αυτά τα χαρακτηριστικά θα πρέπει να λαμβάνονται υπόψη κατά τον προσδιορισμό των ανοχών κατεργασίας, ειδικά για εξαρτήματα ακριβείας.
Δυνατότητες εργαλειομηχανών
Διαφορετικές μηχανές CNC έχουν διαφορετικά επίπεδα ακρίβειας και σταθερότητας. Τα τυπικά κέντρα κατεργασίας 3 αξόνων, οι μηχανές CNC ακριβείας και ο εξοπλισμός κατεργασίας πολλαπλών αξόνων μπορεί να διαφέρουν ως προς την ακρίβεια τοποθέτησης και την επαναληψιμότητα.
Συνεπώς, οι μηχανικοί δεν θα πρέπει να καθορίζουν τις ανοχές μόνο με βάση το σχέδιο. Θα πρέπει επίσης να επιβεβαιώνουν ότι ο πραγματικός εξοπλισμός παραγωγής μπορεί να επιτύχει με συνέπεια τις καθορισμένες απαιτήσεις.
Βασικές παράμετροι που πρέπει να λάβουν υπόψη οι μηχανικοί
Ανοχές διαστάσεων
Η διαστατική ανοχή είναι ένας από τους πιο βασικούς τύπους ανοχής. Ελέγχει διαστάσεις όπως το μήκος, το πλάτος, η διάμετρος και το πάχος.
Κατά την προετοιμασία των μηχανολογικών σχεδίων, οι ανοχές θα πρέπει να ορίζονται σύμφωνα με τη λειτουργική σημασία κάθε διάστασης και όχι απλώς να εφαρμόζεται η ίδια ανοχή σε κάθε χαρακτηριστικό.
Γεωμετρικές ανοχές
Εκτός από την ακρίβεια των διαστάσεων, το σχήμα και η θέση ενός εξαρτήματος μπορούν να επηρεάσουν τη συναρμολόγηση και την απόδοση. Η επιπεδότητα, η στρογγυλότητα, η ομόκεντρη φύση, η κάθετοτητα και η θέση είναι συνηθισμένα παραδείγματα γεωμετρικών ανοχών.
Για μεταλλικά μέρη που πρέπει να ταιριάζουν με ακρίβεια με πολλαπλά εξαρτήματα, οι γεωμετρικές ανοχές μπορεί μερικές φορές να είναι πιο σημαντικές από τις διαστατικές ανοχές από μόνες τους.
Σκληρότητα επιφάνειας
Αν και η τραχύτητα της επιφάνειας δεν είναι αυστηρά μια διαστατική ανοχή, είναι μια άλλη σημαντική παράμετρος στα σχέδια κατεργασίας μετάλλων.
Οι ολισθαίνουσες επιφάνειες, οι περιοχές σφράγισης και οι ορατές επιφάνειες ενδέχεται να απαιτούν διαφορετικά επίπεδα τραχύτητας επιφάνειας. Αυτές οι απαιτήσεις μπορούν να επηρεάσουν τόσο τη διαδικασία κατεργασίας όσο και το τελικό κόστος.
Δεδομένα αναφοράς και μέθοδοι μέτρησης
Οι ανοχές πρέπει να βασίζονται σε σαφώς καθορισμένα σημεία αναφοράς και μεθόδους μέτρησης. Εάν διαφορετικές εργασίες κατεργασίας χρησιμοποιούν διαφορετικά σημεία αναφοράς, ενδέχεται να προκύψουν σφάλματα στοίβαξης διαστάσεων.
Συνεπώς, οι μηχανικοί θα πρέπει να ορίζουν με σαφήνεια τα κρίσιμα δεδομένα στα σχέδια και να διασφαλίζουν ότι η κατεργασία και η επιθεώρηση χρησιμοποιούν συνεπείς αναφορές.
Πώς μπορούν να οριστούν σωστά οι ανοχές κατεργασίας CNC;
Ξεχωριστές κρίσιμες και μη κρίσιμες διαστάσεις
Δεν χρειάζονται όλες οι διαστάσεις το ίδιο επίπεδο ακρίβειας. Οι μηχανικοί μπορούν να ταξινομήσουν τις διαστάσεις ανάλογα με τη λειτουργική τους σημασία.
Οι κρίσιμες διαστάσεις που επηρεάζουν τη συναρμολόγηση, την κίνηση ή την απόδοση του προϊόντος ενδέχεται να απαιτούν αυστηρότερες ανοχές, ενώ οι μη κρίσιμες διαστάσεις μπορούν συχνά να χρησιμοποιούν πιο χαλαρές ανοχές.
Εξετάστε τη διαδικασία παραγωγής
Οι απαιτήσεις ανοχής θα πρέπει επίσης να αντιστοιχούν στην πραγματική διαδικασία κατεργασίας. Η τυπική άλεση μπορεί να είναι επαρκής για ορισμένες διαστάσεις, ενώ οι αυστηρότερες ανοχές μπορεί να απαιτούν εργασίες φινιρίσματος, όπως κατεργασία ακριβείας, γλυφανισμό, λείανση ή άλλες διαδικασίες.
Η εξέταση των δυνατοτήτων κατασκευής νωρίς στη διαδικασία σχεδιασμού του προϊόντος μπορεί να βοηθήσει στην πρόληψη προβλημάτων όπου ένα εξάρτημα είναι δύσκολο ή άσκοπα ακριβό στην κατασκευή.
Πώς επηρεάζουν οι ανοχές το κόστος κατεργασίας μετάλλων;
Υψηλότερη ακρίβεια σημαίνει υψηλότερες απαιτήσεις κατασκευής
Οι αυστηρότερες ανοχές απαιτούν γενικά υψηλότερη ακρίβεια κατεργασίας. Οι κατασκευαστές ενδέχεται να χρειαστεί να μειώσουν τις ταχύτητες κοπής, να προσθέσουν λειτουργίες φινιρίσματος και να εκτελούν συχνότερους ελέγχους διαστάσεων.
Όλοι αυτοί οι παράγοντες μπορούν να αυξήσουν τον χρόνο παραγωγής και το κόστος κατασκευής.
Οι λογικές ανοχές μπορούν να βοηθήσουν στη μείωση του κόστους
Η επιλογή λογικών ανοχών δεν σημαίνει επιδίωξη της υψηλότερης δυνατής ακρίβειας. Αντίθετα, ο στόχος είναι να βρεθεί μια πρακτική ισορροπία μεταξύ της λειτουργικότητας του εξαρτήματος και του κόστους κατασκευής.
Όταν η απόδοση του προϊόντος δεν επηρεάζεται, η χαλάρωση των ανοχών σε μη κρίσιμες διαστάσεις μπορεί να βελτιώσει την απόδοση της κατεργασίας και να μειώσει την περιττή επιθεώρηση και επανεπεξεργασία.
Ο προσδιορισμός των ανοχών κατεργασίας μετάλλου απαιτεί την εξέταση της λειτουργίας του εξαρτήματος, των ιδιοτήτων των υλικών, των δυνατοτήτων της μηχανής, των απαιτήσεων διαστάσεων, της γεωμετρικής ακρίβειας, της τραχύτητας της επιφάνειας και των μεθόδων επιθεώρησης.
Για έργα κατεργασίας μετάλλου CNC, οι σωστά καθορισμένες ανοχές μπορούν να διασφαλίσουν αξιόπιστη συναρμολόγηση και σταθερή απόδοση, αποφεύγοντας παράλληλα το περιττό κόστος κατασκευής. Οι μηχανικοί θα πρέπει να επικοινωνούν με την ομάδα κατασκευής κατά το στάδιο του σχεδιασμού και να καθορίζουν ανοχές με βάση τις πραγματικές δυνατότητες κατεργασίας. Αυτή η προσέγγιση βοηθά στην επίτευξη καλύτερης ισορροπίας μεταξύ ακρίβειας, ποιότητας, αποδοτικότητας και κόστους.
Μουσικός
Galen Διευθυντής και Ιδρυτής
Δεσμευμένοι να διασφαλίσουμε ότι παρέχουμε τις καλύτερες δυνατές υπηρεσίες στον κατασκευαστικό κλάδο.
Τα σύμβολα φινιρίσματος επιφάνειας είναι ένας συνοπτικός τρόπος για να ενημερώσετε τους μηχανικούς, τους επιθεωρητές και τους προμηθευτές για την απόδοση μιας κατασκευασμένης επιφάνειας. Μια μικρή ένδειξη σε ένα μηχανολογικό σχέδιο μπορεί να καθορίσει την τραχύτητα, το υλικό
Μια κεφαλή ντους ημιαγωγών κατανέμει τα αέρια διεργασίας σε ένα πλακίδιο μέσω ενός προσεκτικά σχεδιασμένου δικτύου διόδων και οπών εξόδου. Η γεωμετρία, το υλικό και η κατάσταση της επιφάνειάς της επηρεάζουν τη συνέπεια ενός...
Μια λεπίδα τουρμπίνας είναι ένα διαμορφωμένο εξάρτημα που βοηθά στη μετατροπή της ενέργειας από ένα κινούμενο ρευστό σε μηχανική ισχύ. Σε έναν αεριοστρόβιλο ή ατμοστρόβιλο, οι περιστρεφόμενες λεπίδες λειτουργούν με ακίνητα πτερύγια.
Μια πτερωτή συμπιεστή είναι ένα υψηλής ταχύτητας περιστρεφόμενο εξάρτημα που μεταφέρει μηχανική ενέργεια στο αέριο σε έναν φυγοκεντρικό συμπιεστή. Οι λεπίδες της επιταχύνουν το αέριο μέσω προσεκτικά σχεδιασμένων διόδων ροής, βοηθώντας το
Η τραχύτητα της κατεργασμένης επιφάνειας περιγράφει τις μικροσκοπικές κορυφές και κοιλάδες που απομένουν σε ένα εξάρτημα μετά την κοπή. Αυτές οι ανωμαλίες μπορεί να είναι πολύ μικρές για να είναι ορατές καθαρά, αλλά μπορούν να επηρεάσουν την τριβή, τη σφράγιση,
Τα πτερύγια των στροβίλων κατασκευάζονται από υλικά που επιλέγονται για τη θερμοκρασία, τα μηχανικά φορτία και το περιβάλλον του σταδίου λειτουργίας τους. Τα υπερκράματα με βάση το νικέλιο είναι συνηθισμένα σε αεριοστροβίλους υψηλής θερμοκρασίας, ενώ οι ανθεκτικοί στη θερμότητα χάλυβες είναι...
Ένα τσοκ πλακιδίων είναι μια συσκευή ακριβείας που υποστηρίζει και ασφαλίζει πλακίδια πυριτίου κατά την κατασκευή, την επιθεώρηση και τις δοκιμές ημιαγωγών. Ανάλογα με το σχεδιασμό του, χρησιμοποιεί πίεση κενού, ηλεκτροστατική έλξη,
Η κατεργασία των λεπίδων παράγει ή βελτιώνει την αεροτομή, τα χαρακτηριστικά σύνδεσης και τις άκρες που επιτρέπουν σε μια λεπίδα να προσαρμόζεται στο σύνολό της και να αλληλεπιδρά με το εργαζόμενο ρευστό. Η πρόκληση είναι ο έλεγχος αυτών.
Μια πλάκα κατεργασμένη με CNC μπορεί να φτάσει τα όρια πάχους της και να προκαλέσει προβλήματα όταν βιδώνεται σε ένα συγκρότημα. Μια κυρτή επιφάνεια στήριξης μπορεί να αφήσει κενά, να παραμορφώσει ένα υποστηριζόμενο εξάρτημα,
Πώς κατασκευάζονται οι λεπίδες τουρμπίνας; Οι λεπίδες τουρμπίνας είναι εξαρτήματα ακριβείας που κατασκευάζονται μέσω προσεκτικά ελεγχόμενης προετοιμασίας υλικού, κατεργασίας CNC, λείανσης, στίλβωσης και ποιοτικού ελέγχου. Ανάλογα με το σχεδιασμό της λεπίδας, η CNC 5 αξόνων
Τα όρια, οι προσαρμογές και οι ανοχές καθορίζουν την αποδεκτή διαστατική διακύμανση και τις σχέσεις συναρμολόγησης μεταξύ των μηχανικών εξαρτημάτων που συνδυάζονται. Τα όρια καθορίζουν τα μέγιστα και ελάχιστα επιτρεπόμενα μεγέθη, οι ανοχές καθορίζουν την επιτρεπόμενη διακύμανση και
Οι πείροι εξαγωγής είναι μικρά εξαρτήματα καλουπιού, αλλά παίζουν σημαντικό ρόλο στο αν ένα χυτευμένο με έγχυση εξάρτημα μπορεί να βγει από το καλούπι καθαρά και ομοιόμορφα. Αφού κρυώσει το πλαστικό γύρω από το