
Ultimativ trækstyrke er den maksimale trækspænding, et materiale kan modstå, før det går i stykker under spænding. For ingeniører, designere og købere er det en af de vigtigste værdier, der bruges til at bedømme, om et metal, plast eller kompositmateriale kan overleve træk, strækning eller lastbærende forhold uden at svigte.
Denne vejledning forklarer definitionen af brudstyrke, formlen for brudstyrke, hvordan den vises på en spændings-tøjningskurve, og hvordan den sammenlignes med flydespænding.
Hvad er ultimativ trækstyrke?
Den ultimative trækstyrke er den højeste spænding, et materiale kan modstå før brud under en trækprøvning. Den forkortes almindeligvis til UTS og måles ofte i MPa, Pa eller psi afhængigt af den anvendte tekniske standard.
Hvad betyder UTS?
UTS står for ultimativ trækstyrke, og det er en anden måde at beskrive den maksimale trækspænding, et materiale kan modstå, før det brister. Nogle kilder kalder det også trækstyrke eller ultimativ trækspænding, men formålet er det samme: at beskrive brudgrænsen under spænding.
I tekniske tegninger, datablade og materialecertifikater kan UTS forekomme ved siden af flydespænding, forlængelse, hårdhed og modul. Disse værdier bør gennemgås samlet, fordi et materiale kan være stærkt, men sprødt, eller duktilt, men med lavere styrke.
For eksempel kan højstyrkestål have en meget højere UTS end aluminium, men aluminium kan stadig foretrækkes, når vægtreduktion, korrosionsbestandighed eller nem bearbejdning er vigtigere end maksimal belastningskapacitet.
Hvordan fungerer ultimativ trækstyrke?
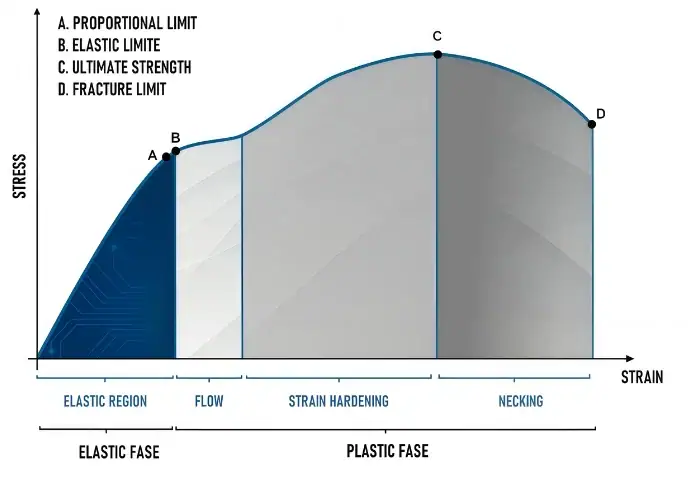
Ultimativ trækstyrke måler den maksimale spænding, et materiale når, mens det trækkes, indtil det brister. Under testen strækker materialet sig først elastisk, kan derefter deformeres permanent, når derefter sin maksimale trækbelastning og brister til sidst.
Hvordan materialer opfører sig under trækbelastning
Materialer opfører sig under trækbelastning ved at strække sig i den påførte krafts retning. Ved lav spænding deformeres mange metaller elastisk og vender tilbage til deres oprindelige form, efter at belastningen er fjernet.
Efterhånden som belastningen øges, kan materialet overskride sin flydegrænse og begynde plastisk deformation. Når dette sker, vil emnet ikke helt vende tilbage til sin oprindelige form, selvom den eksterne kraft fjernes.
Efter yderligere belastning når duktile metaller deres ultimative trækstyrke, derefter hals og endelig brud. Sprøde materialer kan vise ringe synlig deformation før brud, hvilket gør materialeadfærd vigtig for sikkerhedskritiske dele.
Hvordan duktile materialer strækkes, før de går i stykker
Duktile materialer strækkes før brud, fordi de kan deformeres plastisk efter at flydespændingen er nået. Dette gør det muligt for materialet at absorbere energi, omfordele spændinger og vise synlig deformation før endeligt brud.
I en trækprøvning viser duktile metaller normalt forlængelse, deformationshærdning, halsdannelse og derefter brud. Denne adfærd er nyttig i mange tekniske applikationer, fordi synlig deformation kan fungere som en advarsel før fuldstændigt svigt.
Blødt stål, aluminium, kobber, messing og mange rustfrie ståltyper er generelt mere duktile end sprøde keramik- eller glaslignende materialer. Dette er en af grundene til, at disse metaller er meget anvendt til maskinbearbejdede og strukturelle komponenter.
Hvorfor sprøde materialer fejler forskelligt
Sprøde materialer svigter anderledes, fordi de har begrænset plastisk deformation før brud. I stedet for at strække og indsnævre betydeligt, kan de pludselig revne, når spændingen overstiger deres styrkegrænse.
Denne adfærd kan være risikabel i applikationer med stød, vibrationer, skarpe hjørner eller pludselige trækbelastninger. Et sprødt materiale kan have en høj styrkeværdi, men stadig svigte hurtigt, hvis en revne starter ved et hak, hul, gevindrod eller overfladefejl.
Ved design af CNC-dele kan risikoen for sprødhed reduceres ved at undgå skarpe indvendige hjørner, forbedre overfladefinishen, kontrollere varmebehandlingen og vælge materialer med passende sejhed og styrke.
Formel og beregning af ultimativ trækstyrke
Formlen for den ultimative trækstyrke er den maksimale kraft divideret med det oprindelige tværsnitsareal. Dette er den samme grundlæggende struktur som formlen for trækstyrke, men den anvendte kraft er den maksimale belastning registreret før brud.
Formel:
Ultimativ trækstyrke = Maksimal belastning ÷ Oprindeligt tværsnitsareal
Denne formel giver ingeniører mulighed for at sammenligne materialer uafhængigt af prøvestørrelse. En tykkere prøve kan bære en større samlet belastning, men UTS-værdien normaliserer denne belastning efter areal, hvilket gør materialesammenligningen mere meningsfuld.
Formel for ultimativ trækstyrke
Formlen for den ultimative trækstyrke er UTS = Fmax / A0. I denne formel er Fmax den maksimale trækkraft under prøvning, og A0 er det oprindelige tværsnitsareal før deformation.
Hvis for eksempel en metalprøve knækker efter at have nået en maksimal belastning på 40,000 N, og dens oprindelige tværsnitsareal er 100 mm², er UTS 400 N/mm², hvilket svarer til 400 MPa.
Derfor bruger materialedatablade spændingsenheder i stedet for kun kraft. Kraft afhænger af emnestørrelse, men spænding giver en værdi, der kan sammenlignes på tværs af forskellige materialer og prøvedimensioner.
Sådan beregner du den ultimative trækstyrke
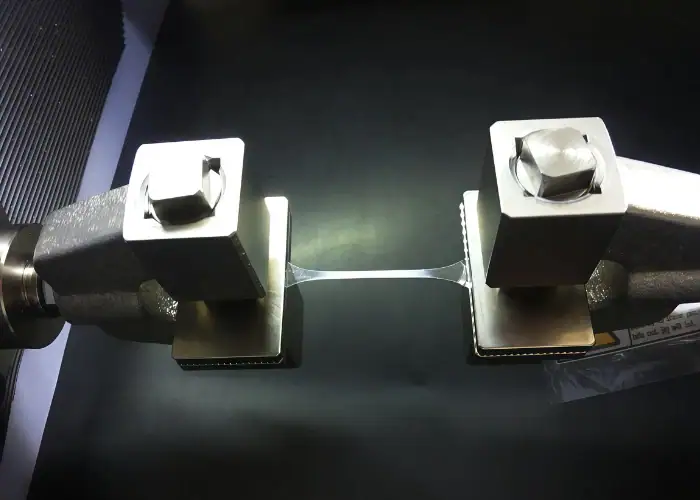
For at beregne den ultimative trækstyrke skal du måle prøvens oprindelige tværsnitsareal, trække prøven i en trækprøvningsmaskine indtil brud, registrere den maksimale belastning og dividere denne belastning med det oprindelige areal.
Testprøven er ofte formet, så der opstår brud i den kontrollerede målesektion. Moderne trækprøvningsudstyr registrerer belastning og forlængelse kontinuerligt og beregner derefter automatisk trækstyrken (UTS) ud fra spidsbelastningen og det målte område.
Til CNC-materialeevaluering bør den beregnede UTS sammenlignes med materialecertifikatet, kvalitetsstandarden og den forventede applikationsbelastning. Dette hjælper med at undgå at vælge et materiale, der ser stærkt ud i teorien, men er uegnet til den faktiske emnegeometri.
Enheder for ultimativ trækstyrke
Enheder for ultimativ trækstyrke er kraft pr. arealenhed. Almindelige enheder inkluderer Pa, MPa, N/mm² og psi. For metaller og tekniske plasttyper anvendes MPa almindeligvis, fordi værdierne normalt er store.
En MPa er lig med én N/mm², hvilket er praktisk til mange bearbejdnings- og mekaniske designberegninger. På det amerikanske marked kan psi eller ksi også forekomme på materialedatablade.
Når du sammenligner leverandører, skal du altid bekræfte enheden, før du træffer en beslutning. Forveksling af MPa, psi og ksi kan føre til alvorlige valgfejl, især for bærende, bearbejdede metaldele.
Eksempel på beregning af ultimativ trækstyrke
Et eksempel på beregning af den ultimative trækstyrke viser, hvordan den maksimale belastning bliver til en materialestyrkeværdi. Hvis en rund prøve har et oprindeligt areal på 50 mm², og trækprøveren registrerer en maksimal belastning på 25,000 N, så er trækstyrken = 25,000 ÷ 50 = 500 MPa.
Dette resultat betyder, at materialet nåede en maksimal trækspænding på 500 MPa før indsnævring og brud. Det betyder ikke, at alle færdige dele fremstillet af dette materiale sikkert kan modstå denne spænding under brug.
Færdige dele omfatter huller, gevind, slidser, radier, overflademærker, varmepåvirkede zoner og bearbejdningsspændinger. Disse design- og fremstillingsdetaljer kan reducere den faktiske styrke, så sikkerhedsfaktorer og teknisk gennemgang er stadig påkrævet.
Ultimativ trækstyrke vs. flydespænding
Ultimativ trækstyrke vs. flydespænding sammenligner brudgrænsen med grænsen for permanent deformation. Ultimativ trækstyrke er den maksimale spænding før brud, mens flydespænding er den spænding, hvor permanent deformation begynder.
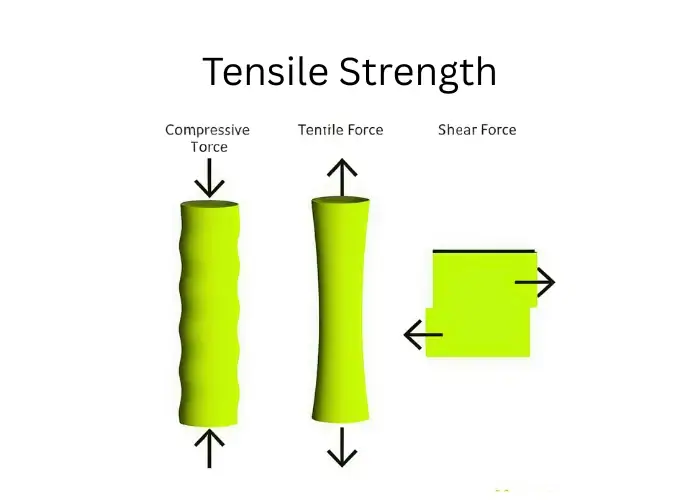
Definitionsforskel
Definitionsforskellen er enkel: flydespænding markerer begyndelsen på permanent deformation, mens ultimativ trækstyrke markerer den maksimale trækspænding før brud.
Flydespændingen svarer: "Hvornår vil delen begynde at deformere permanent?" UTS svarer: "Hvornår vil materialet nå sin maksimale trækstyrke, før det bryder?"
Denne sondring hjælper ingeniører med at undgå at overdesigne eller underdesigne dele. Et materiale med høj UTS, men lav flydespænding, kan stadig deformeres for let til præcisionssamlinger.
Adfærd under belastning
Opførslen under belastning er anderledes, fordi flydespændingen opstår tidligere på spændings-tøjningskurven, mens flydespændingen opstår senere efter yderligere plastisk deformation og deformationshærdning.
Før flydespænding er deformation for det meste elastisk. Efter flydespænding ændrer materialet form permanent. Efter UTS begynder indsnøring i duktile materialer, og brud bliver uundgåeligt.
For CNC-komponenter påvirker denne adfærd, om en del kan opretholde tolerancen under driftsbelastninger. En del behøver ikke at knække for at svigte; den skal kun deformeres nok til at miste funktion.
Betydning i teknisk design
Vigtigheden i ingeniørdesign er, at flydespændingen sætter den normale sikre designgrænse, mens den ultimative trækstyrke hjælper med at evaluere ekstrem overbelastning og brudrisiko.
En løfteanordning, et fastgørelseselement, et beslag til luftfart eller en robotsamling kan have brug for både høj flydespænding og en høj brudgrænse (UTS). Flydespændingen beskytter formen, mens UTS beskytter mod endeligt brud.
For CNC-projekter i TiRapid-stil betyder det, at materialevalget bør tage højde for belastningsretning, vægtykkelse, gevindindgreb, bearbejdningsmærker og inspektionskrav, ikke kun det højeste databladnummer.
Hvilken værdi er højere?
Den ultimative trækstyrke er normalt højere end flydespændingen for duktile metaller. Dette skyldes, at materialet kan fortsætte med at bære mere spænding efter at have givet efter på grund af deformationshærdning, før det når sin maksimale trækspænding.
Forskellen mellem flydespænding og UTS afhænger dog af materialetype, varmebehandling, deformationshærdning og kvalitet. Nogle højstyrkematerialer kan have mindre duktilitet og en mindre margin mellem flydespænding og brud.
En større forskel kan indikere mere plastisk deformation før brud. En mindre forskel kan betyde, at materialet når brud kort efter at have givet efter, hvilket kan kræve en mere konservativ designtilgang.
Forskellige typer materialestyrke
Forskellige typer materialestyrke beskriver forskellige brudformer, belastningsretninger og designgrænser. Ultimativ trækstyrke er kun én styrkeværdi, så den bør sammenlignes med flydespænding, brudstyrke, udmattelsesstyrke, forskydningsstyrke og trykstyrke, når det er nødvendigt.
Udbyttestyrke
Flydespænding er den spænding, hvor permanent deformation begynder. Den er kritisk for dele, der skal bevare form, justering, tolerance, tætningstryk eller jævn bevægelse under belastning.
I strukturelle og præcisionskomponenter er flydespænding ofte vigtigere end strækspænding under normal drift. En aksel, der bøjer, en beslag, der forvrænger, eller en styreblok, der forskyder sig, kan svigte funktionelt, selv før det går i stykker.
Ved design af dele med snævre tolerancer hjælper flydespændingen med at definere det sikre belastningsområde. Den hjælper også med at bestemme vægtykkelse, filetstørrelse, fastgørelsesstrategi og understøtningsgeometri.
Ultimate trækstyrke
Den ultimative trækstyrke er den maksimale trækspænding før brud. Den er afgørende for at vurdere overbelastning, brudrisiko og den endelige sikkerhedsmargin.
Denne værdi er især nyttig til fastgørelseselementer, kabler, beslag, trykrelaterede dele, trækstænger, løftekomponenter og alle dele, hvor trækbrud ville være farligt.
UTS bør dog ikke bruges som det eneste designmål. Træthed, korrosion, temperatur, overfladefinish og spændingskoncentration kan forårsage, at dele svigter under deres teoretiske UTS.
Brudstyrke
Brudstyrken er den spænding, hvorved den endelige adskillelse eller faktisk brud opstår. I nogle materialer kan den være tæt på UTS; i duktile materialer kan den forekomme, efter at indsnævring har reduceret det lokale tværsnit.
Brudstyrken er med til at forklare, hvorfor en spændings-tøjningskurve kan falde efter UTS før endeligt brud. Materialet kan ikke længere modstå stigende teknisk spænding, fordi den lokale sektion indsnævres.
For maskinbearbejdede dele kan bruddet starte på det svageste sted. Skarpe hjørner, ridser, indeslutninger, porer, svejsefejl og værktøjsmærker kan alle blive steder, hvor revner kan opstå.
Træthedsstyrke og udholdenhedsgrænse
Udmattelsesstyrke er den spænding, et materiale kan modstå i et defineret antal gentagne belastningscyklusser. Udholdenhedsgrænsen er det spændingsniveau, nogle materialer teoretisk kan modstå i meget høje eller uendelige cyklusser uden udmattelsesbrud.
Disse værdier er vigtige, fordi mange komponenter svigter på grund af gentagen belastning snarere end engangsoverbelastning. Aksler, gear, beslag, fjedre og maskindele kan opleve millioner af belastningscyklusser.
Et materiale med god ultimativ trækstyrke kan stadig svigte under udmattelse, hvis designet har skarpe hjørner, dårlig overfladefinish, vibrationer eller forkert varmebehandling.
Ultimativ trækstyrke af almindelige materialer
Materialernes ultimative trækstyrke varierer meget afhængigt af legering, kvalitet, varmebehandling, forarbejdningsmetode og testforhold. Stål, aluminium, messing, titanium og rustfrit stål kan alle have meget forskellige trækstyrkeområder afhængigt af deres nøjagtige specifikation.
| Materiale | Typisk UTS-rækkevidde | Ingeniørnoter |
| Mildt stål | Omkring 350–550 MPa | God duktilitet, svejsbarhed og omkostningseffektivitet |
| Kulstof / legeret stål | Omkring 200–2000 MPa | Meget bredt udvalg afhængigt af legering og varmebehandling |
| Rustfrit stål 304/316 | Omkring 515–750 MPa | God korrosionsbestandighed med moderat til høj styrke |
| Aluminium legeringer | Omkring 90–400 MPa | Let, nem at bearbejde, godt styrke-til-vægt-forhold |
| Messing | Omkring 200–550 MPa | God bearbejdelighed, ledningsevne og korrosionsbestandighed |
| Kobber | Omkring 200-250 MPa for mange kommercielle kvaliteter | Fremragende ledningsevne, lavere styrke end mange ståltyper |
| Titanium | Omkring 275–1100 MPa | Højt styrke-til-vægt-forhold og stærk korrosionsbestandighed |
Ultimativ trækstyrke af blødt stål
Den ultimative trækstyrke for blødt stål ligger almindeligvis i mellemstyrkeområdet, ofte omkring 350-550 MPa afhængigt af kvalitet, kulstofindhold, valseforhold og standard. Dette gør blødt stål nyttigt til generelle strukturelle dele, beslag, rammer, plader og billige maskinbearbejdede komponenter.
Blødt stål er ikke det stærkeste stål, men det tilbyder en praktisk balance mellem styrke, duktilitet, svejsbarhed, bearbejdelighed og pris. For mange CNC- og fabrikationsprojekter er denne balance vigtigere end maksimal styrke.
Når du bruger nøgleordet "brunt stål" i materialevalget, skal du huske, at "blødt stål" er en bred kategori. Bekræft altid, om materialet er A36, 1018, S235, S275, S355 eller en anden kvalitet, før du tager det endelige design.
Ultimativ trækstyrke af stål
Ståls ultimative trækstyrke kan variere fra relativt lave værdier i blødt stål til meget høje værdier i legeret, hærdet eller varmebehandlet stål. Xometry bemærker, at stål kan variere bredt fra omkring 200-2000 MPa afhængigt af sammensætning og behandling.
Dette brede spektrum forklarer, hvorfor "stål" alene ikke er specifikt nok til tekniske beslutninger. Lavkulstofstål, rustfrit stål, fjederstål, værktøjsstål og højstyrkelegeret stål opfører sig meget forskelligt under trækbelastning.
Til CNC-bearbejdning bør stålvalg tage højde for UTS sammen med flydespænding, hårdhed, bearbejdelighed, varmebehandling, korrosionsbestandighed og krav til efterbehandling.
Ultimativ trækstyrke af rustfrit stål
Den ultimative trækstyrke for rustfrit stål afhænger af kvalitet, tilstand og produktform. Almindelige rustfrie ståltyper 304 og 316 vælges ofte for korrosionsbestandighed såvel som mekanisk styrke.
Rustfrit stål er nyttigt, når en del kræver bedre korrosionsbestandighed end kulstofstål, samtidig med at den stadig opretholder en stærk mekanisk ydeevne. Det er almindeligt i medicinsk udstyr, fødevareudstyr, marinedele, aksler, beslag, fittings og industriel hardware.
Afvejningen er bearbejdelighed. Mange rustfrie ståltyper hærder let, så skæreværktøjer, tilspændingshastigheder, kølemiddel og værktøjsbanestrategi skal kontrolleres omhyggeligt under CNC-bearbejdning.
Aluminium ultimativ trækstyrke
Aluminiums ultimative trækstyrke er normalt lavere end mange ståltyper, men aluminium har et fremragende styrke-til-vægt-forhold, korrosionsbestandighed og bearbejdelighed. Xometry angiver en trækstyrke for aluminium på omkring 90-400 MPa afhængigt af legeringen.
Dette gør aluminium velegnet til luftfartskomponenter, robotdele, huse, beslag, køleplader, armaturer og lette CNC-bearbejdede dele. Det vælges ofte, når vægtreduktion er vigtigere end at maksimere den absolutte styrke.
For dele af højstyrkealuminium spiller legering og hærdning en stor rolle. 6061-T6, 7075-T6, 2024 og støbt aluminium kan præstere meget forskelligt i trækbelastning og bearbejdning.
Ultimativ trækstyrke af messing, kobber og titanium
Den ultimative trækstyrke for messing, kobber og titanium varierer, fordi hvert materiale har en forskellig teknisk rolle. Messing bruges ofte til bearbejdelighed og ledningsevne, kobber til elektrisk og termisk ledningsevne, og titanium til høj styrke-til-vægt-forhold.
Messing kan give moderat styrke og fremragende CNC-bearbejdelighed. Xometry angiver messing til omkring 200-550 MPa, afhængigt af sammensætningen. Titanium kan nå meget højere styrkeområder, omkring 275-1100 MPa afhængigt af kvalitet, samtidig med at det tilbyder korrosionsbestandighed og biokompatibilitet.
Kobber vælges normalt ikke for maksimal trækstyrke. Det vælges for ledningsevne, termisk overførsel, korrosionsbestandighed og formbarhed, så dets trækstyrke bør afbalanceres mod elektriske og termiske krav.
Hvilke faktorer påvirker den ultimative trækstyrke?
Faktorer, der påvirker den ultimative trækstyrke, omfatter materialesammensætning, mikrostruktur, varmebehandling, fremstillingsproces, temperatur, tøjningshastighed, defekter og testforhold. Xometry angiver mikrostruktur, sammensætning og testforhold som vigtige faktorer, der påvirker trækstyrken.
Materiale Sammensætning
Materialesammensætningen påvirker den ultimative trækstyrke, fordi legeringselementer ændrer materialets indre struktur og bindingsadfærd. Kulstof, krom, nikkel, molybdæn, kobber, zink, magnesium og titanium kan alle påvirke styrken.
I stål kan kulstof og legeringselementer øge hærdbarheden og styrken. I aluminium producerer legeringssystemer som 6xxx- og 7xxx-serien meget forskellige mekaniske egenskaber efter varmebehandling.
For CNC-dele påvirker sammensætningen også bearbejdelighed, værktøjsslid, spåndannelse, korrosionsbestandighed og finishadfærd. En stærkere legering kan kræve langsommere bearbejdning eller mere stiv fiksering.
Varmebehandling og hærdning
Varmebehandling påvirker den ultimative trækstyrke ved at ændre mikrostruktur, hårdhed og indre spænding. Hærdning, anløbning, ældning, udglødning og opløsningsbehandling kan alle ændre balancen mellem styrke og duktilitet.
For eksempel kan varmebehandlede ståltyper og udfældningshærdede aluminiumlegeringer opnå en meget højere trækstyrke end udglødede versioner. Øget styrke kan dog reducere duktiliteten eller øge bearbejdningsvanskeligheden.
Når man bestiller bearbejdede dele, er rækkefølgen vigtig. Nogle dele bearbejdes før varmebehandling, mens andre skal efterbehandles efter varmebehandling for at opretholde den endelige tolerance.
Manufacturing Process
Fremstillingsprocessen påvirker den ultimative trækstyrke, fordi støbning, smedning, valsning, ekstrudering, bearbejdning, svejsning og additiv fremstilling kan skabe forskellige kornstrukturer, porøsitetsniveauer, restspændinger og anisotropi.
Smedede og valsede metaller har ofte stærkere retningsbestemte egenskaber end støbte materialer. Svejsede områder kan have varmepåvirkede zoner med forskellig styrke end basismetallet.
CNC-bearbejdning ændrer normalt ikke bulk-UTS væsentligt, men det kan introducere lokale overflademærker, skarpe hjørner eller restspændinger. Disse detaljer påvirker den faktiske trætheds- og brudadfærd.
Prøvestørrelse og form
Prøvestørrelse og -form ændrer ikke den målte materiale-UTS signifikant, når standardiserede testmetoder og det oprindelige tværsnitsareal anvendes korrekt. Xometry forklarer, at tværsnitsarealet i beregningen tager højde for størrelsesforskelle under standardiseret testning.
Den færdige dels geometri kan dog stadig påvirke risikoen for fejl. Huller, riller, gevind, tynde vægge og skarpe overgange koncentrerer spændinger og kan forårsage fejl tidligere end et simpelt testeksemplar.
Derfor bør ingeniørdesign ikke blot kopiere en UTS-værdi fra et datablad. Delgeometri og belastningsretning skal kontrolleres omhyggeligt.
Overfladefejl og interne fejl
Overfladefejl og interne fejl reducerer den effektive styrke, fordi de skaber spændingskoncentration og revnedannelsespunkter. Ridser, hak, porer, indeslutninger, værktøjsmærker og mikrorevner kan alle reducere den faktiske belastningskapacitet.
Dette er især vigtigt for udmattelsesbelastede dele. Selv hvis materialet har en høj UTS, kan gentagen belastning over tid føre til revner fra små defekter.
For CNC-dele med høj pålidelighed kan det være nødvendigt med kontrol af overfladefinish, afgratning, inspektion, materialecertificering og ikke-destruktiv testning.
Hvorfor er ultimativ trækstyrke vigtig?
Ultimativ trækstyrke er vigtig, fordi den hjælper ingeniører med at vælge materialer, der kan modstå brud under trækbelastning. Den giver en målbar styrkegrænse til sammenligning af metaller, plast, kompositter og andre materialer i bærende applikationer.
Materialevalg
Ultimativ trækstyrke understøtter materialevalg ved at vise, om et materiale kan klare den forventede trækbelastning før brud. Det hjælper med at sammenligne stål, aluminium, rustfrit stål, messing, kobber, titanium og tekniske plasttyper.
Hvis en beslag for eksempel skal kunne bære en høj trækbelastning, kan blødt stål eller legeret stål foretrækkes frem for aluminium med lavere styrke. Hvis vægten betyder mere, kan aluminium eller titanium være bedre.
Det bedste valg afhænger af styrke, vægt, korrosionsbestandighed, pris, tolerance, overfladefinish og bearbejdningsvanskeligheder. UTS er vigtig, men det er ikke den eneste faktor.
Design af bærende dele
Ultimativ trækstyrke understøtter design af bærende dele ved at hjælpe ingeniører med at estimere risikoen for fejl under maksimal trækspænding. Dette er nyttigt til fastgørelseselementer, aksler, stænger, beslag, kroge, rammer og strukturelle forbindelser.
Design bør dog normalt holde arbejdsbelastningen langt under brudgrænsen. Sikkerhedsfaktorer bruges til at tage højde for uventede belastninger, materialevariationer, bearbejdningsmærker og virkelige driftsforhold. Fractory bemærker, at sikkerhedsfaktorer ofte anvendes til at hjælpe med at tage højde for uventede belastninger og ufuldkommenheder.
En veldesignet CNC-del udnytter både materialestyrke og geometri. Forøgelse af radiusstørrelse, vægtykkelse, gevindindgreb og tværsnitsareal kan forbedre styrken uden altid at skifte materiale.
Sikkerhed og forebyggelse af fejl
Ultimativ trækstyrke hjælper med at forhindre svigt ved at identificere det spændingsniveau, hvor materialebrud bliver sandsynligt. Dette er afgørende inden for transport, luftfart, industrielt udstyr, medicinsk udstyr og strukturelle applikationer.
Hvis et valgt materiale har en lavere UTS end krævet, kan delen knække under overbelastning. Hvis det har en høj UTS, men lav duktilitet eller dårlig udmattelsesmodstand, kan det stadig uventet svigte.
Sikkerhed afhænger af forståelsen af, hvordan materialet opfører sig før, under og efter flydning. Derfor bør UTS, flydespænding, forlængelse, sejhed og udmattelsesstyrke gennemgås samlet.
CNC-bearbejdning og fremstillingsbeslutninger
Ultimativ trækstyrke påvirker CNC-bearbejdning og fremstillingsbeslutninger, fordi stærkere materialer ofte kræver andre værktøjer, tilspændinger, hastigheder, fiksturering og inspektionsstrategier. Højstyrkelegeringer kan øge skærekraft, varme, værktøjsslid og bearbejdningstid.
For eksempel kan højstyrkestål give fremragende belastningskapacitet, men det kan være vanskeligere at bearbejde end blødt stål. Aluminium kan bearbejdes hurtigt, men giver muligvis ikke den samme UTS som stål i kompakte, lastbærende dele.
Et praktisk materialevalg balancerer teknisk ydeevne og produktionseffektivitet. Det stærkeste materiale er ikke altid det bedste materiale til en CNC-del.
Fordele og begrænsninger ved høj ultimativ trækstyrke
Høj ultimativ trækstyrke giver dele bedre modstandsdygtighed over for trækbrud, men det kan også øge omkostninger, bearbejdningsvanskeligheder, sprødhed og designkompleksitet. Styrke er kun værdifuld, når den matcher applikationens reelle belastning og fremstillingskrav.
Fordele ved høj ultimativ trækstyrke
Fordelen ved høj ultimativ trækstyrke er, at et materiale kan modstå større trækspænding før brud. Dette kan forbedre sikkerhed, holdbarhed og belastningskapacitet i krævende applikationer.
Høj UTS kan også hjælpe med at reducere delstørrelse eller vægt, når den bruges korrekt. Inden for luftfart, bilindustrien, robotteknologi og industrielt udstyr kan stærke materialer muliggøre tyndere sektioner, samtidig med at ydeevnen opretholdes.
For CNC-bearbejdede dele er høj UTS værdifuld i aksler, konstruktionsbeslag, laststifter, fastgørelseselementer, monteringsblokke og dele, der er udsat for træk- eller bøjningsbelastninger.
Ulemper ved høj ultimativ trækstyrke
Ulempen ved høj ultimativ trækstyrke er, at stærkere materialer kan være sværere at bearbejde, dyrere, mindre duktile eller mere følsomme over for revner. Metal Supermarkets bemærker også, at høj trækstyrke kan medføre kompromiser såsom reduceret fleksibilitet og højere forarbejdningsomkostninger.
Højstyrkematerialer kan kræve hårdmetalværktøj, langsommere skæreparametre, spændingsaflastning, varmebehandlingskontrol eller specialiseret inspektion. Dette kan øge produktionsomkostningerne og leveringstiden.
I nogle anvendelser kan et materiale med en lidt lavere styrke, men mere duktilt, korrosionsbestandigt eller maskinbearbejdeligt, give en bedre samlet ydeevne.
Når høj styrke ikke er det bedste valg
Høj styrke er ikke det bedste valg, når applikationen kræver duktilitet, slagabsorbering, nem bearbejdning, korrosionsbestandighed, ledningsevne, lav vægt eller lave omkostninger ud over den maksimale trækbelastning.
For eksempel kan kobber vælges på grund af dens elektriske ledningsevne, selvom dens UTS er lavere end mange ståltypers. Aluminium kan vælges til letvægtshuse, selvom stål er stærkere.
Materialevalg bør altid starte med emnets faktiske funktion. Et godt teknisk valg er ikke det stærkeste materiale, men det materiale, der opfylder kravene til styrke, tolerance, pris og produktion tilsammen.
Anvendelser af ultimativ trækstyrke
Ultimativ trækstyrke anvendes i applikationer, hvor materialer skal modstå træk, strækning, bøjning eller belastningsrelateret svigt. Det understøtter materialebeslutninger inden for bilindustrien, luftfart, byggeri, medicin, robotteknologi, industrielt udstyr og CNC-bearbejdning.
Automotive Dele
Ultimativ trækstyrke er vigtig i bildele, fordi køretøjer kræver materialer, der kan modstå kollisionsbelastninger, vibrationer, vejbelastning og gentagen mekanisk kraft. UTS hjælper med at evaluere beslag, chassisdele, affjedringsdele, aksler og sikkerhedsrelaterede komponenter.
Bildesign balancerer ofte styrke og vægt. Højstyrkestål, aluminiumlegeringer og undertiden titanium vælges afhængigt af delens belastning, placering og omkostningsmål.
Til CNC-prototyper og produktion i lav volumen hjælper trækstyrkedata ingeniører med at vælge materialer, der matcher det endelige funktionelle krav.
Luft- og rumfartskomponenter
Ultimativ trækstyrke er vigtig i luftfartskomponenter, fordi flydele skal kombinere høj styrke, lav vægt, pålidelighed og kontrolleret svigtadfærd. UTS understøtter materialesammenligning for beslag, huse, strukturelle understøtninger, fastgørelseselementer og ledforbindelser.
Aluminium og titanium er almindelige, fordi de giver et nyttigt styrke-til-vægt-forhold. Højstyrkestål kan stadig bruges, hvor der er behov for kompakt størrelse og meget høj lasteevne.
For CNC-dele til luftfart er materialecertifikater, sporbarhed, overfladefinish, inspektion og proceskontrol lige så vigtige som selve styrkeværdien.
Strukturelle ståldele
Den ultimative trækstyrke er vigtig i stålkonstruktioner, fordi bjælker, plader, rammer og forbindelsesstykker kan blive udsat for trækkræfter fra belastning, vind, vibrationer og monteringsspændinger. Den ultimative trækstyrke hjælper med at definere materialets brudgrænse.
Imidlertid bruger strukturel design ofte flydespænding og sikkerhedsfaktorer til at undgå permanent deformation. UTS angiver den endelige brudgrænse, mens flydespænding hjælper med at kontrollere brugbare driftsgrænser.
For bearbejdede strukturelle dele kan hulplacering, kantafstand, filetradius og overfladetilstand have stor indflydelse på ydeevnen under trækbelastning.
Fastgørelseselementer og aksler
Den ultimative trækstyrke er vigtig i fastgørelseselementer og aksler, fordi disse dele ofte oplever træk-, bøjnings-, vridnings- og udmattelsesbelastninger. Et fastgørelseselement med utilstrækkelig trækstyrke kan strækkes, løsnes eller knække under belastning.
For aksler bør UTS gennemgås sammen med flydespænding, udmattelsesstyrke, hårdhed og overfladefinish. Kilespor, skuldre, riller og gevind kan blive spændingskoncentrationspunkter.
Kvaliteten af CNC-bearbejdning er vigtig her. Bløde overgange, korrekt afgratning, kontrollerede tolerancer og passende varmebehandling kan forbedre pålideligheden.
CNC-bearbejdede metalkomponenter
Ultimativ trækstyrke er vigtig i CNC-bearbejdede metalkomponenter, fordi materialestyrken skal matche delens belastningsbane, geometri, tolerance og produktionsproces. Ultimativ trækstyrke hjælper med at forhindre understyrkede materialevalg under designgennemgang.
For prototyper hjælper UTS ingeniører med at teste, om et udvalgt metal kan opfylde funktionelle krav før masseproduktion. For dele i lav volumen understøtter det smartere afvejninger mellem styrke, omkostninger, bearbejdelighed og leveringstid.
Hos TiRapid er denne type materialegennemgang særligt nyttig til specialfremstillede beslag, huse, armaturer, aksler, robotdele, medicinske komponenter og dele til industrielt udstyr.
FAQs
Hvordan beregner man den ultimative trækstyrke?
Den ultimative trækstyrke beregnes ved at dividere den maksimale trækkraft med det oprindelige tværsnitsareal af prøveemnet. Formlen er trækstyrken = Fmax ÷ A0, hvor Fmax er spidsbelastningen før brud, og A0 er det oprindelige areal. Hvis en prøve f.eks. når 40,000 N, og arealet er 100 mm², er trækstyrken 400 MPa. Denne værdi viser materialets maksimale trækspænding før brud.
Hvordan beregner man den ultimative trækstyrke ud fra flydespænding?
Den ultimative trækstyrke kan ikke beregnes nøjagtigt ud fra flydespænding alene, fordi forholdet afhænger af materialekvalitet, varmebehandling, duktilitet og deformationshærdningsadfærd. For mange duktile metaller kan den ultimative trækstyrke være omkring 1.1-1.6 gange flydespændingen, men dette er kun et estimat. For eksempel kan stål med en flydespænding på 350 MPa have en trækstyrke på omkring 450-600 MPa. Til teknisk brug skal du altid kontrollere materialedatabladet eller trækprøvningsrapporten.
Er trækstyrke det samme som ultimativ styrke?
Trækstyrke bruges ofte som en kort betegnelse for ultimativ trækstyrke, men teknisk set er de ikke altid identiske. Trækstyrke kan beskrive et materiales generelle modstand mod trækkraft, mens ultimativ trækstyrke specifikt refererer til den maksimale spænding før brud. I materialedatablade betyder trækstyrke normalt trækstyrke (UTS) og er angivet i MPa, N/mm², psi eller ksi. For præcise tekniske beslutninger skal det bekræftes, om værdien betyder flydespænding, trækstyrke eller brudstyrke.
Hvad er ultimativ trækstyrke og flydespænding?
Ultimativ trækstyrke er den maksimale trækspænding, et materiale kan modstå, før det brækker, mens flydespænding er den spænding, hvor permanent deformation begynder. Flydespændingen styrer, hvornår en del begynder at bøje eller strække sig permanent; UTS styrer, hvornår den når det endelige trækbrud. For eksempel kan stål have en flydespænding på 350 MPa og en UTS på 500 MPa. Ved CNC-materialevalg hjælper flydespændingen med at forhindre deformation, mens UTS hjælper med at evaluere overbelastnings- og brudrisiko.
Konklusion
Ultimativ trækstyrke er en vigtig materialeegenskab, der definerer den maksimale trækspænding, et materiale kan modstå, før det brister. Det hjælper ingeniører med at sammenligne materialer, beregne styrkegrænser, forstå spændings-tøjningsadfærd, evaluere ultimativ trækstyrke versus flydespænding og vælge metaller til sikre og pålidelige dele. For CNC-bearbejdede komponenter er trækstyrke mest nyttig, når den gennemgås sammen med materialekvalitet, varmebehandling, geometri, overfladefinish, tolerance og reel driftsbelastning.
Hos TiRapid tilbyder vi præcisions-CNC-bearbejdning og fremstilling af specialfremstillede metal- og plastkomponenter. Vores ingeniørteam kan hjælpe med materialevalg, DFM-gennemgang, toleranceplanlægning, CNC-fræsning, CNC-drejning, boring, gevindskæring, inspektion og overfladebehandling for at hjælpe dine dele med at opnå den rette balance mellem styrke, bearbejdelighed, omkostninger og anvendelsesevne.















