
CNC-bearbejdningsteknologi bruger computerstyrede maskinværktøjer til at fjerne materiale fra et emne og producere præcise dele af metaller, plast og andre tekniske materialer. Sammenlignet med manuel bearbejdning kan CNC-systemer styre værktøjsbevægelse, spindelhastighed, tilspændingshastighed, skæresekvens og gentagelig positionering med meget højere ensartethed. Dette gør CNC-bearbejdning velegnet til prototyper, lavvolumenproduktion og krævende industrielle komponenter.
Denne guide forklarer det grundlæggende om CNC-maskiner, arbejdsprincipper, maskintyper, programmering, fremstillingsprocesser, materialer, nøjagtighed, fordele, begrænsninger og anvendelser. Den viser også, hvordan ingeniører og købere kan vælge den rigtige CNC-bearbejdningsteknologi baseret på geometri, materiale, tolerance, overfladefinish, volumen og omkostninger.
Hvad er CNC-bearbejdningsteknologi?
CNC-bearbejdningsteknologi er en subtraktiv fremstillingsmetode, hvor computerinstruktioner styrer maskinbevægelser og skæreoperationer. I stedet for manuelt at placere værktøjer følger CNC-systemet programmerede koordinater og bearbejdningskommandoer for at producere gentagelige dele med kontrollerede dimensioner og overfladekvalitet.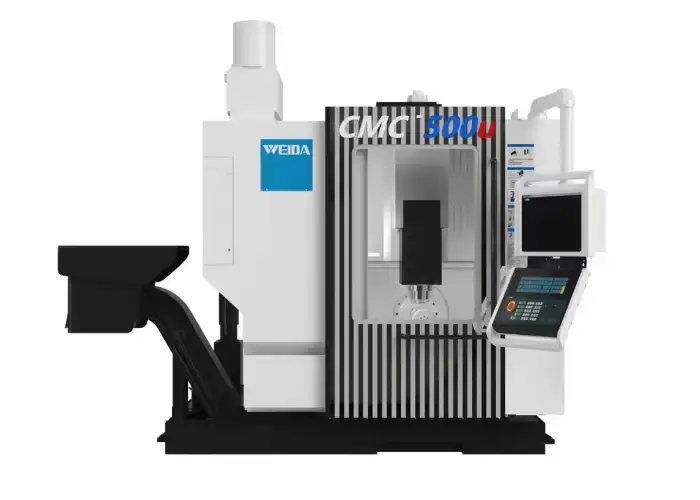
Grundlæggende om CNC-maskiner
CNC står for Computer Numerical Control. En CNC-maskine konverterer digitale instruktioner til kontrolleret mekanisk bevægelse.
Afhængigt af maskinen kan emnet forblive stationært, mens skæreværktøjet bevæger sig, eller emnet kan rotere, mens et stationært værktøj fjerner materiale. Moderne bearbejdningscentre kan kombinere flere akser, automatiske værktøjsskift, sondering, kølevæskestyring og procesovervågning i ét system.
Det grundlæggende mål er det samme: at konvertere et design til en fysisk del, samtidig med at geometri, tolerance og repeterbarhed kontrolleres.
CNC-bearbejdning vs. Manuel bearbejdning
Manuel bearbejdning afhænger i høj grad af operatørbevægelser og direkte kontrol over maskinen.
CNC-bearbejdning erstatter meget af denne manuelle positionering med programmeret bevægelse. Når maskinen er konfigureret, og programmet er verificeret, kan den samme operation gentages med ensartede koordinater og skæreforhold.
Manuel bearbejdning kan stadig være nyttig til reparationer, simple engangsfunktioner eller værkstedsarbejde. CNC bliver mere værdifuld, når dele kræver kompleks geometri, strammere tolerancer, gentagen produktion eller flere kontrollerede funktioner.
Hvorfor CNC-teknologi er vigtig i moderne produktion
Moderne produkter indeholder ofte dele, der ville være vanskelige at fremstille effektivt ved manuel bearbejdning.
CNC-teknologi gør det muligt for producenter at producere komplekse lommer, præcisionshuller, tynde vægge, buede overflader, gevindfunktioner og multiaksegeometrier med forudsigelig repeterbarhed.
Den understøtter også digitale produktionsworkflows, hvor CAD-, CAM-, CNC-programmerings-, inspektions- og produktionsdata er forbundet. Dette forbedrer processtyringen og reducerer afhængigheden af manuel positionering.
Hvordan fungerer en CNC-maskine?
En CNC-maskine fungerer ved at konvertere et digitalt design til maskininstruktioner og derefter bruge en controller til at koordinere aksebevægelse, spindelrotation, værktøjsskift og skæreoperationer. Bearbejdningsprocessen følger programmerede baner, mens feedbacksystemer hjælper med at opretholde den kommandoerede position og hastighed.
CNC-maskines arbejdsprincip
CNC-maskinens arbejdsprincip er baseret på numeriske instruktioner.
Styringen læser kommandoer, der definerer koordinater, bevægelsesretning, tilspændingshastighed, spindelhastighed, værktøjsskift, kølevæskefunktioner og andre maskinhandlinger.
Servomotorer og drivsystemer omdanner disse instruktioner til fysisk bevægelse. Skæreværktøjet følger den programmerede bane, mens det fjerner materiale fra emnet.
Fra CAD-model til maskininstruktioner
Processen starter normalt med en CAD-model eller en teknisk tegning.
En programmør importerer emnets geometri til CAM-software og definerer bearbejdningsoperationer såsom planfræsning, lommefræsning, boring, konturfræsning, drejning eller sletfræsning.
CAM-systemet beregner værktøjsbaner. Disse værktøjsbaner konverteres derefter via en efterbehandlingsenhed til maskinlæsbar CNC-kode.
Hvordan styreenheden bevæger maskinens akser
CNC-maskiner bruger styrede lineære og roterende akser.
En typisk treakset fræser styrer X-, Y- og Z-bevægelse. En fireakset eller femakset maskine tilføjer roterende bevægelse, hvilket gør det muligt for værktøjet eller emnet at nærme sig delen fra flere retninger.
Styringen koordinerer disse akser, så skæreværktøjet følger den tilsigtede geometri.
Hvordan spindlen og skæreværktøjet fjerner materiale
Spindlen sørger for roterende bevægelse.
Ved fræsning roterer spindlen skæreværktøjet, mens værktøjet bevæger sig i forhold til emnet. Ved drejning roterer spindlen emnet, mens et skæreværktøj bevæger sig langs definerede akser.
Materiale fjernes gennem kontrolleret interaktion mellem skærehastighed, tilspænding, spåndybde, værktøjsgeometri og emnemateriale.
Hvordan feedbacksystemer opretholder position og nøjagtighed
Moderne CNC-systemer bruger ofte encodere og feedbackenheder til at overvåge bevægelse.
Disse systemer sammenligner den kommando, der er givet, med den faktiske position, og foretager korrektioner via kontrolløkken.
Feedback forbedrer positioneringskonsistensen, men den endelige dels nøjagtighed afhænger stadig af maskinens tilstand, værktøjsslid, emnefastholdelse, termisk stabilitet og bearbejdningsstrategi.
Hvad er hoveddelene i en CNC-maskine?
En CNC-maskine kombinerer styrehardware, bevægelsessystemer, spindelkomponenter, skæreværktøjer, emneholdere og støttesystemer. Hver komponent bidrager til bearbejdningsnøjagtighed, stabilitet, produktivitet og overfladekvalitet.
CNC-controller og kontrolpanel
CNC-controlleren fortolker bearbejdningsprogrammet og styrer aksebevægelse, spindelfunktioner, værktøjsskift og maskinkommandoer.
Kontrolpanelet giver operatører mulighed for at indlæse programmer, indstille offsets, jog-akser, overvåge alarmer og justere bearbejdningsforhold.
Forskellige maskinmærker bruger forskellige styresystemer, men det grundlæggende formål er det samme.
Spindel og spindelmotor
Spindlen er et af de vigtigste mekaniske systemer i en CNC-maskine.
Dens hastighed, drejningsmoment, lejetilstand, kast og stivhed påvirker skæreydelse og finish.
Højhastighedsbearbejdning kan prioritere spindelhastighed, mens kraftig bearbejdning af stål kan kræve mere moment og strukturel stivhed.
Akser, servomotorer og drivsystemer
Servomotorer driver de lineære eller roterende akser.
Kugleskruer, lineære motorer, roterende borde og føringsskinner omdanner motorbevægelse til kontrolleret maskinbevægelse.
Aksens nøjagtighed og repeterbarhed påvirker direkte funktionens placering og dimensionskonsistens.
Skæreværktøjer og værktøjsholdere
CNC-maskiner bruger pindfræsere, bor, rivaler, boreværktøjer, drejeskær, gevindværktøjer og mange andre fræsere.
Værktøjsholdere forbinder skæreværktøjet til maskinens spindel.
Værktøjets kast, holderens stivhed og skærkantens tilstand kan påvirke nøjagtighed, vibration, værktøjslevetid og overfladefinish.
Arbejdsholdere og inventar
Emnet skal forblive stabilt under bearbejdningen.
Skruestikker, spændepatroner, bløde kæber, spændetænger, vakuumfiksturer, specialfremstillede fiksturer og modulære emneholdersystemer anvendes almindeligvis.
Dårlig emnefastholdelse kan tillade bevægelse eller forvrængning, hvilket forårsager dimensionsfejl, selv når maskinen selv er nøjagtig.
Kølevæske- og spånhåndtering
Kølevæske hjælper med at kontrollere varme, smøre skærezonen og fjerne spåner.
Spåntransportører, luftblæsning, kølevæske gennem værktøjet og filtreringssystemer hjælper med at holde spåner væk fra skærkanten.
God spånafgang er især vigtig i dybe lommer, huller og materialer, der genererer lange eller klæbende spåner.
Hvad er de vigtigste typer af CNC-maskiner?
Forskellige typer CNC-maskiner er designet til forskellige emnegeometrier og operationer. Valg af den korrekte maskinstruktur kan reducere opsætninger, forbedre nøjagtigheden og forkorte produktionstiden.
CNC Fræsemaskiner
CNC-fræsemaskiner bruger roterende værktøjer til at fjerne materiale fra stationære emner.
De er velegnede til lommer, slidser, huller, plane overflader, konturer og kompleks 3D-geometri.
Vertikale bearbejdningscentre er især almindelige til generelle præcisionskomponenter.
CNC-drejebænke og drejecentre
CNC-drejebænke roterer emnet, mens stationære værktøjer udfører skæreoperationer.
De er ideelle til aksler, bøsninger, gevindskårne dele, ringe og andre roterende komponenter.
Drejecentre kan også omfatte roterende værktøj, boring og fræsning.
CNC fræsemaskiner
Fræse-drejemaskiner kombinerer drejning og fræsning i én platform.
De kan producere komplekse dele med både roterende og prismatiske funktioner uden at flytte komponenten mellem separate maskiner.
Reducering af opsætninger kan forbedre positionsnøjagtigheden og forkorte leveringstiden.
3-aksede, 4-aksede og 5-aksede CNC-maskiner
Treakset bearbejdningsstyring X, Y og Z.
Fireaksede maskiner tilføjer roterende bevægelse, hvilket gør det nemmere at bearbejde flere sider uden manuel ompositionering.
Fem-akset bearbejdning giver yderligere orienteringskontrol og er nyttig til impeller, luftfartsstrukturer, medicinske dele, forme og komplekse buede overflader.
CNC-maskiner af schweizisk type
Schweiziske maskiner understøtter emnet tæt på skæreområdet ved hjælp af en føringsbøsning.
Dette gør dem effektive til lange, slanke præcisionskomponenter med lille diameter.
De bruges i vid udstrækning til medicinske, elektronik-, stik- og præcisionsmekaniske applikationer.
CNC-slibning og specialiserede maskiner
CNC-slibemaskiner bruger slibeskiver til at opnå fine dimensioner og overfladefinish.
Andre specialiserede CNC-systemer omfatter tandhjulsmaskiner, EDM-udstyr, boremaskiner til pistoler og dedikerede produktionssystemer.
Den bedste maskine afhænger af geometri, materiale, tolerance og volumen.
Hvordan fungerer CNC-maskineprogrammering?
CNC-maskineprogrammering omdanner designkrav til en sekvens af maskinbevægelser og skæreoperationer. CAD definerer geometrien, CAM genererer værktøjsbaner, CNC-kode styrer maskinen, og simulering hjælper med at verificere processen, før materialet skæres.
CAD-modeller og tekniske tegninger
CAD-modellen definerer delens geometri.
Ingeniørtegningen tilføjer oplysninger, der muligvis ikke er fuldt repræsenteret i modellen, herunder tolerancer, GD&T, overfladefinish, gevindkrav, materialespecifikationer og inspektionsnotater.
Begge bør gennemgås inden programmering.
CAM-programmering og værktøjsbanegenerering
CAM-software giver programmøren mulighed for at vælge værktøjer, definere bearbejdningsområder, indstille skæreparametre og generere værktøjsbaner.
Forskellige strategier anvendes til skrubdrejning, semi-sletbearbejdning, sletbearbejdning, boring, drejning og flerakset bearbejdning.
Værktøjsbanen skal afbalancere cyklustid, værktøjslevetid, overfladekvalitet og processtabilitet.
G-kode og M-kode
G-kode styrer geometrisk bevægelse og bearbejdningsfunktioner.
M-kode håndterer generelt hjælpefunktioner såsom spindelstyring, kølevæske eller værktøjsskift.
Moderne programmører genererer ofte det meste kode via CAM, men forståelse af CNC-kode er stadig nyttig til opsætning, fejlfinding og redigering.
Fremføringer, hastigheder og skæreparametre
Tilspændingshastigheden definerer, hvor hurtigt værktøjet fremfører materialet.
Spindelhastigheden bestemmer rotationshastigheden, mens skærehastigheden relaterer værktøjets bevægelse til emnets materiale.
Spåndybde, overskridelse, indgreb, kølevæske og værktøjsgeometri påvirker også skærekræfter og overfladekvalitet.
Efterbehandling til specifikke CNC-maskiner
En CAM-værktøjsbane kan ikke sendes direkte til alle CNC-maskiner.
Postprocessoren konverterer generiske værktøjsbanedata til kode, der er egnet til en specifik styring, aksekonfiguration og maskine.
Forkert efterbehandling kan forårsage alarmer eller farlig maskinbevægelse.
Simulering og programverifikation
Simulering kontrollerer værktøjets bevægelse før skæring.
Den kan identificere kollisioner, overdreven værktøjsindgreb, holderinterferens og ineffektiv bevægelse.
Ved komplekst femakset arbejde er simulering særligt vigtig, fordi maskinkinematik og værktøjsorientering er mere komplicerede.
Hvad er CNC-bearbejdningsprocessen fra design til færdig del?
Pålidelig CNC-produktion kræver mere end blot at indlæse et program i en maskine. Den komplette proces omfatter designgennemgang, materialevalg, opstillingsplanlægning, værktøjsfremstilling, programmering, bearbejdning, inspektion, afgratning og efterbehandling.
Gennemgå design- og fremstillingskravene
Det første skridt er at gennemgå tegningen og modellen.
Kritiske dimensioner, tolerancer, GD&T, overfladefinish, gevind, materiale, varmebehandling og sekundære processer bør identificeres.
Potentielle bearbejdningsrisici bør afdækkes før produktion.
Vælg materiale og råmateriale
Råmaterialet skal overholde den krævede kvalitet og tilstand.
Materialestørrelsen skal give tilstrækkeligt materiale til fastspænding og bearbejdning, samtidig med at unødvendigt spild undgås.
Materialets tilstand påvirker også skæreparametre og risiko for forvrængning.
Planlægningsopsætninger og emneholdering
Procesingeniøren bestemmer, hvor mange opsætninger der kræves, og hvilke funktioner der skal bearbejdes først.
Datumstrategi er vigtig, fordi senere funktioner kan afhænge af tidligere bearbejdede overflader.
God procesplanlægning reducerer unødvendige repositioneringer.
Vælg værktøjer og skæreparametre
Værktøjer vælges baseret på geometri, materiale, rækkevidde, tolerance og ønsket finish.
Grovfræsningsværktøjer prioriterer materialefjernelse. Sletfræsningsværktøjer prioriterer stabilitet og overfladekvalitet.
Parametrene skal stemme overens med maskinens og værktøjets kapacitet.
Programmér og verificér værktøjsstierne
CAM-programmering definerer værktøjets bevægelse.
Programmet simuleres derefter og gennemgås for kollisioner, unødvendig luftskæring, dårlig adgang eller overdreven værktøjsbelastning.
Vigtige dimensioner kan også kræve planlagt måling undervejs.
Maskinér delen
Operatøren indlæser værktøj, arbejdsforskydninger, fiksturer og råmaterialer.
Den første del bør overvåges nøje for at bekræfte opsætning og programadfærd.
Værktøjsslid og forskydninger kan justeres under produktionen.
Inspicer, afgrat og færdiggør komponenten
Efter bearbejdning kontrolleres emnet i forhold til tegningen.
Inspektion kan omfatte skydelære, mikrometre, målere, profilometre, optiske systemer eller CMM-måling.
Afgratning, anodisering, plettering, passivering, polering, varmebehandling eller andre sekundære operationer kan følge.
Hvad er de vigtigste CNC-bearbejdningsoperationer?
CNC-bearbejdningsteknologi understøtter flere skæreoperationer, og en enkelt del kan kombinere flere af dem. Valg af den korrekte operation for hver funktion forbedrer nøjagtighed, cyklustid og værktøjslevetid.
Fræsning
Fræsning bruger roterende fræsere til at producere flade overflader, lommer, konturer, slidser og komplekse 3D-former.
Det er en af de mest alsidige CNC-processer.
Drejning
Drejning bruges til rotationsgeometri.
Den producerer effektivt diametre, riller, konus, gevind og aksiale huller.
Boring og udboring
Boring skaber hurtigt huller.
Boring forstørrer eller korrigerer eksisterende huller og kan give bedre kontrol over diameter og justering.
Rivning og præcisionshulbearbejdning
Oprivning forbedrer hulstørrelsen og overfladefinishen efter boring.
Kritiske huller kan også bores, interpoleres, finpudses eller slibes afhængigt af tolerancen.
Gevindskæring og gevindskæring
Gevind kan fremstilles ved gevindskæring, gevindfræsning, enkeltpunktsdrejning eller formning.
Processen afhænger af gevindstørrelse, materiale, dybde og produktionsvolumen.
Flerakset bearbejdning
Flerakset bearbejdning reducerer repositionering og forbedrer adgangen til komplekse funktioner.
Det er især nyttigt til komponenter inden for luftfart, medicin, støbeforme, turbiner og robotteknologi.
Hvilke materialer kan CNC-bearbejdningsteknologi bearbejde?
CNC-bearbejdning kan bearbejde en bred vifte af tekniske materialer, men bearbejdeligheden varierer betydeligt. Materialevalg påvirker skærehastighed, værktøjsslid, varmeudvikling, forvrængning, opnåelig finish og omkostninger.
Aluminium legeringer
Aluminium er meget udbredt, fordi det er let, maskinbearbejdeligt og tilgængeligt i mange kvaliteter.
Det er almindeligt inden for luftfart, automation, elektronik og generelle industrielle komponenter.
Rustfrit stål og kulstofstål
Stål tilbyder styrke, slidstyrke og strukturel ydeevne.
Rustfrit stål øger korrosionsbestandigheden, men kan kræve mere omhyggelig værktøjs- og varmehåndtering.
Titanium legeringer
Titanium kombinerer høj styrke med lav densitet og korrosionsbestandighed.
Det er værdifuldt inden for luftfart og medicinske applikationer, men genererer høj skærevarme og kan reducere værktøjets levetid.
Kobber og messing
Kobber tilbyder fremragende elektrisk og termisk ledningsevne.
Messing er generelt lettere at bearbejde og er almindeligt i fittings, stik og præcisionskomponenter.
Ingeniørplast
Materialer som PEEK, Delrin, PTFE og nylon kan CNC-bearbejdes.
Plastbearbejdning kræver opmærksomhed på varme, spændekraft, grater, dimensionsstabilitet og fugtighedsadfærd.
Højtydende og vanskeligt bearbejdelige materialer
Nikkellegeringer, hærdet stål, forstærket plast og højtydende polymerer kræver mere specialiseret processtyring.
Værktøjs- og skærestrategi bliver ofte store omkostningsfaktorer.
Hvad bestemmer CNC-bearbejdningsnøjagtighed og delkvalitet?
CNC-nøjagtighed afhænger af hele bearbejdningssystemet. En avanceret maskine kan ikke kompensere for dårlig værktøjsføring, ustabil emneholder, ukontrolleret varme eller forkert procesplanlægning.
Maskinstivhed og positioneringsnøjagtighed
Maskinstrukturen påvirker vibrationer og afbøjning.
Føringsbaner, spindellejer, aksedrev og kalibrering påvirker positioneringen.
Mere krævende dele kræver bedre mekanisk stabilitet.
Værktøjsgeometri og værktøjsslid
Værktøjsgeometri påvirker skærekræfter og finish.
Efterhånden som værktøjet slides, kan dimensioner og overfladekvalitet ændre sig.
Kritisk produktion kræver forudsigelig styring af værktøjslevetid.
Arbejdsholdning og opstillingsstabilitet
Et emne skal forblive sikkert uden overdreven deformation.
Tynde eller fleksible dele kræver særlig omhyggelig fastgørelse.
Dårlig datumkontrol mellem opsætninger kan skabe positionsfejl.
Skæreparametre og termisk kontrol
Varme ændrer dimensioner.
Lange bearbejdningscyklusser, kraftig spåntagning og utilstrækkelig køling kan forårsage termisk vækst i maskine, værktøj og emne.
Stabile parametre hjælper med at opretholde konsistens.
Tolerancer, GD&T og overfladefinish
Tolerance definerer acceptabel størrelsesvariation.
GD&T styrer form, orientering, placering, profil og runout.
Overfladefinish definerer teksturkrav.
Disse specifikationer bør betragtes samlet snarere end uafhængigt af hinanden.
Inspektion og proceskontrol
Inspektion verificerer, om bearbejdningsprocessen overholder kravene.
Kritiske dimensioner kan kræve kontrol undervejs i stedet for kun en endelig inspektion.
Konsekvent proceskontrol er mere effektiv end at stole på den endelige inspektion for at opdage alle problemer.
Hvad er fordelene ved CNC-bearbejdningsteknologi?
CNC-bearbejdning giver nøjagtighed, repeterbarhed, geometrisk fleksibilitet, materialevalg og produktionsskalerbarhed. Disse fordele gør den nyttig fra tidlige prototyper til tilbagevendende industriel produktion.
Høj nøjagtighed og gentagelsesnøjagtighed
Når en stabil proces er etableret, kan CNC-maskiner reproducere den samme programmerede geometri gentagne gange.
Dette er værdifuldt til sammenkobling af komponenter og samlinger.
Mulighed for kompleks geometri
CNC-bearbejdning kan producere lommer, vinklede huller, buede overflader, tynde vægge, indvendige funktioner og fleraksede konturer.
Fem-aksede maskiner udvider denne funktion yderligere.
Fleksible prototype- og produktionsvolumener
CNC kræver ikke dyrt hårdt værktøj på samme måde som sprøjtestøbning eller trykstøbning.
Dette gør den nyttig til prototyper, engangsdele, broproduktion og små til mellemstore partier.
Konsekvent delkvalitet
Digital programmering forbedrer konsistensen mellem delene.
Værktøjsforskydninger, sondering, automatiseret inspektion og standardiserede opsætninger kan yderligere forbedre kontrollen.
Hurtigere produktion og automatisering
Automatiske værktøjsskift, pallesystemer, sondering, stangfremførere, robotter og uovervåget bearbejdning kan øge produktiviteten.
Automatisering er særligt værdifuldt til gentagne opgaver.
Bred materialekompatibilitet
CNC-bearbejdning understøtter metaller, plast, kompositter og andre tekniske materialer.
Dette gør det nyttigt, når designere har brug for produktionslignende materialeegenskaber under prototyping.
Hvad er begrænsningerne ved CNC-bearbejdning?
CNC-bearbejdning er yderst kapabel, men det er ikke altid den billigste eller mest passende fremstillingsproces. Værktøjstilgang, materialespild, maskintid, opsætningskrav og geometri kan begrænse effektiviteten.
Værktøjsadgang og geometriske begrænsninger
Skæreværktøjer skal fysisk kunne nå frem til funktionen.
Dybe, smalle hulrum, skarpe indvendige hjørner og lukkede kanaler kan være vanskelige eller umulige med standardbearbejdning.
Materialeaffald
CNC-bearbejdning fjerner materiale fra lager.
For dyre materialer eller dele med meget lav slutmasse sammenlignet med den originale barre kan materialespild blive betydeligt.
Opsætnings- og programmeringsomkostninger
Komplekse engangsdele kan kræve betydelig CAM-programmering, fiksturering og opsætningstid.
Disse faste omkostninger kan dominere meget små produktionsmængder.
Værktøjsslitage og maskintid
Hårde eller slibende materialer reducerer værktøjets levetid.
Komplekse efterbehandlingsoperationer og små overskridelser kan også øge maskintiden betydeligt.
Når andre fremstillingsprocesser er mere egnede
Sprøjtestøbning kan være bedre til plastdele i store mængder.
Støbning kan reducere materialefjernelse for store former.
Additiv fremstilling kan være bedre til interne kanaler eller geometri, der er utilgængelig for skæreværktøjer.
Den bedste fremstillingsmetode afhænger af hele projektet.
Hvor anvendes CNC-bearbejdningsteknologi?
CNC-bearbejdning bruges på tværs af brancher, der kræver kontrollerede dimensioner, pålidelige materialer, repeterbarhed og komplekse konstruerede komponenter.
Automotive
CNC-bearbejdning understøtter prototyper, motorkomponenter, transmissionsdele, beslag, affjedringskomponenter og motorsportsdele.
Industrielt udstyr
Industrielle anvendelser omfatter aksler, huse, armaturer, ventiler, værktøj, slidkomponenter og maskindele.
Medicin
Medicinsk CNC-bearbejdning bruges til kirurgiske instrumenter, enhedskomponenter, implantater, huse og testudstyr.
Luftfart
Luftfartsdele kræver ofte letvægtslegeringer, titanium, snævre tolerancer og kompleks geometri.
CNC-bearbejdning er meget udbredt til strukturelle dele, beslag, huse og motorrelaterede komponenter.
Automation
Automationsudstyr bruger specialfremstillede plader, rammer, gribere, armaturer, beslag og bevægelsessystemkomponenter.
Elektronik
CNC-bearbejdning producerer køleplader, kabinetter, stik, huse og præcisionsstrukturkomponenter.
Robotics
Robotapplikationer omfatter led, endeeffektorer, rammer, aktuatorhuse og lette strukturelle dele.
Consumer Products
CNC er nyttig til funktionelle prototyper, premiumhuse, hardware og forbrugerkomponenter i korte oplag.
Rumfart og forsvar
Forsvarsproduktion kan kræve præcisionskomponenter til sensorer, kommunikationssystemer, strukturelle, optiske eller mekaniske systemer.
Motorsport
Motorcykel-, racer-, marine- og fritidsapplikationer bruger CNC til beslag, motordele, affjedringskomponenter og specialfremstillet hardware.
Olie & Gas
Olie- og gasudstyr bruger ofte CNC-bearbejdede ventiler, fittings, tætninger, flanger og højstyrkekomponenter designet til barske miljøer.
Sådan vælger du den rigtige CNC-bearbejdningsteknologi
Den rigtige CNC-løsning afhænger af emnegeometri, materiale, tolerance, produktionsmængde, overfladefinish, inspektionsbehov, leveringstid og omkostninger. At vælge den mest avancerede maskine er ikke altid det mest økonomiske valg.
Evaluer delgeometri og funktionskompleksitet
Enkle prismatiske dele behøver muligvis kun treakset fræsning.
Komplekse vinklede funktioner eller skulpturerede overflader kan retfærdiggøre fireakset eller femakset bearbejdning.
Roterende dele er normalt mere effektive på drejebænke.
Match maskintypen med de nødvendige operationer
Hvis en del kræver både drejning og omfattende fræsning, kan en fræse-drejemaskine reducere opspændinger.
Hvis den er lang og slank, kan schweizisk bearbejdning være mere passende.
Maskinvalget bør følge funktionssættet.
Overvej materiale og bearbejdelighed
Materialet påvirker skærehastighed, værktøj, varme, forvrængning og omkostninger.
Den samme geometri kan kræve meget forskellige strategier i aluminium, rustfrit stål, titanium eller PEEK.
Definer tolerance- og overfladebehandlingskrav
Strammere tolerancer og lavere ruhedsværdier øger proceskravene.
Kun kritiske funktioner bør underkastes usædvanligt strenge krav, medmindre applikationen virkelig har brug for dem.
Saldovolumen, leveringstid og omkostninger
En engangsprototype kan favorisere fleksibel opsætning.
En tilbagevendende produktionsdel kan retfærdiggøre dedikerede fiksturer, optimeret værktøj og automatisering.
Den laveste enhedspris afhænger af den samlede produktionsstrategi, ikke kun cyklustiden.
Bekræft inspektion og kvalitetskrav
Inspektion bør planlægges før bearbejdning.
Hvis en funktion kræver CMM-måling, inspektion af overfladeruhed eller særlig dokumentation, skal producenten vide dette, inden der afgives tilbud og programmeres.
Ofte Stillede Spørgsmål
Er CNC-bearbejdning egnet til engangsdele?
Ja. CNC-bearbejdning er velegnet til enkeltstående dele, fordi det ikke kræver dedikerede forme eller matricer. Programmering og opsætning bidrager stadig til omkostningerne, men CNC er ofte praktisk til prototyper og brugerdefinerede komponenter.
Producerer femakset bearbejdning altid bedre dele?
Nej. Femakset bearbejdning er værdifuld, når geometri kræver yderligere værktøjsorientering eller færre opsætninger. Enkle dele kan produceres mere økonomisk på en treakset maskine uden at gå på kompromis med kvaliteten.
Hvor præcis er CNC-bearbejdning?
Den opnåelige nøjagtighed afhænger af materiale, geometri, maskinens kapacitet, værktøj, opsætning, funktionsstørrelse og inspektionskrav. Snævre tolerancer er mulige, men de bør kun specificeres, hvor funktionen kræver det.
Kan CNC-bearbejdning automatiseres fuldt ud?
Mange operationer kan automatiseres i høj grad ved hjælp af værktøjsvekslere, sondering, pallesystemer, stangfremførere, robotter og procesovervågning. Programmering, opsætningsvalidering, værktøjsstyring og kvalitetskontrol kræver dog stadig teknisk tilsyn.
Konklusion
CNC-bearbejdningsteknologi kombinerer digital programmering, styret maskinbevægelse, skæreværktøjer, emneholdering og inspektion for at fremstille præcise dele fra en bred vifte af tekniske materialer. Forståelse af maskintyper, programmering, procesplanlægning, værktøj, tolerancer og materialeadfærd hjælper producenter med at vælge effektive strategier i stedet for udelukkende at stole på maskinens kapacitet.
Hos TiRapid tilbyder vi præcisions-CNC-bearbejdning og fremstilling af prototyper og produktionsdele. Vores team understøtter fræsning, drejning, flerakset bearbejdning, tekniske materialer, procesplanlægning og inspektion for at hjælpe kunder med at afbalancere nøjagtighed, kvalitet, leveringstid og produktionsomkostninger.
















