
At fræse aluminium betyder at bruge fræsemaskiner og skæreværktøjer til at fjerne materiale fra et aluminiumsemne og skabe den nødvendige geometri, dimensioner og overfladeegenskaber. Det er en af de mest almindelige bearbejdningsmetoder til aluminiumsdele, fordi den tilbyder god præcision, fleksibilitet og effektivitet til både simple og komplekse designs.
I denne guide lærer du, hvad fræset aluminium betyder, hvorfor aluminium er velegnet til fræsning, hvilke maskiner og værktøjer der almindeligvis anvendes, og hvordan fræseprocessen fungerer trin for trin.
Hvad is Sliber aluminium?
Fræsning af aluminium betyder bearbejdning af et emne i aluminium ved hjælp af et roterende skæreværktøj til at fjerne materiale på en kontrolleret måde. Det bruges almindeligvis til at skabe plane overflader, lommer, slidser, konturer, huller, monteringsfunktioner og andre præcisionsdetaljer, der er nødvendige i funktionelle eller strukturelle dele.
- Typiske tolerancer på ±0.01 mm til ±0.05 mm
- Almindelig overfladefinish på Ra 0.8–3.2 μm
- Typisk CNC-hastighedsområde på 8,000-24,000 o/min
- Velegnet til 6061, 6063 og 7075 aluminium
- Arbejder til prototyper og mellemstor produktion
- Understøtter lommer, slidser, huller og konturer
Hvorfor er aluminium egnet til fræsning?
Aluminium er velegnet til fræsning, fordi det er relativt let at skære, understøtter god bearbejdningseffektivitet og kan bruges i mange industrier, hvor vægt, udseende, ledningsevne eller korrosionsadfærd er vigtige. Dets bearbejdningsfordele gør det til et almindeligt førstevalg af materiale til brugerdefinerede CNC-dele.
Letvægts og god bearbejdelighed
En af aluminiums største fordele er, at det er meget lettere end stål, samtidig med at det stadig tilbyder nyttig mekanisk ydeevne. Dette gør det attraktivt til produkter, hvor reduktion af masse forbedrer funktion, håndtering, transporteffektivitet eller generel designfleksibilitet.
Dens bearbejdelighed er også en stor fordel. Mange aluminiumskvaliteter producerer god spåndannelse og kan bearbejdes ved relativt høje hastigheder. Dette er med til at forbedre produktiviteten, især i prototype- og mellemstor produktion.
Godt styrke-til-vægt-forhold
Aluminium anvendes i mange konstruerede dele, fordi det giver et gunstigt styrke-til-vægt-forhold. Selvom det ikke erstatter stål i alle strukturelle anvendelser, fungerer det rigtig godt i mange huse, rammer, beslag, indkapslinger, monteringsdele, støttestrukturer og lette maskinkomponenter.
For mange designere er det denne balance, der gør aluminium attraktivt. Det er stærkt nok til mange funktionelle anvendelser, men stadig let nok til at reducere systemets vægt.
Bred anvendelse i industrielle dele
Aluminiumfræsning anvendes i en bred vifte af industrielle dele, herunder:
- huse
- Beslag
- Bundplader
- Maskindæksler
- Kølerum
- Strukturelle rammer
- Robotkomponenter
- Elektronikskabe
- Luftfartsfittings
- Bilstøttedele
Denne brede anvendelse er en af grundene til, at fræsning af aluminium fortsat er en kerneydelse inden for specialfremstilling af CNC-bearbejdning.
Hvilke maskiner og værktøjer bruges til at fræse aluminium?
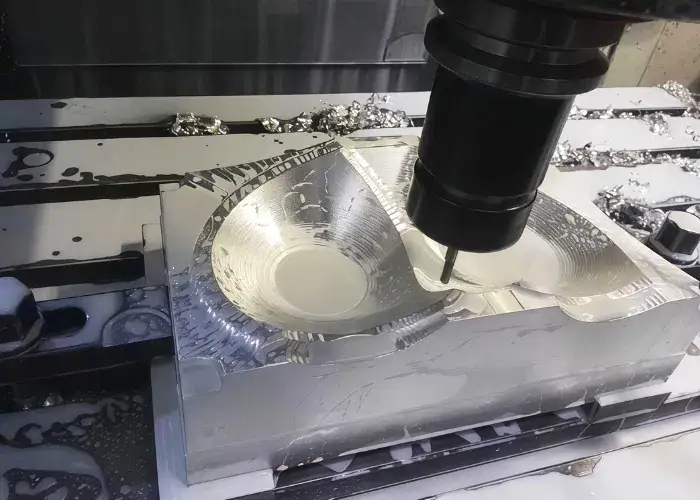
De maskiner og værktøjer, der bruges til at fræse aluminium, omfatter normalt CNC-fræsemaskiner, højhastighedsspindler, hårdmetalskæreværktøjer, boreværktøjer, planfræsere og stabile fikstureringssystemer. Den rigtige kombination af maskiner og værktøj påvirker både produktivitet og emnekvalitet.
CNC Fræsemaskiner
CNC-fræsemaskiner er standardudstyret, der bruges til at fræse aluminium i moderne produktion. De foretrækkes, fordi de kan holde programmeret bevægelse præcist og producere gentagelige resultater på tværs af prototyper, små partier og produktionskørsler.
Almindelige maskintyper inkluderer:
- 3-aksede CNC fræsemaskiner
- 4-aksede CNC fræsemaskiner
- 5-aksede CNC fræsemaskiner
- Vertikale bearbejdningscentre
- Horisontale bearbejdningscentre
Til enklere aluminiumsdele er 3-aksede maskiner ofte tilstrækkelige. Til mere komplekse dele med flere overflader eller vinklede overflader kan 4-akset eller 5-akset bearbejdning reducere opsætningstiden og forbedre nøjagtigheden.
Almindelige skæreværktøjer til aluminium
Skæreværktøjer til aluminium vælges normalt for skarphed, spånafgang og stabil skæreydelse. Aluminium er ikke vanskeligt at skære på samme måde som hærdet stål, men det er følsomt over for spånsvejsning og ophobning af skærkant, så værktøjets geometri er vigtig.
Værktøjer, der bruges til aluminium, har ofte:
- Skarpe skærekanter
- Polerede fløjter
- Geometri egnet til ikke-jernholdige materialer
- Karbidkonstruktion for bedre slidstyrke
- Belægninger, når de er gavnlige for spånstrømning eller varmekontrol
Et dårligt værktøjsvalg kan forårsage fastsiddende bearbejdning, dårlig finish, vibrationer eller gratdannelse, selv når materialet i sig selv er let at bearbejde.
Bor, pindfræsere og planfræsere
Forskellige værktøjer er designet til forskellige bearbejdningsopgaver, og at vælge det rigtige værktøj hjælper med at forbedre nøjagtighed, overfladekvalitet og produktionseffektivitet. Blandt de mest almindeligt anvendte værktøjer til aluminiumsdele er bor, pindfræsere og planfræsere.
- Bor bruges til gennemgående huller, forboringshuller og forberedte funktioner til gevindskæring eller fastgørelse.
- Pindfræsere er de mest almindelige værktøjer til aluminiumsfræsning, fordi de kan skære slidser, konturer, lommer, trin og generelle profiler.
- Planfræsere bruges til effektiv overfladebearbejdning af større plane områder. De er især nyttige til forberedelse af emneflader eller bearbejdning af brede referenceflader.
I mange virkelige projekter kan én aluminiumsdel bruge alle tre kategorier i en enkelt bearbejdningscyklus.
Værktøj til emneopspænding og fiksturering
Emnefastholdelse er en af de vigtigste dele af aluminiumfræsning, fordi dårlig fastspænding kan forårsage bevægelse, forvrængning eller vibration. Aluminiumsdele, især tyndvæggede eller dele med lav stivhed, kan deformeres lettere end tykke stålblokke, hvis fastspændingen ikke kontrolleres korrekt.
Almindelige arbejdsfastholdelsesmetoder omfatter:
- Maskinskruestikker
- Bløde kæber
- Armaturplader
- Vakuumarmaturer
- Modulære klemmer
- Specialfremstillede jigs til gentagen produktion
God fiksturering forbedrer dimensionskonsistensen, reducerer vibrationer og hjælper med at opretholde emnestabilitet under skrub- og sletbearbejdning.
Hvordan fræser man aluminium trin for trin?
Trin for trin i fræsning af aluminium involverer normalt planlægning af emnet, forberedelse af råmaterialet, fastspænding af emnet, valg af værktøj, indstilling af skæreparametre, fjernelse af materiale ved skrub- og sletbearbejdning samt derefter inspektion og rengøring af den færdige del. Hvert trin bidrager til bearbejdningskvaliteten.
Deldesign og procesplanlægning
Det første trin er at forstå deldesignet. Ingeniører gennemgår tegningen eller CAD-modellen for at identificere nøglefunktioner, tolerancekrav, forventninger til overfladefinish, vægtykkelse, huldybder, hjørneforhold og bearbejdningstilgængelighed.
God planlægning reducerer risikoen. Det hjælper med at bestemme, om emnet skal bearbejdes fra plade, blok, ekstrudering eller støbning, og det påvirker også værktøjsvalg, fiksturdesign og bearbejdningsrækkefølge.
Forberedelse af materiale
Materialeforberedelse omfatter valg af den rigtige aluminiumlegering og bekræftelse af emnestørrelsen. Råmaterialet kan skæres i emner, før bearbejdningen begynder. På dette trin kan overfladens tilstand, planhed og emnetillæg også kontrolleres afhængigt af emnekravene.
Hvis den forkerte kvalitet anvendes, kan både bearbejdningsadfærden og den endelige dels ydeevne blive påvirket. Derfor er materialebekræftelse en del af den reelle produktionskontrol.
Emnefastspænding
Emnet fastspændes derefter på en måde, der holder det sikkert fast, samtidig med at det minimerer forvrængning. Dette er vigtigt, fordi løs fastspænding kan forårsage bevægelse af emnet, mens overdreven fastspænding kan bøje tyndere aluminiumsdele.
Opsætningen skal også give tilstrækkelig adgang til værktøjet. I mange dele er fixturdesign lige så vigtigt som selve værktøjsbanen.
Værktøjsvalg og opsætning
Når emnet er fastgjort, vælges værktøjerne i henhold til funktionstyperne og bearbejdningsstadiet. Større værktøjer kan bruges til skrubfræsning, mens mindre eller skarpere værktøjer bruges til finbearbejdning.
Værktøjsopsætning inkluderer:
- Indlæsning af de korrekte værktøjer
- Kontrol af værktøjslængder
- Bekræftelse af værktøjsdiameterforskydninger
- Sørg for, at værktøjsløbet er kontrolleret
Parameterindstilling
Skæreparametre indstilles derefter baseret på aluminiumskvalitet, værktøjstype, emnegeometri og kvalitetsmål. Disse indstillinger omfatter spindelhastighed, tilspændingshastighed, aksial spåndybde, radial indgreb, kølemiddelforbrug og værktøjsbanestrategi.
Dette trin påvirker direkte spånkontrol, varmegenerering, værktøjslevetid, cyklustid og endelig overfladefinish.
Grovfræsning og sletfræsning
Grovfræsning fjerner det meste af materialet hurtigt. Formålet er at forme emnet effektivt, samtidig med at der er nok materiale tilbage til den endelige finish. Finfræsning bringer derefter emnet til de endelige dimensioner og forbedrer overfladens tilstand.
En almindelig fejl er at forsøge at afslutte for aggressivt. Ved aluminiumsbearbejdning kommer bedre finishkvalitet normalt fra en stabil, lettere og mere kontrolleret finishovergang snarere end blot at øge skærekraften.
Eftersyn og rengøring
Efter bearbejdning inspiceres og rengøres emnet. Inspektionen kan omfatte dimensionsmåling, visuel kontrol, gratgennemgang, hulverifikation og overfladeinspektion. Rengøring fjerner spåner, kølevæskerester og løse genstande, der kan påvirke senere montering eller leveringstilstand.
Hvilke skæreparametre er vigtige, når du fræser aluminium?
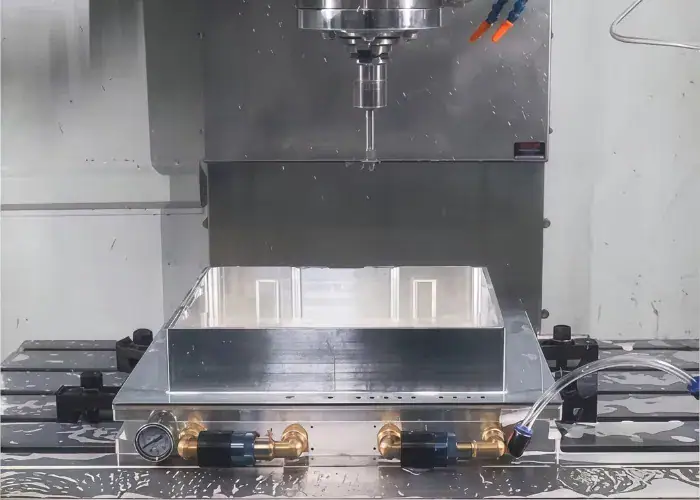
De skæreparametre, der er vigtigst ved fræsning af aluminium, er skærehastighed, tilspændingshastighed, spåndybde og spånafgang. Disse faktorer har stor indflydelse på bearbejdningseffektivitet, værktøjslevetid, gratkontrol og overfladefinish.
Skærehastighed
Skærehastigheden er vigtig, fordi aluminium normalt kan bearbejdes ved højere hastigheder end mange ståltyper, men for høj hastighed uden kontrol kan stadig skabe varme og ustabil skæring. Den korrekte værdi afhænger af legeringen, fræserdiameteren, fræsermaterialet, maskinens spindelkapacitet og om snittet er skrub- eller sletfræsning.
Foder rate
Tilspændingshastigheden påvirker, hvordan fræseren griber fat i materialet. Hvis tilspændingen er for lav, kan værktøjet gnide i stedet for at skære rent, hvilket øger varmen og ophobning af skærkant. Hvis tilspændingen er for høj, kan overfladefinishen forringes, og gratdannelsen kan øges.
En stabil spånbelastning er generelt vigtigere end blot at bruge den højest mulige tilspænding.
Skæredybde
Spåndybden påvirker både produktiviteten og emnets stabilitet. Kraftigere snit kan forbedre skrubbearbejdningseffektiviteten, men de øger også skærekraften og vibrationsrisikoen. Lettere snit foretrækkes ofte nær tynde vægge, smalle kanter eller præcisionsoverflader.
Fjernelse af kølevæske og spåner
Fjernelse af spåner er især vigtigt ved fræsning af aluminium, fordi spåner kan sætte sig fast på fræseren eller blive genskåret i overfladen. Kølevæske-, tåge- eller luftblæsningssystemer hjælper med at flytte spåner væk fra skærezonen og reducere fastklæbningsproblemer.
God spånafgang har ofte en direkte effekt på:
- Overflade kvalitet
- Værktøjsrengøring
- Kantkvalitet
- Bearbejdningsstabilitet
Hvordan kan du få bedre resultater, når du fræser aluminium?
Bedre resultater inden for aluminiumfræsning opnås ved at kombinere de rigtige værktøjer, parametre, fiksturering og processtyring. Selvom aluminium er et bearbejdeligt materiale, kan der stadig opstå kvalitetsproblemer, hvis opsætningen ikke er optimeret.
Brug skarpe værktøjer til aluminium
Skarpe værktøjer hjælper med at skære aluminium rent i stedet for at tvære det ud. Dette reducerer gratdannelse, overfladerivning og varmeophobning. Værktøjer designet specielt til aluminium fungerer ofte bedre, fordi deres geometri hjælper med at frigøre spånen mere jævnt.
Reducer opbygget kant
Ophobning af skærkant er et af de mest almindelige problemer ved bearbejdning af aluminium. Det opstår, når materiale klæber til skærkanten og ændrer værktøjets skærmetode.
Måder at reducere ophobede kanter på inkluderer:
- Brug af skarpere værktøjer
- Forbedring af kølevæske eller smøring
- Justering af hastighed og foderbalance
- Forbedring af spånafgang
- Udskiftning af slidte skær i tide
Forhindr deformation af dele
Tynde aluminiumsdele kan deformeres under bearbejdning på grund af klemkraft, indre spændinger eller skærebelastning. Bedre procesplanlægning hjælper ofte med at reducere dette problem.
Almindelige tilgange omfatter:
- Brug af balanceret fastspænding
- Bearbejdning af begge sider i en planlagt rækkefølge
- Efterlader korrekt lager til efterbehandling
- Brug af lettere efterbehandlingsstrækninger
- Reducerende kraft nær tynde træk
Forbedre overfladefinish
Overfladefinish er vigtig for synlige dele, tætningsflader, glidende kontakter og modstykker. Bedre finish kommer normalt fra stabil emneopspænding, god værktøjstilstand, raffinerede finishovergange og korrekt spånkontrol.
Styr vibration og chatter
Vibrationer er et almindeligt problem ved aluminiumsfræsning, når opsætningen mangler stivhed, eller værktøjet strækker sig for langt. Det kan efterlade synlige mærker, reducere værktøjets levetid og forringe nøjagtigheden.
Det forbedres ofte ved at:
- Overhæng til afkortningsværktøj
- Forbedring af fastspændingsstivheden
- Justering af spindelhastighed
- Forfining af stepover- og dybdeværdier
- Forbedring af maskinens opsætningsstabilitet
Hvilke problemer opstår ofte, når man fræser aluminium?
De mest almindelige problemer ved fræsning af aluminium er materiale, der klæber til værktøjet, dårlig overfladeruhed, grater, vibrationsmærker og dimensionsunøjagtigheder. Disse er ikke usædvanlige problemer. De er en del af den reelle bearbejdningskontrol og bør håndteres gennem procesplanlægning.
Aluminium, der klæber til værktøjet
Det er almindeligt, at aluminium klæber til værktøjet, fordi aluminium kan klæbe til skærkanten under varme og friktion. Når dette sker, bliver skæringen ustabil, og den bearbejdede overflade kan hurtigt forringes.
Dårlig overfladeruhed
Dårlig ruhed kan skyldes sløve værktøjer, værktøjsvibrationer, ustabil tilspænding, dårlig kølevæsketilførsel eller genbearbejdning af spåner. Det bliver ofte mere synligt på kosmetiske dele eller plane, eksponerede overflader.
Burr-dannelse
Grater er almindelige på aluminiumskanter, huludgange og tynde dele. De kan virke små, men de kan påvirke samling, sikkerhed og delens udseende. Gratkontrol er ofte en del af efterbehandlingsplanen.
Chatter Marks
Vibrationsmærker indikerer ustabilitet i snittet. Disse mærker fremstår normalt som gentagne mønstre eller bølger på den bearbejdede overflade. De er almindelige, når opsætningen mangler stivhed, eller når værktøjsindgrebet ikke er velafbalanceret.
Dimensionel unøjagtighed
Dimensionsfejl kan skyldes bevægelse af fiksturen, værktøjsudbøjning, termiske ændringer, problemer med maskinkalibreringen eller forkerte værktøjsforskydninger. I præcisionsdele af aluminium er disse faktorer vigtige, fordi selv små afvigelser kan påvirke pasform og funktion.
Hvilke aluminiumskvaliteter anvendes almindeligvis til fræsning?
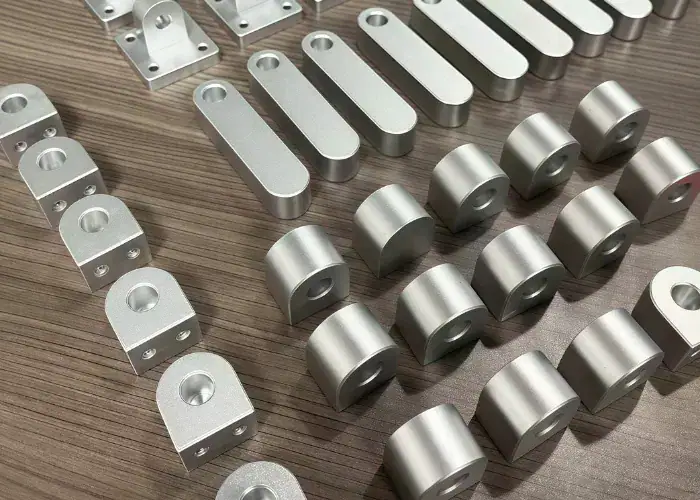
De mest almindeligt anvendte aluminiumkvaliteter til fræsning omfatter 6061, 6063 og 7075. Hver kvalitet tilbyder en forskellig balance mellem bearbejdelighed, styrke, udseende og anvendelsesegnethed.
6061 Aluminium
6061 er en af de mest almindelige aluminiumlegeringer til generelle formål, der anvendes i CNC-bearbejdning. Den tilbyder god bearbejdelighed, nyttig styrke, bred tilgængelighed og pålidelig ydeevne i mange strukturelle og industrielle dele.
Det bruges ofte til:
- Beslag
- huse
- Bundplader
- Rammer
- Maskinkomponenter
6063 Aluminium
6063 bruges almindeligvis i CNC-bearbejdning, når udseende, overfladeglathed og god korrosionsbestandighed er vigtige. Det forbindes ofte med ekstrudering og er velegnet til lettere strukturelle og dekorative anvendelser, samtidig med at det er praktisk til specialfremstillede komponenter.
Det bruges ofte til:
- Kabinetter
- Rammer
- Dækpaneler
- Arkitektoniske komponenter
- Lette strukturelle dele
7075 Aluminium
7075 anvendes i vid udstrækning i CNC-bearbejdning, når der kræves højere styrke og bedre mekanisk ydeevne. Det vælges ofte til luftfart, højbelastning og vægtfølsomme applikationer. Selvom det generelt er dyrere end 6061, giver det fremragende styrke til krævende dele.
Det bruges ofte til:
- Luftfartsfittings
- Robotkomponenter
- Strukturelle rammer
- Højlastbeslag
- Præcisionsmekaniske dele
Hvordan materialekvalitet påvirker fræseydelsen
Materialekvalitet påvirker bearbejdningsydelsen gennem:
- Styrkeniveau
- Chip-adfærd
- Burr-tendens
- Overfladerespons
- Skærekraft
- Egnethed til slutbrug
Derfor bør valg af legering ikke udelukkende baseres på bearbejdelighed. Det bør også matche delens faktiske ydeevnekrav.
Hvornår bør du fræse aluminium i stedet for at bruge andre processer?
Du bør fræse aluminium, når delen har brug for geometrisk fleksibilitet, strammere bearbejdningskontrol, hurtige designændringer eller brugerdefinerede funktioner, der ikke er effektive at producere ved kun formningsprocesser. Fræsning er især nyttigt til prototyper, udviklingsdele og produktion i lav til mellemstor volumen.
Sammenlignet med drejning
Drejning er bedst til roterende dele såsom aksler, bøsninger og ringe. Fræsning er det bedre valg, når delen har flade flader, slidser, lommer, komplekse ydre konturer eller flerfladede egenskaber.
Sammenlignet med stempling
Præsning er bedre til metalpladedele i store mængder med stabil geometri og dedikeret værktøj. Fræsning er mere velegnet, når delen er tykkere, mere strukturel, mere tilpasset eller stadig under udvikling.
Sammenlignet med støbning
Støbning er nyttigt, når produktion af næsten færdig form og volumeneffektivitet er vigtige, men fræsning er normalt bedre til strammere tolerancer, mere præcise funktioner og hurtigere designændringer.
Sammenlignet med ekstrudering plus sekundær bearbejdning
Ekstrudering fungerer godt til lange dele med konstante tværsnit, men mange ekstruderede aluminiumsdele kræver stadig fræsning bagefter for at opnå huller, endefunktioner, slidser, monteringsdetaljer eller lokale præcisionsoverflader.
Ofte Stillede Spørgsmål
Hvad er den bedste aluminiumskvalitet til CNC-fræsning?
6061-T6 er den mest almindelige aluminiumskvalitet til CNC-fræsning, fordi den tilbyder god bearbejdelighed, styrke og korrosionsbestandighed. Dens trækstyrke er omkring 290 MPa. Til dele med højere styrke anvendes ofte 7075-T6 med en styrke på omkring 510 MPa.
Hvordan forhindrer man aluminium i at klæbe til skæreværktøjer?
Aluminiumsfastslibning kan reduceres ved at bruge skarpe hårdmetalværktøjer, polerede spor og korrekt kølevæske. Værktøjer med 2 eller 3 spor forbedrer normalt spånafgangen. Korrekt spånbelastning og stabile skæreforhold hjælper også med at forhindre ophobning af skærkant.
Hvilke spindelhastigheder og tilspændingshastigheder er egnede til fræsning af aluminium?
Aluminium fræses normalt ved højere hastigheder end stål. For hårdmetalværktøjer ligger skærehastighederne ofte fra 300 til 1,000 m/min. En 6 mm pindfræser kan køre med 12,000 til 18,000 o/min med tilspændingshastigheder omkring 1,000 til 3,000 mm/min.
Hvilken overfladefinish kan man opnå ved fræsning af aluminium?
Standard CNC-fræsning på aluminium giver ofte en overfladefinish på omkring Ra 1.6 til 3.2 µm. Med finbearbejdning og stabile bearbejdningsforhold kan overfladen forbedres til omkring Ra 0.8 til 1.6 µm.
Kan fræsede aluminiumsdele anodiseres efter bearbejdning?
Ja, fræsede aluminiumsdele kan anodiseres efter bearbejdning. Legeringer som 6061 anvendes almindeligvis, fordi de reagerer godt på anodisering. Standard anodiserede lag er normalt 5 til 25 µm tykke, afhængigt af anvendelsen.
Konklusion
Aluminiumfræsning er vigtig, fordi det giver producenter en praktisk måde at producere lette, præcise og alsidige dele på tværs af en bred vifte af industrier. Når værktøjsvalg, skæreparametre, fiksturering, spånkontrol og efterbehandlingsstrategi styres godt, kan aluminiumfræsning levere stærk dimensionskonsistens, god overfladekvalitet og effektiv produktionsydelse.
Hos TiRapid støtter vi producenter med præcisions-CNC-bearbejdning af brugerdefinerede aluminiumsdele på tværs af prototype- og produktionsprogrammer. Upload din tegning for at diskutere dine bearbejdningskrav og få en skræddersyet løsning til dit næste projekt.
















