
Automatisk læsse- og aflæsseudstyr er afhængigt af forskellige præcisionskomponenter for at fuldføre plukning, overførsel, positionering og placering af dele. Komponenter som robotarmdele har specifikke dimensionskrav. For udstyrsudviklere og indkøbsteams påvirker bearbejdning af dele ikke kun monteringsevnen, men også bevægelsesbelastninger, materialevalg, strukturel fremstillingsevne, inspektionsmetoder og leveringsplaner. Udvikling af en bearbejdningsløsning baseret på arbejdspositionen og belastningsforholdene for hver komponent kan reducere senere justeringer og forbedre effektiviteten af udstyrsudviklingen.
Hvilke dele af automatisk læsse- og losseudstyr er egnede til CNC-bearbejdning?
Automatiske læsse- og aflæssesystemer omfatter flere funktionelle moduler til bevægelse, positionering og understøtning. Bearbejdningsprioriteterne varierer mellem forskellige komponenter og skal bestemmes i henhold til deres faktiske anvendelser.
Robotarm og griberdele
Robotarme og gribere er ansvarlige for at opsamle og overføre emner, mens de dimensionelle forhold mellem forbindelsesområder direkte påvirker bevægelsesydelsen.
- Robotarmforbindelser: Fokus på at kontrollere dimensionerne af monteringshuller, akselhuller og forbindelsesflader.
- Griberbaser: Bestem monteringsstrukturen i henhold til aktuatorens og emnets specifikationer.
- Griberkomponenter: Kontaktpositionen og åbningsafstanden skal matche emnets form.
Præcis bearbejdning af bevægelseskomponenter hjælper med at opretholde stabile gribeoperationer.
Positionerings- og styringskomponenter
Positioneringsmekanismer etablerer emnereferencer og styrer bevægelse, hvilket gør dimensionstilpasninger vigtige under bearbejdning.
- Positioneringsblokke: Etabler emnets reference. For stor dimensionsafvigelse kan påvirke nøjagtigheden af gentagen positionering.
- Placering af stifter: Kontroller dimensionerne og det positionelle forhold mellem stifter og huller for at sikre korrekt montering.
- Styrekomponenter: Design passende frihøjder og kontaktflader i henhold til bevægelsesretningen.
En veldesignet positioneringsstruktur hjælper med at opretholde en stabil læsse- og lossecyklus.
Montering og transport af strukturelle dele
Udstyrsbundplader, beslag og transportkomponenter fungerer som fikserings- og lastbærende funktioner. Deres bearbejdningskvalitet kan påvirke monteringsforholdet mellem flere moduler.
| Deltype | Fælles materialer | Vigtigste bearbejdningskrav |
| Robotarm-stik | Aluminiumlegering, stål | Hulpositioner, koncentricitet, planhed |
| Griberbaser | Aluminiumlegering, stål | Monteringsdimensioner, hulafstand |
| Positioneringsblokke | Stål, rustfrit stål | Positioneringsdimensioner, pasformsnøjagtighed |
| Guidekomponenter | POM, stål, rustfrit stål | Frihøjde, slidstyrke |
| Monteringsplader | Aluminiumlegering, stål | Fladhed, hulpositioner |
| Dele til transportmekanismen | Aluminiumlegering, stål, teknisk plast | Dimensionsnøjagtighed, monteringsnøjagtighed |
Forskellige delapplikationer kræver separate specifikationer for materialer, bearbejdningsnøjagtighed og overfladeforhold.
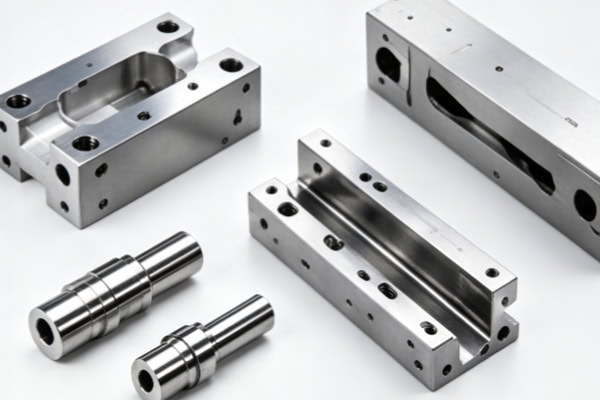
Hvordan kan bearbejdningsnøjagtighed sikres for automatisk læsning og aflæsning af udstyrsdele?
Automatiske læsse- og lossemekanismer involverer flere kontinuerlige bevægelser. Nøgledimensioner er forbundet, så produktionen kræver en klar præcisionskontrolproces.
Kontroller tegninger og strukturer før bearbejdning
Før formel produktion bør deldesign gennemgås fra et produktionsperspektiv for at identificere problemer, der kan påvirke bearbejdning og samling. Ved bekræftelse af kritiske tolerancer skal der skelnes mellem generelle dimensioner og vigtige dimensioner relateret til robotarme, gribere og positioneringsmekanismer. Ved kontrol af tynde vægge og dybe spor skal bearbejdningsstivhed, værktøjsadgang og spånafgang vurderes. Ved bestemmelse af bearbejdningsdatumer skal positioneringsflader og fastspændingsmetoder planlægges i henhold til samlingsforhold. En grundig forudgående gennemgang kan reducere hyppige procesændringer under bearbejdning.
Vælg CNC-bearbejdningsmetoder i henhold til strukturen
Forskellige dele har forskellige krav til antallet af bearbejdningsflader og værktøjsvinkler. Maskintypen bør vælges i henhold til den geometriske struktur.
- 3-akset CNC: Velegnet til montering af plader, beslag og konventionelle fiksturer.
- 4-akset CNC: Velegnet til dele, der kræver bearbejdning fra flere retninger.
- 5-akset CNC: Velegnet til komplekse buede overflader, flersidede strukturer og komponenter, hvor gentagne opsætninger skal minimeres.
- CNC-drejning: Velegnet til aksler, muffer og andre roterende dele.
Matchning af bearbejdningsmetoden til emnets struktur hjælper med at kontrollere bearbejdningseffektiviteten og dimensionskonsistensen.
Inspektion af kritiske dimensioner efter bearbejdning
Efter fremstillingen bør der udføres målrettet inspektion i henhold til tekniske tegninger og monteringskrav.
- Huldiameter og hulafstand: Bekræft nøjagtige mekaniske forbindelser og monteringspositioner.
- Fladhed og vinkelrethed: Kontroller, om monteringsdata opfylder samlingskravene.
- Koncentricitet og positionsnøjagtighed: Fokus på pasformen mellem roterende komponenter og bevægelsesmekanismer.
- CMM-inspektion: Velegnet til dele med komplekse strukturer eller høje nøjagtighedskrav.
Inspektionsresultaterne giver klare dimensionsdata til montering af dele.
Hvordan skal materialer vælges til automatisk læsning og losning af udstyrsdele?
Materialevalg bestemmer emnets vægt, styrke, slidstyrke og bearbejdningsydelse. Det bør være baseret på bevægelseshastighed, belastning og driftsmiljø.
Aluminiumlegeringer til bevægelige strukturer
Komponenter som robotarmforbindelser, armaturbaser og monteringsplader skal normalt kontrolleres med vægt for at reducere belastningen på bevægelsesmekanismer. 6061 aluminiumlegering er velegnet til beslag, bundplader og konventionelle forbindelser, mens 7075 aluminiumlegering er velegnet til lette strukturer, der kræver højere styrke. Overfladebehandlinger af aluminiumlegeringer kan vælges i henhold til krav til slidstyrke, korrosionsbeskyttelse eller udseende. For bevægelsesmekanismer med høj hastighed kan en rimelig kontrol af delens vægt bidrage til at forbedre den samlede dynamiske respons.
Stål og tekniske plasttyper til specifikke anvendelser
Forskellige funktionelle områder har forskellige materialeprioriteter, hvilket gør det muligt for bærende komponenter og glidende komponenter at anvende forskellige materialesystemer.
- Stål: Velegnet til positionering og forbindelse af komponenter, der kræver høj belastningskapacitet og slidstyrke.
- Rustfrit stål: Velegnet til fugtige miljøer eller områder med korrosionsrisiko.
- POM: Velegnet til visse lavfriktions- og slidstærke føringsstrukturer.
- PEEK: Velegnet til specialkomponenter, der kræver højere temperaturbestandighed og slidstyrke.
Valg af materialer i henhold til driftsforholdene hjælper med at matche delens ydeevne med udstyrets arbejdsmiljø.
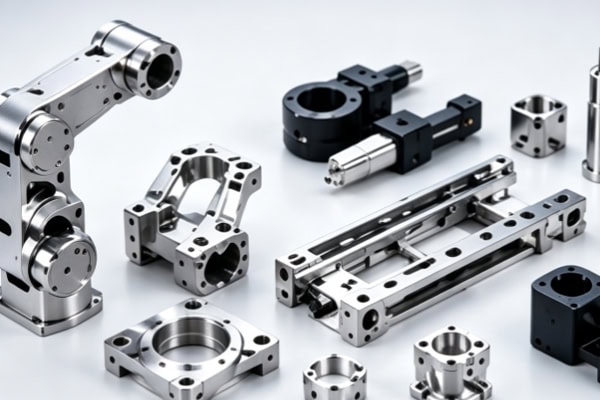
Hvordan skal du vælge en leverandør af bearbejdningsudstyr til automatisk læsning og aflæsning af udstyrsdele?
Automationsudstyrsprojekter involverer normalt designverifikation, prototypesamling og batchfremstilling. Leverandørens evne til at yde kontinuerlig support kan påvirke projektudførelsens effektivitet.
Evaluer muligheder for multiaksebearbejdning og præcisionsfremstilling
Når du køber bearbejdningstjenester, skal du bekræfte, om producenten har udstyr og processer, der er i stand til at dække forskellige delstrukturer.
- 3-akset, 4-akset og 5-akset bearbejdning: Opfylder fremstillingskravene for dele med forskellige niveauer af strukturel kompleksitet.
- Præcisions-CNC-fræsning: Håndterer hulpositioner, noter, buede overflader og komplekse profiler.
- CNC-drejning: Dækker roterende komponenter såsom aksler og muffer.
Et rimeligt udvalg af bearbejdningskapaciteter kan reducere behovet for at koordinere med flere leverandører under et projekt.
Evaluer DFM, inspektion og batchleveringsmuligheder
Udover maskinbearbejdningsudstyr påvirker teknisk support og produktionsstyring også projektimplementeringen.
- DFM-analyse: Identificer potentielle produktionsrisici før produktion.
- Dimensionsinspektion: Brug måledata til at bekræfte, at kritiske funktioner opfylder tegningskravene.
- Prototype- og småserieproduktion: Gør det lettere for R&D-teams at samle og verificere funktioner.
- Overgang til masseproduktion: Tillad, at validerede delløsninger fortsætter i efterfølgende ordrer.
Effektiv koordinering mellem teknik og produktion kan bidrage til at forkorte overgangen fra prototypevalidering til formelt indkøb.
Design af automatiske læsse- og aflæsseudstyrsdele involverer bevægelsesmekanismer, positioneringssystemer og lastbærende strukturer. Bearbejdningsløsninger skal udvikles omkring specifikke tegninger, tolerancer og driftsforhold. TiRapid leverer præcisions-CNC-fræsning, 5-akset bearbejdning, drejning og prototype-til-produktion-tjenester, understøttet af DFM-analyse og kvalitetsinspektionsprocesser for at give producenter af automationsudstyr bearbejdningssupport fra emneudvikling til produktionslevering.
















