
Præcisionsbearbejdning af akryl kræver en solid forståelse af materialeadfærd, værktøjsvalg og kontrollerede procesparametre. Jeg havde opsummeret vigtige akrylegenskaber, egnede materialetyper, bearbejdningsstrategier, værktøjs- og parametervalg, efterbehandlingsmetoder, fejlfindingspraksis og almindelige anvendelser – hvilket hjalp designere og ingeniører med hurtigt at mestre det grundlæggende for at producere akrylkomponenter af høj kvalitet.
Hvad Is Akryl
Akryl, også kendt som PMMA eller plexiglas, er en transparent termoplast med fremragende optisk klarhed, god mekanisk styrke og enestående bearbejdelighed. I min produktionserfaring er forståelse af akryls materialeadfærd nøglen til at opnå høj transparens og stabil dimensionsnøjagtighed.
Almindelige alternative materialer In Akrylbearbejdning
| Materiale | De vigtigste fordele | Impact Resistance | bearbejdelighed | Typiske applikationer | Omkostningsniveau |
| Polycarbonat (PC) | Høj sejhed, varmebestandig, fremragende udendørs holdbarhed | Omkring 250 gange stærkere end akryl | God bearbejdelighed, men tilbøjelig til at smelte ved overophedning | Sikkerhedsskærme, briller, maskinskærme, belysningshuse | Høj |
| Akryl | Omkostningseffektiv, stærk slagfasthed, god dimensionsstabilitet | God slagfasthed | Nem at CNC-bearbejde, ideel til sprøjtestøbt masseproduktion | Bildele, kabinetter til forbrugerelektronik, strukturelle komponenter | Lav |
| petg | Fleksibel, revnebestandig, termoformbar, brugervenlig | Mellem til høj slagfasthed | Let at skære, varmebøje og forme til komplekse former | Skiltning, emballage, omslag, displayprodukter | Medium-lav |
| Akryl (PMMA) | 92% gennemsigtighed, fremragende udseende, optisk bearbejdelighed | Moderat slagfasthed | Kræver varmekontrol under bearbejdning, ideel til dele med højt udseende | Displaystandere, optiske elementer, medicinske vinduer, dekorationsgenstande | Medium |
Materialegenskaber ved akryl
Densitet: 1.18 g/cm³, hvilket gør akryl betydeligt lettere end glas, samtidig med at det bevarer styrken, hvilket er fordelagtigt til letvægtsapplikationer.
Trækstyrke: Ligger fra 8,000 til 11,000 psi, hvilket sikrer, at den kan modstå belastning uden at gå i stykker og giver større holdbarhed sammenlignet med glas.
UV-resistens: Akryl har fremragende UV-resistens og kan modstå langvarig udsættelse for sollys, hvilket gør det ideelt til udendørs skiltning, bilkomponenter og medicinsk udstyr.
Slagfasthed: Selvom akryl er mere slagfast end glas, er det mindre modstandsdygtigt end polycarbonat, hvilket betyder, at det er mere tilbøjeligt til at revne under høj belastning eller stød.
Akryls kombination af lethed, styrke og klarhed gør det til et populært valg til en bred vifte af anvendelser, selvom man bør være forsigtig i situationer med høj belastning, hvor polycarbonat kan være et mere passende alternativ.
Hvad er CNC-akrylbearbejdning
CNC-akrylbearbejdning refererer til processen med at omdanne akryl (PMMA) råmateriale til højpræcisionskomponenter med høj transparens ved hjælp af udstyr som CNC-fræsere, laserskærere, gravører, boremaskiner og drejemaskiner. Sammenlignet med traditionel manuel fremstilling leverer CNC-bearbejdning snævrere tolerancer, overlegen repeterbarhed og kanter og overflader af optisk kvalitet.
Almindelige bearbejdningsprocesser anvendt til akryl
Når jeg bearbejder akryl, vælger jeg typisk den passende proces baseret på emnegeometri, krav til gennemsigtighed og endelig anvendelse. Nedenfor er de mest anvendte præcisionsbearbejdningsmetoder:
CNC Fræsning
CNC-fræsning fjerner akrylmateriale ved hjælp af en pindfræser med høj hastighed. Skærkanterne følger programmerede værktøjsbaner og fjerner materialet lag for lag. Kerneprincippet er "spånbaseret skæring", hvor skarpe, positive spånkanter skærer materialet rent, så det kommer ud som spåner i stedet for at smelte. Denne metode udmærker sig ved plane overflader, lommer, affasninger og komplekse 3D-geometrier.
CNC Drejning
CNC-drejning roterer akrylstænger eller -rør med høj hastighed, mens skæreværktøjet forbliver stationært og gradvist føder ind i materialet. Dette producerer cylindriske træk, trin, riller og indvendige boringer. Fordi emnerotationen genererer stabile skærekræfter, er drejning ideel til optiske ringe, transparente rør og præcisionstætningskomponenter.
Laserskæring
Laserskæring bruger en CO₂-laserstråle til øjeblikkeligt at opvarme akryloverfladen, hvilket får materialet til at fordampe eller smelte og blive udstødt fra savsnittet. Mekanismen er termisk materialefjerning gennem omdannelse af lys til varmeenergi. Det producerer rene, blanke kanter, men er begrænset til kun 2D-planskæring.
Gravering og mærkning
Gravering bruger mikrodiameterskærere eller laserstråler til at fjerne et meget tyndt lag af overflademateriale, hvilket skaber overfladiske riller, teksturer, mønstre eller lyslederbaner. Mekanismen er "mikroskæring" eller "mikrosmeltning", der anvendes i vid udstrækning til logoer, identifikationsmærker og dekorative elementer.
Boring
Boring bruger et konisk bor til at trænge ind i akryl med aksial kraft under rotation. Kontinuerlig spånafgang holder snittet stabilt. Denne proces danner præcise huller og forsænkninger, der almindeligvis anvendes i samling, montering og indkapslingsstrukturer.
Varmebøjning og termoformning
Når akryl opvarmes til blødgøringspunktet (ca. 150-160 °C), bliver det bøjeligt og kan bøjes eller støbes ved hjælp af fiksturer. Princippet er baseret på termisk afslapning af PMMA-molekylkæder, hvilket gør det muligt for dem at justere sig under ydre kraft. Termoformning og støbning er velegnede til store paneler og masseproducerede komponenter.
Fordele og begrænsninger ved præcisionsakrylbearbejdning
Fordele
Optisk finish
CNC-bearbejdning kombineret med damppolering kan opnå næsten glaslignende gennemsigtighed (92%). For medicinske kunder opnår vi rutinemæssigt tolerancer på ±0.05 mm på klare vinduer.
Meget gentagelig for komplekse funktioner
Sammenlignet med laserskæring understøtter CNC 3D-funktioner såsom trin, fordybninger, fileter, affasninger og præcisionsnoter.
Let og effektiv at bearbejde
Akryl er 50 % lettere end glas og giver nemmere polering sammenlignet med polycarbonat, hvilket reducerer bearbejdnings- og logistikomkostninger.
Begrænsninger
Tilbøjelig til revner eller stressblegning
Især med ekstruderet akryl kan forkert fremføringshastighed eller sløve værktøjer forårsage afskalning, krakeleringer eller hvidtning langs kanterne.
Smalt termisk behandlingsvindue
Over ~90°C begynder akryl at smelte og danne klæbrige kanter, hvilket gør luftkøling og hurtig spånafgang afgørende.
Lavere slagfasthed
Akryl er ikke egnet til miljøer med høj belastning. Polycarbonat (PC) bør anvendes, når sejhed er en prioritet.
Hvilke typer akrylmaterialer og forsyningsformer er egnede til bearbejdning
Det er afgørende at vælge den rigtige type akryl og dens korrekte tilførselsform for at opnå bearbejdningsnøjagtighed, optisk klarhed og generel emnestabilitet. Forskellige akrylkvaliteter varierer betydeligt i indre spænding, optisk ydeevne og bearbejdningsadfærd, mens forskellige tilførselsformer bestemmer den mulige emnestørrelse og bearbejdningsstrategi.
Akrylmaterialetyper
Støbt akryl (cellestøbt akryl)
Støbt akryl fremstilles ved at hærde flydende PMMA-harpiks inde i en form, hvilket resulterer i lav indre spænding og fremragende optisk ensartethed.
Bearbejdningsadfærd: Den brækker rent under skæring, hvilket giver et mere stabilt værktøjsindgreb og mindre smeltning.
I mine projekter vælger jeg næsten altid støbte plader til optiske paneler, fordi deres kanter kan poleres til næsten glasklarhed.
Ekstruderet akryl
Ekstruderet akryl fremstilles ved at presse smeltet PMMA gennem en ekstruderingsdyse, hvilket introducerer højere indre spænding.
Bearbejdningsadfærd: Mere tilbøjelig til smeltning, hvidtning langs værktøjsbaner og varmerelateret deformation, kræver forbedret afkøling.
Den er velegnet til huse, displaydæksler og transparente komponenter med lav præcision.
Kontinuerlig støbt akryl
Dette materiale produceres ved hjælp af en kontinuerlig båndstøbningsproces, der tilbyder egenskaber mellem støbt og ekstruderet akryl.
Bearbejdningsadfærd: Udviser overlegen dimensionsstabilitet og snævrere tykkelsestolerancer, ideel til store CNC-fræsede paneler.
Modificeret akryl, komposit akryl og co-ekstruderede plader
Disse materialer omfatter slagmodifikatorer, flammehæmmere eller lagdelte strukturer, der forbedrer ydeevnen.
Slagmodificeret akryl bruges for eksempel almindeligvis til beskyttelsesskjolde – men kræver lave skæredybder for at undgå revner i mellemlaget.
Frostet, tekstureret, farvet og IR-transmitterende akryl
Disse refererer til funktionelle eller æstetiske variationer af standard akryl.
Frostede ark fungerer godt til gravering og baggrundsbelyst skiltning
Farvede ark bruges i vid udstrækning til displays og branding
IR-transmitterende ark er ideelle til sensorvinduer
Deres bearbejdningsprincipper matcher klar akryl, selvom det visuelle resultat er anderledes.
Akrylforme egnet til CNC-bearbejdning
ark
Den mest almindelige form, ideel til laserskæring, CNC-fræsning, gravering og anden plan bearbejdning.
Jeg arbejder typisk med plader på 1 mm-30 mm, hvilket dækker applikationer fra displaypaneler til kabinetter og optiske vinduer.
Rods
Anvendes til CNC-drejning til at fremstille cylindre, linser, ruller og mekaniske forbindelser.
Stænger tilbyder fremragende ensartethed, hvilket muliggør stabil rotation ved høj hastighed med minimal excentricitet eller vibration.
slange
Velegnet til væskerør, belysningsrør og beskyttelsesindkapslinger.
De bevarer rundheden under drejning og skæring, men fiksturen skal undgå deformation fra fastspændingstryk.
Blokke og diske
Ideel til tykke komponenter eller optiske dele såsom linser eller lysledende terninger.
Disse kræver flertrinsskæring for at forhindre intern spænding i at forårsage revner under bearbejdningen.
Profiler og brugerdefinerede ekstruderinger
Designet til skinner, kanaler, rammer og displaystrukturer med specielle tværsnit.
Bearbejdningsprincipperne ligner de for flade plader, men fiksturen skal yde fuld støtte for at undgå vridning eller skævhed.
Hvad er de vigtigste materialeegenskaber, man skal overveje ved bearbejdning af akryl?
Akryl (PMMA) er velegnet til præcisionsbearbejdning på grund af dets høje optiske klarhed, stivhed og forudsigelige skæreegenskaber. Det er dog også følsomt over for varme, stress og revner. Forståelse af dets materialeegenskaber gør det muligt for ingeniører at træffe præcise beslutninger under design og bearbejdning – hvilket reducerer defekter, samtidig med at overfladekvalitet, gennemsigtighed og dimensionsnøjagtighed forbedres.
Fysiske og mekaniske egenskaber ved akryl
| Ejendom | Typisk værdi | Indvirkning på bearbejdning |
| trækstyrke | 60-75 MPa | Hård og stabil under fræsning, men tilbøjelig til sprødbrud under for høj belastning |
| Elastisk modul | 2.5-3.5 GPa | Høj stivhed hjælper med at opretholde dimensionel præcision |
| Effektstyrke | ~15–20 kJ/m² | Moderat sejhed - kræver varmekontrol under højhastighedsskæring for at undgå revner |
| Density | 1.18 g / cm3 | Letvægts, ideel til displays og strukturelle komponenter |
| Rockwell hårdhed | M90 | Overfladen er relativt hård, men ridsefast, beskyttelsesfilm anbefales |
Termiske egenskaber og varmerelateret adfærd
Akryl er et termoplastisk materiale og reagerer kraftigt på temperaturændringer.
Vicat blødgøringstemperatur: ~100°C
Overdreven friktion under CNC-bearbejdning kan blødgøre overfladen og forårsage smeltning eller deformation.
Smeltepunkt: ~160°C
Ved forkert energikontrol – især ved laserskæring – kan der opstå smeltehuller eller brændemærker.
Termisk udvidelseskoefficient: 70–80 × 10⁻⁶/°C
Stor termisk udvidelse gør akryl egnet til bearbejdning ved stuetemperatur, men ikke til monteringsmiljøer med høj temperatur.
Indsigt i bearbejdning:
Jeg bearbejdede engang et parti tykke akrylplader, hvor for stor skæredybde forårsagede varmeophobning. Kanterne blev hvide – et typisk symptom på mikrorevner forårsaget af termisk stress. Siden da har jeg altid anbefalet flertrinsskæring med kraftig luftkøling.
Optiske egenskaber og klarhedskrav
Akryls største fordel er dens optiske gennemsigtighed.
Lysgennemgang på op til 92%, sammenlignelig med glas
Brydningsindeks 1.49, ideel til lysledende strukturer og LED-komponenter
Kan poleres til en optisk finish (Ra < 0.01 μm)
Understøtter flammepolering, damppolering og diamantpolering
Indsigt i bearbejdning:
Når kunderne producerer displaypaneler eller optiske komponenter, bekymrer de sig ofte om synlige værktøjsmærker. Med optimerede værktøjsbanestrategier (konturfinish, konstante kammuslingebaner) og efterpolering kan klarheden forbedres betydeligt.
Kemisk stabilitet og miljøresistens
Akryl giver stærk modstandsdygtighed over for mange almindelige kemikalier:
God resistens over for svage syrer og alkoholer
Følsom over for kulbrinter, som kan forårsage spændingsrevnedannelse
Bedre UV-resistens end polycarbonat – gulner ikke i sollys
Fremragende vejrbestandighed, opretholder klarhed udendørs i lange perioder
Praktisk eksempel:
Udendørs lysbokse bruger næsten altid støbt akryl, fordi det forbliver klart under UV-eksponering, mens PC har tendens til at gulne hurtigere.
Følsomhed over for stress, revner og stressblegning
Den mest almindelige fejlmekanisme ved akrylbearbejdning er krakeleringer — stressinduceret hvidtning, mikrorevner eller brud.
Almindelige årsager inkluderer:
Sløve værktøjer forårsager kompressionsskæring i stedet for ren klipning
For højt klemtryk under fastgørelse
Resterende indre spænding fra ikke-glødet materiale
Varmeophobning, der fører til termisk stress
Kontakt med opløsningsmidler såsom alkohol eller benzin
Ingeniørindsigt:
Jeg producerede engang et parti transparente instrumentvinduer, hvor kunden insisterede på at bruge ikke-udglødet materiale. Under samlingen forårsagede tilspænding af skruer hvidtning omkring kanterne. For dele med gevindhuller eller fastgørelsesfunktioner anbefaler jeg nu altid at tilføje radier eller vælge slagmodificeret akryl.
Hvad er de vigtigste processer i CNC-akrylbearbejdning
CNC-akrylbearbejdning kræver præcis planlægning af værktøjsbanen, stabil fiksering og streng varmekontrol, da PMMA er meget følsomt over for temperatur, fræsers skarphed og mekanisk belastning. En korrekt arbejdsgang - fra programmering og materialeforberedelse til efterbehandling - bestemmer den endelige klarhed, kantkvalitet og dimensionsstabilitet af emnet.
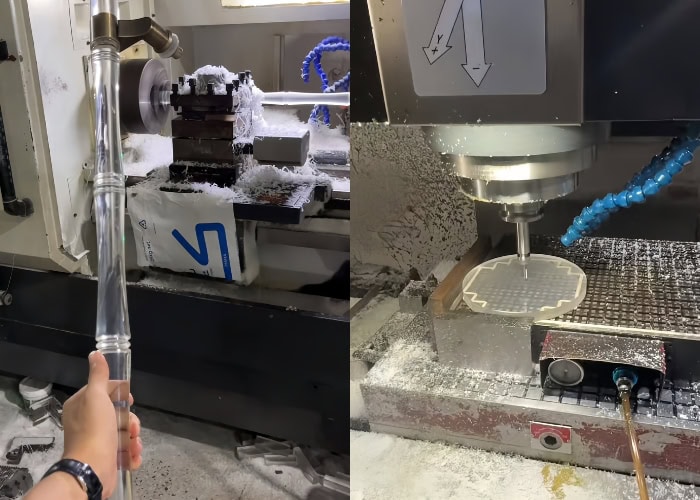
Procesplanlægning og CNC-programmering
Effektiv programmering er fundamentet for akrylbearbejdning af høj kvalitet. Nøgleprincipperne er at minimere varmeophobning, sikre kontinuerlig spånfjernelse og reducere værktøjets genindkoblingsspænding.
Forhindr varmeophobning:
Akryl opvarmes hurtigt på grund af friktion, så værktøjsbaner skal bruge lagdeling, separat grov- og efterbehandling og undgå gentagen skæring i samme område.
Høj spindelhastighed og hurtig tilspænding:
Typisk akrylbearbejdning bruger 10,000-24,000 o/min, hvilket muliggør hurtigere fjernelse af spåner og reducerer risikoen for smeltning.
Glatte værktøjsbaner:
Bueovergange og strategier med konstant kammusling hjælper med at undgå spændingsmærker og holde kanterne glatte.
Luftskærende og spånrensende værktøjsbaner:
Når jeg bearbejder lyslederplader, tilføjer jeg ofte "luftgennemstrømninger" for at blæse spåner væk og afkøle skærezonen, hvilket reducerer hvide kanter betydeligt.
Materialeforberedelse og grovbearbejdning
Materialeforberedelse påvirker direkte intern spænding, deformation og stabiliteten af bearbejdningsprocessen.
Almindelige skæremetoder:
Laserskæring: Hurtig, men producerer en varmepåvirket zone.
Savskæring: Lav pris, men ikke særlig præcis.
Vandstråleskæring: Rene kanter, men højere omkostninger.
Sørg for 1-2 mm bearbejdningstillæg:
Dette sikrer, at finishovergangen kan producere en overflade af optisk kvalitet.
Gem beskyttelsesfilmen:
Ved store ark beholder jeg altid filmen på indtil den sidste polering for at undgå ridser i overfladen under håndtering.
Efterbehandling og formning
Denne fase bestemmer den endelige klarhed, dimensionsnøjagtighed og overfladekvalitet af akryldele.
Brug enkeltskærs- eller polerede endefræsere:
Skarpe værktøjer genererer et rent snit i stedet for at smelte, hvilket forhindrer hvide kanter og mikrorevner.
Lagdelt efterbehandlingsstrategi:
Hvert snit skal være 0.2-0.6 mm for at minimere varmeophobning.
Balance mellem tilførsel og hastighed:
For hurtigt → smelter
For langsom → rivning eller afskalning
Korrekt justering afhænger af tykkelse, fræsergeometri og emnedesign.
Vakuumfixtur med bløde puder:
Når jeg fremstiller transparente huse, bruger jeg vakuumfiksturer kombineret med bløde puder for at undgå stresshvidning forårsaget af klemmetrykket.
Stresslindring og endelig finish
Efterbehandling er afgørende for at opnå optisk klarhed og langvarig stabilitet.
Udglødning (stresslindring):
Opvarmning af akryl ved 80-90 °C i 2-4 timer fjerner indre spændinger og forhindrer revner under samling.
Poleringsmetoder:
Mekanisk polering: Ideel til store, plane overflader.
Flammepolering: Giver klare, blanke kanter.
Damppolering: Opnår ægte optisk klarhed for linser og lyslederdele.
Antistatisk finish:
Akryl tiltrækker let støv. Før jeg leverer transparente betræk, anvender jeg altid en antistatisk behandling for at holde overfladen ren og visuelt fejlfri.
Hvad er de vigtigste parametre, man skal overveje ved bearbejdning af akryl?
Akryl (PMMA) er et termoplastisk materiale, der er meget følsomt over for skærevarme, værktøjsskarphed og spændetryk. Derfor er det vigtigt at vælge den rigtige tilspændingshastighed, spindelhastighed, spåndybde, værktøjs- og kølestrategi for at opnå klare kanter, gratfri overflader og revnefri resultater.
Værktøjsvalg til akrylbearbejdning
Værktøjsgeometri og banebrydende design
Det vigtigste princip i akrylbearbejdning er skarphed.
Værktøj skal have polerede skærkanter for at reducere friktion og undgå mikrorevner.
En stor spånvinkel (~5°) bidrager til en lettere skærefunktion og reducerer stressblegning.
I et af mine projekter med lyslederplader forårsagede en standard pindfræser synlige slæbemærker. Efter at have skiftet til en poleret enkeltskærsfræser forbedredes skærkantens klarhed dramatisk.
Enkeltskæret, dobbeltskæret, opskæret, nedskæret
Enkeltspiralfræser (mest anbefalet):
Bedste spånafgang, ideel til fremstilling af krystalklare kanter.
Dobbeltskærs endefræser:
Velegnet til skrubning, men genererer mere varme.
Opskæret bor:
Høj spånfjernelseseffektivitet, velegnet til tykke plader.
Nedskærende bor:
Presser materialet nedad, ideelt til tynde ark for at forhindre løft.
Lige bid:
God til 2D-konturering, men giver lidt lavere klarhed.
Værktøjsmaterialer og belægninger
Karbid er det bedste valg – skarpt, holdbart og varmebestandigt.
Belagte værktøjer anbefales ikke, da belægninger kan sløve skæret.
Diamantværktøj er velegnet til optisk bearbejdning, men er dyrere.
Retningslinjer for fremføringshastighed og spindelhastighed
Parameterområder efter tykkelse og geometri
Akrylskæring understreger høj spindelhastighed og hurtig tilspænding.
Typiske indstillinger:
Spindelhastighed: 10,000–24,000 o/min
Fremføringshastighed: 800–2,200 mm/min
Skæredybde: 0.2–1.0 mm (afhængigt af værktøjsdiameter)
For tykke plader (>10 mm) kræves lagbearbejdning.
Hvert lags dybde bør være 10-20 % af værktøjets diameter.
Skæredybde og lagdelingsstrategi
Grovfræsningsdybde: 0.6–1.0 mm
Sletdybde: 0.2–0.4 mm
Sidste gennemløb: Efterlad et 0.1 mm "skin cut" for at maksimere gennemsigtigheden.
Når jeg laver transparente displayæsker, reducerer jeg typisk den sidste gennemgang til 0.15 mm , hvilket giver en kant, der ser næsten poleret ud.
Køling, smøring og temperaturkontrol
Kølemetoder
Tørskæring (mest almindelig):
Høj tilførselshastighed hjælper med at reducere varmeophobning.
Luftkøling (anbefales kraftigt):
Trykluft reducerer risikoen for smeltning betydeligt.
Tågekøling:
Nyttig til dyb sporbearbejdning i tykke plader.
Flydende kølevæske (anbefales ikke):
Kan forårsage hævelse og reducere den optiske klarhed.
Tips til at forhindre smeltning, grater og hvidtning
Brug enkeltskærsbor for bedre spånafgang.
Øg fremføringshastigheden for at reducere friktionsdvælgelsen.
Tilføj tilbagetrækningspunkter for at fjerne varme spåner.
Undgå at værktøjet bliver stående inde i materialet.
Til optiske dele kombinerer jeg ofte kontinuerlig luftkøling med en "spånkastende" bevægelse i slutningen af hvert lag, hvilket reducerer smeltning og forbedrer klarheden.
Fiksering og emneholdering
Støvsugerarmaturer og bløde puder
Vakuumborde er ideelle til tynde plader, da de forhindrer vibrationer og vridning.
Bløde puder (EVA eller gummi) reducerer klemmeinduceret stress.
Supportstrategi for store eller tynde dele
Store plader kræver flerpunktsunderstøttelse for at forhindre "trommeskindseffekten".
Tynde ark fungerer bedst med nedskårne værktøjer for at reducere kantrivning.
Undgå vibrations- og stressproblemer
Klemmekraften skal være moderat, da for højt tryk forårsager stresshvidning.
At beholde beskyttelsesfilmen på forbedrer overfladebeskyttelsen og gribefriktionen.
Jeg bearbejdede engang et displaypanel på en meter med traditionelle klemmer, hvilket forårsagede hvidtning langs kanterne. At skifte til en vakuumfikstur løste problemet fuldstændigt.
Hvad er overfladebehandlingsmetoderne i akrylbearbejdning
Ved at kombinere mekanisk polering, flammepolering, damppolering og diamantslibning kan akryldele opnå glaslignende gennemsigtighed eller tilpassede teksturer såsom matte og frostede overflader. Derudover er udglødning afgørende for at fjerne indre spændinger og forhindre revner over tid.
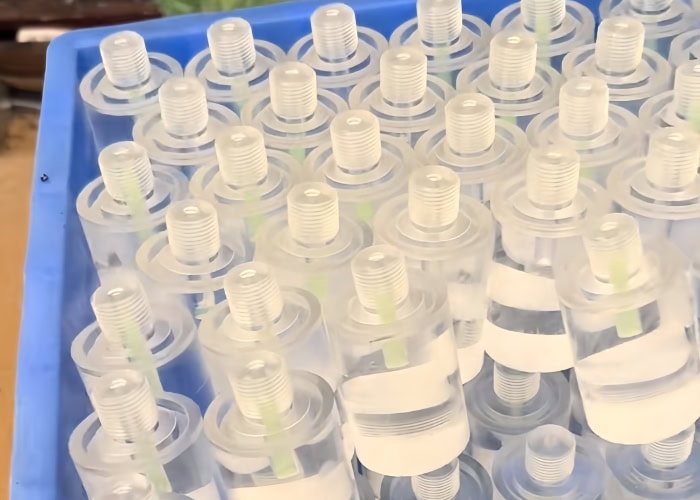
Opnåelse af optisk klarhed
For at opnå optisk gennemsigtighed (op til 92 % lystransmission) skal hvert trin i bearbejdnings- og efterbehandlingsprocessen fokusere på at minimere overfladebelastning og termisk skade.
Ud fra min erfaring er den mest stabile metode til at producere spejlblanke kanter en kombination af ren skæring med polerede værktøjer, udglødning og polering af høj kvalitet. Denne arbejdsgang bruges i vid udstrækning til lysledere, optiske vinduer og klare dele i displaykvalitet.
En typisk klarhedsfokuseret færdiggørelsesproces omfatter:
Brug af polerede værktøjer til let skæring
Kontrol af varme for at undgå hvidtning
Udførelse af udglødning for at lindre indre stress
Påføring af flamme- eller damppolering afhængigt af kravet om klarhed
Poleringsmetoder
Mekanisk slibning og polering
Denne metode bruger sandpapir (korn 400-1500) til progressiv vådslibning, efterfulgt af polering med polermiddel og en lærredsskive.
Princip: Reducerer gradvist overfladeruhed, så lyset brydes ensartet.
Bedst til: Store overflader, dækplader, flade paneler.
Jeg bruger denne metode ofte til akryldæksler, når jeg har brug for at fjerne værktøjsmærker helt.
Flammepolering
En brint-ilt-flamme smelter overfladen hurtigt, så den kan flyde og størkne til en blank finish.
Princip: Øjeblikkelig overfladesmeltning og genstørkning.
Bedst til: Lige kanter og ydre konturer.
Bemærk: Tynde ark kan blive vridne på grund af varmekoncentration.
Damp-/opløsningsmiddelpolering
Methylenkloriddamp blødgør overfladen, så den kan udjævne sig selv.
Princip: Kemisk hævelse får overflademolekyler til at flyde, hvilket skaber en glat og klar finish.
Bedst til: Kompleks geometri, indre huller, smalle kanaler.
Jeg bruger denne teknik til små optiske dele, hvor der kræves ekstremt høj klarhed.
Diamantdrejning / Diamantpolering
Et diamantbelagt værktøj skærer direkte for at producere en spejloverflade.
Princip: Ultraskarp skæring på nanometerniveau.
Bedst til: Optiske linser, præcisionslyslederkomponenter.
Bemærk: Høj pris, men den bedst mulige klarhed.
Specielle overfladeeffekter og funktionelle finish
Frosted, teksturerede og matte overflader
Opnås ved hjælp af matterede ark eller finslibning for at producere diffust lys.
Anvendelser: Lysbokse, displaypaneler, afskærmninger.
Sandblæsning og teksturfinish
Glasperler eller aluminiumoxidpartikler skaber ensartede mikroteksturer.
Princip: Mikropåvirkning genererer kontrollerede overfladehuller.
Applikationer: Dekorative dele, taktile overflader.
Silketryk, maling og tryk
Logoer, etiketter og grafiske mønstre kan tilføjes til akryloverflader.
Anvendelser: Kontrolpaneler, skiltning, brandingkomponenter.
Lasermærkning og kodning
Laserenergi danner mikroætsede markeringer.
Applikationer: Serienumre, QR-koder, delidentifikation.
fordele: Permanent, slidstærk, høj præcision.
Udglødning og afspænding
Udglødning er afgørende for at frigive indre spændinger forårsaget af skæring, boring og bearbejdning.
Metode: Hold ved 80-90 °C i flere timer, og afkøl derefter langsomt.
Princip: Molekylkæder slapper af og omorganiseres til en stabil struktur.
Fordel: Reducerer revner og krakeleringer betydeligt.
Jeg bearbejdede engang et parti tykke akrylbelægninger, der udviklede fine revner efter en uge, fordi de ikke var blevet udglødet. Efter at have skiftet til udglødet materiale forsvandt problemet helt.
Kant-, hul- og hjørneforfining
Kantbehandling omfatter affasning, afgratning og præcisionstrimning.
Affasninger reducerer stresskoncentration og forbedrer æstetikken
Hulforfining forbedrer gevindstyrken og pasformens nøjagtighed
Ren kantfinish forhindrer skarpe kanter i at ridse hænderne
For avancerede displaydele forbedrer en affasning på 0.2-0.5 mm det førsteklasses udseende og brugeroplevelsen betydeligt.
Hvad er de almindelige defekter ved akrylbearbejdning
Akrylbearbejdning støder ofte på problemer som revner, hvidtning, smeltning og vridning. Disse defekter skyldes typisk for høj varme, sløve værktøjer, ujævnt spændetryk eller forkerte tilspændings- og hastighedsindstillinger. For at opnå optisk klarhed og stabile dimensioner er det vigtigt nøje at kontrollere varmeudvikling, skærebelastning og mekanisk belastning gennem hele bearbejdningsprocessen.
Almindelige typer af bearbejdningsfejl
Revner, stressblegning og krakeleringer
Dette er et af de hyppigste problemer i CNC-bearbejdning af akryl, og det optræder ofte omkring borede huller, skarpe hjørner eller bøjede områder.
Grundlæggende årsager:
Overdreven varme under skæring strækker de indre molekylkæder, hvilket fører til stresskoncentration
Ujævnt klemtryk skaber lokaliseret mekanisk belastning
Ekstruderet akryl har højere indre spændinger, hvilket gør det mere tilbøjeligt til revner
Virkelig oplevelse:
Jeg bearbejdede engang et parti transparente låg lavet af ekstruderet plade. Efter boring opstod der hvide revner omkring hullets kanter. At skifte til støbt akryl og tilføje et udglødningstrin løste problemet fuldstændigt.
Smeltning, grater og brændemærker
Smeltning indikerer, at skæretemperaturen er for høj, grater skyldes normalt utilstrækkelig værktøjsskarphed.
Grundlæggende årsager:
Spindelhastigheden er for høj, mens tilspændingshastigheden er for langsom, hvilket forårsager for stor friktion
Dårlig spånafgang fører til genbearbejdning af varme spåner
Sløve skærekanter, der øger varme og overfladeafskrabninger
Typiske symptomer:
Et blankt smeltet bånd langs kanterne
Lokale gulfarvninger eller brændemærker
Overfladeskader, der ikke kan fjernes helt ved slibning
Vridning, deformation og dimensionel ustabilitet
Da akryl har en høj termisk udvidelseskoefficient, kan den deformeres under bearbejdning eller opbevaring, hvis varmen ikke kontrolleres korrekt.
Grundlæggende årsager:
Lokal ekspansion fra varmeophobning under skæring
Utilstrækkelig støtte til store, tynde plader, hvilket forårsager vibrationer eller nedhængning
Frigørelse af indre spændinger i ikke-glødet materiale
Eksempel:
Ved bearbejdning af et en meter langt akryl-lysbokspanel bemærkede jeg 2-4 mm vridning i de færdige dele, hvis der ikke blev brugt vakuumsugning og bløde bundpuder under bearbejdningen.
Strategier for proceskontrol og forebyggelse
Parameteroptimering og temperaturstyring
Temperatur er den mest kritiske faktor, der påvirker kvaliteten af akrylbearbejdning.
Nøglestrategier:
Brug høj spindelhastighed kombineret med hurtig tilspænding
Kontroller skæredybden i flere lag for at undgå overdreven belastning
Brug luftkøling eller tågekøling for at holde værktøjs- og materialetemperaturen lav
Til ark tykkere end 15 mm bruger jeg ofte en tretrins skærestrategi, som effektivt forhindrer smeltning og hvidtning.
Værktøjsskarphed, slidkontrol og vedligeholdelse
Sløve værktøjer er ansvarlige for mange defekter, herunder hvidtning, smeltning og gratdannelse.
Bedste praksis:
Brug O-skærs enkeltskærsfræsere for maksimal spånafgang
Bevar skarpe skærekanter, udskift værktøj, når der opstår slid på kanten
Undgå at bruge værktøj, der tidligere har været brugt på metal
Selv mikroskopiske hak på skærekanten kan forårsage overfladelinjer eller spændingskoncentration.
Fiksering, understøtning og fastspændingsoptimering
Fastspænding påvirker direkte spændingsfordeling, vibrationskontrol og overfladekvalitet.
Anbefalede strategier:
Brug vakuumborde til store, tynde plader for at undgå mekanisk tryk
Inkluderer bløde puder og beskyttelsesfilm for at forhindre ridser og belastningsmærker
Tilføj sidestøtter til lange eller tynde dele for at forhindre vibrationer
Når jeg bearbejder transparente displaypaneler, bruger jeg ofte en kombination af bløde puder og let kantfastspænding, hvilket reducerer hvidtning og revner betydeligt.
Ofte Stillede Spørgsmål
Er akryl let at bearbejde?
Akryl er relativt let at bearbejde på grund af dets lave hårdhed og fremragende bearbejdelighed. Med en trækstyrke på 8,000-11,000 psi og en densitet på 1.18 g/cm³ kan akryl skæres, bores og fræses præcist. Korrekt værktøj, såsom hårdmetal- eller HSS-fræsere, sikrer glatte overflader og reducerer værktøjsslid. Selvom det er let at bearbejde, er det afgørende at være opmærksom på faktorer som tilspændingshastighed, spindelhastighed og afkøling for at forhindre revner eller smeltning, især ved indviklede designs.
Hvad Msmerter Is Ber For CUtting Akryl?
Den bedste maskine til at skære akryl er en CNC-fræser eller laserskærer. CNC-fræsning giver høj præcision, ideel til indviklede former, med evnen til at opretholde snævre tolerancer på ±0.001". Laserskæring giver derimod rene, polerede kanter og er fremragende til detaljerede designs. Begge metoder minimerer varmeophobning og forhindrer akryl i at revne eller vride sig. Til større partier er laserskæring mere effektiv, mens CNC-fræsning foretrækkes til komplekse dele med høj præcision.
Is Clear Acrylic As Clear As Gpige?
Klar akryl er meget transparent med en lystransmission på op til 92%, hvilket gør den næsten lige så klar som glas. Dens brydningsindeks på 1.49 er dog lidt lavere end glas, hvilket kan resultere i mindre visuel forvrængning. På trods af dette gør akryls overlegne slagfasthed og lettere vægt det til et praktisk alternativ til glas i mange anvendelser. Selvom den ikke er identisk med hensyn til optisk klarhed, foretrækkes akryl ofte til anvendelser, hvor holdbarhed og sikkerhed er afgørende, såsom i vinduer, udstillingsmontre og skiltning.
Hvor længe Does Acrylic Plastisk sidst?
Akrylplast er meget holdbart med en typisk levetid på 10 til 30 år, afhængigt af miljøet. Dens UV-resistens hjælper med at forhindre gulning og nedbrydning ved udsættelse for sollys. I udendørs anvendelser kan akryl bevare sin klarhed og styrke i årtier, hvilket gør den ideel til skilte, vinduer og displays. Korrekt vedligeholdelse, såsom regelmæssig rengøring, kan forlænge dens levetid yderligere. Akryl kan dog være tilbøjelig til at ridse, hvilket kan påvirke dens æstetiske kvalitet over tid.
Kan jeg bruge CNC-routermaskine til gennemsigtig akryl?
Ja, en CNC-fræser er egnet til at skære transparent akryl. Den tilbyder høj præcision, hvilket sikrer glatte kanter og nøjagtige dimensioner. Når du bruger en CNC-fræser til akryl, er det vigtigt at vælge de rigtige skæreværktøjer, såsom hårdmetalbor, og optimere parametre som spindelhastighed og tilspænding for at forhindre revner eller varmeophobning. Derudover kan brug af korrekte fastspændings- og køleteknikker hjælpe med at opnå rene snit og bevare materialets gennemsigtighed, hvilket gør CNC-fræsere til et effektivt valg til akrylbearbejdning.
Konklusion
Afslutningsvis giver CNC-bearbejdning fremragende præcision og ensartethed, når man arbejder med akryl, hvilket gør det til den foretrukne metode til resultater af høj kvalitet. Akryls overlegne optiske klarhed kombineret med dets alsidighed og nemme bearbejdning gør det til det ideelle materiale til projekter, der kræver gennemsigtighed, holdbarhed og en poleret finish. Uanset om det er til medicinsk udstyr, bilkomponenter eller iøjnefaldende skiltning, er akryl et materiale, der skiller sig ud. Hvis du overvejer akryl til dit næste projekt, er du velkommen til at kontakte mig – jeg deler gerne indsigt i, hvordan CNC-bearbejdning kan hjælpe med at bringe din vision til live med uovertruffen præcision!
















