
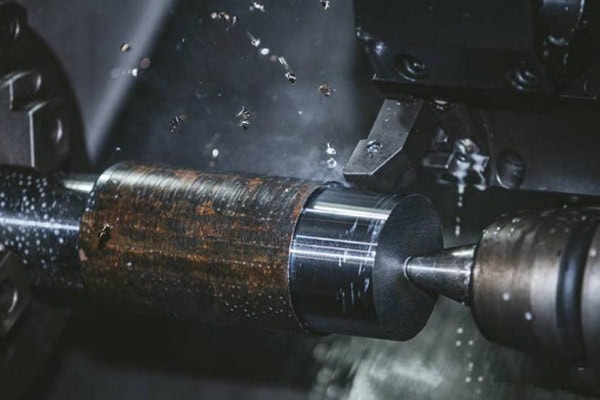
Černění, modré zbarvení, žloutnutí nebo jiné abnormální změny barvy na povrchu CNC soustružených součástí jsou běžnými problémy při obrábění, zejména při zpracování nerezové oceli, legované oceli, uhlíkové oceli a některých vysokopevnostních kovových materiálů. Černění povrchu je obvykle spojeno s nadměrnou teplotou řezu, opotřebením nástroje, nedostatečným přívodem chladicí kapaliny, nesprávnými parametry řezu, špatným odváděním třísek nebo vibracemi při obrábění. Při obrábění kovu řezným nástrojem vysokou rychlostí se v řezné zóně generuje značné množství tepla. Pokud toto teplo nelze účinně přenést a odvést, může na povrchu obrobku dojít k oxidaci, změně barvy nebo lokálnímu spálení. Drobné změny barvy nemusí přímo ovlivnit výkon součásti, ale pokud je černění doprovázeno zvýšenou drsností povrchu, stopami po spálení, změnami rozměrů nebo abnormální tvrdostí materiálu, měla by být výroba zastavena a proces obrábění by měl být zkontrolován. U přesných hřídelí, hydraulických součástí, automobilových dílů, součástí automatizačních zařízení a vysoce přesných konektorů je kvalita povrchu úzce spojena s výkonem montáže, těsněním, odolností proti opotřebení a provozní stabilitou. Řešení černění povrchu CNC soustruženého by se nemělo spoléhat pouze na čištění po obrábění. Stav nástroje, řezné parametry, chlazení, odvod třísek, upínání obrobku a stav stroje by měly být kontrolovány a optimalizovány, aby se snížila řezná teplota a udržely stabilní řezné podmínky.
Časté příčiny zčernání povrchu během CNC soustružení
Černé skvrny objevující se během CNC soustružení jsou obvykle spojeny s nadměrnou akumulací tepla v řezné zóně nebo na povrchu obrobku. Když se řezný nástroj dotýká obrobku, generují se řezné síly a tření. Čím tvrdší je materiál a čím větší je řezné zatížení, tím více tepla se obvykle produkuje. Pokud chladicí systém stroje nedokáže toto teplo účinně odvést nebo pokud je řezný nástroj silně opotřebovaný, může řezná zóna dosáhnout nadměrně vysokých teplot, což způsobí černé, modré nebo žluté zabarvení. Některé kovové materiály mohou za vysokých teplot tvořit oxidové vrstvy, zatímco dlouhé třísky opakovaně třoucí se o obrobek mohou také způsobit lokální zčernání. Geometrie nástroje, otáčky vřetena, posuv, hloubka řezu, tuhost upínání a koncentrace chladicí kapaliny mohou ovlivnit konečný stav povrchu, proto by řešení problémů mělo být založeno na skutečném procesu obrábění.
Nadměrná teplota řezu způsobuje zabarvení povrchu
Nadměrná řezná teplota je jednou z hlavních příčin černění povrchu během CNC soustružení. Pokud jsou otáčky vřetena příliš vysoké, zvyšuje se relativní rychlost mezi nástrojem a obrobkem a během daného období se může generovat více tepla. Pokud se současně použije velká hloubka řezu a vysoká rychlost posuvu, řezné zatížení nástroje se dále zvyšuje. U nerezové oceli a některých legovaných ocelí s relativně nízkou tepelnou vodivostí se řezné teplo s větší pravděpodobností hromadí kolem špičky nástroje a povrchu obrobku, což způsobuje rychlý nárůst lokální teploty.
- Otáčky vřetena jsou nastaveny příliš vysoko
- Hloubka řezu je nadměrná
- Zatížení vkládaného materiálu je příliš vysoké
- Tření mezi nástrojem a obrobkem se zvyšuje
- Teplota povrchu obrobku stále stoupá
- Chlazení nedokáže dostatečně rychle odvést teplo
- V řezné zóně se vyvíjejí lokální vysoké teploty
Pokud se objeví zjevné černé nebo modré zbarvení, lze řeznou rychlost odpovídajícím způsobem snížit podle požadavků na materiál a nástroj a zároveň upravit rychlost posuvu a hloubku řezu. Cílem je obnovit stabilní řezné podmínky, spíše než jen nadměrně snížit rychlost obrábění.
Opotřebení nástroje způsobuje abnormální tření
Opotřebení nástroje postupně snižuje ostrost břitu. Normální smykové působení břitu je stále více ovlivňováno tlakem a třením. S postupujícím opotřebením vyžaduje nástroj větší řeznou sílu k odstranění materiálu a zároveň se zvyšuje teplota řezu. To může způsobit černé skvrny, stopy po spálení nebo abnormální drsnost povrchu obrobku.
- Významné opotřebení boků
- Malé odštěpky nebo praskliny na břitu
- Abnormální zářezy na břitové destičce
- Nárůstek na břitu
- Znatelné změny v řezném zvuku
- Postupné zhoršování kvality povrchu
- Rostoucí rozměrová variabilita
Pokud je povrch obrobku na začátku výroby normální, ale po plynulém obrábění postupně zčerná, měla by být jako možná příčina považována nedostatečná životnost nástroje. Výrobci mohou stanovit normy pro výměnu nástrojů na základě objemu obrábění, doby řezání a skutečných podmínek opotřebení, aby se zabránilo nadměrnému používání nástroje.
Nedostatečné chlazení a mazání
Chladicí kapalina zajišťuje chlazení, mazání a odstraňování třísek během CNC soustružení. Pokud je průtok chladicí kapaliny nedostatečný, směr trysky je nesprávný, tlak čerpadla je nízký nebo je filtrační systém zablokovaný, nelze účinně odvádět řezné teplo, což zvyšuje pravděpodobnost změny barvy povrchu. Chlazení je obzvláště důležité při kontinuální dávkové výrobě, vysokorychlostním soustružení a obrábění obtížně obrobitelných materiálů.
- Nedostatečný průtok chladicí kapaliny
- Tryska je umístěna příliš daleko od řezné zóny
- Nesprávná koncentrace chladicí kapaliny
- Snížený tlak chladicího čerpadla
- Zablokovaný filtrační systém
- Znečištěné chladicí potrubí
- Chladicí kapalina nedosahuje přesně na špičku nástroje
Při kontrole chladicího systému je třeba zkontrolovat hladinu chladicí kapaliny, čerpadlo, potrubí, trysku, filtr a koncentraci chladicí kapaliny. Přesné přívod chladicí kapaliny do kontaktní plochy mezi nástrojem a obrobkem může výrazně zlepšit regulaci tepla.
Jak upravit parametry řezání na CNC soustružení
Pokud dojde k zčernání povrchu, měly by být řezné parametry upraveny podle materiálu obrobku, materiálu nástroje, geometrie nástroje a tuhosti stroje. Různé materiály mají různé tepelné a řezné vlastnosti, takže nerezová ocel, legovaná ocel, uhlíková ocel a slitiny hliníku by neměly automaticky používat stejné parametry. Hrubovací obrábění se více zaměřuje na účinnost úběru materiálu a zatížení nástroje, zatímco dokončovací obrábění klade důraz na rozměrovou přesnost, drsnost povrchu a kontrolu tepelné deformace. Během nastavování parametrů by obsluha měla také sledovat tvar třísky, zatížení vřetena, zvuk řezu a teplotu nástroje. Tyto indikátory mohou pomoci určit, zda se řezné podmínky vrátily do stabilního stavu.
Vhodně snižte řeznou rychlost
Řezná rychlost má přímý vliv na teplotu obrábění. Pokud se na obrobku objeví zjevné černé nebo modré skvrny, lze řeznou rychlost snížit v rámci doporučeného rozsahu pro zvolený nástroj a materiál. U nerezové oceli a některých vysokopevnostních slitin může nadměrná řezná rychlost rychle zvýšit teplotu hrotu nástroje a způsobit větší tepelné zatížení břitu a povlaku. Po snížení rychlosti je třeba sledovat účinnost obrábění a kvalitu povrchu, aby se zabránilo zbytečnému snižování výrobní kapacity.
Správně upravte rychlost posuvu
Nadměrná rychlost posuvu zvyšuje množství materiálu odebíraného nástrojem za jednotku času, což může zvýšit řeznou sílu a teplo. Příliš nízká rychlost posuvu může zabránit správnému řezání a zvýšit tření a stlačení. Vhodná rychlost posuvu by měla být zvolena podle specifikací břitové destičky, poloměru špičky, tvrdosti materiálu a fáze obrábění.
- Udržujte stabilní řezné zatížení během hrubování
- Kontrola textury povrchu během konečné úpravy
- Zabraňte nadměrnému okamžitému řeznému zatížení
- Vyhněte se příliš nízkým posuvům, které zvyšují tření
- Upravte posuv podle opotřebení nástroje
- Udržujte stabilní tvorbu třísek
Vhodná rychlost posuvu udržuje nástroj v efektivním řezném stavu a snižuje nárůst teploty způsobený abnormálním třením.
Správně kontrolujte hloubku řezu
Nadměrná hloubka řezu výrazně zvyšuje zatížení nástroje. To je obzvláště problematické, když je vyložení nástroje dlouhé, tuhost obrobku je nedostatečná nebo je výkon stroje omezený, protože se mohou zvýšit vibrace a teplota. Pokud dojde k zčernání povrchu, lze upravit přídavky na hrubování a dokončování tak, aby hrubování efektivně odebíralo materiál a zároveň ponechalo vhodný přídavek na dokončování. Stabilní a relativně malá hloubka řezu během dokončování může pomoci řídit řeznou sílu a zlepšit kvalitu povrchu.
Vliv výběru nástroje na kvalitu obrobené plochy CNC soustružení
Řezný nástroj se přímo dotýká obrobku a jeho materiál, povlak, poloměr špičky, úhel čela, úhel hřbetu a stav břitu ovlivňují teplotu řezu a kvalitu povrchu. Pro ocel, nerezovou ocel, měď, hliníkové slitiny a technické plasty jsou vyžadovány různé nástroje. Nerezová ocel vyžaduje zvláštní pozornost věnovanou houževnatosti nástroje a odolnosti proti odštěpování hran, protože se během obrábění může zpevnit. Hliníkové slitiny obecně vyžadují ostré břity a efektivní odvádění třísek, zatímco vysoce tvrdé slitiny vyžadují nástroje s vyšší odolností proti opotřebení a vhodnými povlaky.
Vyberte vhodné materiály pro nástroje
Karbidové nástroje se běžně používají v CNC soustružení, přičemž se podle materiálu obrobku vybírají různé třídy. Nástroj by měl poskytovat dostatečnou odolnost proti opotřebení a zároveň si zachovat dostatečnou houževnatost, aby se zabránilo vylamování během obrábění. Mělo by být také minimalizováno přesahování nástroje, aby se snížily vibrace a průhyb nástroje.
- Vyberte vhodnou třídu nástroje podle materiálu obrobku
- Vyberte hrubovací nebo dokončovací nástroje podle požadavků na obrábění
- Vyberte vhodný povlak nástroje
- Udržujte ostrou břitovou desku
- Kontrola přesahu nástroje
- Opotřebované vložky ihned vyměňte
- Nepoužívejte řezné nástroje s odštípnutím
Vhodná konfigurace nástroje snižuje řezný odpor a umožňuje plynulejší odběr materiálu, což pomáhá snižovat abnormální nárůsty teploty a riziko zčernání povrchu.
Kontrola poloměru špičky nástroje a stavu břitu
Poloměr zaoblení špičky nástroje ovlivňuje řeznou sílu, drsnost povrchu a pevnost nástroje. Příliš velký poloměr zaoblení špičky může zvýšit řezné zatížení, zatímco příliš malý poloměr může snížit pevnost břitu. Pokud se na břitu vytvoří byť jen malá tříska, může se zvýšit lokální tření, což způsobí abnormální stopy po obrábění a změnu barvy. Během sériové výroby by měl být stav nástroje pravidelně kontrolován a měly by být stanoveny vhodné intervaly výměny podle skutečného obráběcího výkonu.
Optimalizace systémů chlazení a odvodu třísek
Chlazení a odvod třísek jsou zásadní pro regulaci teploty povrchu během CNC soustružení. Chladicí kapalina by měla plynule a přesně dosahovat řezné zóny, zatímco generované třísky by měly být z obrobku co nejrychleji odváděny. Pokud třísky zůstávají kolem špičky nástroje po delší dobu, může dojít k sekundárnímu řezu, který způsobí škrábance, černé skvrny a lokální zvýšení teploty. Efektivní kontrola utváření třísek je obzvláště důležitá při obrábění materiálů, jako je nerezová ocel a měď, které mají tendenci vytvářet dlouhé třísky.
Zlepšení přívodu chladicí kapaliny
Tryska chladicí kapaliny by měla být umístěna co nejblíže k řezné oblasti a úhel rozstřiku by měl být nastaven podle pohybu nástroje. U hlubokých drážek, hlubokých otvorů a složitých profilů by měl být tok chladicí kapaliny nastaven tak, aby nástroj nebo třísky neblokovaly rozstřik.
- Zkontrolujte tlak chladicího čerpadla
- Vyčistěte trysky chladicí kapaliny
- Zkontrolujte přívodní potrubí chladicí kapaliny
- Kontrola koncentrace chladicí kapaliny
- Pravidelně čistěte filtrační systém
- Zajistěte nepřetržitý přívod chladicí kapaliny do řezné oblasti
- Upravte směr stříkání podle geometrie obrobku
Stabilní chlazení snižuje řeznou teplotu, prodlužuje životnost nástroje a minimalizuje změnu barvy způsobenou nadměrným teplem.
Zlepšení kontroly třísek
Špatná kontrola utváření třísek může vést k zachycení nástroje a sekundárnímu řezu. Tvorbu třísek lze zlepšit výběrem břitových destiček s vhodnou geometrií utvařeče třísek a úpravou rychlosti posuvu a hloubky řezu. Při obrábění materiálů, které produkují dlouhé třísky, by měl proud chladicí kapaliny a systém odvádění třísek stroje spolupracovat, aby třísky z obráběné zóny byly včas odstraněny.
Efektivní odvádění třísek snižuje opakované tření mezi nástrojem a obrobkem a zároveň zabraňuje poškrábání již obrobených povrchů třískami. To pomáhá udržovat stabilní drsnost a vzhled povrchu.
Jak zjistit, zda zčernání ovlivnilo kvalitu dílu
Černá značka na CNC soustruženém dílu neznamená automaticky, že musí být díl sešrotován. Drobné změny barvy mohou být způsobeny oxidací povrchu, zbytky chladicí kapaliny nebo mírným vystavením teplu během obrábění. Zjevné černé značky doprovázené spálením, změnami tvrdosti, abnormální drsností nebo rozměrovými odchylkami však vyžadují další kontrolu. Zda je díl i nadále použitelný, by mělo být určeno spíše podle požadavků na výkres, materiálových vlastností, stavu povrchu a skutečných kontrolních dat, než pouze na základě vizuálního vzhledu.
Zkontrolujte drsnost povrchu
Pokud zčernalá oblast vykazuje také zjevné škrábance, stopy po chvění nebo změny v textuře obrábění, měl by se použít přístroj na měření drsnosti povrchu. Naměřený výsledek lze poté porovnat se specifikovanou hodnotou Ra na technickém výkresu, aby se zjistilo, zda povrch splňuje požadovaný standard kvality.
- Změřte drsnost v začerněné oblasti
- Porovnejte s běžnou obráběcí oblastí
- Zkontrolujte texturu obrábění
- Zkontrolujte povrchové škrábance
- Zkontrolujte stopy chvění
- Zjistěte, zda jsou přítomny stopy po popáleninách
Pokud je drsnost v zčernalé oblasti výrazně vyšší než v normální oblasti, je třeba dále prozkoumat opotřebení nástroje, řezné parametry a podmínky chlazení.
Zkontrolujte rozměrovou a geometrickou přesnost
Vysoké teploty obrábění mohou způsobit tepelnou deformaci a v závažných případech ovlivnit rozměrovou stabilitu. Po obrábění je třeba znovu zkontrolovat kritické rozměry, jako je vnější průměr, vnitřní průměr, délka, kruhovitost, soustřednost a házivost. Pokud všechna měření zůstávají v rámci specifikovaných tolerancí a nejsou patrné žádné stopy po spálení, nemusí drobné změny barvy nutně ovlivnit výkon součásti. Vysoce přesné součásti by měly být i tak hodnoceny podle příslušných požadavků zákazníka.
Preventivní opatření proti zčernání CNC soustružené plochy
Snížení černění povrchu by nemělo záviset pouze na čištění nebo leštění po obrábění. Důležitější je stabilní obráběcí proces. Výrobci mohou vytvořit databáze parametrů obrábění pro různé materiály a zaznamenávat otáčky vřetena, posuv, hloubku řezu, model nástroje, způsob chlazení a skutečnou životnost nástroje. Během dávkové výroby může kontrola prvního kusu a odběr vzorků během procesu identifikovat změny barvy povrchu dříve, než se problém rozšíří. Údržba stroje je stejně důležitá, protože házení vřetena, tlak čerpadla chladicí kapaliny, přesnost nástrojového systému a tuhost upínání obrobku mohou ovlivnit konečné podmínky obrábění.

Stanovení standardizovaných parametrů obrábění
Různé materiály vyžadují odpovídající řezné parametry. Parametry používané pro běžnou uhlíkovou ocel by se neměly přímo aplikovat na nerezovou ocel nebo vysokopevnostní slitiny. Procesní inženýři mohou stanovit standardní rozsahy parametrů na základě výrobních dat a průběžně je optimalizovat na základě dlouhodobých výrobních zkušeností.
- Vytvořte databázi parametrů obrábění materiálů
- Rekordně stabilní výrobní parametry
- Zaznamenávejte dobu používání nástroje
- Zaznamenání abnormálních podmínek zčernání
- Zaznamenávejte spotřebu a stav chladicí kapaliny
- Pravidelně optimalizujte procesní parametry
- Zavést standardizované operační postupy
Stabilní databáze parametrů snižuje počet opakovaných zkušebních řezů, zlepšuje efektivitu nastavení nových součástí a pomáhá obsluze rychle identifikovat vhodné podmínky obrábění.
Zavést správu životnosti nástrojů
Nástroje by měly být kontrolovány a vyměňovány, jakmile dosáhnou své přiměřené životnosti. Výměna by neměla být odkládána, dokud se na součásti neobjeví zčernání nebo rozměrové odchylky. Výrobci mohou zaznamenávat počet součástí obrobených každým nástrojem, dobu obrábění a stav opotřebení, aby stanovili vhodné standardy pro výměnu různých materiálů. U vysoce hodnotných součástí lze také použít systémy monitorování nástrojů ke sledování zatížení vřetena a řezných podmínek, což umožňuje včasné varování při výskytu abnormálních stavů nástroje.
Posílení údržby CNC strojů
Vřeteno, vodicí dráhy, kuličkové šrouby, čerpadlo chladicí kapaliny, mazací systém a upínací zařízení obrobku ovlivňují kvalitu CNC soustružení. Abnormální házení vřetena může způsobit nestabilní řezání, zatímco nedostatečný tlak čerpadla chladicí kapaliny může zvýšit teplotu řezu. Nedostatečná tuhost upínacího zařízení obrobku může také vést k vibracím. Pravidelná údržba a kontrola kritických součástí pomáhá udržovat stabilní přesnost stroje a snižuje černění povrchu způsobené změnami stavu stroje.
Černění povrchu při CNC soustružení je běžně spojováno s teplotou řezu, opotřebením nástroje, chlazením a mazáním, odvodem třísek a parametry obrábění. Pokud se objeví černé, modré nebo jiné abnormální zabarvení, měla by být příčina vyšetřena podle umístění zabarvení, textury obrábění, stavu třísky a doby výroby. Vhodné úpravy řezné rychlosti, posuvu a hloubky řezu mohou snížit nadměrné teplo. Výběr nástrojů vhodných pro materiál obrobku může snížit řezný odpor a opotřebení nástroje. Zlepšení přívodu chladicí kapaliny a odvodu třísek udržuje řeznou zónu stabilnější. Kontroly drsnosti povrchu, rozměrové přesnosti a geometrických tolerancí pak mohou určit, zda zabarvení ovlivnilo kvalitu součásti. U dávkové CNC soustružnické výroby mohou standardizované parametry obrábění, správa životnosti nástrojů, údržba chladicího systému a údržba stroje účinně snížit zabarvení povrchu a zároveň zlepšit kvalitu povrchu, rozměrovou konzistenci a celkovou stabilitu výroby.
















