
CNC obrábění plastových dílů se široce používá při výrobě průmyslových zařízení, elektronických výrobků, automobilových komponentů, pouzder zdravotnických prostředků, automatizačních strojů a přesných konstrukčních součástí. Během výroby mnoho plastových dílů vyžaduje montážní otvory, poziční otvory, závitové otvory, průchozí otvory, slepé otvory a otvory nepravidelného tvaru. Tyto struktury otvorů nejen určují, jak jsou díly spojeny, ale také ovlivňují přesnost montáže, konstrukční pevnost a provozní stabilitu zařízení. Mezi běžnými CNC obráběcími procesy mohou jak CNC vrtání, tak CNC frézování vytvářet otvory, ale tyto dvě metody se výrazně liší v pohybu nástroje, metodách odebírání materiálu, efektivitě obrábění a rozměrové kontrole.
Plasty mají odlišné obráběcí vlastnosti než kovy. Materiály jako ABS, POM, nylon, PC a PEEK se liší tvrdostí, houževnatostí, tepelnou vodivostí a elastickou návratností. Některé plasty jsou náchylné k tvorbě otřepů, hromadění třísek a lokální tepelné deformaci během řezání. Tenkostěnné díly mohou být také ovlivněny upínacím tlakem a řeznými silami. Volba mezi vrtáním a frézováním by proto neměla záviset pouze na průměru otvoru. Je třeba také vyhodnotit výkres dílu, tvar otvoru, rozměrové tolerance, hloubku obrábění a následné požadavky na montáž.
Jaké jsou rozdíly mezi principy CNC vrtání a frézování?
Nejzřetelnější rozdíl mezi CNC vrtáním a frézováním spočívá v pohybu řezného nástroje. Vrtání se spoléhá hlavně na rotující vrták, který se posouvá podél osy otvoru a postupně odebírá materiál za účelem vytvoření otvoru. Frézování obvykle využívá rotační nástroje, jako jsou stopkové frézy, k odebírání materiálu relativním pohybem mezi nástrojem a obrobkem podél předem definované dráhy. Obě metody lze provádět na CNC obráběcích centrech, ale liší se jejich vhodné tvary otvorů a obráběcí dráhy.
CNC vrtání je vhodné pro běžné kulaté otvory
CNC vrtání obvykle používá spirálové vrtáky nebo specializované vrtáky určené pro obrábění plastů. Obráběcí program řídí otáčky vřetena, rychlost posuvu a hloubku vrtání podle požadavků výkresu, což umožňuje nástroji vstupovat do obrobku podél předem určené osy, dokud není dosaženo zadaných rozměrů. U plastových dílů s pevnými průměry otvorů a jednoduchými konstrukcemi vrtání obecně nevyžaduje složité dráhy nástroje a nastavení programu je relativně jednoduché. Mezi běžné aplikace patří otvory pro šrouby v plastových konzolách, montážní otvory v pouzdrech zařízení, polohovací otvory v mechanických součástkách a pilotní otvory pro šroubové spoje. Při obrábění pouzder elektronických zařízení a průmyslových plastových panelů může CNC vrtání plynule vytvářet otvory podle předem definovaných souřadnic, pokud má více otvorů stejný průměr a jejich polohy jsou jasně specifikovány ve výkresu.
Mezi hlavní charakteristiky vrtání patří:
Jednoduché obráběcí dráhy: Nástroj se pohybuje převážně podél osy díry, což programování relativně zjednodušuje a je vhodné pro opakované obrábění kruhových děr stejných specifikací.
Vysoká efektivita výroby: U dílů s jednotnými průměry otvorů a velkým množstvím otvorů může vrtání obvykle zkrátit dobu obrábění potřebnou pro každý otvor.
Jednoduchý výběr nástroje: Vhodné vrtáky lze vybrat podle průměru, hloubky a materiálu cílového otvoru, což usnadňuje zavedení standardizovaných obráběcích procesů.
Odstraňování třísek vyžaduje pozornost: Pokud se uvnitř otvoru hromadí plastové třísky, může se zvýšit tření mezi nástrojem a stěnou otvoru, což může způsobit lokální zahřívání, poškození stěny otvoru nebo rozměrové odchylky.
U hlubokých otvorů, tenkostěnných plastových dílů a součástí s přísnými požadavky na výstup z otvoru je nutné pečlivě kontrolovat také metody podávání a odvádění třísek. V případě potřeby mohou metody, jako je krokový podávání a přerušované zajíždění nástroje, pomoci zabránit ucpávání třísek. U plastů náchylných k tvorbě otřepů nebo vylamování na výstupu z otvoru je třeba geometrii vrtáku a parametry obrábění upravit také podle vlastností materiálu.
CNC frézování tvaruje otvory po drahách nástroje
CNC frézování obvykle používá rotační nástroje, jako jsou čelní frézy, k obrábění otvorů pomocí kruhové interpolace, spirálové interpolace nebo vrstvené řezání. Na rozdíl od vrtáku, který se primárně posouvá podél axiálního směru, se fréza může pohybovat po naprogramovaných drahách v rovině obrobku. To jí umožňuje obrábět kulaté otvory různých průměrů, stejně jako podlouhlé drážky, otvory se čtvercovým profilem a další otvory nepravidelného tvaru. Například některé plastové panely zařízení vyžadují nestandardní montážní otvory pro umístění specifických konektorů nebo montážních prostorů. Vrták s pevným průměrem nemusí vytvořit požadovaný tvar, zatímco CNC frézování může postupně vytvářet profil specifikovaný ve výkresu řízením pohybu nástroje po naprogramované dráze.
Mezi hlavní vlastnosti frézování patří:
Silná přizpůsobivost tvarům otvorů: Dokáže obrábět standardní kulaté otvory, podlouhlé drážky, nepravidelné tvary a otvory se specifickými vnitřními profily.
Flexibilní nastavení průměru: V rámci možností nástroje a pojezdu stroje lze cílový průměr otvoru upravit úpravou obráběcí dráhy, čímž se snižuje závislost na vyhrazených vrtácích různých průměrů.
Vhodné pro postupné obrábění: Nejprve lze provést hrubé obrábění a poté dokončovací průchody pro kontrolu průměru a profilu otvoru a splnění přísnějších rozměrových požadavků.
Parametry obrábění vyžadují správnou koordinaci: Frézovací dráhy, průměr nástroje, hloubka řezu a rychlost posuvu ovlivňují kvalitu stěny otvoru, dobu obrábění a konečné rozměry.
CNC frézování nemusí nutně poskytovat vyšší přesnost obrábění než vrtání. Skutečná přesnost také závisí na tuhosti stroje, házivosti nástroje, stabilitě upínacího přípravku, řezných silách a deformaci materiálu. U jednoduchých, standardních kruhových otvorů je vrtání často jednodušší. U složitých tvarů otvorů nebo struktur vyžadujících přesné dokončení nabízí frézování obecně větší výhody.
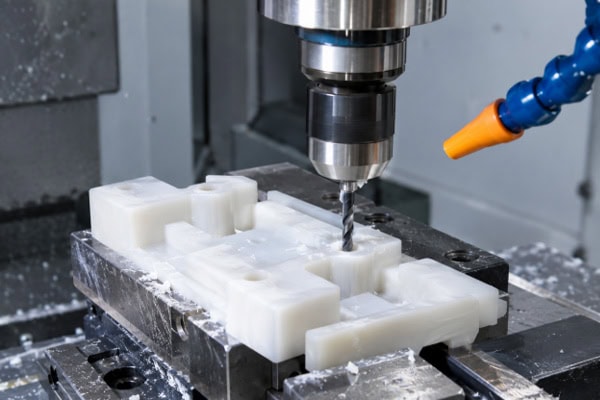
Jaké jsou hlavní rozdíly mezi CNC vrtáním a frézováním plastových dílů?
Při hodnocení těchto dvou obráběcích procesů je třeba vzít v úvahu tvar otvoru, rozměrovou kontrolu, efektivitu obrábění a kvalitu povrchu. Stejný požadavek na průměr otvoru může vyžadovat různé metody obrábění v závislosti na materiálu, tloušťce dílu a požadavcích na tolerance.
Tvar otvoru a rozměrová flexibilita
CNC vrtání se používá hlavně k výrobě běžných kulatých otvorů. Pokud plastové díly vyžadují montážní otvory, poziční otvory nebo otvory pro šrouby, je vrtání obvykle přímočarou volbou, pokud je průměr otvoru pevný a není vyžadován žádný složitý profil. CNC frézování je vhodnější pro složité struktury otvorů. Například plastové nosné komponenty v automatizačních zařízeních mohou vyžadovat prodloužené drážky, aby bylo možné během montáže upravit polohu šroubů. Kryty přístrojů mohou vyžadovat nestandardní průměry otvorů pro umístění specializovaných konektorů, zatímco některé konstrukční komponenty mohou vyžadovat specifické vnitřní profily. Tyto struktury lze vyrobit řízením dráhy frézovacího nástroje, což nabízí větší flexibilitu návrhu.
Hlavní rozdíly lze shrnout následovně:
Standardní kulaté otvory: Vrtání obecně usnadňuje programování a je vhodné pro díly s jednotnými průměry otvorů.
Podlouhlé drážky nebo nepravidelně tvarované otvory: Frézování umožňuje řídit rozměry profilů a tvary konců, takže je vhodné pro obrobky se speciálními konstrukčními požadavky.
Otvory velkého průměru: Vrtání nebo frézování lze zvolit v závislosti na materiálu, možnostech stroje a podmínkách obrábění. Hrubování a dokončování lze také kombinovat.
Konstrukce vyžadující úpravy průměru: Frézování umožňuje změny rozměrů úpravou dráhy nástroje, ale stále je nutné vyhodnotit opotřebení nástroje, stabilitu obrábění a skutečné tolerance.
Rozdíly v efektivitě obrábění a výrobních nákladech
V hromadné výrobě má efektivita obrábění přímý vliv na jednotkové náklady. Vrtání obvykle zahrnuje relativně krátké dráhy nástroje a jednoduché nastavení programu. U plastových dílů se stejnými průměry otvorů a jasně definovanými polohami otvorů může vrtání zkrátit složité výpočty drah a dobu obrábění. Proto se často používá pro konvenční montážní a polohovací otvory. Frézování nabízí větší flexibilitu v drahách nástroje, ale některé struktury otvorů vyžadují, aby se nástroj pohyboval po kruhových nebo složitých profilech, což může potenciálně zvýšit řeznou vzdálenost a dobu obrábění. Pokud díl vyžaduje otvory o několika různých průměrech nebo má složité tvary otvorů, frézování může snížit potřebu přípravy specializovaných nástrojů a usnadnit obrábění různých specifikací pomocí úprav programu.
Rozdíly v kvalitě stěny otvoru a kontrole rozměrové přesnosti
Tepelná vodivost plastů je obecně nižší než u mnoha kovů, takže teplo generované během řezání se může koncentrovat kolem kontaktní plochy mezi nástrojem a obrobkem. Některé plasty se při zahřátí změknou, zatímco jiné se mohou po uvolnění upínacích sil pružně zotavit. Proto je třeba při vrtání i frézování věnovat pozornost ostrosti nástroje, řezným parametrům, odvodu třísek a metodám upínání obrobku. Při vrtání může být průměr otvoru a kvalita stěny ovlivněna házením vrtáku, opotřebením nástroje, špatným odvodem třísek a pružností materiálu. U hlubokých otvorů je třeba zohlednit také přímost a celistvost vstupní a výstupní hrany. Nedostatečný odvod třísek může způsobit škrábance nebo lokální tepelné poškození stěn otvoru. Frézování může korigovat průměry otvorů úpravou dráhy obrábění a přídavku na dokončování, ale házení nástroje, vibrace stroje a změny řezných sil mohou také způsobit rozměrové chyby. U tenkostěnných dílů může nadměrný upínací tlak nebo nerovnoměrné řezné síly vést k lokální deformaci. Proto přesné obrábění plastů vyžaduje metody měření odpovídající požadavkům na výkres, včetně kontroly průměru otvoru, kruhovitosti, rozteče otvorů a přesnosti polohy. U otvorů s náročnými montážními uloženími by měly být rozměry ověřeny také oproti skutečným spojovacím komponentům. Samotná hladká stěna otvoru nedokazuje, že bylo dosaženo požadované rozměrové přesnosti.
Jak by se mělo volit vrtání nebo frézování podle plastových materiálů a požadavků na díly?
Při určování obráběcího procesu je třeba nejprve zkontrolovat průměr, hloubku, tolerance, tvar a montážní požadavky uvedené ve výkresu dílu. Při tvorbě plánu obrábění je třeba zohlednit řezné vlastnosti plastového materiálu a výrobní množství. U zakázkových plastových dílů pomáhá definování kritických rozměrů předem dodavatelům obráběcích strojů vybrat vhodné nástroje, obráběcí dráhy a kontrolní metody, což snižuje opakované úpravy programu a přepracování.
Vyberte proces podle struktury otvoru a tloušťky součásti
Tvar otvoru a struktura součásti jsou důležitými faktory při výběru obráběcího procesu. Obecně lze vrtat konvenční kulaté otvory, zatímco pro frézování jsou vhodnější nepravidelné otvory, podlouhlé drážky a otvory vyžadující přesné nastavení profilu. U otvorů s velkým průměrem, hlubokých otvorů nebo otvorů umístěných v tenkostěnných oblastech je nutné dodatečné vyhodnocení sil nástroje, odvodu třísek a podepření obrobku.
Standardní kruhové průchozí otvory: Pokud je průměr otvoru pevný, konstrukce je jednoduchá a požadavky na tolerance jsou mírné, lze nejprve zvážit CNC vrtání.
Otvory s velkým průměrem nebo vysoce přesné otvory: Vrtání, vystružování nebo frézování lze zvolit podle možností stroje, vlastností materiálu a požadavků na tolerance. Hrubování a dokončování lze kombinovat, pokud je nutná přísná kontrola rozměrů.
Podlouhlé drážky a nepravidelně tvarované otvory: CNC frézování je obecně vhodné, protože naprogramovaná dráha nástroje může řídit délku, šířku, koncové poloměry a vnitřní profil otvoru.
Otvory v tenkostěnných plastových dílech: Upínací polohy a řezné sekvence by měly být pečlivě uspořádány, aby se zabránilo praskání kolem otvoru, deformaci obrobku a vylomení na výstupu.
Struktury s hlubokými otvory: Zvláštní pozornost je třeba věnovat odvodu třísek, tuhosti nástroje a přímosti otvoru. Může být nutné stupňovité obrábění a kontrola během procesu.
Pokud musí hrany otvorů těsně lícovat s ostatními součástmi, měl by výkres také specifikovat požadavky na zkosení, odjehlení a kvalitu hran. U plastových dílů určených pro osazení těsnění, pouzder nebo přesných konektorů mohou geometrické rozměry přesahující průměr otvoru také přímo ovlivnit výkon montáže.
Úprava parametrů obrábění podle plastového materiálu
Různé plasty se při řezání chovají odlišně, proto by se na každý materiál neměly přímo aplikovat stejné parametry obrábění.
POM (polyoxymethylen): POM obecně nabízí dobrou rozměrovou stabilitu a obrobitelnost, díky čemuž je vhodný pro různé přesné konstrukční součásti. Během vrtání by měl nástroj zůstat ostrý a třísky by měly být efektivně odváděny, aby se zabránilo jejich hromadění uvnitř otvoru.
Nylon (PA): Nylon nabízí dobrou houževnatost, ale jeho absorpce vlhkosti může způsobit rozměrové změny v závislosti na vlhkosti a stavu materiálu. U nylonových dílů s přísnými rozměrovými tolerancemi je třeba zohlednit stav materiálu a rozměrovou stabilitu po obrábění, aby se zabránilo záměně rozměrových změn způsobených vlivem prostředí za pouhé chyby při obrábění.
ABS: ABS se běžně používá pro kryty zařízení a obecné průmyslové součásti. Řezná teplota a stav nástroje by měly být vhodně regulovány, aby se snížilo otřepy na okrajích otvorů, lokální tavení a kosmetické poškození.
PC (polykarbonát): PC nabízí vysokou houževnatost a určitý stupeň odolnosti proti nárazu. Je však stále třeba zohlednit ostrost nástroje, lokální teplo a koncentraci napětí, zejména u tenkostěnných dílů a otvorů umístěných v blízkosti hran.
PEEK: PEEK je vysoce výkonný konstrukční plast používaný v náročných průmyslových aplikacích. Parametry obrábění by měly být vyvinuty podle konkrétního druhu, struktury dílu a rozměrových požadavků. V případě potřeby by se mělo provést zkušební obrábění k ověření průměru otvoru a kvality povrchu.
Otáčky vřetena, posuv, hloubka řezu a geometrie nástroje musí spolupracovat. Příliš vysoké otáčky vřetena nebo nevhodné posuvy mohou způsobit hromadění tepla, otřepy nebo poškození povrchu. Nadměrné posuvy mohou zvýšit řezné síly a deformovat tenkostěnné obrobky. Výběr nástroje by měl také zohledňovat tvar plastových třísek, aby se zajistilo efektivní odvádění třísek a zabránilo se poškození stěn otvoru opakovaným řezáním.
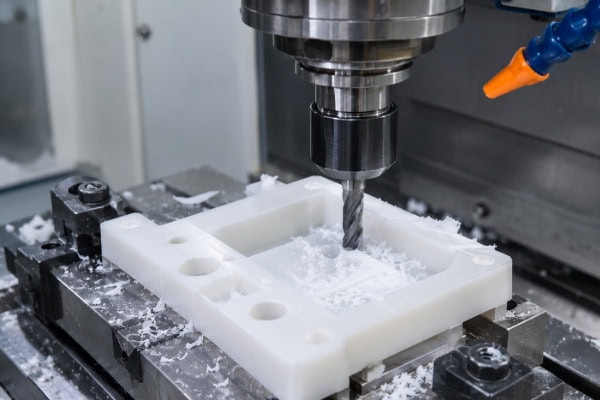
Plánování obráběcích operací podle tolerancí, objemu výroby a požadavků na montáž
U běžných plastových dílů mohou průměry otvorů splňovat pouze základní požadavky na instalaci. U přesných konzol, převodových komponentů a polohovacích struktur mohou být požadavky na průměr otvoru, kruhovitost, toleranci polohy a rozteč otvorů mnohem přísnější. Obráběcí proces musí být v souladu s těmito specifikacemi. U nízkoobjemových zakázkových dílů může frézování přizpůsobit různé průměry a profily otvorů pomocí úprav programu, což snižuje potřebu přípravy specializovaných nástrojů. U produktů vyráběných ve velkém množství po delší dobu lze vyhodnotit účinnost vrtání a potenciální výhody specializovaných upínacích přípravků, pokud průměry otvorů a struktury zůstanou pevné. Pokud díl obsahuje standardní i specializované otvory, lze použít kombinovaný obráběcí přístup. U otvorů s přísnými požadavky lze rezervovat vhodný přídavek na dokončení a po obrábění provést kontrolu rozměrů. Během cenové nabídky a technických diskusí je vhodné poskytnout kompletní soubory CAD nebo technické výkresy, které specifikují jakost materiálu, tloušťku dílu, průměr otvoru, tolerance, hloubku otvoru, kvalitu povrchu a odhadované objednané množství. U otvorů určených pro šrouby, pouzdra, čepy nebo jiné součásti by měl být uveden také způsob montáže a požadavky na uložení.
Často kladené dotazy
Q1: Je CNC vrtání plastových dílů vždy méně přesné než frézování?
Ne. Vrtání je vhodné pro mnoho standardních kulatých otvorů a lze dosáhnout dobré rozměrové přesnosti, pokud jsou přesnost stroje, stav nástroje a parametry obrábění vhodné. Frézování umožňuje upravovat průměry a profily otvorů pomocí drah nástroje, ale je také ovlivněno tuhostí stroje, házivostí nástroje, řeznými silami a plastickou deformací. Pokud součást vyžaduje pouze konvenční montážní otvory, vrtání již může splňovat požadavky, takže není nutné přecházet pouze na frézování za účelem zlepšení přesnosti. U otvorů s přísnými tolerancemi průměru nebo nepravidelných tvarů by měl být proces zvolen podle možností stroje a skutečných výsledků kontroly, spíše než předpokládat, že jedna metoda je vždy přesnější.
Otázka 2: Proč se frézování často používá pro velké otvory v plastových dílech?
Otvory s velkým průměrem mohou zahrnovat požadavky týkající se velikosti nástroje, možností stroje, hloubky obrábění a kvality stěny otvoru. Frézování může postupně odebírat materiál podél naprogramované dráhy nástroje a řídit konečný průměr otvoru úpravou trajektorie obrábění. U některých konstrukcí lze nejprve použít vhodnou metodu vrtání pro hrubé obrábění a poté frézování pro zpřesnění rozměrů. Ne všechny velké otvory však vyžadují frézování. U dílů s vhodnou tloušťkou materiálu, průměrem otvoru a podmínkami stroje může vysokou účinnost poskytnout i vrták s velkým průměrem. Konečná metoda by měla být určena s ohledem na plastový materiál, tolerance otvoru, podmínky obrábění a množství výroby.
Otázka 3: Proč se na plastových dílech po CNC vrtání často objevují otřepy?
Tvorba otřepů může souviset s plastickou houževnatostí, ostrostí nástroje, geometrií vrtáku, parametry posuvu a podepřením obrobku. Když vrták prorazí obrobek, materiál na výstupu se může roztrhnout, protože nemá dostatečnou oporu, a vytvořit otřepy na hranách. Pokud je řezná teplota nadměrná, některé materiály mohou také změknout a poškodit jejich povrch. Mezi opatření ke zlepšení patří použití vrtáků vhodných pro plasty, udržování ostrosti nástroje, úprava rychlosti posuvu, zlepšení opory na výstupu z otvoru a uspořádání odstraňování otřepů podle struktury dílu. U plastových dílů s vysokými kosmetickými standardy nebo požadavky na přesnou montáž by se měly hrany otvoru kontrolovat také na vylomení, praskliny a viditelnou deformaci.
Q4: Je CNC frézování vhodné pro všechny plastové materiály?
CNC frézování lze použít pro mnoho technických a univerzálních plastů, ale parametry obrábění je nutné upravit podle vlastností materiálu. Různé plasty se liší houževnatostí, tuhostí, tepelnou odolností a elastickou návratností. Použití stejných nástrojů a parametrů řezání u každého materiálu může vést k nekonzistentní kvalitě stěny otvoru nebo rozměrovým odchylkám. Před obráběním je třeba potvrdit jakost materiálu a strukturu dílu a nástroje by měly být vybrány podle tvaru otvoru, tolerancí a požadavků na povrch. U vysoce výkonných technických plastů, tenkostěnných konstrukcí a přesných dílů může být nutné zkušební obrábění, aby se před zahájením hromadné výroby ověřilo, zda průměr hotového otvoru a kvalita povrchu splňují požadavky.
Závěr
Hlavní rozdíl mezi CNC vrtáním a frézováním plastových dílů spočívá v tom, že vrtání využívá vrták podávající se v axiálním směru k vytvoření kulatých otvorů, zatímco frézování řídí odebírání materiálu dráhami nástroje a může vytvářet struktury, jako jsou kulaté otvory, podlouhlé drážky a nepravidelně tvarované otvory. Vrtání obecně nabízí jednoduché dráhy nástroje, přímočaré programování a vhodnost pro opakované obrábění. Frézování poskytuje výhody ve flexibilitě tvaru otvoru, nastavení průměru a řízení profilu. Výběr procesu by měl zohledňovat plastový materiál, průměr otvoru, hloubku otvoru, rozměrové tolerance, tloušťku dílu, výrobní množství a požadavky na montáž. Vrtání lze nejprve zvážit pro jednoduché, standardní kulaté otvory, zatímco frézování nebo kombinovaný proces vrtání a frézování může být vhodnější pro složité profily, otvory s velkým průměrem nebo konstrukce vyžadující přesné dokončení.
Bez ohledu na zvolenou metodu je nutné odpovídajícím způsobem kontrolovat stav nástroje, řezné parametry, odvod třísek a upínací tlak. Pro ověření kvality obrábění by měly být provedeny také nezbytné rozměrové kontroly. Při poptávce po zakázkových plastových dílech obráběných CNC je vhodné poskytnout výkresy dílů, jakost materiálu, rozměry a struktury otvorů, požadavky na tolerance a objednané množství. Profesionální dodavatel obráběcích strojů může tyto informace využít k vyhodnocení možností nástrojů, obráběcích drah, postupů operací a požadavků na kontrolu kvality, což pomůže určit proces, který splňuje skutečné potřeby aplikace a zároveň kontroluje výrobní náklady.
















