
Lisování je široce používaný výrobní proces pro efektivní a velkoobjemovou výrobu kovových dílů. Pochopení toho, co je lisování, pomáhá inženýrům a kupujícím rozhodnout se, kdy je to správná volba z hlediska nákladů, přesnosti a objemu výroby. Pomocí raznic a řízené síly může lisování řezat, ohýbat a tvarovat plechy s vysokou opakovatelností a minimálním odpadem.
V této příručce vysvětluji, jak ražba funguje, jaké materiály se běžně používají a kdy je ražba nejefektivnějším výrobním řešením.
Co je to ražba?
Lisování je výrobní proces používaný k tváření kovových dílů aplikací řízené síly pomocí nástrojů a lisů. Z inženýrského hlediska je lisování navrženo pro rychlost, konzistenci a škálovatelnost v hromadné výrobě.
Lisování, známé také jako ražení kovu nebo tváření lisováním, je proces tváření kovů, při kterém se plech tvaruje jeho vtlačováním do matrice pomocí mechanických, hydraulických nebo servo lisů. Na rozdíl od CNC obrábění, které odebírá materiál, se lisování spoléhá na plastickou deformaci, což umožňuje rychlé tvarování dílů s minimálním plýtváním materiálem.
V praktické výrobě se ražením obvykle provádějí plechy o tloušťce 0.3 mm až 6 mm, včetně uhlíkové oceli, nerezové oceli, hliníku, mědi a mosazi. V závislosti na konstrukci nástroje může jedna ražená operace zahrnovat řezání, prorážení, ohýbání, ražení nebo mělké tažení, často kombinované v progresivní matrici.
Z mé zkušenosti vím, že lisování se stává obzvláště cenným při vysokém objemu výroby. Jakmile je nástrojová příprava dokončena, lisy dokáží vyrábět stovky dílů za minutu a dosahovat extrémně konzistentních rozměrů napříč velkými dávkami. Této úrovně opakovatelnosti je obtížné dosáhnout u procesů založených na řezání při stejných nákladech.
Často vídám použití ražení po ověření návrhu pomocí CNC obrábění nebo laserového řezání. Jakmile je geometrie a tolerance potvrzena, přechod na ražení umožňuje výrobcům dramaticky snížit jednotkové náklady a zároveň zlepšit stabilitu výroby. Proto se ražení široce používá v automobilových součástkách, elektrických svorkách, pouzdrech spotřebičů a průmyslových konzolách.
Co je lisování kovů?
Lisování kovů je výrobní proces, při kterém se plechové díly tvarují pomocí nástrojů a lisů. Z inženýrského hlediska je navržen pro rychlost, konzistenci a nákladovou efektivitu ve velkoobjemové výrobě.
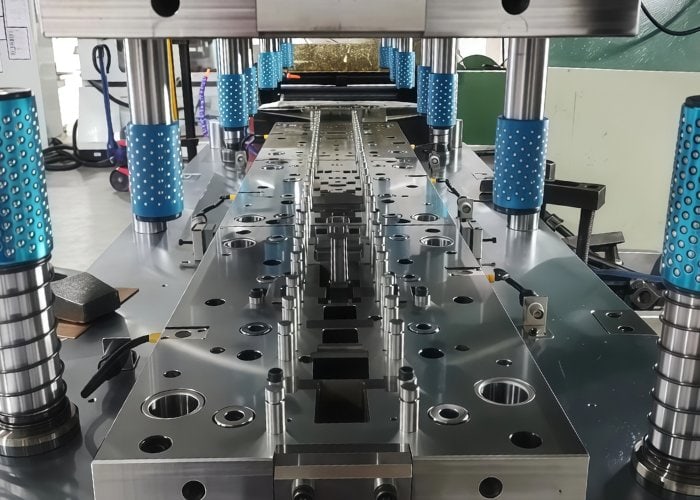
Lisování kovů , známé také jako lisování kovů, je proces tváření plechů, při kterém se kov tvaruje řízenou silou, nikoli úběrem materiálu. Proces se opírá o plastickou deformaci, která umožňuje přeměnit ploché plechy na funkční díly s minimálním odpadem.
V praktické výrobě se ražení kovů obvykle provádí s materiály, jako je uhlíková ocel, nerezová ocel, hliník, měď a mosaz, obvykle v tloušťkách od 0.3 mm do 6 mm. V závislosti na konstrukci raznice může ražení provádět více operací – včetně řezání, děrování, ohýbání, ražení a mělkého tažení – často v rámci jednoho lisovacího cyklu.
Z mých zkušeností vím, že lisování kovů se stává obzvláště cenným, jakmile je návrh výrobku stabilní a poptávka předvídatelná. Po dokončení nástroje dokáží lisy vyrábět stovky dílů za minutu a zajišťovat tak vynikající rozměrovou konzistenci napříč velkými výrobními sériemi. Díky tomu je lisování preferovaným řešením pro automobilové součástky, elektrické svorky, pouzdra spotřebičů a průmyslové konzole.
Lisování však není určeno pro rychlé změny designu ani pro malosériovou výrobu. Jeho silnou stránkou je opakovatelná a dlouhodobá výroba, kde lze investice do nástrojů amortizovat ve velkých množstvích, čímž se dosáhne velmi nízkých jednotkových nákladů.
Co je proces ražení? Podrobný přehled
Proces lisování se řídí strukturovanou sekvencí, která vysokou rychlostí transformuje plochý plech na hotové díly. Pochopení každého kroku pomáhá inženýrům vyhodnotit proveditelnost, nákladovou efektivitu a škálovatelnost výroby.
Krok 1: Výběr a příprava materiálu
Proces lisování začíná výběrem vhodného plechového materiálu, obvykle se jedná o uhlíkovou ocel, nerezovou ocel, hliník, měď nebo mosaz. Tloušťka se obvykle pohybuje od 0.3 mm do 6 mm, v závislosti na pevnosti dílu a limitech tváření. Plechy mohou být dodávány ve formě svitků nebo polotovarů a často jsou předem promazány, aby se snížilo tření a opotřebení nástroje.
Krok 2: Vložení materiálu do lisu
Plech se do lisovacího lisu podává buď ručně (u malosériové výroby), nebo automaticky pomocí podavačů a rovnaček svitků. Ve velkosériové výrobě zajišťuje automatické podávání přesné polohování a podporuje rychlosti cyklů přesahující 100 zdvihů za minutu.
Krok 3: Děrování a tváření
Jakmile je lis umístěn, vyvíjí sílu pomocí razníku a vtlačuje materiál do dutiny matrice. V této fázi může probíhat několik operací, včetně:
- Zaslepení(vyříznutí vnějšího tvaru)
- Pronikavý(vytváření děr)
- Ohýbání(tváření úhlů nebo přírub)
- Ražba (přidávání prvků nebo označení)
- Mělká kresba(přidávání hloubky)
U progresivních lisovacích nástrojů k těmto akcím dochází napříč více stanicemi během jednoho lisovacího cyklu.
Krok 4: Vyhození a oddělení dílů
Po tvarování je vyražený díl vyhozen z matrice, zatímco odpadní materiál je automaticky oddělen. U progresivních systémů hotové díly vycházejí plynule, jak se pás posouvá s každým zdvihem.
Krok 5: Sekundární zpracování a kontrola
V závislosti na požadavcích aplikace mohou být lisované díly podrobeny odjehlení, povrchové úpravě, tepelnému zpracování nebo pokovování. Kontrola rozměrů a kvality zajišťují konzistenci, zejména u komponent s přesnými tolerancemi nebo u komponentů kritických z hlediska bezpečnosti.
Z mé zkušenosti vím, že jakmile se tento pracovní postup stabilizuje, ražení poskytuje bezkonkurenční opakovatelnost. Často vídám zákazníky, kteří po CNC prototypování přecházejí na tento proces, čímž dosahují jak snížení nákladů, tak i spolehlivosti výroby ve velkém měřítku.
Co je to razicí lis a jak funguje?
Lisovací lis je základní stroj, který řídí proces lisování kovů aplikací řízené síly k tvarování plechu. Pochopení fungování lisu pomáhá inženýrům vybrat správný typ lisu, hmotnost a rychlost pro výrobu.
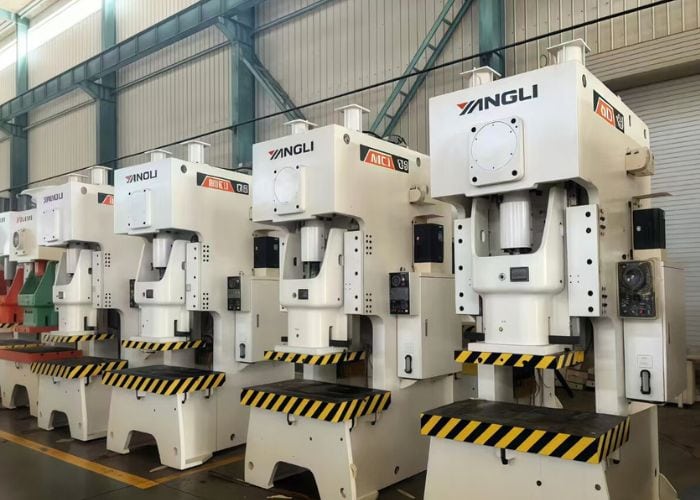
Razicí lis je mechanický systém určený k zajištění přesné síly, rychlosti a řízení zdvihu pro tvarování plechu pomocí raznic. V jádru lis přeměňuje energii na vertikální pohyb a pohání razník do raznice, čímž plasticky deformuje kov.
V praktické výrobě se lisovací lis skládá z několika klíčových komponent:
- Rám– Zajišťuje konstrukční tuhost a absorbuje zatížení z bednění
- Ram (Skluz)– Pohybuje se svisle a vyvíjí sílu
- Die Set– Obsahuje dutinu pro razník a matricu
- Řídící systém– Mechanické, hydraulické nebo servopohony
- Kontrolní systém– Reguluje záběr, rychlost a sílu
Razicí lisy se obvykle dělí na mechanické lisy, hydraulické lisy a servolisy. Mechanické lisy vynikají vysokorychlostní výrobou, často pracují s rychlostí 100–600 zdvihů za minutu, což je ideální pro progresivní nástroje. Hydraulické lisy poskytují nastavitelnou sílu v celém zdvihu a jsou preferovány pro hluboké tažení nebo složité tváření. Servolisy nabízejí programovatelné profily pohybu, které kombinují flexibilitu s přesností pro pokročilé aplikace.
Běžné typy procesů lisování kovů
Lisování kovů zahrnuje několik procesů tváření a řezání, z nichž každý je vhodný pro specifické geometrie, materiály a výrobní cíle. Pochopení těchto běžných typů lisování pomáhá inženýrům vybrat nejefektivnější a nejnákladově nejefektivnější výrobní přístup.
Zaslepení
Stříhání je proces vyřezávání plochého tvaru z plechu, kde se vyříznutý kus stává finální součástí. Často se jedná o první operaci při lisování a hojně se používá pro konzoly, podložky a desky. Z mých zkušeností nabízí stříhání vysokou rozměrovou konzistenci a podporuje extrémně rychlé cykly v progresivních razidlech.
Pronikavý
Děrování vytváří otvory nebo drážky v plechu pomocí razníku a matrice. Na rozdíl od vrtání vytváří děrování čisté otvory vysokou rychlostí bez tvorby třísek. Často se setkávám s děrováním používaným pro elektrické svorky a montážní prvky, zejména když je vyžadována malá vzdálenost mezi otvorem a okrajem.
Ohýbání
Ohýbáním se vytvářejí úhly, příruby nebo kanály plastickou deformací kovu podél přímé osy. Tento proces je nezbytný pro konstrukční pevnost a uložení sestavy. Ve výrobě se ohýbání často integruje s vyřezáváním a děrováním, aby se minimalizovaly sekundární operace.
Ražba
Ražba přidává vyvýšené nebo zahloubené prvky, jako jsou loga, žebra nebo identifikační značky. Z funkčního hlediska ražba zlepšuje tuhost bez zvětšení tloušťky materiálu. Ražba se často doporučuje, když díly vyžadují vyztužení nebo sledovatelnost.
Kresba (mělká kresba)
Tažení transformuje plochý plech do mělkých, kalíškovitých tvarů vtažením materiálu do dutiny nástroje. Tento proces je běžný u pouzder, krytů a skříní. Zatímco hlubší tažení vyžaduje pečlivou kontrolu materiálu, mělké tažení je vysoce efektivní při výrobě založené na ražení.
Progresivní lisování
Postupné ražení kombinuje několik operací – řezání, děrování, ohýbání a tváření – do jedné sady nástrojů. S každým zdvihem lisu se materiál posouvá na další stanici. V mých projektech jsou postupné nástroje základem velkoobjemové výroby a dosahují stovek hotových dílů za minutu s vynikající opakovatelností.
Jaké materiály se běžně používají při lisování kovů?
Výběr materiálu hraje klíčovou roli ve výkonu, nákladech a spolehlivosti dílů při lisování kovů. Z inženýrského hlediska správný materiál vyvažuje tvařitelnost, pevnost, odolnost proti korozi a efektivitu výroby.
Uhlíková ocel
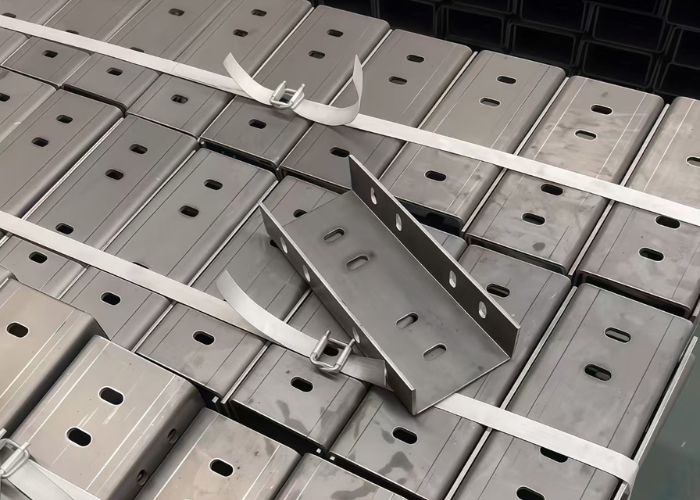
Uhlíková ocel je nejpoužívanějším materiálem pro lisování díky své vynikající tvárnosti, pevnosti a cenové efektivitě . Nízkouhlíkové druhy se snadno tvarují a jsou vhodné pro konzoly, panely a konstrukční prvky. V mých projektech se uhlíková ocel často volí, když je vyžadována pevnost bez nadměrných nákladů na materiál.
Nerezová ocel
Nerezová ocel nabízí vynikající odolnost proti korozi a trvanlivost , díky čemuž je ideální pro zdravotnické prostředky, potravinářské vybavení a venkovní aplikace. Přestože se hůře tvaruje než uhlíková ocel, dobře se osvědčuje při lisování, pokud je optimalizován návrh formy a mazání. Nerezovou ocel často doporučuji, pokud je kritická dlouhodobá odolnost vůči vlivům prostředí.
Slitiny hliníku
Hliník je ceněn pro svou nízkou hmotnost a odolnost proti korozi . Dobře se lisuje i v tenčích tloušťkách a běžně se používá v automobilovém, elektronickém a leteckém průmyslu. Z mých zkušeností vím, že lisování hliníku výrazně snižuje hmotnost dílů a zároveň zachovává dostatečnou pevnost pro kryty a konzoly.
Měď a slitiny mědi (mosaz, bronz)
Měď a její slitiny se široce používají pro elektrickou a tepelnou vodivost . Mosaz a bronz nabízejí ve srovnání s čistou mědí lepší pevnost a odolnost proti opotřebení. Tyto materiály často vídám v elektrických svorkách, konektorech a kontaktních součástkách, kde je vodivost a přesnost zásadní.
Vysokopevnostní a speciální slitiny
Pro náročné aplikace lze použít vysokopevnostní oceli a speciální slitiny. Tyto materiály poskytují zlepšenou odolnost proti únavě, ale vyžadují přesné řízení procesu. V takových případech volba materiálu přímo ovlivňuje životnost nástroje a požadavky na hmotnost lisu.
Z výrobního hlediska má většina lisovaných dílů tloušťku v rozmezí 0.3 mm–6 mm , kde je optimální účinnost tváření a rozměrová konzistence.
Co je lisovaný kov? Typické díly a aplikace
Lisovaný kov označuje plechové díly tvarované lisováním za použití forem a lisů. Z inženýrského hlediska je lisovaný kov definován svou opakovatelností, nákladovou efektivitou a vhodností pro velkoobjemovou výrobu.
Konstrukční konzoly a montážní desky
Lisované konzoly patří mezi nejběžnější lisované kovové díly. Široce se používají v automobilových rámech, průmyslových zařízeních a spotřebičích k zajištění strukturální podpory a přesných montážních rozhraní. V mých projektech tyto díly často nahrazují obráběné součásti, jakmile objem výroby přesáhne 10 000 kusů, což výrazně snižuje náklady na jednotku.
Elektrické svorky a konektory
Lisovaný kov je nezbytný v elektrických a elektronických aplikacích, zejména pro svorky, kontakty a uzemňovací komponenty. Měděné a mosazné lisované díly poskytují vynikající vodivost a zároveň zachovávají přísné rozměrové tolerance. Často vídám postupné lisování používané k výrobě tisíců identických svorek za hodinu.
Kryty, kryty a štíty
Mnoho lisovaných kovových dílů slouží jako pouzdra, kryty nebo elektromagnetické stínění. Tyto součástky těží ze schopnosti lisování vytvářet tenké stěny a konzistentní geometrie. Ve spotřební elektronice a průmyslových řídicích jednotkách pomáhají lisované kryty snižovat hmotnost a zvyšovat efektivitu montáže.
Klipy, pružiny a pojistky
Lisované svorky a pružinové prvky se široce používají k upevňování, polohování a tlumení vibrací. Z inženýrského hlediska umožňuje lisování těmto dílům zachovat si elastické vlastnosti a zároveň dosáhnout přesných tvarů. S těmito díly se často setkávám v interiérech automobilů a mechanických sestavách.
Panely a výztužné komponenty
Velké lisované panely a výztužné díly jsou běžné v automobilovém průmyslu a výrobě spotřebičů. Reliéfní prvky se často přidávají pro zvýšení tuhosti bez zvětšení tloušťky materiálu, čímž se zlepšuje poměr pevnosti k hmotnosti.
Celkově jsou lisované kovové díly nejúčinnější, když jsou konstrukce stabilní a objemy výroby vysoké, což je činí ideálními pro průmyslová odvětví, jako je automobilový průmysl, elektronika, spotřebiče a průmyslová zařízení.
Klíčové konstrukční aspekty pro lisování kovů
Úspěšné lisování kovů závisí stejně tak na konstrukci jako na nástrojích. Z inženýrského hlediska správné konstrukční úvahy snižují riziko spojené s nástroji, zlepšují kvalitu dílů a výrazně snižují výrobní náklady.
Výběr materiálu a tloušťka
Volba materiálu přímo ovlivňuje tvařitelnost, životnost nástroje a hmotnost lisu. Ve většině projektů, které zpracovávám, se optimální tloušťka pohybuje mezi 0.3 mm a 6 mm. Měkčí materiály (nízkouhlíková ocel, hliník) umožňují menší poloměry, zatímco nerezová ocel vyžaduje konzervativnější konstrukci, aby se zabránilo praskání.
Poloměr ohybu a vzdálenost od okraje
Ostré ohyby zvyšují koncentraci napětí a riziko roztržení. Běžné pravidlo, které používám, je minimální vnitřní poloměr ohybu ≥ tloušťka materiálu pro většinu kovů. Otvory a prvky by měly být umístěny alespoň 1–1.5× tloušťka materiálu od linií a hran ohybu, aby se zachovala rozměrová stabilita.
Tolerance a opakovatelnost
Lisování vyniká opakovatelností, nikoliv ultratěsnými jednorázovými tolerancemi. Obvykle klientům doporučuji navrhovat s funkčními tolerancemi, což umožňuje efektivní fungování procesu u velkých dávek. Příliš úzké tolerance často zvyšují složitost nástrojů bez funkčního přínosu.
Geometrie součásti a složitost prvků
Lisované díly fungují nejlépe s 2D nebo mělkou 3D geometrií. Hluboké tažení, podřezání nebo náhlé přechody tloušťky zvyšují náklady na nástroje a riziko vad. Když se zvýší složitost, často doporučuji rozdělení prvků nebo kombinaci lisování se sekundárními operacemi.
Směr zrn a tok materiálu
Směr vláken plechu ovlivňuje pevnost v ohybu a únavové vlastnosti. U dílů kritických z hlediska bezpečnosti vždy kontroluji orientaci vláken vzhledem k liniím ohybu, abych snížil vznik praskání a zlepšil konzistenci.
Nástroje a sladění objemu výroby
Konstrukční rozhodnutí musí být v souladu s očekávaným objemem. Pro výrobu nad 10 000–20 000 kusů má smysl investovat do progresivních nástrojů. Pro nižší objemy nebo vyvíjející se návrhy snižují riziko jednodušší nástroje nebo CNC prototypy.
Výhody a omezení ražení ve výrobě
Lisování kovů nabízí bezkonkurenční efektivitu pro velkoobjemovou výrobu, ale není univerzálním řešením. Z inženýrského hlediska je pochopení jeho výhod i omezení zásadní pro výběr správného výrobního procesu ve správné fázi.
Výhody lisování kovů
Z mé zkušenosti je největší výhodou lisování škálovatelnost. Jakmile je nástrojová konstrukce dokončena, lisování může produkovat desítky tisíc až miliony identických dílů s minimálními odchylkami. V progresivních nastaveních nástrojů mohou doby cyklu dosáhnout 100–600 zdvihů za minutu, což dramaticky snižuje jednotkové náklady.
Další klíčovou výhodou je nákladová efektivita ve velkém měřítku. Přestože investice do nástrojů jsou vysoké, náklady na díl často klesají o 50–80 % ve srovnání s CNC obráběním, jakmile objem přesáhne 10 000–20 000 kusů. Díky tomu je lisování ideální pro dlouhodobé výrobní programy.
Lisování také poskytuje vynikající opakovatelnost a konzistenci. Protože proces tváření je řízen kalenými ocelovými nástroji, jsou rozměrové rozdíly mezi šaržemi extrémně nízké. Často vídám tuto výhodu využívanou v automobilových konzolách, elektrických svorkovnicích a pouzdrech spotřebičů, kde je zaměnitelnost zásadní.
Lisování je navíc vhodné pro tenké plechy, jako je uhlíková ocel, nerezová ocel, hliník, měď a mosaz. Tento proces zachovává kontinuitu materiálu, což může vést k lepším únavovým vlastnostem ve srovnání se svařovanými nebo obráběnými sestavami.
Omezení lisování kovů
Navzdory svým silným stránkám má ražení zřejmá omezení. Nejvýznamnějšími jsou vysoké počáteční náklady na nástroje a dlouhá dodací lhůta. Návrh, výroba a validace složitých nástrojů může trvat 4–8 týdnů i déle, což činí ražení nevhodným pro naléhavé projekty.
Lisování také postrádá konstrukční flexibilitu. Jakákoli větší změna designu obvykle vyžaduje úpravu raznice nebo kompletní přestavbu, což může být nákladné a časově náročné. U projektů s častými revizemi obvykle doporučuji CNC obrábění nebo řezání laserem, dokud se design nestabilizuje.
Dalším omezením je geometrická složitost. Lisování funguje nejlépe pro 2D nebo mělké 3D tvary. Hluboké dutiny, podřezání nebo silné průřezy často překračují praktické limity lisování a vyžadují alternativní procesy.
Konečně, lisování je zřídka ekonomické pro malosériovou výrobu. U malých sérií nelze náklady na nástroje ospravedlnit, bez ohledu na efektivitu na díl.
Kdy byste měli použít ražbu místo jiných procesů?
Lisování kovů by mělo být zvažováno v případech, kdy je geometrie dílu stabilní, objem výroby vysoký a jednotkové náklady musí být přísně kontrolovány. Z inženýrského hlediska se lisování stává nejefektivnější možností, jakmile se návrh přesune z fáze validace do fáze hromadné výroby.
Z mých zkušeností vím, že lisování jednoznačně překonává ostatní výrobní procesy, pokud roční produkce přesáhne 10 000–20 000 kusů. V tomto měřítku se počáteční náklady na nástroje rychle amortizují, což vede k poklesu jednotkových nákladů o 50–80 % ve srovnání s CNC obráběním u srovnatelných plechových dílů.
Lisování je obzvláště efektivní, když jsou díly vyrobeny z tenkých plechů, obvykle z oceli, nerezové oceli, hliníku, mědi nebo mosazi, o tloušťce od 0.3 mm do 6 mm. Princip tváření se opírá o řízenou plastickou deformaci spíše než o úběr materiálu, což umožňuje extrémně rychlé časy cyklů – v progresivních uspořádáních nástrojů často stovky dílů za minutu.
Často doporučuji razítkování, když:
- Konstrukce dílu je rozměrově stabilní a je nepravděpodobné, že se změní
- Geometrie je většinou 2D nebo mělká 3D
- Tolerance jsou opakovatelné, nikoli extrémně přesné
- Kosmetická konzistence je důležitá u velkých šarží
V reálných projektech často vídám zákazníky, kteří vyrábějí prototypy konzolí nebo krytů pomocí CNC obrábění nebo laserového řezání. Jakmile je návrh finalizován a poptávka se zvýší, přechod na lisování výrazně snižuje náklady a zároveň zlepšuje konzistenci. Tento přechod je běžný u automobilových součástí, elektrických terminálů, pouzder spotřebičů a průmyslových montážních dílů.
Lisování však není ideální pro nízkoobjemové, vysoce složité nebo často revidované návrhy. V těchto případech zůstává CNC obrábění nebo laserové řezání lepší volbou, dokud se výroba nestabilizuje.
Odvětví, která běžně používají lisování kovů
Lisování kovů se nejčastěji používá v odvětvích, která vyžadují škálovatelnou výrobu, konzistentní kvalitu dílů a kontrolované jednotkové náklady. Z inženýrského hlediska se lisování stává preferovaným řešením, jakmile je ověřen návrh výrobku a zvýší se objem výroby.
Z mých zkušeností vím, že automobilový průmysl zůstává největším spotřebitelem lisovaných kovů a představuje zhruba 35–40 % celosvětové poptávky po lisovaných kovech. Konstrukce vozidel se do značné míry spoléhají na lisované konzole, výztužné desky, panely karoserie a montážní komponenty, protože lisování zajišťuje jednotnou pevnost, předvídatelné tolerance a kompatibilitu s automatizovanými montážními linkami. Jakmile je nástrojové vybavení zavedeno, lze vyrobit miliony identických dílů s minimálními odchylkami.
Elektronický a elektrotechnický průmysl je dalším významným uživatelem, zejména pro terminály, stínicí kryty, kontaktní pružiny a přesné rámy. Často vídám měď, mosaz a tenkovrstvou ocel lisovanou vysokými rychlostmi pro podporu kompaktních konstrukcí a vysoké elektrické vodivosti. Ve srovnání s CNC obráběním umožňuje lisování tenčí stěny a menší rozteč při mnohem nižších jednotkových nákladech pro velké objemy.
V průmyslových zařízeních a strojích se lisování kovů široce používá na konstrukční konzole, pouzdra, součásti motorů a upevňovací desky. Tato odvětví si cení lisování pro jeho opakovatelnost a mechanickou spolehlivost, zejména v dlouhodobých výrobních programech. Často pracuji se zákazníky, kteří vyrábějí prototypy takových dílů pomocí CNC obrábění a poté, co roční poptávka přesáhne 10 000–20 000 kusů, přecházejí na lisování.
Sektory spotřebičů , vytápění, větrání a klimatizace a energetiky jsou také závislé na lisování panelů, rámů, spon a montážních systémů. V těchto aplikacích lisování podporuje jak strukturální integritu, tak i nákladovou efektivitu a zároveň zajišťuje zaměnitelnost dílů napříč generacemi produktů.
Lisování vs. CNC obrábění: Který je pro váš projekt ten pravý?
Při výběru mezi lisováním a CNC obráběním závisí rozhodnutí hlavně na objemu výroby, nákladech a flexibilitě designu. Z mých zkušeností je lisování nejlepší pro velkoobjemové, stabilní konstrukce s nízkými jednotkovými náklady, zatímco CNC obrábění je ideální pro prototypy, složité geometrie a malé až střední objemy. Níže uvedená tabulka zdůrazňuje klíčové rozdíly, které pomohou inženýrům a kupujícím vybrat správný proces pro jejich výrobní potřeby.
| Srovnávací faktor | Lisování | CNC obrábění |
| Princip výroby | Tváří plech pomocí raznic a lisovací síly | Odstraňuje materiál pomocí řezných nástrojů |
| Nejlepší objem produkce | Velkoobjemová výroba (10 000+ dílů) | Nízký až střední objem (1–5 000 dílů) |
| Náklady na nástroje | Vysoké počáteční náklady na zápustku | Nízké náklady na nástroje |
| Jednotková cena | Velmi nízká hodnota po amortizaci nástrojů | Vyšší na díl |
| Pružnost designu | Nízká po opravě nástrojů | Velmi vysoká, snadno upravitelná |
| Dodací lhůta | Dlouhé nastavení, rychlá výroba | Rychlé nastavení, pomalejší cyklus na díl |
| Rozsah tloušťky materiálu | Tenký plech (obvykle ≤6 mm) | Široký sortiment, včetně silných bloků |
| Geometrická složitost | Nejlepší pro 2D nebo mělké 3D tvary | Ideální pro složité 3D geometrie |
| Rozměrová přesnost | Vysoká konzistence napříč velkými šaržemi | Vysoká přesnost na jednotlivé díly |
| povrchová úprava | Záleží na nástrojích a následném zpracování | Vynikající, kontrolovatelné povrchové úpravy |
| Typické aplikace | Konzoly, kryty, klipy, panely | Prototypy, pouzdra, přesné součástky |
| Náklady na změnu designu | Velmi vysoká (přepracování nástrojů) | Nízká (úprava programu) |
| Ideální případ použití | Stabilní konstrukce, hromadná výroba | Prototypování, zakázkové díly, malosériová výroba |
Nejčastější dotazy
K čemu se obvykle používá lisovaný kov?
Lisovaný kov se běžně používá pro konzole, kryty, konektory, svorky a konstrukční komponenty. Často vídám lisované díly používané v automobilovém průmyslu, spotřební elektronice a průmyslových zařízeních. Tyto díly často vyžadují konzistentní geometrii a vysoké objemy výroby. V mnoha případech lisování podporuje následné procesy, jako je svařování, lakování nebo montáž, bez dalšího obrábění.
K čemu se používá razicí lis?
Lisovací lis se používá k vytvoření síly potřebné k tvarování kovu během lisovacích operací. Z mých zkušeností jsou mechanické lisy vhodnější pro vysokorychlostní výrobu, zatímco hydraulické lisy nabízejí lepší kontrolu pro hluboké tažení. Kapacita lisů se může pohybovat od méně než 20 tun do více než 1 000 tun, v závislosti na tloušťce materiálu, geometrii dílu a požadované tvářecí síle.
Co je koncept ražení?
Koncept lisování je založen na použití řízené síly a přesných nástrojů k tvarování plechu do definovaných geometrií. Z mých zkušeností se lisování spoléhá na razníky a matrice, které provádějí řezání, ohýbání nebo tváření v jednom nebo opakovaném lisovacím zdvihu. Tento koncept umožňuje výrobcům dosáhnout rozměrové konzistence napříč tisíci nebo miliony dílů. Standardizací procesu tváření minimalizuje lisování odchylky, snižuje plýtvání materiálem a zajišťuje předvídatelný mechanický výkon v hromadné výrobě.
Proč je nutné razítkování?
Lisování je nutné, když je kritická velkoobjemová výroba, nákladová efektivita a opakovatelnost. Z mého pohledu umožňuje lisování výrobcům snížit jednotkové náklady o více než 50 % ve srovnání s obráběním, jakmile se nástroje amortizují. Umožňuje také rychlejší cykly, často vyrábět jeden hotový díl na jeden zdvih lisu za méně než jednu sekundu. Pro odvětví, jako je automobilový průmysl a elektronika, je lisování nezbytné pro uspokojení poptávky a zároveň pro zachování konzistentní kvality a přísných tolerancí.
Závěr
Lisování kovů je nejvhodnější pro velkoobjemovou výrobu plechových dílů, kde je zásadní stabilita návrhu, nákladová efektivita a opakovatelnost. Pochopením fungování lisování, jeho materiálových a konstrukčních požadavků a toho, kdy překonává jiné výrobní procesy, mohou inženýři činit informovaná rozhodnutí v rané fázi životního cyklu výrobku.
Ve společnosti TiRapid podporujeme projekty lisování kovů s inženýrským přístupem – od vyhodnocení návrhu a výběru materiálu až po vývoj nástrojů a stabilní hromadnou výrobu – a pomáháme zákazníkům s jistotou přejít od prototypování k škálovatelné výrobě.
















