
CNC soustružení je klasický subtraktivní výrobní proces. Otáčením obrobku vysokou rychlostí a použitím řezného nástroje k odstranění přebytečného materiálu z povrchu obrobku může výrobek dosáhnout svého ideálního tvaru, průměru a velikosti. Na základě mých pracovních zkušeností vám vysvětlím, jak CNC soustružení funguje, jaké stroje se při tom používají, klíčové operace, konstrukční aspekty a další.
Co znamená CNC soustružení
CNC je zkratka pro Computer Numerical Control (počítačové numerické řízení), systém, který automatizuje pohyby obráběcích strojů s extrémní přesností pomocí předprogramovaných digitálních instrukcí. Když mluvím o CNC soustružení, mám na mysli konkrétně proces, při kterém soustruh otáčí surový materiál (obvykle válcový), zatímco stacionární řezný nástroj, řízený CNC programem, jej vyřezává do požadovaného tvaru.
Co je CNC soustružení? Ve svém každodenním provozu používám tento proces k výrobě vysoce přesných součástí, jako jsou hřídele, pouzdra a zakázkové závitové díly. Počítač řídí každou osu pohybu, rychlost posuvu, otáčky vřetena a dráhu nástroje. Pravidelně programuji tolerance s přesností až ±0.01 mm, což je nezbytné pro aplikace v leteckém, lékařském a automobilovém průmyslu, kde záleží na usazení a konzistenci. CNC soustružení není jen o tvarování kovu – jde o automatizovanou konzistenci, opakovatelnou kvalitu a vysokou efektivitu výroby.
Jak funguje CNC soustružení
Když se klienti ptají, jak funguje CNC soustružení, vysvětluji to takto:
Nejprve se do sklíčidla soustruhu vloží válcová tyč – obvykle hliníková, ocelová nebo mosazná – a pevně se upevní. Vřeteno otáčí obrobkem rychlostí až 4 000 ot./min, což závisí na materiálu a požadované povrchové úpravě.
Poté se stacionární řezný nástroj – předprogramovaný pomocí G-kódu – pohybuje přesně podél os X a Z. Tyto naprogramované dráhy nástroje řídí rychlost posuvu (obvykle 0.05–0.3 mm/ot.) a hloubku řezu, čímž je zajištěna přesná geometrie.
Jednoduše řečeno, vložím válcovou tyč do soustruhu, nastavím program a stroj přesně vyřeže tvar – ať už je to jednoduchý válec nebo složitá závitová hřídel.
Klíčové rozdíly Fz CNC frézování
Z mých zkušeností vyplývá hlavní rozdíl: CNC soustružení otáčí obrobek, zatímco CNC frézování otáčí řezný nástroj. Když obrábím válcové nebo kulaté díly, jako jsou hřídele nebo pouzdra, volím soustružení. Je to rychlejší a přesnější pro takové tvary.
Frézování je však lepší pro rovné povrchy, kapsy nebo složité 3D kontury. Umožňuje pohyb ve více osách (až 5 os), což používám, když má díl více ploch nebo vyžaduje úhlové řezy.
Pro velkoobjemové kulaté díly je soustružení efektivnější – na soustruzích švýcarského typu jsem zvládl zakázky dosahující 500 dílů za hodinu. Pro složité profily je však frézování stále nezbytné. Volba správného procesu šetří čas i náklady na nástroje.
Proces A Workflow
Můj pracovní postup pro CNC soustružení začíná CAD modelováním a programováním v G-kódu, optimalizovaným pomocí CAM. Kalibruji nástroje, provádím suché testy a kontroluji nastavení sklíčidla. Během obrábění sleduji chvění. Závěrečná kontrola používá posuvná měřítka, mikrometry a souřadnicové měřicí stroje (SMM). V leteckém průmyslu ověřuji tolerance ±0.005 mm a povrchovou úpravu Ra ≤ 0.4 μm.
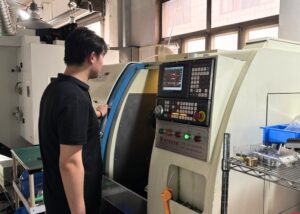
CAD návrh a programování v G-kódu
Začínám návrhem v CADu. Poté tento návrh převedu do G-kódu, který soustruhu říká, jak se má pohybovat. CAM software, který používám, optimalizuje řeznou rychlost, výměny nástrojů a dráhy nástrojů, aby se minimalizovala doba cyklu.
Nastavení CNC soustruhu
Pak namontuji správné nástroje do revolverové hlavy a zajistím, aby sklíčidlo bezpečně drželo materiál. Správné nastavení zahrnuje kalibraci nástrojů a zkušební běhy, aby se předešlo kolizím nebo chybám během skutečného řezání.
Nakládání materiálu AProvedení dráhy nástroje nd
Jakmile je program ověřen, načtu surový materiál a nechám soustruh běžet. Dráha nástroje se provádí podle G-kódu – řezání, vrtání nebo závitování. Během celého procesu neustále sleduji vibrace nebo chvění, abych zachoval kvalitu povrchu.
Kontrola kvality And Závěrečná kontrola dílů
Po obrábění používám mikrometry, posuvná měřítka a souřadnicové měřicí stroje ke kontrole kritických rozměrů. Povrchová úprava se kontroluje vizuálně a pomocí Ra testů. U leteckých dílů s přesnými tolerancemi se počítá každý mikron.
CNC soustružnické operace
CNC soustružení zahrnuje různé vnitřní i vnější operace. Provádím soustružení, čelní obrábění, upichování a zapichování s přesností ±0.01 mm. Uvnitř vrtám, vyvrtávám, vystružuji, dělám závity a vroubkuji s přesností ±0.02 mm. Kuželové a stupňovité soustružení umožňuje efektivní obrábění složitých hřídelí a kuželů. Tyto schopnosti zajišťují konzistentní dodávky standardních i zakázkových geometrií napříč odvětvími.
Vnější operace: Soustružení, čelní soustružení, upichování, zapichování, tvrdé soustružení
Soustružení : Soustružení je primární metoda, kterou používám ke zmenšení vnějšího průměru rotujících součástí. Je ideální pro výrobu přesných hřídelí, pouzder a kroužků, přičemž obvykle dosahuje rozměrových tolerancí v rozmezí ±0.01 mm.
Čelní obrábění : Čelní obrábění je moje nejčastější operace pro vytvoření rovné a čisté referenční plochy na konci dílu. Obvykle to provádím jako první, abych zajistil kolmost a připravil polotovar pro následné operace.
Dělení : Dělení neboli odřezávání se používá k oddělení hotových součástí od tyčového materiálu. Pečlivě kontroluji rychlost posuvu a geometrii čepele, abych zabránil otřepům nebo průhybu během oddělování.
Drážkování : Drážkování mi umožňuje vytvářet prohlubně, jako jsou drážky pro O-kroužky nebo pojistné kroužky. Například jsem obráběl drážky úzké až 1.5 mm pro pojistné kroužky v hydraulických součástkách.
Tvrdé soustružení : Tvrdé soustružení je převratné. Umožňuje mi obrábět kalené oceli (až do 60 HRC) bez nutnosti broušení. To snižuje dodací lhůty a náklady na nástroje, zejména při dokončovacích operacích s nástrojovými ocelemi nebo otěruvzdornými díly.
Vnitřní operace: Vrtání, vyvrtávání, vystružování, řezání závitů, vroubkování
Vrtání : Vrtání je mým výchozím bodem při vytváření vnitřních prvků. V závislosti na nastavení stroje používám pevné i poháněné nástroje. Například pravidelně vrtám hluboké středové otvory až do 100 mm pro nápravy a zakázkové závitové tyče.
Vyvrtávání : Vyvrtávání mi umožňuje zjemnit a zvětšit předvrtané otvory pro dosažení přesných tolerancí – často v rozmezí ±0.01–0.02 mm. To je obzvláště důležité u součástí vyžadujících lisovaná ložiska nebo přesné ustavení.
Vystružování : Vystružování je mou první volbou, když potřebuji ultra hladké povrchy otvorů a přesné dimenzování, obvykle dosahující drsnosti povrchu až do Ra 0.8 µm. Je běžné u pouzder v leteckém průmyslu a lékařských objímek.
Závitování : Závitování je všestranné – obrábím vnitřní i vnější závity přímo na soustruhu, v metrických, UNC nebo zakázkových stoupáních. Správné stoupání a usazení zajišťuji nastavením posuvu a použitím speciálních závitovacích břitových destiček.
Vroubkování : Vroubkování dodává funkční texturu. Vroubkoval jsem hliníkové knoflíky, nerezové rukojeti a dokonce i lékařské rukojeti, kde je klíčové hmatové ovládání. V závislosti na vzoru – rovném, kosočtvercovém nebo spirálovém – mohu upravit tlak a profil nástroje tak, aby odpovídal estetice i funkčnosti.
Kuželové soustružení And Krokové soustružení
Soustružení kužele : Soustružení kužele je zásadní, když potřebuji obrábět kuželové profily, jako jsou trysky, adaptéry nebo kuželové čepy. Obvykle nastavuji dráhu nástroje s konstantním úhlovým odsazením – řekněme 5° nebo 10° – vzhledem k ose vřetena. To mi umožňuje dosáhnout postupných přechodů v průměru s tolerancemi kužele řízenými v rozmezí ±0.05 mm na délkách 100 mm nebo více.
Stupňovité soustružení : Stupňovité soustružení je naopak ideální pro součásti, které vyžadují více různých průměrů podél stejné osy. Tuto metodu často používám pro hnací hřídele a vřetenové tyče, kde ložiska, kroužky nebo řemenice musí dosedat na specifické pozice. Programuji sekvenční řezy pro zmenšení průměru v přesných krocích – obvykle s délkami kroků v rozmezí od 10 mm do 80 mm a odchylkami průměru až do ±0.02 mm v závislosti na požadovaném uložení.
Obě metody jsou v mém pracovním postupu nezbytné při výrobě vysoce funkčních mechanických dílů se složitými rozměrovými požadavky.
Typ nemovitosti OCNC soustruhy f
CNC soustruhy vybírám na základě velikosti dílu a potřeb práce. Horizontální soustruhy efektivně zvládají většinu kulatých dílů. Vertikální soustruhy nabízejí lepší stabilitu pro těžké díly. Švýcarské soustruhy jsou ideální pro dlouhou a přesnou práci. Vícevřetenové soustruhy zkracují dobu cyklu pro velké série. Pro flexibilitu používám soustružnická centra s poháněnými nástroji, ale pro jednoduché nebo prototypové série se stále spoléhám na konvenční soustruhy.
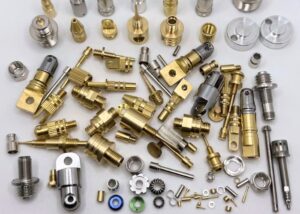
Horizontální CNC soustruhy
Horizontální CNC soustruhy jsou mé preferované stroje pro většinu standardních válcových dílů, jako jsou hřídele, pouzdra a objímky. Jejich horizontální orientace umožňuje gravitaci napomáhat odvádění třísek, čímž se snižuje kolize s nástrojem a zlepšuje se povrchová úprava. Díky otáčkám vřetena často přesahujícím 3 000 ot./min a možnostem rychlé výměny nástrojů mohu dosáhnout efektivních časů cyklů i u středně složitých dílů. Tyto stroje nacházejí rovnováhu mezi přesností, rychlostí a snadnou obsluhou pro většinu výrobních sérií.
Vertikální CNC soustruhy
Při obrábění velkých nebo těžkých součástí, jako jsou tělesa čerpadel nebo ventilů, se spoléhám na vertikální CNC soustruhy pro jejich vynikající stabilitu. Gravitace pomáhá vystředit a podepřít obrobek, čímž minimalizuje průhyb a vibrace. Toto uspořádání je obzvláště užitečné pro díly o průměru přesahujícím 500 mm nebo vážící přes 100 kg. Odvod třísek se však u vertikálních uspořádání stává náročnějším, proto vždy zavádím řízený průtok chladicí kapaliny a pravidelné zastavení, abych efektivně zvládal hromadění třísek.
Soustruhy švýcarského typu a vícevřetenové soustruhy
Švýcarský typ : Soustruhy Švýcarského typu jsou mou hlavní volbou pro výrobu dlouhých, štíhlých dílů – jako jsou kostní šrouby nebo snímací kolíky. Díky vodicímu pouzdru je obrobek podepřen blízko řezného nástroje, což minimalizuje průhyb a zlepšuje kvalitu povrchu.
Vícevřetenové : Pro velkoobjemovou výrobu se obracím na vícevřetenové stroje. S až 6 nebo 8 vřeteny pracujícími paralelně jsem v automobilových projektech zkrátil doby cyklů o více než 50 %, což je činí ideálními pro hromadnou výrobu malých, opakovatelných součástí.
Soustružnická centra VSKonvenční CNC soustruhy
Soustružnická centra nabízejí multifunkčnost – kromě soustružení mohu také provádět vrtání, frézování a dokonce i řezání závitů v jednom nastavení s využitím poháněných nástrojů. Tato integrace zvyšuje efektivitu, zejména u složitých dílů.
Na druhou stranu, konvenční CNC soustruhy jsou jednodušší a zaměřují se čistě na soustružnické operace. Stále se na ně spoléhám u jednoduchých dílů nebo prototypových sérií, kde je rychlost a jednoduchost nastavení důležitější než všestrannost.
Strojní komponenty a software
V CNC soustružení řídí přesnost strojní komponenty a software. Spoléhám se na vřeteník, vřeteno a koník pro podporu, přičemž lože a vozík zajišťují stabilitu. Revolverová hlava nese více nástrojů a sklíčidla nebo kleštiny volím podle obrobku. Používám řídicí jednotky Fanuc nebo Siemens, programuji ve Fusion 360 a zjednodušuji základní úkoly pomocí Manual Guide i nebo iHMI.
Vřeteník, koník, vřeteno, lože, vozík
Vřeteník a vřeteno : Vřeteník je hlavní pohonnou jednotkou mého CNC soustruhu. Obsahuje hlavní vřeteno a motor, které dosahují otáček od 100 do 4 000 ot./min v závislosti na materiálu a obráběné práci. Stabilní vřeteno zajišťuje konzistentní soustřednost, což je zásadní při obrábění přesných dílů s tolerancemi až ±0.01 mm.
Koník : Při práci na dlouhých hřídelích nebo štíhlých součástech používám koník . Podpírá volný konec součásti a minimalizuje průhyb při řezných silách. To je obzvláště důležité u součástí delších než 200 mm, kde i malé ohnutí může ovlivnit rozměrovou přesnost.
Lože : Lože tvoří konstrukční základ soustruhu. Kontroluji kvalitu a tuhost odlitků, protože stabilní lože minimalizuje vibrace. Například při vysokorychlostních dokončovacích operacích mohou nadměrné vibrace zvýšit drsnost povrchu nad 3.2 μm Ra – což je pro mnoho mých klientů z leteckého průmyslu nepřijatelné.
Vozík : Vozík drží nástrojovou hlavu a pohybuje se podél os X a Z. Je zodpovědný za dodání nástroje do přesné naprogramované polohy. Pravidelně kontroluji jeho lineární vedení a kuličkové šrouby, abych zajistil opakovatelnost v rozmezí ±0.005 mm i při dlouhých výrobních sériích.
Nástrojová hlava, sklíčidlo a kleština
Revolverová hlava : Revolverová hlava je místo, kde montuji všechny nástroje potřebné pro obráběcí cyklus. Na mé 12staniční revolverové hlavě předem napínám vše od soustružnických nástrojů až po závitové břitové destičky. Toto nastavení mi umožňuje automatizovat složité vícekrokové operace bez ručního zásahu. Doba indexování nástroje je obvykle kratší než 0.5 sekundy, což udržuje dobu cyklu efektivní i při velkoobjemové výrobě.
Sklíčidlo : Pro standardní válcové obrobky o průměru nad 12 mm používám tříčelisťové hydraulické sklíčidlo. Nabízí silnou upínací sílu a rychlé přepínání. Přesnost se obvykle drží v rozmezí 0.03 mm TIR, což je vhodné pro většinu univerzálních aplikací.
Kleštiny : Když obrábím malé nebo vysoce přesné díly – zejména s vnějším průměrem pod 10 mm – přecházím na kleštinový systém. Kleštiny poskytují vynikající kontrolu soustřednosti, často v rozmezí 0.01 mm. Na toto nastavení se spoléhám při výrobě lékařských součástí nebo dílů vyžadujících ultratěsné tolerance v rámci dlouhých sérií.
Software pro ovládací panel a CNC
Ovládací panel CNC: Pracuji primárně s řídicími systémy Fanuc a Siemens, které dominují v průmyslovém CNC soustružení. Tyto panely mi umožňují nahrávat a upravovat G-kód, upravovat rychlosti posuvu a sledovat obráběcí cykly v reálném čase. Mohu například jemně doladit otáčky vřetena nebo ofsety nástroje v průběhu výroby, aniž bych musel zastavit výrobu – což je zásadní pro dodržení tolerancí ±0.01 mm.
Programování v G-kódu: G-kód je jazyk stroje. Píšu a optimalizuji ho tak, aby diktoval každý pohyb – osy X, Z, otáčky vřetena a povely pro výměnu nástroje. Zajišťuje konzistenci každého průchodu, což je nezbytné pro hromadnou výrobu.
Integrace CAM softwaru: Pro složité díly nebo 3D profily se spoléhám na Fusion 360 nebo Mastercam pro generování přesných drah nástrojů. Tyto platformy převádějí mé CAD návrhy do čistých a bezkolizních obráběcích instrukcí. U vícenásobných úloh zkracuje použití CAM dobu nastavení o více než 30 % a zlepšuje opakovatelnost napříč dávkami.
Průvodce manuálem i a iHMI (pokročilý)
AdManual Guide i (Fanuc): Manual Guide i často používám při práci na jednodušších dílech nebo při školení nových operátorů. Je to konverzační programovací rozhraní, které mi umožňuje vytvářet soustružnické cykly bez nutnosti psát kompletní G-kód. Například mohu naprogramovat operaci čelního obrábění a soustružení pouhým zadáním rozměrů a parametrů – což zkracuje dobu přípravy cyklu až o 40 % u standardních úloh.
IHMI (Inteligentní rozhraní člověk-stroj):
Systém iHMI integruje vizualizaci, upozornění na údržbu a monitorování výroby do jednoho inteligentního ovládacího panelu. Používám ho ke sledování zatížení vřetena, doby cyklu a opotřebení nástrojů v reálném čase. U delších výrobních sérií mi to pomáhá předcházet prostojům plánováním prediktivní údržby dříve, než nastanou problémy.
Díky těmto pokročilým ovládacím prvkům zefektivňuji prototypování a malosériové zakázky. I méně zkušení operátoři mohou zvládnout základní dělící programy pomocí šablon nebo cyklů s průvodcem. To snižuje počet chyb operátora a výrazně zkracuje dobu učení.
Parametry a nástroje pro soustružení
V CNC soustružení jemně dolaďuji tři základní parametry – rychlost posuvu, řeznou rychlost a hloubku řezu – na základě požadavků na materiál a povrchovou úpravu. Například hliník řežu rychlostí 300 m/min a ocel rychlostí 100 m/min. Pro dosažení přesnosti používám vyvrtávací tyče, drážkovací nástroje, závitořezy a vroubkovací nástroje. Každý nástroj a nastavení přímo ovlivňuje dobu cyklu, toleranci (±0.01 mm) a drsnost povrchu (Ra < 0.4 μm), takže je pečlivě upravuji pro efektivitu a přesnost.
Posuv, řezná rychlost, hloubka řezu
Rychlost posuvu (mm/ot.): Pro ocel obvykle používám 0.1–0.3 mm/ot. Pro plasty až 0.5 mm/ot. Vyšší posuv zlepšuje rychlost úběru materiálu, ale může poškodit povrchovou úpravu.
Rychlost řezání (m/min): Liší se podle materiálu. Například hliník lze řezat rychlostí 200–400 m/min, zatímco nerezová ocel potřebuje 60–120 m/min.
Hloubka řezu (mm): Hrubování může používat 1–3 mm, dokončovací řezy jsou pod 0.5 mm. Tyto hodnoty upravuji, aby se zabránilo chvění nástroje nebo problémům s teplotou.
Typy nástrojů: Vyvrtávací tyče, zapichovací nástroje, závitořezy, vroubkovací nástroje
Vyvrtávací tyče: Pro vnitřní dokončování se spoléhám na karbidové tyče s tlumením vibrací.
Nástroje pro zapichování: Šířky břitových destiček volím na základě hloubky drážky, pro drážky pro pojistné kroužky je standardně použita břitová destička široká 3 mm.
Závitořezné nástroje: Pro metrické závity ISO používám vyměnitelné závitořezné nástroje a ověřuji je pomocí kalibrů stoupání.
Vroubkovací nástroje: Existují tvarové a řezané, já preferuji řezané pro čisté diamantové vzory v mosazi a hliníku.
Vhodné materiály Fnebo CNC soustružení
Volba materiálu definuje přesnost a efektivitu. Obráběl jsem hliník, titan, Inconel, ABS a PEEK. Hliník umožňuje rychlé řezání, zatímco tvrdší kovy a plasty vyžadují tepelnou regulaci a speciální nástroje. Každý z nich vyžaduje vlastní rychlosti a chlazení, aby se dodržely tolerance ±0.01–0.03 mm. Kovy: hliník, ocel, mosaz, titan
| Typ materiálu | Příklad známek | Vlastnosti obrábění | Typické aplikace |
| Hliník | 6061, 7075 | Vysokorychlostní řezání (300+ m/min), vynikající obrobitelnost | Letecké a kosmické konzole a pouzdra |
| Ocel | 1018, 4140, SS304 | Silný, vyžaduje snížené otáčky a chladicí kapalinu pro ochranu nástrojů | Konstrukční díly, nástroje |
| Mosaz | C360 | Velmi nízké tření, čistý odvod třísek | Armatury, elektrické konektory |
| Titan | Ti-6Al-4V | Jsou potřeba odolné, žáruvzdorné nástroje s nízkým posuvem a povlakem | Letecké a lékařské komponenty |
| Plasty | břišní svaly | Obráběno při nízkých otáčkách, aby se zabránilo tavení | Prototypové skříně |
| Nylon (PA6, PA66) | Snadno se deformuje; vyžaduje regulaci teploty a odstraňování třísek | Ozubená kola, pouzdra | |
| PEEK | Tolerance ±0.03 mm, vynikající tepelná stabilita | Letecké izolátory | |
| Kompozity a slitiny | G10, Inconel | Vyžadují nástroje s diamantovým povlakem; časté výměny nástrojů z důvodu opotřebení | Vysokoteplotní nebo vysoce pevné díly |
editaci videa AReas In Various Iprůmyslu
CNC soustružení se používá napříč různými odvětvími – od lékařských kostních šroubů až po konektory pro letecký a kosmický průmysl. Je také klíčové v automobilovém průmyslu, energetice a elektronice. Dodávám vysoce přesné díly, které splňují přísné výkonnostní a materiálové normy.
| Průmysl | Běžné obráběné díly | Výběr materiálu | Technické požadavky a poznámky |
| Automobilový průmysl | Nápravy, pouzdra, komponenty motoru | Uhlíková ocel, hliníkové slitiny | Konzistence při vysokém objemu, cenová efektivita, tolerance ±0.02 mm |
| Letecký a vesmírný průmysl | Čepy podvozku, díly aktuátoru, spojovací prvky | Titan, hliník 7075 | Lehký, vysoce pevný, vyžaduje certifikace a kontrolu kvality |
| Zdravotnictví | Ortopedické implantáty, zubní abutmenty, nástroje | Nerezová ocel 17-4PH, PEEK | Povrchová úprava pod Ra 0.8 μm, biokompatibilita |
| Elektronika | Konektorové piny, RF stínění, závitové distanční vložky | Mosaz, hliník | Často kombinuje řezání závitů a drážek v jednom cyklu |
| Průmyslové vybavení | Tělesa ventilů, hřídele, díly spojek | Kalená ocel, legovaná ocel | Tvrdé soustružení po tepelném zpracování pro odolnost proti opotřebení |
Výhody Aa omezení CNC soustružení
CNC soustružení nabízí vysokou přesnost (±0.01 mm), rychlou výrobu – až o 60 % rychlejší než ruční metody – a vynikající bezpečnost. Je však omezeno na rotační díly a u malosériových zakázek může být kvůli složitým požadavkům na nastavení nákladné.
| Kategorie | Vzhled | Detaily |
| Výhody | Přesnost | Pravidelně dosahuji tolerancí ±0.01 mm a udržuji konzistenci u více než 1 000 dílů pomocí monitorování opotřebení nástrojů. |
| Rychlost | Ve srovnání s ručními soustruhy zkracuje CNC soustružení výrobní čas o 40–60 %. | |
| Bezpečnost | Obsluha se vyhýbá oblastem řezání; vestavěné blokovací mechanismy zabraňují nehodám. | |
| Omezení | Geometrická omezení | Protože se obrobek musí otáčet, nejsou vhodné nepravidelné tvary (např. ploché desky) – místo toho se dává přednost frézování. |
| Cena nastavení | Maloobjemové zakázky se složitým nastavením nástrojů mohou být nákladné; jeden prototyp závitového kroužku vyžadoval jen nastavení 300 dolarů. |
Důležité informace o návrhu
V každém projektu CNC soustružení, který řeším, začíná úspěch promyšleným návrhem. Ani ten nejpokročilejší stroj nedokáže kompenzovat špatně navržené díly. Níže uvádím klíčové aspekty, které vždy vyhodnocuji před cenovou nabídkou nebo programováním.
Vhodné geometrie součástí
Rotační symetrie: CNC soustružení je ideální pro válcové, kuželové a závitové tvary. Klasickými příklady jsou například hřídele, pouzdra a příruby.
Vyhněte se čtvercovým prvkům: Pro frézování se lépe hodí ploché povrchy nebo čtvercové rohy. V případě potřeby integruji sekundární obrábění.
Přístup k nástroji: Dlouhé přesahy nebo hluboké zářezy mohou způsobit chvění nebo vychýlení nástroje.
Tolerance Aa povrchová úprava
Tolerování: Pro všeobecné soustružení pracuji podle normy ISO 2768-mK. Pro přesné díly je standardem ±0.01 mm, ale v kontrolovaných prostředích jsem dosáhl tolerance ±0.005 mm.
Povrchová úprava: Typická soustružená povrchová úprava je Ra 1.6 μm, ale s vhodnými břitovými destičkami a rychlostmi mohu dosáhnout Ra 0.4 μm nebo lepší. Lékařské a optické díly často vyžadují po soustružení leštění.
Běžné chyby v návrhu
Podřezy bez podřezávacích drážek znemožňují upichování.
Příliš malé tolerance zbytečně zvyšují náklady – například požadavek na ±0.005 mm na plastovou distanční podložku.
Ostré rohy zvyšují opotřebení nástroje, vždy doporučuji sražení hran nebo zaoblení.
CNC soustružení VS Jiné metody
Když klientům radím s výběrem procesů, porovnávám CNC soustružení s frézováním, odléváním, lisováním a broušením. Soustružení vyniká u válcových dílů a vysokorychlostní výroby, zatímco frézování je vhodné pro složité tvary. Pro velké dávky plastů je lepší vstřikování plastů , pro úzké tolerance je nejlepší soustružení a broušení. Často kombinuji soustružení s frézováním, abych vyvážil přesnost a efektivitu.
Porovnání Ws CNC frézováním
CNC soustružení otáčí obrobek, zatímco frézování otáčí řezný nástroj kolem stacionárního dílu. Soustružení preferuji pro vysokorychlostní výrobu symetrických dílů, jako jsou hřídele, tyče a trubky – zejména tam, kde jsou vyžadovány tolerance v rozmezí ±0.01 mm. U součástí se složitými kapsami nebo neválcovými prvky nabízí frézování větší flexibilitu.
V jednom nedávném případě klient potřeboval válcový díl s bočními frézovanými drážkami. Zkombinoval jsem CNC soustružení s tříosým frézováním, což zkrátilo dobu cyklu o 30 % a zároveň zajistilo rozměrovou přesnost.
Alternativy: Odlévání, vstřikování plastů, broušení
Odlitky: Nejlepší pro velkoobjemové díly, kde nejsou kritické přesné tolerance. Pro větší přesnost jsem odlitky nahradil soustruženými díly.
Vstřikování plastů: Vynikající pro plastové díly nad 5 000 kusů. Pro cokoli nižšího je CNC soustružení cenově výhodnější.
Broušení: Používá se po soustružení pro ultra přesné obrábění pod Ra 0.4 μm, například u kalených hřídelí.
Aspekty nákladů a produktivity
Když vyhodnocuji náklady na CNC soustružení, vyvažuji sazby strojů (30–100 USD/hod.), náklady na nástroje (10–50 USD za břitovou destičku) a doby cyklu. Výroba jednoduchého dílu může trvat 2–3 minuty, ale s optimalizací nebo vícevřetenovými stroji se výkon zdvojnásobí. U 500 hliníkových dílů jsem snížil jednotkové náklady o více než 40 % díky podávání tyčí a úpravám dráhy nástroje. Dávkování vždy zlepšuje návratnost investic.
Cena strojů a nástrojů
Hodinová sazba stroje: Pohybuje se mezi 30 a 100 dolary/hodinu v závislosti na typu stroje a odbornosti obsluhy.
Náklady na nástroje: Karbidové břitové destičky mohou stát 10–50 dolarů za kus. Specializované nástroje pro závitování nebo vroubkování se u maloobjemových prací rychle spotřebují.
Doba cyklu a objem
Výroba typického mosazného pouzdra (Ø30 × 20 mm) trvá 2–3 minuty. S vícevřetenovými soustruhy to můžu zkrátit na polovinu.
Velkoobjemová výroba (1 000 a více kusů) ospravedlňuje náklady na upínací přípravky a nástroje. U malých objemů zjednodušuji nastavení, abych se vyhnul plýtvání.
Úvahy o návratnosti investic
U série 500 soustružených hliníkových pouzder jsme snížili jednotkové náklady z 6.50 USD na 3.80 USD optimalizací drah nástrojů a použitím podávání tyčí.
Vždy doporučuji dávkové objednávky, pokud je to možné, aby se amortizoval čas nastavení a investice do nástrojů.
Bezpečnost, údržba a udržitelnost
Upřednostňuji bezpečnost obsluhy pomocí postupů LOTO, dopravníků třísek a detekce poškození nástrojů. Pravidelná údržba – denní, týdenní a měsíční – je klíčem k prevenci vibrací a ztráty přesnosti. Z ekologického hlediska používám biologicky odbouratelné chladicí kapaliny, lapače mlhy a recykluji kovové třísky, jako je hliník, čímž sladím CNC soustružení s moderními cíli udržitelnosti.
Nejlepší postupy a bezpečnost obsluhy
Zajišťuji, aby všichni operátoři dodržovali protokoly pro blokování/označování (LOTO).
Používáme automatické dopravníky třísek, abychom předešli zraněním při ruční manipulaci.
Pravidelné systémy detekce zlomení nástrojů zabraňují nehodám způsobeným odlétajícími břitovými destičkami.
Běžná údržba
Denně: Čištění třísek, kontrola hladiny provozních kapalin.
Týdně: Kontrola řemenů vřetena, kontrola vyrovnání revolverové hlavy.
Měsíčně: Kalibrace nástrojové sondy, kontrola vůle.
Zanedbávání údržby vede k vibracím, ztrátě přesnosti a nákladným prostojům.
Úvahy o životním prostředí
Používáme chladicí kapaliny rozpustné ve vodě, které jsou biologicky odbouratelné a při správné filtraci je lze bezpečně likvidovat.
Naše stroje jsou vybaveny lapači mlhy a systémy recyklace třísek – hliníkové třísky se shromažďují a prodávají zpět dodavatelům.
Jak TVyberte TSprávná služba CNC soustružení
Když pomáhám klientům s výběrem partnera pro CNC soustružení, zaměřuji se na více než jen na kvalitu dílů. Pomáhám jim s vyhodnocením technických možností, ověřováním certifikací jako ISO 9001 nebo AS9100 a posuzováním dodacích lhůt pro různá množství. Výběr správného dodavatele znamená zajištění přesnosti, spolehlivosti a konzistentních dodávek ve velkém měřítku.
Kritéria hodnocení
Technická způsobilost: Může dílna splnit požadavky na tolerance, povrchovou úpravu a materiál?
Certifikace: Pro letecký a kosmický průmysl nebo lékařství je norma ISO 9001 nebo AS9100 neobchodovatelná.
Dodací lhůty: Zeptejte se na dobu nastavení a průměrnou dobu obratu pro 100, 500 a 1000 dílů.
Nejčastější dotazy
Co je to CNC soustružení?
CNC soustružení zahrnuje obrábění válcových dílů pomocí soustruhu řízeného G-kódem. Programuji dráhu nástroje, nastavuji posuvy (např. 0.2 mm/ot.) a sleduji tolerance – obvykle v rozmezí ±0.01 mm. Je ideální pro hřídele, pouzdra a závitové díly ve středních až vysokých objemech.
Jaký je rozdíl mezi CNC frézováním a CNC soustružením?
Hlavní rozdíl spočívá v pohybu: CNC soustružení otáčí obrobek, zatímco nástroj stojí na místě, CNC frézování otáčí nástroj kolem pevné součásti. Soustružení používám pro kulaté součásti, jako jsou čepy nebo hřídele, zatímco frézování je vhodné pro ploché nebo složité geometrie s víceosým řízením.
Jaké jsou výhody CNC soustružení?
CNC soustružení nabízí vysokou přesnost, rychlost a opakovatelnost. Dokáže dosáhnout tolerancí ±0.01 mm a povrchové úpravy pod Ra 0.4 µm. Je obzvláště efektivní pro válcové díly a velkosériovou výrobu. Automatizace snižuje pracnost a doby cyklu mohou být v optimalizovaných nastaveních kratší než 30 sekund na díl.
Kolik typů CNC soustružení existuje?
Existuje několik typů CNC soustružení, které běžně používám: standardní horizontální soustruhy, vertikální soustruhy pro těžké díly, soustruhy švýcarského typu pro dlouhé, přesné komponenty a vícevřetenové stroje pro hromadnou výrobu. Každý typ slouží specifickým potřebám v závislosti na geometrii dílu, toleranci (často ±0.01 mm) a objemu.
Jak přesný je CNC soustruh?
CNC soustruhy jsou vysoce přesné. Ve svých projektech pravidelně dosahuji tolerancí ±0.01 mm a u vysoce přesných dílů, jako jsou hřídele nebo pouzdra, mohu tuto toleranci utáhnout na ±0.005 mm. Přesnost závisí na stavu stroje, nástrojích a stabilitě materiálu.
Jaká je funkce posuvu na CNC soustruhu?
U CNC soustružení řídí funkce posuvu rychlost posuvu nástroje na otáčku vřetena. U kovů ji obvykle nastavuji mezi 0.1–0.3 mm/ot., v závislosti na povrchové úpravě a typu materiálu. Přesné rychlosti posuvu pomáhají vyvážit životnost nástroje, kvalitu povrchu a efektivitu úběru materiálu.
Závěr
CNC soustružení zůstává základním kamenem přesné výroby – zejména v případech, kdy je nejdůležitější efektivita, opakovatelnost a přesné tolerance. Od definování principů až po orientaci v nástrojích, typech strojů, výběru materiálů a reálných nákladech jsem provedl klienty z automobilového, leteckého a lékařského průmyslu nuancemi celého procesu. Ať už navrhujete jednoduché pouzdro nebo složitou stupňovitou hřídel, pochopení fungování soustružení vám umožní činit lepší rozhodnutí, snížit počet revizí a v konečném důsledku vytvořit pevnější díly. Pokud plánujete svůj další projekt, CNC soustružení by mohlo být řešením, které udrží vaši výrobu rychlou, přesnou a škálovatelnou.
















