
Stopy po vibracích během soustružení jsou běžným problémem při obrábění. Jakmile se na povrchu obrobku objeví stopy po vibracích, nejenže snižují kvalitu povrchové úpravy, ale mohou také ovlivnit rozměrovou přesnost. V závažných případech mohou dokonce ovlivnit výkon montáže přesných součástí. V mnoha obráběcích dílnách se při obrábění štíhlých hřídelí, nerezové oceli nebo obrobků s velkým průměrem často objevuje viditelná vlnitost, stopy po nástrojích a periodické vibrační vzory. Pokud se problémy s vibracemi včas nevyřeší, mohou urychlit opotřebení nástroje, zvýšit zatížení stroje a snížit celkovou efektivitu obrábění. Pochopení příčin stop po vibracích při soustružení a odpovídající úprava podmínek obrábění pomáhá zlepšit stabilitu obrábění a kvalitu výrobku.
Co jsou to vibrační stopy při soustružení?
Vibrační stopy označují pravidelné vlnovité vzory nebo stopy kmitání, které se objevují na povrchu obrobeného obrobku. Tyto vzory jsou způsobeny hlavně vibracemi během procesu řezání a jsou typickým problémem při mechanickém obrábění. V mnoha případech vibrační stopy nejen ovlivňují vzhled, ale také snižují rozměrovou přesnost a spolehlivost montáže. U přesných dílů mohou silné vibrační stopy způsobit nepoužitelnost výrobku.
Vliv vibračních stop na kvalitu obrábění
Když se na obrobku objeví vibrační stopy, přímo ovlivňují výsledky obrábění:
- Snížená drsnost povrchu
- Špatná povrchová úprava
- Nestabilní rozměrová přesnost
- Zvýšená míra opotřebení nástroje
U přesných součástí mohou silné vibrační stopy vést dokonce k jejich sešrotování.
Rozdíl mezi vibračními stopami a běžnými stopami po nástroji
Stopy po vibracích se často zaměňují s normálními stopami po nástroji. Běžné stopy po nástroji jsou obvykle rovnoměrné a představují normální stopy po řezu, zatímco stopy po vibracích vykazují periodické kolísání s nerovnoměrnou hloubkou vln. Obvykle jsou doprovázeny abnormálním hlukem při řezání. Jakmile se stopy po vibracích objeví, obvykle to znamená, že byla ohrožena stabilita obrábění a je nutná kontrola stroje, nástroje a parametrů řezu.
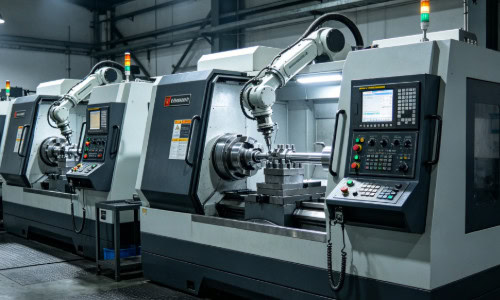
Nedostatečná tuhost stroje může způsobit vibrační stopy
Při soustružení je nedostatečná tuhost stroje jednou z hlavních příčin vzniku vibračních stop. Starší stroje nebo menší soustruhy jsou obzvláště náchylné k vibracím při vysokorychlostním řezání nebo těžkém obrábění. Pokud je tuhost stroje nedostatečná, nemusí ani správně zvolené nástroje a parametry zabránit vlnitosti povrchu.
Problémy s tuhostí vřetena
Pokud vřeteno během otáčení vysokou rychlostí postrádá tuhost, může dojít k mírnému kmitání.
Mezi běžné situace patří:
- Opotřebovaná ložiska vřetena
- Nadměrná vůle vřetena
- Snížená přesnost v důsledku dlouhodobého používání
- Přetížení během vysokorychlostního obrábění
Vibrace vřetena se přenášejí přímo na povrch obrobku a vytvářejí pravidelné vibrační vzory.
Problémy se stabilitou držáku nástroje
Pokud držák nástroje nemá dostatečnou tuhost, během řezání pravděpodobně dochází k vibracím. V mnoha dílnách je vyložení nástroje příliš dlouhé, což výrazně snižuje tuhost. K nestabilitě přispívají také malé stopky nástrojů, volné upínání a opotřebované držáky nástrojů. Tyto problémy se projevují zejména při těžkých řezných operacích.
Nestabilita upínání obrobku
Špatné upnutí obrobku může také vést ke vzniku vibračních stop. Štíhlé hřídele jsou na tento problém obzvláště citlivé, protože mají tendenci se během obrábění prohýbat. Bez správné opory koníku nebo stabilního používání lunet se vibrace zhoršují. I když je stav stroje normální, nedostatečná tuhost obrobku může stále způsobovat vibrační stopy.
Nesprávné parametry řezání mohou způsobit vibrační stopy
Kromě tuhosti stroje je další hlavní příčinou vibrací nesprávné nastavení řezných parametrů. V mnoha případech nejsou vibrační stopy způsobeny selháním stroje, ale nestabilním sladěním parametrů. Pokud nejsou řezná rychlost, posuv a hloubka řezu správně vyváženy, může být ohrožena stabilita obrábění.
Nadměrná rychlost řezání
Při vysokých řezných rychlostech se zvyšuje tření mezi nástrojem a obrobkem, což zesiluje vibrace. Mezi běžné příznaky patří vysokofrekvenční šum, viditelné zvlnění povrchu a rychlý nárůst teploty nástroje. Nerezová ocel a kalené materiály jsou obzvláště citlivé na vysokorychlostní řezání, což může snadno způsobit vibrační stopy. Někteří operátoři zvyšují otáčky vřetena, aby zlepšili účinnost, ale to často zhoršuje problémy s vibracemi.
Nesprávný výběr rychlosti posuvu
Nadměrná rychlost posuvu výrazně zvyšuje řeznou sílu, což vede k nestabilnímu zatížení nástroje. Pokud je tuhost obrobku nedostatečná, nadměrný posuv způsobuje průhyb a zvýšený řezný náraz. Na druhou stranu, příliš nízká rychlost posuvu může také generovat vibrace vyvolané třením, což má za následek jemné vlnění povrchu. Různé materiály a fáze obrábění vyžadují různá nastavení posuvu.
Nesprávná hloubka řezu
Hloubka řezu přímo ovlivňuje řezné zatížení. Nadměrná hloubka zvyšuje zatížení stroje a riziko vibrací, zatímco příliš mělké řezání může vést k odírání místo řezání. To je obzvláště problematické při obrábění nerezové oceli, kde může docházet k zpevnění materiálu. Mnoho problémů s vibracemi přímo souvisí s nesprávným nastavením hloubky řezu.
Problémy související s nástroji jsou také hlavní příčinou vibračních stop
Stav nástroje přímo ovlivňuje stabilitu řezu. Pokud jsou nástroje opotřebované nebo nesprávně zvolené, je pravděpodobný výskyt vibrací. V mnoha případech obsluha upravuje parametry pouze bez ohledu na stav nástroje, což problém neřeší.
Silné opotřebení nástroje
S opotřebením nástrojů se břity otupují, což zvyšuje řezný odpor. To vede k vyšším teplotám nástroje, drsnému povrchu a zvýšeným vibracím. Obzvláště problematické je silné opotřebení hřbetu, které často způsobuje vlnité vzory na povrchu. Pokud je nástroj silně opotřebovaný, pouhé snížení řezné rychlosti nemusí vibrační stopy zcela odstranit.
Nesprávná geometrie nástroje
Různé materiály vyžadují různé geometrie nástroje. Pokud je úhel čela příliš malý, zvyšuje se řezný odpor; pokud je úhel hřbetu nástroje nedostatečný, zvyšuje se tření; pokud je poloměr špičky příliš velký, mohou se zesílit vibrace. Nesoulad mezi geometrií nástroje a materiálem výrazně snižuje stabilitu obrábění.
Nadměrný přesah nástroje
Čím delší je vyložení nástroje, tím nižší je tuhost. Při hlubokém obrábění nebo speciálních upnutích vede nadměrné vyložení k vychýlení a kmitání nástroje. Při vysokých řezných rychlostech se tyto vibrace stávají výraznějšími. Mnoho problémů s vibracemi přímo souvisí s nadměrným vysunutím nástroje.
Jak snížit stopy po vibracích při soustružení
Přestože jsou stopy po vibracích běžné, většinu případů lze zlepšit správným nastavením obrábění. Zlepšení tuhosti systému a optimalizace parametrů jsou klíčovými faktory pro snížení vibrací.
Zlepšení stability stroje a obrobku
Během obrábění by se měla celková tuhost zlepšit:
- Zkrácení délky vyložení nástroje
- Zvýšení upínací síly obrobku
- Použití koníku nebo stabilní lunety
- Pravidelná kontrola stavu vřetena
Jakmile se zlepší stabilita, problémy s vibracemi se obvykle výrazně sníží.
Optimalizujte parametry řezání
Parametry řezání by měly být upraveny podle materiálu a pracovních podmínek:
- V případě potřeby snižte rychlost řezání
- Vhodně upravte rychlost posuvu
- Použijte vícevrstvé řezání
- Zabraňte nadměrnému zatížení při řezání
Malé úpravy parametrů mohou často výrazně snížit stopy po vibracích.
Vyberte vhodné řezné nástroje
Různé materiály vyžadují různé typy nástrojů. Pro nerezovou ocel jsou vhodnější břitové destičky s vysokou houževnatostí. Pro dokončovací operace se upřednostňují ostřejší břity. Pro těžké obrábění jsou vyžadovány pevnější držáky nástrojů. Správný výběr nástroje výrazně zlepšuje stabilitu obrábění.
Časté mylné představy o zacházení se stopami po vibracích
V mnoha dílnách se operátoři snaží řešit stopy po vibracích jednoduše snížením otáček nebo rychlosti posuvu. Vibrace jsou však často způsobeny více faktory a úprava jednoho parametru je obvykle neúčinná.
Někteří operátoři ignorují opotřebení stroje a pokračují ve vysokorychlostním obrábění, i když je vůle vřetena nadměrná. Jiní pokračují v používání silně opotřebovaných nástrojů, což zhoršuje vibrace. Při obrábění štíhlých hřídelí vede nedostatečná opora koníku často k periodickým vibračním stopám. Efektivní řešení vyžaduje společné zvážení stavu stroje, stavu nástroje, struktury obrobku a řezných parametrů, spíše než spoléhání se na jediné nastavení.
















