
Největší rozdíl mezi vysoce přesným zpracováním plastových dílů do forem a běžným zpracováním plastových dílů spočívá v tom, že to není tak jednoduché jako „výroba dílu“. Vyžaduje to současnou kontrolu rozměrů, usazení, povrchové úpravy, stability a životnosti. Díly z forem často přímo ovlivňují přesnost vstřikování, efekt vyjímání z formy, montážní vůli a následnou stabilitu výroby, a proto vyžadují vyšší podmínky zpracování. Pokud není některý aspekt správně řízen, mohou se vyskytnout problémy, jako jsou rozměrové odchylky, povrchové škrábance, lokální deformace, potíže s montáží nebo zkrácená životnost.
Co se vztahuje k podmínkám zpracování vysoce přesných plastových forem?
Jaké jsou podmínky zpracování pro vysoce přesné plastové součásti forem?
Podmínky zpracování vysoce přesných plastových forem se vztahují k úplné sadě požadavků na prostředí, zařízení, procesy a kontrolu, které musí být splněny při zpracování plastových forem. To zahrnuje nejen přesnost obráběcího stroje, stav nástroje a parametry řezání, ale také regulaci teploty, stabilitu upínacího přípravku, stav materiálu a metody kontroly. U forem „vhodné podmínky“ neznamenají, že jeden faktor splňuje normu, ale že je splněno více faktorů současně, aby se zajistilo, že výsledný díl bude přesný a stabilní.
Proč jsou požadavky na díly forem vyšší než na běžné díly?
Díly forem nejen nesou zatížení, ale také se podílejí na procesu lisování, což je činí citlivějšími na rozměrovou a lícovací přesnost. Například vodicí komponenty, vložky, polohovací bloky, jezdce nebo základní konstrukční prvky – pokud jsou chyby obrábění příliš velké, může to vést k zaseknutí sestavy, nesouososti forem nebo zrychlenému lokálnímu opotřebení. Zatímco běžné plastové díly někdy umožňují určitou míru chyby, vysoce přesné díly forem často nemohou být „dostatečně přesné“ a musí být konzistentně kontrolovatelné. Proto mají vyšší požadavky na podmínky obrábění.
Jaký je hlavní cíl obráběcích podmínek?
Hlavní cíle obráběcích podmínek pro vysoce přesné plastové díly z forem lze shrnout do tří bodů: za prvé, zajištění rozměrové přesnosti; za druhé, zajištění strukturální stability; a za třetí, zajištění kvality povrchu. Rozměrová přesnost je zásadní; strukturální stabilita určuje, zda dojde k deformaci během následného použití; a kvalita povrchu přímo ovlivňuje tření, vyjímání z formy, těsnění a montážní výkon. Obráběcí podmínky proto nejsou jen o sledování „rychlosti“, ale o nalezení rovnováhy mezi stabilitou a přesností, aby se zajistilo, že díly si zachovají konzistenci i po dlouhodobé používání.
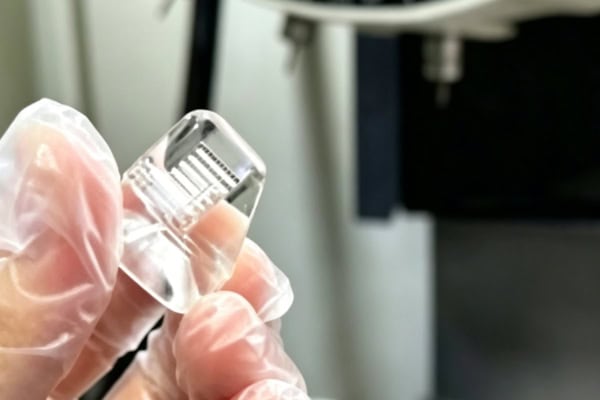
Jak se vyrábějí vysoce přesné plastové díly do forem?
Předběžný návrh a posouzení proveditelnosti
Pro obrábění vysoce přesných plastových dílů do forem není prvním krokem samotná instalace dílů na stroj, ale spíše analýza výkresů a posouzení procesu. Inženýři musí nejprve prozkoumat rozměrové tolerance dílu, vztahy uložení, odchylky tloušťky stěn, umístění ostrých rohů a oblasti napětí, aby určili, které struktury jsou náchylné k deformaci a která místa by mohla ovlivnit přesnost. U vysoce přesných dílů musí fáze návrhu zvážit proveditelnost následného obrábění; nestačí pouze nakreslit obrys. Je třeba zohlednit proveditelnost obrábění, prostor pro vstup nástroje a metody upínání.
Předúprava materiálu a stabilizace stavu
Plastové materiály obvykle vyžadují před obráběním ověření stavu, protože mnoho materiálů má ve výrobě inherentně zbytkové napětí. Přímé obrábění může vést k deformaci nebo rozměrovému driftu. U některých vysoce hygroskopických materiálů je nutné i sušení. U vysoce přesných forem je stabilita materiálu důležitější než pouhé „dostatečně velké rozměry“, protože nestabilní materiálové podmínky, a to i při přesných rozměrech během obrábění, se mohou později změnit, což ovlivní montáž a výkon.
Upínání, polohování a ověření prvního kusu
Upínání je klíčovým krokem ve vysoce přesném obrábění. Na rozdíl od kovů nejsou plasty tuhé. Pokud jsou upnuty příliš pevně, mohou snadno poškodit povrch nebo vyvolat napětí; pokud jsou upnuty příliš volně, bude ovlivněna přesnost polohování. Proto je obecně nutné obrobek upevnit metodou rovnoměrného rozložení síly a dostatečné opory a před hromadnou výrobou provést ověření prvního kusu. První kus se zaměřuje na kontrolu rozměrů, polohy otvorů, rovinnosti a stavu povrchu. Teprve po ověření, že je vše v pořádku, může pokračovat další zpracování. Tím se účinně snižuje riziko zmetkovitosti v dávce.
Fázové obrábění a následná kontrola
Vysoce přesné plastové díly do forem se obvykle neobrábějí najednou, ale ve třech fázích: hrubování, polodokončování a dokončování. Hrubování odstraňuje velké množství přebytečného materiálu, polodokončování stabilizuje strukturu a dokončování zajišťuje konečné rozměry a kvalitu povrchu. Po obrábění je nutné statické nastavení, opětovné měření a nezbytné sekundární úpravy. Mnoho vysoce přesných dílů se nevyrábí najednou, ale prostřednictvím několika kontrol a jemného doladění, aby se chyby postupně snižovaly na menší rozsah.
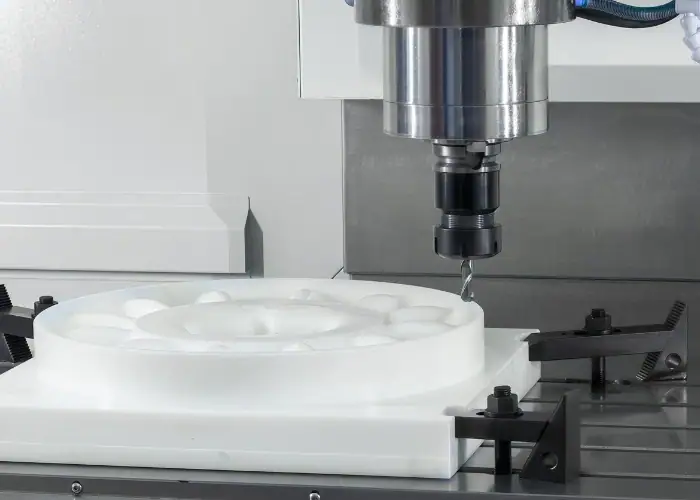
Co určuje kvalitu vysoce přesného obrábění?
Parametry řezání nemohou být příliš agresivní
Nadměrné otáčky vřetena generují nadměrné teplo, nesprávná rychlost posuvu zesiluje tření materiálu a nadměrná hloubka řezu může snadno vést k deformaci nebo vylamování. Rozumnějším přístupem je regulovat řezné zatížení pomocí malých hloubek řezu, vícenásobných průchodů a stabilní rychlosti posuvu pro postupné odebírání materiálu za kontrolovaných podmínek. U plastů je stabilita často důležitější než rychlost.
Ostrost nástroje a schopnost odstraňování třísek
Stav nástroje přímo ovlivňuje povrchovou úpravu a rozměry vysoce přesných dílů. Jakmile se nástroj otupí, zvyšuje se řezný odpor, stoupá teplota a povrch materiálu je náchylný k otřepům, vláknitosti, bělení nebo mírnému tavení. U forem musí být nástroje nejen ostré, ale také musí mít vynikající schopnost odvádět třísky, protože pokud se třísky hromadí v obráběné oblasti, budou se i nadále třít o povrch obrobku, což ovlivňuje přesnost a vzhled. Proto je správa nástrojů nepostradatelnou součástí vysoce přesného obrábění.
Design svítidla
Vysoce přesné plastové díly z forem mají často složité struktury s oblastmi tenkosti, tloušťky a nerovnoměrného namáhání. Pokud je konstrukce upínacího přípravku nevhodná, může uvolnění namáhání po obrábění snadno vést k deformaci dílu. Správným přístupem je použití rozložené podpory, flexibilního tlumení a co nejrovnoměrnějšího způsobu upínání, aby si díl během zpracování zachoval svůj přirozený stav. U tenkostěnných, dlouhých nebo hlubokých dutin je ještě důležitější vyhnout se bodovému tlaku, protože tyto díly jsou nejvíce náchylné k deformaci během upínání a demontáže.
Kontrola teploty a prostředí
Plasty jsou náchylnější k okolní teplotě než kovy, takže vysoce přesné obrábění se nejlépe provádí za relativně stabilních dílenských podmínek. Nadměrné teplotní výkyvy mohou způsobit drobné změny rozměrů materiálu, což ovlivňuje konečnou přesnost. Je také nutné kontrolovat teplotu zpracování, protože lokální přehřátí může nejen ovlivnit povrch, ale také vytvářet vnitřní pnutí v materiálu. U vysoce přesných forem je často nutné udržovat co nejkonzistentnější prostředí pro zpracování, kontrolu a skladování, aby se zajistily spolehlivější výsledky měření a skutečné podmínky použití.
Různé plasty určují různé podmínky zpracování
POM je vhodný pro díly s vysokými požadavky na rozměrovou stabilitu
POM je velmi běžný materiál ve vysoce přesných plastových formách. Mezi jeho výhody patří dobrá rozměrová stabilita, dobrá obrobitelnost a nízký koeficient tření, díky čemuž je vhodný pro vedení, podpěry a kluzné díly. 1. **POM:** Jeho podmínky zpracování se relativně snadno kontrolují. Pokud jsou řezné nástroje ostré a parametry stabilní, lze obvykle dosáhnout relativně ideálních rozměrových a povrchových efektů. Pokud si tedy zákazníci cení přesnosti a stability, je POM často praktickou volbou.
PEEK: Vhodné pro vysoce výkonné aplikace
PEEK je vysoce výkonný inženýrský plast se silnou tepelnou odolností, odolností proti opotřebení a mechanickými vlastnostmi, díky čemuž je vhodný pro výrobu forem s vysokými environmentálními požadavky a dlouhou životností. Materiál PEEK je však drahý a jeho zpracování je náročnější, což vyžaduje přísnější požadavky na zařízení, řezné nástroje a řízení procesů. Je vhodný pro náročné aplikace, ale ne pro všechny projekty, zejména pro projekty citlivé na náklady, které vyžadují komplexní posouzení k určení jeho nezbytnosti.
PC a ABS: Vhodné pro komplexní potřeby
PC a ABS jsou také běžné ve vysoce přesných plastových dílech. PC má vysokou pevnost, ale je citlivý na teplo a namáhání; ABS má lepší zpracovatelnost a relativně nízké náklady. Jsou vhodné pro díly forem s vysokými komplexními požadavky, ale nevyžadujícími extrémní výkon. Ve vysoce přesných aplikacích však zůstávají parametry a kontrola upínání klíčové; požadavky by se neměly zmírňovat jen proto, že se „snadno zpracovávají“.
Výběr materiálu musí odpovídat cílům zpracování
Výběr materiálů pro vysoce přesné plastové díly forem nemůže být založen pouze na ceně, odolnosti proti opotřebení nebo pevnosti. Musí být přizpůsoben specifickým podmínkám zpracování a použití. Například díly, které upřednostňují přesnost, vyžadují rozměrovou stabilitu; díly, které upřednostňují tepelnou odolnost, upřednostňují materiálové vlastnosti; a projekty citlivé na náklady musí najít rovnováhu mezi výkonem a cenou. Výběr správného materiálu výrazně usnadňuje následné zpracování; výběr nesprávného materiálu ztěžuje i u těch nejlepších procesů udržení stability.
Časté dotazy
Proč plastové formy od různých výrobců produkují tak odlišné výsledky? To je společný problém mnoha zákazníků. Hlavní důvod spočívá v různé úrovni kontroly, kterou mají různí výrobci nad podmínkami zpracování, včetně přesnosti obráběcího stroje, stavu nástrojů, konstrukce upínacích přípravků, předúpravy materiálu a kontrolních standardů. U vysoce přesných plastových forem nejde jen o to, „být schopen je vyrobit“, ale o udržení stability během celého zpracování. Pokud má zařízení výrobce průměrnou tuhost, jeho procesní postup je nestandardní nebo jeho kontrola není dostatečně důsledná, finální díly jsou náchylné k rozměrovým odchylkám, povrchovým rozdílům nebo problémům s montáží. Skutečný rozdíl proto často nespočívá jen ve zařízení, ale ve vyspělosti celého systému zpracování.
Závěr
Obrábění vysoce přesných plastových forem vyžaduje nejen vysoce přesné vybavení, ale také stabilní materiály, dostatečně ostré řezné nástroje, rovnoměrnou upínací sílu, regulovatelnou teplotu zpracování a důslednou kontrolu a konečnou úpravu. Pokud některý z těchto kroků není proveden správně, mohou díly trpět rozměrovými odchylkami, deformacemi, otřepy nebo problémy s montáží. Výroba vysoce přesných plastových forem proto vyžaduje více než jen zkušenosti; vyžaduje standardizované procesy a pečlivou pozornost k detailům. Správný návrh a výběr materiálu v raných fázích, správné parametry a upínání v mezifázích a pečlivá kontrola a korekce v pozdějších fázích zajistí stabilnější proces obrábění. Vysoká přesnost v konečném důsledku neznamená „dělat to rychle“, ale „dělat to přesně, stabilně a po dlouhou dobu“. Při správné kontrole podmínek zpracování mohou plastové formy dosáhnout velmi vysoké přesnosti a vynikajícího výkonu.
















