
Vady svařování jsou hlavním důvodem, proč svarové spoje nesplňují požadavky na pevnost, těsnění a vzhled. Některé vady jsou viditelné na povrchu, zatímco jiné zůstávají skryté a k jejich odhalení je nutné provést kontrolu nebo nedestruktivní testování. Nejde jen o kosmetické vady, ale mohou také snížit únavovou životnost, oslabit únosnost, zvýšit riziko koroze a způsobit netěsnosti. Tato příručka se zaměřuje na typy vad svařování, včetně jejich klasifikace, příčin, včasné detekce a prevence.
Co jsou vady svařování?
Svařovací vada je nedokonalost ve svarovém spoji, která přesahuje přijatelnou toleranci procesu a zeslabuje svar. Může se objevit ve svarovém kovu, základním materiálu vedle něj nebo v tepelně ovlivněné zóně kolem spoje.
Ne každá nepravidelnost je automaticky zamítnutelnou vadou. Průmyslové zdroje rozlišují mezi obecnými nespojitostmi a skutečnými vadami, přičemž akceptace závisí na typu, velikosti a umístění vady a na tom, zda ohrožuje zamýšlené použití svaru.
Vady svařování jsou důležité, protože mohou snížit pevnost, vzhled, těsnicí schopnost a dlouhodobou spolehlivost. V mnoha případech souvisejí s nesprávnými svařovacími vzory, špatnou přípravou materiálu, nevhodným nastavením nebo nestabilním řízením procesu během svařování.
Hlavní kategorie typů vad svařování
Většinu typů vad svařování lze rozdělit do tří širokých kategorií: vnější vady, vnitřní vady a rozměrové nebo tvarové vady. Tento druh klasifikace usnadňuje pochopení toho, které vady lze přímo vidět, které vyžadují kontrolní nástroje a které ovlivňují především uložení nebo konečnou geometrii.
Vnější vady svařování
Vnější vady svaru jsou obvykle viditelné na povrchu svaru nebo v jeho blízkosti. Mezi běžné příklady patří praskliny, podřezání, překrytí, rozstřik a propálení. Tyto vady jsou často zjištěny při vizuální kontrole, ale i povrchové vady mohou mít vážný vliv na únavové vlastnosti, odolnost proti korozi a konečný vzhled svaru.
Vnitřní vady svařování
Vnitřní vady svaru jsou skryté uvnitř svaru nebo podél kořenové oblasti. Mezi běžné příklady patří pórovitost, struskové vměstky, nedostatečné provaření a neúplné provaření. Protože nejsou vždy viditelné zvenčí, jsou často nebezpečnější v konstrukčních nebo tlakových aplikacích a mohou vyžadovat ultrazvukové, radiografické nebo jiné nedestruktivní testovací metody.
Rozměrové a tvarové vady
Některé vady svařování souvisí hlavně s tvarem svaru, geometrií nebo rozměrovou stálostí. Typickými příklady jsou deformace, nedostatečné vyplnění, nadměrná výztuž a špatný profil housenky. Tyto vady nemusí vždy vypadat tak závažně jako trhliny nebo nedostatečné svaření, ale stále mohou způsobovat problémy s usazením, nerovnoměrné rozložení napětí, dodatečné obrábění nebo odmítnutí během kontrol kvality.
Proč je tato klasifikace důležitá?
Tato klasifikace je užitečná, protože pomáhá výrobcům zvolit správnou metodu kontroly a strategii korekce. Povrchové vady lze opravit lepší technikou obsluhy nebo řízením parametrů, zatímco vnitřní vady často vyžadují přísnější postupy přípravy spoje, stínění a kontroly. Rozměrové vady mohou poukazovat na nerovnováhu tepelného příkonu nebo špatné upevnění.
12 běžných typů vad svařování
1. Trhliny
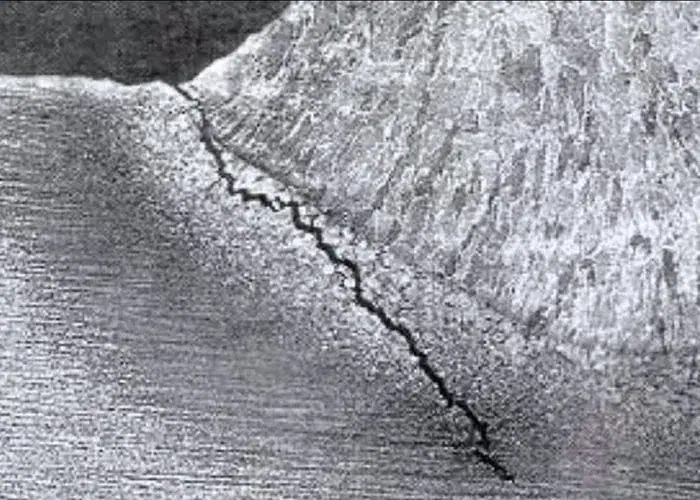
Trhliny patří mezi nejzávažnější vady svařování, protože se mohou pod napětím rozšiřovat a vést k náhlému porušení. Mohou se objevit ve svarovém kovu, v tepelně ovlivněné zóně nebo v základním materiálu vedle spoje.
Mezi běžné formy patří horké trhliny, studené trhliny, kráterové trhliny a trhliny v tepelně ovlivněných zónách. Často jsou spojeny s vysokým zbytkovým napětím, rychlým ochlazováním, špatným výběrem plniva, nadměrnou tvrdostí nebo nevhodnou konstrukcí spoje.
Prevence obvykle závisí na lepší regulaci tepla, správném přídavném materiálu, řádné přípravě spoje a v případě potřeby na předehřátí nebo řízeném chlazení. Protože trhliny přímo ohrožují integritu svaru, často se s nimi zachází jako s vadami, které lze vyřadit.
2. Nedostatečné naplnění
K nedoplnění dochází, když je svarová plocha ponechána pod okolním povrchem nebo pod požadovaným profilem svaru. Jednoduše řečeno, spoj není vyplněn dostatečným množstvím svarového kovu, takže hotový profil je tenčí, než bylo zamýšleno.
Tento stav může být důsledkem příliš malého množství nanesené výplně, špatné regulace posuvu, nesprávného proudu nebo špatné techniky, která odstraňuje více kovu, než je přidáno. Může se také objevit po broušení nebo dokončování, pokud je odstraněno příliš mnoho výztuže svaru.
Nedostatečné vyplnění může zmenšit tloušťku svaru a snížit pevnost spoje, zejména u zatížených svarů. Prevence vyžaduje správnou velikost housenky, správné nastavení parametrů a kontrolu podle specifikovaného profilu svaru předtím, než se díl dále vyrobí.
3. Podříznutí
Podřezání je drážka zatavená v základním kovu vedle paty svaru, která není zcela vyplněna svarovým kovem. Vytváří tenčí část na okraji spoje a během provozu se může stát bodem koncentrace napětí.
Obvykle je to způsobeno nadměrným proudem, vysokou rychlostí posuvu, špatným úhlem hořáku nebo nesprávnou manipulací. Manuální procesy, jako je svařování elektrodou (SMAW), elektrodou (GMAW) a elektrodou (FCAW), jsou obzvláště náchylné k podhození, pokud nejsou nastavení nebo technika obsluhy dobře kontrolovány.
Prevence se zaměřuje na vyvážený přívod tepla, správnou rychlost svaru a lepší kontrolu svarové housenky. I když je podřezání snadno vizuálně rozpoznatelné, nemělo by se ignorovat, protože může snížit únavovou pevnost zatížených konstrukcí.
4. Překrývání
K překrytí dochází, když se roztavený svarový kov valí na základní materiál, aniž by se s ním řádně spojil. Povrch může vypadat vyplněný, ale kov přesahuje okraj, místo aby vytvořil pevnou metalurgickou vazbu se základním materiálem.
Tato vada je často způsobena nízkou rychlostí posuvu, špatným úhlem elektrody, nadměrným navařením svarového kovu nebo nesprávnou manipulací. Obvykle se objevuje, když se svarová lázeň rozšíří za okraj spoje bez dostatečného tavení v oblasti paty.
Prevence obvykle znamená zlepšení rychlosti svaru, umístění housenky a tepelné rovnováhy, aby se svar správně svařil, místo aby se hromadil. Překrytí je povrchová vada, ale stále oslabuje spoj, protože nesvařená oblast může působit jako začátek trhliny.
5. Propálení
K propálení dochází, když se svarový kov a základní materiál zcela protaví skrz spoj a zanechávají otvor nebo nadměrně otevřený kořen spoje. Nejčastěji se vyskytuje u tenkých materiálů nebo ve špatně kontrolovaných oblastech kořene spoje, kde je příkon tepla příliš vysoký.
Mezi typické příčiny patří nadměrný proud, pomalá rychlost svaru, velký otvor v kořeni svaru, špatné usazení nebo nedostatečná podpěra. Jakmile se oblast kořene svaru přehřeje, roztavený kov může vytékat a místo zdravého svaru vytvořit lokální otvor.
Prevence závisí na nižším příkonu tepla, přesnější kontrole spoje, lepším podložení a stabilnějším nastavení parametrů. Propálení je obvykle snadno viditelné, ale ve výrobě může stále způsobovat velké množství zmetků nebo přepracování, zejména u tenkých plechových sestav.
6.Porozita
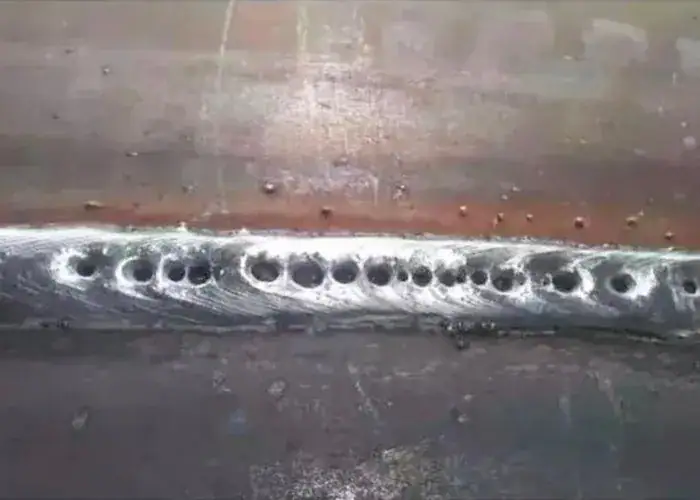
Pórovitost se vztahuje na plynové kapsy zachycené uvnitř svaru během tuhnutí. Může se projevovat jako rozptýlené póry, shluky pórů nebo protáhlé dutiny podobné červím dírám a může oslabit svar, snížit těsnicí výkon a ovlivnit dlouhodobou spolehlivost.
Tato vada je obvykle způsobena kontaminací, jako je olej, rez, barva, vlhkost nebo okuje. Nedostatečný ochranný plyn, vlhké spotřební materiály a nestabilní svařovací parametry mohou také způsobit, že plyn zůstává zachycen v roztavené tavné lázni, místo aby během tuhnutí unikal.
V reálné výrobě může pórovitost vést nejen k problémům s pevností a vzhledem, ale také přímo k selhání netěsností ve funkčních svařovaných sestavách. Například jsme jednou vyrobili svařovaný díl z oceli SUS304 pro zákazníka v odvětví polovodičových automatizačních zařízení a díl musel projít zkouškou vzduchotěsnosti bez netěsnosti po dobu 30 minut při tlaku 60 Pa. V tomto typu aplikace se pórovitost, nedostatek svaření, neúplné provaření nebo malé defekty podobné trhlinám mohou stát přímými cestami netěsnosti. Proto je nutné u svařovaných dílů souvisejících s těsněním hodnotit nejen vzhled a pevnost svaru, ale také vzduchotěsnost po svařování.
7. Nedostatek fúze
Nedostatečné protavení znamená, že svarový kov se správně nestaví se základním materiálem nebo s předchozí svarovou vrstvou. Svar může na povrchu vypadat přijatelně, ale nestavená hranice uvnitř spoje způsobuje vážné snížení pevnosti.
Tato vada je obvykle spojena s nedostatečným přívodem tepla, nesprávným úhlem hořáku, špatným přístupem ke spoji, kontaminací nebo nadměrnou rychlostí svaru. Může se vyskytnout na boční stěně, mezi průchody nebo u kořene svaru, pokud oblouk dostatečně netaví obě spojovací plochy.
Protože nedostatek svaru je často vnitřní, může být k jeho potvrzení nutné ultrazvukové nebo radiografické vyšetření. Prevence závisí na správném provaření, čistých površích, správném návrhu spoje a nastavení svařování, které zcela roztaví požadované kontaktní plochy.
8. Neúplná penetrace
K neúplnému provaru, nazývanému také nedostatek provaru, dochází, když svar neprochází plně skrz tloušťku spoje u kořene. Svarová housenka se může zvenku jevit jako celistvá, ale kořen zůstává spojen pouze částečně.
To je obvykle způsobeno nedostatečným přívodem tepla, nesprávným otevřením kořene, špatnou přípravou drážky nebo nadměrnou rychlostí posuvu. Pokud geometrie spoje nebo nastavení parametrů brání oblouku v dosažení kořene, nelze dosáhnout úplného provaření.
Tato vada snižuje efektivní tloušťku svaru a může snížit únosnost v konstrukčních a tlakových aplikacích. Prevence obvykle zahrnuje lepší návrh spoje, správné uložení a nastavení svařování, které od začátku zajistí správné svaření kořene.
9. Struskové příměsi
Struskové vměstky jsou nekovové částice zachycené uvnitř svaru nebo mezi svarovými vrstvami. Nejčastěji jsou spojovány s procesy, které produkují strusku, jako je SMAW a FCAW, zejména pokud je čištění mezi svarovými vrstvami neúplné.
Tato vada může být způsobena špatným čištěním mezi vrstvami, úzkými úhly drážek, nedostatečným provařením nebo nesprávným umístěním housenky. Pokud se struska neodstraní před další vrstvou nebo nemůže vyplavat z roztavené lázně, zachytí se ve svarovém spoji.
Struskové vměstky snižují pevnost svaru a mohou vytvářet lokální koncentrace napětí. Z povrchu je často obtížné je vidět, proto může být nutná radiografická nebo ultrazvuková kontrola. Prevence závisí na správném čištění, přístupu a pořadí svařování.
10. Zkreslení
Deformace je nežádoucí změna tvaru způsobená nerovnoměrným ohřevem a ochlazováním během svařování. Součásti se mohou ohýbat, kroutit, smršťovat nebo vytahovat ze své polohy, což ztěžuje montáž, i když je samotný svar jinak přijatelný.
Často je to způsobeno nadměrným přívodem tepla, nevyváženým posloupností svařování, slabým upevněním nebo asymetrickou konstrukcí spoje. Tenké materiály a dlouhé svary jsou obzvláště citlivé, protože rychle reagují na tepelnou roztažnost a smrštění.
Mezi kontrolní metody patří vyvážený svařovací sled, pevnější upínání, plánování stehů, nižší tepelný příkon a lepší konstrukce přípravku. Deformace není vždy metalurgickou vadou, ale stále může vést k odmítnutí dílu, protože geometrie a uložení již nesplňují požadavky.
11.Cákanec
Rozstřik se skládá z malých kapiček roztaveného kovu, které vznikají během svařování a ulpívají na okolním povrchu. Obvykle se s ním zachází spíše jako s problémem s kvalitou povrchu než s hlubokou strukturální vadou, ale může prodloužit dobu čištění a zvýšit náklady na konečnou úpravu.
Běžně se vyskytuje u MIG, FCAW a obaleného svařování. Nestabilní obloukové podmínky, špatné vyvážení napětí a podávání drátu, nadměrný proud nebo nevhodný ochranný plyn mohou zvýšit množství rozstřiku v okolí svarové zóny.
Rozstřik lze snížit optimalizací parametrů, udržováním stabilní délky oblouku, používáním správných spotřebních materiálů a zlepšením techniky. I když to nemusí vždy přímo oslabit svar, může to snížit vzhled a zvýšit pracnost následných prací.
12. Lamelární trhání neboli vousy
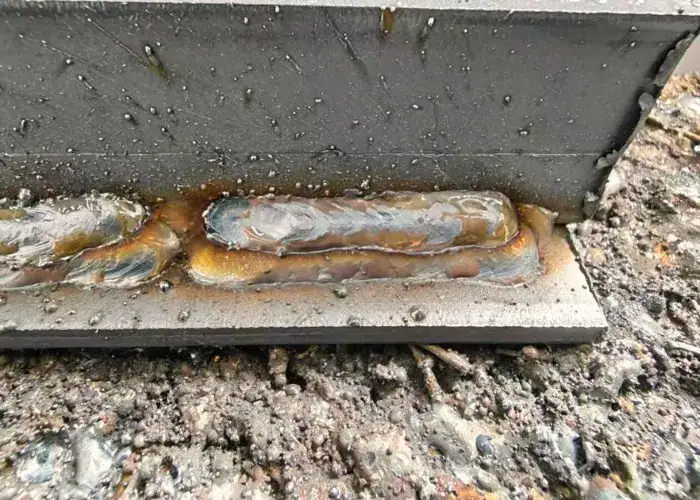
Lamelární trhání je vada související s praskáním, která se obvykle objevuje u válcovaných ocelových plechů, zejména ve směru tloušťky v blízkosti omezujících spojů. Souvisí spíše se smršťovacím napětím a nízkou tažností v celé tloušťce základního materiálu než pouze s pouhou technikou povrchové úpravy.
Vousy jsou malé kovové výčnělky podobné vláknům, které se mohou objevit při provaření kořene svaru v některých svarech. Index UTI zařazuje vousy mezi běžné typy vad svaru, protože mohou naznačovat nekontrolované provaření nebo špatné chování kořene svaru v určitých svařovacích situacích.
Tyto vady jsou méně časté než pórovitost nebo podříznutí, ale stále mají význam při kritické výrobě. Prevence závisí na vhodném základním materiálu, nižším podepření, lepším návrhu spoje a přesnější kontrole kořene, když musí chování při pronikání zůstat v mezích předpisů.
Co způsobuje vady svařování?
Vady svařování zřídkakdy vznikají z jediné příčiny. Ve většině případů jsou důsledkem stavu materiálu, svařovacích parametrů, konstrukce spoje, kvality spotřebního materiálu, ochrany štítem a techniky obsluhy, které spolupracují. Pokud se několik malých problémů překrývá, riziko viditelných a skrytých vad rychle roste. Většina vad svařování je spojena se špatnou přípravou, nesprávným nastavením, kontaminací, problémy spotřebními materiály nebo nestabilním řízením procesu.
Špatná příprava kloubu
Špatná příprava spoje je jednou z nejčastějších příčin vad svařování. Pokud je úhel drážky, kořenová mezera, uložení nebo zarovnání nesprávné, svar nemusí správně proniknout nebo může uvnitř spoje zachytit strusku, plyn nebo nesvarené oblasti.
Nesprávná příprava často vede k nedostatečnému provaření, neúplnému propálení, podříznutí a dokonce i propálení. Příliš těsné, příliš široké nebo špatně zarovnané spoje ztěžují předvídatelné chování svarové lázně, zejména při vícevrstvém svařování nebo svařování citlivém na kořene svaru.
Dobrá příprava znamená použití správného provedení zkosení, udržování konzistentního otvoru kořene svaru, přesné zarovnání dílů a kontrolu přístupnosti před zahájením svařování. V mnoha dílnách může lepší příprava sama o sobě eliminovat velkou část opakujících se problémů s kvalitou svaru.
Nesprávné parametry svařování
Nesprávné parametry svařování jsou další hlavní příčinou vad svaru. Pokud jsou proud, napětí, rychlost posuvu, délka oblouku, rychlost podávání drátu nebo příkon tepla mimo správný rozsah, může se tavná lázeň stát nestabilní a spoj se nemusí správně vytvořit.
Příliš mnoho tepla může způsobit podřezání, propálení, deformaci a nadměrné vyztužení. Příliš málo tepla může vést k nedostatečnému provaření, neúplnému provaření a špatnému tvaru housenky. Vysoká rychlost svaru může způsobit nedostatečné vyplnění spoje, zatímco pomalá rychlost svaru může zvýšit překrytí nebo přehřátí.
Řízení parametrů se netýká jen správného nastavení stroje. Vyžaduje také přizpůsobení nastavení tloušťce materiálu, geometrii spoje, poloze a svařovacímu procesu. Stabilní výsledky obvykle plynou z kvalifikace postupu, testování a disciplinované kontroly procesu, spíše než z dohadů.
Kontaminace obrobku
Povrchová kontaminace je jednou z hlavních příčin poréznosti, špatného svařování a nestabilní kvality svaru. Olej, mastnota, barva, rez, vlhkost, oxidové vrstvy a nečistoty mohou narušit chování oblouku a zabránit čistému svařování mezi svarovým kovem a základním materiálem.
Kontaminace je obzvláště škodlivá v procesech, které se spoléhají na čisté povrchy a stabilní ochranu plynem. Materiály jako hliník a nerezová ocel jsou obzvláště citlivé, protože oxidové vrstvy a povrchové zbytky mohou rychle ovlivnit bezchybnost a vzhled svaru.
Prevence vad souvisejících s kontaminací obvykle vyžaduje řádné čištění před svařováním, suché skladování materiálů a zamezení vystavení pracovního prostoru vlhkosti nebo oleji. V mnoha případech může i pouhá chyba čištění vést k vysokým nákladům na opravy nebo zmetky.
Problémy se spotřebním materiálem a stíněním
Vady svařování mohou také vzniknout v důsledku nesprávného přídavného materiálu, vlhkých elektrod, špatného stavu drátu nebo nesprávného výběru ochranného plynu. Pokud spotřební materiál neodpovídá materiálu nebo procesu, kvalita svaru se může zhoršit, i když obsluha dodržuje správný postup.
Vlhkost v elektrodách nebo tavidle může zvýšit riziko praskání souvisejícího s vodíkem. Špatný průtok ochranného plynu nebo narušené pokrytí plynem může způsobit pórovitost a oxidaci. Nesprávné složení přídavné látky může snížit pevnost, zvýšit citlivost na praskání nebo vytvořit nepřijatelné metalurgické chování ve svarové zóně.
Aby se těmto problémům předešlo, výrobci obvykle kontrolují skladování spotřebních materiálů, ověřují průtok plynu před svařováním a vybírají přídavné materiály podle kvalifikovaných postupů. Správa spotřebních materiálů je často považována za otázku kontroly kvality, nikoli pouze za otázku manipulace s materiálem.
Problémy s operátorem a postupem
I když jsou materiály, vybavení a spotřební materiál správné, mohou být vady svařování stále způsobeny špatnou technikou nebo nekonzistentním používáním postupu. Úhel hořáku, délka oblouku, vzor svařování, čištění mezi vrstvami a posloupnost svařování ovlivňují konečnou kvalitu svaru.
Chyby související s operátorem často vedou k rozstřiku, podřezání, překrytí, struskovým vměstkům a nepravidelnému tvaru svarové housenky. V opakované výrobě může nekonzistentní provádění mezi operátory vést také k nestabilní kvalitě výsledků, a to i při použití stejného stroje a materiálů.
Proto jsou kvalifikované svařovací postupy a školení svářečů tak důležité. Řízený proces nezávisí pouze na schopnostech zařízení. Záleží také na tom, zda je svařování prováděno pokaždé stejným způsobem, podle stejných pravidel.
Jak předcházet vadám svařování?
Prevence vad svařování je obvykle účinnější a levnější než jejich pozdější oprava. Ve většině výrobních prostředí začíná prevence ještě před zahájením svařování, a to správnou přípravou, stabilními parametry, čistými materiály a kontrolovaným pracovním postupem. Vyžaduje také dobré uchycení, vhodné spotřební materiály, spolehlivé krytí a konzistentní svářečskou techniku.
Použijte správné parametry svařování
Nesprávný proud, napětí, rychlost posuvu, rychlost podávání drátu nebo příkon tepla mohou rychle způsobit vady, jako je podřezání, propálení, neúplné propálení, překrytí nebo špatný tvar housenky. Stabilní kvalita svařování silně závisí na použití parametrů, které odpovídají spoji a materiálu.
Příliš mnoho tepla může deformovat součást nebo přetavit spoj, zatímco příliš málo tepla může způsobit neúplně svarený svar. Důležitá je také rychlost: pokud je posun příliš rychlý, vyplňování a provaření může být nedostatečné, pokud je příliš pomalý, může dojít k přehřátí a nadměrnému nahromadění.
Nejlepším způsobem, jak se vyhnout vadám souvisejícím s parametry, je používat kvalifikované svařovací postupy, ověřená nastavení a konzistentní řízení stroje. Výběr parametrů by měl vždy odpovídat tloušťce materiálu, konstrukci spoje, poloze svařování a typu procesu.
Vyberte vhodné přídavné materiály a ochranný plyn
Kvalita svaru nezávisí jen na svařovacím stroji, ale také na použití správných spotřebních materiálů. Nesprávně zvolený přídavný materiál může snížit pevnost, zvýšit citlivost na trhliny nebo vytvořit nevhodné metalurgické vlastnosti, zatímco špatné podmínky stínění mohou vést k pórovitosti a oxidaci.
Vlhkost v elektrodách, tavidle nebo přídavném materiálu může zvýšit riziko praskání způsobeného vodíkem. Zároveň špatný průtok plynu, úniky plynu nebo narušené ochranné krytí mohou zabránit řádné ochraně svaru a umožnit kontaminaci ovlivnit roztavený kov.
Prevence obvykle znamená správné skladování spotřebního materiálu, kontrolu průtoku plynu před svařováním a výběr kombinací přídavných a ochranných materiálů podle schváleného postupu. V mnoha továrnách je to považováno za součást kontroly kvality, nejen za manipulaci s materiálem.
Zlepšete si přizpůsobení a přípravu kloubů
Dobré usazení a příprava spoje jsou zásadní pro prevenci neúplného provaření, vměstků strusky, nedostatečného provaření a propálení. Pokud je otevření kořene, úhel drážky, zarovnání nebo přístup nesprávný, bude svar obtížnější kontrolovat a mnohem pravděpodobnější bude vznik defektů.
To je obzvláště důležité u vícevrstvého svařování, svařování kořenového svaru a silnějších spojů, kde geometrie svaru silně ovlivňuje provaření a odstraňování strusky. I zkušený svářeč může mít potíže s vytvořením kvalitního svaru, pokud je samotný spoj špatně připraven.
Lepší uložení znamená více než jen spojení dvou dílů. Znamená to použití správného provedení zkosení, správné mezery, správné zarovnání a dostatečný přístup pro konzistentní výkon zvolené metody svařování.
Řízení tepelného příkonu a rychlosti jízdy
Přívod tepla a rychlost svaru mají přímý vliv na provaření, tvar housenky, deformaci a citlivost na trhliny. Pokud je přívod tepla příliš vysoký, může se součást deformovat nebo propálit. Pokud je příliš nízký, svar se nemusí správně svařit nebo propálit.
Rychlost svaru musí také zůstat ve správném rozsahu. Příliš rychle provedený svar může vykazovat nedostatečné vyplnění, špatné provaření nebo nerovnoměrné tavení. Příliš pomalu provedený svar může způsobit překrytí, nadměrné vyztužení nebo zbytečné zahřívání okolního materiálu.
Výrobci obvykle kontrolují tato rizika kvalifikací postupů, školením svářečů a monitorováním procesů. Konzistentní příkon tepla je jedním z nejdůležitějších faktorů pro udržení stabilní geometrie svaru a vnitřní kvality v průběhu opakovaných výrobních sérií.
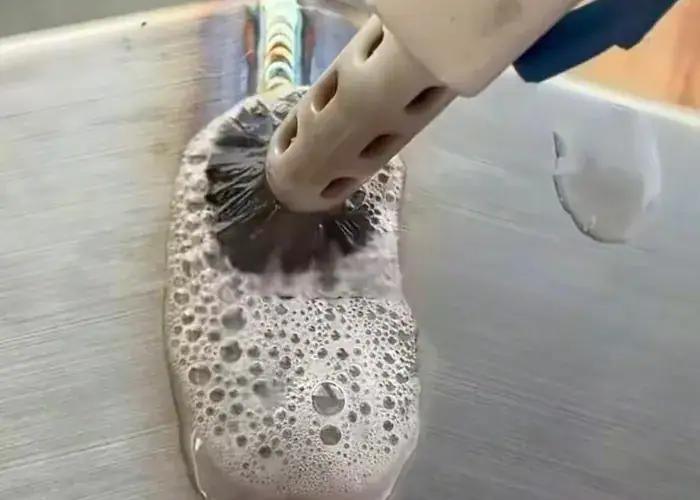
Řádně vyčistěte kloub
Čisté povrchy spojů jsou nezbytné pro prevenci pórovitosti, nedostatečného tavení a nestabilního chování oblouku. Olej, rez, barva, okuje, vlhkost a oxidové vrstvy mohou narušovat tavení a zachycovat plyn ve svarové lázni, zejména při svařování v ochranné atmosféře plynu.
Správné metody čištění závisí na materiálu a procesu, ale obvykle zahrnují odmašťování, kartáčování drátěným kartáčem, broušení nebo chemické čištění v případě potřeby. Hliník a nerezová ocel často vyžadují zvláštní pozornost, protože povrchová kontaminace a oxidové filmy mohou rychle ovlivnit kvalitu svaru.
Důkladné čištění by mělo proběhnout před zahájením svařování, nikoli až po objevení se problému. V mnoha případech je dobře vyčištěný spoj jedním z nejjednodušších a nejúčinnějších způsobů, jak zabránit opakovaným vadám svarů ve výrobě.
Dodržujte kvalifikované svařovací postupy
Jedním z nejspolehlivějších způsobů, jak předcházet vadám svařování, je dodržování kvalifikovaného a opakovatelného svařovacího postupu. Kvalita svařování je stabilnější, když obsluha používá schválená nastavení, definované sekvence, správné čištění mezi vrstvami a specifická pravidla manipulace pro daný proces.
Řízení postupů snižuje odchylky mezi operátory, stroji a výrobními dávkami. Pomáhá také zajistit, aby stejný spoj byl pokaždé svařován za stejných podmínek, což je zásadní pro zamezení nepředvídatelným vadám v opakované výrobě.
Školení je stejně důležité jako dokumentace. Ani ten nejlepší svařovací postup nezabrání vadám, pokud není v dílně důsledně dodržován. Důkladná prevence závisí jak na kvalifikovaných postupech, tak na disciplinovaném provedení.
Jakmile se objeví vada svaru, oprava často zvyšuje náklady, zpožďuje výrobu a může vést k dalším tepelným cyklům nebo lokálnímu oslabení. Proto se většina výrobců zaměřených na kvalitu snaží předcházet vadám svaru u zdroje, místo aby se spoléhali na opakované opravy po kontrole.
Jak detekovat vady svařování?
Detekce vad svařování je nezbytná, protože mnoho vad nelze identifikovat pouze podle vzhledu. Povrchové vady mohou být viditelné, ale vnitřní problémy, jako je nedostatek tavení, struskové vměstky a neúplné provaření, často vyžadují více než jen jednoduchou vizuální kontrolu. V praxi začíná kontrola svarů vizuální prohlídkou a poté se v případě potřeby hlubšího ověření přesouvá k nedestruktivnímu zkoušení.
Vizuální kontrola
Vizuální kontrola je nejběžnější kontrolou kvality svaru a prvním krokem při detekci vad. Používá se ke kontrole povrchu svaru, zda se na něm nevyskytují viditelné nespojitosti, jako jsou trhliny, podřezání, překrytí, propálení, rozstřik, špatný tvar housenky a další nerovnosti povrchu.
Dobrá vizuální kontrola nezačíná až po dokončení svařování. Společnost ESAB upozorňuje, že účinná vizuální kontrola začíná před svařováním a zahrnuje kontrolu čistoty, stavu zkosení, uložení, roztečí, stehových svarů a rozložení svarů během svařování.
Hlavním omezením vizuální kontroly je, že nemůže spolehlivě odhalit vnitřní vady. I když svarový povrch vypadá přijatelně, vady, jako je nedostatek tavení, neúplné provaření nebo vnitřní pórovitost, mohou stále být přítomny a vyžadovat další testování.
Ultrazvukové testování
Ultrazvukové testování využívá vysokofrekvenční zvukové vlny ke zkoumání vnitřní struktury svaru. Je široce používáno v nedestruktivním testování, protože může pomoci odhalit vnitřní nespojitosti bez proříznutí nebo zničení svařované součásti.
Ultrazvuková metoda (UT) je obzvláště užitečná pro vyhledávání vnitřních vad, jako jsou trhliny, nedostatečné provaření, struskové vměstky a neúplné propečení. Často se upřednostňuje u konstrukčních nebo tlakových prací, kde je důležitá vnitřní pevnost a přímé vizuální potvrzení není možné.
Jeho účinnost závisí na správné technice, vhodném vybavení a zkušené interpretaci. V reálné výrobě se ultrazvukové testování běžně volí, když je třeba ověřit integritu svaru bez poškození součásti.
Radiografické testování
Radiografické testování využívá rentgenové nebo gama záření k vytvoření obrazu vnitřní struktury svaru. Tato metoda umožňuje inspektorům vyhodnotit skryté nespojitosti průchodem záření skrz svar na film nebo jiné zobrazovací médium.
RT se běžně používá k identifikaci vnitřních vad, jako je pórovitost, trhliny, neúplné provaření a struskové vměstky. Protože vytváří zaznamenatelný obraz, je obzvláště užitečná, když je třeba zdokumentovat a zkontrolovat stav vnitřního svaru.
Ve srovnání s vizuální kontrolou poskytuje radiografické testování mnohem lepší viditelnost do vnitřku svaru. Vyžaduje však specializované vybavení, kontrolované postupy a kvalifikovanou interpretaci, takže se obecně používá tehdy, když riziko vady nebo požadavky předpisů ospravedlňují dodatečné náklady.
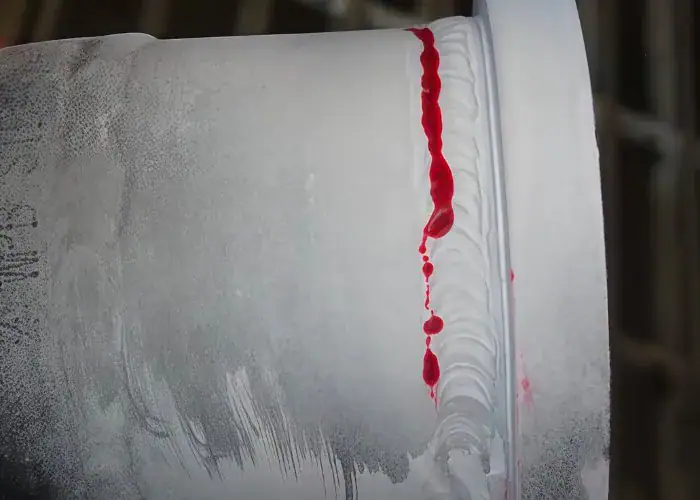
Testování penetrantu barviva
Zkouška penetrantem barvivem se používá k odhalení povrchových vad nanesením penetrační kapaliny na povrch svaru. Kapalina vstupuje do malých otvorů a po odstranění přebytečného penetrantu vývojka pomáhá tyto otvory zviditelnit inspektorovi.
Tato metoda je užitečná pro detekci jemných povrchových trhlin a dalších otevřených povrchových diskontinuit, které může být obtížné vidět pouhým okem. Často se používá jako doplněk k vizuální kontrole, když je třeba zlepšit citlivost na povrchové vady.
Jeho omezením je, že funguje pouze na defekty, které jsou viditelné na povrchu. Nemůže odhalit vnitřní vady skryté pod vnější vrstvou, takže se často kombinuje s jinými inspekčními metodami, když je potřeba detekce defektů v širším měřítku.
Testování magnetických částic
Magnetické práškové testování je další metoda kontroly povrchu a blízko povrchu používaná u feromagnetických materiálů. Během testu je oblast svaru zmagnetizována a magnetické částice se shromažďují tam, kde je v blízkosti povrchu nespojitost.
MT je účinná pro detekci trhlin a podobných vad, které jsou otevřené na povrchu nebo těsně pod ním. Při kontrole svařování se často volí, když ocelové svary vyžadují rychlou detekci povrchových porušení nebo mělkých podpovrchových diskontinuit.
Stejně jako penetrační zkoušky, ani magnetické práškové zkoušky nejsou určeny pro hluboké vnitřní vady. Jejich hodnota spočívá v rychlém nalezení vad souvisejících s trhlinami na vhodných magnetických materiálech, zejména tam, kde by pouhá vizuální kontrola mohla přehlédnout malé indikace.
Různé typy vad svařování vyžadují různé metody kontroly. Vizuální kontrola je přesná pro povrchové vady, jako jsou podřezání, překrytí, rozstřik a propálení, zatímco ultrafiní a reaktivní kontrola jsou vhodnější pro vnitřní vady, jako je pórovitost, struskové vměstky, nedostatek provaru a neúplné propálení.
Volba nesprávné metody kontroly může vést k tomu, že závažné vady zůstanou neodhaleny. Svar může projít vizuální kontrolou, ale přesto selhat v provozu, pokud nebyly v kritické aplikaci zkontrolovány vnitřní vady. Proto musí plánování kontroly odpovídat riziku vady a funkci svařovaného dílu.
Nejčastější dotazy
Kdy by měla být vada svaru považována za zamítnutelnou?
Vadu svaru je třeba považovat za zamítnutelnou, pokud překračuje povolenou toleranci a ovlivňuje pevnost svaru, těsnicí vlastnosti, odolnost proti únavě materiálu nebo zamýšlenou provozní funkci dílu. Ve skutečné výrobě závisí přijetí na typu vady, její velikosti, umístění a normě kvality použité na svařovaný díl.
Které vady svařování obvykle vyžadují NDT namísto pouhé vizuální kontroly?
Vady svaru skryté uvnitř svaru obvykle vyžadují nedestruktivní zkoušení namísto pouhé vizuální kontroly. Mezi běžné příklady patří nedostatečné provaření, neúplné provaření, vměstky strusky, vnitřní pórovitost a některé vnitřní trhliny, protože tyto vady mohou zůstat nezjištěné, i když se povrch svaru jeví jako normální.
Lze opravit všechny vady svařování, nebo je nutné některé spoje předělat?
Ne všechny vady svařování by měly být opravovány stejným způsobem. Drobné povrchové problémy lze opravit, ale závažné vady, jako jsou velké trhliny, hluboký nedostatek svaru nebo opakované vnitřní vady, mohou opravu učinit riskantní nebo neekonomickou. V kritických aplikacích může být bezpečnější a spolehlivější možností odmítnutí a repase.
Proč se může stejná vada svařování opakovat i po opravě?
Stejná vada svařování se často vrací, pokud nebyla odstraněna její příčina. Pokud špatná příprava spoje, nestabilní parametry, kontaminace, nesprávné spotřební materiály nebo nekonzistentní svařovací technika zůstanou nezměněny, oprava pouze odstraní viditelný výsledek, nikoli zdroj problému. Proto je kontrola příčiny důležitější než samotná oprava.
Závěr
Vady svařování mohou snížit pevnost spoje, vzhled, těsnicí vlastnosti a dlouhodobou spolehlivost svařovaných dílů. Pochopení hlavních typů vad svařování, spolu s jejich příčinami, metodami prevence a technikami detekce, pomáhá výrobcům zlepšit kvalitu svaru a snížit výrobní riziko.
Ve společnosti TiRapid poskytujeme přesné CNC obrábění a výrobu zakázkových kovových dílů, svařovaných sestav a průmyslových komponentů pro odvětví, jako je automobilový průmysl, robotika a průmyslová zařízení.
















