
Zařízení SMT obsahuje řadu polohovacích, převodových, vodicích a spojovacích komponent, které musí udržovat stabilní uložení během vysokorychlostního provozu a častého pohybu. Pro výrobce zařízení může kvalita obrábění součástí ovlivnit efektivitu montáže, odezvu pohybu a dlouhodobé provozní podmínky. Při nákupu CNC obráběných součástí je důležité porozumět také celkovým požadavkům na proces a rozměrovým tolerancím. Plánování obráběcích procesů podle specifického použití každé součásti může pomoci snížit počet úprav během montáže a uvedení do provozu.
Které komponenty SMT zařízení jsou vhodné pro přesné CNC obrábění?
Mechanické struktury v SMT zařízeních jsou vysoce přizpůsobené a polohovací komponenty, pohyblivé komponenty a funkční díly lze vyrobit CNC obráběním podle technických výkresů.
Umístění a montáž komponentů
Polohovací struktury zajišťují spojení a polohování mezi různými moduly. Obrábění vyžaduje stanovení přesných rozměrových vztahů kolem referenčních ploch a montážních otvorů.
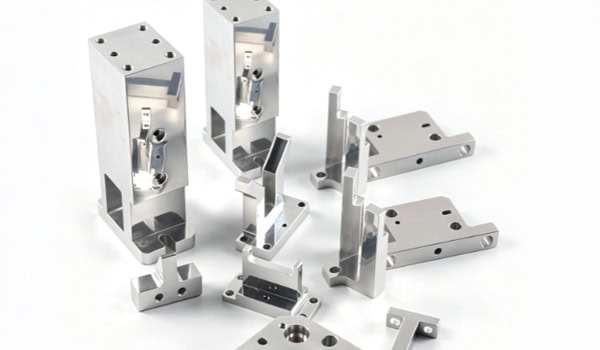
- Polohovací bloky a základny: Používají se hlavně pro obrábění polohovacích otvorů, montážních drážek a referenčních ploch s kontrolou poloh otvorů a kritických rozměrů ploch.
- Montážní základny vodicích lišt: Zaměřte se na rovinnost a rovnoběžnost montážních ploch a také na přesnost polohy upevňovacích otvorů.
- Montážní desky pro zařízení: Obvykle obsahují více roztečí otvorů, kroků a montážních oblastí, což vyžaduje vhodnou strategii upevnění založenou na konstrukci.
Konzistentní obráběcí vztažné body mohou snížit nahromaděné chyby polohy během montáže.
Komponenty pro vysokorychlostní pohyb a přenos
Pohybové mechanismy umisťovacího zařízení často zrychlují, zpomalují a mění směr. Související komponenty musí zohledňovat rozložení hmotnosti, strukturální tuhost a změny setrvačnosti.
- Přesné hřídele a spojovací hřídele: Vyžadují kontrolu vnějšího průměru, kruhovitosti, soustřednosti a rozměrů osazení. U vysokorychlostních rotačních konstrukcí by měla být dynamická rovnováha vyhodnocena také podle rychlosti otáčení a geometrie.
- Posuvníky a pohyblivé konzoly: Tloušťka stěn a výztužné konstrukce musí být správně navrženy tak, aby kontrolovaly hmotnost a zároveň zachovaly dostatečnou tuhost.
- Konstrukční prvky pro vysokorychlostní pohyb: Dutiny a struktury pro snížení hmotnosti lze použít ke snížení vratné hmotnosti, přičemž při hodnocení rizik vibrací je třeba zohlednit provozní podmínky.
Vysokorychlostní komponenty by neměly být navrženy pouze pro snížení hmotnosti. Hmotnost, tuhost, setrvačnost a vibrační charakteristiky je třeba posuzovat společně.
Trysky, přípravky a malé funkční komponenty
Konektory trysek, základny upínacích přípravků a komponenty rozhraní jsou obvykle malé, ale obsahují více otvorů, stupňů a spojovacích ploch, díky čemuž jsou vhodné pro přesné CNC obrábění. U malých konstrukcí by měla být předem vyhodnocena přístupnost nástrojů, stabilita upínacích přípravků a deformace při obrábění, aby se zajistilo, že hotové komponenty splňují požadavky na montáž.
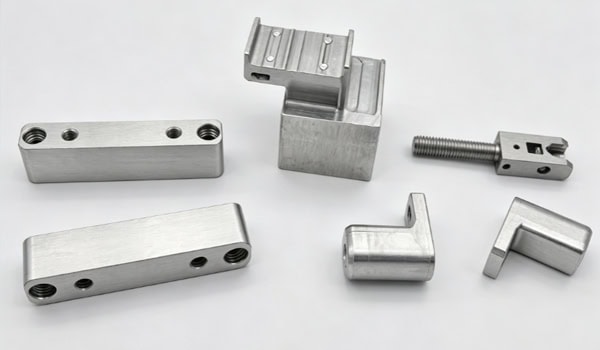
Jak lze řídit dlouhodobou přesnost během přesného obrábění součástí metodou SMT?
Provozní přesnost zařízení SMT může být ovlivněna chybami obrábění, montážními vztahy, pohybovými podmínkami a změnami teploty. Kontrolu součástí je proto nutné plánovat podle skutečných provozních podmínek.
Proveďte DFM a analýzu vztažných dat před obráběním
Před zahájením formální výroby by měla být struktura součásti zkontrolována na základě 2D výkresů a 3D modelů, aby se identifikovaly priority obrábění a požadavky na montáž.
- Potvrďte kritické rozměry: Zaměřte se na průměry otvorů, rozteč otvorů, tloušťku, výšku stupňů a tolerance spojování.
- Plánování vztažných bodů pro obrábění: Určení polohovacích ploch a vztažných bodů pro upnutí podle vztahu konečné montáže.
- Vyhodnocení složitých oblastí: Zkontrolujte přístupnost obrábění, zda se nevyskytují hluboké drážky, tenké stěny, úzké dutiny a vnitřní rohy.
Vyjasnění výrobních podmínek v rané fázi může omezit následné úpravy procesu.
Přizpůsobení metod obrábění struktuře
Roviny, otvorové obrazce a standardní dutiny lze obrábět pomocí 3osého CNC, zatímco vícestranné součásti a složité zakřivené povrchy lze obrábět 4osým nebo 5osým způsobem v závislosti na skutečné geometrii. Hřídele a pouzdra jsou vhodné pro CNC soustružení. U součástí vyžadujících obrábění z více směrů může vhodné snížení počtu nastavení minimalizovat chyby způsobené změnami vztažných bodů.
Řízení tepelné deformace během nepřetržitého provozu
Provoz zařízení a změny teploty v dílně mohou způsobit rozměrové odchylky. Hliníkové slitiny mají relativně vysoké koeficienty tepelné roztažnosti, proto je nutné kritické součásti, jako jsou polohovací základny a referenční desky, vyhodnotit z hlediska tepelné stability podle skutečných provozních teplot. Vysoce přesné konstrukce mohou snížit vliv teplotních změn pomocí následujících opatření:
- Výběr materiálu: Vyhodnoťte tepelnou stabilitu materiálu podle provozního prostředí.
- Konstrukční návrh: Uspořádejte tloušťky stěn a výztužných konstrukcí vhodným způsobem, abyste snížili lokální tepelnou deformaci.
- Obráběcí prostředí: Řízení teplotních výkyvů během obrábění.
- Kontrolní teplota: Zajistěte, aby kritické podmínky rozměrové kontroly odpovídaly skutečným požadavkům.
- Provozní kompenzace: U vysoce přesných zařízení lze teplotní kompenzaci plánovat podle skutečných provozních podmínek.
Zahrnutí tepelných faktorů do plánování obrábění může pomoci zlepšit rozměrovou stabilitu za provozních podmínek.
Zaveďte proces přesné kontroly
Po obrábění lze klíčové rozměry, geometrické tolerance a složité prvky zkontrolovat pomocí vhodných kontrolních metod, jako je měření rozměrů a souřadnicový měřicí stroj (SMM), přičemž kontrolní záznamy se uchovávají pro účely kontroly kvality a dávkové výroby.
| Typ součástky SMT | Typický materiál | Hlavní zaměření na obrábění | Klíčové kontrolní položky |
| Polohovací bloky a základny | Hliníková slitina, nerezová ocel | Referenční plochy, polohovací otvory, montážní prvky | Rovinnost, poloha otvoru, rozměrová přesnost |
| Montážní základny pro vodicí lišty | Hliníková slitina, ocel | Obrábění montážní plochy a upevňovacích otvorů | Rovinnost, rovnoběžnost, polohová přesnost |
| Pohyblivé konzoly a posuvníky | Hliníková slitina, technické plasty | Lehká konstrukce, tuhost, pohyblivé rozhraní | Rozměry, vlastnosti související s tuhostí, uložení |
| Přesné hřídele a spojovací hřídele | Nerezová ocel, legovaná ocel, hliníková slitina | Otáčení, soustředné rysy, ramena | Průměr, kruhovitost, soustřednost, dynamická vyváženost, kde je to vyžadováno |
| Montážní desky pro zařízení | Hliníková slitina, nerezová ocel | Víceděrové vzory, stupně, referenční plochy | Rovinnost, rozteč děr, tolerance polohy |
| Příslušenství a malé funkční části | Hliníková slitina, nerezová ocel, technické plasty | Malé otvory, drážky, dosedací plochy | Kritické rozměry, povrchová úprava, montážní uložení |
Tato tabulka poskytuje rychlý přehled o tom, jak porovnat běžné SMT součástky s vhodnými materiály, požadavky na obrábění a kontrolovanými položkami.
Jak by se měly vybírat materiály a povrchové úpravy pro přesné SMT součástky?
Výběr materiálu musí zohlednit hmotnost součásti, podmínky zatížení, charakteristiky pohybu a provozní prostředí. Povrchová úprava by měla také zohledňovat odolnost proti opotřebení, ochranu proti korozi, změny rozměrů a statickou kontrolu.
Hliníkové slitiny pro vybrané lehké konstrukce
Hliníkové slitiny mají relativně nízkou hmotnost a dobrou obrobitelnost, díky čemuž jsou vhodné pro určité montážní desky, konzole, pouzdra a pohyblivé struktury.
- Běžné konstrukční materiály: Vhodné pro obrábění montážních základů, konzol a pouzder zařízení.
- Vysokopevnostní hliníkové slitiny: Lze použít pro konstrukce vyžadující vyšší tuhost a únosnost.
Pokud se pro vysokorychlostní pohyblivé součásti používají hliníkové slitiny, měla by se jako konstrukční kritérium hodnotit také konstrukční tuhost a vibrační charakteristiky, nikoli pouze snížení hmotnosti.
Vyberte povrchové úpravy pro oblasti odolné proti opotřebení podle provozních podmínek
U hliníkových součástí vystavených kluzu nebo tření lze v závislosti na zatížení, rychlosti a kontaktních podmínkách zvážit tvrdou eloxaci a další úpravy. Tvrdá eloxace může zlepšit tvrdost povrchu a odolnost proti opotřebení, ale povlak způsobuje rozměrové změny, takže je třeba předem naplánovat přídavek na obrábění pro kritické oblasti styku. Pro pohyblivé oblasti vyžadující nižší tření lze také zvolit vhodná povrchová řešení snižující tření podle skutečných provozních podmínek. Konkrétní proces by měl odpovídat funkci součásti a požadavkům na styk.
Povrchová úprava musí zohledňovat požadavky ESD
Zařízení SMT zahrnují desky plošných spojů a elektronické součástky, takže některé kovové struktury je třeba začlenit do celkového elektrostatického řídicího systému. Eloxované vrstvy slouží jako izolační. Pokud součástka poskytuje uzemnění nebo vodivé spojení, je třeba rezervovat spolehlivé vodivé kontaktní plochy. Mezi specifické přístupy patří:
- Lokální neošetřené oblasti: Udržujte kovové kontaktní plochy k dispozici pro uzemňovací body.
- Vyhrazené uzemňovací plochy: Udržujte spolehlivé spojení mezi součástí a uzemňovací strukturou zařízení.
- Kompatibilní vodivý design: Vyberte metodu úpravy podle celkových požadavků na statické řízení zařízení.
Po určení povrchové úpravy je třeba zkontrolovat i její vliv na montážní rozměry a kontaktní vztahy.
Jaké schopnosti by měl mít dodavatel přesných SMT součástek?
Přesné součástky obvykle procházejí několika fázemi od vývojových výkresů až po finální montáž zařízení a schopnosti technické podpory dodavatele mohou ovlivnit efektivitu realizace projektu.
Od kontroly výkresu k ověření prototypu
Po obdržení 2D výkresů a 3D modelů musí dodavatel zkontrolovat materiály, tolerance, struktury a metody upínání a poté ověřit skutečné výsledky obrábění pomocí prototypů.
- Kontrola výkresu: Identifikujte nadměrně úzké tolerance, tenké stěny, hluboké dutiny a speciální spojovací struktury.
- Obrábění prototypů: Ověřte kritické rozměry, montážní vztahy a kvalitu povrchu.
- Zpětná vazba k problému: Upravte proces obrábění na základě výsledků kontroly.
Řešení výrobních problémů během fáze prototypu může snížit náklady na úpravy po zahájení hromadné výroby.
Podpora různých objemů výroby
Součásti SMT zařízení mohou postupně přecházet od jednotlivých vzorků k testování v malých dávkách a poté ke stabilní výrobě. Dodavatelé musí udržovat konzistentní procesní podmínky a zároveň neustále sledovat opotřebení nástrojů, stav zařízení a změny rozměrů. Stabilní výrobní proces pomáhá snižovat rozměrové rozdíly mezi dávkami.
Kompletní potvrzení kvality před dodáním
Po obrábění přesných součástí je třeba zkontrolovat rozměry, závity, otřepy, povrchovou úpravu a množství. Součásti by měly být také klasifikovány a chráněny podle jejich struktury. Mezi specifická opatření patří:
- Potvrzení kvality: Ověřte rozměry, závity, otřepy, povrchovou úpravu a množství.
- Klasifikace: Rozdělte součásti podle čísel dílů a montážních vztahů.
- Ochranné balení: Pro přesné spojované povrchy použijte ochranu proti nárazům a poškrábání.
- Ověření zásilky: Potvrďte, že množství, specifikace a informace o balení splňují požadavky objednávky.
Správná příprava dodávky může snížit dodatečné ztráty během přepravy a montáže.
Výroba přesných součástí SMT zařízení vyžaduje plánování obráběcích procesů podle struktury součásti, pohybových podmínek, vlastností materiálu a provozního prostředí. Týmy pro nákup se mohou zaměřit na kontrolu výkresů dodavatele, CNC obrábění, přesnou kontrolu a možnosti dávkové výroby. TiRapid poskytuje zakázkové obráběcí služby na podporu výrobců SMT zařízení od výroby prototypů až po dávkovou výrobu.
















