
V CNC frézovací výrobě má programovací čas často vliv na dodací harmonogramy. U dílů s podobnou strukturou a relativně velkými objemy výroby může programování založené na šablonách CAM znovu použít osvědčené dráhy nástrojů, řezné nástroje a parametry obrábění, čímž se snižuje opakující se programovací práce. Různé materiály, rozměry, přídavky na materiál a stav stroje však mohou změnit skutečné řezné podmínky, takže šablony nelze použít bez úprav. Pokud šablony nejsou pravidelně aktualizovány nebo chybí jim kontrola inženýrů, mohou také představovat rizika spojená s obráběním. Zralým přístupem je nechat šablony zlepšit efektivitu a zároveň se spoléhat na odborné znalosti inženýrů při kontrole rizik.
Proč může programování založené na šablonách CAM zlepšit efektivitu CNC frézování
Hlavní hodnota šablon spočívá ve snížení opakující se práce a rychlé aplikaci osvědčených postupů na podobné díly.
Zkrácení doby opakujícího se programování
Pro obráběcí prvky s jasnými vzory, jako jsou umístění děr, kapsy, roviny a kontury, lze předem stanovit standardizované obráběcí procesy.
- Běžně používané nástroje lze volat přímo, což zkracuje dobu opakovaného nastavení.
- Osvědčené dráhy nástroje lze rychle znovu použít, což zkracuje cyklus přípravy programu.
- Standardní parametry mohou snížit rozdíly v programování mezi inženýry.
- V produkčním prostředí s často se měnícími objednávkami mohou šablony pomoci firmám rychleji reagovat na požadavky na dodání.
Správné použití šablon může efektivně zkrátit dobu opakujícího se programování a zlepšit efektivitu výroby CNC frézováním.
Zlepšení konzistence procesů
Osvědčené šablony mohou zachovat cenné zkušenosti s obráběním a snížit závislost na osobních návycích jednotlivých inženýrů.
- Podobné díly mohou používat podobnou logiku obrábění.
- Výběr nástrojů a parametry řezání lze standardizovat.
- Kolísání parametrů během obrábění lze kontrolovat.
- Když se později objeví problémy s kvalitou, sledovatelnost procesu se stává snazší.
Šablony nejen zlepšují efektivitu, ale také pomáhají firmám stanovit stabilnější standardy obrábění.
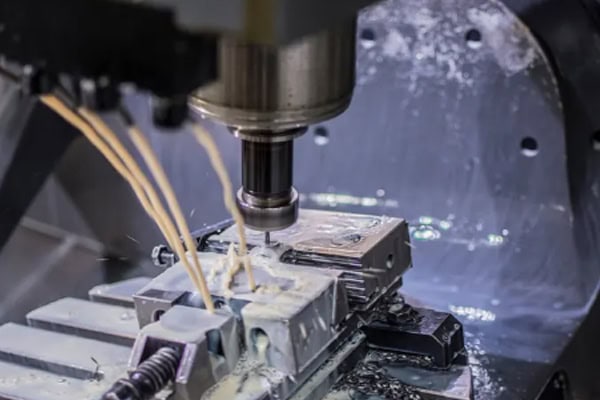
Jaká obráběcí rizika se mohou skrývat v programování založeném na šablonách?
Hlavní rizika šablon pramení z přehlížení rozdílů mezi jednotlivými částmi.
Různé materiály mohou způsobit nesoulad řezných podmínek
Pro stejnou strukturu kapsy se nástroje, otáčky vřetena, posuv a hloubka řezu potřebné pro obrábění hliníkových slitin liší od nástrojů potřebných pro nerezovou ocel, což může vést k:
- Nadměrné zatížení nástroje.
- Abnormální tvorba tepla při obrábění obtížně obrobitelných materiálů.
- Zrychlené opotřebení nástroje.
- Snížená kvalita povrchu a rozměrová stabilita.
Šablony musí být propojeny se specifickými materiálovými podmínkami, nikoli klasifikovány pouze podle geometrických prvků.
Změny rozměrů součásti mohou ovlivnit zatížení nástroje
I když mají velké a malé díly podobné struktury, jejich skutečné podmínky obrábění se mohou lišit:
- Rozměry součásti ovlivňují vyložení nástroje.
- Přídavek na materiál mění řezné zatížení.
- Změny hloubky řezu mohou vést k nedostatečné tuhosti nástroje.
- Vibrace během CNC frézování hlubokých kapes mohou ovlivnit kvalitu povrchu.
Před použitím šablony je třeba přehodnotit parametry na základě rozměrů dílu a podmínek upnutí.
Zastaralé šablony mohou obsahovat nesprávné procesy
Pokud se odchylky parametrů během obrábění neprodleně neopraví, chyby se mohou i nadále opakovat, například:
- Nepřiměřené řezné parametry mohou být opakovaně použity.
- Nesprávný výběr nástroje může snížit efektivitu obrábění.
- Nebezpečné metody přiblížení a zasunutí mohou zvýšit riziko kolize.
- Drobné problémy se mohou po opakovaném použití rozvinout v problémy s kvalitou šarže.
Knihovna šablon by měla zahrnovat správu verzí, záznamy o používání a mechanismy pravidelné kontroly.
Jak z šablon udělat skutečný nástroj pro zvýšení efektivity
Programování založené na šablonách by se mělo stát spíše průběžně optimalizovanou databází procesů než fixním programem, který zůstává po svém vytvoření nezměněn.
Vytváření šablon na základě materiálů a obráběcích prvků
Firmy by neměly vytvářet pouze generické šablony, ale měly by je upřesnit podle požadavků výroby:
- Nastavte samostatné rozsahy parametrů pro materiály, jako jsou hliníkové slitiny, nerezová ocel a titanové slitiny.
- Používejte různé strategie pro hrubování, polodokončování a dokončování.
- Vytvořte nezávislou logiku obrábění pro struktury, jako jsou hluboké kapsy, tenké stěny a složité povrchy.
- Dále upřesněte šablony podle typu nástroje, výkonu stroje a požadavků na přesnost.
To může zlepšit přesnost výběru a aplikace šablony.
Stanovení kontrolních bodů pro klíčové parametry
Po automatickém vygenerování drah nástrojů musí inženýři stále zkontrolovat:
- Zda je průměr a přesah nástroje přiměřený.
- Zda hloubka řezu odpovídá podmínkám obrobku a nástroje.
- Zda jsou metody přiblížení a odtažení bezpečné.
- Zda může dojít ke kolizím, nadměrnému řezání nebo opakovanému řezání.
- Zda rychlé pohyby procházejí bezpečnými oblastmi.
- Zda řezné parametry odpovídají aktuálnímu materiálu a zařízení.
Prostřednictvím kontroly lze identifikovat potenciální problémy před odesláním programu do stroje.
Průběžná aktualizace šablon s využitím skutečných výrobních dat
Šablony by měly být ověřovány na základě skutečných výsledků obrábění. Společnosti mohou zaznamenávat skutečný čas obrábění, životnost nástroje, drsnost povrchu, rozměrovou stabilitu, vibrace, vznik tepla, abnormální opotřebení, míru průchodu prvního kusu a podmínky přepracování. Šablonu lze poté na základě těchto dat upravit, což umožňuje, aby se knihovna šablon stala spolehlivým procesním aktivem.
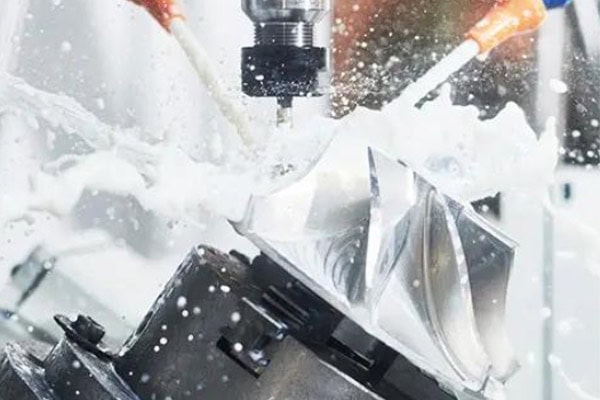
Které CNC frézovací projekty jsou nejvhodnější pro programování na bázi šablon?
Čím vyšší je úroveň standardizace, tím významnější hodnotu šablony obvykle poskytují.
Dávkové a opakované objednávky
U dílů vyráběných opakovaně po dlouhou dobu mohou šablony výrazně zkrátit dobu programování a přípravy procesu. Mezi hlavní výhody patří:
- Zkrácení cyklu přípravy programu pro opakované objednávky.
- Udržování stabilní logiky obrábění mezi různými dávkami.
- Snížení pracovní zátěže spojené s opakovaným nastavováním nástrojů a parametrů.
- Snížení výkyvů procesů způsobených personálními změnami.
Objednávky se stabilním objemem a vyspělými procesy jsou prioritními aplikacemi pro programování založené na šablonách.
Produktové řady s podobnými strukturami
Pokud produktová řada obsahuje mnoho rozměrových variant, lze klíčové rozměry rychle upravit pomocí parametrických šablon. Mezi specifické výhody patří:
- Zachování vyspělých strategií obrábění.
- Rychlá úprava umístění děr, kontur a rozměrů kapes.
- Zkrácení času potřebného k programování od nuly.
- Dosažení rovnováhy mezi standardizací a rozdíly mezi produkty.
Tento přístup může zlepšit efektivitu programování a zároveň zvýšit konzistenci procesů napříč produktovými řadami.
Konvenční obráběcí prvky
Obráběcí prvky, jako jsou roviny, díry, drážky, konvenční kapsy a vnější kontury, mají silnou pravidelnost a jsou vhodné pro standardizované šablony. Mezi hlavní důvody patří:
- Jejich geometrické struktury jsou relativně jasné.
- Jejich metody obrábění jsou relativně vyspělé.
- Nástroje a parametry lze snadno standardizovat.
- Pracovní zátěž potřebná k úpravám po opětovném použití programu je relativně malá.
Konvenční obráběcí prvky jsou ideálními aplikacemi pro programování založené na šablonách CAM.
Jak by mělo být programování založené na šablonách vyváženo s manuálním programováním?
Efektivní výroba neznamená spoléhat se výhradně na automatizaci. Místo toho by měla být práce šablon a inženýrů vhodně rozdělena.
Nechte šablony zvládat opakující se práci
Standardní dráhy nástrojů a konvenční parametry obrábění lze zpracovávat pomocí šablon, což snižuje opakující se operace inženýrů. Šablony mohou automaticky volat běžně používané nástroje, rychle generovat standardní dráhy obrábění, znovu používat osvědčené parametry řezání, zkracovat programovací cyklus pro konvenční díly a umožňovat inženýrům věnovat více času optimalizaci komplexních procesů. Díky tomuto rozdělení práce mohou šablony plně dosáhnout svých výhod v oblasti efektivity.
Nechte inženýry činit klíčová rozhodnutí
Složité povrchy, tenkostěnné struktury, obtížně obrobitelné materiály a vysoce přesné díly stále vyžadují posouzení na základě skutečných podmínek. Inženýři by se měli zaměřit na:
- Vyhodnocení struktury součásti a tuhosti upínacích prvků.
- Posouzení vyložení nástroje a řezného zatížení.
- Optimalizace strategií dráhy nástroje pro složité oblasti.
- Kontrola bezpečnosti programu a proveditelnosti obrábění.
- Úprava procesních parametrů na základě výsledků zkušebního řezání.
Šablony jsou zodpovědné za zvýšení rychlosti, zatímco inženýři za úsudek. Kombinace těchto dvou je jediný způsob, jak vyvážit efektivitu a bezpečnost.
Závěr
Programování založené na šablonách CAM není ani absolutní zkratkou k efektivitě, ani inherentním zdrojem skrytých rizik. Klíč spočívá ve způsobu, jakým se šablony vytvářejí, kontrolují a udržují. U CNC frézovacích projektů s opakujícími se strukturami, jasně definovanými materiály a vyspělými procesy může správné používání šablon zkrátit dobu programování a zlepšit konzistenci výroby. U dílů s významnými rozdíly v materiálech, rozměrech nebo podmínkách obrábění může použití šablon bez úpravy zvýšit opotřebení nástroje a rizika pro kvalitu. TiRapid dokáže optimalizovat procesy CNC frézování na základě struktury dílu, materiálu a požadavků na obrábění, což pomáhá transformovat standardizované programování do stabilní efektivity výroby.
















