
Plastové díly se široce používají v oblastech, jako jsou elektronická zařízení, lékařské vybavení, automatizační systémy, automobilové komponenty, komunikační zařízení a průmyslové stroje. S rostoucím tempem aktualizací produktů stále více společností volí CNC obrábění plastů pro vývoj prototypů, malosériovou zkušební výrobu a zakázkovou výrobu. Ve srovnání se vstřikováním plastů, které vyžaduje vývoj forem, nabízí CNC obrábění rychlé dodací lhůty, vysokou přesnost a snadnou modifikaci, což z něj činí důležitou výrobní metodu ve fázi výzkumu a vývoje. Proč se tedy zdánlivě podobné plastové díly tak liší v cenách? Některé díly stojí jen několik desítek juanů, zatímco jiné mohou dosáhnout stovek nebo dokonce tisíců. Rozdíl v cenách nesouvisí jen se samotným materiálem, ale zahrnuje také dobu obrábění, náklady na zařízení, obtížnost programování, kontrolu kvality a požadavky na následné zpracování.
Pochopení struktury nákladů na CNC obrábění plastů
Ať už se jedná o jednoduchou plastovou distanční vložku nebo složitou přesnou součástku, konečná cena vždy závisí na kalkulaci nákladů. Továrny vyhodnocují ceny na základě celkových podmínek produktu, nikoli pouze na základě hmotnosti materiálu.
Jak se vypočítávají náklady na materiál?
Cena materiálu je klíčovou složkou ceny CNC obrábění. Ceny různých plastů se výrazně liší. Mezi běžné materiály patří ABS, POM, nylon, PC, akryl, PEEK, PEI, PPS a PTFE. ABS a POM jsou mezi nimi běžně používané technické plasty s relativně nízkými cenami, zatímco speciální technické plasty, jako je PEEK a PI, se vyznačují vysokou teplotní odolností, odolností proti korozi a opotřebení, což značně zvyšuje náklady na jejich suroviny.
Ve výrobě továrny neprovádějí kalkulace na základě hmotnosti hotového dílu, ale na základě velikosti surového materiálu. Například hotový díl může mít rozměry 100×80×20 mm, ale obrábění může vyžadovat polotovar o rozměrech 120×100×25 mm. Přebytečný materiál zohledňuje přídavek na obrábění a upínací plochu a musí být také zahrnut do kalkulace nákladů. V některých případech mohou nepravidelné tvary generovat nepoužitelný zmet, což se také odráží v konečné cenové nabídce.
Mhodinová cena stroje
Mnoho zákazníků se domnívá, že cenu produktu určují náklady na materiál. Ve skutečnosti u většiny plastových dílů obráběných CNC představuje strojní čas větší podíl celkových nákladů. CNC stroje jsou vysoce hodnotná zařízení a náklady zahrnují odpisy, údržbu, opotřebení nástrojů a spotřebu elektřiny. Proto továrny obvykle počítají náklady na základě hodinového využití stroje.
Například:
Cena stroje: 150–300 RMB/hod.
Doba obrábění: 3 hodiny
Celkové náklady na obrábění: 450–900 RMB
Pokud je struktura součásti složitá a vyžaduje vícenásobné nastavení a dlouhý čas na dokončení, mohou náklady na obrábění dokonce překročit náklady na materiál.
Náklady na práci a správu
Výroba plastových dílů není plně automatizovaná. Po obdržení výkresů musí inženýři provést analýzu procesu, programování, výběr nástrojů, ověření obrábění a kontrolu kvality. Složitý díl může vyžadovat několik hodin programování. Pětiosé obrábění, obrábění zakřivených ploch a vysoce přesné projekty vyžadují zkušené inženýry, takže náklady na práci jsou důležitou součástí tvorby cen. Kromě toho musí být do nákladů na výrobek zahrnuty i provozní náklady, jako je správa objednávek, nákup, kontrola kvality, skladování a logistika.
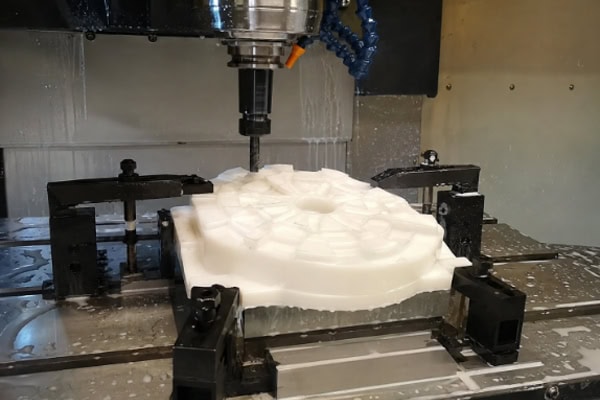
Proces výpočtu nákladů na CNC obrábění plastů
Po obdržení výkresů továrny nejprve vyhodnotí technickou proveditelnost a poté pokračují ve výpočtu materiálu a odhadu doby obrábění. Každý krok ovlivňuje konečnou cenu. I když produkty vypadají podobně, konstrukční detaily nebo požadavky na přesnost mohou náklady výrazně ovlivnit.
Vyhodnocení výkresů a analýza procesu
Po obdržení výkresů inženýři nejprve určí, zda je díl vyrobitelný, a analyzují problémy s obráběním. Tato fáze zahrnuje více než jen kontrolu rozměrů; vyžaduje posouzení zkušeností s procesem.
Mezi klíčové faktory patří:
- Rozměry produktu
- Tolerance obrábění
- Množství a rozložení děr
- Zakřivené povrchové struktury
- Montážní požadavky
- Požadavky na povrchovou úpravu
Složité struktury, jako jsou hluboké díry, úzké drážky, tenké stěny a složité křivky, výrazně zvyšují obtížnost obrábění. Jednoduché ploché frézování vyžaduje pouze základní dráhy nástroje, zatímco zakřivené plochy mohou vyžadovat 3D programování a složité plánování dráhy nástroje, což několikanásobně prodlužuje dobu obrábění. Je třeba také zvážit přístupnost nástrojů, požadavky na segmentované obrábění a konstrukci upínacího přípravku. Čím složitější upínací přípravek, tím vyšší celkové náklady. Analýza výkresu proto přímo určuje přesnost odhadu nákladů.
Odhad spotřeby materiálu
Cena materiálu se vypočítává na základě velikosti surového dílu, nikoli na konečné hmotnosti. CNC obrábění vyžaduje toleranci pro řezání a upínání, takže skutečná spotřeba materiálu je větší než konečná velikost dílu.
Například:
Velikost dílu: 150×100×30 mm
Odhadovaný objem suroviny: 170×120×35 mm
Pokud je cena materiálu 200 RMB/kg, celkové náklady musí být vypočítány s použitím hustoty materiálu.
U vysoce výkonných plastů, jako jsou PEEK a PEI, i malé přídavky výrazně zvyšují náklady. Proto hraje využití materiálu důležitou roli v kontrole nákladů. Některé materiály je nutné nakupovat v celých listech, což znamená, že je nutné zahrnout i náklady na zmetky. Transparentní PC a akrylové materiály mohou také vyžadovat ochranné fólie, zohlednění ztrát při přepravě a skladovací požadavky, což jsou skryté náklady, které se odrážejí v konečné ceně.
Odhad doby obrábění
Doba obrábění je často největší složkou nákladů a skládá se z doby provozu stroje a pomocného času. Inženýři odhadují celkovou dobu cyklu na základě zkušeností nebo CAM simulace.
Typické kroky obrábění zahrnují:
- Čas na přípravu
- Doba nastavení nástroje
- Hrubé obrábění
- Polodokončování
- Dokončovací
- Inspekce
Příklad:
Nastavení: 20 minut
Hrubování: 40 min
Dokončení: 60 minut
Inspekce: 20 minut
Celkem: 140 minut
Pokud je rychlost stroje 200 RMB/hodinu, náklady jsou přibližně 466 RMB. Čas je ovlivněn nejen délkou dráhy nástroje, ale také výběrem nástroje, řeznými parametry a vlastnostmi materiálu. Plastové materiály se řezají snadněji než kovy, ale vysoká přesnost stále vyžaduje nižší rychlosti posuvu, aby se zabránilo deformaci nebo tavení. Složité díly mohou vyžadovat vícenásobné nastavení, což prodlužuje dobu přemísťování a kalibrace.
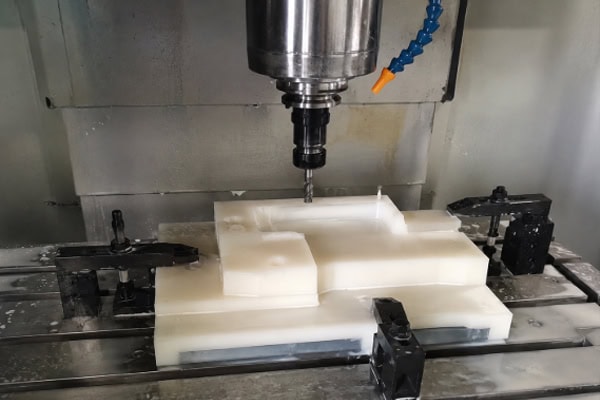
Technické faktory ovlivňující náklady na obrábění
I při stejném materiálu a podobných rozměrech se ceny mohou v důsledku technických požadavků výrazně lišit.
Požadavky na přesnost
Vyšší přesnost výrazně zvyšuje obtížnost obrábění. Díly používané v automatizovaných polohovacích systémech, zdravotnických prostředcích a elektronických součástkách často vyžadují přesnost ±0.05 mm nebo dokonce ±0.01 mm. To vyžaduje nižší řezné rychlosti, jemnější regulaci posuvu a častější kontrolu. Některé rozměry vyžadují specializované měřicí nástroje. Delší doba obrábění a kontroly přímo zvyšuje náklady.
Strukturální složitost
Složité struktury přímo ovlivňují účinnost, včetně:
- Hluboké dutiny
- Mikrootvory
- Složité povrchy
- Tenké stěny
- Nepravidelné tvary
Tenkostěnné díly jsou obzvláště náchylné k deformaci a vyžadují vrstvené řezání. I malé díly mohou vyžadovat výrazně delší dobu obrábění než jednoduché geometrie.
Požadavky na povrchovou úpravu
Mnoho plastových dílů vyžaduje nejen rozměrovou přesnost, ale také dobrý vzhled. Mezi běžné následné zpracování patří odjehlování, leštění, pískování, sítotisk, gravírování a laserové značení. U průhledných PC a akrylových materiálů vyžaduje dosažení zrcadlového povrchu často několik leštících kroků, které jsou převážně ruční, a proto zvyšují náklady.
Jak efektivně snížit náklady na CNC obrábění plastů?
Optimalizujte design produktu
Příliš složité struktury prodlužují dobu obrábění. Hluboké drážky, hluboké díry a složité povrchy prodlužují dráhu nástroje a dobu programování. Zjednodušení konstrukce, kdykoli je to možné, pomáhá snížit náklady a zvýšit efektivitu.
Vyberte vhodnou třídu materiálu
Dražší materiály nejsou vždy nutné. Například POM je dostačující pro mnoho mechanických součástí, zatímco PEEK nemusí být nutný. Výběr materiálů na základě skutečné aplikace může výrazně snížit náklady.
Zvětšit velikost dávky objednávky
Malé objednávky mají vyšší fixní náklady, jako je programování a nastavení. Zvyšující se množství umožňuje rozložit náklady na více dílů, což snižuje jednotkovou cenu. Sériová výroba je nákladově efektivnější než kusová výroba na zakázku.
Q & A
Proč se ceny CNC obrábění plastů tak liší?
Ceny se mohou lišit o 30 %–100 % i u stejné kresby z důvodu rozdílů v:
- Úroveň vybavení
- Zkušenosti inženýra
- Sourcing materiálu
- Inspekční standardy
- Rozsah služby
- Efektivita zpracování
Někteří výrobci poskytují pouze základní obrábění, zatímco jiní zahrnují inspekční zprávy, povrchovou úpravu a poprodejní podporu. Porovnání cen by proto mělo zohledňovat kvalitu, přesnost a standardy dodání, nikoli pouze náklady.
Závěr
Náklady na CNC obrábění plastů jsou ovlivněny řadou faktorů, včetně materiálu, vybavení, práce, složitosti procesu a řízení. Náklady na materiál tvoří základní cenu, doba obrábění určuje hlavní náklady, zatímco strukturální složitost, požadavky na přesnost a kvalita povrchu přímo ovlivňují konečnou cenu. Jednoduché díly se standardní přesností se snáze kontrolují z hlediska nákladů, zatímco vysoce přesné díly se složitými strukturami a speciální technické plasty výrazně zvyšují obtížnost a čas obrábění. Pro lepší přesnost cen by společnosti měly poskytovat kompletní výkresy a technické požadavky a plně komunikovat s výrobci. Optimalizace návrhu, výběr vhodných materiálů a plánování dávkové výroby může účinně snížit celkové výrobní náklady a zvýšit efektivitu.
















