
Při CNC obrábění plastů výběr nástroje často přímo určuje horní hranici kvality obrábění. Ve srovnání s obráběním kovů jsou plastové materiály „citlivější“: jsou náchylnější k teplu, stlačení, otupování nástrojů a je u nich větší pravděpodobnost vzniku otřepů, strunění, spálení hran nebo rozměrových odchylek v důsledku nevhodného obrábění. Řezné nástroje proto nejsou jen otázkou „schopnosti řezat“, ale musí být vybírány na základě vlastností materiálu, metod obrábění a požadavků na přesnost.
Co je výběr nástrojů při CNC obrábění plastů?
Role řezných nástrojů při obrábění plastů
V CNC obrábění je úlohou řezných nástrojů odebírat materiál. V obrábění plastů však nástroje nejsou jen „řeznými nástroji“, ale fungují také jako „regulátory tepla“ a „regulátory deformace“. Na rozdíl od kovů mají plasty nízkou tuhost. Při zahřátí měknou a vlivem síly se deformují. Ostrost nástroje, schopnost odvádění třísek a geometrické úhly proto přímo ovlivňují konečný výsledek.
Proč je obrábění plastů citlivější na nástroje?
Plasty mají nízkou tepelnou vodivost, což znamená, že teplo generované během řezání se nemůže rychle rozptýlit a má tendenci se koncentrovat v řezné zóně. Pokud není konstrukce nástroje vhodná, může dojít k lokálnímu zvýšení teploty, což vede k tavení materiálu nebo přilnutí nástroje. Kromě toho mají plasty vysokou elasticitu. Pokud se nástroj otupí nebo vyvíjí nadměrný tlak, materiál se „neřeže“, ale „trhá“, což má za následek otřepy nebo rozměrové deformace.
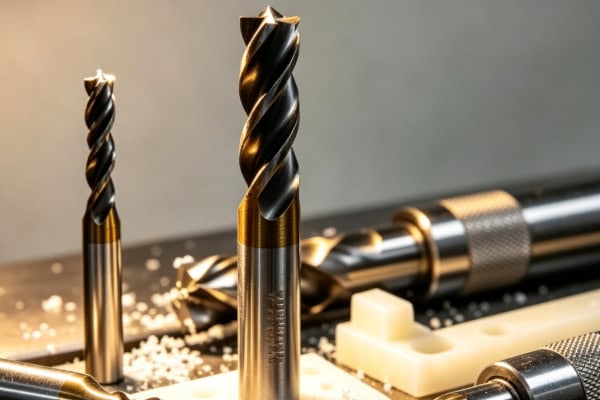
Základní kroky pro výběr nástroje
Určete typ materiálu
Různé plasty vyžadují různé nástroje. Například:
Měkké plasty (např. PE, PP): snadno deformovatelné, vyžadují extrémně ostré nástroje
Technické plasty (např. ABS, PC): vyžadují rovnováhu mezi účinností řezání a stabilitou
Vysoce výkonné plasty (např. PEEK, PPS): vyžadují tepelně odolné nástroje s nízkým třením
Různé materiály vyžadují zcela odlišné geometrie nástrojů a povlaky.
Určete proces obrábění
Hrubování, dokončování, tvarování a vrtání vyžadují odlišné nástroje. Hrubování se zaměřuje na odvádění třísek a efektivitu, zatímco dokončování se zaměřuje na kvalitu povrchu a rozměrovou stabilitu. Proto se obvykle používá více kombinací nástrojů místo jednoho nástroje pro celý proces.
Úprava parametrů nástroje
Patří sem úhel čela, úhel hřbetu řezné hrany, úhel šroubovice a ostrost břitu. Obrábění plastů obvykle vyžaduje větší úhel čela a ostřejší břity, aby se snížilo stlačení a vznik tepla. Zároveň musí být drážky pro odvod třísek hladké a bez překážek, jinak může hromadění třísek způsobit sekundární tření a hromadění tepla.
Zkušební řezání a optimalizace
I když jsou parametry dobře sladěny, je pro ověření nutné zkušební řezání. Pozorováním tvorby otřepů, povrchové úpravy a rozměrových odchylek lze nástroje nebo parametry jemně doladit. To je nezbytný krok v reálné výrobě.
Řídicí body při výběru nástroje
Ostrost nástroje je důležitější než tvrdost
Při obrábění kovů je odolnost proti opotřebení kritická. Při obrábění plastů je však prioritou ostrost. Pokud nástroj není dostatečně ostrý, plast se „neřeže“, ale „tlačí“, což vede k otřepům, strunání nebo zhroucení hran.
Odvádění třísek určuje kvalitu povrchu
Řezání plastů produkuje souvislé nebo částečně roztavené třísky. Pokud je odvod třísek špatný, tyto třísky se vracejí do třecích zón, což způsobuje lokální hromadění tepla. Proto jsou úhel stoupání šroubovice a šířka drážky zásadní, zejména u hlubokých drážek nebo složitých geometrií.
Regulace tepla je klíčovým problémem
Největším rizikem při obrábění plastů je akumulace tepla. Konstrukce nástroje musí snižovat teplo vznikající třením, spíše než pouze zlepšovat účinnost řezání. Některé specializované nástroje na plasty používají vysoce leštěné břity ke snížení adheze a koeficientu tření.
Výběr povlaku nástroje musí být pečlivý
Ne všechny povlaky jsou vhodné pro obrábění plastů. Některé povlaky s vysokou tvrdostí mohou zlepšit odolnost proti opotřebení, ale také zvýšit tření, což vede k vyššímu vývoji tepla. Proto se v mnoha aplikacích obrábění plastů preferují nepovlakované nástroje nebo nástroje s povlakem s nízkým třením.
Opotřebení nástrojů je nutné řídit předem
Obrábění plastů je extrémně citlivé na opotřebení nástroje. Jakmile se břit otupí, kvalita povrchu se rychle zhoršuje. Proto je v dávkové výrobě nutné zavést systém řízení životnosti nástrojů, nikoli je vyměňovat až po objevení zjevných vad.
Strategie výběru nástrojů pro různé plasty
Měkké plasty (PE, PP)
Tyto materiály se snadno deformují a vyžadují extrémně ostré nástroje s minimální řeznou silou. Nástroje s velkým úhlem čela a vysokým úhlem stoupání šroubovice se obvykle používají pro lehké obrábění a rychlý odvod třísek.
Technické plasty (ABS, PC, PA)
Tyto materiály mají vyvážené vlastnosti, ale jsou náchylné k praskání z namáhání nebo bělení hran. Výběr nástroje musí vyvážit ostrost a stabilitu, aby se zabránilo přehřátí nebo nadměrnému řezání.
Vysoce výkonné plasty (PEEK, PPS, PEI)
Tyto materiály jsou vysoce citlivé na teplotu a relativně tvrdé. Jsou vyžadovány vysoce přesné nástroje s nízkým třením a řezné parametry musí být přísně kontrolovány, aby se zabránilo rozměrovému driftu nebo spálení povrchu.
Speciální materiál (PTFE)
PTFE má extrémně nízký koeficient tření, ale je měkký a náchylný k vlečení nástroje. Nástroje musí být extrémně ostré a nesmí se stlačovat, jinak může dojít k deformaci hran a rozměrové nestabilitě.
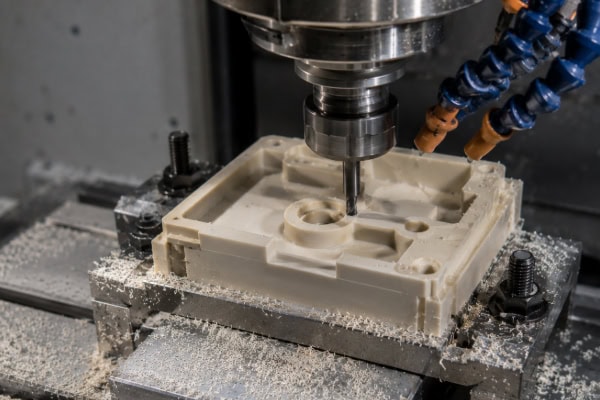
Aspekty pro výběr CNC nástroje pro obrábění plastů
Ostrost především: Plasty se řežou smykem, nikoli „lámáním“. Tupé nástroje přímo způsobují otřepy a trhání.
Plynulý odvod třísek je nezbytný: Nedostatečný odvod třísek vede k sekundárnímu tření a hromadění tepla, což ovlivňuje rozměrovou stabilitu.
Zabraňte nadměrné řezné síle: Nesprávná geometrie nástroje vede k deformaci místo řezání.
Regulace teploty je zásadní: Plasty jsou vysoce citlivé na teplo; konstrukce nástroje musí minimalizovat teplo vznikající třením.
Životnost nástroje je nutné řídit: Obrábění plastů je extrémně citlivé na opotřebení nástroje a vyžaduje jeho pravidelnou výměnu.
Časté dotazy
„Proč se stejný materiál někdy dobře obrábí, ale jindy vytváří otřepy nebo rozměrovou nestabilitu?“
Hlavní příčinou často není samotný materiál, ale stav řezného nástroje. Obrábění plastů je velmi citlivé na opotřebení nástroje a změny parametrů. I nepatrné otupení nebo drobná odchylka parametrů může vést k znatelným rozdílům v kvalitě povrchu. V dávkové výrobě, pokud nejsou standardy nástrojů nebo řízení životnosti nástrojů sjednoceny, je pravděpodobné, že dojde k nekonzistencím v dávkách. Proto profesionální obrábění obvykle od začátku zavádí standardizované systémy výběru nástrojů, včetně typu nástroje, geometrie, životnosti a cyklů výměny, aby byl zajištěn stabilní výkon.
Izávěr
Výběr nástroje při CNC obrábění plastů ovlivňuje nejen hladkost řezu, ale také určuje rozměrovou stabilitu, kvalitu povrchu a výkon montáže. Výběr správného nástroje je proto pouze prvním krokem. A co je důležitější, nástroj, materiál a procesní parametry musí být správně sladěny. Pouze tehdy, když jsou všechny tři parametry sladěny, lze se vyhnout problémům, jako jsou otřepy, deformace a spálené hrany, a zajistit tak stabilnější proces obrábění. Ve výrobě správný výběr nástroje snižuje nutnost přepracování, zvyšuje efektivitu a snižuje plýtvání materiálem. Zejména při vysoce přesném obrábění plastových dílů není nástrojové vybavení často nejdražším faktorem, ale je jedním z nejdůležitějších vlivů na konečnou kvalitu.
















