
Ozubená kola používaná v průmyslových zařízeních sice nemusí vypadat nijak zvlášť složitě, ale jakmile jsou nainstalována, i malá rozměrová chyba se může stát skutečným problémem. Samotná odchylka v profilu zubu nebo poloze otvoru může být obtížně zaznamenatelná, přesto se po instalaci může rychle objevit hluk, vibrace a zrychlené opotřebení. U zařízení, která běží nepřetržitě, musí ozubené kolo dělat více než jen odpovídat výkresu. Musí hladce zabírat, udržovat rozměrovou stabilitu a odolávat opakovanému provozu. CNC obrábění může poskytnout lepší kontrolu nad vnějším průměrem, otvorem, čelní plochou a souvisejícími prvky ozubeného kola, ale stejně důležité je plánování a kontrola procesu.
Co je třeba kontrolovat při CNC obrábění ozubených kol průmyslových zařízení?
Ozubená kola jsou funkční mechanické součásti, u kterých jsou vnější rozměry pouze částí požadavku. Profil zubu, rozteč zubů, poloha otvoru a vztah mezi obrobenými povrchy mohou ovlivnit skutečný výkon. Ozubená kola používaná v průmyslových zařízeních musí také často pracovat nepřetržitě po dlouhou dobu. Malá odchylka od obrábění se může postupně rozvinout v abnormální hluk, zvýšenou teplotu nebo problémy s převodovkou. Upřesnění kritických rozměrů a vztažných bodů obrábění před zahájením výroby může celý výrobní proces výrazně stabilizovat.
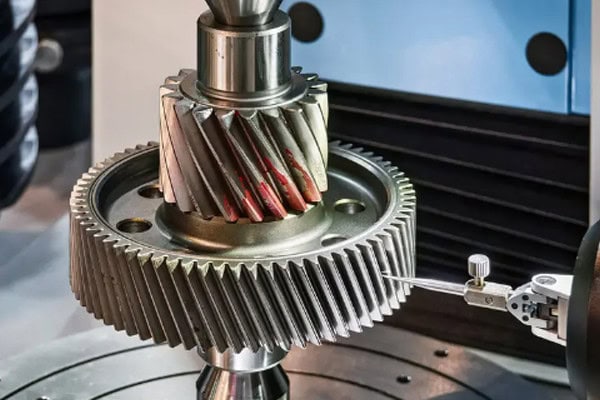
Profil zubu a rozteč zubů ovlivňují záběr ozubených kol
To, zda ozubené kolo po montáži běží hladce, do značné míry závisí na přesnosti profilu zubu a rozteče zubů. Během obrábění, zejména při dokončovacích operacích, je zapotřebí stabilní nástroje a vhodné řezné dráhy. U přesných převodových součástí je třeba věnovat pozornost také drsnosti povrchu a otřepům na povrchu zubů.
- Kontrolujte profil zubu: Nadměrná odchylka profilu může způsobit nerovnoměrný kontakt mezi ozubenými koly a vytvářet dodatečný provozní hluk.
- Udržujte konzistentní rozteč zubů: Významná chyba v rozteči jednoho zubu může během převodu způsobit periodické výkyvy.
- Oblasti kořene a hrotu zubu řádně opracujte: Otřepy nebo stopy po obrábění v těchto oblastech mohou urychlit opotřebení po uvedení ozubeného kola do provozu.
Obrábění ozubených kol není jen o vyřezávání kruhu zubů kolem polotovaru. Důležitou součástí je zachování konzistentního geometrického vztahu mezi jednotlivými zuby. U průmyslových součástí zařízení vyráběných v sériích je stabilní přesnost mnohem cennější než výroba pouze jednoho vizuálně dokonalého vzorku.
Přesnost otvoru a čelní plochy ovlivňuje instalaci
Ozubená kola se běžně montují na hřídele, pouzdra nebo jiné součásti převodovky, takže otvor a čelní plocha jsou důležitými montážními referencemi. Pokud je průměr otvoru, kruhovitost nebo stav čelní plochy nekonzistentní, může se ozubené kolo po instalaci otáčet excentricky. Čím rychleji zařízení pracuje, tím znatelnější mohou být tyto problémy.
| Kritická oblast | Zaměření na CNC obrábění | Dopad na zařízení |
| Povrch zubu | Profil zubu, rozteč zubů, kvalita povrchu | Stabilita záběru a provozní hluk |
| Otvor | Průměr, kruhovitost, přesnost polohy | Uložení a soustřednost hřídele |
| Konec obličeje | Rovinnost, kolmý vztah | Axiální polohování |
| Kořen zubu | Ošetření rohů, odstraňování otřepů, přechodové oblasti | Životnost a provozní stabilita |
| Vnější průměr | Rozměr, házení | Vůle a pohyb mezi sousedními komponenty |
Házení ozubeného kola by se nemělo přehlížet
I když se zdá, že rozměry hlavního zubu splňují požadavky, je třeba hotové ozubené kolo zkontrolovat na radiální a axiální házení. U průmyslových zařízení, která vyžadují vysokorychlostní otáčení nebo přesné polohování, může i malá excentricita ovlivnit výkon převodu. Výběr vztažného bodu pro obrábění, upínací prostředky a přesnost stroje mohou ovlivnit konečný výsledek.
Materiály ozubených kol vyžadují různé strategie CNC obrábění
Ozubená kola průmyslových zařízení lze vyrábět z řady materiálů, včetně legované oceli, nerezové oceli, slitin hliníku a některých slitin mědi. Jejich tvrdost, houževnatost a podmínky tepelného zpracování mohou vést k velmi odlišnému chování při řezání. Během nákupu nemusí stačit uvést pouze název materiálu. Před zahájením obrábění je třeba také potvrdit jakost materiálu, jeho stav a požadovaný konečný výkon.
Ozubená kola z legované oceli vyžadují pozornost odolnosti proti opotřebení a následnému obrábění
Legovaná ocel se široce používá pro ozubená kola, která musí odolávat vyššímu zatížení při přenosu. Proces obrábění musí zohledňovat hrubování, dokončování a rozměrové změny způsobené následným tepelným zpracováním. Pokud je vyžadováno cementování, kalení nebo jiný proces povrchového kalení, měl by být předem naplánován vhodný přídavek na obrábění. Jinak může být rozměrová korekce po zpracování obtížná.
- Řízení úběru materiálu při hrubování: Stabilizujte základní geometrii ozubeného kola a snižte pracovní zátěž při pozdějším dokončování.
- Před tepelným zpracováním ponechte dostatečnou vůli: Uschovejte si dostatek materiálu pro následné korekce a dokončovací operace.
- Zkontrolujte povrch zubu po kalení: Ověřte, zda tvrdost a rozměrové podmínky splňují zamýšlené provozní požadavky.
Ozubená kola z nerezové oceli vyžadují lepší kontrolu obráběného tepla
Nerezová ocel má relativně vysokou houževnatost a během obrábění může způsobovat nárůstky materiálu, zahřívání a urychlené opotřebení nástroje. Pokud nejsou řezné parametry správně řízeny, mohou se na povrchu zubu objevit nežádoucí stopy po obrábění. Při zpracování tohoto materiálu je třeba věnovat větší pozornost stavu nástroje, chlazení a odvádění třísek.
Ozubená kola z hliníkových slitin vyžadují pozornost proti otřepům a deformaci
Ozubená kola z hliníkových slitin jsou lehká a mohou být užitečná v průmyslových zařízeních, kde je důležitá snížená hmotnost nebo setrvačnost. Materiál se relativně snadno řeže, ale kolem mezer mezi zuby a otvorů se mohou tvořit otřepy. Tenké profily se také mohou deformovat při nadměrné upínací síle. Správné upínání a specializovaný proces odstraňování otřepů mohou pomoci udržet rozměrovou přesnost.
Různé materiály vyžadují různé strategie obrábění. Při žádosti o cenovou nabídku by zákazníci měli ideálně uvést jakost materiálu, stupeň tvrdosti, požadavky na tepelné zpracování a zamýšlené provozní podmínky společně. Jasné informace umožňují dodavateli dříve identifikovat potenciální problémy s obráběním a omezit zbytečné změny později.
Jak si mohou převodovky průmyslových zařízení udržet konzistenci v dávkové výrobě?
Skutečná výzva často začíná, když projekt ozubeného kola přesuneme z prototypové výroby do sériové výroby. Výroba jednoho kvalifikovaného ozubeného kola není nijak zvlášť obtížná; udržení stabilní přesnosti napříč desítkami nebo stovkami dílů je mnohem větší zkouškou pro CNC obráběcí proces. Opotřebení nástroje, změny upínacích přípravků, změny materiálu a stav stroje mohou během výroby postupně měnit rozměry.
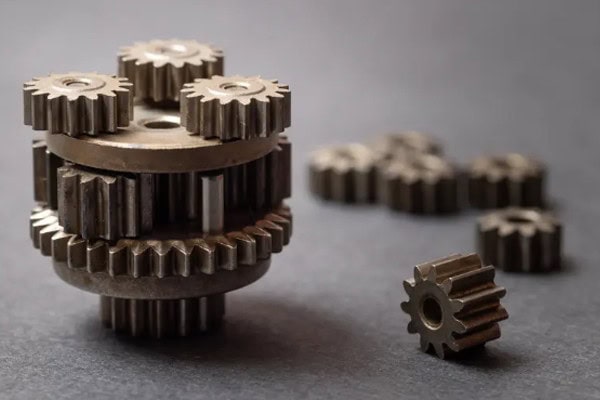
Klíčové parametry by měly být stanoveny před zahájením sériové výroby
Před zahájením běžné výroby by měla být potvrzena revize výkresu, materiál, obráběcí podklady, nástroje a kritické rozměry. Jakmile prototyp projde montážními zkouškami, neměla by se výrobní metoda během hromadné výroby jen tak neměnit.
- Zamknutí revize výkresu: Zabraňte současnému použití různých verzí ve výrobě.
- Udržujte konzistentní obráběcí vztažné body: Snižte rozdíly v polohování mezi výrobními dávkami.
- Zaznamenávejte kritické rozměry: Vytvořte užitečná referenční data pro budoucí výrobu a monitorování procesů.
- Řízení životnosti nástroje: Nadměrné opotřebení nástroje může postupně ovlivnit povrchy zubů, rozměry otvoru a celkovou přesnost obrábění.
Kontrola během procesu je praktičtější než kontrola všeho na konci
Pokud se rozměrová odchylka zjistí až po dokončení celé šarže, mohou se náklady na opravy rychle zvýšit. Během výroby lze v příslušných intervalech kontrolovat klíčová měření, jako je tloušťka zubu, velikost otvoru, stav čelní plochy a házivost. U větších zakázek může schválení prvního kusu a procesní záznamy také pomoci udržet stabilní podmínky obrábění.
Co je třeba zkontrolovat před odesláním?
Závěrečná kontrola by se neměla zaměřovat pouze na škrábance nebo viditelné povrchové vady. Zákazníci průmyslových zařízení potřebují díly, které lze instalovat bez zbytečného seřizování, proto by kritické rozměry, povrchy zubů, polohy otvorů a veškeré specifikované požadavky na materiál nebo tepelné zpracování měly být porovnány s výkresem a specifikacemi nákupu.
| Kontrolní položka | Klíčový obsah | Typický účel |
| Celkové rozměry | Vnější průměr, šířka ozubeného kola atd. | Potvrďte základní specifikace |
| Parametry převodovky | Profil zubu, rozteč zubů, tloušťka zubu | Ověřte požadavky na síťování |
| Otvor | Průměr, kruhovitost | Zajistěte usazení hřídele |
| Dojít | Radiální a axiální házení | Snižte excentrický provoz |
| Materiál a tepelné zpracování | Stav materiálu, tvrdost | Splňte provozní požadavky |
Jak byste měli hodnotit dodavatele CNC obrábění pro průmyslová zařízení?
Pořizování ozubených kol zahrnuje více než jen porovnávání jednotkových cen. Vzhledem k tomu, že ozubená kola přímo ovlivňují následnou montáž a výkon převodu, je před zadáním objednávky vhodné ověřit si zkušenosti s obráběním, interpretaci výkresů, možnosti kontroly a stabilitu dávkové výroby. U zakázkových průmyslových součástí zařízení mohou mít tyto faktory přímý vliv na náklady na dodání a přepracování.
Zvažte zkušenosti s obráběním a možnosti kontroly
Vhodné CNC zařízení je pouze výchozím bodem. Zkušenosti dodavatele s přesnými převodovými komponenty jsou užitečnější při hodnocení, zda je schopen zvládnout skutečný projekt. Zákazníci se mohou zeptat na možnosti obrábění ozubených kol, přesnost otvorů, metody kontroly povrchu zubů a na to, zda je možné poskytnout protokoly o kontrole rozměrů. U projektů vyžadujících tepelné zpracování je také vhodné ověřit, jak jsou koordinovány procesy obrábění a následné úpravy.
Vývoj prototypů by měl hladce navazovat na dávkové objednávky
Mnoho projektů průmyslových zařízení začíná malým množstvím ozubených kol pro montážní testování. Jakmile je návrh ověřen, může se objednávka přesunout do běžné výroby. Pokud se procesy prototypové a sériové výroby zcela liší, mohou se později objevit rozměrové odchylky. Stabilnějším přístupem je přenést ověřené údaje, nástroje a kritické parametry z výroby prototypu do následné sériové výroby.
Efektivita komunikace je také součástí nákladů na pořízení
Výkresy ozubených kol mohou obsahovat informace, jako je modul, úhel tlaku, počet zubů, šířka ozubeného kola, průměr díry, tolerance a požadavky na tepelné zpracování. Jakýkoli nejasný detail může ovlivnit výsledek obrábění. Dodavatel, který identifikuje potenciální problémy a potvrdí nejasné požadavky před cenovou nabídkou, může ušetřit značný čas ve srovnání s odhalováním problémů po zahájení výroby. U zakázkových průmyslových součástí zařízení může solidní komunikace na začátku omezit zbytečné úpravy a pozdější přepracování.
CNC obrábění ozubených kol průmyslových zařízení v konečném důsledku závisí na přesnosti převodu, stabilitě montáže a konzistentním výrobním výkonu. Od profilu a rozteče zubů až po otvory, házení, zpracování materiálu a kontrolu šarží, každá fáze vyžaduje jasný výrobní plán. Zákazníkům, kteří vyžadují prototypy ozubených kol, zakázkové obrábění nebo dávkovou výrobu, poskytuje TIRAPID podporu od kontroly výkresů a CNC obrábění až po kontrolu kvality, což pomáhá s hladším přechodem zakázkových ozubených kol do montáže průmyslových zařízení.
















