
5osé CNC frézování je subtraktivní výrobní proces, který ovládá tři lineární osy a dvě rotační osy pro obrábění složitých prvků z více směrů. Umožňuje vyrábět šikmé otvory, zakřivené povrchy, hluboké dutiny a několik čelních ploch dílů s menším počtem nastavení než konvenční 3osé frézování.
Tato příručka vysvětluje, jak funguje 5osé CNC frézování, co každá osa řídí, jak se liší indexované a simultánní obrábění a kdy daný proces poskytuje praktickou výrobní hodnotu.
Co je 5osé CNC frézování?
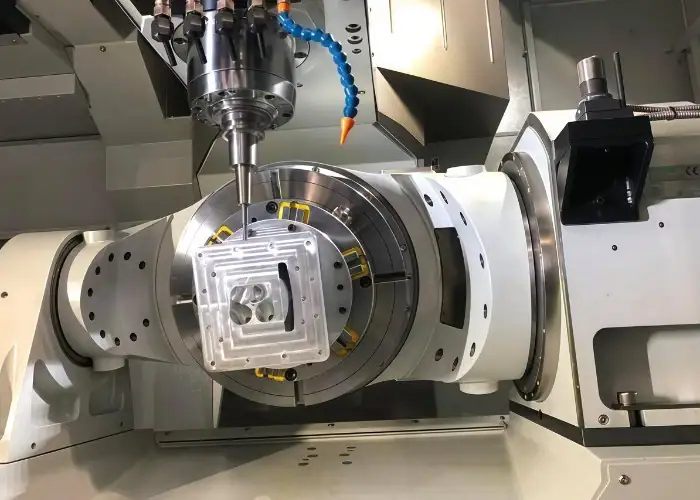
5osé CNC frézování je obráběcí proces, který pohybuje řezným nástrojem nebo obrobkem podél os X, Y a Z a zároveň přidává dva řízené rotační pohyby. Další osy umožňují fréze přiblížit se k součásti ze směrů, které by normálně vyžadovaly ruční přemísťování nebo speciální úhlové upínací přípravky.
Co znamená „5osý“?
„5osý“ znamená, že CNC systém řídí tři lineární pohyby a dva rotační pohyby. Osa X se obecně pohybuje zleva doprava, osa Y se pohybuje zepředu dozadu a osa Z řídí vertikální pohyb nebo hloubku řezu.
Rotační osy jsou vybrány z A, B a C. Osa A se otáčí kolem X, osa B se otáčí kolem Y a osa C se otáčí kolem Z. Většina 5osých strojů používá buď A a C, nebo B a C, nikoli všechny tři rotační osy.
Skutečné uspořádání os ovlivňuje použitelný rozsah stroje, úhlový rozsah, užitečné zatížení, vůli upínacího přípravku a přístup k dílům. Inženýři by proto měli vyhodnotit konkrétní konfiguraci stroje, místo aby předpokládali, že všechna 5osá zařízení dokáží zpracovat stejnou geometrii.
Indexované 3+2 frézování vs. simultánní 5osé frézování
Indexované frézování 3+2 polohuje dvě rotační osy před řezáním a udržuje je pevné, zatímco osy X, Y a Z obrábějí prvek. Je vhodné pro roviny se složeným úhlem, vícestranné kapsy, šikmé otvory a součásti, které vyžadují několik pevných směrů řezu.
Současné 5osé frézování pohybuje lineární a rotační osou společně, zatímco fréza odebírá materiál. Orientace nástroje se proto může plynule měnit, když sleduje zkroucenou čepel, zakřivený otvor, průchod oběžného kola, lékařský implantát nebo jiný volně tvarovaný povrch.
Indexované obrábění je obecně snazší na programování, simulaci a kontrolu. Současné obrábění poskytuje větší geometrickou volnost, ale vyžaduje pokročilejší CAM řízení, přesnou kinematiku stroje, ověřené následné zpracování a podrobnou simulaci kolizí.
Jak funguje 5osé CNC frézování?
5osé CNC frézování funguje na principu převodu 3D CAD modelu do koordinovaných lineárních a rotačních drah nástroje, které řídí jak polohu frézy, tak její orientaci. Celý proces zahrnuje kontrolu návrhu, programování CAM, nastavení stroje, upínání obrobku, simulaci, řezání a kontrolu.
Revize CAD modelu a návrhu
Příprava CAD modelu definuje geometrii, povrchy, díry, kapsy, závity, poloměry a rozhraní, které musí být obrobeny. Digitální model by měl být kompletní a konzistentní s výkresem, aby programátor CAM nemusel interpretovat chybějící nebo protichůdné informace.
Přezkoumání návrhu identifikuje tenké stěny, hluboké dutiny, malé vnitřní poloměry, omezené podřezání, nadměrný dosah nástroje a povrchy, které mohou způsobovat kolizi držáku nebo vřetena. Také určuje, které prvky by měly být dokončeny ve stejném nastavení, aby se zachoval jejich polohový vztah.
Užitečný výkres by měl jasně definovat materiál, podmínky tepelného zpracování, vztažné body, tolerance, povrchovou úpravu, závitové prvky, požadavky na povlakování a očekávání kontroly. Součást může odpovídat tvaru CAD a přesto selhat ve funkci, pokud jsou tyto výrobní kontroly nejasné.
CAM programování a vytváření drah nástroje
Programování CAM vytváří řezné dráhy, úhly nástroje, posuvy, rychlosti, pracovní postupy, vstupní pohyby, vyjíždění a rotační polohy potřebné pro obrábění dílu. 5osé programování řídí jak pohyb hrotu nástroje, tak i orientaci frézy vzhledem k povrchu.
Mezi typické strategie patří adaptivní hrubování, zbytkové obrábění, indexované vrtání, frézování třísek, konturové frézování, dokončování více povrchů, liniové obrábění a lokalizované čištění. Každá strategie by měla být zvolena podle geometrie, chování materiálu, tuhosti nástroje a požadovaných vlastností povrchu.
Výstup z CAM musí projít postprocesorem specifickým pro daný stroj. Postprocesor převede vypočítaný pohyb nástroje do CNC kódu, který odpovídá řídicí jednotce, směrům os, rozměrům otáčení, limitům pojezdu a rotačnímu chování vybraného 5osého CNC obráběcího centra.
Nastavení stroje a upínání obrobku
Nastavení stroje určuje fyzický vztah mezi obrobkem, upínacím přípravkem, řeznými nástroji, vřetenem, sondou a souřadnicovým systémem stroje. Malé chyby v nastavení se mohou zvýšit, když se součást otáčí a nástroj se k ní přibližuje z několika úhlů.
Systém upínání obrobků musí poskytovat dostatečnou tuhost a zároveň odkrývat požadované plochy. Mezi běžná řešení patří nízkoprofilové svěráky, rybinové upínače, měkké čelisti, modulární palety, systémy s nulovým bodem, zakázková uchycení a obětní základny, které lze po hlavních obráběcích operacích odstranit.
Vůle upínacího přípravku musí být kontrolována v celém rozsahu otáčení, nejen když je stůl ve svislé poloze. Upínací přípravek se může v jedné orientaci jevit jako bezpečný, ale po naklonění os může kolidovat s vřetenem, držákem nástroje, otočným stolem, krytem nebo hotovým dílcem.
Víceosé řezání a orientace nástroje
Víceosé řezání řídí jak polohu frézy, tak úhel, pod kterým se břit dotýká obrobku. Rotační osy mohou umístit díl před obráběním nebo pokračovat v pohybu, zatímco fréza sleduje složitý povrch.
Orientace nástroje ovlivňuje přístupnost, efektivní řeznou rychlost, záběr nástroje, kvalitu povrchu, vůli držáku a pohyb rotační osy. Řízený náklon může posunout kulovou frézu od jejího nízkorychlostního středu, čímž se zlepší řezný účinek a sníží tření na obrobených površích.
Větší rotační pohyb však není vždy lepší. Nadměrné naklápění, náhlé změny směru nebo opakované otáčení os mohou prodloužit dobu cyklu a zanechat viditelné stopy. Osa nástroje by se měla pohybovat pouze tolik, kolik je potřeba pro přístup, vůli, řezný výkon a kvalitu povrchu.
Kontrola a ověřování kvality
Kontrola ověřuje, zda 5osá obráběná součást splňuje rozměrové, geometrické a povrchové požadavky. Vlastnictví pokročilého stroje nezaručuje přesnost bez kalibrace, stabilního upínání obrobku, řízeného nástroje, řízení teploty a vhodných metod měření.
Sondy ve stroji dokáží lokalizovat surový materiál, stanovit ofsety obrobku, kontrolovat referenční plochy a ověřit mezilehlé rozměry před kritickými dokončovacími operacemi. Nástrojáři mohou měřit délku frézy, detekovat poškozené nástroje a omezit chyby způsobené nesprávnými údaji o nástroji.
Konečné ověření může zahrnovat souřadnicový měřicí stroj, optický skener, profilometr, mikrometry, dutinoměry, závitoměry nebo funkční přípravky. Metoda kontroly musí být schopna reprodukovat vztažný systém výkresu a přistupovat ke stejným komplexním prvkům, které stroj vytvořil.
Jaké jsou 5 Osy v CNC frézování?
5 os v CNC frézování jsou lineární pohyby X, Y a Z plus dva rotační pohyby vybrané z A, B a C. Společně řídí jak polohu frézy, tak směr, ze kterého se přibližuje k obrobku.
Lineární osy X, Y a Z
Osy X, Y a Z pohybují řeznou deskou nebo obrobkem v přímkách v rámci souřadnicového systému stroje. Tyto osy určují základní trojrozměrné umístění řezného nástroje.
Lineární osy vytvářejí ploché plochy, kapsy, díry, drážky, osazení, kontury a další standardní frézované prvky. Zůstávají primárními řeznými osami, i když stroj současně otáčí stolem nebo vřetenovou hlavou.
Jmenovité posuvy X, Y a Z ne vždy představují maximální obrobitelnou velikost dílu. Upínací přípravky, otočné stoly, délky nástrojů, vůle vřetena a rotovaný objem součásti mohou zmenšit praktický pracovní prostor.
Rotační osy A, B a C
A, B a C popisují rotaci kolem směrů X, Y a Z. Pětiosý stroj obvykle kombinuje dva z těchto rotačních pohybů se třemi lineárními osami.
Rotační pohyb může být generován otočným stolem s čepem, naklápěcím otočným stolem, kloubově polohovatelnou vřetenovou hlavou, otočnou hlavou nebo kombinovaným uspořádáním hlavy a stolu. Každé provedení poskytuje různé výhody pro kompaktní součásti, těžké obrobky, hluboké dutiny nebo velké konstrukční díly.
Některé rotační osy umožňují plynulé otáčení, zatímco jiné mají omezený úhlový pohyb. Programátor musí zohlednit omezení os, vedení kabelů, singularity stroje, bezpečné návratové polohy a směr, kterým se stůl nebo hlava preferují pohybovat.
Jak spolupracují lineární a rotační osy?
Lineární a rotační osy spolupracují a řídí jak polohu řezné hrany, tak i její kontakt s povrchem. Lineární pohyb umisťuje břit do správné souřadnice, zatímco rotační pohyb určuje požadovaný úhel náběhu.
Tato koordinace umožňuje fréze vrtat šikmý otvor, obrábět několik ploch pouzdra, dosáhnout mezi lopatky oběžného kola nebo sledovat zakřivený povrch bez ručního přemisťování obrobku.
CNC řídicí jednotka musí koordinovat zrychlení a posuv napříč všemi 5 pohyby. Špatná synchronizace může způsobit váhání, rotační obrácení, stopy po povrchu nebo odchylky posuvu, i když vypočítaná dráha nástroje v systému CAM vypadá hladce.
3osé vs. 4osé vs. 5osé CNC frézování
Hlavní rozdíl mezi 3osým, 4osým a 5osým CNC frézováním spočívá v počtu řízených směrů dostupných pro polohování a orientaci frézy. Další osy zvyšují geometrický přístup a flexibilitu nastavení, ale také zvyšují požadavky na programování, simulaci a vybavení.
| Metoda frézování | Řízený pohyb | Nejlepší fit | Hlavní omezení |
| 3-osé frézování | X, Y a Z | Desky, otevřené kapsy, konzoly, panely a přístupná geometrie | Vyžaduje nová nastavení pro různé plochy nebo složené úhly |
| 4-osé frézování | X, Y, Z a jedna rotační osa | Válcové prvky, radiální díry, indexování a obalená geometrie | Úhlové prvky obvykle potřebují sdílet jeden směr otáčení |
| 3+2 Frézování | Dvouosé polohování následované tříosým řezáním | Vícestranné díly, pevné složené úhly a šikmé otvory | Rotační osy zůstávají během každé řezné operace pevné |
| Simultánní 5osé frézování | Během řezání se pohybují tři lineární a dvě rotační osy | Lopatky, oběžná kola, otvory, implantáty a volně tvarované povrchy | Vyžaduje pokročilé programování a kontrolu kolizí |
3-osé CNC frézování
Tříosé CNC frézování se pohybuje podél os X, Y a Z a zároveň udržuje pevnou orientaci frézy. Je vhodné pro rovné povrchy, otevřené kapsy, vrtané vzory, desky, konzoly, panely a přístupnou 2.5D geometrii.
Programování, upínání obrobků a obsluha stroje jsou obecně jednodušší než víceosé obrábění. Standardní svěráky a upínací přípravky činí tříosé frézování ekonomickým pro širokou škálu prototypů a výrobních komponentů.
Jeho hlavní omezení se objevuje, když součást obsahuje prvky na několika plochách nebo ve složených úhlech. Každý krok změny polohy vytváří dodatečnou pracnost při nastavení a představuje další možnost posunu vztažného bodu, chyby zarovnání nebo odchylky upínacího přípravku.
4-osé CNC frézování
Čtyřosé CNC frézování přidává k pohybům X, Y a Z jednu rotační osu. Rotační osa může indexovat díl do pevných poloh nebo se během obrábění plynule otáčet.
Tento proces je efektivní pro radiální díry, válcové součásti, vačkové profily, spirálové prvky a součásti, které vyžadují obrábění kolem několika stran. Může nahradit opakované ruční přemisťování a zároveň zachovat vztah mezi prvky kolem jednoho směru otáčení.
Jeho omezením je, že úhlové prvky se obecně musí vztahovat ke stejné rotační ose. Pokud součást vyžaduje nezávislé složené naklápění ve dvou směrech, může být efektivnější obrábění 3+2 nebo simultánní 5osé obrábění.
5-osé CNC frézování
Pětiosé CNC frézování kombinuje tři lineární pohyby se dvěma rotačními pohyby pro dosažení vícestranných, úhlových, hlubokých a zakřivených prvků. Může používat pevné indexované orientace nebo plynulé řízení osy nástroje.
Vhodné 5osé CNC obráběcí centrum dokáže vyrobit několik kritických ploch bez výměny upínacích přípravků. To zlepšuje přístup a pomáhá zachovat rozměrový vztah mezi prvky umístěnými na různých plochách.
5osá schopnost je nejcennější, když nahrazuje několik složitých nastavení, vyhýbá se dlouhým řezným nástrojům nebo umožňuje geometrii, ke které se konvenční zařízení nedostane bezpečně. Nabízí malý ekonomický přínos, když je součást jednoduchá a plně přístupná z jednoho směru.
5osé vs. 6osé CNC frézování
Rozdíl mezi 5osým a šestiosým frézováním spočívá v tom, že šestiosý systém přidává další nezávislý řízený pohyb. Tento dodatečný pohyb může pocházet z robotické struktury, sekundární rotační jednotky nebo specializovaného uspořádání vřetena a stolu.
Šestiosé obrábění může poskytnout dodatečný přístup k velmi omezené geometrii nebo kombinovat frézování s dalšími operacemi. Zároveň však zvyšuje složitost stroje, programovací požadavky, riziko kolizí a kapitálové náklady.
Většinu složitých frézovaných dílů lze vyrobit na vhodně konfigurovaném 5osém stroji. Šestá osa by měla být zvolena pouze tehdy, pokud dodatečný pohyb vytváří jasnou výhodu v přístupu, produktivitě nebo integraci procesů.
Jak vybrat správný počet os?
Správný počet os představuje nejjednodušší konfiguraci stroje, která dokáže spolehlivě a ekonomicky vyrobit součást. Počet os by měl spíše řešit výrobní problém než sloužit jako marketingová specifikace.
Pro otevřenou a snadno přístupnou geometrii použijte tříosé frézování. Čtyřosé obrábění použijte, když je několik prvků uspořádáno kolem jednoho směru otáčení, a obrábění 3+2 použijte, když pevné složené úhly mohou eliminovat speciální upínací přípravky.
Simultánní 5osé obrábění použijte v případech, kdy je nutné během odebírání materiálu měnit orientaci frézy nebo když nelze indexované operace efektivně spravovat volné plochy, omezený přístup a kritické vztahy mezi více stranami.
Výhody 5osého CNC frézování
Hlavními výhodami 5osého CNC frézování jsou méně nastavení, lepší přístup k nástrojům, konzistentnější vztahy mezi prvky, kratší řezné nástroje, schopnost obrábět složité povrchy a menší manipulace. Tyto výhody mohou zlepšit kvalitu a zkrátit celý výrobní proces.
Méně nastavení a vylepšené zarovnání prvků
5osé frézování snižuje počet seřizování tím, že umožňuje fréze dosáhnout na několik čelních ploch dílu z jednoho primárního upínacího přípravku. Méně přemísťování znamená méně možností ztráty vztažných bodů, odchylek v zarovnání a chyb závislých na obsluze.
Prvky vytvořené ve stejném souřadnicovém systému si mohou udržet lepší polohové vztahy. To je užitečné pro otvory ložisek, těsnicí plochy, optické úchyty, závitové vzory, otvory pro kapaliny a rozhraní, která musí být zarovnána napříč různými plochami.
Konsolidace nastavení také snižuje skladové zásoby upínacích přípravků, dobu manipulace a mezilehlou kontrolu. Největší výhoda se často projeví u nízkoobjemových složitých dílů, kde by zakázkové úhlové upínací přípravky jinak představovaly významné procento nákladů na projekt.
Složitá geometrie a obrábění více ploch
Pětiosé frézování vytváří složitou geometrii změnou směru náběhu frézy. Složené úhly, zkroucené plochy, tvarované kontury, šikmé otvory, podřezy a několik čelních ploch součástí lze obrobit v rámci jedné koordinované operace.
Tato funkce může nahradit speciální úhlové upínací přípravky, tvarovací nástroje, samostatné stroje, ruční míchání nebo vybrané EDM operace. Také dává konstruktérům větší svobodu kombinovat funkční prvky do jedné součásti.
5osý pohyb neznamená, že každý tvar je obrobitelný. Plně uzavřené dutiny, extrémně úzké kanály, nepřístupné podříznutí a prvky blokované okolní geometrií mohou stále vyžadovat speciální nástroje, dělení dílů, EDM, aditivní výrobu nebo konstrukční změny.
Lepší přístup k nástrojům a kratší řezné nástroje
5osé frézování zlepšuje přístup nakloněním nástroje nebo obrobku směrem k prvku. Přímější úhel řezu často umožňuje programátorovi použít kratší nástroj namísto hlubokého vysunutí frézy z držáku.
Kratší nástroje poskytují větší tuhost a menší průhyb. To zlepšuje stabilitu řezu, rozměrovou konzistenci, životnost nástroje a kvalitu povrchu, zejména při obrábění tvrdých materiálů, hlubokých stěn nebo tenkých prvků.
Lepší přístup může umožnit použití frézy s větším průměrem a pevnější geometrií. Držák nástroje a těleso vřetena však musí být stále zahrnuty do kontrol vůle, protože krátká fréza může přiblížit držák k obrobku.
Zvýšená přesnost a povrchová úprava
Pětiosé frézování může zlepšit přesnost mezi jednotlivými prvky snížením počtu přemisťování obrobku. Tento proces udržuje kritické povrchy v rámci jedné referenční struktury a zabraňuje nutnosti opětovného sestavování souřadnic po každém nastavení.
Kvalita povrchu se může také zlepšit, protože úhel frézy je řízen vzhledem k povrchu součásti. Naklonění kulové frézy směrem od jejího středu zlepšuje efektivní řeznou rychlost a může snížit odírání, nerovnosti a viditelné stopy po nástroji.
Stroj automaticky nevytváří užší tolerance. Přesnost stále závisí na kalibraci, tepelné stabilitě, kompenzaci rotačního středu, tuhosti upínacího přípravku, házení nástroje, řezných parametrech, pohybu materiálu a kontrolních možnostech.
Rychlejší výroba a zkrácená dodací lhůta
5osé frézování může zkrátit dodací lhůty kombinací operací, které by jinak vyžadovaly několik upínacích přípravků nebo strojů. Méně ručního přemísťování také zkracuje dobu čekání mezi jednotlivými fázemi výroby.
Tento proces může zkrátit cestu od suroviny ke kontrolované součásti, zejména u prototypů a projektů s malým objemem výroby. Může také snížit zásoby rozpracované výroby, protože součást zůstává po delší dobu výrobní sekvence na jednom stroji.
Komplexní programování a simulace vyžadují čas inženýrských prací, takže 5osé obrábění není automaticky rychlejší pro každou součást. Největší výhodu produktivity přináší, když úspory z nastavení a přístup k řezu převažují nad dodatečnou přípravou.
Omezení 5osého CNC frézování
Hlavní omezení 5osého CNC frézování jsou vyšší náklady na stroj, náročnější programování, zvýšené riziko kolizí, složitá údržba a větší závislost na kvalifikovaném personálu. Tyto faktory mohou znemožnit jeho použití u jednoduchých součástí.
Vyšší náklady na stroje a programování
Pětiosé stroje jsou obecně dražší na pořízení, údržbu, kalibraci a provoz než základní frézovací zařízení. Jejich hodinové sazby odrážejí pokročilé rotační systémy, řídicí prvky, software, sondování a požadavky na servis.
Programování také vyžaduje více času pro inženýry, protože je nutné řídit osu nástroje, rotační limity, vůli držáku, kinematiku stroje, bezpečné vyjetí a výstup postprocesoru.
Vyšší sazba může i tak snížit celkové náklady, pokud stroj nahradí několik konvenčních sestav. Kupující by měli porovnat celý výrobní postup, spíše než posuzovat cenovou nabídku pouze podle doby spotřeby stroje.
Složitější programování CAM
Programování 5osého CAM systému je složitější, protože řídí polohu a orientaci nástroje současně. Programátor musí rozumět jak strategii obrábění, tak i limitům pohybu skutečného stroje.
Mezi potenciální problémy patří nadměrné naklápění, obrácení rotační osy, singularity, nestabilní posuv, neefektivní vyjíždění, kolize držáků a špatné přechody mezi povrchy. Vizuálně hladká dráha nástroje může i po následném zpracování způsobovat obtížné pohyby stroje.
Kvalita programu závisí na zkušených programátorech, vhodném CAM softwaru, ověřeném postprocesoru a simulaci stroje. Tyto zdroje jsou obzvláště důležité pro simultánní dokončování drahých nebo obtížně vyměnitelných dílů.
Rizika kolizí a drah nástroje
Riziko kolize se zvyšuje, protože fréza, držák, vřeteno, stůl, upínací přípravek, surový materiál a hotový díl se mohou pohybovat směrem k sobě ze měnících se směrů.
Kontrola pouze hrotu nástroje nestačí. Mnoho havárií v 5osém provedení se týká držáku nástroje, pouzdra vřetena, stolu, upínacích přípravků nebo neobrobené části materiálu, nikoli břitu.
Kompletní simulace stroje, přesné sestavy nástrojů, sondování, řízení bezpečné roviny a konzervativní postupy prvního spuštění snižují riziko. Simulace je cenná, ale nedokáže opravit nesprávné ofsety, nesprávně instalované upínací přípravky ani nepřesná data o nástrojích v dílně.
Zkušení operátoři a řízení procesů
5osé obrábění vyžaduje zkušené programátory, techniky pro seřizování, operátory a inspektory. Každá role musí rozumět tomu, jak rotační pohyb ovlivňuje ofsety obrobku, vůli nástroje, řezné zatížení a konečné měření.
Obsluha musí ověřit upínací přípravky, nástroje, rozsah otáčení, ofsety, výsledky sond, stav stroje a počáteční chování při řezání. Malá chyba při zadávání dat se může stát vážnou, když se stůl nakloní směrem k vřetenu.
Standardizované seřizovací listy, seznamy nástrojů, fotografie přípravků, kontrola revizí, simulační záznamy a postupy pro první výrobek pomáhají zajistit opakovatelnost procesu napříč operátory a výrobními dávkami.
Kdy není 5osé frézování nákladově efektivní?
Pětiosé frézování není nákladově efektivní, pokud má součást jednoduchou přístupnou geometrii a neprospívá změně orientace nástroje ani snížení počtu seřizování. Plochý držák s otevřenými kapsami může být na standardní tříosé frézce rychlejší.
Může to být také zbytečné, pokud výrobní nástroje již podporují efektivní obrábění s více upnutími nebo pokud díl vyžaduje pouze jeden jednoduchý úhlový prvek, který lze vyrobit pomocí základního upínacího přípravku.
Správné rozhodnutí by mělo porovnávat čas obrábění, programování, upínací přípravky, kontrolu, manipulaci, riziko a množství. 5osá funkce by měla vytvářet měřitelnou výrobní hodnotu, spíše než zvyšovat složitost, které lze předejít.
Jaké materiály jsou vhodné pro 5osé CNC frézování?
Většina obrobitelných kovů, technických plastů, kompozitů, grafitu a vybraných technických keramických materiálů je vhodná pro 5osé CNC frézování. Proces je definován pohybem stroje, zatímco skutečná kompatibilita materiálů závisí na výkonu vřetena, nástrojích, tuhosti, chladicí kapalině, regulaci prachu a strategii řezání.
| Skupina materiálů | Typické stupně | Vlastnosti obrábění | Běžné 5osé díly |
| Hliník | 6061, 7075, 2024, 6082 | Vysoké řezné rychlosti, dobrá obrobitelnost, možná deformace tenkých stěn | Kryty, konzole, letecké a kosmické konstrukce, chladiče |
| Nerezová ocel | 303, 304, 316, 17-4PH | Zpevnění, koncentrace tepla, vyšší řezné síly | Lékařské nástroje, díly ventilů, průmyslová pouzdra |
| Nástrojová a legovaná ocel | D2, H13, 4140, 4340 | Vysoké síly, opotřebení nástroje, aspekty tepelného zpracování | Formy, matrice, upínací přípravky, konstrukční díly |
| Titan | 2. třída, 5. třída | Nízká tepelná vodivost, vysoké opotřebení nástroje, pružnost | Letecké a kosmické konstrukce, implantáty, výkonové komponenty |
| Slitiny niklu | Inconel, Hastelloy | Tepelná odolnost, silné opotřebení nástroje, náročná kontrola třísky | Turbínové, energetické a vysokoteplotní díly |
| Měď a mosaz | C101, C110, C360 | Tvorba otřepů, adheze, deformace měkkých materiálů | RF pouzdra, elektrody, tepelné a elektrické součástky |
| Technické plasty | PEEK, POM, nylon, PC, PTFE | Tepelná citlivost, deformace při sevření, pohyb vlhkosti | Lékařské, automatizační, elektronické a izolační komponenty |
| Kompozity | CFRP, GFRP, FR4, G10 | Abrazivní vlákna, delaminace, tvorba prachu | Letecké panely, elektronická příslušenství, konstrukční díly |
| Speciální materiály | Grafit, obrobitelná keramika | Abrazivní prach, křehkost, riziko odštípnutí hran | Elektrody, polovodičové a technické součástky |
Slitiny hliníku a hliníku
Hliníkové slitiny jsou velmi vhodné pro 5osé frézování, protože obecně kombinují dobrou obrobitelnost s nízkou hustotou a užitečnou mechanickou pevností. Široce se používají pro výrobu pouzder, konstrukčních konzolí, dílů pro odvod tepla, prototypů a leteckých a kosmických součástí.
Materiál umožňuje vysoké řezné rychlosti, ale velké kapsy a tenké stěny se stále mohou deformovat při uvolnění vnitřního napětí. Vyvážené hrubování, kontrolovaný přídavek na přídavek, stabilní upnutí a dokončování po uvolnění součásti mohou zlepšit rozměrovou konzistenci.
Výběr jakosti ovlivňuje pevnost, odolnost proti korozi, povrchovou úpravu a náklady. Například slitina s vyšší pevností může zlepšit výkon, ale zvýšit náklady na materiál nebo snížit konzistenci eloxování, takže jakost by měla být určena aplikací, nikoli pouze pohodlností obrábění.
Nerezová ocel a nástrojová ocel
Nerezová ocel a nástrojová ocel jsou vhodné pro 5osé frézování, pokud stroj, nástroje a upínací zařízení poskytují dostatečnou tuhost. Tyto materiály se používají pro lékařské nástroje, formy, matrice, ventily, průmyslové součástky a díly odolné proti opotřebení.
Nerezové oceli se mohou zpevnit, pokud se fréza tře místo řezání, zatímco nástrojové oceli mohou vytvářet vysoké síly a opotřebení nástroje. Stabilní záběr, ostré nástroje, kontrolované teplo a vhodný přívod chladicí kapaliny jsou důležité pro udržení rozměrové a povrchové kvality.
Před programováním je třeba potvrdit podmínky tepelného zpracování. Obrábění v kaleném stavu může snížit deformaci po úpravě, ale zvyšuje náklady na nástroj a dobu cyklu, zatímco obrábění před tepelným zpracováním může vyžadovat přídavek na materiál pro pozdější dokončení.
Slitiny titanu a niklu
Titanové a niklové slitiny lze frézovat v 5 osách, ale vyžadují kontrolované řezné zatížení, řízení tepla, pevné nástroje a pečlivé plánování životnosti nástrojů. Obvykle se volí pro letecký, lékařský, energetický a vysokoteplotní aplikace.
Titan má nízkou tepelnou vodivost, takže velká část řezného tepla zůstává v blízkosti břitu nástroje. Niklové slitiny také odolávají deformaci při zvýšených teplotách, čímž zvyšují řeznou sílu a urychlují opotřebení během dlouhých dokončovacích drah.
5osá orientace může zlepšit přístup a podpořit kratší frézy, ale agresivní pohyb neřeší problémy související s materiálem. Stabilní záběr, konzervativní radiální hloubka, vhodné povlaky, přívod chladicí kapaliny a plánovaná výměna nástrojů jsou nezbytné pro cenné díly.
Měď a mosaz
Měď a mosaz jsou vhodné pro 5osé frézování, pokud se používají ostré nástroje, stabilní upínání a efektivní odvod třísek. Mezi běžné aplikace patří elektrody, pouzdra RF, elektrické kontakty, tepelné součástky a přesné konektory.
Čistá měď může být měkká a přilnavá, což může způsobovat otřepy, nárůstky na hraně nebo rozmazávání. Mosaz obráběná automatem obvykle vytváří kratší třísky a předvídatelnější povrchy, ačkoli složení slitiny by mělo být kontrolováno, pokud se na ni vztahují regulační nebo elektrické požadavky.
Protože mnoho měděných součástí má tenké stěny nebo malé tepelné prvky, může nadměrné upnutí deformovat obrobek. Upínací přípravek by měl poskytovat dostatečnou oporu, aniž by způsoboval značky nebo stlačování funkčních povrchů.
Technické plasty
Technické plasty jsou vhodné pro 5osé frézování, pokud je kontrolována teplota, upínací síla, ostrost nástroje a stabilita materiálu. PEEK, POM, nylon, polykarbonát, PTFE a další polymery se používají v lékařství, elektronice, automatizaci a průmyslu.
Plasty obecně vyžadují ostré řezné nástroje a nízké řezné síly, protože teplo může změkčit povrch, vytvořit otřepy nebo změnit rozměry. Některé materiály absorbují vlhkost, zatímco jiné se po uvolnění vnitřního pnutí během silného úběru materiálu pohybují.
Důležité jsou také kontrolní podmínky. Plastový díl měřený bezprostředně po teplém obrábění nemusí odpovídat jeho stabilním rozměrům, proto je třeba u prvků s přesnými tolerancemi zvážit dobu chlazení a kontrolovanou teplotu měření.
Kompozity a obrobitelná keramika
Kompozity a obrobitelnou keramiku lze zpracovávat na 5osém zařízení, ale vyžadují specializované nástroje a kontrolu prostředí. Jejich hlavními problémy jsou oděr, křehkost, delaminace, vytrhávání vláken a prach.
Kompozity z uhlíkových a skleněných vláken mohou rychle opotřebovat běžné karbidové břity. Geometrie nástroje, směr řezu, podpěra a odsávání prachu musí být zvoleny tak, aby chránily laminát a udržovaly čisté hrany.
Obrobitelná keramika a grafit mohou vyžadovat nástroje s diamantovým povlakem, řezání s nízkými vibracemi a specializované odsávání. Tento proces by měl také zabránit kontaminaci abrazivním prachem součástí stroje nebo blízkých obráběcích operací kovů.
Jaké díly lze vyrobit pomocí 5osé CNC frézky?
Pětiosé CNC frézování dokáže vyrábět složité vícestranné, zakřivené, úhlové a hlubokodutinové součásti, které je obtížné vyrobit pomocí konvenčních nastavení. Vhodné díly sahají od malých zdravotnických prostředků až po velké konstrukční komponenty, v závislosti na velikosti a konfiguraci stroje.
Víceúčelová pouzdra a konzoly
Pětiosé frézování umožňuje výrobu pouzder a konzol s kapsami, otvory, vývrty, montážními plochami a rozhraními na několika stranách. Tyto díly jsou běžné v leteckém průmyslu, elektronice, robotice, automatizaci a průmyslových zařízeních.
Obrábění několika ploch v jednom nastavení pomáhá zachovat vztah mezi sedly ložisek, umístěním konektorů, těsnicími plochami, závitovými otvory a referenčními body. To snižuje riziko vznikající opakovaným přestavováním souřadnic.
Hlavní konstrukční obavy se týkají přístupu k upínacím přípravkům, podepření stěny, vůle držáku nástroje a deformace po odebrání velkého množství materiálu. Stabilní obětní základna nebo rybinový prvek mohou zjednodušit upínání obrobku a konečné oddělení.
Oběžná kola a lopatky turbín
5osé frézování je vhodné pro oběžná kola a lopatky turbín, protože jejich zakřivené povrchy a omezené průchody vyžadují změnu orientace nástroje. Fréza musí dosáhnout mezi lopatky a zároveň se vyhnout sousední geometrii.
Hrubování obvykle zanechává kontrolovaný přířez kolem čepele a náboje, po kterém následují polodokončovací a dokončovací dráhy, které postupně uvolňují řezné napětí. Řízení osy nástroje se používá k udržení vůle a stabilního kontaktu podél aerodynamického profilu.
Kontrola může vyžadovat skenování, porovnání profilů nebo měření souřadnicovým měřicím strojem (SMM), protože běžné ruční nástroje nemohou plně ověřit zkroucené povrchy. Je také nutné sledovat opotřebení nástrojů, protože malé změny profilu mohou ovlivnit výkon součásti.
Složité zakřivené a konturované díly
Pětiosé frézování umožňuje vytvářet složité kontury, jako jsou formy, ortopedické komponenty, aerodynamické povrchy, optické úchyty a tvarované geometrie výrobků. Současný pohyb umožňuje fréze sledovat konkávní i konvexní povrchy.
Kvalita povrchu závisí na tvaru frézy, přesahu, orientaci nástroje, dynamice stroje a kontinuitě naprogramované dráhy. Prudké změny směru mohou zanechat stopy, i když je nominální geometrie správná.
Požadovaná povrchová úprava by měla být definována pouze tam, kde to vyžaduje funkce. Velmi jemné ovládání vroubkování na velkých kosmetických nebo volně tvarovaných plochách může podstatně prodloužit dobu cyklu, aniž by se zlepšil mechanický výkon součásti.
Díly s hlubokými dutinami a úhlovými prvky
5osé frézování dokáže obrábět hluboké dutiny, šikmé otvory, složené otvory, boční otvory a zapuštěné povrchy orientací obrobku směrem k fréze. To snižuje závislost na nástrojích s dlouhým dosahem a speciálních upínacích přípravcích.
Přímý přístup k nástroji zlepšuje tuhost a odvádění třísek, ale fréza a držák stále potřebují dostatek prostoru. Úzké otvory, ostré vnitřní rohy a hluboké uzavřené oblasti mohou být obtížné i na pokročilém zařízení.
Konstruktéři by měli používat praktické šířky dutin, vnitřní poloměry a úhly náběhu. Prvek, který je technicky dosažitelný, může být stále drahý, pokud vyžaduje malý nástroj, pomalé řezání, opakované vyjíždění nebo specializovanou kontrolu.
Lékařské implantáty a přesné nástroje
Pětiosé frézování umožňuje výrobu lékařských implantátů, zubních komponentů, protetických dílů, chirurgických nástrojů a přesného hardwaru. Tyto komponenty často kombinují organické kontury s řízenými rozhraními a malými funkčními prvky.
Proces může sledovat geometrii specifickou pro pacienta nebo anatomickou geometrii a zároveň zachovat otvory, dosedací plochy a fixační prvky. Materiály mohou zahrnovat titan, nerezovou ocel, slitiny na bázi kobaltu nebo vysoce výkonné plasty.
Výrobní požadavky sahají nad rámec geometrie. V závislosti na zařízení a regulačním prostředí může být nezbytná sledovatelnost materiálu, kontrolovaná konečná úprava, odstraňování otřepů, čištění, dokumentace kontrol a validace procesu.
Zakázkové komplexní prototypy
Pětiosé frézování umožňuje vyrábět zakázkové prototypy přímo z plného materiálu bez použití specializovaných forem nebo licích nástrojů. Je užitečné pro testování návrhů, které obsahují zakřivené povrchy, úhlová rozhraní a několik obrobených ploch.
Prototyp může být vyroben z materiálu blízkého zamýšlené výrobní třídě, což umožňuje smysluplnější funkční, tepelné a mechanické testování než vizuální model.
U raných návrhů je třeba se vyhnout zbytečně přísným tolerancím a kosmetickým úpravám. Obrábění prototypů by se mělo zaměřit na ověření funkce, montáže a geometrie předtím, než se drahé detaily začnou používat ve výrobě.
Běžné aplikace 5osého CNC frézování
5osé CNC frézování se používá v odvětvích, kde součásti vyžadují složitou geometrii, obtížné materiály, přesné vztahy prvků nebo méně nastavení. Mezi běžná odvětví patří automobilový průmysl, průmyslová zařízení, lékařství, letectví a kosmonautika, automatizace, elektronika, robotika, obrana a energetika.
Automobilový průmysl
Mezi automobilové aplikace patří hlavy válců, sací otvory, skříně převodovek, komponenty zavěšení kol, konstrukce baterií, formy a prototypy pro motorsport. Tyto díly často obsahují víceúčelové montážní prvky a složité obtokové plochy.
5osé obrábění snižuje potřebu výměny upínacích přípravků a zároveň poskytuje přístup k úhlovým otvorům a konturovaným oblastem. Mezi hlavní rizika patří deformace tenkých stěn, velký úběr materiálu a udržování souososti mezi ložisky, těsněními a montážními prvky.
Průmyslové vybavení
Mezi aplikace v průmyslových zařízeních patří tělesa ventilů, skříně čerpadel, komponenty kompresorů, rozdělovače, oběžná kola, nástroje a zakázkové strojní součásti. Mnohé z nich kombinují otvory, těsnicí plochy, otvory a montážní prvky v jedné součásti.
5osý přístup pomáhá konsolidovat tyto operace, ale těžké díly mohou vyžadovat stroje s dostatečným užitečným zatížením a krouticím momentem otočného stolu. Konstrukce upínacího přípravku musí podpírat součást bez blokování průtokových kanálů nebo kontrolních ploch.
Zdravotnictví
Lékařské aplikace zahrnují ortopedické implantáty, zubní komponenty, chirurgické nástroje, protetický hardware a součásti diagnostických zařízení. Geometrie může kombinovat organické kontury s velmi malými otvory, štěrbinami nebo spojovacími prvky.
5osé obrábění zajišťuje přístup a kontinuitu povrchu, zatímco výrobní plán musí také kontrolovat otřepy, kontaminaci, sledovatelnost a kontrolu. Dokumentace a možnosti dokončování dodavatele mohou být stejně důležité jako samotný stroj.
Letecký a vesmírný průmysl
Mezi letecké aplikace patří lopatky turbín, oběžná kola, konstrukční konzole, přepážky, skříně, části motorů a aerodynamické povrchy. Tyto komponenty často používají hliník, titan, nerezovou ocel nebo slitiny na bázi niklu.
5osé obrábění podporuje tenké stěny, hluboké kapsy, zakřivené profily a geometrii pro snížení hmotnosti. Plánování procesů musí řešit deformace, opotřebení nástrojů, přesnost profilu, certifikaci materiálů a podrobné rozměrové protokoly.
Automatizace
Mezi automatizační aplikace patří tělesa chapadel, nástroje na konci ramen, držáky senzorů, upínací přípravky, polohovací zařízení a zakázkový výrobní hardware. Tyto díly často integrují několik funkcí do kompaktní struktury.
5osé frézování může snížit počet montovaných součástí kombinací rozhraní, vzduchových kanálů, montážních úhlů a kapes pro snížení hmotnosti. Hotový díl musí stále poskytovat stabilní vztažné body a opakovatelná rozhraní pro montáž.
Elektronika
Elektronické aplikace zahrnují pouzdra pro rádiové technologie, chladiče, optické držáky, těla konektorů, testovací přípravky, přesné šasi a komponenty pro regulaci teploty. Kompaktní konstrukce mohou obsahovat zkosené prvky a kapsy na několika plochách.
5osý přístup je užitečný pro udržení vztahu mezi otvory konektorů, těsnicími plochami, tepelnými rozhraními a montážními otvory. Plán procesu často ovlivňují regulace otřepů, kosmetické povrchy, vodivost a přídavek na povlak.
Robotika
Mezi robotické aplikace patří kloubové pouzdra, díly aktuátorů, konstrukční články, lehká ramena, chapadla a podpěry senzorů. Tyto komponenty často kombinují snížení hmotnosti s přesnými rozhraními ložisek a motorů.
5osé obrábění umožňuje vytvářet zakřivené lehké konstrukce při zachování kritických otvorů a montážních ploch. Hlavními výzvami jsou deformace tenkých profilů a zachování tuhosti po odstranění velkého množství materiálu.
Letectví a obrana
Aplikace v leteckém a obranném průmyslu zahrnují pohonné, senzorické, optické, komunikační, naváděcí a konstrukční komponenty. Projekty mohou zahrnovat složité materiály, kontrolované profily a komplexní vícestrannou geometrii.
Kromě obrábění může dodavatel potřebovat spravovat sledovatelnost, kontrolovanou dokumentaci, speciální kontroly, požadavky na vývoz a bezpečné nakládání s informacemi o projektu.
Těžba ropy a plynu
Mezi aplikace v ropném a plynárenském průmyslu patří vrtné nástroje, tělesa ventilů, komponenty pro regulaci průtoku, rozdělovače, díly čerpadel a těsnicí prvky. Tyto díly mohou obsahovat složené otvory, šikmé průchody a korozivzdorné slitiny.
5osý přístup může snížit počet seřizovacích prací a zlepšit vztahy mezi cestami proudění a těsnicími plochami. Při kontrole návrhu je nutné zohlednit tvrdé materiály, hluboké otvory, geometrii související s tlakem a obtížné kontrolní podmínky.
Pokyny pro návrh 5osého CNC frézování
Dobrý 5osý návrh poskytuje jasné vztažné body, praktické tolerance, dostatečný přístup k nástrojům, stabilní stěny, použitelné rohové poloměry a odpovídající vůli pro upínací přípravky. 5osý provoz by měl řešit funkční problémy, spíše než ospravedlňovat zbytečnou geometrii.

Definování funkčních tolerancí a vztažných bodů
Funkční tolerance a vztažné body by měly popisovat, jak součást v sestavě lícuje, jak se zarovnává, jak se těsní nebo jak se pohybuje. Měly by zaměřit řízení procesu na prvky, které přímo ovlivňují výkon.
Vícestranné prvky by měly odkazovat na stabilní systém vztažných bodů, který lze v upínacím přípravku nastavit a reprodukovat během kontroly. Špatný výběr vztažných bodů může ztížit obrábění přiměřené tolerance nebo znemožnit její konzistentní měření.
Vyhněte se používání těsných tolerancí na každý rozměr. Zbytečná kontrola zvyšuje počet dokončovacích průchodů, dobu kontroly, frekvenci výměny nástrojů, požadavky na prostředí a riziko zmetkovitosti, aniž by se zlepšila funkce.
Zlepšení přístupu k nástrojům a úhlů řezu
Přístup k nástroji by měl umožnit jak břitu, tak i držáku nástroje dosáhnout povrchu bez překážek. 5osý pohyb zlepšuje směr přiblížení, ale nemůže projít držákem pevného materiálu okolní geometrií.
Otevřené přístupové cesty, rozumné mezery a praktické úhly náklonu umožňují použití kratších nástrojů a pevnějších držáků. Tyto volby zlepšují tuhost a snižují citlivost obráběcího procesu na chvění a průhyb.
Konstruktéři by měli zvážit celou sestavu nástroje, nikoli pouze průměr frézy. Úzký prvek může pojmout řezný nástroj, ale zároveň zabránit držáku nebo vřetenu v dosažení požadované hloubky.
Vyhněte se příliš hlubokým dutinám
Příliš hluboké dutiny zvyšují přesah nástroje, vibrace, hromadění třísek a dobu obrábění. Naklápění v 5 osách může zlepšit přístup, ale neodstraňuje všechna omezení související s hloubkou.
Pokud je to možné, zmenšete hloubku dutiny, zvětšete šířku otvoru, použijte stupňovité oblasti nebo rozdělte součást na obrobitelné části. Větší přístupové otvory mohou také zlepšit čištění, nanášení povlaků a kontrolu po obrábění.
Hluboká dutina by měla být odůvodněna funkčností. Pokud hloubka pouze ubírá na hmotnosti nebo vytváří neviditelný kosmetický prvek, může jednodušší kapsa poskytnout podobný výkon za nižší cenu.
Používejte praktické vnitřní poloměry rohů
Praktické vnitřní poloměry rohů umožňují standardním frézám plynulý pohyb a stabilní řezný záběr. Vnitřní roh nemůže být dokonale ostrý, pokud je vyroben rotující válcovou frézou.
Poloměr větší než poloměr nástroje brání úplnému záběru frézy v rohu. Tím se snižují špičky řezné síly, chvění, zahřívání a viditelné stopy.
Velmi malé poloměry vyžadují nástroje s malým průměrem, které jsou méně tuhé a odebírají materiál pomalu. Zvětšení nekritického poloměru může zkrátit dobu cyklu a zkrátit riziko spojenou s nástrojem, aniž by se změnila funkce součásti.
Ovládání tenkých stěn a nepodporovaných prvků
Tenké stěny by měly být dostatečně silné a podepřené, aby odolaly řezné síle, upínacímu tlaku a namáhání materiálu. Vysoké nebo nerovné stěny se mohou během obrábění ohnout a po uvolnění upínacího přípravku se znovu pohnout.
Vyvážené hrubování, střídavé řezy, lehké dokončovací průchody, dočasná podpůrná žebra a pečlivě umístěné svorky mohou snížit deformaci. Řízení procesu však nemůže plně kompenzovat extrémně slabou konstrukci.
Tloušťka stěny by měla být zvolena podle materiálu, výšky, délky, tolerance a povrchové úpravy. Tenká hliníková stěna se může chovat velmi odlišně od podobně velkého prvku z nerezové oceli nebo plastu.
Naplánujte si vůli pro upínání a přípravky
Před zmrazením finální geometrie je třeba zvážit upínání obrobku. Výrobce potřebuje pevné povrchy nebo dočasné prvky, které lze upnout bez poškození funkčních oblastí.
Přístup a opakovatelnost mohou zlepšit obětní úchyty, rybinové základny, odnímatelný materiál, zakázkové měkké čelisti nebo upínače s nulovým bodem. Tyto prvky by měly poskytovat oporu a zároveň ponechat důležité plochy odkryté.
Otočený objem celého dílu a upínacího přípravku musí zůstat uvnitř obálky stroje. Měl by být k dispozici také prostor pro snímání, výměnu nástrojů, odvod třísek a bezpečné vysouvání.
Zjednodušte nefunkční složitost
Nefunkční složitost by měla být odstraněna, pokud nezlepšuje výkon, montáž, hmotnost nebo vzhled. Každý složený úhel, malý poloměr, ozdobná kapsa nebo volná plocha zvyšuje úsilí potřebné k programování a obrábění.
Zjednodušení může umožnit použití větších nástrojů, hladších drah nástrojů, menšího počtu orientací, snazší kontrolu a nižší riziko zmetkovitosti. Může také snížit náklady na budoucí revize návrhu.
Kontrola DFM by měla identifikovat, které prvky skutečně vyžadují 5osou obrábění a které lze nahradit jednodušší geometrií. To pomáhá zachovat inženýrský záměr, aniž by se muselo platit za zbytečné pohyby stroje.
Jak optimalizovat proces 5osého frézování?
Proces 5osého frézování je optimalizován použitím pevných nástrojů, stabilním záběrem, řízenou orientací nástrojů, ověřenou simulací a plánovaným řízením tepla, opotřebení a deformace. Optimalizace by měla zlepšit opakovatelnost, nejen zkrátit naprogramovaný cyklus.
Vyberte vhodné řezné nástroje
Vhodné řezné nástroje odpovídají materiálu, velikosti prvku, požadovanému dosahu, stavu povrchu a strategii řezání. Krátké nástroje by se měly používat vždy, když to geometrie dovolí, protože poskytují lepší tuhost.
Materiál nástroje, povlak, počet drážek, úhel šroubovice, úprava břitu a typ držáku ovlivňují tvorbu třísek, teplo, řeznou sílu a životnost nástroje. Nástroj optimalizovaný pro hliník může mít špatné výsledky při obrábění titanu nebo abrazivních kompozitů.
Nástroje s dlouhým dosahem a malým průměrem by měly být vyhrazeny pro funkce, které je skutečně vyžadují. Pokud jsou takové nástroje nevyhnutelné, je třeba pečlivě kontrolovat řezné zatížení, házení, vyvážení držáku a intervaly výměny.
Optimalizace drah nástroje a orientace nástroje
Optimalizované dráhy nástroje udržují stabilní záběr frézy a zabraňují zbytečnému rotačnímu pohybu. Úhel nástroje by měl poskytovat přístup a vůli bez náhlých změn os.
Plynulé pohyby spojování, kontrolované úhly stoupání a náklonu, konzistentní směr řezu a postupné přechody zlepšují chování stroje. Mohou také omezit stopy po řezu v místech, kde se setkávají sousední dokončovací dráhy.
Programátor by měl kontrolovat skutečný pohyb osy, nikoli pouze bod kontaktu na modelu. Malá změna na hrotu nástroje může vyžadovat velký nebo rychlý rotační pohyb, když je fréza daleko od středu otáčení stroje.
Používejte detekci kolizí a simulaci strojů
Detekce kolizí by měla zahrnovat frézu, držák, vřeteno, stůl, upínací přípravek, polotovar, hotový díl a kryt stroje. Kontrola samotné břitu nepředstavuje skutečné riziko pro dílnu.
Simulace stroje by měla používat správnou konfiguraci otáčení, limity pojezdu, data otáčení a sestavy nástrojů. Generická simulace může schválit dráhu, kterou skutečný stroj nemůže bezpečně dosáhnout.
Ověřená simulace zkracuje dobu ověření, ale první výrobní série by měla i tak využívat opatrné řízení posuvu, kontroly odsazení, sondování a pozorování. Digitální ověření nedokáže detekovat upínací přípravek nainstalovaný v nesprávné orientaci.
Řízení rychlosti posuvu, otáček vřetena a záběru nástroje
Rychlost posuvu, otáčky vřetena a záběr frézy by měly odpovídat materiálu, geometrii nástroje, tuhosti stroje a zamýšlenému provozu. Stabilní tloušťka třísky je důležitější než použití nejvyšší dostupné rychlosti.
Hrubování s konstantním záběrem pomáhá zabránit náhlému nárůstu síly v rozích a úzkých oblastech. Parametry dokončování by měly řídit výšku vroubkování, směr řezu, teplotu a kvalitu hran, spíše než pouhé snižování posuvu.
Rotační pohyb může ovlivnit posuv hrotu nástroje, i když se jednotlivé osy zdají pohybovat pomalu. Pokročilé řídicí jednotky a CAM systémy to mohou kompenzovat, ale programátor by měl i tak zkontrolovat výsledný pohyb a povrch.
Řízení opotřebení nástroje, tepla a deformace součásti
Opotřebení nástroje, teplo a deformace by měly být řešeny dříve, než ovlivní rozměry nebo kvalitu povrchu. 5osé programy často obsahují dlouhé dokončovací cykly, kde postupné opotřebení nástroje může změnit konečný profil.
Zahřívání stroje, stabilní teplota chladicí kapaliny, plánovaná výměna nástrojů, sledování životnosti nástrojů a měření v průběhu procesu mohou zlepšit konzistenci. U vysoce hodnotných dílů by se nemělo spoléhat na to, že fréza vydrží až do viditelného selhání.
Deformace součásti by měla být řízena vyváženým úběrem materiálu, hrubováním z více stran, kontrolovaným upnutím, uvolněním materiálu z pnutí a dokončováním po stabilizaci součásti.
Povrchové úpravy pro 5osé frézované díly
Mezi běžné povrchové úpravy pro 5osé frézované díly patří eloxování, galvanické pokovování, práškové lakování, tepelné zpracování, leštění a tryskání. Správná úprava závisí na materiálu, odolnosti proti korozi, tvrdosti, vodivosti, vzhledu a rozměrových požadavcích.

| Povrchová úprava | Typické materiály | Hlavní účel | Úvahy o výrobě |
| Eloxování | Hliník | Odolnost proti korozi, tvrdost, vzhled | Povrchová úprava ovlivňuje rozměry a barva se může lišit v závislosti na slitině |
| Galvanizérství | Ocel, měď, mosaz, vybrané slitiny | Koroze, vodivost, opotřebení, vzhled | Závity a těsné spoje mohou vyžadovat maskování |
| Práškové lakování | Hliník a ocel | Odolná ochranná a kosmetická úprava | Silný nátěr může vyplnit drobné detaily |
| Tepelné zpracování | Ocel, hliník, titanové slitiny | Pevnost, tvrdost, kontrola napětí | Deformace může vyžadovat dokončovací obrábění |
| Leštění | Kovy a vybrané plasty | Hladkost a kosmetický vzhled | Může zaoblit hrany nebo upravit malé detaily |
| Tryskání korálků | Hliník, nerezová ocel, další kovy | Jednotná matná textura | Manipulace a maskování ovlivňují kosmetickou konzistenci |
Eloxování
Anodizace je elektrochemická úprava používaná hlavně ke zlepšení odolnosti proti korozi, povrchové tvrdosti a vzhledu hliníkových součástí. Může také poskytnout dekorativní barvu.
Povlak mění konečné rozměry ošetřených povrchů, což je důležité pro otvory, závity, těsnicí plochy a těsné uložení. Výkres by měl objasnit, zda se rozměry vztahují před nebo po eloxování.
Slitina a stav povrchu ovlivňují barvu a konzistenci. Díly, které mají být kosmeticky shodné, by měly být vyrobeny z kontrolovaných šarží materiálu a měly by být obráběny a tryskány konzistentně.
Galvanizérství
Galvanické pokovování nanáší na součást kovovou vrstvu, jako je nikl, zinek, chrom nebo jiný povlak. Používá se pro ochranu proti korozi, vodivost, odolnost proti opotřebení nebo vzhled.
Tloušťka pokovení může ovlivnit malé otvory, závity, uložení a ostré hrany. Funkční oblasti mohou vyžadovat maskování a specifikace pokovení by měla definovat jak materiál, tak požadovanou tloušťku.
Složitá 5osá geometrie může způsobit problémy s rozložením povlaku ve výklencích a hlubokých dutinách. Dodavatel povrchové úpravy by měl zkontrolovat, zda geometrie umožňuje rovnoměrné pokrytí.
Práškové lakování
Práškové lakování poskytuje odolný ochranný a kosmetický povrch na hliníku, oceli a dalších vhodných kovech. Běžně se používá pro pouzdra, konzole, rámy a exponované součásti zařízení.
Povlak je silnější než většina pokovování nebo eloxování. Malé otvory, závity, uzemňovací body, těsnicí rozhraní a přesné dosedací plochy obvykle vyžadují maskování.
Ostré hrany mohou být pokryty méně rovnoměrně než široké povrchy, zatímco hluboké kapsy může být obtížné rovnoměrně natřít. Před výrobou je třeba zkontrolovat design hran a orientaci zavěšení.
Tepelné zpracování
Tepelné zpracování mění mechanické vlastnosti, tvrdost, pevnost nebo vnitřní pnutí kovových součástí. Může být aplikováno před hrubováním, mezi fázemi obrábění nebo po hlavním úběru materiálu.
Tato posloupnost ovlivňuje rozměrovou stabilitu. Obrábění po kalení zvyšuje opotřebení nástroje, zatímco tepelné zpracování po obrábění může deformovat otvory, rovinnost, polohu a tenké stěny.
Kritické součásti mohou vyžadovat hrubé obrábění, odlehčení pnutí, tepelné zpracování a konečnou úpravu. Výkres a požadavky na nákup by měly jasně definovat požadovaný stav.
Leštění a tryskání korálků
Leštění a tryskání kuličkami upravují texturu a vzhled povrchu obrobených dílů. Leštění snižuje drsnost nebo vytváří reflexní povrch, zatímco tryskání kuličkami vytváří rovnoměrnější matný povrch.
Ruční leštění může zaoblit ostré hrany, změkčit malé detaily a změnit lokální rozměry. Kosmetické požadavky by proto měly identifikovat kontrolované povrchy a přijatelné směrové značky.
Tryskání kuliček může skrýt drobné odchylky dráhy nástroje, ale neodstraní hluboké stopy po řezu ani geometrické chyby. Před kosmetickým zpracováním by měly být díly obrobeny na odpovídající základní povrchovou úpravu.
Co ovlivňuje cenu 5osého CNC frézování?
Cena 5osého CNC frézování je ovlivněna materiálem, velikostí obrobku, geometrií, tolerancí, povrchovou úpravou, programováním, nastavením, nástroji, kontrolou, objemem výroby a dodací lhůtou. Hodinová sazba stroje je pouze jednou částí celkových nákladů.
Materiál a velikost materiálu
Materiál ovlivňuje náklady prostřednictvím pořizovací ceny, řezné rychlosti, opotřebení nástroje, požadavků na chladicí kapalinu a obtížnosti obrábění. Titanové a niklové slitiny obecně vyžadují více času a nástrojů než hliník nebo automatová mosaz.
Velikost polotovaru určuje, kolik materiálu je třeba odebrat. Lehký hotový díl může být stále drahý, i když začíná jako velký polotovar a vyžaduje rozsáhlé hrubování.
Téměř čisté zásoby, výkovky nebo odlitky mohou snížit množství odpadu pro vhodné výrobní množství. Mohou však přidat požadavky na nástroje, minimální objednávku nebo dodací lhůty, které nejsou u prototypů ekonomické.
Geometrie součásti a odebírání materiálu
Složitá geometrie zvyšuje náklady, pokud vyžaduje omezený přístup, mnoho nástrojů, malé přesahy, pomalé dokončování nebo opakované změny os nástroje. Riziko také zvyšují hluboké dutiny a tenké stěny.
Velké poměry úběru materiálu zvyšují dobu hrubování, objem třísek, opotřebení nástroje a kontrolu deformace. Proces může vyžadovat postupné hrubování nebo mezilehlou relaxaci před dokončením.
Odstranění nefunkční složitosti je často nejúčinnějším způsobem, jak snížit náklady. Malá konstrukční změna může umožnit použití větší frézy, kratšího nástroje, jednoduššího upínacího přípravku nebo rychlejší kontroly.
Tolerance a povrchová úprava
Užší tolerance zvyšují náklady, protože vyžadují stabilnější podmínky, dokončovací průchody, monitorování nástrojů, sondování a kontrolu. Mohou také zvýšit riziko zmetkovitosti.
Jemné povrchové úpravy vyžadují menší pracovní postupy, kontrolované směry řezu, více průchodů a někdy i ruční leštění. Velké plochy volného tvaru mohou spotřebovat značné množství času obrábění.
Pouze funkční povrchy by měly být podrobeny náročným kontrolám. Pro nekritické oblasti obvykle postačí obecné tolerance a standardní obráběné povrchy.
Složitost programování a nastavení
Náklady na programování se zvyšují u simultánního pohybu, mnoha orientací obrábění, prvků citlivých na kolizi a složitých povrchových úprav. CAM inženýr musí také ověřit následně zpracovaný pohyb stroje.
Cena za nastavení zahrnuje přípravu polotovaru, návrh upínacího přípravku, měkké čelisti, postupy sondování, přípravu nástroje a ověřování prvního dílu.
Opakované objednávky rozdělují tyto fixní inženýrské náklady mezi více komponent. Stabilní revize a opakovaně použitelné přípravky proto zlepšují ekonomiku jednotky.
Požadavky na nástroje a upínací přípravky
Cena nástrojů závisí na materiálu frézy, povlaku, velikosti, dosahu, držáku a očekávané životnosti. Tvrdé slitiny, abrazivní kompozity a malé dokončovací nástroje mohou vyžadovat častou výměnu.
Zakázkové přípravky jsou dražší než standardní svěráky, ale mohou zlepšit přístup, opakovatelnost a dobu cyklu. Dobře navržený přípravek může také snížit odchylky při kontrole.
U prototypů může být jednoduchý obětní upínací systém ekonomičtější než specializovaný přípravek. Vyráběné množství může ospravedlnit systémy s nulovým bodem nebo vícedílné systémy, které zkracují dobu přípravy.
Množství výroby a dodací lhůta
Množství produkce ovlivňuje rozložení nákladů na programování, nastavení, nástroje a kontrolu. Pětiosé frézování může být pro prototypy ekonomické, protože se vyhýbá použití specializovaných forem a úhlových upínacích přípravků.
Pro opakovanou výrobu mohou optimalizované upínací přípravky, osvědčené programy a kontrolovaná data o životnosti nástrojů snížit jednotkové náklady. Velikost dávky by měla také zohledňovat rozpracovanost, kontrolní kapacitu a dostupnost materiálu.
Zkrácené dodací lhůty mohou zvýšit náklady, pokud vyžadují prioritní plánování, urychlené dodávky materiálů, rychlé pořízení nástrojů, přesčasy nebo přerušené výrobní plány.
Jak vybrat poskytovatele služeb 5osého CNC frézování?
Dodavatel 5osé CNC frézky by měl být vybrán na základě možností stroje, zkušeností s programováním, znalostí materiálů, kontrolních zdrojů, systémů kvality, komunikace a podpory výroby. Vlastnictví 5osého stroje samo o sobě neprokazuje výrobní kompetenci.
Velikost stroje a konfigurace os
Velikost stroje a konfigurace os musí odpovídat rozměrům, hmotnosti, rotační vůli a požadavkům na vřeteno součásti. Jmenovitý posuv sám o sobě nezaručuje, že se součást může bezpečně otáčet.
Pro kompaktní přesné součásti může být efektivní 5osé CNC vertikální obráběcí centrum, zatímco pro těžké konstrukce a dlouhé díly může být lepší větší hlavový stůl nebo zařízení s hlavovým stolem.
Dodavatel by měl před potvrzením vyrobitelnosti vyhodnotit kompletní otočnou obálku, výšku upínacího přípravku, vůli vřetena, dosah nástroje a rotační užitečné zatížení.
Zkušenosti s materiály a oborem
Zkušenosti s materiály pomáhají dodavateli vybrat vhodné nástroje, řezné parametry, chladicí kapalinu, upínací přípravky a metody kontroly deformace. 5osý pohyb nenahrazuje znalost chování složitých materiálů.
Zkušenosti v oboru jsou důležité, pokud projekt vyžaduje sledovatelnost, certifikaci, kontrolované dokončení, regulovanou dokumentaci nebo specializovanou kontrolu.
Srovnatelné příklady součástí jsou užitečnější než obecná prohlášení o vlastnostech. Dodavatel by měl být schopen vysvětlit rizika a výrobní postup pro konkrétní geometrii a materiál.
Možnosti programování a simulace CAM
Dodavatel by měl používat vhodný CAM software, postprocesory specifické pro daný stroj a plnou simulaci kolizí. Tyto systémy převádějí návrh do bezpečného a řiditelného pohybu stroje.
Zeptejte se, zda simulace zahrnuje skutečné vřeteno, otočný stůl, upínací přípravky, držáky nástrojů, polotovar a omezení pojezdu. Simulace hrotu nástroje sama o sobě nestačí pro komplexní 5osou práci.
Zralý programovací proces zahrnuje kontrolu revizí, dokumentované sestavy nástrojů, řízené ověřování a ověření zveřejněného CNC kódu, spíše než spoléhání se pouze na původní CAM model.
Tolerance a inspekční schopnosti
Toleranční schopnost by měla být podpořena kalibrovaným měřicím zařízením a metodami, které umožňují přístup ke komplexním vlastnostem součásti. Obecné tvrzení o toleranci není dostatečné.
Úhlové otvory, volné profily, vícestranná poloha a složené vztažné body mohou vyžadovat kontrolu pomocí souřadnicového měřicího stroje (CMM), optické skenování nebo zakázkové upínací přípravky.
Dodavatel by měl vysvětlit, jak bude systém vztažných bodů výkresu stanoven během obrábění i kontroly. Prvek nelze spolehlivě kontrolovat, pokud metoda měření nereprodukuje zamýšlenou referenční strukturu.
Zajištění kvality a certifikace
Zajištění kvality by mělo kontrolovat identifikaci materiálů, revizi výkresů, nastavení, nástroje, kontrolu, odchylky, konečnou úpravu a expedici. Certifikace systém podporuje, ale nenahrazuje každodenní procesní disciplínu.
Záznamy z kontrol, zprávy o prvních výrobcích, certifikáty materiálů a procesní dokumentace by měly být k dispozici, když je projekt vyžaduje.
Vhodná úroveň kvality závisí na riziku aplikace. Vizuální prototyp může vyžadovat základní ověření rozměrů, zatímco letecký, lékařský nebo tlakový komponent může vyžadovat podrobnou sledovatelnost.
Dodací lhůta, komunikace a podpora výroby
Spolehlivá podpora výroby zahrnuje jasnou zpětnou vazbu DFM, realistické plánování, pohotovou technickou komunikaci a kontrolované revize návrhu.
Kvalifikovaný poskytovatel služeb 5osého CNC obrábění by měl před zahájením obrábění identifikovat nepřístupnou geometrii, zbytečné tolerance, rizika deformace, přídavky na povlakování a možnosti úspory nákladů.
Pro opakovanou výrobu by si měl dodavatel uchovávat řízené programy, informace o upínacích přípravcích, plány kontrol, data o nástrojích a historii výroby. To podporuje konzistentní kvalitu i při opětovném objednání součásti.
Nejčastější dotazy
Jaký je rozdíl mezi 3osými, 4osými a 5osými CNC frézkami?
Tříosá CNC fréza se pohybuje podél os X, Y a Z a obrábí prvky převážně z jednoho směru. Čtyřosá fréza přidává jednu rotační osu pro válcové nebo vícestranné díly. Pětiosá fréza přidává dvě rotační osy, což umožňuje obrábět složené úhly a několik ploch v jednom nastavení. To snižuje výměny upínacích přípravků, chyby v zarovnání a celkovou dobu zpracování složitých součástí.
Je 5osé CNC obrábění rychlejší?
5osé CNC obrábění je u složitých dílů často rychlejší, protože umožňuje kombinovat tři až pět konvenčních nastavení do jednoho primárního nastavení. Snižuje potřebu přemísťování, výměn upínacích přípravků, zarovnání a mezilehlé kontroly. Programování CAM a simulace kolizí však obvykle trvají déle. U jednoduchých plechů nebo otevřených kapes může 3osý stroj stále poskytovat kratší cyklus a nižší celkové náklady.
Jaký je rozdíl mezi 5osým a 6osým CNC obráběním?
Pětiosý CNC stroj používá tři lineární osy a dvě rotační osy k obrábění nejsložitějších vícestranných a konturovaných součástí. Šestiosý stroj přidává ještě jeden řízený pohyb, což poskytuje lepší přístup k omezené geometrii nebo podporuje kombinované frézovací a soustružnické operace. Dodatečná osa zvyšuje flexibilitu, ale také zvyšuje náklady na zařízení, obtížnost programování, riziko kolizí a požadavky na ověřování procesu.
Závěr
5osé CNC frézování kombinuje tři lineární pohyby se dvěma rotačními pohyby pro výrobu složitých, vícestranných, úhlových a konturovaných součástí. Jeho hlavní výhoda spočívá ve snížení počtu seřizování, zlepšení přístupu k nástrojům, zachování vztahů mezi prvky, použití kratších fréz a podpoře vysoce kvalitních povrchů. Úspěšné výsledky stále závisí na praktickém návrhu, ověřeném CAM programování, stabilním upínání obrobků, simulaci kolizí, řízeném obrábění nástrojů a vhodné kontrole.
Ve společnosti TiRapid poskytujeme přesné CNC obrábění a výrobní služby pro zakázkové kovové a plastové komponenty. Naše kapacity podporují prototypy a malosériové díly vyžadující víceosé frézování, složitou geometrii, řízené tolerance, kontrolu materiálu, zpětnou vazbu DFM, kontrolu rozměrů, povrchové úpravy a spolehlivou podporu výroby.
















