
সিএনসি টার্নিং একটি চিরায়ত বিয়োজনমূলক উৎপাদন প্রক্রিয়া। ওয়ার্কপিসকে উচ্চ গতিতে ঘুরিয়ে এবং কাটিং টুল ব্যবহার করে এর পৃষ্ঠ থেকে অতিরিক্ত উপাদান অপসারণ করার মাধ্যমে পণ্যটি অবশেষে তার আদর্শ আকৃতি, ব্যাস এবং আকারে পৌঁছায়। আমার কাজের অভিজ্ঞতা থেকে আমি আপনাদেরকে ব্যাখ্যা করব সিএনসি টার্নিং কীভাবে কাজ করে, এতে ব্যবহৃত মেশিনগুলো, মূল কার্যক্রম, নকশার বিবেচ্য বিষয়সমূহ এবং আরও অনেক কিছু।
সিএনসি টার্নিং বলতে কী বোঝায়
সিএনসি (CNC)-এর পূর্ণরূপ হলো কম্পিউটার নিউমেরিক্যাল কন্ট্রোল (Computer Numerical Control), যা পূর্ব-প্রোগ্রাম করা ডিজিটাল নির্দেশাবলী ব্যবহার করে অত্যন্ত নির্ভুলতার সাথে মেশিন টুলের চলাচলকে স্বয়ংক্রিয় করে। যখন আমি সিএনসি টার্নিং (CNC Turning) বলি, তখন আমি বিশেষভাবে সেই প্রক্রিয়াটির কথা বলছি যেখানে একটি লেদ মেশিন কাঁচামালকে (সাধারণত নলাকার) ঘোরায় এবং একই সময়ে একটি স্থির কাটিং টুল, সিএনসি প্রোগ্রামের নির্দেশনায়, সেটিকে খোদাই করে কাঙ্ক্ষিত আকৃতি দেয়।
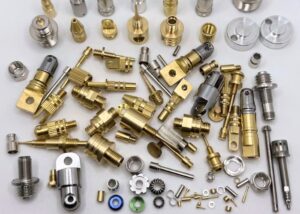
সিএনসি টার্নিং কী? আমার দৈনন্দিন কাজে, আমি শ্যাফট, বুশিং এবং কাস্টম-থ্রেডেড পার্টসের মতো উচ্চ-নির্ভুল উপাদান তৈরি করতে এই প্রক্রিয়াটি ব্যবহার করি। কম্পিউটার প্রতিটি অক্ষের নড়াচড়া, ফিড রেট, স্পিন্ডল স্পিড এবং টুলপাথ নিয়ন্ত্রণ করে। আমি নিয়মিতভাবে ±০.০১ মিমি-এর মতো সূক্ষ্ম টলারেন্স প্রোগ্রাম করি, যা মহাকাশ, চিকিৎসা এবং স্বয়ংচালিত শিল্পের মতো ক্ষেত্রে অপরিহার্য, যেখানে সঠিক মাপ এবং সামঞ্জস্যতা গুরুত্বপূর্ণ। সিএনসি টার্নিং শুধু ধাতুকে আকার দেওয়ার বিষয় নয়—এটি স্বয়ংক্রিয় সামঞ্জস্যতা, পুনরাবৃত্তিযোগ্য গুণমান এবং উচ্চ উৎপাদন দক্ষতার বিষয়।
কিভাবে CNC টার্নিং কাজ করে
যখন ক্লায়েন্টরা জিজ্ঞাসা করেন সিএনসি টার্নিং কীভাবে কাজ করে, আমি বিষয়টি এভাবে ব্যাখ্যা করি:
প্রথমে লেদ মেশিনের চাকে একটি নলাকার দণ্ড—সাধারণত অ্যালুমিনিয়াম, স্টিল বা পিতলের—লোড করে শক্তভাবে আটকানো হয়। স্পিন্ডলটি ওয়ার্কপিসটিকে প্রতি মিনিটে ৪,০০০ বার পর্যন্ত গতিতে ঘোরায়, যা উপাদান এবং কাঙ্ক্ষিত পৃষ্ঠতলের মসৃণতার উপর নির্ভর করে।
এরপর, জি-কোডের মাধ্যমে আগে থেকে প্রোগ্রাম করা একটি স্থির কাটিং টুল এক্স এবং জেড অক্ষ বরাবর নির্ভুলভাবে চলাচল করে। এই প্রোগ্রাম করা টুলপাথগুলো ফিড রেট (সাধারণত ০.০৫–০.৩ মিমি/রেভ) এবং কাটিং ডেপথ নিয়ন্ত্রণ করে, যা সঠিক জ্যামিতি নিশ্চিত করে।
সহজ কথায়, আমি লেদ মেশিনে একটি নলাকার দণ্ড স্থাপন করে প্রোগ্রাম সেট করি, এবং মেশিনটি নির্ভুলভাবে আকৃতিটি কেটে দেয়—সেটি একটি সাধারণ সিলিন্ডার হোক বা একটি জটিল প্যাঁচযুক্ত শ্যাফট।
মূল পার্থক্য Fসিএনসি মিলিং থেকে
আমার অভিজ্ঞতায়, মূল পার্থক্যটি হলো: সিএনসি টার্নিং-এ ওয়ার্কপিসটি ঘোরে, আর সিএনসি মিলিং-এ কাটিং টুলটি ঘোরে। যখন আমি শ্যাফট বা বুশিং-এর মতো নলাকার বা গোলাকার যন্ত্রাংশ মেশিনিং করি, তখন আমি টার্নিং পদ্ধতিই বেছে নিই। এই ধরনের আকারের জন্য এটি দ্রুততর এবং অধিক নির্ভুল।
তবে, সমতল পৃষ্ঠ, গর্ত বা জটিল ত্রিমাত্রিক আকৃতির জন্য মিলিং বেশি উপযোগী। এটি বহু-অক্ষীয় (৫-অক্ষ পর্যন্ত) সঞ্চালনের সুযোগ দেয়, যা আমি তখন ব্যবহার করি যখন কোনো যন্ত্রাংশের একাধিক তল থাকে বা কৌণিক কাটার প্রয়োজন হয়।
অধিক পরিমাণে গোলাকার যন্ত্রাংশ তৈরির ক্ষেত্রে টার্নিং বেশি কার্যকর—আমি সুইস-টাইপ লেদে ঘণ্টায় ৫০০টি পর্যন্ত যন্ত্রাংশ তৈরির কাজ করেছি। কিন্তু জটিল আকৃতির জন্য মিলিং অপরিহার্য। সঠিক প্রক্রিয়া বেছে নিলে সময় এবং টুলের খরচ দুটোই সাশ্রয় হয়।
প্রক্রিয়া এবং কর্মপ্রবাহ
আমার সিএনসি টার্নিং ওয়ার্কফ্লো শুরু হয় ক্যাড মডেলিং এবং জি-কোড প্রোগ্রামিং দিয়ে, যা ক্যাম-এর মাধ্যমে অপ্টিমাইজ করা হয়। আমি টুল ক্যালিব্রেট করি, ড্রাই টেস্ট চালাই এবং চাক সেটআপ পরীক্ষা করি। মেশিনিং চলাকালীন, আমি চ্যাটার পর্যবেক্ষণ করি। চূড়ান্ত পরিদর্শনে ক্যালিপার, মাইক্রোমিটার এবং সিএমএম ব্যবহার করা হয়। অ্যারোস্পেসের জন্য, আমি ±০.০০৫ মিমি টলারেন্স এবং Ra ≤ ০.৪ μm ফিনিশ যাচাই করি।
CAD ডিজাইন এবং G-কোড প্রোগ্রামিং
আমি প্রথমে CAD-এ ডিজাইন করা শুরু করি। তারপর সেই ডিজাইনটিকে G-কোডে রূপান্তর করি, যা লেদকে তার চলার পথ নির্দেশ করে। আমি যে CAM সফটওয়্যারটি ব্যবহার করি, তা সাইকেল টাইম কমানোর জন্য কাটিং স্পিড, টুল পরিবর্তন এবং টুলপাথ অপ্টিমাইজ করে।
সিএনসি লেদ সেটআপ
এরপর আমি টারেটে সঠিক টুলগুলো স্থাপন করি এবং নিশ্চিত করি যে চাকটি উপাদানটিকে নিরাপদে ধরে রেখেছে। সঠিক সেটআপের মধ্যে টুল ক্যালিব্রেশন এবং ড্রাই রান অন্তর্ভুক্ত থাকে, যাতে প্রকৃত কাটিংয়ের সময় কোনো সংঘর্ষ বা ত্রুটি এড়ানো যায়।
উপাদান লোড হচ্ছে And টুলপাথ এক্সিকিউশন
প্রোগ্রামটি যাচাই হয়ে গেলে, আমি রডটি লোড করে লেদটি চালু করি। জি-কোড অনুযায়ী টুলপাথটি কার্যকর হয়—কাটিং, ড্রিলিং বা থ্রেডিং। পুরো প্রক্রিয়া জুড়ে, পৃষ্ঠের গুণমান বজায় রাখার জন্য আমি সর্বদা কম্পন বা ঝাঁকুনির দিকে নজর রাখি।
মান নিয়ন্ত্রণ Aদ্বিতীয় চূড়ান্ত অংশ পরিদর্শন
মেশিনিং করার পর, আমি গুরুত্বপূর্ণ মাত্রাগুলো পরীক্ষা করার জন্য মাইক্রোমিটার, ক্যালিপার এবং সিএমএম ব্যবহার করি। পৃষ্ঠতলের মসৃণতা খালি চোখে এবং Ra পরীক্ষার মাধ্যমে যাচাই করা হয়। অত্যন্ত সূক্ষ্ম সহনশীলতার মহাকাশযান যন্ত্রাংশের ক্ষেত্রে প্রতিটি মাইক্রনই গুরুত্বপূর্ণ।
সিএনসি টার্নিং অপারেশন
সিএনসি টার্নিং-এর মধ্যে বিভিন্ন অভ্যন্তরীণ ও বাহ্যিক অপারেশন অন্তর্ভুক্ত। আমি ±০.০১ মিমি নির্ভুলতার সাথে টার্নিং, ফেসিং, পারটিং এবং গ্রুভিং করে থাকি। অভ্যন্তরীণভাবে, আমি ±০.০২ মিমি নির্ভুলতায় ড্রিল, বোর, রিম, থ্রেড এবং নার্ল করি। টেপার এবং স্টেপ টার্নিং জটিল শ্যাফট এবং কোনের দক্ষ মেশিনিং সক্ষম করে। এই সক্ষমতাগুলো বিভিন্ন শিল্পে স্ট্যান্ডার্ড এবং কাস্টম উভয় জ্যামিতির ধারাবাহিক সরবরাহ নিশ্চিত করে।
বাহ্যিক অপারেশন: টার্নিং, ফেসিং, পারটিং, গ্রুভিং, হার্ড টার্নিং
টার্নিং : ঘূর্ণায়মান যন্ত্রাংশের বাইরের ব্যাস কমানোর জন্য আমি প্রধানত টার্নিং পদ্ধতি ব্যবহার করি। এটি সূক্ষ্ম শ্যাফট, বুশিং এবং রিং তৈরির জন্য আদর্শ, যার মাধ্যমে সাধারণত ±০.০১ মিমি-এর মধ্যে মাত্রাগত সহনশীলতা অর্জন করা যায়।
ফেসিং : যন্ত্রাংশটির শেষে একটি সমতল ও পরিষ্কার রেফারেন্স পৃষ্ঠ তৈরি করার জন্য ফেসিং আমার সবচেয়ে পছন্দের কাজ। আমি সাধারণত লম্বতা নিশ্চিত করতে এবং পরবর্তী কাজগুলোর জন্য কাঁচামালকে প্রস্তুত করতে এটি প্রথমে করে থাকি।
পারটিং : পারটিং বা কাট-অফ পদ্ধতিটি বার স্টক থেকে প্রস্তুত উপাদানগুলোকে আলাদা করতে ব্যবহৃত হয়। পৃথকীকরণের সময় যাতে কোনো বুর বা বিচ্যুতি না ঘটে, সেজন্য আমি ফিড রেট এবং ব্লেডের জ্যামিতি সতর্কতার সাথে নিয়ন্ত্রণ করি।
গ্রুভিং : গ্রুভিংয়ের মাধ্যমে আমি ও-রিং বা স্ন্যাপ-রিংয়ের মতো খাঁজ তৈরি করতে পারি। উদাহরণস্বরূপ, আমি হাইড্রোলিক যন্ত্রাংশের রিটেইনিং রিংয়ের জন্য ১.৫ মিমি-এর মতো সরু খাঁজও মেশিনিং করেছি।
হার্ড টার্নিং : হার্ড টার্নিং একটি যুগান্তকারী পরিবর্তন। এটি আমাকে গ্রাইন্ডিং-এ না গিয়েই শক্ত ইস্পাত (৬০ HRC পর্যন্ত) মেশিনিং করার সুযোগ দেয়। এর ফলে কাজের সময় এবং টুলিং খরচ কমে আসে, বিশেষ করে টুল স্টিল বা ক্ষয়-প্রতিরোধী যন্ত্রাংশের ফিনিশিং অপারেশনের ক্ষেত্রে।
অভ্যন্তরীণ কার্যক্রম: ড্রিলিং, বোরিং, রিমিং, থ্রেডিং, নার্লিং
ড্রিলিং : অভ্যন্তরীণ বৈশিষ্ট্য তৈরি করার ক্ষেত্রে ড্রিলিং হলো আমার প্রাথমিক পদক্ষেপ। মেশিনের সেটআপের উপর নির্ভর করে আমি ফিক্সড এবং লাইভ উভয় ধরনের টুলিং ব্যবহার করি। উদাহরণস্বরূপ, আমি অ্যাক্সেল এবং কাস্টম থ্রেডেড রডের জন্য নিয়মিতভাবে ১০০ মিমি পর্যন্ত গভীর কেন্দ্রস্থ ছিদ্র করি।
বোরিং : বোরিং আমাকে আগে থেকে ড্রিল করা গর্তগুলোকে সূক্ষ্ম ও বড় করার সুযোগ দেয়, যার ফলে প্রায়শই ±০.০১–০.০২ মিমি-এর মধ্যে নিখুঁত টলারেন্স অর্জন করা যায়। যেসব যন্ত্রাংশে প্রেস-ফিট বেয়ারিং বা নির্ভুল অ্যালাইনমেন্টের প্রয়োজন হয়, সেগুলোর ক্ষেত্রে এটি বিশেষভাবে গুরুত্বপূর্ণ।
রীমিং : যখন আমার অত্যন্ত মসৃণ ছিদ্রের ফিনিশ এবং সঠিক আকারের প্রয়োজন হয়, তখন রীমিং আমার প্রথম পছন্দ, যার মাধ্যমে সাধারণত Ra 0.8 µm পর্যন্ত পৃষ্ঠের অমসৃণতা অর্জন করা যায়। এটি মহাকাশযান শিল্পের বুশিং এবং মেডিকেল স্লিভগুলিতে প্রচলিত।
থ্রেডিং : থ্রেডিং একটি বহুমুখী কাজ—আমি সরাসরি লেদ মেশিনে মেট্রিক, ইউএনসি বা কাস্টম পিচে অভ্যন্তরীণ এবং বাহ্যিক উভয় ধরণের থ্রেড তৈরি করি। আমি ফিড রেট সামঞ্জস্য করে এবং বিশেষ থ্রেডিং ইনসার্ট ব্যবহার করে সঠিক লিড এবং ফিট নিশ্চিত করি।
নর্লিং : নর্লিং একটি কার্যকরী টেক্সচার যোগ করে। আমি অ্যালুমিনিয়ামের নব, স্টেইনলেস স্টিলের হাতল, এমনকি মেডিকেল গ্রিপেও নর্লিং করেছি, যেখানে স্পর্শের মাধ্যমে নিয়ন্ত্রণ অত্যন্ত গুরুত্বপূর্ণ। নকশার ধরনের ওপর নির্ভর করে—যেমন সোজা, হীরক বা সর্পিল—আমি নান্দনিকতা এবং কার্যকারিতা উভয়ের সাথে সামঞ্জস্য রেখে চাপ এবং যন্ত্রের আকৃতি সমন্বয় করতে পারি।
টেপার টার্নিং Aধাপ মোড়
টেপার টার্নিং : যখন আমাকে নজল, অ্যাডাপ্টার বা টেপারড পিনের মতো শঙ্কু আকৃতির প্রোফাইল মেশিনিং করতে হয়, তখন টেপার টার্নিং অত্যন্ত গুরুত্বপূর্ণ। আমি সাধারণত স্পিন্ডল অক্ষের সাপেক্ষে টুল পাথকে একটি স্থির কৌণিক অফসেটে—যেমন ৫° বা ১০°—সেট করি। এর ফলে আমি ব্যাসের মধ্যে ক্রমান্বয় পরিবর্তন আনতে পারি, যেখানে ১০০ মিমি বা তার বেশি দৈর্ঘ্যের ক্ষেত্রেও টেপার টলারেন্স ±০.০৫ মিমি-এর মধ্যে নিয়ন্ত্রিত থাকে।
স্টেপ টার্নিং : অন্যদিকে, স্টেপ টার্নিং এমন যন্ত্রাংশের জন্য আদর্শ, যেগুলিতে একই অক্ষ বরাবর একাধিক স্বতন্ত্র ব্যাসের প্রয়োজন হয়। আমি প্রায়শই ড্রাইভ শ্যাফট এবং স্পিন্ডল রডের জন্য এই পদ্ধতিটি ব্যবহার করি, যেখানে বিয়ারিং, কলার বা পুলিকে নির্দিষ্ট অবস্থানে বসাতে হয়। আমি ব্যাসকে সুনির্দিষ্ট ধাপে ধাপে কমানোর জন্য পর্যায়ক্রমিক কাট প্রোগ্রাম করি—সাধারণত ধাপের দৈর্ঘ্য ১০ মিমি থেকে ৮০ মিমি পর্যন্ত হয় এবং প্রয়োজনীয় ফিটের উপর নির্ভর করে ব্যাসের তারতম্য ±০.০২ মিমি পর্যন্ত হতে পারে।
জটিল মাত্রাগত প্রয়োজনীয়তা সম্পন্ন উচ্চ কার্যকারিতাসম্পন্ন যান্ত্রিক যন্ত্রাংশ তৈরির ক্ষেত্রে আমার কর্মপ্রবাহে উভয় পদ্ধতিই অপরিহার্য।
প্রকারভেদ Oসিএনসি টার্নিং মেশিন
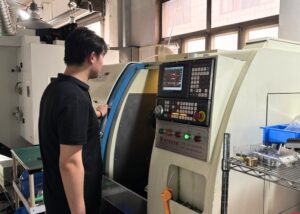
আমি যন্ত্রাংশের আকার এবং কাজের প্রয়োজনের উপর ভিত্তি করে সিএনসি লেদ নির্বাচন করি। হরাইজন্টাল লেদ বেশিরভাগ গোলাকার যন্ত্রাংশ দক্ষতার সাথে তৈরি করতে পারে। ভার্টিকাল লেদ ভারী যন্ত্রাংশের জন্য আরও ভালো স্থিতিশীলতা প্রদান করে। দীর্ঘ ও সূক্ষ্ম কাজের জন্য সুইস-টাইপ লেদ আদর্শ। একাধিক স্পিন্ডল বড় ব্যাচের কাজের জন্য প্রয়োজনীয় সময় কমিয়ে আনে। কাজের সুবিধার জন্য, আমি লাইভ টুলিং সহ টার্নিং সেন্টার ব্যবহার করি, কিন্তু সাধারণ বা প্রোটোটাইপ তৈরির জন্য প্রচলিত লেদের উপরই নির্ভর করি।
অনুভূমিক CNC Lathes
বেশিরভাগ সাধারণ নলাকার যন্ত্রাংশ, যেমন শ্যাফট, স্লিভ এবং বুশিং তৈরির জন্য হরাইজন্টাল সিএনসি লেদই আমার পছন্দের মেশিন। এগুলোর হরাইজন্টাল অবস্থানের কারণে মাধ্যাকর্ষণ শক্তি চিপ অপসারণে সহায়তা করে, যা টুলের বাধা কমায় এবং পৃষ্ঠতলের মসৃণতা উন্নত করে। এর স্পিন্ডল গতি প্রায়শই ৩,০০০ আরপিএম ছাড়িয়ে যায় এবং দ্রুত টুল পরিবর্তনের ক্ষমতার ফলে আমি মাঝারি-জটিল যন্ত্রাংশেও কার্যকর সাইকেল টাইম অর্জন করতে পারি। বেশিরভাগ প্রোডাকশন রানের ক্ষেত্রে এই মেশিনগুলো নির্ভুলতা, গতি এবং সহজে পরিচালনার মধ্যে একটি ভারসাম্য বজায় রাখে।
উল্লম্ব CNC Lathes
পাম্প হাউজিং বা ভালভ বডির মতো বড় বা ভারী যন্ত্রাংশ মেশিনিং করার সময়, আমি এর উন্নত স্থিতিশীলতার জন্য ভার্টিকাল সিএনসি লেদ ব্যবহার করি। মাধ্যাকর্ষণ শক্তি ওয়ার্কপিসকে কেন্দ্রে রাখতে ও ধরে রাখতে সাহায্য করে, ফলে এর বিচ্যুতি এবং কম্পন কমে যায়। এই ব্যবস্থাটি বিশেষ করে ৫০০ মিমি-এর বেশি ব্যাস বা ১০০ কেজির বেশি ওজনের যন্ত্রাংশের জন্য উপযোগী। তবে, ভার্টিকাল সেটআপে চিপ অপসারণ করা আরও কঠিন হয়ে পড়ে, তাই আমি কার্যকরভাবে বর্জ্য জমা হওয়া নিয়ন্ত্রণ করতে সর্বদা নিয়ন্ত্রিত কুল্যান্ট প্রবাহ এবং নির্দিষ্ট সময় পর পর কাজ থামানোর ব্যবস্থা করি।
সুইস-টাইপ এবং মাল্টি-স্পিন্ডল লেদ
সুইস-টাইপ : হাড়ের স্ক্রু বা সেন্সর পিনের মতো লম্বা ও সরু যন্ত্রাংশ তৈরির জন্য সুইস-টাইপ লেদই আমার প্রথম পছন্দ। গাইড বুশিংয়ের কারণে ওয়ার্কপিসটি কাটিং টুলের কাছাকাছি সাপোর্ট পায়, ফলে এর বিচ্যুতি কমে যায় এবং পৃষ্ঠতলের মসৃণতা বাড়ে।
মাল্টি-স্পিন্ডল : অধিক পরিমাণে উৎপাদনের জন্য আমি মাল্টি-স্পিন্ডল মেশিন ব্যবহার করি। সমান্তরালভাবে কাজ করা ৬ থেকে ৮টি পর্যন্ত স্পিন্ডলের সাহায্যে আমি অটোমোটিভ প্রোজেক্টে সাইকেল টাইম ৫০%-এর বেশি কমিয়ে এনেছি, যা এগুলিকে ছোট ও পুনরাবৃত্তিমূলক যন্ত্রাংশের ব্যাপক উৎপাদনের জন্য আদর্শ করে তুলেছে।
টার্নিং সেন্টার VSপ্রচলিত সিএনসি লেদ
টার্নিং সেন্টারগুলো বহুমুখী কার্যকারিতা প্রদান করে—টার্নিং ছাড়াও, আমি লাইভ টুলিং ব্যবহার করে একটিমাত্র সেটআপেই ড্রিলিং, মিলিং এবং এমনকি ট্যাপিংও করতে পারি। এই সমন্বয় কর্মদক্ষতা বৃদ্ধি করে, বিশেষ করে জটিল যন্ত্রাংশের ক্ষেত্রে।
অন্যদিকে, প্রচলিত সিএনসি লেদগুলো আরও সরল এবং শুধুমাত্র টার্নিং অপারেশনের উপরই মনোযোগ দেয়। আমি এখনও সহজ-সরল যন্ত্রাংশ বা প্রোটোটাইপ তৈরির জন্য এগুলোর উপর নির্ভর করি, যেখানে বহুমুখীতার চেয়ে গতি এবং সেটআপের সরলতা বেশি গুরুত্বপূর্ণ।
মেশিনের যন্ত্রাংশ এবং সফটওয়্যার
সিএনসি টার্নিং-এ, মেশিনের যন্ত্রাংশ এবং সফটওয়্যার নির্ভুলতা নিশ্চিত করে। আমি সাপোর্টের জন্য হেডস্টক, স্পিন্ডল এবং টেইলস্টকের উপর নির্ভর করি, আর বেড ও ক্যারেজ স্থিতিশীলতা নিশ্চিত করে। টারেটে একাধিক টুল থাকে এবং আমি যন্ত্রাংশের উপর ভিত্তি করে চাক বা কলেট বেছে নিই। আমি ফানুক বা সিমেন্স কন্ট্রোলার ব্যবহার করি, ফিউশন ৩৬০ দিয়ে প্রোগ্রাম করি এবং ম্যানুয়াল গাইড আই বা আইএইচএমআই ব্যবহার করে সাধারণ কাজগুলো সহজ করে নিই।
হেডস্টক, টেইলস্টক, স্পিন্ডল, বেড, ক্যারেজ
হেডস্টক ও স্পিন্ডলঃ হেডস্টক হলো আমার সিএনসি লেদ মেশিনের মূল চালিকাশক্তি। এর ভেতরে প্রধান স্পিন্ডল এবং মোটর থাকে, যা উপাদান এবং কাজের ধরনের ওপর নির্ভর করে ১০০ থেকে ৪,০০০ আরপিএম পর্যন্ত ঘূর্ণন গতি প্রদান করে। একটি স্থিতিশীল স্পিন্ডল ধারাবাহিক কেন্দ্রিকতা নিশ্চিত করে, যা ±০.০১ মিমি-এর মতো সূক্ষ্ম সহনশীলতার নির্ভুল যন্ত্রাংশ তৈরির ক্ষেত্রে অত্যন্ত গুরুত্বপূর্ণ।
টেইলস্টক : লম্বা শ্যাফট বা সরু যন্ত্রাংশ নিয়ে কাজ করার সময় আমি টেইলস্টক ব্যবহার করি। এটি যন্ত্রাংশের খোলা প্রান্তকে সাপোর্ট দেয় এবং কাটিং ফোর্সের প্রভাবে এর বিচ্যুতি কমিয়ে আনে। ২০০ মিমি-এর বেশি দৈর্ঘ্যের যন্ত্রাংশের জন্য এটি বিশেষভাবে গুরুত্বপূর্ণ, কারণ এক্ষেত্রে সামান্য বাঁকও এর মাত্রিক নির্ভুলতাকে প্রভাবিত করতে পারে ।
বেড : বেডটি লেদ মেশিনের কাঠামোগত ভিত্তি প্রদান করে। আমি এর ঢালাইয়ের মান এবং দৃঢ়তা পরীক্ষা করি, কারণ একটি স্থিতিশীল বেড কম্পন কমিয়ে দেয়। উদাহরণস্বরূপ, উচ্চ-গতির ফিনিশিং অপারেশনে অতিরিক্ত কম্পনের কারণে পৃষ্ঠের অমসৃণতা ৩.২ μm Ra ছাড়িয়ে যেতে পারে—যা আমার অনেক মহাকাশ গবেষণা গ্রাহকের কাছে অগ্রহণযোগ্য।
ক্যারেজ : ক্যারেজটি টুল টারেটকে ধরে রাখে এবং X ও Z অক্ষ বরাবর চলাচল করে। টুলটিকে সুনির্দিষ্ট প্রোগ্রাম করা অবস্থানে পৌঁছে দেওয়ার দায়িত্ব এর। দীর্ঘ উৎপাদন প্রক্রিয়ায় ±০.০০৫ মিমি-এর মধ্যে পুনরাবৃত্তিযোগ্যতা বজায় রাখা নিশ্চিত করতে আমি নিয়মিত এর লিনিয়ার গাইডওয়ে এবং বল স্ক্রুগুলো পরিদর্শন করি।
টুল টারেট, চাক এবং কলেট
টারেট : টারেট হলো সেই জায়গা যেখানে আমি একটি মেশিনিং চক্রের জন্য প্রয়োজনীয় সমস্ত টুল স্থাপন করি। আমার ১২-স্টেশন টারেটে, আমি টার্নিং টুল থেকে শুরু করে থ্রেডিং ইনসার্ট পর্যন্ত সবকিছু আগে থেকেই লোড করে রাখি। এই ব্যবস্থাটি আমাকে ম্যানুয়াল হস্তক্ষেপ ছাড়াই জটিল বহু-ধাপের অপারেশনগুলো স্বয়ংক্রিয়ভাবে সম্পন্ন করতে সাহায্য করে। টুল ইন্ডেক্সিং-এর সময় সাধারণত ০.৫ সেকেন্ডের কম থাকে, যা বেশি পরিমাণে কাজ করার ক্ষেত্রেও সাইকেল টাইমকে কার্যকর রাখে।
চাক : ১২ মিমি-এর বেশি ব্যাসের স্ট্যান্ডার্ড নলাকার ওয়ার্কপিসের জন্য, আমি একটি ৩-জ চোয়ালযুক্ত হাইড্রোলিক চাক ব্যবহার করি। এটি শক্তিশালী ক্ল্যাম্পিং ফোর্স এবং দ্রুত পরিবর্তনের সুবিধা দেয়। এর নির্ভুলতা সাধারণত ০.০৩ মিমি TIR-এর মধ্যে থাকে, যা বেশিরভাগ সাধারণ কাজের জন্য উপযুক্ত।
কলেট : যখন আমি ছোট বা উচ্চ-নির্ভুল যন্ত্রাংশ—বিশেষ করে ১০ মিমি ওডি-এর কম—মেশিন করি, তখন আমি কলেট সিস্টেম ব্যবহার করি। কলেট উন্নততর কনসেন্ট্রিসিটি নিয়ন্ত্রণ প্রদান করে, যা প্রায়শই ০.০১ মিমি-এর মধ্যে থাকে। চিকিৎসা সংক্রান্ত যন্ত্রাংশ অথবা দীর্ঘ ব্যাচে অত্যন্ত সূক্ষ্ম টলারেন্সের প্রয়োজন হয় এমন যন্ত্রাংশ তৈরির ক্ষেত্রে আমি এই সেটআপের উপর নির্ভর করি।
কন্ট্রোল প্যানেল এবং সিএনসি সফটওয়্যার
সিএনসি কন্ট্রোল প্যানেল: আমি প্রধানত ফানুক এবং সিমেন্স কন্ট্রোল সিস্টেম নিয়ে কাজ করি, যা ইন্ডাস্ট্রিয়াল সিএনসি টার্নিং-এ আধিপত্য বিস্তার করে। এই প্যানেলগুলো আমাকে জি-কোড আপলোড ও সম্পাদনা করতে, ফিড রেট সমন্বয় করতে এবং রিয়েল-টাইম মেশিনিং সাইকেল পর্যবেক্ষণ করতে সাহায্য করে। উদাহরণস্বরূপ, আমি উৎপাদন বন্ধ না করেই মাঝপথে স্পিন্ডল স্পিড বা টুল অফসেট সূক্ষ্মভাবে সমন্বয় করতে পারি—যা ±০.০১ মিমি টলারেন্স বজায় রাখার ক্ষেত্রে অত্যন্ত গুরুত্বপূর্ণ।
জি-কোড প্রোগ্রামিং: জি-কোড হলো মেশিনের ভাষা। আমি এটি লিখি এবং অপ্টিমাইজ করি, যা মেশিনের প্রতিটি গতিবিধি—যেমন এক্স ও জেড অক্ষ, স্পিন্ডল আরপিএম এবং টুল পরিবর্তনের কমান্ড—নিয়ন্ত্রণ করে। এটি নিশ্চিত করে যে প্রতিটি পাস যেন সামঞ্জস্যপূর্ণ থাকে, যা ব্যাপক উৎপাদনের জন্য অপরিহার্য।
ক্যাম সফটওয়্যার ইন্টিগ্রেশন: জটিল পার্টস বা 3D প্রোফাইলের জন্য, আমি নির্ভুল টুলপাথ তৈরি করতে Fusion 360 বা Mastercam-এর উপর নির্ভর করি। এই প্ল্যাটফর্মগুলো আমার CAD ডিজাইনগুলোকে পরিষ্কার, সংঘর্ষমুক্ত মেশিনিং নির্দেশাবলীতে রূপান্তরিত করে। মাল্টি-অপ জবের ক্ষেত্রে, ক্যাম ব্যবহার করলে সেটআপের সময় ৩০%-এর বেশি কমে যায় এবং বিভিন্ন ব্যাচের মধ্যে পুনরাবৃত্তিযোগ্যতা উন্নত হয়।
ম্যানুয়াল গাইড i এবং iHMI (উন্নত)
ম্যানুয়াল গাইড আই (ফ্যানুক): আমি প্রায়শই সহজ যন্ত্রাংশ নিয়ে কাজ করার সময় বা নতুন অপারেটরদের প্রশিক্ষণ দেওয়ার সময় ম্যানুয়াল গাইড আই ব্যবহার করি। এটি একটি কথোপকথনমূলক প্রোগ্রামিং ইন্টারফেস যা আমাকে সম্পূর্ণ জি-কোড না লিখেই টার্নিং সাইকেল তৈরি করতে দেয়। উদাহরণস্বরূপ, আমি শুধু ডাইমেনশন এবং প্যারামিটার ইনপুট করেই একটি ফেসিং এবং টার্নিং অপারেশন প্রোগ্রাম করতে পারি—যা সাধারণ কাজের জন্য কাটিং সাইকেল প্রস্তুতির সময় ৪০% পর্যন্ত কমিয়ে আনে।
IHMI (বুদ্ধিমান মানব-যন্ত্র ইন্টারফেস):
iHMI সিস্টেমটি ভিজ্যুয়ালাইজেশন, রক্ষণাবেক্ষণের সতর্কতা এবং উৎপাদন পর্যবেক্ষণকে একটি স্মার্ট ড্যাশবোর্ডে একীভূত করে। আমি এটি ব্যবহার করে রিয়েল-টাইমে স্পিন্ডল লোড, সাইকেল টাইম এবং টুলের ক্ষয় ট্র্যাক করি। দীর্ঘ সময় ধরে উৎপাদনের ক্ষেত্রে, এটি সমস্যা দেখা দেওয়ার আগেই ভবিষ্যদ্বাণীমূলক রক্ষণাবেক্ষণের সময়সূচী নির্ধারণ করে আমাকে ডাউনটাইম প্রতিরোধ করতে সাহায্য করে।
এই উন্নত কন্ট্রোলগুলোর সাহায্যে আমি প্রোটোটাইপিং এবং স্বল্প-পরিমাণের কাজগুলো সুবিন্যস্ত করি। এমনকি কম অভিজ্ঞ অপারেটররাও টেমপ্লেট বা গাইডেড সাইকেল ব্যবহার করে বেসিক পার্ট প্রোগ্রামগুলো পরিচালনা করতে পারেন। এতে অপারেটরের ভুল কমে যায় এবং শেখার সময়কালও উল্লেখযোগ্যভাবে সংক্ষিপ্ত হয়।
টার্নিং প্যারামিটার এবং টুলিং
সিএনসি টার্নিং-এ, আমি উপাদান এবং পৃষ্ঠতলের ফিনিশের প্রয়োজন অনুসারে তিনটি মূল প্যারামিটার—ফিড রেট, কাটিং স্পিড এবং ডেপথ অফ কাট—সূক্ষ্মভাবে সমন্বয় করি। উদাহরণস্বরূপ, আমি অ্যালুমিনিয়াম ৩০০ মি/মিনিট এবং স্টিল ১০০ মি/মিনিট গতিতে কাটি। নির্ভুলতা অর্জনের জন্য আমি বোরিং বার, গ্রুভিং টুল, থ্রেড কাটার এবং নার্লিং টুল ব্যবহার করি। প্রতিটি টুল এবং সেটিং সরাসরি সাইকেল টাইম, টলারেন্স (±০.০১ মিমি) এবং পৃষ্ঠতলের অমসৃণতাকে (Ra < ০.৪ μm) প্রভাবিত করে, তাই দক্ষতা এবং নির্ভুলতার জন্য আমি এগুলো সাবধানে সমন্বয় করি।
ফিড রেট, কাটিং স্পিড, কাটিং ডেপথ
ফিড রেট (মিমি/রেভ): স্টিলের জন্য, আমি সাধারণত ০.১–০.৩ মিমি/রেভ ব্যবহার করি। প্লাস্টিকের জন্য, ০.৫ মিমি/রেভ পর্যন্ত। উচ্চ ফিড উপাদান অপসারণের হার উন্নত করে কিন্তু পৃষ্ঠের মসৃণতা নষ্ট করতে পারে।
কাটার গতি (মিটার/মিনিট): উপাদানের উপর নির্ভর করে পরিবর্তিত হয়। উদাহরণস্বরূপ, অ্যালুমিনিয়াম ২০০–৪০০ মিটার/মিনিট গতিতে কাটা যেতে পারে, যেখানে স্টেইনলেস স্টিলের জন্য ৬০–১২০ মিটার/মিনিট গতি প্রয়োজন।
কাটার গভীরতা (মিমি): প্রাথমিক কাটের জন্য ১–৩ মিমি এবং চূড়ান্ত কাটের জন্য ০.৫ মিমি-এর কম গভীরতা ব্যবহার করা যেতে পারে। টুলের কম্পন বা তাপজনিত সমস্যা এড়ানোর জন্য আমি এগুলো সমন্বয় করি।
সরঞ্জামের প্রকারভেদ: বোরিং বার, গ্রুভিং টুল, থ্রেড কাটার, নার্লিং টুল
বোরিং বার: অভ্যন্তরীণ ফিনিশিংয়ের জন্য আমি কম্পন-প্রশমিত কার্বাইড বার ব্যবহার করি।
গ্রুভিং টুলস: আমি গ্রুভের গভীরতার ওপর ভিত্তি করে ইনসার্টের প্রস্থ নির্বাচন করি; রিটেইনিং রিং গ্রুভের জন্য ৩ মিমি চওড়া ইনসার্টই আদর্শ।
থ্রেড কাটার: আইএসও মেট্রিক থ্রেডের জন্য, আমি ইনডেক্সেবল থ্রেডিং টুল ব্যবহার করি এবং পিচ গেজ দিয়ে যাচাই করে নিই।
নার্লিং টুল: এগুলো ফর্ম-টাইপ এবং কাট-টাইপ হয়ে থাকে, পিতল এবং অ্যালুমিনিয়ামে পরিষ্কার ডায়মন্ড প্যাটার্নের জন্য আমি কাট-টাইপ পছন্দ করি।
উপযুক্ত উপকরণ Fঅথবা সিএনসি টার্নিং
উপাদানের নির্বাচনই নির্ভুলতা এবং কার্যকারিতা নির্ধারণ করে। আমি অ্যালুমিনিয়াম, টাইটানিয়াম, ইনকোনেল, ABS, এবং PEEK মেশিনিং করেছি। অ্যালুমিনিয়াম দ্রুত কাটিং সমর্থন করে, অন্যদিকে কঠিন ধাতু এবং প্লাস্টিকের জন্য তাপ নিয়ন্ত্রণ এবং বিশেষ টুলিং প্রয়োজন। ±০.০১–০.০৩ মিমি টলারেন্স বজায় রাখার জন্য প্রতিটির জন্য কাস্টম গতি এবং কুলিং প্রয়োজন। ধাতু: অ্যালুমিনিয়াম, স্টিল, ব্রাস, টাইটানিয়াম
| উপাদান প্রকার | উদাহরণ গ্রেড | যন্ত্রের বৈশিষ্ট্য | চিরাচরিত আবেদন |
| অ্যালুমিনিয়াম | 6061, 7075 | উচ্চ-গতির কাটিং (৩০০+ মি/মিনিট), চমৎকার মেশিনেবিলিটি | মহাকাশ বন্ধনী, ঘের |
| ইস্পাত | ১০১৮, ৪১৪০, এসএস৩০৪ | শক্তিশালী, সরঞ্জাম সুরক্ষিত রাখতে কম গতি এবং কুল্যান্ট প্রয়োজন। | কাঠামোগত অংশ, সরঞ্জাম |
| পিতল | C360 | খুব কম ঘর্ষণে, পরিষ্কারভাবে চিপ অপসারণ | ফিটিংস, বৈদ্যুতিক সংযোগকারী |
| টাইটেইনিঅ্যাম | টিআই -6এল -4 ভি | শক্ত, তাপ-প্রতিরোধী, কম ফিড এবং প্রলেপযুক্ত সরঞ্জাম প্রয়োজন | মহাকাশ এবং চিকিৎসা উপাদান |
| প্লাস্টিক | ABS | গলন এড়ানোর জন্য কম আরপিএম-এ মেশিনিং করা হয়। | প্রোটোটাইপ এনক্লোজার |
| নাইলন (PA6, PA66) | সহজেই বেঁকে যায়; তাপ নিয়ন্ত্রণ এবং চিপ ক্লিয়ারেন্স প্রয়োজন। | গিয়ার, বুশিং | |
| উঁকি | সহনশীলতা ±০.০৩ মিমি, চমৎকার তাপীয় স্থিতিশীলতা | মহাকাশ অন্তরক | |
| কম্পোজিট এবং সংকর ধাতু | জি১০, ইনকোনেল | হীরার প্রলেপযুক্ত সরঞ্জাম প্রয়োজন; ক্ষয়ের কারণে ঘন ঘন সরঞ্জাম পরিবর্তন করতে হয়। | উচ্চ-তাপমাত্রা বা উচ্চ-শক্তির অংশ |
আবেদন Aকারণ In Various Iশিল্প
চিকিৎসাক্ষেত্রে হাড়ের স্ক্রু থেকে শুরু করে মহাকাশযানের সংযোগকারী যন্ত্রাংশ পর্যন্ত বিভিন্ন শিল্পে সিএনসি টার্নিং ব্যবহৃত হয়। এছাড়াও অটোমোটিভ, জ্বালানি এবং ইলেকট্রনিক্স শিল্পে এর ব্যাপক ভূমিকা রয়েছে। আমি এমন উচ্চ-নির্ভুল যন্ত্রাংশ সরবরাহ করি যা কঠোর কর্মক্ষমতা এবং উপকরণের মানদণ্ড পূরণ করে।
| শিল্প | সাধারণ যন্ত্রাংশ মেশিন করা | উপাদান পছন্দ | প্রযুক্তিগত প্রয়োজনীয়তা ও নোট |
| স্বয়ংচালিত | অ্যাক্সেল, বুশিং, ইঞ্জিনের উপাদান | কার্বন ইস্পাত, অ্যালুমিনিয়াম সংকর ধাতু | উচ্চ পরিমাণে সামঞ্জস্যতা, ব্যয়-দক্ষতা, ±০.০২ মিমি সহনশীলতা |
| মহাকাশ | ল্যান্ডিং গিয়ার পিন, অ্যাকচুয়েটরের যন্ত্রাংশ, ফাস্টেনার | টাইটানিয়াম, ৭০৭৫ অ্যালুমিনিয়াম | হালকা, উচ্চ শক্তি সম্পন্ন, সার্টিফিকেশন এবং মান নিয়ন্ত্রণ প্রয়োজন। |
| মেডিকেল | অর্থোপেডিক ইমপ্লান্ট, ডেন্টাল অ্যাবুটমেন্ট, সরঞ্জাম | ১৭-৪পিএইচ স্টেইনলেস স্টিল, পিক | Ra 0.8 μm-এর নিচে পৃষ্ঠতলের মসৃণতা, জৈব সামঞ্জস্যতা |
| ইলেক্ট্রনিক্স | সংযোগকারী পিন, আরএফ শিল্ড, প্যাঁচযুক্ত স্পেসার | পিতল, অ্যালুমিনিয়াম | প্রায়শই একই চক্রে থ্রেডিং এবং স্লটিং একত্রিত করা হয়। |
| শিল্প - কারখানার যন্ত্রপাতি | ভালভ বডি, শ্যাফট, কাপলিং যন্ত্রাংশ | শক্ত ইস্পাত, সংকর ইস্পাত | ক্ষয় প্রতিরোধের জন্য তাপ প্রক্রিয়াকরণের পর হার্ড টার্নিং |
উপকারিতা Aএবং সীমাবদ্ধতা সিএনসি টার্নিং
সিএনসি টার্নিং উচ্চ নির্ভুলতা (±০.০১ মিমি), দ্রুত উৎপাদন—যা ম্যানুয়াল পদ্ধতির চেয়ে ৬০% পর্যন্ত দ্রুততর—এবং চমৎকার নিরাপত্তা প্রদান করে। তবে, এটি কেবল ঘূর্ণনশীল যন্ত্রাংশের মধ্যেই সীমাবদ্ধ এবং জটিল সেটআপের প্রয়োজনীয়তার কারণে অল্প পরিমাণে কাজের জন্য ব্যয়বহুল হতে পারে।
| বিভাগ | দৃষ্টিভঙ্গি | বিস্তারিত |
| উপকারিতা | সঠিকতা | আমি টুলের ক্ষয় পর্যবেক্ষণের মাধ্যমে নিয়মিতভাবে ±০.০১ মিমি টলারেন্স অর্জন করি এবং ১,০০০টিরও বেশি যন্ত্রাংশে ধারাবাহিকতা বজায় রাখি। |
| গতি | ম্যানুয়াল লেদের তুলনায় সিএনসি টার্নিং উৎপাদন সময় ৪০-৬০% কমিয়ে দেয়। | |
| নিরাপত্তা | অপারেটররা কাটিং জোন থেকে দূরে থাকেন; অন্তর্নির্মিত ইন্টারলক দুর্ঘটনা প্রতিরোধ করে। | |
| সীমাবদ্ধতা | জ্যামিতির সীমাবদ্ধতা | যেহেতু ওয়ার্কপিসটিকে ঘোরাতে হয়, তাই অনিয়মিত আকৃতি (যেমন, সমতল পাত) উপযুক্ত নয়—এর পরিবর্তে মিলিং করা শ্রেয়। |
| প্রস্তুতকরণ খরচ | জটিল টুলিং সেটআপ সহ স্বল্প-পরিমাণের কাজ ব্যয়বহুল হতে পারে; একটি প্রোটোটাইপ থ্রেড রিং তৈরি করতে শুধু সেটআপের জন্যই ৩০০ ডলার লেগেছিল। |
ডিজাইন বিবেচ্য বিষয়
আমার হাতে নেওয়া প্রতিটি সিএনসি টার্নিং প্রকল্পের সাফল্য শুরু হয় সুচিন্তিত নকশার মাধ্যমে। এমনকি সবচেয়ে উন্নত মেশিনও ত্রুটিপূর্ণভাবে তৈরি যন্ত্রাংশের অভাব পূরণ করতে পারে না। মূল্য নির্ধারণ বা প্রোগ্রামিং করার আগে আমি যে মূল বিষয়গুলো সর্বদা মূল্যায়ন করি, তা নিচে দেওয়া হলো।
উপযুক্ত অংশের জ্যামিতি
ঘূর্ণন প্রতিসাম্য: নলাকার, শঙ্কু আকৃতির এবং প্যাঁচযুক্ত আকারের জন্য সিএনসি টার্নিং আদর্শ। উদাহরণস্বরূপ, শ্যাফট, বুশিং এবং ফ্ল্যাঞ্জ হলো এর উৎকৃষ্ট উদাহরণ।
বর্গাকার বৈশিষ্ট্য পরিহার করুন: মিলিংয়ের জন্য সমতল পৃষ্ঠ বা বর্গাকার কোণা বেশি উপযুক্ত। প্রয়োজনে, আমি সহায়ক প্রক্রিয়াগুলো অন্তর্ভুক্ত করি।
টুল প্রবেশগম্যতা: দীর্ঘ ঝুলে থাকা অংশ বা গভীর খাঁজের কারণে টুল কাঁপতে পারে বা বেঁকে যেতে পারে।
সহনশীলতা Aএবং পৃষ্ঠতল ফিনিশ
টলারেন্সিং: আমি সাধারণ টার্নিংয়ের জন্য ISO 2768-mK মান অনুযায়ী কাজ করি। সূক্ষ্ম যন্ত্রাংশের জন্য ±0.01 মিমি হলো আদর্শ, কিন্তু নিয়ন্ত্রিত পরিবেশে আমি ±0.005 মিমি পর্যন্তও কাজ করেছি।
পৃষ্ঠতলের মসৃণতা: সাধারণত টার্নিংয়ের পর এর ফিনিশ Ra ১.৬ μm হয়, কিন্তু সঠিক ইনসার্ট এবং গতি ব্যবহার করে আমি Ra ০.৪ μm বা তার চেয়েও ভালো ফিনিশ অর্জন করতে পারি। চিকিৎসা ও আলোকীয় যন্ত্রাংশ টার্নিংয়ের পর প্রায়শই পলিশ করার প্রয়োজন হয়।
সাধারণ নকশার ত্রুটি
রিলিফ গ্রুভ ছাড়া আন্ডারকাট পার্টিং অসম্ভব করে তোলে।
অতিরিক্ত কঠোর সহনশীলতা অকারণে খরচ বাড়িয়ে দেয়—যেমন একটি প্লাস্টিকের স্পেসারের জন্য ±০.০০৫ মিমি নির্ভুলতা চাওয়া।
ধারালো কোণার কারণে যন্ত্রপাতির ক্ষয় বাড়ে, তাই আমি সবসময় কোণাকুণি বা গোলাকার আকৃতি দেওয়ার পরামর্শ দিই।
সিএনসি বাঁক VS অন্যান্য পদ্ধতি
ক্লায়েন্টদের প্রসেস নির্বাচনে পরামর্শ দেওয়ার সময়, আমি সিএনসি টার্নিং-এর সাথে মিলিং, কাস্টিং, মোল্ডিং এবং গ্রাইন্ডিং-এর তুলনা করি। টার্নিং নলাকার অংশ এবং উচ্চ-গতির উৎপাদনের জন্য উৎকৃষ্ট, অন্যদিকে মিলিং জটিল আকারের জন্য উপযুক্ত। বড় আকারের প্লাস্টিকের ব্যাচের জন্য ইনজেকশন মোল্ডিং ভালো , এবং সূক্ষ্ম সহনশীলতার জন্য টার্নিং ও গ্রাইন্ডিং একত্রে সবচেয়ে ভালো কাজ করে। নির্ভুলতা এবং দক্ষতার মধ্যে ভারসাম্য বজায় রাখতে আমি প্রায়শই টার্নিং-এর সাথে মিলিং-এর সমন্বয় করি।
তুলনা Wসিএনসি মিলিং সহ
সিএনসি টার্নিং-এ ওয়ার্কপিসকে ঘোরানো হয়, অন্যদিকে মিলিং-এ একটি স্থির অংশের চারপাশে কাটিং টুলকে ঘোরানো হয়। শ্যাফট, রড এবং টিউবের মতো প্রতিসম অংশগুলির উচ্চ-গতির উৎপাদনের জন্য আমি টার্নিং পছন্দ করি—বিশেষ করে যখন ±০.০১ মিমি-এর মধ্যে টলারেন্সের প্রয়োজন হয়। জটিল পকেট বা অ-সিলিন্ডার আকৃতির বৈশিষ্ট্যযুক্ত কম্পোনেন্টের ক্ষেত্রে মিলিং অধিকতর নমনীয়তা প্রদান করে।
সাম্প্রতিক একটি ক্ষেত্রে, একজন ক্লায়েন্টের পার্শ্বীয়ভাবে খাঁজ কাটা একটি নলাকার যন্ত্রাংশের প্রয়োজন ছিল। আমি সিএনসি টার্নিং এবং ৩-অক্ষীয় মিলিংয়ের সমন্বয় করি, যা মাত্রিক নির্ভুলতা নিশ্চিত করার পাশাপাশি চক্রের সময় ৩০% কমিয়ে আনে।
বিকল্প: ঢালাই, ইনজেকশন মোল্ডিং, গ্রাইন্ডিং
কাস্টিং: অধিক পরিমাণে যন্ত্রাংশ তৈরির জন্য সেরা, যেখানে সূক্ষ্ম মাপ অতটা জরুরি নয়। আরও ভালো নির্ভুলতার জন্য আমি কাস্টিংয়ের পরিবর্তে টার্নড যন্ত্রাংশ ব্যবহার করেছি।
ইনজেকশন মোল্ডিং: ৫,০০০টির বেশি প্লাস্টিকের যন্ত্রাংশের জন্য এটি চমৎকার। এর চেয়ে কম উৎপাদনের ক্ষেত্রে সিএনসি টার্নিং বেশি সাশ্রয়ী।
গ্রাইন্ডিং: টার্নিং-এর পরে Ra ০.৪ μm-এর নিচে অত্যন্ত নিখুঁত ফিনিশের জন্য ব্যবহৃত হয়, যেমন হার্ডেনড শ্যাফটের ক্ষেত্রে।
খরচ এবং উৎপাদনশীলতার দিকগুলি
আমি যখন সিএনসি টার্নিং-এর খরচ মূল্যায়ন করি, তখন মেশিনের রেট (ঘণ্টায় ৩০-১০০ ডলার), টুলিংয়ের খরচ (প্রতি ইনসার্টে ১০-৫০ ডলার) এবং সাইকেল টাইমের মধ্যে ভারসাম্য রক্ষা করি। একটি সাধারণ পার্ট তৈরি করতে ২-৩ মিনিট সময় লাগতে পারে, কিন্তু অপটিমাইজেশন বা মাল্টি-স্পিন্ডল মেশিনের সাহায্যে উৎপাদন দ্বিগুণ হয়ে যায়। ৫০০টি অ্যালুমিনিয়াম পার্টের জন্য, আমি বার ফিডিং এবং টুলপাথে সামান্য পরিবর্তনের মাধ্যমে ইউনিট খরচ ৪০%-এর বেশি কমিয়েছি। ব্যাচিং সবসময় বিনিয়োগের উপর রিটার্ন (ROI) বাড়ায়।
মেশিনের খরচ ও টুলিং
মেশিনের ঘণ্টাপ্রতি মজুরি: মেশিনের ধরন এবং অপারেটরের দক্ষতার উপর নির্ভর করে ঘণ্টায় $৩০–$১০০ পর্যন্ত পরিবর্তিত হয়।
টুলিং খরচ: প্রতিটি কার্বাইড ইনসার্টের দাম ১০–৫০ ডলার হতে পারে। অল্প পরিমাণে কাজের ক্ষেত্রে থ্রেডিং বা নার্লিং-এর জন্য বিশেষায়িত টুলের খরচ দ্রুত বেড়ে যায়।
চক্রের সময় এবং পরিমাণ
একটি সাধারণ পিতলের বুশিং (Ø৩০ × ২০ মিমি) তৈরি করতে ২-৩ মিনিট সময় লাগে। মাল্টি-স্পিন্ডল লেদ ব্যবহার করে আমি সেই সময় অর্ধেক করে ফেলতে পারি।
অধিক পরিমাণে উৎপাদনের (১,০০০টির বেশি) ক্ষেত্রে ফিক্সচারিং এবং টুলিংয়ের খরচ যুক্তিসঙ্গত। কম পরিমাণে উৎপাদনের ক্ষেত্রে, অপচয় এড়াতে আমি সেটআপগুলো সরল করে নিই।
ROI বিবেচনা
৫০০টি টার্নড অ্যালুমিনিয়াম হাউজিংয়ের একটি ব্যাচের জন্য, আমরা টুলপাথ অপ্টিমাইজ করে এবং বার ফিডিং ব্যবহার করে ইউনিট প্রতি খরচ $৬.৫০ থেকে $৩.৮০-তে কমিয়ে এনেছি।
সেটআপের সময় এবং টুলের বিনিয়োগের খরচ পুষিয়ে নিতে আমি সবসময় সম্ভব হলে অর্ডারগুলো একসাথে করার পরামর্শ দিই।
নিরাপত্তা, রক্ষণাবেক্ষণ ও স্থায়িত্ব
আমি LOTO পদ্ধতি, চিপ কনভেয়র এবং টুল ভাঙা শনাক্তকরণের মাধ্যমে অপারেটরের নিরাপত্তাকে অগ্রাধিকার দিই। কম্পন এবং নির্ভুলতা হ্রাস রোধ করার জন্য দৈনিক, সাপ্তাহিক এবং মাসিক নিয়মিত রক্ষণাবেক্ষণ অপরিহার্য। পরিবেশগতভাবে, আমি বায়োডিগ্রেডেবল কুল্যান্ট ও মিস্ট কালেক্টর ব্যবহার করি এবং অ্যালুমিনিয়ামের মতো ধাতব চিপ পুনর্ব্যবহার করি, যা CNC টার্নিং কার্যক্রমকে আধুনিক টেকসই লক্ষ্যের সাথে সামঞ্জস্যপূর্ণ করে তোলে।
সর্বোত্তম অনুশীলন এবং অপারেটর নিরাপত্তা
আমি নিশ্চিত করি যেন সকল অপারেটর লকআউট/ট্যাগআউট (LOTO) প্রোটোকল অনুসরণ করে।
হাতে করে নাড়াচাড়া করার ফলে সৃষ্ট আঘাত এড়াতে আমরা স্বয়ংক্রিয় চিপ কনভেয়র ব্যবহার করি।
নিয়মিত টুল ভাঙন শনাক্তকরণ ব্যবস্থা ছিটকে আসা যন্ত্রাংশের কারণে সৃষ্ট দুর্ঘটনা প্রতিরোধ করে।
রুটিন রক্ষণাবেক্ষণ
প্রতিদিন: চিপস পরিষ্কার করুন, তরলের মাত্রা পরীক্ষা করুন।
সাপ্তাহিক: স্পিন্ডল বেল্ট পরিদর্শন করুন, টারেটের অ্যালাইনমেন্ট পরীক্ষা করুন।
মাসিক: টুল প্রোব ক্যালিব্রেট করুন, ব্যাকল্যাশ পরীক্ষা করুন।
রক্ষণাবেক্ষণে অবহেলার ফলে কম্পন, নির্ভুলতা হ্রাস এবং ব্যয়বহুল কর্মবিরতি ঘটে।
পরিবেশগত বিবেচনার
আমরা পানিতে দ্রবণীয় কুল্যান্ট ব্যবহার করি যা জৈব-বিয়োজনযোগ্য এবং সঠিক পরিস্রাবণের মাধ্যমে নিরাপদে নিষ্কাশন করা যায়।
আমাদের মেশিনগুলোতে মিস্ট কালেক্টর এবং চিপ রিসাইক্লিং সিস্টেম রয়েছে—এগুলোর মাধ্যমে অ্যালুমিনিয়ামের চিপ সংগ্রহ করে সরবরাহকারীদের কাছে পুনরায় বিক্রি করা হয়।
কিভাবে To বেছে নিন Tসঠিক সিএনসি টার্নিং পরিষেবা
ক্লায়েন্টদের সিএনসি টার্নিং পার্টনার বেছে নিতে সাহায্য করার সময়, আমি শুধু যন্ত্রাংশের গুণমানের উপরই মনোযোগ দিই না। আমি তাদের প্রযুক্তিগত সক্ষমতা মূল্যায়ন করতে, ISO 9001 বা AS9100-এর মতো সার্টিফিকেশন যাচাই করতে এবং বিভিন্ন পরিমাণের জন্য প্রয়োজনীয় সময়সীমা মূল্যায়ন করতে নির্দেশনা দিই। সঠিক সরবরাহকারী বেছে নেওয়ার অর্থ হলো, বৃহৎ পরিসরে নির্ভুলতা, নির্ভরযোগ্যতা এবং ধারাবাহিক সরবরাহ নিশ্চিত করা।
মূল্যায়ন মানদণ্ড
কারিগরি সক্ষমতা: কারখানাটি কি সহনশীলতার মাত্রা, পৃষ্ঠতলের মসৃণতা এবং উপকরণের প্রয়োজনীয়তা পূরণ করতে পারে?
সার্টিফিকেশন: মহাকাশ বা চিকিৎসা খাতের জন্য ISO 9001 বা AS9100 থাকা আবশ্যক।
সরবরাহের সময়: ১০০, ৫০০ এবং ১০০০ যন্ত্রাংশের জন্য সেটআপের সময় এবং গড় সরবরাহের সময় সম্পর্কে জিজ্ঞাসা করুন।
বিবরণ
সিএনসি টার্নিং জব বলতে কী বোঝায়?
সিএনসি টার্নিংয়ের কাজে জি-কোড দ্বারা নিয়ন্ত্রিত লেদ ব্যবহার করে নলাকার যন্ত্রাংশ মেশিনিং করা হয়। আমি টুলপাথ প্রোগ্রাম করি, ফিড রেট (যেমন, ০.২ মিমি/রেভ) নির্ধারণ করি এবং টলারেন্স পর্যবেক্ষণ করি—যা সাধারণত ±০.০১ মিমি-এর মধ্যে থাকে। মাঝারি থেকে উচ্চ পরিমাণে শ্যাফট, বুশিং এবং থ্রেডযুক্ত যন্ত্রাংশ তৈরির জন্য এটি আদর্শ।
CNC মিলিং এবং CNC বাঁক মধ্যে পার্থক্য কি?
মূল পার্থক্যটি হলো এর গতিতে: সিএনসি টার্নিং-এ টুল স্থির রেখে ওয়ার্কপিসকে ঘোরানো হয়, অন্যদিকে সিএনসি মিলিং-এ টুলটি একটি স্থির অংশের চারপাশে ঘোরে। আমি পিন বা শ্যাফটের মতো গোলাকার অংশের জন্য টার্নিং ব্যবহার করি, আর মিলিং সমতল বা বহু-অক্ষীয় নিয়ন্ত্রণসহ জটিল জ্যামিতিক আকারের জন্য বেশি উপযোগী।
সিএনসি টার্নিংয়ের সুবিধাগুলো কী কী?
সিএনসি টার্নিং উচ্চ নির্ভুলতা, গতি এবং পুনরাবৃত্তিযোগ্যতা প্রদান করে। এর মাধ্যমে ±০.০১ মিমি টলারেন্স এবং Ra ০.৪ µm-এর নিচে সারফেস ফিনিশ অর্জন করা যায়। এটি বিশেষত নলাকার যন্ত্রাংশ এবং উচ্চ-পরিমাণ উৎপাদনের জন্য অত্যন্ত কার্যকর। অটোমেশন শ্রম কমায় এবং অপ্টিমাইজড সেটআপে প্রতিটি যন্ত্রাংশের জন্য সাইকেল টাইম ৩০ সেকেন্ডেরও কম হতে পারে।
সিএনসি টার্নিং কত প্রকারের হয়?
আমি সাধারণত বেশ কয়েক ধরনের সিএনসি টার্নিং মেশিন ব্যবহার করি: সাধারণ হরাইজন্টাল লেদ, ভারী যন্ত্রাংশের জন্য ভার্টিকাল লেদ, দীর্ঘ ও নিখুঁত উপাদানের জন্য সুইস-টাইপ লেদ এবং ব্যাপক উৎপাদনের জন্য মাল্টি-স্পিন্ডল মেশিন। যন্ত্রাংশের জ্যামিতি, টলারেন্স (প্রায়শই ±০.০১ মিমি) এবং উৎপাদনের পরিমাণের উপর নির্ভর করে প্রতিটি ধরন নির্দিষ্ট চাহিদা পূরণ করে।
একটি সিএনসি টার্নিং মেশিন কতটা নির্ভুল?
সিএনসি টার্নিং মেশিন অত্যন্ত নির্ভুল। আমার প্রকল্পগুলিতে আমি নিয়মিতভাবে ±০.০১ মিমি-এর টলারেন্স অর্জন করি এবং শ্যাফট বা বুশিং-এর মতো উচ্চ-নির্ভুল যন্ত্রাংশের ক্ষেত্রে আমি এটিকে ±০.০০৫ মিমি পর্যন্ত আরও কমিয়ে আনতে পারি। নির্ভুলতা মেশিনের অবস্থা, টুলিং এবং উপাদানের স্থিতিশীলতার উপর নির্ভর করে।
টার্নিং প্রক্রিয়ায় সিএনসি-র ফিড ফাংশনটি কী?
সিএনসি টার্নিং-এ, ফিড ফাংশন প্রতি স্পিন্ডল ঘূর্ণনে টুলটি কত দ্রুত এগিয়ে যাবে তা নিয়ন্ত্রণ করে। আমি সাধারণত ধাতুর জন্য, পৃষ্ঠের মসৃণতা এবং উপাদানের ধরনের উপর নির্ভর করে, এটিকে প্রতি ঘূর্ণনে ০.১–০.৩ মিমি-এর মধ্যে সেট করি। সঠিক ফিড রেট টুলের আয়ু, পৃষ্ঠের গুণমান এবং উপাদান অপসারণের দক্ষতার মধ্যে ভারসাম্য বজায় রাখতে সাহায্য করে।
উপসংহার
সিএনসি টার্নিং নির্ভুল উৎপাদনের একটি মূল ভিত্তি হিসেবে রয়ে গেছে—বিশেষ করে যখন দক্ষতা, পুনরাবৃত্তিযোগ্যতা এবং কঠোর সহনশীলতা সবচেয়ে বেশি গুরুত্বপূর্ণ। এর মূলনীতি নির্ধারণ থেকে শুরু করে টুলিং, মেশিনের ধরন, উপকরণ নির্বাচন এবং বাস্তব খরচের মতো বিষয়গুলো সামলানো পর্যন্ত, আমি অটোমোটিভ, অ্যারোস্পেস এবং মেডিকেল খাতের ক্লায়েন্টদের এই প্রক্রিয়ার সূক্ষ্ম বিষয়গুলোতে পথ দেখিয়েছি। আপনি একটি সাধারণ বুশিং বা একটি জটিল স্টেপড শ্যাফট ডিজাইন করুন না কেন, টার্নিং কীভাবে কাজ করে তা বোঝা আপনাকে আরও ভালো সিদ্ধান্ত নিতে, কম সংশোধন করতে এবং পরিশেষে, আরও শক্তিশালী যন্ত্রাংশ তৈরি করতে সক্ষম করে। আপনি যদি আপনার পরবর্তী প্রকল্পের পরিকল্পনা করে থাকেন, তবে সিএনসি টার্নিংই হতে পারে সেই সমাধান যা আপনার উৎপাদনকে দ্রুত, নির্ভুল এবং সম্প্রসারণযোগ্য রাখবে।
















