
বোরিং মেশিনিং হলো একটি সূক্ষ্ম কাটিং প্রক্রিয়া যা বিদ্যমান কোনো ছিদ্রকে বড় করতে এবং সংশোধন করতে ব্যবহৃত হয়। ড্রিলিং, যা প্রাথমিক ছিদ্র তৈরি করে, তার থেকে ভিন্ন এই বোরিং প্রক্রিয়াটি ছিদ্রের ব্যাস, গোলাকারত্ব, সরলতা, সারিবদ্ধতা এবং অভ্যন্তরীণ পৃষ্ঠের গুণমান উন্নত করে, যখন মূল ছিদ্রটি চূড়ান্ত কার্যকরী চাহিদা পূরণ করতে পারে না।
এই নির্দেশিকায় বোরিং মেশিনিং প্রক্রিয়া, প্রচলিত পদ্ধতি ও সরঞ্জাম, ছিদ্রের সহনশীলতা, নির্ভুলতাকে প্রভাবিতকারী বিষয়সমূহ, উপযুক্ত উপকরণ, এর প্রয়োগ এবং বোরিং, ড্রিলিং ও রিমিং-এর মধ্যে পার্থক্য ব্যাখ্যা করা হয়েছে। এতে সাধারণ মেশিনিং সমস্যা এবং নির্ভুল বোরের জন্য কীভাবে একটি কার্যকর পদ্ধতি বেছে নিতে হয়, তাও আলোচনা করা হয়েছে।
বোরিং মেশিনিং বলতে কী বোঝায়?
বোরিং পদ্ধতিতে একটি সিঙ্গেল-পয়েন্ট কাটিং টুল ব্যবহার করে আগে থেকে বিদ্যমান কোনো গর্তের ভেতর থেকে উপাদান অপসারণ করা হয়, যা সাধারণত একটি বোরিং বারে লাগানো থাকে। শুরুর গর্তটি ড্রিল, ঢালাই, ফোর্জিং বা অন্য কোনো মেশিনিং প্রক্রিয়ার মাধ্যমে তৈরি করা হতে পারে। এরপর একটি লেদ, মিলিং সেন্টার, জিগ বোরার বা বিশেষ বোরিং মেশিনের সাহায্যে এটিকে প্রয়োজনীয় আকার ও জ্যামিতিতে বড় এবং সূক্ষ্ম করা যায়।
বোরিং করার প্রধান উপযোগিতা শুধু একটি ছিদ্রকে বড় করা নয়। এটি যন্ত্রশিল্পীকে জ্যামিতি সংশোধন করতে এবং যন্ত্রাংশের বোর ও অন্যান্য কার্যকরী বৈশিষ্ট্যগুলোর মধ্যে আরও নিয়ন্ত্রিত সম্পর্ক স্থাপন করতে সাহায্য করে।
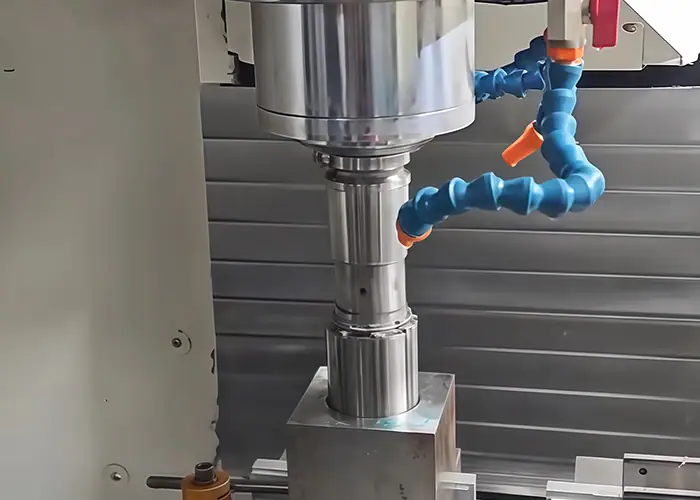
বোরিং কী উন্নত করে?
বোরিং প্রধানত ছিদ্রের ব্যাস, গোলাকারত্ব, সরলতা, সারিবদ্ধতা এবং পৃষ্ঠের গুণমান উন্নত করে। যখন বোরটিতে কোনো বেয়ারিং, বুশিং, শ্যাফট, সিল, গাইড বা অন্য কোনো সূক্ষ্ম যন্ত্রাংশ স্থাপন করা হয়, তখন শুধুমাত্র নামমাত্র ব্যাসের চেয়ে এই বৈশিষ্ট্যগুলো প্রায়শই বেশি গুরুত্বপূর্ণ হয়ে ওঠে।
ড্রিল করা গর্ত প্রয়োজনীয় আকারের কাছাকাছি হলেও তাতে টেপার, রানআউট বা অবস্থানগত ত্রুটি থাকতে পারে। একটি নিয়ন্ত্রিত বোরিং পাস মেশিনের স্পিন্ডল এবং নির্ধারিত ডেটামের সাপেক্ষে উপাদান অপসারণ করে, যার ফলে চূড়ান্ত বোরটি তার উদ্দিষ্ট অক্ষ এবং জ্যামিতির সাথে আরও ভালোভাবে মিলে যায়।
অভ্যন্তরীণ ফিনিশিংও সমান গুরুত্বপূর্ণ। বেয়ারিং সিট, স্লাইডিং ফিট এবং সিলিং সারফেসের জন্য সামঞ্জস্যপূর্ণ সংস্পর্শ অবস্থা প্রয়োজন, তাই একটি স্থিতিশীল বোরিং অপারেশন অমসৃণভাবে ড্রিল করা বা ঢালাই করা গর্তের চেয়ে আরও অভিন্ন পৃষ্ঠ প্রদান করতে পারে।
কখন বোরিং মেশিনিং প্রয়োজন হয়?
বিদ্যমান কোনো ছিদ্র ছোট আকারের, গোলাকার নয়, অসমান বা চূড়ান্ত সংযোজনের জন্য যথেষ্ট নির্ভুল না হলে বোরিং করা উপযুক্ত। এছাড়াও, ঢালাই বা ফোরজিং করা কোনো খোলা অংশে একটি নিয়ন্ত্রিত ফিনিশড বোর তৈরির জন্য পর্যাপ্ত মেশিনিং অ্যালাউন্স থাকলে এটি কার্যকর।
সাধারণ উদাহরণগুলির মধ্যে রয়েছে বেয়ারিং হাউজিং, গিয়ারবক্স বোর, হাইড্রোলিক উপাদান, মোটর হাউজিং, ইঞ্জিনের উপাদান এবং সূক্ষ্ম যন্ত্রাংশ। প্রতিটি ক্ষেত্রেই, বোরিং করার প্রয়োজনীয়তা শুধুমাত্র ছিদ্রের ব্যাসের কারণে নয়, বরং ছিদ্রটির কার্যকরী প্রয়োজনের কারণেই উদ্ভূত হয়।
শিথিল টলারেন্সযুক্ত একটি সাধারণ ক্লিয়ারেন্স হোলের জন্য ড্রিলিংই যথেষ্ট হতে পারে। যেখানে বোরিং করলে কোনো কার্যকরী উন্নতি হয় না, সেখানে তা যোগ করলে কেবল মেশিনিংয়ের সময় ও খরচই বাড়ে।
বোরিং মেশিনিং প্রক্রিয়াটি কীভাবে কাজ করে?
বোরিং মেশিনিং-এর সঠিক প্রক্রিয়াটি বোরের গভীরতা, ব্যাস, উপাদান, শুরুর অবস্থা এবং চূড়ান্ত টলারেন্সের উপর নির্ভর করে। সাধারণ যন্ত্রাংশের জন্য কেবল একটি সংশোধনমূলক পাসের প্রয়োজন হতে পারে, অন্যদিকে সূক্ষ্ম যন্ত্রাংশের জন্য রাফ, সেমি-ফিনিশ এবং ফিনিশ বোরিং-এর প্রয়োজন হতে পারে।
একটি কার্যকরী বোরিং প্রক্রিয়া শুরু হয় ছিদ্র এবং তার মেশিনিং ডেটাম নির্ধারণের মাধ্যমে, তারপর চূড়ান্ত পরিদর্শনের আগে পর্যায়ক্রমে আকার ও জ্যামিতি সংশোধন করা হয়।
গর্ত প্রস্তুতি এবং সেটআপ
প্রাথমিক ছিদ্রটি ড্রিলিং, কাস্টিং, ফোর্জিং বা রাফ মেশিনিংয়ের মাধ্যমে করা যেতে পারে। বোরিং শুরু করার আগে, ওয়ার্কপিসটিকে একটি উপযুক্ত ডেটাম থেকে নির্দিষ্ট স্থানে স্থাপন করে শক্তভাবে ক্ল্যাম্প দিয়ে আটকাতে হবে।
সেটআপের নির্ভুলতা অত্যন্ত গুরুত্বপূর্ণ, কারণ বোরিং টুলটি মেশিনের প্রোগ্রাম করা অক্ষ অনুসরণ করে। যদি ওয়ার্কপিসের ডেটাম বা সেটআপ ভুল হয়, তবে বোরটি সঠিক ব্যাসে পৌঁছালেও বিয়ারিং সিট, মেটিং সারফেস, বোল্ট প্যাটার্ন বা অন্যান্য বৈশিষ্ট্যের সাপেক্ষে এর অবস্থান ভুল হতে পারে।
শুরুর গর্তটিতে বোরিং টুলের জন্য পৃষ্ঠতল পরিষ্কার করতে এবং উদ্দিষ্ট জ্যামিতি সংশোধন করার জন্য পর্যাপ্ত পরিমাণ উপাদান অবশ্যই থাকতে হবে। বোরিং শুধুমাত্র তখনই অ্যালাইনমেন্ট উন্নত করতে পারে, যখন নতুন বোরটি স্থাপন করার জন্য পর্যাপ্ত উপাদান অবশিষ্ট থাকে।
অমসৃণ এবং আধা-সমাপ্ত বিরক্তিকর
রাফ বোরিংয়ের মাধ্যমে বেশিরভাগ অতিরিক্ত উপাদান অপসারণ করা হয়। এটি ঢালাই করা পৃষ্ঠতল সংশোধন করতে, উল্লেখযোগ্য মেশিনিং অ্যালাউন্স অপসারণ করতে এবং একটি অনিয়মিত প্রাথমিক ছিদ্রকে প্রয়োজনীয় জ্যামিতির কাছাকাছি নিয়ে আসতে সহায়ক।
আরও কঠোর প্রয়োজনের ক্ষেত্রে, চূড়ান্ত বোরিংয়ের আগে একটি সেমি-ফিনিশ পাস আরও সুষম অ্যালাউন্স তৈরি করতে পারে। এটি চূড়ান্ত পাসের সময় অপসারিত উপাদানের পরিমাণ কমায় এবং কাটিং ফোর্সকে স্থিতিশীল করতে সাহায্য করে।
উদ্দেশ্যটি প্রতিটি পর্যায়কে সমানভাবে নিখুঁত করা নয়। প্রাথমিক খসড়াটি ভিত্তি তৈরি করে, এবং পরবর্তী ধাপগুলো ক্রমান্বয়ে জ্যামিতিক ও মাত্রাগত বৈচিত্র্য হ্রাস করে।
ফিনিশ এবং নির্ভুল বোরিং
চূড়ান্ত ব্যাস, অ্যালাইনমেন্ট এবং অভ্যন্তরীণ পৃষ্ঠের গুণমান নির্ধারণের জন্য ফিনিশ বোরিংয়ের মাধ্যমে অল্প পরিমাণ উপাদান অপসারণ করা হয়। যেহেতু এই কাট হালকা হয়, তাই টুলের দৃঢ়তা, মেশিনের স্থিতিশীলতা, অফসেট নিয়ন্ত্রণ এবং কম্পন বিশেষভাবে গুরুত্বপূর্ণ হয়ে ওঠে।
প্রিসিশন বোরিং সাধারণত বেয়ারিং সিট, শ্যাফট-সাপোর্ট বোর, সিলিং এরিয়া এবং অন্যান্য ফিটেড কম্পোনেন্টের জন্য ব্যবহৃত হয়। স্থিতিশীল সিএনসি সরঞ্জাম এবং সূক্ষ্ম বোরিং টুল দিয়ে ছিদ্রের টাইট টলারেন্স বজায় রাখা যায়, যদিও এর থেকে প্রাপ্ত ফলাফল সর্বদা বোরের জ্যামিতি, উপাদান, টুলের নাগাল, তাপীয় স্থিতিশীলতা এবং মেশিনের অবস্থার উপর নির্ভর করে।
অতএব, চূড়ান্ত ধাপটি কোনো যথেচ্ছ সহনশীলতার লক্ষ্যমাত্রার পরিবর্তে কার্যকরী প্রয়োজনীয়তাকে কেন্দ্র করে পরিকল্পনা করা উচিত।
বোরিং মেশিনিং এর প্রধান প্রকারভেদ
বিভিন্ন ধরণের বোরিং মেশিন রয়েছে, কিন্তু ওয়ার্কপিসের আকার, অভিমুখ, বোরের গভীরতা, প্রবেশাধিকার এবং প্রয়োজনীয় অবস্থানগত নির্ভুলতা বিবেচনা করলে উৎপাদনের বেশিরভাগ সিদ্ধান্ত ভালোভাবে বোঝা যায়।
লক্ষ্য হলো এমন একটি বিন্যাস বেছে নেওয়া যা ওয়ার্কপিস এবং টুলকে দৃঢ়ভাবে ধরে রাখার পাশাপাশি কাটিং টুলকে বোরের মধ্যে নির্ভরযোগ্য প্রবেশাধিকার দেয়।
অনুভূমিক এবং উল্লম্ব বোরিং
হরাইজন্টাল বোরিং মেশিনিং পদ্ধতিতে স্পিন্ডলকে আনুভূমিকভাবে স্থাপন করা হয় এবং এটি বিশেষত বড় হাউজিং, মেশিন কাঠামো, দীর্ঘ বোর এবং একাধিক অভ্যন্তরীণ বৈশিষ্ট্যযুক্ত যন্ত্রাংশের জন্য উপযোগী। এই ব্যবস্থাটি বড় ওয়ার্কপিসকে স্থির রাখতে সাহায্য করে, যখন স্পিন্ডল বা টেবিল কাটিংয়ের অবস্থান নিয়ন্ত্রণ করে। বড় এবং সূক্ষ্ম কাজের জন্য হরাইজন্টাল এবং ভার্টিকাল বোরিং উভয়ই সুপ্রতিষ্ঠিত পদ্ধতি।
ভার্টিকাল বোরিং সাধারণত বড় ও ভারী যন্ত্রাংশের জন্য বেশি উপযুক্ত, যেগুলোকে একটি আনুভূমিক টেবিলের উপর সহজে ধরে রাখা যায়। মাধ্যাকর্ষণ শক্তি ওয়ার্কপিসটিকে যথাস্থানে ধরে রাখতে সাহায্য করে, যা বড় গোলাকার বা হাউজিং-ধরনের যন্ত্রাংশ নাড়াচাড়া করাকে সহজ করে তুলতে পারে।
বাস্তবে, বড় আকারের ঢালাই, গিয়ারবক্স, যন্ত্রপাতির ফ্রেম এবং অনুরূপ যন্ত্রাংশের জন্য প্রায়শই বোরিং মিল মেশিনিং বেছে নেওয়া হয়, যেখানে ওয়ার্কপিসের বিশাল আকার জুড়ে বোরের নির্ভুলতা বজায় রাখতে হয়।
নির্ভুলতা এবং জিগ বোরিং
প্রিসিশন বোরিংয়ের মূল লক্ষ্য হলো নিয়ন্ত্রিত ব্যাস, জ্যামিতি এবং পৃষ্ঠতলের মসৃণতা অর্জন করা। এটি তখন ব্যবহার করা হয়, যখন একটি প্রচলিত অমসৃণ ছিদ্র সরাসরি নকশার প্রয়োজনীয়তা পূরণ করতে পারে না।
জিগ বোরিং-এ ছিদ্রের অবস্থান এবং বিভিন্ন অংশের মধ্যকার অবস্থানগত সম্পর্কের উপর অতিরিক্ত গুরুত্ব দেওয়া হয়। এটি টুলিং, ফিক্সচার, মোল্ডের উপাদান, প্রিসিশন হাউজিং এবং এমন সব যন্ত্রাংশের জন্য উপযোগী, যেখানে নির্দিষ্ট ডেটামের সাপেক্ষে একাধিক ছিদ্র নির্ভুলভাবে স্থাপন করতে হয়।
সুতরাং এই পার্থক্যটি কার্যভিত্তিক: প্রিসিশন বোরিং মূলত বোরের গুণমানের উপর মনোযোগ দেয়, অপরদিকে জিগ বোরিং বিশেষভাবে মূল্যবান যখন সুনির্দিষ্ট অবস্থানও অত্যন্ত গুরুত্বপূর্ণ।
লাইন, পিঠ এবং বিশেষত্ব বিরক্তিকর
যখন দুই বা ততোধিক বোরের একটি সাধারণ অক্ষ বরাবর খননের প্রয়োজন হয়, তখন লাইন বোরিং ব্যবহার করা হয়। যন্ত্রপাতির বিয়ারিং সাপোর্ট, যন্ত্রপাতির হাউজিং এবং বৃহৎ কাঠামোগত সমাবেশ এর সাধারণ উদাহরণ।
ব্যাক বোরিংয়ের মাধ্যমে বিদ্যমান কোনো খোলার অপর পাশে কোনো বৈশিষ্ট্য মেশিনিং করা যায়, যখন সেই দিক থেকে সরাসরি প্রবেশাধিকার সীমিত থাকে। ব্লাইন্ড বোরিং এবং মাইক্রো বোরিং অন্যান্য নির্দিষ্ট জ্যামিতিক প্রয়োজনীয়তা পূরণ করে।
এই পদ্ধতিগুলো কার্যকরী, কিন্তু এগুলোকে একই অপারেশনের বিনিময়যোগ্য সংস্করণ হিসেবে বিবেচনা না করে, বরং প্রবেশাধিকার, বিন্যাস বা জ্যামিতিক প্রয়োজনের ভিত্তিতে নির্বাচন করা উচিত।
বোরিং মেশিনিং-এ ব্যবহৃত সরঞ্জাম
বোরিংয়ের নির্ভুলতা মূলত কাটিং সিস্টেমের উপর নির্ভর করে। টুলটিকে বোর পৃষ্ঠের বিপরীতে একটি স্থিতিশীল কাটিং এজ বজায় রেখে, অতিরিক্ত বাঁকানো ছাড়াই প্রয়োজনীয় গভীরতায় পৌঁছাতে হবে।
অধিকাংশ সিএনসি কাজের জন্য মূল উপাদানগুলো হলো বোরিং বার, বোরিং হেড বা অ্যাডজাস্টমেন্ট সিস্টেম, কাটিং ইনসার্ট এবং উপযুক্ত পরিদর্শন সরঞ্জাম।
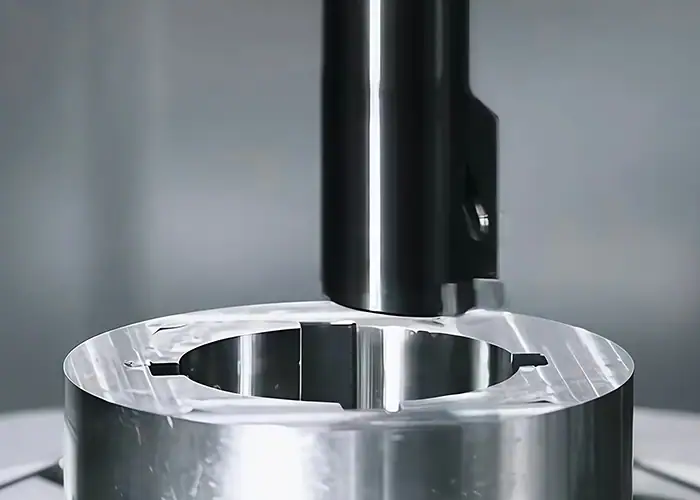
বোরিং বার এবং বোরিং হেড
একটি বোরিং বার গর্তের ভিতরে কাটিং এজকে সাপোর্ট দেয়। এর ব্যাস, উপাদান, দৈর্ঘ্য এবং সাপোর্টবিহীন বর্ধিত অংশ সরাসরি দৃঢ়তাকে প্রভাবিত করে।
বোরিংয়ের দুর্বল কার্যকারিতার অন্যতম প্রধান কারণ হলো দীর্ঘ ওভারহ্যাং। অসমর্থিত দৈর্ঘ্য বাড়ার সাথে সাথে, বারটি স্থিতিস্থাপক বিচ্যুতি এবং কম্পনের প্রতি আরও বেশি সংবেদনশীল হয়ে পড়ে, যার ফলে টেপার, অসঙ্গত ব্যাস এবং চ্যাটার মার্ক তৈরি হতে পারে।
সুতরাং, বোরের জ্যামিতি অনুযায়ী বারটি যতটা সম্ভব চওড়া ও খাটো হওয়া উচিত। ফাইন বোরিং হেড ফিনিশিং অপারেশনের জন্য নিয়ন্ত্রিত ব্যাস সমন্বয় প্রদান করতে পারে, যেখানে সামান্য অফসেট পরিবর্তন চূড়ান্ত আকারের উপর উল্লেখযোগ্য প্রভাব ফেলে।
কাটিং ইনসার্ট
ইনসার্ট নির্বাচন নির্ভর করে ওয়ার্কপিসের উপাদান, কাটিং লোড, বোরের জ্যামিতি এবং ফিনিশিংয়ের প্রয়োজনীয়তার উপর।
তীক্ষ্ণ ও সুনির্দিষ্ট কাটিং জ্যামিতি রেডিয়াল কাটিং ফোর্স কমাতে পারে, যা বোরিং বারের দৃঢ়তা সীমিত হলে উপযোগী। অধিক কঠিন পদার্থের ক্ষেত্রে একটি সামঞ্জস্যপূর্ণ কাটিং এজ বজায় রাখার জন্য ক্ষয়-প্রতিরোধী কার্বাইড গ্রেড বা আবরণের প্রয়োজন হতে পারে।
উদ্দেশ্য শুধু টুলের সর্বোচ্চ আয়ুষ্কালই নয়। একটি বোরিং ইনসার্টকে অবশ্যই অনুমানযোগ্য কর্তন বল তৈরি করতে হবে, যাতে পুরো প্রক্রিয়া জুড়ে টুলের বিচ্যুতি এবং বোরের আকার স্থিতিশীল থাকে।
পরিমাপ এবং পরিদর্শন সরঞ্জাম
বোর গেজ, ইনসাইড মাইক্রোমিটার বা উপযুক্ত স্থানাঙ্ক পরিমাপক যন্ত্রের সাহায্যে বোরের ব্যাস পরীক্ষা করা যায়। সঠিক পদ্ধতিটি বোরের আকার, টলারেন্স, গভীরতা এবং নকশার প্রয়োজনীয়তার উপর নির্ভর করে।
শুধুমাত্র ব্যাস পরিমাপ করাই সবসময় যথেষ্ট নয়। একটি নির্ভুল বোরের ক্ষেত্রে এর অবস্থান, রানআউট, গোলাকারত্ব, সরলতা অথবা অন্য একটি বোরের সাথে এর অ্যালাইনমেন্ট যাচাই করারও প্রয়োজন হতে পারে।
সুতরাং, পরিদর্শনে শুধুমাত্র সবচেয়ে সহজ বৈশিষ্ট্যটি পরিমাপ না করে, বরং কার্যগত বিবরণ প্রতিফলিত হওয়া উচিত।
বোরিং মেশিনিং টলারেন্স এবং ছিদ্রের নির্ভুলতা
একটি সূক্ষ্ম বোরকে শুধুমাত্র একটি ব্যাসের সহনশীলতা দ্বারা সংজ্ঞায়িত করা যায় না। এর কার্যকারিতা আকার, গোলাকারত্ব, সরলতা, অবস্থান, সারিবদ্ধতা এবং পৃষ্ঠতলের মসৃণতার সম্মিলিত ক্রিয়ার উপর নির্ভর করতে পারে।
এটি বিশেষত বিয়ারিং এবং শ্যাফটের সংযোগস্থলের জন্য গুরুত্বপূর্ণ, যেখানে একটি বোর মাত্রাগতভাবে সঠিক হওয়া সত্ত্বেও এর জ্যামিতি ত্রুটিপূর্ণ হলে তা সংযোজন বা ঘূর্ণনজনিত সমস্যা সৃষ্টি করতে পারে।
ছিদ্রের ব্যাস এবং ফিট সহনশীলতা
বোরের মধ্যে কী স্থাপন করা হবে তার উপর প্রয়োজনীয় ছিদ্র সহনশীলতা নির্ভর করে। বিয়ারিং, বুশিং, পিন, শ্যাফট এবং প্রেস-ফিট উপাদানগুলির প্রত্যেকটির জন্য ভিন্ন ভিন্ন ফিট প্রয়োজনীয়তা রয়েছে।
অতএব, প্রকৃত অ্যাসেম্বলি পরিস্থিতি, লোড, তাপমাত্রা, উপাদান এবং পরিষেবার প্রয়োজনীয়তা বিবেচনা করে ক্লিয়ারেন্স, ট্রানজিশন এবং ইন্টারফেরেন্স ফিট নির্বাচন করা উচিত।
স্থিতিশীল পরিস্থিতিতে সিএনসি বোরিংয়ের মাধ্যমে ব্যাসের উপর নিখুঁত নিয়ন্ত্রণ অর্জন করা যায়। তবে, প্রতিটি বোরের ক্ষেত্রে সম্ভাব্য সর্বনিম্ন টলারেন্স প্রয়োগ করা কদাচিৎই সাশ্রয়ী হয়। গুরুত্বপূর্ণ ফিট সারফেসগুলোর উপর নিবিড় নিয়ন্ত্রণ প্রয়োজন, কিন্তু সাধারণ ক্লিয়ারেন্স হোলগুলোর ক্ষেত্রে তা প্রায়শই প্রয়োজন হয় না।
গোলাকার এবং সোজা
ড্রিলিংয়ের মাধ্যমে তৈরি গর্তে ক্রমশ সরু হয়ে আসা, বেঁকে যাওয়া বা গোলাকার আকৃতির অসামঞ্জস্য থাকতে পারে। ঢালাইয়ের কারণেও অতিরিক্ত ভিন্নতা দেখা দিতে পারে, কারণ মূল ছিদ্রটি নিখুঁতভাবে অবস্থিত বা আকৃতির নাও হতে পারে।
বোরিং একটি আরও নিয়ন্ত্রিত কর্তন পথ বরাবর উপাদান অপসারণ করে এবং এই পরিস্থিতিগুলির উন্নতি করতে পারে। তবে, গভীর গর্তের ক্ষেত্রে টুলের নাগাল ক্রমশ গুরুত্বপূর্ণ হয়ে ওঠে, কারণ বারের বিচ্যুতির ফলে বোরের দৈর্ঘ্য বরাবর ব্যাস পরিবর্তিত হতে পারে।
অতএব, গোলাকারত্ব এবং সরলতাকে ব্যাস থেকে আলাদাভাবে বিবেচনা করা উচিত। একটি নির্দিষ্ট স্থানের গেজ রিডিং দ্বারা এটি নিশ্চিত করা যায় না যে সম্পূর্ণ বোরটির জ্যামিতি গ্রহণযোগ্য।
ছিদ্রের সারিবদ্ধতা এবং সমাক্ষীয়তা
যখন একাধিক বোর একই ঘূর্ণায়মান শ্যাফটকে সাপোর্ট করে অথবা যখন একটি বোরকে অন্য কোনো ডেটাম ফিচারের সাথে নির্ভুলভাবে সম্পর্কিত হতে হয়, তখন অ্যালাইনমেন্ট অত্যন্ত গুরুত্বপূর্ণ হয়ে ওঠে।
যেহেতু একটি বোরিং টুল মেশিনের অক্ষের সাপেক্ষে কাটে, তাই পর্যাপ্ত স্টক অবশিষ্ট থাকলে এটি শুরুর ছিদ্রের কিছু ত্রুটি সংশোধন করতে পারে। এই কারণে বিয়ারিং হাউজিং, গিয়ারবক্সের উপাদান, মোটর হাউজিং এবং মাল্টি-বোর অ্যাসেম্বলির জন্য বোরিং বিশেষভাবে উপযোগী।
যেখানে একাধিক বোরকে একটি সাধারণ কার্যকরী অক্ষ ভাগ করে নিতে হয়, সেখানে সেটআপ কৌশল প্রায়শই ছিদ্রের নামমাত্র আকারের মতোই গুরুত্বপূর্ণ।
বোরের ভিতরের পৃষ্ঠের ফিনিশ
অভ্যন্তরীণ পৃষ্ঠতলের মসৃণতা ঘর্ষণ, বিয়ারিং সংস্পর্শ, সিলিং, স্লাইডিং আচরণ এবং ক্ষয়কে প্রভাবিত করে।
প্রতিটি প্রয়োগের জন্য মসৃণ পৃষ্ঠতল স্বয়ংক্রিয়ভাবে ভালো নয়। বিয়ারিং, বুশিং, সিল, লুব্রিকেশন অবস্থা বা অন্যান্য কার্যকরী ইন্টারফেস অনুযায়ী প্রয়োজনীয় অমসৃণতা নির্দিষ্ট করা উচিত।
কাটিং সিস্টেম স্থিতিশীল থাকলে ফিনিশ বোরিং একটি নিয়ন্ত্রিত পৃষ্ঠতল প্রদান করতে পারে। যদি কার্যকরী চাহিদা বোরিংয়ের মাধ্যমে অর্থনৈতিকভাবে যা অর্জন করা সম্ভব তার চেয়ে বেশি হয়, তবে হোনিং বা গ্রাইন্ডিংয়ের মতো অন্য কোনো ফিনিশিং প্রক্রিয়া বিবেচনা করা যেতে পারে।
বোরিং নির্ভুলতাকে প্রভাবিতকারী মূল কারণসমূহ
বোরিংয়ের নির্ভুলতা দৃঢ়তা এবং প্রক্রিয়ার স্থিতিশীলতা দ্বারা ব্যাপকভাবে প্রভাবিত হয়। মেশিনের সক্ষমতা গুরুত্বপূর্ণ, কিন্তু একটি নির্ভুল সিএনসি মেশিন অতিরিক্ত নমনীয় বোরিং বার বা অস্থিতিশীল ওয়ার্কহোল্ডিংয়ের ত্রুটি পুষিয়ে দিতে পারে না।
সবচেয়ে গুরুত্বপূর্ণ চলকগুলো হলো টুল ওভারহ্যাং, কাটিং কন্ডিশন, মেশিনের দৃঢ়তা, তাপীয় আচরণ, চিপ অপসারণ এবং সেটআপ কোয়ালিটি।
টুলের দৃঢ়তা এবং ওভারহ্যাং
একটি বোরিং বার ক্যান্টিলিভারের মতো আচরণ করে। হোল্ডার থেকে এটিকে আরও প্রসারিত করলে এর দৃঢ়তা কমে যায় এবং কর্তন বলের প্রভাবে এর বেঁকে যাওয়ার পরিমাণ বেড়ে যায়।
এই কারণেই একই ব্যাসের অগভীর বোরের চেয়ে গভীর বোর করা বেশি কঠিন। বারের সামান্য নড়াচড়াও কার্যকর কাটিং ব্যাসার্ধ পরিবর্তন করতে পারে এবং ফলস্বরূপ চূড়ান্ত ব্যাসও বদলে যেতে পারে।
সবচেয়ে বড় ব্যবহারিক ব্যাসের দণ্ড ব্যবহার করে, অবলম্বনহীন দৈর্ঘ্য কমিয়ে এবং প্রয়োজনে আরও দৃঢ় বা কম্পন-প্রশমিত দণ্ড নির্বাচন করে সামঞ্জস্য উন্নত করা যেতে পারে।
কাটার গতি, ফিড এবং কাটার গভীরতা
কাটিং স্পিড, ফিড এবং ডেপথ অফ কাট উপাদান অপসারণ, কাটিং ফোর্স, তাপ, কম্পন, সারফেস ফিনিশ এবং টুলের জীবনকালকে প্রভাবিত করে।
যখন স্টক দক্ষতার সাথে অপসারণ করতে হয়, তখন আক্রমণাত্মক রাফিং পরিস্থিতি উপযুক্ত হতে পারে, কিন্তু ফিনিশ বোরিংয়ের জন্য আরও স্থিতিশীল কাটিং পরিস্থিতি প্রয়োজন। অতিরিক্ত রেডিয়াল লোড বোরিং বারকে বিচ্যুত করতে পারে, অন্যদিকে একটি অস্থিতিশীল গতিসীমা চ্যাটার বা কম্পনকে উৎসাহিত করতে পারে।
বোরিংয়ের জন্য কোনো সার্বজনীন মাপকাঠি নেই। উপাদান, টুলের জ্যামিতি, বারের দৃঢ়তা, মেশিনের শক্তি এবং বোরের মাত্রা—এই সবকিছু একসঙ্গেই বিবেচনা করতে হবে।
মেশিনের স্থিতিশীলতা, কুল্যান্ট এবং চিপ নিয়ন্ত্রণ
দৃঢ় ওয়ার্কহোল্ডিং এবং স্থিতিশীল স্পিন্ডল গতি টুল ও বোরের মধ্যে উদ্দিষ্ট সম্পর্ক বজায় রাখতে সাহায্য করে।
কুল্যান্ট তাপমাত্রা নিয়ন্ত্রণ করতে এবং চিপ অপসারণে সহায়তা করতে পারে, বিশেষ করে গভীর গর্তে যেখানে চিপগুলির বেরিয়ে যাওয়ার পথ কম থাকে। অপর্যাপ্ত নিষ্কাশনের ফলে চিপগুলি ফিনিশড দেয়ালের বিপরীতে পুনরায় কেটে যেতে পারে, যা পৃষ্ঠের গুণমান নষ্ট করে বা টুলের ক্ষয় ত্বরান্বিত করে।
যখন টলারেন্স খুব কম থাকে, তখন তাপীয় সামঞ্জস্যও গুরুত্বপূর্ণ হয়ে ওঠে। টুল, স্পিন্ডল এবং ওয়ার্কপিসের তাপমাত্রার পরিবর্তন মাত্রায় এতটাই পরিবর্তন আনতে পারে যে তা চূড়ান্ত বোর সাইজকে প্রভাবিত করে।
বোরিং মেশিনিংয়ের জন্য উপযুক্ত উপকরণ
বোরিং পদ্ধতিটি বিভিন্ন ধরণের ধাতু এবং ইঞ্জিনিয়ারিং প্লাস্টিকের উপর ব্যবহার করা যেতে পারে। প্রক্রিয়াটির মূলনীতি একই থাকে, কিন্তু উপাদানের আচরণ কাটিং ফোর্স, তাপ উৎপাদন, টুলের ক্ষয়, বারের গঠন এবং অর্জনযোগ্য পৃষ্ঠের গুণমানকে পরিবর্তন করে দেয়।
নিচের সারণিতে সাধারণ বিবেচ্য বিষয়গুলো সংক্ষেপে তুলে ধরা হলো।
| উপাদান | যন্ত্রের বৈশিষ্ট্য | মূল বিরক্তিকর বিবেচনা |
| অ্যালুমিনিয়াম | ভাল machinability | নির্মিত প্রান্ত এবং পৃষ্ঠের গুণমান |
| কার্বন / সংকর ইস্পাত | শক্তিশালী, ব্যাপকভাবে ব্যবহৃত | কাটিং ফোর্স এবং টুলের ক্ষয় |
| মরিচা রোধক স্পাত | জারা প্রতিরোধী | ওয়ার্ক হার্ডেনিং এবং তাপ নিয়ন্ত্রণ |
| ঢালাই লোহা | মাত্রিকভাবে স্থিতিশীল কিন্তু ঘর্ষণকারী | টুলের ক্ষয় এবং চিপ নিয়ন্ত্রণ |
| টাইটেইনিঅ্যাম | উচ্চ শক্তি-থেকে-ওজন অনুপাত | তাপ ঘনত্ব এবং টুলের জীবনকাল |
| পিতল/তামা | ভালো কার্যকরী বৈশিষ্ট্য | বারের গঠন এবং উপাদানের আচরণ |
| ইঞ্জিনিয়ারিং প্লাস্টিক | হালকা এবং ক্ষয়রোধী | তাপ এবং বিকৃতি |
অ্যালুমিনিয়াম সাধারণত দক্ষতার সাথে উপাদান অপসারণ করতে পারে, কিন্তু টুলের তীক্ষ্ণতা এবং চিপ নিয়ন্ত্রণ ফিনিশকে প্রভাবিত করে। স্টিল এবং অ্যালয় স্টিলের ক্ষেত্রে কাটিং ফোর্স এবং ইনসার্টের ক্ষয়ের দিকে বেশি মনোযোগ দিতে হয়, অন্যদিকে কাটিং এজ পরিষ্কারভাবে কাটার পরিবর্তে ঘষা খেলে স্টেইনলেস স্টিল ওয়ার্ক হার্ডেনিং হতে পারে।
ঢালাই লোহা সাধারণত হাউজিং এবং মেশিনের যন্ত্রাংশে ছিদ্র করার জন্য ব্যবহৃত হয়, কিন্তু এর ঘর্ষণকারী প্রকৃতির কারণে টুলের ক্ষয় ত্বরান্বিত হতে পারে। টাইটানিয়াম কাটিং জোনের কাছাকাছি তাপকে কেন্দ্রীভূত করে, যার ফলে স্থিতিশীল টুলিং এবং তাপ ব্যবস্থাপনা বিশেষভাবে গুরুত্বপূর্ণ হয়ে ওঠে।
ইঞ্জিনিয়ারিং প্লাস্টিকও নির্ভুলভাবে ছিদ্র করা যায়, যদিও এর বিকৃতি সীমিত রাখতে তাপ এবং ক্ল্যাম্পিং চাপ নিয়ন্ত্রণ করতে হয়।
বোরিং মেশিনিং এর সুবিধা এবং সীমাবদ্ধতা
বিদ্যমান কোনো ছিদ্রের উন্নততর আকার, জ্যামিতি বা অ্যালাইনমেন্টের প্রয়োজন হলে বোরিং অত্যন্ত কার্যকর। ড্রিল করা কোনো ছিদ্র যদি ইতোমধ্যেই ড্রয়িং অনুযায়ী হয় অথবা প্রয়োজনীয় জ্যামিতি যদি একটি সিঙ্গেল-পয়েন্ট ইন্টারনাল টুলের জন্য উপযুক্ত না হয়, তবে এটি ততটা কার্যকর নয়।
একটি বাস্তবসম্মত মূল্যায়নে সক্ষমতা এবং অতিরিক্ত মেশিনিং সময় উভয়ই বিবেচনা করা উচিত।
| উপকারিতা | সীমাবদ্ধতা |
| ছিদ্রের সঠিক চূড়ান্ত মাপ | বিদ্যমান শূন্যপদের প্রয়োজন |
| কিছু ছিদ্রের সারিবদ্ধতার ত্রুটি সংশোধন করতে পারে। | যন্ত্রের বিচ্যুতিতে সংবেদনশীল |
| গোলাকার ও সোজা ভাব উন্নত করে | গভীর খনন আরও কঠিন |
| অভ্যন্তরীণ ফিনিশের উপর ভালো নিয়ন্ত্রণ | সঠিক সেটআপ মেশিনিং সময় বাড়িয়ে দেয় |
| সামঞ্জস্যযোগ্য সমাপ্ত ব্যাস | সব গর্তের জ্যামিতির জন্য আদর্শ নয় |
এর একটি প্রধান সুবিধা হলো সমন্বয়যোগ্যতা। একটি নির্দিষ্ট আকারের ড্রিল বা রিমারের মতো নয়, একটি বোরিং টুলকে একটি নির্দিষ্ট চূড়ান্ত ব্যাস অর্জনের জন্য সমন্বয় করা যায়।
এর প্রধান সীমাবদ্ধতা হলো এর দৃঢ়তা। কাটিং এজটিকে অবশ্যই ওয়ার্কপিসের ভেতরে প্রসারিত হতে হয়, তাই গভীর বা ছোট ব্যাসের ছিদ্র বারের আকার সীমিত করতে পারে এবং কম্পনের ঝুঁকি বাড়াতে পারে।
বোরিং বনাম ড্রিলিং বনাম রিমিং
ড্রিলিং, বোরিং এবং রিমিং সবই যন্ত্রের সাহায্যে করা ছিদ্র, কিন্তু এগুলো ভিন্ন ভিন্ন সমস্যার সমাধান করে। এগুলোকে পরস্পর পরিবর্তনযোগ্য হিসেবে বিবেচনা করলে অপ্রয়োজনীয় কাজ যুক্ত হতে পারে অথবা গুরুত্বপূর্ণ জ্যামিতিক গঠন অনিয়ন্ত্রিত থেকে যেতে পারে।
মূল পার্থক্যটি সহজ: ড্রিলিং প্রাথমিক ছিদ্র তৈরি করে, বোরিং সেটিকে সংশোধন ও বড় করে, এবং যখন শুরুর ছিদ্রটি ইতিমধ্যেই যথেষ্ট নির্ভুল থাকে, তখন রিমিং হালকা চূড়ান্ত আকার দেওয়ার কাজ করে।
| প্রক্রিয়া | প্রধান উদ্দেশ্য | স্টক অপসারণ | জ্যামিতি সংশোধন | আদর্শ ভূমিকা |
| তুরপুন | একটি গর্ত তৈরি করুন | ঊর্ধ্বতন | সীমিত | প্রাথমিক গর্ত সৃষ্টি |
| Boring | বড় করুন এবং সংশোধন করুন | মধ্যপন্থী | শক্তিশালী | আকার এবং অক্ষ সংশোধন |
| রিমিং | বিদ্যমান গর্তটি সূক্ষ্ম করুন | কম | সীমিত | চূড়ান্ত আকার এবং ফিনিশ |
কখন পুঙ্খানুপুঙ্খ বিশ্লেষণের পরিবর্তে একঘেয়েমি বেছে নেওয়া উচিত?
বোরিং করা হবে নাকি রিমিং করা হবে, সেই সিদ্ধান্তটি মূলত বিদ্যমান গর্তটির অবস্থার উপর নির্ভর করে।
যখন উল্লেখযোগ্য পরিমাণ কাঠ অপসারণ করতে হয় অথবা আকার, সরলতা, অবস্থান বা সারিবদ্ধতা সংশোধনের প্রয়োজন হয়, তখন বোরিং সাধারণত একটি ভালো বিকল্প। যেহেতু বোরিং টুল একটি নিয়ন্ত্রিত অক্ষ অনুসরণ করে এবং এর একটি সামঞ্জস্যযোগ্য কাটিং ব্যাসার্ধ থাকে, তাই এটি কেবল মূল ছিদ্রটি অনুসরণ না করে জ্যামিতিক আকৃতি তৈরি করতে পারে।
ছিদ্রটি যখন আগে থেকেই সঠিকভাবে অবস্থিত এবং চূড়ান্ত আকারের কাছাকাছি থাকে, তখন রীমিং করা বেশি উপযুক্ত। এতে তুলনামূলকভাবে কম উপাদান অপসারিত হয় এবং এটি চূড়ান্ত ব্যাস ও ফিনিশ উন্নত করতে কার্যকর।
বোরিং মেশিনিং-এর সাধারণ সমস্যাসমূহ
বেশিরভাগ সাধারণ সমস্যাই হলো অস্থিতিশীলতা, যন্ত্রের বিচ্যুতি, ভুল সমন্বয়, অতিরিক্ত তাপ বা ত্রুটিপূর্ণ সেটআপের লক্ষণ। ত্রুটির ধরণটি চিনতে পারলে এর সম্ভাব্য কারণ শনাক্ত করতে সাহায্য হয়।
সবচেয়ে সাধারণ তিনটি সমস্যা হলো চ্যাটার, ডাইমেনশনাল টেপার এবং অ্যালাইনমেন্ট ত্রুটি।
কম্পন এবং দুর্বল পৃষ্ঠতল ফিনিশ
টুল এবং ওয়ার্কপিস যখন স্বতঃস্ফূর্তভাবে কম্পিত হয়, তখন চ্যাটার সৃষ্টি হয়। সমাপ্ত বোরের উপর এটি পুনরাবৃত্ত দাগ, ঢেউখেলানো ভাব, কাটার সময় শব্দ এবং অসঙ্গত অমসৃণতা হিসাবে দেখা দিতে পারে।
বোরিং বারের অতিরিক্ত ঝুলে থাকা একটি সাধারণ কারণ, যদিও স্পিন্ডলের অবস্থা, ওয়ার্কহোল্ডিং, ইনসার্টের জ্যামিতি এবং কাটিং প্যারামিটারও এর জন্য দায়ী হতে পারে।
একটি অস্থিতিশীল সেটআপের উপর কেবল আরেকটি ফিনিশিং পাস যোগ করার চেয়ে দৃঢ়তা বৃদ্ধি করা এবং কাটিংয়ের অবস্থা স্থিতিশীল করা সাধারণত আরও ভালো ফলাফল দেয়।
টেপার এবং ওভারসাইজড বোর
প্রবেশপথ থেকে গভীরতা পর্যন্ত ছিদ্রের ব্যাসের পরিবর্তন টুলের বিচ্যুতি, তাপীয় প্রসারণ, দণ্ডের অস্থিতিশীলতা অথবা কাটিং-এজের ক্ষয় নির্দেশ করতে পারে।
গভীর গর্তের ক্ষেত্রে সমস্যাটি আরও প্রকট হতে পারে, কারণ বোরিং বারের বেশি নাগাল প্রয়োজন হয়। মেশিনটি প্রোগ্রাম করা পথ নির্ভুলভাবে অনুসরণ করলেও, কাটিং লোডের প্রভাবে একটি ফ্লেক্সিবল টুল সরে যেতে পারে।
ভুল টুল অ্যাডজাস্টমেন্ট, অফসেট, ইনসার্টের নড়াচড়া বা তাপীয় অবস্থার কারণেও বোর বড় হয়ে যেতে পারে। তাই, টাইট ফিটের ক্ষেত্রে টুল অফসেট এবং মেজারমেন্ট ফিডব্যাক অবশ্যই সতর্কতার সাথে নিয়ন্ত্রণ করতে হবে।
অসামঞ্জস্য এবং অবস্থানগত ত্রুটি
একটি ছিদ্রের ব্যাস সঠিক হলেও, এর কেন্দ্ররেখা ভুল স্থানে অবস্থিত হলে তা ব্যর্থ হতে পারে।
ডেটাম নির্বাচন, ফিক্সচারের অবস্থান, স্পিন্ডল অ্যালাইনমেন্ট এবং পূর্ববর্তী মেশিনিং অপারেশন—এই সবই বোরের চূড়ান্ত অবস্থানকে প্রভাবিত করে। বিষয়টি বিশেষভাবে গুরুত্বপূর্ণ হয়ে ওঠে যখন বোরটিকে অন্য কোনো বেয়ারিং সিট বা ঘূর্ণায়মান উপাদানের সাথে অ্যালাইন করতে হয়।
একাধিক ছিদ্রযুক্ত হাউজিংয়ের ক্ষেত্রে, উৎপাদন কৌশলে প্রতিটি ব্যাসকে একটি স্বাধীন বৈশিষ্ট্য হিসেবে বিবেচনা না করে, ছিদ্রগুলোর মধ্যকার সম্পর্ককে অগ্রাধিকার দেওয়া উচিত।
বোরিং মেশিনিং এর প্রয়োগ
বোরিং সবচেয়ে মূল্যবান হয় যেখানে একটি অভ্যন্তরীণ ছিদ্র প্রকৃত যান্ত্রিক কার্য সম্পাদন করে। বিয়ারিং সাপোর্ট, সিলিং, গাইডেড মোশন, রোটেশনাল অ্যালাইনমেন্ট এবং প্রিসিশন অ্যাসেম্বলি—এই সব ক্ষেত্রে একটি সাধারণ ক্লিয়ারেন্স হোলের চেয়ে আরও শক্তিশালী প্রয়োজনীয়তা দেখা দেয়।
এই কারণে, এই প্রক্রিয়াটি স্বয়ংচালিত, শিল্প, মহাকাশ, চিকিৎসা এবং শক্তি-সম্পর্কিত সরঞ্জাম জুড়ে দেখা যায়।
স্বয়ংচালিত
ইঞ্জিন ব্লক, ট্রান্সমিশন হাউজিং, বেয়ারিং-এর অবস্থান, অ্যাক্সেলের উপাদান এবং পাওয়ারট্রেনের অন্যান্য যন্ত্রাংশে বোর করা অংশ থাকতে পারে।
এই উপাদানগুলিতে প্রায়শই ছিদ্রের কেবল ব্যাস নিয়ন্ত্রণ করার প্রয়োজন হয় না, বরং সংলগ্ন ঘূর্ণায়মান বা স্লাইডিং অংশগুলির সাথে এর সারিবদ্ধতাও নিয়ন্ত্রণ করতে হয়।
নির্ভরযোগ্য জ্যামিতি বিয়ারিংয়ের সঠিক সংস্থাপন, পিস্টনের চলাচল, শ্যাফটের সারিবদ্ধতা এবং সমাবেশের সামঞ্জস্য নিশ্চিত করে।
শিল্প - কারখানার যন্ত্রপাতি
গিয়ারবক্স, পাম্প, হাইড্রোলিক যন্ত্রাংশ, মেশিনের ফ্রেম, কম্প্রেসার এবং মোটর হাউজিং-এ সাধারণত সূক্ষ্ম ছিদ্রযুক্ত গর্ত থাকে।
শিল্প যন্ত্রপাতি উল্লেখযোগ্য ভারে ক্রমাগত চলতে পারে, তাই সামান্য অ্যালাইনমেন্ট ত্রুটির কারণে কম্পন, বিয়ারিংয়ের ওপর অসম ভার, সিলের ক্ষয় বা কার্যকাল হ্রাস পেতে পারে।
হরাইজন্টাল বোরিং এবং বোরিং মিলের জন্য বড় হাউজিংগুলোও একটি সাধারণ প্রয়োগক্ষেত্র, কারণ এই মেশিন বিন্যাসটি বেশ বড় আকারের যন্ত্রাংশ ধারণ করতে পারে।
মেডিকেল
কিছু চিকিৎসা যন্ত্র এবং যান্ত্রিক চিকিৎসা সরঞ্জামে ক্ষুদ্র বা সূক্ষ্ম অভ্যন্তরীণ বৈশিষ্ট্য থাকে, যেগুলোর ব্যাস এবং ফিনিশিং নিয়ন্ত্রিত হওয়া প্রয়োজন।
উপাদানের সামঞ্জস্যতা, পরিচ্ছন্নতা, শনাক্তকরণযোগ্যতা এবং পণ্যের নির্দিষ্ট প্রয়োজনীয়তা গুরুত্বপূর্ণ। শুধুমাত্র ছিদ্র করার ক্ষমতার উপর ভিত্তি করে কোনো যন্ত্রাংশ চিকিৎসাক্ষেত্রে ব্যবহারের জন্য উপযুক্ত কিনা তা নির্ধারণ করা যায় না।
তাই এই প্রক্রিয়াটি বেছে বেছে প্রয়োগ করা হয়, যেখানে সঠিক অভ্যন্তরীণ জ্যামিতি কার্যকরীভাবে অপরিহার্য।
মহাকাশ
মহাকাশযানের হাউজিং, কাঠামোগত উপাদান, অ্যাকচুয়েশন সিস্টেম এবং ঘূর্ণায়মান অ্যাসেম্বলিতে বেয়ারিং, পিন, শ্যাফট বা অন্যান্য ইন্টারফেসের জন্য নির্ভুলভাবে অবস্থিত বোরের প্রয়োজন হতে পারে।
প্রায়শই চ্যালেঞ্জটি হলো টাইট জ্যামিতিক গঠনের সাথে টাইটানিয়াম, স্টেইনলেস স্টিল বা উচ্চ-শক্তির সংকর ধাতুর মতো উপকরণের সমন্বয়।
এক্ষেত্রে টুলের দৃঢ়তা এবং তাপ নিয়ন্ত্রণ বিশেষভাবে গুরুত্বপূর্ণ হয়ে ওঠে, কারণ কঠিন-যন্ত্রাংশ প্রক্রিয়াকরণযোগ্য উপাদানগুলো কর্তন বল এবং টুলের ক্ষয় বৃদ্ধি করে।
তেল গ্যাস
ভালভ বডি, পাম্পের উপাদান, চাপ-ব্যবস্থার যন্ত্রাংশ এবং অন্যান্য শক্তি-সম্পর্কিত সরঞ্জামগুলিতে বড় বা গভীর ছিদ্র থাকতে পারে, যেখানে সিলিং, অ্যালাইনমেন্ট এবং মাত্রিক নিয়ন্ত্রণ গুরুত্বপূর্ণ।
উপাদানগুলো তুলনামূলকভাবে শক্ত বা ক্ষয়-প্রতিরোধীও হতে পারে, যা সরঞ্জাম নির্বাচন এবং প্রক্রিয়ার স্থিতিশীলতার গুরুত্ব বাড়িয়ে তোলে।
এইসব প্রয়োগের ক্ষেত্রে, চূড়ান্ত অভ্যন্তরীণ জ্যামিতিক গঠনকে চাপ, সিলিং, উপাদান এবং কার্যপরিবেশগত প্রয়োজনীয়তার সাথে একত্রে মূল্যায়ন করা উচিত।
বোরিং মেশিনিং খরচকে কী কী বিষয় প্রভাবিত করে?
বোরিং খরচ শুধুমাত্র ব্যাসের উপর নির্ভর করে না, বরং প্রয়োজনীয় বোর তৈরি ও যাচাই করার জটিলতার উপরও নির্ভর করে। গভীরতা, উপাদান, টলারেন্স, টুলের নাগাল, পৃষ্ঠের মসৃণতা, সেটআপ, পরিদর্শন এবং উৎপাদনের পরিমাণ—এই সবই মেশিনের সময়কে প্রভাবিত করে।
একটি সুস্পষ্ট নকশা, যা প্রকৃত কার্যকরী প্রয়োজনীয়তাগুলোকে চিহ্নিত করে, প্রক্রিয়া পরিকল্পনাকে আরও কার্যকর করে তোলে।
বোরের আকার এবং গভীরতা
একটি বড় ও প্রবেশযোগ্য ছিদ্রপথ তুলনামূলকভাবে সহজ হতে পারে, এমনকি যখন এর ব্যাস যথেষ্ট বড় হয়।
একটি গভীর ও সরু ছিদ্র করা আরও কঠিন হতে পারে, কারণ এক্ষেত্রে টুলটিকে তার সাপোর্ট থেকে আরও বেশি প্রসারিত করতে হয়। বেশি ওভারহ্যাং দৃঢ়তা কমিয়ে দেয়, চিপ অপসারণকে জটিল করে তোলে এবং কম্পন বা টেপার হওয়ার সম্ভাবনা বাড়িয়ে দেয়।
এই কারণেই খরচের উপর ব্যাসের মতোই বোরের গভীরতারও সমান প্রভাব থাকতে পারে।
সহনশীলতা এবং পৃষ্ঠতল ফিনিশ
আরও সূক্ষ্ম সহনশীলতার জন্য টুলিং, তাপমাত্রা, অফসেট এবং পরিদর্শনের উপর অধিকতর নিয়ন্ত্রণ প্রয়োজন।
একটি সূক্ষ্ম বেয়ারিং বোরের জন্য রাফিং, সেমি-ফিনিশিং, ফাইন বোরিং এবং বিস্তারিত পরিমাপের প্রয়োজন হতে পারে। একটি কম গুরুত্বপূর্ণ ক্লিয়ারেন্স হোলের জন্য শুধুমাত্র ড্রিলিং-এর প্রয়োজন হতে পারে।
অতএব, সবচেয়ে সাশ্রয়ী পন্থা হলো কেবল সেখানেই কঠোর শর্তাবলী প্রয়োগ করা, যেখানে সেগুলি ফিট, অ্যালাইনমেন্ট, সিলিং, ক্ষয় বা অন্যান্য পরিমাপযোগ্য কার্যাবলীকে প্রভাবিত করে।
উপকরণ এবং উৎপাদন পরিমাণ
কঠিন বা ঘর্ষণকারী পদার্থ কাটার সময় এবং টুলের ব্যবহার বাড়িয়ে দিতে পারে, অন্যদিকে তাপ-সংবেদনশীল বা সহজে মেশিনিং করা যায় না এমন পদার্থের জন্য আরও সংযত মেশিনিং অবস্থার প্রয়োজন হতে পারে।
উৎপাদনের পরিমাণ সেটআপ, প্রোগ্রামিং, টুলিং এবং পরিদর্শন খরচের বণ্টনকে পরিবর্তন করে দেয়। একটি বিশেষায়িত সেটআপ একটি প্রোটোটাইপের খরচের একটি উল্লেখযোগ্য অংশ হতে পারে, কিন্তু পুনরাবৃত্তিমূলক উৎপাদনের ক্ষেত্রে এর অংশ অনেক কম থাকে।
তবে, উৎপাদনের পরিমাণ প্রক্রিয়ার স্থিতিশীলতার প্রয়োজনীয়তাকে দূর করে না। যখন অনেকগুলো যন্ত্রাংশ জুড়ে একই বোরকে টলারেন্সের মধ্যে রাখতে হয়, তখন সামঞ্জস্যপূর্ণ টুলিং এবং পরিদর্শন আরও বেশি গুরুত্বপূর্ণ হয়ে ওঠে।
সঠিক বিরক্তিকর পদ্ধতি কীভাবে বেছে নেবেন
বোরিং কৌশল নির্বাচন শুরু হয় তৈরি হওয়া গর্তটি দিয়ে, মেশিন দিয়ে নয়। বোরের জ্যামিতি, কার্যকারিতা, গভীরতা, উপাদান এবং অন্যান্য বৈশিষ্ট্যের সাথে এর সম্পর্কই নির্ধারণ করে কোন টুলিং এবং সেটআপটি উপযুক্ত হবে।
একটি কার্যকর পরিকল্পনা ক্রম হলো:
বিদ্যমান গর্ত → চূড়ান্ত জ্যামিতি নির্ধারণ করুন → বোরিং পদ্ধতি নির্বাচন করুন → দৃঢ়তা নিয়ন্ত্রণ করুন → সহনশীলতা অনুযায়ী কাজ শেষ করুন → পরিদর্শন করুন
গর্তের জ্যামিতি দিয়ে শুরু করুন
প্রথমে গর্তের ব্যাস, গভীরতা, প্রবেশের দিক এবং গর্তটি বন্ধ নাকি খোলা হবে তা নির্ধারণ করুন।
এরপর শুরুর ছিদ্রটি মূল্যায়ন করুন। উল্লেখযোগ্য অবস্থানগত ত্রুটি এবং অসমতল উপাদানযুক্ত একটি অমসৃণ ঢালাইয়ের চেয়ে, আগে থেকেই প্রায় সঠিক আকারের একটি ছিদ্রের জন্য ভিন্ন পদ্ধতির প্রয়োজন হয়।
টুল ক্লিয়ারেন্স এবং উপলব্ধ বোরিং-বারের ব্যাসও আগেভাগেই পরীক্ষা করে নেওয়া উচিত, কারণ এগুলো দৃঢ়তাকে প্রভাবিত করে।
কার্যকরী সহনশীলতা সংজ্ঞায়িত করুন
এরপর নির্ধারণ করুন বোরটি আসলে কী কাজ করে।
একটি সাধারণ ক্লিয়ারেন্স হোল, বিয়ারিং সিট, বুশিং বোর, সিল হাউজিং এবং কোঅ্যাক্সিয়াল শ্যাফট-সাপোর্ট বোরের জন্য একই ধরনের নিয়ন্ত্রণের প্রয়োজন হয় না।
ব্যাসের সহনশীলতা, গোলাকারত্ব, সারিবদ্ধতা, অবস্থান এবং পৃষ্ঠতলের মসৃণতা সেই কার্যটির সাথে সংযুক্ত থাকা উচিত। এর ফলে গুরুত্বপূর্ণ ইন্টারফেসগুলো নিয়ন্ত্রিত রাখার পাশাপাশি অ-গুরুত্বপূর্ণ পৃষ্ঠতলে অপ্রয়োজনীয় সূক্ষ্মতা পরিহার করা যায়।
বোরের সাথে টুল এবং মেশিন মেলান।
অবশেষে, যন্ত্রাংশের আকার এবং প্রয়োজনীয় নির্ভুলতার সাথে প্রক্রিয়াটি মিলিয়ে নিন।
ঘূর্ণনশীল যন্ত্রাংশের উপর সমকেন্দ্রিক অভ্যন্তরীণ বৈশিষ্ট্য তৈরির জন্য একটি সিএনসি লেদ কার্যকর হতে পারে। একটি মেশিনিং সেন্টার এমন বোরিং করতে পারে যা মিল করা পৃষ্ঠ এবং ছিদ্রের নকশার সাথে সামঞ্জস্যপূর্ণ হতে হবে। বড় হাউজিংয়ের জন্য হরাইজন্টাল বোরিং মিল বেশি উপযুক্ত হতে পারে, অন্যদিকে বিশেষায়িত সূক্ষ্ম কাজের জন্য ফাইন বা জিগ বোরিং ব্যবহার করা যুক্তিযুক্ত।
সঠিক প্রক্রিয়া হলো সেটি, যা সর্বনিম্ন অপ্রয়োজনীয় অপারেশনের মাধ্যমে নির্ভরযোগ্যভাবে প্রয়োজনীয় জ্যামিতি অর্জন করে।
বিবরণ
লেদ মেশিনে কি বোরিং করা যায়?
হ্যাঁ। সাধারণত লেদ মেশিনে বোরিং করা হয় যখন ছিদ্রটি যন্ত্রাংশের ঘূর্ণন অক্ষের সাথে সমকেন্দ্রিক হয়। একটি বোরিং বার টুল হোল্ডারে বসানো থাকে এবং ওয়ার্কপিস ঘোরার সাথে সাথে এটি বিদ্যমান ছিদ্র থেকে উপাদান অপসারণ করে। সিএনসি লেদ মেশিন বিশেষত সূক্ষ্ম অভ্যন্তরীণ ব্যাস, বিয়ারিং সিট এবং অন্যান্য সমকেন্দ্রিক বোরের জন্য উপযুক্ত।
একঘেয়েমির জন্য কোন সরঞ্জাম ব্যবহার করা হয়?
বোরিং করার জন্য ব্যবহৃত প্রধান টুল হলো একটি বোরিং বার, যাতে একটি কাটিং ইনসার্ট বা সিঙ্গেল-পয়েন্ট কাটিং এজ লাগানো থাকে। যখন আরও সূক্ষ্ম ব্যাস সমন্বয় এবং উন্নততর নির্ভুলতার প্রয়োজন হয়, তখন ফাইন বোরিং হেড ব্যবহার করা যেতে পারে। বোরের আকার, গভীরতা, উপাদান এবং টলারেন্স অনুযায়ী টুলের ব্যাস, দৃঢ়তা, ইনসার্টের জ্যামিতি এবং ওভারহ্যাং নির্বাচন করা উচিত।
লাইন কি বিরক্তিকর এবং কঠিন?
লাইন বোরিং একটি কঠিন কাজ হতে পারে, কারণ দুই বা ততোধিক বোরকে একটি সাধারণ অক্ষ বরাবর নির্ভুলভাবে সারিবদ্ধ রাখতে হয়। টুলের দীর্ঘ প্রসার, সেটআপ ত্রুটি, মেশিনের অনমনীয়তা এবং ওয়ার্কপিসের বিকৃতি—এগুলো সবই ফলাফলের উপর প্রভাব ফেলতে পারে। বোরের সারিবদ্ধতা বজায় রাখার জন্য নির্ভুল ফিক্সচারিং, স্থিতিশীল সাপোর্ট, যথাযথ ডেটাম নিয়ন্ত্রণ এবং সতর্ক পরিদর্শন গুরুত্বপূর্ণ।
উপসংহার
সফল বোরিং মেশিনিং নির্ভর করে বোরের প্রকৃত কার্যকারিতা অনুযায়ী ছিদ্রের আকার, গোলাকারত্ব, সরলতা, অ্যালাইনমেন্ট, টুলের দৃঢ়তা, কাটিংয়ের স্থিতিশীলতা এবং সারফেস ফিনিশ নিয়ন্ত্রণের উপর। ড্রিলিংয়ের মাধ্যমে ছিদ্র তৈরি করা গেলেও, বোরিং তখনই মূল্যবান হয়ে ওঠে যখন চূড়ান্ত যন্ত্রাংশটির জন্য আরও নির্ভুল জ্যামিতি, নিয়ন্ত্রিত ফিট অথবা বোর এবং অন্যান্য গুরুত্বপূর্ণ বৈশিষ্ট্যের মধ্যে একটি নির্ভরযোগ্য সম্পর্ক প্রয়োজন হয়।
TiRapid- এ আমরা এমন সব যন্ত্রাংশের জন্য নির্ভুল CNC মেশিনিং এবং উৎপাদন পরিষেবা প্রদান করি, যেগুলোর জন্য সঠিক অভ্যন্তরীণ বৈশিষ্ট্য, নিখুঁত মাত্রিক নিয়ন্ত্রণ এবং নির্ভরযোগ্য পরিদর্শন প্রয়োজন। আমাদের CNC টার্নিং এবং মিলিং সক্ষমতা অ্যালুমিনিয়াম, স্টিল, স্টেইনলেস স্টিল, টাইটানিয়াম, ইঞ্জিনিয়ারিং প্লাস্টিক এবং অন্যান্য মেশিনিং উপকরণের প্রোটোটাইপ ও স্বল্প-পরিমাণের যন্ত্রাংশের জন্য নির্ভুল বোরিং-এ সহায়তা করে।
















