
অ্যালুমিনিয়াম শিট হলো একটি ফ্ল্যাট-রোল্ড অ্যালুমিনিয়াম পণ্য, যা এর কম ওজন, ক্ষয় প্রতিরোধ ক্ষমতা, আকার দেওয়ার সুবিধা এবং বিভিন্ন ধরনের সংকর ধাতু ও টেম্পারের জন্য সমাদৃত। এটি সাধারণত ফ্যাব্রিকেশন, মেশিনিং, প্যানেল, এনক্লোজার এবং অন্যান্য শিল্প যন্ত্রাংশ তৈরিতে ব্যবহৃত হয়।
এই নির্দেশিকায় অ্যালুমিনিয়াম শিট কী, এর সাধারণ পুরুত্ব, গ্রেড, প্রকারভেদ, উৎপাদন পদ্ধতি, ব্যবহার এবং উপাদান নির্বাচনের মূল বিষয়গুলো ব্যাখ্যা করা হয়েছে।
অ্যালুমিনিয়াম শিট কী?
অ্যালুমিনিয়াম শিট হলো একটি ফ্ল্যাট-রোল্ড অ্যালুমিনিয়াম পণ্য যা বিভিন্ন পুরুত্ব, সংকর ধাতু এবং টেম্পারে সরবরাহ করা হয়। বিভিন্ন প্রয়োগের জন্য এটিকে কাটা, বাঁকানো, আকার দেওয়া, ঝালাই করা, মেশিনিং করা, অ্যানোডাইজ করা বা রঙ করা যেতে পারে।
“শিট” শব্দটি পণ্যের রূপকে বোঝায়, কোনো নির্দিষ্ট সংকর ধাতুকে নয়। উদাহরণস্বরূপ, 1050, 5052 এবং 6061 সবগুলোই শিট হিসেবে সরবরাহ করা যেতে পারে, কিন্তু এদের শক্তি, ক্ষয় প্রতিরোধ ক্ষমতা, গঠনযোগ্যতা এবং মেশিনিংযোগ্যতা ভিন্ন।
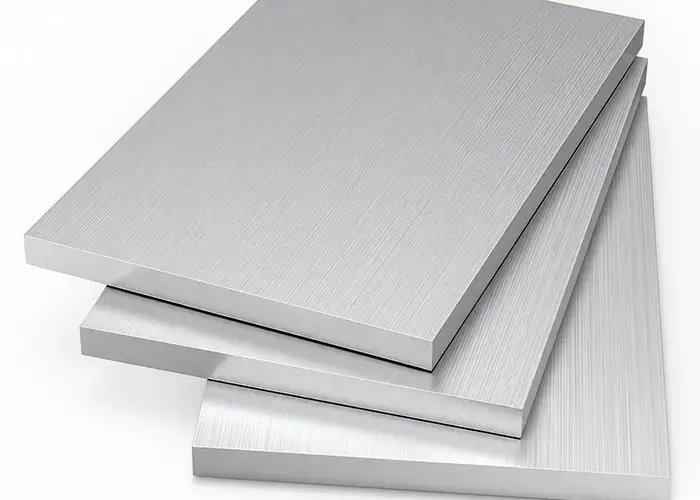
ফ্ল্যাট অ্যালুমিনিয়াম পণ্যগুলির মধ্যে শিট কোথায় মানানসই হয়
সমতল অ্যালুমিনিয়াম পণ্যগুলো খুব পাতলা ফয়েল থেকে শুরু করে শিট এবং তারপর আরও ভারী প্লেট পর্যন্ত বিস্তৃত। যখন চরম পাতলাত্ব এবং নমনীয়তার প্রয়োজন হয় তখন ফয়েল ব্যবহার করা হয়, অন্যদিকে যখন বেশি প্রস্থচ্ছেদের পুরুত্ব, দৃঢ়তা, মেশিনিং স্টক বা কাঠামোগত ক্ষমতার প্রয়োজন হয় তখন প্লেট নির্বাচন করা হয়। শিট এই মধ্যবর্তী বিস্তৃত পরিসরটি দখল করে আছে, যা প্যানেল, কভার, হাউজিং, গঠিত অংশ, ব্র্যাকেট, স্কিন, গার্ড এবং অনেক নির্মিত অ্যাসেম্বলির জন্য ব্যবহৃত হয়।
একটি বহুল ব্যবহৃত বাণিজ্যিক নিয়ম অনুযায়ী, প্রায় ৬ মিমি-এর কম পুরুত্বকে শিট এবং এর উপরে প্লেট হিসেবে গণ্য করা হয়, কিন্তু এটিকে একটি সার্বজনীন প্রকৌশলগত সংজ্ঞা হিসেবে বিবেচনা করা উচিত নয়। মান নির্ধারক এবং সরবরাহকারীরা একই পুরুত্বকে ভিন্নভাবে শ্রেণীবদ্ধ করতে পারে। ক্রয়ের ক্ষেত্রে, শুধুমাত্র 'শিট' বা 'প্লেট' শব্দগুলোর উপর নির্ভর না করে, সংকর ধাতু, টেম্পার, সঠিক পুরুত্ব, মাত্রিক সহনশীলতা, পৃষ্ঠের অবস্থা এবং প্রযোজ্য যেকোনো উপাদান মান নির্দিষ্ট করে দেওয়াই সবচেয়ে নিরাপদ পন্থা।
অ্যালুমিনিয়াম শীটের মূল বৈশিষ্ট্য
অ্যালুমিনিয়াম শিটের প্রধান আকর্ষণ হলো এর কম ওজন এবং কার্যকর যান্ত্রিক কর্মক্ষমতার সমন্বয়। অ্যালুমিনিয়ামের ঘনত্ব স্টিলের ঘনত্বের প্রায় এক-তৃতীয়াংশ, তাই জ্যামিতি, পাঁজরা, বাঁক বা গঠিত বৈশিষ্ট্যগুলো সঠিকভাবে ডিজাইন করা হলে একটি শিট-মেটাল উপাদানের ভর কমানো সম্ভব হয় এবং একই সাথে পর্যাপ্ত দৃঢ়তাও বজায় রাখা যায়।
অ্যালুমিনিয়ামের উপর একটি প্রাকৃতিক অক্সাইড স্তরও তৈরি হয় যা কার্যকর ক্ষয় প্রতিরোধ ক্ষমতা প্রদান করে। অতিরিক্ত সুরক্ষা বা বাহ্যিক সৌন্দর্যের প্রয়োজনে অনেক সংকর ধাতুকে অ্যানোডাইজ, পেইন্ট, পাউডার কোটিং বা অন্য কোনো ফিনিশিং করা যেতে পারে। গ্রেড এবং টেম্পারের উপর নির্ভর করে, শিট ভালো গঠনযোগ্যতা, ঝালাইযোগ্যতা, মেশিনিংযোগ্যতা, তাপ পরিবাহিতা, বৈদ্যুতিক পরিবাহিতা এবং পুনর্ব্যবহারযোগ্যতাও প্রদান করতে পারে।
এই সুবিধাগুলো প্রতিটি সংকর ধাতুতে অভিন্ন নয়। উচ্চ-শক্তির গ্রেডগুলো কম গঠনযোগ্য হতে পারে, কিছু তাপ-প্রক্রিয়াজাতযোগ্য সংকর ধাতু ঝালাই করার সময় আরও বেশি যত্নের প্রয়োজন হয়, এবং একটি অভ্যন্তরীণ মেশিন গার্ডের তুলনায় অত্যন্ত বাহ্যিক সৌন্দর্যবর্ধনের জন্য পৃষ্ঠতল নিয়ন্ত্রণের আরও কঠোর প্রয়োজনীয়তা থাকতে পারে। তাই, যন্ত্রাংশের কার্যকারিতা এবং উৎপাদন প্রক্রিয়া বিবেচনা করে উপাদান নির্বাচন শুরু করা উচিত।
অ্যালুমিনিয়াম শিট কীভাবে তৈরি করা হয়?
অ্যালুমিনিয়াম শিট উৎপাদন হলো ঢালাই, রোলিং, তাপীয় প্রক্রিয়াকরণ এবং ফিনিশিং কার্যক্রমের একটি ধারাবাহিক প্রক্রিয়া। এর সঠিক কার্যপ্রণালী নির্ভর করে সংকর ধাতু, চূড়ান্ত পুরুত্ব, টেম্পার, পৃষ্ঠের প্রয়োজনীয়তা এবং পণ্যটি কয়েল হিসেবে বিক্রি করা হবে নাকি কাটা শিট হিসেবে বিক্রি করা হবে তার উপর। ক্রেতা এবং প্রকৌশলীদের জন্য সবচেয়ে গুরুত্বপূর্ণ পর্যায়গুলো হলো সেগুলো, যা পুরুত্ব, সমতলতা, যান্ত্রিক বৈশিষ্ট্য এবং পৃষ্ঠের অবস্থা নিয়ন্ত্রণ করে।
কাস্টিং, হট রোলিং এবং কোল্ড রোলিং
প্রাথমিক বা পুনর্ব্যবহৃত অ্যালুমিনিয়ামকে গলিয়ে প্রয়োজনীয় সংকর রাসায়নিক গঠনে আনা হয় এবং তারপর বড় স্ল্যাব বা অন্যান্য রোলিং ফিডস্টক হিসাবে ঢালাই করা হয়। ঢালাই করা উপাদানটি প্রস্তুত করার পর হট রোলিং করা হয়, যেখানে উচ্চ তাপমাত্রায় থাকা অবস্থায় বারবার রোলিং করার মাধ্যমে এর পুরুত্ব হ্রাস পায়। হট রোলিং আরও পুরুত্ব কমানোর জন্য প্রয়োজনীয় অন্তর্বর্তী পণ্য তৈরি করে এবং উপাদানটির অভ্যন্তরীণ কাঠামো গঠনে সহায়তা করে।
যখন আরও পাতলা গেজ, পুরুত্বের উপর আরও নিখুঁত নিয়ন্ত্রণ, উন্নত সমতলতা বা মসৃণ পৃষ্ঠের প্রয়োজন হয়, তখন কোল্ড রোলিং ব্যবহার করা হয়। উপাদানটি ঘরের তাপমাত্রায় বা তার কাছাকাছি তাপমাত্রায় রোলারগুলির মধ্যে দিয়ে যায়, যা এর পুরুত্ব কমায় এবং স্ট্রেইন হার্ডেনিং বাড়ায়। স্পেসিফিকেশন অনুসারে, এরপর শিটটিকে সমতল করা, চিরে ফেলা, নির্দিষ্ট দৈর্ঘ্যে কাটা, ছাঁটা বা কয়েল হিসাবে সরবরাহ করা হতে পারে।
উৎপাদনের ক্ষেত্রে রোলিংয়ের দিক গুরুত্বপূর্ণ। যান্ত্রিক বৈশিষ্ট্য এবং গঠনগত আচরণ দিক-নির্ভর হতে পারে, বিশেষ করে কিছু সংকর ধাতু এবং টেম্পারের ক্ষেত্রে। তাই, গুরুত্বপূর্ণ বাঁকানো বা মেশিনিং করা যন্ত্রাংশের জন্য গ্রেইনের দিক, বাঁকের অভিমুখ এবং শিট থেকে ব্ল্যাঙ্কগুলো কীভাবে সাজানো হয়, সেদিকে মনোযোগ দেওয়ার প্রয়োজন হতে পারে।
অ্যানিলিং, টেম্পার এবং পৃষ্ঠতল ফিনিশিং
রোলিংয়ের পরে, শক্তি এবং নমনীয়তা নিয়ন্ত্রণের জন্য তাপীয় প্রক্রিয়াকরণ ব্যবহার করা হয়। অ্যানিল করা O-টেম্পার শিট তুলনামূলকভাবে নরম এবং গঠনযোগ্য। যে সংকর ধাতুগুলিতে তাপ-প্রক্রিয়া করা যায় না, সেগুলিতে স্ট্রেইন হার্ডেনিং এবং আংশিক অ্যানিলিংয়ের মাধ্যমে সৃষ্ট H টেম্পার ব্যবহার করা যেতে পারে, অন্যদিকে যে সংকর ধাতুগুলিতে তাপ-প্রক্রিয়া করা যায়, সেগুলিতে সলিউশন হিট ট্রিটমেন্ট, কোয়েনচিং, এজিং এবং সম্পর্কিত প্রক্রিয়াকরণ ধাপগুলির মাধ্যমে উৎপাদিত T টেম্পার ব্যবহার করা যেতে পারে।
অ্যালয় নম্বরের মতোই টেম্পারও গুরুত্বপূর্ণ হতে পারে। উদাহরণস্বরূপ, বেন্ডিং-এর জন্য নির্বাচিত একটি গ্রেড নরম অবস্থার চেয়ে কঠিন টেম্পারে সম্পূর্ণ ভিন্নভাবে কাজ করতে পারে। তাই, যখন কোনো যন্ত্রাংশের শক্তি, ফর্মিং রেডিয়াস, স্প্রিংব্যাক বা মেশিনিং-পরবর্তী স্থিতিশীলতা নির্ভর করে, তখন ড্রয়িং এবং ক্রয় স্পেসিফিকেশনে অ্যালয় এবং টেম্পার উভয়ই উল্লেখ করা উচিত।
পৃষ্ঠতল ফিনিশিং-এর মধ্যে মিল ফিনিশ, ব্রাশ করা, পলিশ করা, অ্যানোডাইজিং, পেইন্টিং, পাউডার কোটিং, কেমিক্যাল কনভার্সন কোটিং বা প্রতিরক্ষামূলক ফিল্ম অন্তর্ভুক্ত থাকতে পারে। এর নির্বাচন নির্ভর করে ক্ষয়ের প্রভাব, ব্যবহারজনিত ক্ষয়, বাহ্যিক রূপ, বৈদ্যুতিক সংযোগ, বন্ধন এবং নির্মাণের পর পৃষ্ঠতলটি দৃশ্যমান থাকবে কি না, তার উপর।
অ্যালুমিনিয়াম শিটের পুরুত্ব এবং আদর্শ মাপ
অ্যালুমিনিয়াম শিটের পুরুত্ব হলো প্রথম দিককার একটি মাত্রা যা প্রকৌশলী এবং ক্রেতাদের অবশ্যই নির্ধারণ করতে হয়। পুরুত্ব ওজন, দৃঢ়তা, ফর্মিং লোড, ন্যূনতম বাঁকের ব্যাসার্ধ, ফাস্টেনারের কার্যকারিতা, কম্পন, মেশিনিং স্থিতিশীলতা, তাপ স্থানান্তর এবং খরচকে প্রভাবিত করে। তাই, পুরুত্বের সামান্য পরিবর্তন যন্ত্রাংশের কার্যকারিতা এবং উৎপাদন পদ্ধতি উভয়কেই বদলে দিতে পারে।
সাধারণ অ্যালুমিনিয়াম শীটের পুরুত্ব
সাধারণ মজুতের মধ্যে ১ মিমি-এর কম পুরুত্বের পাতলা শিট এবং ১ মিমি, ১.৫ মিমি, ২ মিমি, ৩ মিমি, ৪ মিমি ও অন্যান্য মেট্রিক বা ইম্পেরিয়াল মাপের সাধারণ ব্যবহারের শিট অন্তর্ভুক্ত। হালকা ওজনের কভার, প্যানেল, ছোট ঘের এবং গঠিত উপাদানের জন্য প্রায়শই ১ মিমি অ্যালুমিনিয়াম শিট বেছে নেওয়া হয়, যেখানে উচ্চ দৃঢ়তার প্রয়োজন হয় না। আরও মজবুত হাউজিং, গার্ড, ব্র্যাকেট এবং ফ্যাব্রিকেটেড প্যানেলের জন্য প্রায় ২-৩ মিমি পুরুত্ব প্রচলিত।
বেধ বাড়ার সাথে সাথে একটি সমতল শিট সাধারণত আরও দৃঢ় এবং দেবে যাওয়া প্রতিরোধী হয়ে ওঠে, কিন্তু এর ওজন এবং উপকরণের খরচও বেড়ে যায়। বেশি পুরু শিটের জন্য হয়তো আরও বেশি বাঁকানোর বল, চওড়া টুলিং, বৃহত্তর ন্যূনতম ব্যাসার্ধ, বা ভিন্ন নির্মাণ পদ্ধতির প্রয়োজন হতে পারে। খুব পাতলা শিটে দেবে যাওয়া, ঢেউখেলানো ভাব বা বিকৃতি এড়ানোর জন্য বিশেষ পরিচর্যার প্রয়োজন হতে পারে।
শিট থেকে তৈরি সিএনসি-মেশিনযুক্ত যন্ত্রাংশের ক্ষেত্রে, পৃষ্ঠতল পরিষ্কার করার প্রয়োজন হলে পুরুত্বের মধ্যে মেশিনিং অ্যালাউন্সও অন্তর্ভুক্ত করা উচিত। যদি একটি তৈরি যন্ত্রাংশকে কঠোর সমতলতা বা পুরুত্বের সহনশীলতা বজায় রাখতে হয়, তবে চূড়ান্ত আকারের খুব কাছাকাছি স্টক থেকে কাজ শুরু করলে সংশোধনের জন্য অপর্যাপ্ত উপাদান থাকতে পারে।
| সাধারণ পুরুত্ব পরিসীমা | সাধারন ব্যবহার | উৎপাদন বিবেচনা |
| ১,০০০ মিমি এর নিচে | হালকা কভার, লাইনার, গঠিত ত্বক | সহজে আকার দেওয়া যায় কিন্তু এতে টোল, ঢেউখেলানো ভাব এবং তাপের কারণে বিকৃতি ঘটার সম্ভাবনা থাকে। |
| 1-2 মিমি | ঘের, প্যানেল, আলোর বন্ধনী | কম ওজন এবং সহজে তৈরি করার সুবিধার ভালো ভারসাম্য |
| 2-3 মিমি | মেশিন গার্ড, হাউজিং, কাঠামোগত প্যানেল | উচ্চতর দৃঢ়তা, যা শিল্প উৎপাদনের জন্য সাধারণ। |
| 3-6 মিমি | ভারী প্যানেল, বন্ধনী, মেশিন করা শীট অংশ | আরও অনমনীয়, নমন এবং মেশিনিং লোড বৃদ্ধি পায় |
৪ × ৮ এবং অন্যান্য সাধারণ কাগজের মাপ
সবচেয়ে সুপরিচিত বাণিজ্যিক আকারগুলোর মধ্যে একটি হলো ৪ × ৮ অ্যালুমিনিয়াম শিট, যার পরিমাপ প্রায় ১২১৯ × ২৪৩৮ মিমি। যেসব বাজারে ৮ × ৪ বর্ণনাটি ব্যবহৃত হয়, সেখানে একই নামমাত্র মাত্রাগুলো বিপরীত ক্রমে লেখা হতে পারে। মেট্রিক স্টকহোল্ডাররা সাধারণত ১০০০ × ২০০০ মিমি, ১২৫০ × ২৫০০ মিমি, এবং ১৫০০ × ৩০০০ মিমি-এর মতো মাপ সরবরাহ করে থাকে, যদিও গ্রেড, টেম্পার, পুরুত্ব এবং অঞ্চলভেদে এর প্রাপ্যতা ভিন্ন হয়।
স্ট্যান্ডার্ড স্টক সাইজ গুরুত্বপূর্ণ, কারণ এটি নেস্টিং এফিসিয়েন্সি এবং স্ক্র্যাপকে প্রভাবিত করে। একটি পার্ট যা স্ট্যান্ডার্ড শিটে দক্ষতার সাথে ফিট করে, তাতে এমন একটি ডিজাইনের তুলনায় কম উপাদান ব্যবহৃত হয় এবং কম হ্যান্ডলিং অপারেশনের প্রয়োজন হয়, যা সরবরাহকারীকে একটি অতিরিক্ত বড় বা অস্বাভাবিক ফরম্যাট কিনতে বাধ্য করে। বৃহৎ পরিমাণে উৎপাদনের জন্য, কয়েল-ফেড প্রসেসিং পৃথক শিটের চেয়ে বেশি সাশ্রয়ী হতে পারে।
অ্যালুমিনিয়াম শিটের পুরুত্ব কীভাবে নির্বাচন করবেন
পূর্ববর্তী নকশা থেকে অনুলিপি করার পরিবর্তে চূড়ান্ত যন্ত্রাংশের প্রয়োজনীয়তা অনুসারে বেধ নির্বাচন করা উচিত। ভার, স্প্যান, প্যানেলের আকার, অনুমোদিত বিচ্যুতি, কম্পন, বন্ধন পদ্ধতি, বাঁকের জ্যামিতি, ঝালাইয়ের বিকৃতি, ক্ষয় সহনশীলতা, মেশিনিং স্টক এবং মোট ওজন—এই সবগুলিই সিদ্ধান্তকে প্রভাবিত করতে পারে।
শুধুমাত্র উপাদানের পুরুত্ব বাড়ানোর পরিবর্তে, ফ্ল্যাঞ্জ, বিড, রিব, হেম বা গঠিত চ্যানেল যোগ করে একটি পাতলা শিটকে প্রায়শই অনেক বেশি দৃঢ় করা যায়। এটি বিশেষত আবদ্ধ স্থান এবং মেশিনের কভারের ক্ষেত্রে উপযোগী, যেখানে দৃঢ়তার প্রয়োজন হয় কিন্তু ভর কম রাখতে হয়।
যে অংশগুলো কাটিং বা ফর্মিং করার পর মেশিনিং করা হবে, সেগুলোর সমতলতা এবং পীড়ন নিয়ে প্রস্তুতকারকের সাথে আলোচনা করুন। রোল করা শিটের এক পাশ থেকে উপাদান অপসারণ করলে অবশিষ্ট পীড়ন মুক্ত হতে পারে এবং বিকৃতি ঘটতে পারে, বিশেষ করে পকেট বা অপ্রতিসম জ্যামিতিযুক্ত বড়, পাতলা অংশগুলোর ক্ষেত্রে।
সাধারণ অ্যালুমিনিয়াম শীট গ্রেড
অ্যালুমিনিয়াম শিটের গ্রেডগুলো অ্যালয় সিরিজ এবং একটি নির্দিষ্ট অ্যালয় ডেজিগনেশন দ্বারা চিহ্নিত করা হয়। বিভিন্ন সিরিজ শক্তি, ক্ষয় প্রতিরোধ ক্ষমতা, পরিবাহিতা, ঝালাইযোগ্যতা, গঠনযোগ্যতা এবং তাপ-প্রক্রিয়াজাতকরণের ক্ষমতার ভারসাম্য পরিবর্তন করে। সর্বোত্তম গ্রেড হলো সেটি, যা অপ্রয়োজনীয় খরচ বা অসুবিধা না বাড়িয়ে যন্ত্রাংশের পরিবেশ এবং উৎপাদন প্রক্রিয়ার চাহিদা পূরণ করে।
| শ্রেণী | প্রধান বৈশিষ্ট্য | চিরাচরিত আবেদন |
| 1050 / 1100 | খুব উচ্চ অ্যালুমিনিয়াম উপাদান, নরম এবং পরিবাহী | সাধারণ গঠন, প্রতিফলক, বৈদ্যুতিক এবং তাপীয় প্রয়োগ |
| 3003 | মাঝারি শক্তির সাথে ভালো গঠনযোগ্যতা এবং ক্ষয় প্রতিরোধ ক্ষমতা। | সাধারণ শিট মেটাল, হাউজিং, রুফিং, তাপ-স্থানান্তর যন্ত্রাংশ |
| 5052 | ভালো ক্ষয় প্রতিরোধ ক্ষমতা, ঝালাইযোগ্যতা এবং কার্যকরী শক্তি | শিল্প ঘের, সামুদ্রিক-সম্পর্কিত নির্মাণ, কভার, বন্ধনী |
| 5251 | ভালো গঠন এবং ক্ষয় প্রতিরোধ ক্ষমতা | সাধারণ ফ্যাব্রিকেশন এবং স্থাপত্য শিট ওয়ার্ক |
| 6061 | তাপ-প্রক্রিয়াজাতযোগ্য, অধিক শক্তিশালী, ভালো মেশিনিংযোগ্যতা | মেশিন করা প্যানেল, কাঠামোগত উপাদান, ফিক্সচার, সরঞ্জামের যন্ত্রাংশ |
| 6082 | তাপ-প্রক্রিয়াজাতযোগ্য কাঠামোগত সংকর ধাতু, যা ইউরোপে প্রচলিত। | কাঠামোগত এবং যন্ত্রচালিত অ্যাপ্লিকেশন |
| 7075 | অত্যন্ত উচ্চ শক্তি, সাধারণ শিট অ্যালয়গুলির তুলনায় কম গঠনযোগ্যতা | উচ্চ-ভারবহন মহাকাশ এবং বিশেষায়িত প্রকৌশল যন্ত্রাংশ |
৬০০০ এবং ৭০০০ সিরিজের শীট
১০০০-সিরিজের শিট, যার মধ্যে ১০৫০ এবং ১১০০-এর মতো গ্রেড অন্তর্ভুক্ত, এতে উচ্চ অনুপাতে অ্যালুমিনিয়াম থাকে এবং এটি এর গঠনযোগ্যতা, ক্ষয় প্রতিরোধ ক্ষমতা এবং তাপীয় বা বৈদ্যুতিক পরিবাহিতার জন্য সমাদৃত। যখন চরম কাঠামোগত শক্তি প্রাথমিক প্রয়োজন নয়, তখন এটি উপযোগী।
৩০০৩ অ্যালুমিনিয়াম শিটে ম্যাঙ্গানিজ যোগ করে এর শক্তি বাড়ানো হয়, এবং একই সাথে এর ভালো গঠনযোগ্যতা ও ক্ষয়রোধী কর্মক্ষমতা বজায় রাখা হয়। এটি সাধারণত সাধারণ শিট-মেটালের কাজ, যন্ত্রপাতির কভার, ছাদ-সম্পর্কিত পণ্য, তাপ-স্থানান্তরকারী উপাদান এবং এমন সব ফ্যাব্রিকেটেড পার্টসের জন্য ব্যবহৃত হয়, যেগুলোর জন্য তাপ-প্রক্রিয়াজাতযোগ্য সংকর ধাতুর উচ্চতর শক্তির প্রয়োজন হয় না।
এই গ্রেডগুলো প্রায়শই বাঁকানো এবং আকার দেওয়ার জন্য ব্যবহারিক, কিন্তু নির্বাচিত টেম্পার কাঠিন্য এবং নমনীয়তাকে প্রভাবিত করে। একই সংকর ধাতুর প্রতিটি পাত একই রকমভাবে আকার পাবে এমনটা ধরে না নিয়ে, একটি উৎপাদন নকশায় টেম্পার উল্লেখ করা উচিত।
৫০০০ সিরিজের শীট
৫০০০-সিরিজের অ্যালুমিনিয়ামে প্রধান সংকর উপাদান হিসেবে ম্যাগনেসিয়াম ব্যবহৃত হয়। ৫০৫২-এর মতো গ্রেডগুলো ফ্যাব্রিকেটেড শিট-মেটাল কম্পোনেন্ট তৈরিতে জনপ্রিয়, কারণ এগুলোতে ক্ষয় প্রতিরোধ ক্ষমতা, ঝালাইযোগ্যতা, কার্যকরী শক্তি এবং ভালো গঠনগত বৈশিষ্ট্য বিদ্যমান। এই কারণে শিল্প কারখানার এনক্লোজার, কভার, ব্র্যাকেট, ক্যাবিনেট এবং আর্দ্রতার সংস্পর্শে আসা যন্ত্রাংশের জন্য ৫০৫২ একটি সাধারণ পছন্দ।
৫২৫১ হলো ৫০০০-সিরিজের আরেকটি গ্রেড যা শিট তৈরিতে ব্যবহৃত হয়, বিশেষ করে ইউরোপীয় এবং যুক্তরাজ্যের বাজারে। সঠিক গ্রেড নির্বাচন নির্ভর করে প্রয়োজনীয় শক্তি, মজুদের প্রাপ্যতা, ফর্মিংয়ের জটিলতা, ওয়েল্ডিং, সারফেস ফিনিশ এবং গ্রাহকের স্পেসিফিকেশনের উপর।
গঠিত অংশগুলির ক্ষেত্রে, উৎপাদনের আগে সঠিক টেম্পার এবং বাঁকানোর দিক পরীক্ষা করে নেওয়া উচিত। ভালো গঠনযোগ্যতার জন্য পরিচিত একটি গ্রেডও ফেটে যেতে পারে, যদি এটিকে খুব বেশি শক্ত করে সরবরাহ করা হয় বা উপযুক্ত ব্যাসার্ধের নিচে বাঁকানো হয়।
৬০০০ এবং ৭০০০ সিরিজের শীট
৬০৬১ এবং ৬০৮২ হলো তাপ-প্রক্রিয়াজাতযোগ্য অ্যালুমিনিয়াম সংকর ধাতু, যা উচ্চতর শক্তি এবং মেশিনিংযোগ্যতার প্রয়োজনে ব্যবহৃত হয়। এগুলি মেশিনিং করা প্যানেল, কাঠামোগত ব্র্যাকেট, ফিক্সচার, যন্ত্রপাতির উপাদান এবং এমন সব যন্ত্রাংশের জন্য ব্যবহারিক হতে পারে, যেগুলিতে প্রোফাইল মেশিনিংয়ের সাথে ড্রিল করা, ট্যাপ করা বা পকেটযুক্ত বৈশিষ্ট্যগুলি একত্রিত করা হয়।
যখন খুব উচ্চ শক্তি-ওজন অনুপাতের প্রয়োজন হয়, বিশেষ করে মহাকাশ এবং উচ্চ-ভারী প্রকৌশল প্রয়োগের ক্ষেত্রে, তখন ৭০৭৫ নির্বাচন করা হয়। এটি সাধারণত গভীর ফর্মিং-এর জন্য প্রথম পছন্দ নয়, এবং এর ক্ষয় ও পীড়ন-ক্ষয় আচরণ টেম্পার এবং ব্যবহারের অবস্থার উপর ব্যাপকভাবে নির্ভর করে।
শুধুমাত্র অ্যালয় নম্বরের উপর ভিত্তি করে উচ্চ-শক্তির শিট নির্বাচন করা উচিত নয়। টেম্পার, পণ্যের পুরুত্ব, স্পেসিফিকেশন, গ্রেইন ডিরেকশন, মেশিনিং সিকোয়েন্স এবং যেকোনো ক্ষয় বা ক্লান্তি প্রতিরোধের প্রয়োজনীয়তা—এই সবকিছু একসাথে বিবেচনা করতে হবে।
অ্যালুমিনিয়াম শীটের প্রকারভেদ
অ্যালয় গ্রেড ছাড়াও, অ্যালুমিনিয়াম শিট বিভিন্ন ভৌত ও পৃষ্ঠতলীয় আকারে সরবরাহ করা হয়। এই আকারগুলি বায়ুপ্রবাহ, পিছলে যাওয়া প্রতিরোধ, বাহ্যিক রূপ, ক্ষয়, আবহাওয়া প্রতিরোধ ক্ষমতা বা সহজ স্থাপনের মতো ব্যবহারিক চাহিদা মেটানোর জন্য তৈরি করা হয়।
সাধারণ, ছিদ্রযুক্ত এবং নকশাযুক্ত শীট
প্লেইন শিটের একটি সমতল পৃষ্ঠ রয়েছে এবং এটি কাটা, বাঁকানো, ছিদ্র করা, ঝালাই, মেশিনিং এবং ফিনিশিংয়ের জন্য সবচেয়ে নমনীয় সূচনা বিন্দু। এটি প্যানেল, কভার, হাউজিং, ব্র্যাকেট, সাইনবোর্ড, মেশিন গার্ড এবং সাধারণ ফ্যাব্রিকেশনের জন্য ব্যবহৃত হয়।
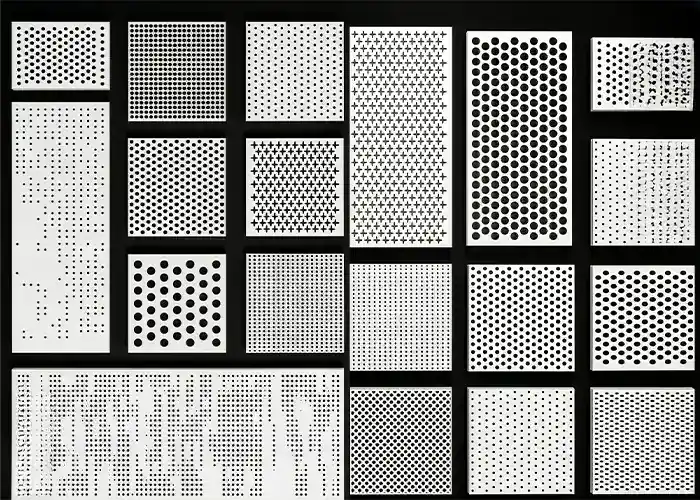
ছিদ্রযুক্ত অ্যালুমিনিয়াম শিটে বারবার ছিদ্র বা নিজস্ব নকশা থাকে, যা ওজন কমাতে, বায়ু চলাচলে সাহায্য করতে, আলো নিয়ন্ত্রণ করতে, শব্দরোধী ব্যবস্থা নিতে বা একটি আলংকারিক পৃষ্ঠ তৈরি করতে পারে। ছিদ্রের আকার, ব্যবধান, খোলা জায়গা, প্রান্তের মার্জিন এবং শিটের পুরুত্বের মধ্যে সমন্বয় থাকতে হবে, যাতে ছিদ্র করার পরেও অংশটি যথেষ্ট মজবুত থাকে।
নকশাযুক্ত পণ্যগুলোর মধ্যে রয়েছে পিছলে যাওয়া রোধ করার জন্য ট্রেড বা চেকার শিট এবং আলংকারিক বা কার্যকরী টেক্সচারের জন্য এমবসড শিট। এই পণ্যগুলো প্রায়শই মেঝে, সিঁড়ি, যানবাহনের পৃষ্ঠতল, অভ্যন্তরীণ প্যানেল এবং সুরক্ষামূলক প্রয়োগের জন্য বেছে নেওয়া হয়।
অ্যানোডাইজড, প্রলিপ্ত, এবং আলংকারিক শীট
অ্যানোডাইজড অ্যালুমিনিয়াম শিটে একটি তড়িৎ-রাসায়নিকভাবে পুরু অক্সাইড স্তর থাকে যা ক্ষয় প্রতিরোধ ক্ষমতা, পরিধান কর্মক্ষমতা এবং বাহ্যিক সৌন্দর্য উন্নত করতে পারে। উপযুক্ত সংকর ধাতু, পৃষ্ঠের অবস্থা এবং প্রক্রিয়া নিয়ন্ত্রণ থাকলে অ্যানোডাইজিং একটি সামঞ্জস্যপূর্ণ ধাতব ফিনিশও প্রদান করতে পারে।
রঙের সামঞ্জস্য এবং বহিরাঙ্গনে স্থায়িত্ব গুরুত্বপূর্ণ হলে পেইন্টেড এবং কয়েল-কোটেড শিট ব্যবহার করা হয়। ফ্যাব্রিকেটেড যন্ত্রাংশে পাউডার কোটিং প্রচলিত, অন্যদিকে অধিক পরিমাণে প্যানেল উৎপাদনের ক্ষেত্রে প্রি-কোটেড শিট কার্যকর হতে পারে, যদি গঠন প্রক্রিয়াটি কোটিংয়ের সাথে সামঞ্জস্যপূর্ণ হয়।
আলংকারিক পণ্যগুলিতে ব্রাশ করা, পালিশ করা, এমবস করা বা কাঠের দানার মতো ফিনিশ ব্যবহার করা যেতে পারে। কাটিং এবং আকার দেওয়ার সময় দৃশ্যমান পৃষ্ঠটি সুরক্ষিত রাখা উচিত, কারণ মাপ সঠিক থাকা সত্ত্বেও আঁচড়, ক্ল্যাম্পের দাগ এবং ব্যবহারের ফলে হওয়া ক্ষতি পণ্যটি বাতিল হওয়ার কারণ হতে পারে।
অ্যালুমিনিয়াম শিট কীভাবে কাটতে এবং তৈরি করতে হয়
অ্যালুমিনিয়াম শিট বিভিন্ন উৎপাদন পদ্ধতিতে প্রক্রিয়াজাত করা যায়। সর্বোত্তম পদ্ধতিটি নির্ভর করে সংকর ধাতু, টেম্পার, পুরুত্ব, টলারেন্স, প্রান্তের গুণমান, তাপ সংবেদনশীলতা, পরিমাণ, জ্যামিতি এবং পরবর্তীতে সেকেন্ডারি মেশিনিং বা ফিনিশিং করা হবে কিনা তার উপর।
অ্যালুমিনিয়াম শিট মেটাল কীভাবে কাটবেন
পাতলা শিটে সোজা কাট শিয়ারিং বা গিলোটিন কাটিংয়ের মাধ্যমে করা যায়। ব্ল্যাঙ্ক এবং ভারী অংশের জন্য স কাটিং উপযোগী। লেজার কাটিং উচ্চ গতি এবং প্রোগ্রামযোগ্য জ্যামিতি প্রদান করে, অন্যদিকে ওয়াটারজেট কাটিং তাপ-প্রভাবিত অঞ্চল এড়িয়ে চলে এবং এটি পুরু উপাদান বা তাপ-সংবেদনশীল প্রয়োজনের জন্য উপযোগী। বারবার ছিদ্র, স্লট এবং প্রোডাকশন শিট-মেটালের বিভিন্ন বৈশিষ্ট্য তৈরির জন্য পাঞ্চিং কার্যকর।
যখন কোনো যন্ত্রাংশে আরও সূক্ষ্ম প্রান্তিক সহনশীলতা, পকেট, কাউন্টারবোর, থ্রেড, নির্ভুল প্রোফাইল বা এমন সব বৈশিষ্ট্যের প্রয়োজন হয় যা প্রচলিত শিট-মেটাল কাটিংয়ের মাধ্যমে তৈরি করা কঠিন, তখন সিএনসি রাউটিং বা মিলিং উপযুক্ত। মেশিনিংয়ের সময় কম্পন এবং নড়াচড়া রোধ করার জন্য শিটটিকে অবশ্যই সঠিকভাবে সাপোর্ট দিতে হবে।
পরবর্তী প্রক্রিয়া অনুযায়ী কাটার মান নির্দিষ্ট করা উচিত। বাহ্যিক সৌন্দর্যের জন্য উন্মুক্ত কোনো প্রান্তের ডিবারিং বা ফিনিশিংয়ের প্রয়োজন হতে পারে, অন্যদিকে যে প্রান্তটি পরে মেশিনিং করা হবে, তাতে অপেক্ষাকৃত কম পুরুত্বের ব্ল্যাঙ্কিং প্রক্রিয়াও সহ্য করা যায়। খুব তাড়াতাড়ি প্রান্তের মান প্রয়োজনের চেয়ে বেশি নির্ধারণ করলে তা চূড়ান্ত যন্ত্রাংশের মান উন্নত না করেই খরচ বাড়িয়ে দিতে পারে।
বাঁকানো, গঠন করা এবং ঝালাই করা
প্রেস-ব্রেক বেন্ডিং ব্যাপকভাবে এনক্লোজার, ব্র্যাকেট, গার্ড এবং স্ট্রাকচারাল শিট পার্টস তৈরিতে ব্যবহৃত হয়। বেন্ড রেডিয়াস, গ্রেইন ডিরেকশন, টেম্পার, থিকনেস এবং টুলিং—এই সবগুলোই ক্র্যাকিং ও স্প্রিংব্যাককে প্রভাবিত করে। নরম টেম্পার সাধারণত টাইট ফর্মিং সহ্য করতে পারে, অন্যদিকে আরও শক্তিশালী বা কঠিন অবস্থার জন্য বৃহত্তর রেডিয়াসের প্রয়োজন হতে পারে।
যখন জ্যামিতিক গঠন ও পরিমাণের জন্য বিশেষ টুলের প্রয়োজন হয়, তখন স্ট্যাম্পিং, রোল ফর্মিং, ডিপ ড্রয়িং এবং সংশ্লিষ্ট প্রক্রিয়াগুলো ব্যবহার করা হয়। এই পদ্ধতিগুলোর মাধ্যমে রিব, বিড, ফ্ল্যাঞ্জ, লুভার এবং জটিল শেল তৈরি করা যায়, যা খুব বেশি উপাদান যোগ না করেই কাঠামোর দৃঢ়তা বৃদ্ধি করে।
অনেক অ্যালুমিনিয়াম শিট অ্যালয়ের জন্য, বিশেষ করে নির্বাচিত ৫০০০- এবং ৬০০০-সিরিজের উপকরণগুলোর ক্ষেত্রে, এমআইজি (MIG) এবং টিআইজি (TIG) ওয়েল্ডিং প্রচলিত। তাপ প্রয়োগের ফলে পাতলা প্যানেলে বিকৃতি ঘটতে পারে, তাই নকশার সময় ওয়েল্ডের ক্রম, ফিক্সচারিং, জয়েন্টের নকশা, ফিলার নির্বাচন এবং ওয়েল্ডিং-পরবর্তী ফিনিশিংয়ের বিষয়গুলো বিবেচনা করা উচিত।
অ্যালুমিনিয়াম শীট সিএনসি মেশিনিং
যখন কোনো যন্ত্রাংশে এমন কিছু বৈশিষ্ট্যের প্রয়োজন হয় যা শুধুমাত্র কাটা এবং বাঁকানোর মাধ্যমে নির্ভুলভাবে ফুটিয়ে তোলা যায় না, তখন প্রায়শই শিট-মেটাল ফ্যাব্রিকেশনের সাথে সিএনসি মেশিনিং করা হয়। এর সাধারণ অপারেশনগুলোর মধ্যে রয়েছে প্রিসিশন প্রোফাইলিং, পকেটিং, ড্রিলিং, ট্যাপিং, কাউন্টারসিঙ্কিং, স্পট-ফেসিং এবং লোকাল ডেটাম সারফেসের মেশিনিং।
পাতলা অ্যালুমিনিয়ামের পাত দুর্বলভাবে সমর্থিত থাকলে মেশিনিং করা কঠিন। ধারণ বল বন্টন করতে এবং কম্পন কমাতে ভ্যাকুয়াম ফিক্সচার, স্যাক্রিফিশিয়াল প্লেট, সফট জ, কাস্টম ক্ল্যাম্প বা আঠালো ওয়ার্কহোল্ডিং ব্যবহার করা যেতে পারে। যন্ত্রাংশটি স্থিতিশীল হওয়ার আগে এক পাশ থেকে অতিরিক্ত উপাদান ছেড়ে দেওয়া এড়ানোর জন্য মেশিনিং ক্রমটি অনুসরণ করা উচিত।
পকেট মেশিনিং করার পরেও বড় ও পাতলা প্যানেলগুলো সরে যেতে পারে, কারণ রোলিং এবং পূর্ববর্তী প্রক্রিয়াকরণ স্টকে অবশিষ্ট পীড়ন রেখে যায়। নিখুঁত সমতলতার প্রয়োজনীয়তার জন্য, একজন প্রস্তুতকারক উৎপাদনে যাওয়ার আগে স্টকের পুরুত্ব, রাফিং কৌশল, ওয়ার্কহোল্ডিং, অন্তর্বর্তী পীড়ন উপশম, বা পরিদর্শন ব্যবস্থা সামঞ্জস্য করতে পারেন।
অ্যালুমিনিয়াম শিট কী কাজে ব্যবহার করা হয়?
অ্যালুমিনিয়াম শিট পরিবহন, মহাকাশ, শিল্প সরঞ্জাম, ইলেকট্রনিক্স, অটোমেশন, নির্মাণ, স্থাপত্য পণ্য এবং ভোগ্যপণ্যে ব্যবহৃত হয়। এর কম ওজনের সাথে ক্ষয় প্রতিরোধ ক্ষমতা এবং উৎপাদনগত নমনীয়তার সমন্বয়ই এর উপযোগিতার মূল কারণ, তবে এর সঠিক গ্রেড এবং পুরুত্ব ব্যবহারের ধরনের সাথে সামঞ্জস্যপূর্ণ হওয়া উচিত।
মোটরগাড়ি এবং মহাকাশ
যানবাহন শিল্পে হালকা ওজনের বডি ও ক্লোজার প্যানেল, শিল্ড, কভার, ব্র্যাকেট, ব্যাটারি-সম্পর্কিত কাঠামো, অভ্যন্তরীণ উপাদান এবং অন্যান্য নির্মিত যন্ত্রাংশ তৈরিতে অ্যালুমিনিয়াম শিট ব্যবহৃত হয়। এর কম ভর গাড়ির দক্ষতা ও কার্যক্ষমতা বাড়াতে পারে, এবং উন্মুক্ত যন্ত্রাংশগুলোর জন্য এর ক্ষয়-প্রতিরোধ ক্ষমতা বেশ উপকারী।
মহাকাশ শিল্পে এর ব্যবহারগুলোর মধ্যে রয়েছে আবরণ, প্রবেশ প্যানেল, ব্র্যাকেট, কভার, অভ্যন্তরীণ কাঠামো এবং নির্বাচিত উচ্চ-শক্তির উপাদানসমূহ। উড়োজাহাজের ক্ষেত্রে সংকর ধাতু, টেম্পার, দানার দিক, ক্লান্তিজনিত আচরণ, ক্ষয় প্রতিরোধ ক্ষমতা, উৎস শনাক্তকরণ এবং পরিদর্শনের সতর্ক নিয়ন্ত্রণ প্রয়োজন, তাই উপাদানটি সর্বদা নকশা এবং প্রযোজ্য স্পেসিফিকেশন অনুসরণ করবে।
শিল্প সরঞ্জাম, ইলেকট্রনিক্স এবং অটোমেশন
শিল্প যন্ত্রপাতিতে সাধারণত কন্ট্রোল ক্যাবিনেট, মেশিন কভার, গার্ড, মাউন্টিং প্লেট, অ্যাক্সেস প্যানেল, ব্র্যাকেট এবং সুরক্ষামূলক আবরণের জন্য অ্যালুমিনিয়াম শিট ব্যবহার করা হয়। নির্দিষ্ট আকার দেওয়া শিট কম ওজনে উচ্চ দৃঢ়তা প্রদান করতে পারে, অন্যদিকে এর কাটআউট এবং মেশিনিং করা বৈশিষ্ট্যগুলো কন্ট্রোল, কানেক্টর, সেন্সর এবং ফাস্টেনারগুলোকে দক্ষতার সাথে সংযুক্ত করার সুযোগ দেয়।
ইলেকট্রনিক্স এবং অটোমেশন সরঞ্জামগুলিতে হাউজিং, প্যানেল, চ্যাসিসের অংশ, তাপ-ব্যবস্থাপনা উপাদান, রোবটের কভার, ফিক্সচার প্লেট এবং যন্ত্রপাতির আবরণের জন্য অ্যালুমিনিয়াম ব্যবহৃত হয়। অ্যানোডাইজিং বা কোটিং বাহ্যিক সৌন্দর্য ও পৃষ্ঠতলের সুরক্ষা প্রদান করতে পারে, অন্যদিকে গঠন করার পর সিএনসি মেশিনিং দ্বারা সূক্ষ্ম ইন্টারফেস যুক্ত করা যায়।
নির্মাণ, ছাদ নির্মাণ এবং স্থাপত্য পণ্য
অ্যালুমিনিয়ামের ছাদের শিট, ক্ল্যাডিং, গাটার, সফিট, সিলিং, ফেসাড, দরজার প্যানেল, আলংকারিক স্ক্রিন এবং স্থাপত্যের ট্রিমগুলো কম ওজন এবং ক্ষয় প্রতিরোধের কারণে সুবিধাজনক। রঙ করা, অ্যানোডাইজড, ছিদ্রযুক্ত এবং নকশাযুক্ত পৃষ্ঠতল ডিজাইনারদেরকে আবহাওয়ার প্রতিকূলতা মোকাবিলার ক্ষমতার সাথে বাহ্যিক সৌন্দর্যের সমন্বয় করার সুযোগ দেয়।
স্থাপত্য শিট নির্বাচন অগ্নি সুরক্ষা সংক্রান্ত প্রয়োজনীয়তা, আবরণের স্থায়িত্ব, প্যানেলের সমতলতা, তাপীয় প্রসারণ, বন্ধন, বায়ুচাপ এবং স্থানীয় নির্মাণ বিধির উপরও নির্ভর করে। কাঠামোগত অবলম্বন এবং স্থাপন পদ্ধতি থেকে আলংকারিক প্রলেপকে আলাদাভাবে মূল্যায়ন করা উচিত নয়।
ভোক্তা, রান্নাঘর এবং সাধারণ পণ্য
অ্যালুমিনিয়াম শিট গৃহস্থালি সরঞ্জাম, রান্নাঘরের যন্ত্রপাতি, রান্নার পাত্র-সম্পর্কিত যন্ত্রাংশ, আসবাবপত্র, সাইনবোর্ড, সংরক্ষণ পণ্য, আলোকসজ্জা, প্যাকেজিং সরঞ্জাম এবং অনেক ভোক্তা আবাসনে ব্যবহৃত হয়। নির্দিষ্ট সংকর ধাতু নির্বাচন নির্ভর করে এর গঠন, খাদ্য-সংযোগের উপযুক্ততা, বাহ্যিক রূপ, তাপ পরিবাহিতা, ক্ষয় প্রতিরোধ ক্ষমতা, নাকি যান্ত্রিক শক্তির ওপর অগ্রাধিকার দেওয়া হচ্ছে, তার ওপর।
দৃশ্যমান ভোক্তা পণ্যের ক্ষেত্রে, মাত্রিক নির্ভুলতার মতোই পৃষ্ঠতলের সামঞ্জস্যও গুরুত্বপূর্ণ হতে পারে। কাটিং ও বেন্ডিংয়ের আগে উৎপাদন পরিকল্পনায় সুরক্ষামূলক ফিল্ম, নিয়ন্ত্রিত গ্রেইন ডিরেকশন, ব্রাশিং, অ্যানোডাইজিং বা কোটিং অন্তর্ভুক্ত করা উচিত।
সঠিক অ্যালুমিনিয়াম শিট কীভাবে বেছে নেবেন
অ্যালুমিনিয়াম শিট নির্বাচন করা একটি বহুমাত্রিক প্রকৌশলগত সিদ্ধান্ত। সঠিক উপাদান মানে শুধু সবচেয়ে শক্তিশালী গ্রেড বা সর্বনিম্ন মূল্যের স্টক নয়। শিটটিকে উৎপাদন প্রক্রিয়া সহ্য করতে হবে, চূড়ান্ত অংশের যান্ত্রিক ও পরিবেশগত প্রয়োজনীয়তা পূরণ করতে হবে এবং প্রয়োজনীয় উৎপাদন পরিমাণে সাশ্রয়ী থাকতে হবে।
সঠিক গ্রেড এবং মেজাজ বেছে নিন
প্রয়োজনীয় শক্তি, ক্ষয়ের ঝুঁকি, গঠনগত জটিলতা, ঝালাইযোগ্যতা, মেশিনিংযোগ্যতা, পরিবাহিতা এবং পৃষ্ঠতলের মসৃণতা দিয়ে শুরু করুন। তারপর এমন একটি অ্যালয় পরিবার নির্বাচন করুন যা সেই চাহিদাগুলো পূরণ করে। একটি সাধারণ গঠিত আবরণের জন্য ৫০৫২ উপযুক্ত হতে পারে, যেখানে একটি মেশিনিং করা কাঠামোগত প্যানেলের জন্য ৬০৬১ বা ৬০৮২ উপযুক্ত হতে পারে, এবং একটি উচ্চ-শক্তির মহাকাশযান যন্ত্রাংশের জন্য একটি নিয়ন্ত্রিত স্পেসিফিকেশনের অধীনে ৭০০০-সিরিজের অ্যালয়ের প্রয়োজন হতে পারে।
একই সময়ে টেম্পার নিশ্চিত করা উচিত। একই অ্যালয় নম্বর থাকা সত্ত্বেও ভিন্ন টেম্পারের দুটি শিট বাঁকানো, মেশিনিং এবং ব্যবহারের সময় ভিন্নভাবে আচরণ করতে পারে। গুরুত্বপূর্ণ কাজের জন্য, উপকরণের সার্টিফিকেশনের জন্য অনুরোধ করুন এবং নিশ্চিত করুন যে ক্রয় আদেশটি ড্রয়িংয়ের সাথে মিলছে।
যন্ত্রাংশটির সাথে পুরুত্ব এবং আকার মেলান।
লোড এবং উৎপাদনের প্রয়োজনীয়তা থেকে পুরুত্ব নির্বাচন করুন, তারপর যাচাই করুন যে নির্বাচিত গ্রেডটি সেই পুরুত্বে এবং স্ট্যান্ডার্ড শিট সাইজে সহজলভ্য কিনা। অস্বাভাবিক সংমিশ্রণের কারণে সরবরাহের সময়, ন্যূনতম অর্ডারের পরিমাণ, বাতিল পণ্যের পরিমাণ বা উপকরণের খরচ বেড়ে যেতে পারে।
শুরুতেই নেস্টিং বা একটির ভেতরে আরেকটি বসানোর বিষয়টি বিবেচনা করা উচিত। নকশার একটি ছোট পরিবর্তনের মাধ্যমে কখনও কখনও একটি সাধারণ ৪ × ৮ শিট বা এর সমতুল্য মেট্রিক মাপের শিটে আরও বেশি যন্ত্রাংশ আঁটানো সম্ভব হয়, যা বর্জ্য কমায় এবং প্রয়োজনীয় শিটের সংখ্যা হ্রাস করে। উৎপাদনের ক্ষেত্রে, এটি প্রতি কিলোগ্রামে উপকরণের মূল্যের সামান্য পার্থক্যের চেয়েও বেশি মূল্যবান হতে পারে।
পৃষ্ঠতলের মসৃণতা এবং উৎপাদন খরচ বিবেচনা করুন
একটি তৈরি যন্ত্রাংশের খরচের মধ্যে শুধু কাঁচা অ্যালুমিনিয়ামই অন্তর্ভুক্ত নয়। সংকর ধাতুর মান, টেম্পার, শিটের পুরুত্ব, শিটের আকার, কাটিং, বেন্ডিং, ওয়েল্ডিং, মেশিনিং, পরিদর্শন, ডিবারিং, কোটিং, প্যাকেজিং এবং পরিমাণ—এই সবকিছুরই অবদান রয়েছে। এই কারণেই অনলাইনে পাওয়া একটি ৮×৪ অ্যালুমিনিয়াম শিটের দাম দিয়ে একটি তৈরি যন্ত্রাংশের প্রকৃত খরচ নির্ভরযোগ্যভাবে অনুমান করা যায় না।
সাধারণত অপ্রচলিত সংমিশ্রণের চেয়ে সাধারণ গ্রেড এবং স্টক সাইজ সংগ্রহ করা সহজ। প্রোটোটাইপ এবং স্বল্প-পরিমাণ উৎপাদনের ক্ষেত্রে, সহজলভ্য শিট নির্বাচন করলে লিড টাইম কমানো যায় এবং ন্যূনতম অর্ডারের জরিমানা এড়ানো যায়। অধিক পরিমাণে উৎপাদিত পণ্যের জন্য, কাস্টম কয়েল প্রস্থ, প্রগ্রেসিভ টুলিং, বা অপ্টিমাইজড ব্ল্যাঙ্ক সাইজ ইউনিট খরচ কমাতে পারে।
শুধুমাত্র কাঁচা শিটের দামের উপর নির্ভর না করে, বরং মোট উৎপাদন খরচ এবং প্রযুক্তিগত ঝুঁকি তুলনা করলেই সেরা ক্রয়ের সিদ্ধান্ত নেওয়া যায়। সামান্য বেশি দামী একটি সংকর ধাতু সামগ্রিকভাবে সস্তা হতে পারে, যদি তা নির্ভরযোগ্যভাবে বাঁকানো যায়, কম বিকৃতিতে মেশিনিং করা যায়, ফিনিশিং সামঞ্জস্যপূর্ণ হয় এবং পরিদর্শন বা পুনঃকাজের প্রয়োজনীয়তা কমায়।
বিবরণ
অ্যালুমিনিয়াম শিটের ওজন কীভাবে গণনা করবেন?
দৈর্ঘ্য × প্রস্থ × পুরুত্ব × ঘনত্ব গুণ করে অ্যালুমিনিয়াম পাতের ওজন গণনা করুন। অ্যালুমিনিয়ামের ঘনত্ব প্রায় ২,৭০০ কেজি/মি³, সুতরাং:
ওজন (কেজি) = দৈর্ঘ্য (মিটার) × প্রস্থ (মিটার) × পুরুত্ব (মিমি) × ৭.৮৫
উদাহরণস্বরূপ, একটি ২ মি × ১ মি × ৩ মিমি অ্যালুমিনিয়াম শিটের ওজন প্রায় ১৬.২ কেজি। সংকর ধাতুর উপর নির্ভর করে প্রকৃত ওজন সামান্য পরিবর্তিত হতে পারে।
অ্যালুমিনিয়ামের পাত কীভাবে জোড়া লাগানো যায়?
অ্যালুমিনিয়ামের পাত রিভেটিং, বোল্টিং, ওয়েল্ডিং, আঠালো বন্ধন বা যান্ত্রিক বন্ধনের মাধ্যমে জোড়া লাগানো যায়। সর্বোত্তম পদ্ধতিটি নির্ভর করে পাতের পুরুত্ব, সংকর ধাতু, ভার, বাহ্যিক রূপ এবং জোড়াটি স্থায়ী হবে নাকি অপসারণযোগ্য হবে তার উপর। উপযুক্ত অ্যালুমিনিয়াম সংকর ধাতুর জন্য টিআইজি (TIG) এবং এমআইজি (MIG) ওয়েল্ডিং প্রচলিত, অন্যদিকে শিট-মেটাল অ্যাসেম্বলির জন্য রিভেট এবং বোল্ট ব্যাপকভাবে ব্যবহৃত হয়।
অ্যালুমিনিয়ামের পাত কি তাপ প্রতিফলিত করে?
হ্যাঁ। অ্যালুমিনিয়াম শিট উল্লেখযোগ্য পরিমাণে বিকিরণ তাপ প্রতিফলিত করতে পারে, বিশেষ করে যখন এর পৃষ্ঠ পরিষ্কার এবং উজ্জ্বল থাকে। তবে, অ্যালুমিনিয়াম একটি ভালো তাপ পরিবাহীও বটে, তাই এটি উপাদানের মধ্য দিয়ে দ্রুত তাপ স্থানান্তর করতে পারে। সুতরাং, এর তাপীয় কার্যকারিতা নির্ভর করে পৃষ্ঠের মসৃণতা, পুরুত্ব, বায়ুপ্রবাহ এবং শিটটি কীভাবে স্থাপন করা হয়েছে তার উপর।
৩ মিমি অ্যালুমিনিয়াম পাত কীভাবে বাঁকাবেন?
সাধারণত উপযুক্ত টুলিং সহ একটি প্রেস ব্রেক ব্যবহার করে ৩ মিমি অ্যালুমিনিয়ামের পাত বাঁকানো হয়। প্রয়োজনীয় বাঁকের ব্যাসার্ধ অ্যালুমিনিয়ামের গ্রেড এবং টেম্পারের উপর নির্ভর করে। 5052-এর মতো গঠনযোগ্য সংকর ধাতুগুলো সাধারণত 6061-T6-এর মতো কঠিন সংকর ধাতুর চেয়ে সহজে বাঁকানো যায়। ফাটল এবং অতিরিক্ত স্প্রিংব্যাক কমাতে সঠিক বাঁকের ব্যাসার্ধ, গ্রেইনের দিক এবং টুলিং নির্বাচন করা উচিত।
উপসংহার
অ্যালুমিনিয়াম শিট একটি ফ্ল্যাট-রোল্ড পণ্য যা ফ্যাব্রিকেশন, মেশিনিং, পরিবহন, ইলেকট্রনিক্স, শিল্প সরঞ্জাম, নির্মাণ এবং ভোক্তা পণ্য উৎপাদনে ব্যবহৃত হয়। এটি সঠিকভাবে নির্বাচন করার জন্য শুধু এর নামমাত্র পুরুত্ব শনাক্ত করার চেয়েও বেশি কিছু প্রয়োজন। অ্যালয় গ্রেড, টেম্পার, শিটের আকার, ফর্মিং আচরণ, মেশিনিং স্থিতিশীলতা, ক্ষয়কারিতা, সারফেস ফিনিশ এবং পরিদর্শন সংক্রান্ত প্রয়োজনীয়তা—এই সবকিছুই প্রভাবিত করে যে প্রস্তুতকৃত পণ্যটি তার কর্মক্ষমতা, খরচ এবং গুণমানের লক্ষ্যমাত্রা পূরণ করতে পারবে কি না।
TiRapid- এ আমরা অ্যালুমিনিয়াম প্রোটোটাইপ এবং স্বল্প-পরিমাণে উৎপাদিত যন্ত্রাংশের জন্য নির্ভুল CNC মেশিনিং এবং উৎপাদন পরিষেবা প্রদান করি। আমাদের প্রকৌশল দল উপকরণ নির্বাচন, কাটিং, CNC মেশিনিং, ফ্যাব্রিকেশন সমন্বয়, সারফেস ফিনিশিং এবং পরিদর্শনে সহায়তা করতে পারে, যা গ্রাহকদের অ্যালুমিনিয়াম শিট ও প্লেট স্টককে স্পষ্ট উৎপাদন প্রতিক্রিয়া এবং নিয়ন্ত্রিত গুণমান সহ নির্ভরযোগ্য উপাদানে পরিণত করতে সাহায্য করে।















