
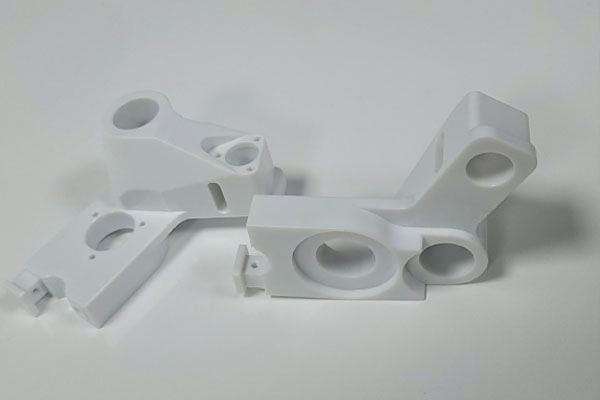
Белите пластмасови части могат да пожълтят, да получат локализирано жълто обезцветяване или разлики в цвета между обработената зона и оригиналния материал след CNC обработка, фрезоване, струговане или пробиване. При бели части, прецизни пластмасови части и продукти, които трябва да запазят оригиналния си цвят, пожълтяването не само влияе на външния вид, но може също така да накара клиентите погрешно да повярват, че материалът е остарял, температурата на обработка е била твърде висока или са използвани неквалифицирани суровини. По време на производството, топлоустойчивостта на материала, топлината, генерирана по време на обработката, състоянието на инструмента, времето за обработка, параметрите на рязане и последващите методи на почистване могат да повлияят на пожълтяването на белите пластмаси. Различните пластмасови материали също показват различни характеристики на пожълтяване. ABS, PC, PA, POM, PEEK, PMMA и други материали имат различни химични структури и свойства на топлоустойчивост, така че промените в цвета им след излагане на високи температури, ултравиолетово лъчение, окисление и триене при обработка не са абсолютно еднакви. Някои материали поддържат относително стабилен цвят при нормални условия на CNC рязане, докато други могат да развият леки жълти, кафеникаво-жълти или дори изгорени следи, когато локализираните температури станат твърде високи.
Защо белите пластмасови части пожълтяват?
Прекалено висока температура на обработка
При CNC обработка на пластмаса, между инструмента и детайла се генерира топлина от триене и рязане. Ако топлината не може да се разсее своевременно, температурата в локализирани области може да продължи да се повишава, причинявайки термично разграждане или промени в цвета на някои пластмаси. Белите материали са сравнително чувствителни към такива промени. Когато температурата на обработка е твърде висока, пожълтяването е най-вероятно в области, където инструментът реже непрекъснато, по дъната на дълбоки канали, около отвори за отвори и по тънкостенни ръбове. Ако по време на обработка възникнат следните условия, трябва да се провери за евентуално прегряване:
- По обработената повърхност се появяват жълти или светлокафяви петна
- Пластмасовите парченца показват необичайна адхезия или промени в цвета си
- Локално се появява миризма на изгоряло върху детайла
- По обработените ръбове се появяват очевидни неравности или омекване
Износването на инструмента увеличава триенето
Състоянието на инструмента има забележим ефект върху цвета на белите пластмаси. Когато инструментът е остър, той може да отстранява материала сравнително гладко. Когато инструментът се износи, компресията и триенето между режещия ръб и пластмасата се увеличават. Топлината, генерирана от триенето, се концентрира в по-малка площ, което потенциално може да причини локализирано повишаване на температурата. Ако видимо износен инструмент продължи да се използва за обработка на бели пластмасови части, това може да причини не само пожълтяване, но и увеличаване на мустаците, назъбването и грапавостта на повърхността.
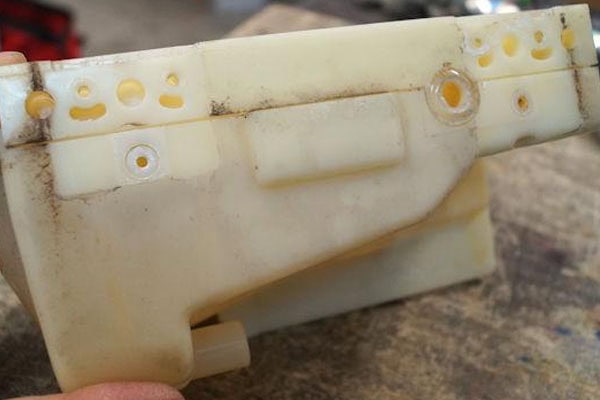
Какви условия на обработка е вероятно да причинят пожълтяване на бели пластмаси?
Промените в цвета след обработка на бели пластмаси са свързани със самия материал, както и с условията на CNC обработка. Дори когато се използва един и същ материал, крайният цвят на повърхността може да се различава, ако се променят инструментът, скоростта на шпиндела, скоростта на подаване или методът на обработка.
Неправилни параметри на рязане
По-високата скорост на шпиндела не води непременно до по-добри резултати при обработката на пластмаси. Ако скоростта на шпиндела е твърде висока, а скоростта на подаване и количеството на рязане не са правилно съобразени, може да се генерира прекомерна топлина от триене между инструмента и материала. При относително тънки пластмасови части, ако инструментът остане в една област твърде дълго, локалната температура може да продължи да се увеличава. Топлината е особено трудна за разсейване при обработка на малки радиуси, тесни канали и затворени области. Следователно, параметрите на рязане за обработка на бели пластмаси трябва да се регулират според класа на материала, размера на инструмента и структурата на детайла, вместо директно да се прилагат параметрите за обработка, използвани за метални материали.
Недостатъчно отстраняване на стружки
Самите пластмасови стружки имат известен изолиращ ефект. Когато около инструмента се натрупат големи количества стружки, топлината става по-трудна за отстраняване от зоната на обработка. Това е особено забележимо при обработка на дълбоки канали, дълбоки отвори и слепи отвори. Ако стружките не могат да бъдат отстранени своевременно, инструментът може многократно да реже вече генерирани стружки, което допълнително увеличава триенето и топлината. Използването на сгъстен въздух, правилното подреждане на пътищата на инструмента и подобряването на условията за отвеждане на стружките могат да намалят продължителното натрупване на стружки в зоната на обработка.
Прекалено дълго време за обработка
Непрекъснатата обработка на една и съща област за продължителен период от време може също да причини локализирано натрупване на топлина. При малки отвори, тесни канали или сложни извити повърхности върху бели пластмасови части, многократното движение на инструмента в локализирана област може да причини разлики в цвета на повърхността на материала поради непрекъснато нагряване. Програмата за обработка трябва да сведе до минимум ненужните бързи движения и многократното рязане, като същевременно гарантира, че стружките могат да се отстраняват плавно.
Самият материал също влияе върху степента на пожълтяване
Различните пластмаси имат различна топлоустойчивост
Бялата пластмаса не е единичен материал. Тя се отнася до външния цвят, получен от различни пластмаси, използващи различни формули и обработки за оцветяване. Следователно, не всички бели пластмаси имат еднаква устойчивост на пожълтяване. Например, POM обикновено има добра размерна стабилност и обработваемост, но локализирани топлинни следи все още могат да се появят при неправилни условия на обработка. Материали като ABS и PC също могат да бъдат повлияни от температурата на обработка. PA е сравнително чувствителен към влага и неговите характеристики на обработка могат да варират, когато състоянието на материала се промени. За специфични материали трябва да се консултирате с доставчика относно температурния диапазон на обработка, устойчивостта на топлина и препоръчителните условия на обработка.
Стареенето на суровините също може да причини промени в цвета
Някои бели пластмаси може вече да са претърпели леко стареене, преди да влязат в CNC обработка. Ако материалът е бил изложен на високи температури, ултравиолетова радиация или влажна среда за продължителен период от време, забележими разлики в цвета могат да се появят след обработка, дори когато параметрите на обработка са нормални. Следователно, ако само някои части от една и съща партида материал показват пожълтяване, трябва да се провери партидата суровина, времето за съхранение и състоянието на опаковката, вместо да се проверява само CNC оборудването.
Често задавани въпроси
В: Означава ли пожълтяването на бялата пластмаса след CNC обработка, че определено е била изгорена?
Не е задължително. Лекото пожълтяване може да е свързано с локализирана температура на обработка, триене на инструмента или присъщата стабилност на цвета на материала. Ако се появи очевидно кафяво или изгоряло-жълто обезцветяване, заедно с миризма на изгоряло, зоната на обработка трябва да се провери по-внимателно за силно прегряване.
В: Може ли смяната на инструмента да реши проблема с пожълтяването на белите пластмасови части?
Ако пожълтяването се дължи главно на износване на инструмента, подмяната на инструмента с остър може значително да подобри обработваната повърхност. Ако обаче проблемът е причинен от скоростта на шпиндела, скоростта на подаване, дълбочината на рязане, стареенето на материала или самата суровина, простата подмяна на инструмента не може да реши напълно проблема.
В: Може ли бялата пластмаса да се върне към първоначалния си цвят след пожълтяване?
Това зависи от степента на пожълтяване. Ако обезцветяването е причинено само от стружки, масло или леки следи от машинна обработка, полепнали по повърхността, почистването или леката обработка на повърхността могат да подобрят външния вид. Ако материалът е претърпял термично разграждане или видимо изгаряне, оригиналният цвят обикновено не може да бъде възстановен само чрез почистване.
Iзаключение
Пожълтяването на белите пластмасови части след обработка обикновено е свързано с локализирано натрупване на топлина, износване на инструмента, параметри на рязане, условия за отвеждане на стружките и свойствата на самия материал. За пластмасови части с високи изисквания за външен вид е необходимо да се поддържа разумен контрол през целия процес, от съхранението на суровината до завършването на CNC обработката. Суровините трябва да се държат далеч от продължително излагане на високи температури, силна светлина или неподходящи условия за съхранение, а класът и цветът на материала трябва да бъдат потвърдени преди обработка. По време на CNC обработка трябва да се изберат остри инструменти, подходящи за пластмасови материали, и да се настроят подходяща скорост на шпиндела, скорост на подаване и дълбочина на рязане според твърдостта на материала, структурата на детайла и размера на инструмента. За области като дълбоки канали, тесни канали и дълбоки отвори, които са склонни към натрупване на стружки, пластмасовите стружки трябва да се отстранят незабавно, за да се предотврати повторно рязане и топлина от триене. Ако по време на производството вече се наблюдават леки жълти следи по обработваната повърхност, състоянието на инструмента, параметрите на обработка и отвеждането на стружките трябва да се проверят незабавно, вместо да се продължава производството при първоначалните условия.
Ако пожълтяването се появява само в локализирани области, вниманието трябва да се съсредоточи върху това дали инструментът е останал в тази зона твърде дълго, дали натоварването на рязане е било прекомерно или дали там са се натрупали стружки. Ако цветът на цялата част се промени, трябва да се проверят и условията на съхранение на суровините, партидата материал и условията на околната среда преди и след обработката. За продукти, изискващи постоянен бял вид, може да се извърши и проверка на първата част преди официалното партидно производство, за да се потвърди дали цветът, качеството на повърхността и размерите на действителната проба отговарят на изискванията. Следователно, пожълтяването след CNC обработка на бели пластмасови части не е просто проблем с външния вид. То често може да отразява промени в топлината, състоянието на инструмента или състоянието на материала по време на обработката. Поддържането на остри инструменти, подходящите параметри на рязане, плавното отвеждане на стружките и стабилните условия на съхранение на материала могат ефективно да намалят вероятността от пожълтяване в зоната на обработка, като същевременно помагат на белите пластмасови части да постигнат по-равномерен цвят и стабилно качество на повърхността.
















