
CNC струговането е класически субтрактивен производствен процес. Чрез въртене на детайла с висока скорост и използване на режещия инструмент за отстраняване на излишния материал от повърхността на детайла, продуктът може най-накрая да достигне идеалната си форма, диаметър и размер. Въз основа на моя трудов опит, ще ви обясня как работи CNC струговането, машините, които се използват, ключовите операции, конструктивните съображения и други.
Какво означава CNC струговане
CNC е съкращение от Computer Numerical Control (Компютърно числово управление) и е система, която автоматизира движенията на машинните инструменти с изключителна прецизност, използвайки предварително програмирани цифрови инструкции. Когато говоря за CNC струговане, имам предвид по-специално процеса, при който струг завърта суровината (обикновено цилиндрична), докато неподвижен режещ инструмент, управляван от CNC програма, я оформя в желаната форма.
Какво е CNC струговане? В ежедневната си работа използвам този процес за производство на високопрецизни компоненти като валове, втулки и части с резба по поръчка. Компютърът контролира всяка ос на движение, скорост на подаване, скорост на шпиндела и траектория на инструмента. Редовно програмирам толеранси до ±0.01 мм, което е от съществено значение за приложения в аерокосмическата, медицинската и автомобилната промишленост, където пасването и консистентността са от значение. CNC струговането не е просто оформяне на метал - то е автоматизирана консистентност, повторяемо качество и висока производствена ефективност.
Как работи CNC струговането
Когато клиентите питат как работи CNC струговането, аз обяснявам така:
Първо се зарежда цилиндричен прът – обикновено алуминиев, стоманен или месингов – в патронника на струга, като се закрепва здраво. Шпинделът върти детайла със скорост до 4,000 оборота в минута, в зависимост от материала и желаната повърхностна обработка.
След това, стационарен режещ инструмент – предварително програмиран чрез G-код – се движи прецизно по осите X и Z. Тези програмирани траектории на инструмента контролират скоростта на подаване (обикновено 0.05–0.3 мм/оборот) и дълбочината на рязане, осигурявайки точна геометрия.
Казано по-просто, зареждам цилиндричен прът в струга, задавам програмата и машината изрязва формата прецизно – независимо дали е обикновен цилиндър или сложен резбован вал.
Ключови разлики Fот CNC фрезоване
Според моя опит, основната разлика е следната: CNC струговането завърта детайла, докато CNC фрезоването завърта режещия инструмент. Когато обработвам цилиндрични или кръгли части като валове или втулки, струговането е моят избор. То е по-бързо и по-точно за такива форми.
Фрезоването обаче е по-добро за плоски повърхности, джобове или сложни 3D контури. То позволява многоосно движение (до 5 оси), което използвам, когато даден детайл има множество страни или изисква ъглови разрези.
За кръгли детайли с голям обем, струговането е по-ефективно – изпълнявал съм задачи, достигащи 500 части/час на стругове тип Swiss. Но за сложни профили, фрезоването остава от съществено значение. Изборът на правилния процес спестява както време, така и разходи за инструменти.
Процес И Workflow
Моят работен процес при CNC струговане започва с CAD моделиране и G-кодово програмиране, оптимизирано чрез CAM. Калибрирам инструменти, провеждам сухи тестове и проверявам настройката на патронника. По време на обработката следя за вибрации. Крайната проверка използва шублери, микрометри и CMM. За аерокосмическата индустрия проверявам допуски от ±0.005 мм и Ra ≤ 0.4 μm за финална обработка.
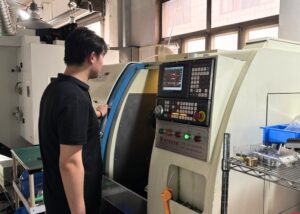
CAD дизайн и G-кодово програмиране
Започвам с проектиране в CAD. След това конвертирам този дизайн в G-код, който казва на струга как да се движи. CAM софтуерът, който използвам, оптимизира скоростта на рязане, смяната на инструментите и траекториите на инструментите, за да се минимизира времето на цикъла.
Настройка на CNC струг
След това монтирам подходящите инструменти в револверната глава и се уверявам, че патронникът държи материала здраво. Правилната настройка включва калибриране на инструмента и пробни пускания, за да се избегнат евентуални сблъсъци или грешки по време на действителното рязане.
Зареждане на материал AИзпълнение на траекторията на инструмента
След като програмата е проверена, зареждам суровата арматура и пускам струга да работи. Траекторията на инструмента се изпълнява съгласно G-кода – рязане, пробиване или нарязване на резба. През целия процес винаги следя за вибрации или трептене, за да поддържам качеството на повърхността.
Контрол на качеството Aи последна проверка на детайлите
След машинна обработка използвам микрометри, шублери и CMM, за да проверя критичните размери. Повърхностната обработка се проверява визуално и чрез Ra тестове. За аерокосмическите части с високи допуски всеки микрон е от значение.
CNC стругови операции
CNC струговането включва различни вътрешни и външни операции. Извършвам струговане, челно обработване, разделяне и каналиране с точност ±0.01 мм. Вътрешно пробивам, разпробивам, разширявам, нарязвам резба и накалявам с точност ±0.02 мм. Конусното и стъпковото струговане позволяват ефективна обработка на сложни валове и конуси. Тези възможности гарантират постоянна доставка както на стандартни, така и на персонализирани геометрии в различните индустрии.
Външни операции: Струговане, Челно обработване, Отрязване, Обработка на канали, Твърдо струговане
Струговане : Струговането е основният метод, който използвам за намаляване на външния диаметър на въртящи се части. То е идеално за производство на прецизни валове, втулки и пръстени, като обикновено се постигат размерни допуски в рамките на ±0.01 мм.
Челна обработка : Челната обработка е моята основна операция за създаване на равна, чиста референтна повърхност в края на детайла. Обикновено извършвам това първо, за да осигуря перпендикулярност и да подготвя заготовката за следващи операции.
Разделяне : Разделянето или отрязването се използва за отделяне на готовите компоненти от прътовия материал. Внимателно контролирам скоростта на подаване и геометрията на острието, за да предотвратя образуването на мустаци или отклонение по време на разделянето.
Изработване на канали : Изработването на канали ми позволява да създавам вдлъбнатини, като например канали за О-пръстени или за закрепващи пръстени. Например, обработвал съм канали с диаметър до 1.5 мм за задържащи пръстени в хидравлични компоненти.
Твърдо струговане : Твърдото струговане е революционно. То ми позволява да обработвам закалени стомани (до 60 HRC), без да преминавам към шлайфане. Това намалява времето за изработка и разходите за инструменти, особено при довършителни операции за инструментални стомани или износоустойчиви части.
Вътрешни операции: Пробиване, Разстъргване, Разширяване, Нарязване на резба, Накатка
Пробиване : Пробиването е моята отправна точка при създаването на вътрешни елементи. Използвам както фиксирани, така и въртящи се инструменти, в зависимост от настройката на машината. Например, редовно пробивам дълбоки централни отвори до 100 мм за оси и персонализирани резбовани пръти.
Разпробиване : Разпробиването ми позволява да усъвършенствам и уголемявам предварително пробити отвори, за да постигна тесни допуски – често в рамките на ±0.01–0.02 мм. Това е особено важно при части, изискващи пресовани лагери или прецизно подравняване.
Разпробиване : Разпробиването е първият ми избор, когато имам нужда от ултрагладки повърхности на отворите и точно оразмеряване, обикновено постигайки грапавост на повърхността до Ra 0.8 µm. Това е често срещано при втулките за аерокосмическа индустрия и медицинските ръкави.
Нарязване на резба : Нарязването на резба е универсално – обработвам както вътрешни, така и външни резби директно на струга, в метрични, UNC или персонализирани стъпки. Осигурявам правилното водене и пасване чрез регулиране на скоростите на подаване и използване на специални вложки за резба.
Набраздяване : Набраздяването добавя функционална текстура. Набраздил съм алуминиеви дръжки, дръжки от неръждаема стомана и дори медицински дръжки, където тактилният контрол е ключов. В зависимост от шарката – права, ромбовидна или спираловидна – мога да регулирам натиска и профила на инструмента, за да съответстват както на естетиката, така и на функционалността.
Конусно струговане And-то стъпково завъртане
Конусното струговане : Конусното струговане е от решаващо значение, когато трябва да обработвам конични профили, като дюзи, адаптери или конусовидни щифтове. Обикновено задавам траекторията на инструмента с постоянно ъглово отместване – например 5° или 10° – спрямо оста на шпиндела. Това ми позволява да постигам постепенни преходи в диаметъра, с контролирани допуски на конусност в рамките на ±0.05 мм за дължини от 100 мм или повече.
Стъпково струговане : Стъпковото струговане, от друга страна, е идеално за компоненти, които изискват множество различни диаметри по една и съща ос. Често използвам този метод за задвижващи валове и шпинделни пръти, където лагери, втулки или ролки трябва да седнат на определени позиции. Програмирам последователни разрези, за да намаля диаметъра с прецизни стъпки – обикновено с дължини на стъпките от 10 мм до 80 мм и вариации на диаметъра до ±0.02 мм в зависимост от необходимото пасване.
И двата метода са от съществено значение в моя работен процес, когато произвеждам високофункционални механични части със сложни размерни изисквания.
Видове Of CNC стругове
Избирам CNC стругове въз основа на размера на детайлите и нуждите на работата. Хоризонталните стругове обработват ефективно повечето кръгли части. Вертикалните стругове предлагат по-добра стабилност за тежки части. Швейцарските типове са идеални за дълга и прецизна работа. Многошпинделните машини съкращават времето за цикъл за големи партиди. За гъвкавост използвам стругови центрове с въртящи се инструменти, но все пак разчитам на конвенционални стругове за прости или прототипни серии.
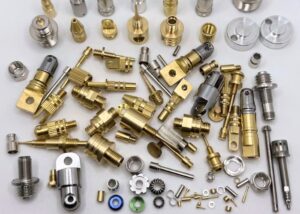
Хоризонтални CNC стругове
Хоризонталните CNC стругове са предпочитаните от мен машини за повечето стандартни цилиндрични части, като валове, втулки и втулки. Тяхната хоризонтална ориентация позволява на гравитацията да подпомогне евакуацията на стружките, намалявайки смущенията на инструмента и подобрявайки качеството на повърхността. Със скорости на шпиндела, често надвишаващи 3,000 оборота в минута, и възможности за бърза смяна на инструмента, мога да постигна ефективни времена на цикъла дори при части със средна сложност. Тези машини постигат баланс между прецизност, скорост и лекота на работа за повечето производствени цикли.
Вертикални CNC стругове
Когато обработвам големи или тежки компоненти, като корпуси на помпи или тела на клапани, разчитам на вертикални CNC стругове заради тяхната превъзходна стабилност. Гравитацията помага за центрирането и поддържането на детайла, като минимизира отклонението и вибрациите. Тази настройка е особено полезна за части с диаметър над 500 мм или с тегло над 100 кг. Отвеждането на стружките обаче става по-трудно при вертикални настройки, така че винаги прилагам контролиран поток на охлаждащата течност и периодични спирания, за да управлявам ефективно натрупването на стружки.
Стругове тип Swiss и многошпинделни
Swiss-Type : Струговете Swiss-Type са моят основен избор за производство на дълги, тънки части – като костни винтове или сензорни щифтове. Благодарение на водещата втулка, детайлът се поддържа близо до режещия инструмент, което минимизира отклонението и подобрява качеството на повърхността.
Многошпинделни : За производство с голям обем, използвам многошпинделни машини. С до 6 или 8 шпиндела, работещи паралелно, съм намалил времената на циклите с над 50% в автомобилни проекти, което ги прави идеални за масово производство на малки, повтарящи се компоненти.
Обръщане на центрове VSКонвенционални CNC стругове
Струговите центрове предлагат многофункционалност – освен струговане, мога да извършвам и пробиване, фрезоване и дори нарязване на резба с една настройка, използвайки въртящи се инструменти. Тази интеграция повишава ефективността, особено при сложни части.
От друга страна, конвенционалните CNC стругове са по-прости и се фокусират единствено върху стругови операции. Аз все още разчитам на тях за прости части или прототипи, където скоростта и простотата на настройката са по-важни от гъвкавостта.
Машинни компоненти и софтуер
При CNC струговането, машинните компоненти и софтуерът са определящи за прецизността. Разчитам на главата, шпиндела и задното седло за опора, като леглото и каретката осигуряват стабилност. Револверната глава носи множество инструменти и избирам патронници или цанги въз основа на детайла. Използвам контролери Fanuc или Siemens, програмирам с Fusion 360 и опростявам основните задачи с помощта на Manual Guide i или iHMI.
Глава, задна седла, шпиндел, легло, каретка
Глава и шпиндел : Главата е основният задвижващ агрегат на моя CNC струг. В нея се намират главният шпиндел и моторът, осигуряващи скорости на въртене от 100 до 4,000 об/мин в зависимост от материала и работата. Стабилният шпиндел осигурява постоянна концентричност, което е критично, когато обработвам прецизни части с толеранси до ±0.01 мм.
Задно седло : Когато работя върху дълги валове или тънки компоненти, използвам задното седло. То поддържа свободния край на детайла и минимизира отклонението при сили на рязане. Това е особено важно за части с дължина над 200 мм, където дори незначително огъване може да повлияе на точността на размерите.
Легло : Леглото осигурява структурната основа на струга. Проверявам качеството на отливката и твърдостта, защото стабилното легло минимизира вибрациите. Например, при високоскоростни довършителни операции, прекомерните вибрации могат да увеличат грапавостта на повърхността над 3.2 μm Ra – което е неприемливо за много от моите клиенти в аерокосмическата индустрия.
Каретка : Каретката държи револверната глава с инструменти и се движи по осите X и Z. Тя е отговорна за доставянето на инструмента до точната програмирана позиция. Редовно проверявам линейните ѝ направляващи и сачмено-винтовите ѝ механизми, за да гарантирам, че поддържам повторяемост в рамките на ±0.005 мм при дълги производствени серии.
Инструментална револверна глава, патронник и цанга
Револверна глава : Револверната глава е мястото, където монтирам всички инструменти, необходими за цикъл на обработка. На моята 12-позиционна револверна глава предварително зареждам всичко - от стругови инструменти до резбонарезни вложки. Тази настройка ми позволява да автоматизирам сложни многостъпкови операции без ръчна намеса. Времето за индексиране на инструмента обикновено е под 0.5 секунди, което поддържа времето на цикъла ефективно при големи обеми обработка.
Патронник : За стандартни цилиндрични детайли с диаметър над 12 мм използвам 3-челюстен хидравличен патронник. Той предлага силна затягаща сила и бърза смяна. Точността обикновено е в рамките на 0.03 мм TIR, което е подходящо за повечето приложения с общо предназначение.
Цанги : Когато обработвам малки или високопрецизни части – особено под 10 мм външен диаметър – преминавам към цангова система. Цангите осигуряват превъзходен контрол на концентричността, често в рамките на 0.01 мм. Разчитам на тази система, когато изработвам медицински компоненти или части, изискващи ултра-тесни допуски при дълги партиди.
Софтуер за контролен панел и CNC
CNC контролен панел: Работя предимно със системи за управление Fanuc и Siemens, които доминират в индустриалното CNC струговане. Тези панели ми позволяват да качвам и редактирам G-код, да регулирам скоростите на подаване и да наблюдавам циклите на обработка в реално време. Например, мога да настройвам фино скоростта на шпиндела или отместванията на инструмента по време на обработка, без да спирам производството – което е критично при поддържане на допуски от ±0.01 мм.
Програмиране с G-код: G-кодът е езикът на машината. Пиша го и го оптимизирам, за да диктува всяко движение – оси X, Z, обороти на шпиндела и команди за смяна на инструмента. Той гарантира, че всеки проход е последователен, което е от съществено значение за масовото производство.
Интеграция със CAM софтуер: За сложни части или 3D профили разчитам на Fusion 360 или Mastercam за генериране на точни траектории на инструментите. Тези платформи конвертират моите CAD проекти в чисти, без колизии инструкции за обработка. При многооперационни задачи използването на CAM намалява времето за настройка с над 30% и подобрява повторяемостта в различните партиди.
Ръководство за употреба i и iHMI (разширено)
AdManual Guide i (Fanuc): Често използвам Manual Guide i, когато работя върху по-прости части или обучавам нови оператори. Това е интерфейс за диалогово програмиране, който ми позволява да създавам цикли на струговане, без да пиша пълен G-код. Например, мога да програмирам операция за челно обработване и струговане само чрез въвеждане на размери и параметри – което намалява времето за подготовка на цикъла с до 40% за стандартни задачи.
IHMI (Интелигентен човеко-машинен интерфейс):
Системата iHMI интегрира визуализация, предупреждения за поддръжка и мониторинг на производството в едно интелигентно табло. Използвам я, за да проследявам натоварването на шпиндела, времето на цикъла и износването на инструментите в реално време. При по-дълги производствени серии това ми помага да предотвратя престоите, като планирам прогнозна поддръжка, преди да възникнат проблеми.
С тези усъвършенствани контроли, аз рационализирам създаването на прототипи и малките тиражи. Дори по-малко опитните оператори могат да обработват основни програми за обработка на детайли, използвайки шаблони или управлявани цикли. Това намалява грешките на оператора и значително скъсява кривата на обучение.
Параметри на струговане и инструменти
При CNC струговането, аз фино настройвам три основни параметъра – скорост на подаване, скорост на рязане и дълбочина на рязане – въз основа на материала и нуждите от обработка на повърхността. Например, режа алуминий с 300 м/мин и стомана със 100 м/мин. Използвам бормашини, инструменти за нарязване на канали, резборези и инструменти за накатка, за да постигна прецизност. Всеки инструмент и настройка влияят директно върху времето на цикъла, толеранса (±0.01 мм) и грапавостта на повърхността (Ra < 0.4 μm), така че ги настройвам внимателно за ефективност и точност.
Скорост на подаване, скорост на рязане, дълбочина на рязане
Скорост на подаване (мм/оборот): За стомана обикновено използвам 0.1–0.3 мм/оборот. За пластмаси, до 0.5 мм/оборот. По-високата скорост на подаване подобрява скоростта на отстраняване на материал, но може да навреди на повърхностното покритие.
Скорост на рязане (м/мин): Варира в зависимост от материала. Например, алуминий може да се реже с 200–400 м/мин, докато неръждаемата стомана се нуждае от 60–120 м/мин.
Дълбочина на рязане (мм): За грубо рязане може да се използва 1–3 мм, а за чистово рязане са под 0.5 мм. Регулирам ги, за да предотвратя вибрации на инструмента или проблеми с температурата.
Видове инструменти: Пробивни пръти, инструменти за канали, инструменти за резба, инструменти за нарязване на накат
Разпробивни пръти: За вътрешно довършително обработване разчитам на виброгасителни карбидни пръти.
Инструменти за каналиране: Избирам ширината на пластините въз основа на дълбочината на канала, като стандартната пластина с ширина 3 мм е за канали за задържащи пръстени.
Резбонарезни инструменти: За метрични резби по ISO използвам индексируеми резбонарезни инструменти и проверявам с калибри за стъпка.
Инструменти за накатка: Има формовани и нарязани, аз предпочитам нарязаните за чисти диамантени модели в месинг и алуминий.
Подходящи материали Fили CNC струговане
Изборът на материал определя прецизността и ефективността. Обработвал съм алуминий, титан, Inconel, ABS и PEEK. Алуминият позволява бързо рязане, докато по-твърдите метали и пластмаси изискват термичен контрол и специални инструменти. Всеки от тях изисква персонализирани скорости и охлаждане, за да се поддържат толеранси от ±0.01–0.03 мм. Метали: Алуминий, Стомана, Месинг, Титан
| Вид материал | Примерни оценки | Характеристики на обработка | Типични приложения |
| Алуминий | 6061, 7075 | Високоскоростно рязане (300+ м/мин), отлична обработваемост | Аерокосмически скоби, корпуси |
| стомана | 1018, 4140, SS304 | Здрав, изисква намалени скорости и охлаждаща течност за защита на инструментите | Структурни части, инструменти |
| месинг | C360 | Много ниско триене, чисто отстраняване на стружки | Фитинги, електрически конектори |
| титан | Ti-6Al-4V | Необходими са здрави, топлоустойчиви, ниско подаващи и покрити инструменти | Аерокосмически и медицински компоненти |
| Пластмасите | ABS | Обработено при ниски обороти, за да се избегне топене | Прототипни корпуси |
| Найлон (PA6, PA66) | Лесно се изкривява; изисква контрол на топлината и отстраняване на стружки | Зъбни колела, втулки | |
| PEEK | Толеранси ±0.03 мм, отлична термична стабилност | Аерокосмически изолатори | |
| Композити и сплави | G10, Инконел | Изискват инструменти с диамантено покритие; честа смяна на инструментите поради износване | Високотемпературни или високоякостни части |
Приложение Aповторно In Various Iиндустрии
CNC струговането се прилага в различни индустрии - от медицински костни винтове до аерокосмически конектори. То е ключово и в автомобилната промишленост, енергетиката и електрониката. Доставям високопрецизни части, които отговарят на строги стандарти за производителност и материали.
| Индустрия | Машинно обработени общи части | Избор на материали | Технически изисквания и бележки |
| Автомобилни новини | Оси, втулки, компоненти на двигателя | Въглеродна стомана, алуминиеви сплави | Консистентност на голям обем, икономическа ефективност, толеранс ±0.02 мм |
| космически | Щифтове за колесник, части за задвижване, крепежни елементи | Титан, алуминий 7075 | Лека, висока якост, изисква сертификати и QC |
| медицински | Ортопедични импланти, зъбни опори, инструменти | 17-4PH неръждаема стомана, PEEK | Повърхностна обработка под Ra 0.8 μm, биосъвместимост |
| УМНИ УСТРОЙСТВА | Щифтове за конектори, радиочестотни екрани, резбовани дистанционни елементи | Месинг, алуминий | Често комбинира резбонарязване и прорязване в един цикъл |
| Промишлено оборудване | Корпуси на клапани, валове, части за съединяване | Закалена стомана, легирана стомана | Твърдо струговане след термична обработка за устойчивост на износване |
Предимства Aи ограничения На CNC струговане
CNC струговането предлага висока прецизност (±0.01 мм), бързо производство – до 60% по-бързо от ръчните методи – и отлична безопасност. То обаче е ограничено до въртящи се части и може да бъде скъпо за малки обеми задачи поради сложни изисквания за настройка.
| категория | Аспект | Детайли |
| Предимства | Точност | Редовно постигам толеранси от ±0.01 мм и поддържам постоянство при над 1,000 детайла чрез наблюдение на износването на инструментите. |
| Скорост | В сравнение с ръчните стругове, CNC струговането намалява времето за производство с 40–60%. | |
| Безопасност | Операторите не допускат зони на рязане; вградените блокировки предотвратяват инциденти. | |
| Ограничения | Геометрични ограничения | Тъй като детайлът трябва да се върти, неправилните форми (напр. плоски плочи) не са подходящи — вместо това се предпочита фрезоване. |
| Разходи за настройка | Малкосерийните задачи със сложни инструменти може да са скъпи; един прототип на резбов пръстен изискваше 300 долара само за настройка. |
Съображения Дизайн
Във всеки проект за CNC струговане, с който се занимавам, успехът започва с внимателно обмислен дизайн. Дори най-модерната машина не може да компенсира лошо проектираните части. По-долу са ключови аспекти, които винаги оценявам, преди да изготвя оферта или да програмирам.
Подходящи геометрии на детайлите
Ротационна симетрия: CNC струговането е идеално за цилиндрични, конични и резбовани форми. Например, валове, втулки и фланци са класически примери.
Избягвайте квадратни елементи: Плоските повърхности или квадратните ъгли са по-подходящи за фрезоване. Ако е необходимо, интегрирам вторични процеси.
Достъп до инструмента: Дългите надвеси или дълбоките вдлъбнатини могат да причинят вибрации или отклонение на инструмента.
Толерантност Aи повърхностно покритие
Толериране: Работя по ISO 2768-mK за общо струговане. За прецизни части стандартът е ±0.01 мм, но съм правил ±0.005 мм в контролирани среди.
Повърхностна обработка: Типичната стругована повърхностна обработка е Ra 1.6 μm, но мога да постигна Ra 0.4 μm или по-добра с подходящи пластини и скорости. Медицинските и оптичните части често изискват полиране след струговане.
Често срещани грешки при проектирането
Подрязванията без облекчени канали правят разделянето невъзможно.
Прекалено големите допуски увеличават разходите ненужно – като например искането за ±0.005 мм за пластмасова дистанционна вложка.
Острите ъгли увеличават износването на инструмента, винаги предлагам фаски или радиуси.
CNC завъртане VS Други методи
Когато насочвам клиентите си при избора на процес, сравнявам CNC струговането с фрезоване, леене, формоване и шлайфане. Струговането е отличен метод за цилиндрични части и високоскоростно производство, докато фрезоването е подходящо за сложни форми. За големи партиди пластмаса, шприцоването е по-добро , а за тесни допуски, струговането плюс шлайфането работят най-добре. Често комбинирам струговане с фрезоване, за да балансирам прецизността и ефективността.
сравнение Wс CNC фрезоване
CNC струговането завърта детайла, докато фрезоването завърта режещия инструмент около неподвижна част. Предпочитам струговането за високоскоростно производство на симетрични части като валове, пръти и тръби, особено когато са необходими допуски в рамките на ±0.01 мм. За компоненти със сложни джобове или нецилиндрични елементи, фрезоването предлага по-голяма гъвкавост.
В един скорошен случай, клиент се нуждаеше от цилиндрична част със странични фрезовани прорези. Комбинирах CNC струговане с 3-осно фрезоване, което намали времето на цикъла с 30%, като същевременно гарантира точност на размерите.
Алтернативи: Леене, шприцване, шлайфане
Леене: Най-подходящо за части с голям обем, където строгите допуски не са критични. Замених отливките със струговани части за по-добра прецизност.
Шприцване: Отлично за пластмасови части над 5,000 бр. За всичко по-малко, CNC струговането е по-рентабилно.
Шлайфане: Използва се след струговане за ултрапрецизна обработка под Ra 0.4 μm, като например при закалени валове.
Аспекти на разходите и производителността
Когато оценявам разходите за CNC струговане, балансирам машинните тарифи ($30–$100/час), разходите за инструменти ($10–$50 на пластина) и времето за цикъл. Изработката на един прост детайл може да отнеме 2–3 минути, но с оптимизация или многошпинделни машини, производителността се удвоява. За 500 алуминиеви детайла съм намалил единичната си цена с над 40% чрез подаване на пръти и корекции на траекторията на инструмента. Пакетното струговане винаги подобрява възвръщаемостта на инвестициите.
Цена на машините и инструментална екипировка
Почасова ставка на машината: Варира между $30 и $100/час в зависимост от вида на машината и опита на оператора.
Разходи за инструменти: Карбидните вложки могат да струват от 10 до 50 долара всяка. Специализираните инструменти за нарязване на резба или накатка се натрупват бързо при работа с малък обем.
Време на цикъла и обем
Изработката на типична месингова втулка (Ø30 × 20 мм) отнема 2–3 минути. С многошпинделни стругове мога да намаля това време наполовина.
Производството с голям обем (1,000+ броя) оправдава разходите за закрепване и инструменти. За малки обеми опростявам настройките, за да избегна разхищение.
Съображения за ROI
За серия от 500 струговани алуминиеви корпуса, намалихме единичната си цена от $6.50 на $3.80 чрез оптимизиране на траекториите на инструментите и използване на подаване на пръти.
Винаги препоръчвам групиране на поръчки, когато е възможно, за да се амортизира времето за настройка и инвестициите в инструменти.
Безопасност, поддръжка и устойчивост
Приоритизирам безопасността на оператора с LOTO процедури, конвейери за стружки и откриване на счупване на инструменти. Рутинната поддръжка – ежедневна, седмична и месечна – е ключова за предотвратяване на вибрации и загуба на точност. От екологична гледна точка използвам биоразградими охлаждащи течности, колектори за мъгла и рециклирам метални стружки като алуминий, като съобразявам CNC струговите операции със съвременните цели за устойчивост.
Най-добри практики и безопасност на оператора
Гарантирам, че всички оператори спазват протоколите за блокиране/маркиране (LOTO).
Използваме автоматични конвейери за стружки, за да избегнем наранявания при ръчно боравене.
Редовните системи за откриване на счупване на инструменти предотвратяват инциденти, причинени от летящи пластини.
Рутинна поддръжка
Ежедневно: Почистване на чипса, проверка на нивата на течностите.
Седмично: Проверка на ремъците на шпиндела, проверка на подравняването на револверната глава.
Месечно: Калибрирайте сондата на инструмента, проверете хлабината.
Пренебрегването на поддръжката води до вибрации, загуба на точност и скъпоструващи престои.
Съображения за околната среда
Използваме водоразтворими охлаждащи течности, които са биоразградими и безопасни за изхвърляне с подходяща филтрация.
Нашите машини са оборудвани с уловители на мъгла и системи за рециклиране на стружки – алуминиевите стружки се събират и продават обратно на доставчици.
Как To Изберете TПравилната услуга за струговане с ЦПУ
Когато помагам на клиентите си да изберат партньор за CNC струговане, аз се фокусирам върху повече от качеството на детайлите. Насочвам ги към оценка на техническите възможности, проверка на сертификати като ISO 9001 или AS9100 и оценка на сроковете за изпълнение на различни количества. Изборът на правилния доставчик означава осигуряване на прецизност, надеждност и постоянна доставка в голям мащаб.
Критерии за оценяване
Технически възможности: Може ли цехът да отговори на изискванията за допустими отклонения, повърхностна обработка и материали?
Сертификати: За аерокосмическата или медицинската индустрия, ISO 9001 или AS9100 не подлежи на договаряне.
Срокове за изпълнение: Попитайте за времето за настройка и средния срок на изпълнение за 100, 500 и 1000 части.
Въпроси и Отговори
Какво представлява CNC струговането?
CNC струговането включва обработка на цилиндрични части с помощта на струг, управляван от G-код. Програмирам траекторията на инструмента, задавам скорости на подаване (напр. 0.2 мм/оборот) и следя допустимите отклонения – обикновено в рамките на ±0.01 мм. Идеално е за валове, втулки и резбовани части в средни до големи обеми.
Каква е разликата между CNC фрезоване и CNC струговане?
Основната разлика се крие в движението: CNC струговането завърта детайла, докато инструментът стои неподвижен, CNC фрезоването завърта инструмента около неподвижна част. Използвам струговане за кръгли части като щифтове или валове, докато фрезоването е подходящо за плоски или сложни геометрии с многоосно управление.
Какви са предимствата на CNC струговането?
CNC струговането предлага висока прецизност, скорост и повторяемост. То може да постигне толеранси от ±0.01 мм и повърхностна обработка под Ra 0.4 µm. То е особено ефективно за цилиндрични части и производство с голям обем. Автоматизацията намалява труда, а времето за цикъл може да бъде под 30 секунди на детайл при оптимизирани настройки.
Колко вида CNC струговане има?
Има няколко вида CNC струговане, които обикновено използвам: стандартни хоризонтални стругове, вертикални стругове за тежки части, стругове тип Swiss за дълги, прецизни компоненти и многошпинделни машини за масово производство. Всеки тип обслужва специфични нужди, в зависимост от геометрията на детайла, толеранса (често ±0.01 мм) и обема.
Колко точна е CNC струговата машина?
CNC струговете са изключително прецизни. В моите проекти редовно постигам толеранси от ±0.01 мм, а за високопрецизни части като валове или втулки мога да ги затегна до ±0.005 мм. Точността зависи от състоянието на машината, инструменталната екипировка и стабилността на материала.
Каква е функцията за подаване на CNC машината при струговане?
При CNC струговане, функцията за подаване контролира скоростта на придвижване на инструмента на оборот на шпиндела. Обикновено я задавам между 0.1–0.3 мм/оборот за метали, в зависимост от обработката на повърхността и вида на материала. Прецизните скорости на подаване помагат за балансиране на живота на инструмента, качеството на повърхността и ефективността на отстраняване на материал.
Заключение
CNC струговането остава крайъгълен камък в прецизното производство, особено когато ефективността, повторяемостта и строгите допуски са от най-голямо значение. От дефинирането на принципите до навигирането в инструменталната екипировка, типовете машини, избора на материали и реалните разходи, аз съм ръководил клиенти от автомобилния, аерокосмическия и медицинския сектори през нюансите на процеса. Независимо дали проектирате проста втулка или сложен стъпаловиден вал, разбирането как работи струговането дава възможност за по-добри решения, по-малко ревизии и в крайна сметка за по-здрави части. Ако планирате следващия си проект, CNC струговането може да е решението, което ще поддържа производството ви бързо, точно и мащабируемо.
















