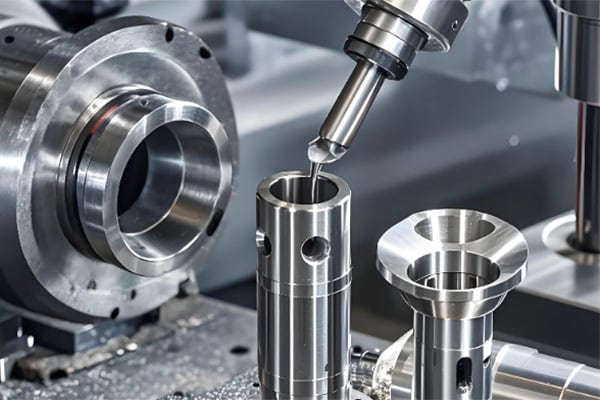
Дълбокото пробиване на метал е важен процес в прецизното производство и се използва широко за автомобилни компоненти, хидравлично оборудване, форми, аерокосмически части, медицински изделия и промишлени машини. В сравнение с конвенционалната обработка на отвори, дълбоките отвори имат относително голямо съотношение дълбочина към диаметър, което ги прави по-трудни за точно производство.
По време на обработка на дълбоки отвори, производителите могат да се сблъскат с проблеми като лошо отвеждане на стружките, отклонение на инструмента, прекомерна топлина, груби стени на отвора, отклонения в размерите и счупване на инструмента. За метални части, които изискват висока точност, добра концентричност и отлично качество на повърхността, изборът на правилните инструменти и оптимизирането на параметрите на обработка са от съществено значение.
Обратна 20% изключен
Вашата първа поръчка
Нуждаете се от персонализирани метални и пластмасови части?
Какво е обработка на метал с дълбоки отвори?
Основни характеристики на обработката на дълбоки отвори
Обработката на дълбоки отвори обикновено се отнася до обработката на отвор, чиято дълбочина е значително по-голяма от диаметъра му. С нарастването на дълбочината на отвора режещият инструмент трябва да навлезе по-дълбоко в детайла. Това намалява твърдостта на инструмента и прави зоната на рязане по-трудна за достъп.
При конвенционалното пробиване стружките обикновено могат да излязат от отвора сравнително лесно. При обработка на дълбоки отвори обаче стружките трябва да преминат през дълъг и тесен проход. Ако стружките се натрупат вътре в отвора, те могат да причинят вторично рязане, да повредят стената на отвора, да увеличат износването на инструмента и дори да доведат до счупване на инструмента.
Често срещани материали за обработка на дълбоки отвори
Дълбоките отвори могат да се обработват в алуминиеви сплави, въглеродна стомана, неръждаема стомана, легирана стомана, медни сплави, титаниеви сплави и други метали. Всеки материал има различна твърдост, жилавост, топлопроводимост и характеристики на образуване на стружки, така че режещите инструменти и параметрите на обработка трябва да бъдат избрани съответно.
Какви са основните предизвикателства при обработката на дълбоки отвори?
Трудно отстраняване на стружки
Евакуацията на стружките е едно от най-често срещаните предизвикателства при обработката на дълбоки отвори. С увеличаване на дълбочината на отвора, стружките трябва да изминат по-голямо разстояние, преди да напуснат детайла.
Ако стружките се натрупат в отвора, те могат да бъдат преработени от инструмента, което води до драскотини по стената на отвора и ускорено износване на инструмента. Материали като неръждаема стомана могат да бъдат особено трудни, защото често произвеждат дълги, непрекъснати стружки.
Деформация на инструмента
Обработката на дълбоки отвори изисква относително дълго удължение на инструмента, което намалява общата му твърдост. Силите на рязане могат да доведат до леко огъване или отклонение на инструмента, което влияе върху позицията на отвора, праволинейността и точността на размерите.
За дълбоки отвори с тесни допуски, воденето на инструмента, стабилността на шпиндела и твърдостта на машината стават особено важни.
Трудност при контролиране на топлината при обработка
Затвореното пространство в дълбок отвор затруднява бързото отделяне на топлината от рязане. Ако охлаждането е недостатъчно, температурата на инструмента може да се повишава непрекъснато, ускорявайки износването му.
Прекомерната топлина може също да повлияе на размерната стабилност, което е особено важно при обработка на прецизни дълбоки отвори.
Лошо качество на стената на отвора
Обработката на дълбоки отвори изисква контрол върху повече от просто диаметъра на отвора. Кръглостта, праволинейността, концентричността и грапавостта на повърхността също са важни.
Вибрациите на инструмента, износването на инструмента или неподходящите параметри на рязане могат да причинят драскотини, следи от вибрации и грапавини по стената на отвора, което потенциално може да повлияе на производителността на сглобката и компонента.
Често срещани проблеми и решения при обработката на дълбоки отвори
Често срещан проблем
Главна причина
Препоръка за процеса
Диаметърът на отвора е твърде голям или малък
Износване на инструмента или неправилни параметри
Проверете състоянието на инструмента и оптимизирайте параметрите на рязане
Отклонение от позицията на отвора
Недостатъчна твърдост на инструмента или нестабилно насочване
Намалете надвеса на инструмента и подобрете воденето на инструмента
Лошо отвеждане на стружките
Натрупване на стружки или недостатъчно охлаждаща течност
Подобряване на охлаждащата течност под високо налягане и отвеждането на стружките
Груба стена на отвора
Вибрации или износване на инструмента
Използвайте остри инструменти и намалете вибрациите
Счупване на инструмента
Прекомерна сила на рязане или блокиране на стружките
Намалете натоварването при рязане и подобрете отвеждането на стружките
Прекомерна температура на обработка
Недостатъчно охлаждане
Оптимизирайте потока и налягането на охлаждащата течност
Бури на входа на отвора
Износване на инструмента или неправилни параметри
Оптимизирайте скоростта на подаване и добавете обезкостяване, ако е необходимо
Какви са препоръките за процеса на обработка на дълбоки отвори?
Изберете правилния инструмент за обработка на дълбоки отвори
Различните диаметри и дълбочини на отворите изискват различни видове режещи инструменти. За по-дълбоки отвори, специализирани свредла за дълбоки отвори или пистолетни свредла могат да осигурят по-добро насочване и стабилност на обработката.
Материалът на инструмента също трябва да съответства на материала на детайла. При обработка на неръждаема стомана, закалена стомана или други трудни за обработка метали, трябва внимателно да се обмислят износоустойчивостта и термичната стабилност на инструмента.
Оптимизиране на параметрите на рязане
По-високите скорости на рязане не винаги водят до по-добра производителност при обработка на дълбоки отвори. Прекомерната скорост на шпиндела или скорост на подаване може да увеличи топлината от рязане и натоварването на инструмента, докато прекалено консервативните параметри могат да намалят ефективността на производството.
Скоростта на шпиндела, скоростта на подаване и дълбочината на рязане трябва да се регулират според материала на детайла, диаметъра на отвора, дълбочината на отвора, диаметъра на инструмента и възможностите на машината.
Подобрено охлаждане и евакуация на стружки
Ефективното охлаждане е от решаващо значение за стабилна обработка на дълбоки отвори. Правилното налягане и поток на охлаждащата течност могат да намалят температурите на рязане, като същевременно спомагат за отстраняването на стружките от отвора.
За материали, които произвеждат дълги стружки, геометрията на инструмента и параметрите на рязане също могат да бъдат оптимизирани, за да се получат по-къси и по-лесно управляеми стружки.
Минимизиране на надвеса на инструмента
Колкото по-дълго инструментът се простира от държача, толкова по-ниска става неговата твърдост. Прекомерният надвес на инструмента може да увеличи вибрациите, отклонението и грешките при обработка.
За високопрецизни дълбоки отвори, концентричността на шпиндела на машината, инструмента и детайла също трябва да се контролира внимателно.
Използвайте подходяща последователност на обработка
За високопрецизни дълбоки отвори, директната обработка до крайния размер с една операция често не е най-добрият подход.
В зависимост от изискванията към компонента, процесът може да включва пилотно пробиване, пробиване, полуфинална обработка и довършителни операции. Ако се изисква по-голяма точност на размерите и повърхностна обработка, като последващи процеси могат да се използват разпробиване, разстъргване или хонинговане.
Как може да се подобри точността на обработката на дълбоки отвори?
Подобряването на точността на обработката на дълбоки отвори изисква контрол върху дизайна, оборудването, инструменталната екипировка и процеса на обработка.
По време на етапа на проектиране, изискванията за диаметър, дълбочина, праволинейност, концентричност и грапавост на отвора трябва да бъдат ясно определени. По време на производството точността на машината трябва да остане стабилна, а износването на инструментите трябва да се следи редовно.
За сложни или високопрецизни компоненти с дълбоки отвори, измерването по време на процеса или проверката на размерите след обработка може да помогне за ранно идентифициране на отклонения и предотвратяване на проблеми с качеството по време на партидно производство.
Основните предизвикателства при обработката на метал с дълбоки отвори включват отвеждане на стружките, охлаждане, твърдост на инструмента, позициониране на отвора, качество на стената на отвора и контрол на размерите. С увеличаване на дълбочината на отвора, конвенционалните методи за пробиване може да не са достатъчни, за да отговорят на високите изисквания за точност.
Чрез избора на подходящи режещи инструменти, оптимизиране на параметрите на обработка, подобряване на охлаждането и отвеждането на стружките, минимизиране на надвеса на инструмента и използване на поетапна стратегия за обработка, производителите могат ефективно да намалят рисковете при обработката.
За компоненти с дълбоки отвори, използвани в аерокосмическата, автомобилната, хидравличните системи, матриците и прецизните машини, работата с доставчик на CNC машини с опит в обработката на дълбоки отвори може да помогне за постигане на по-постоянна точност, качество на повърхността и надеждност на производството.
автор
Директор и основател на Гален
Ангажирани да гарантираме, че предоставяме най-доброто възможно обслужване в производствената индустрия.
Вакуумните камери са прецизни заграждения, предназначени да създават и поддържат контролирани среди с ниско налягане за производство на полупроводници, изследователско оборудване, системи за нанасяне на покрития, тестови платформи и други процеси, зависими от вакуума. Тяхната производителност зависи от...
Алуминиевият блок за водно охлаждане е компонент за течно охлаждане, който прехвърля топлината от електронните устройства в циркулираща охлаждаща течност. В сравнение с медните алтернативи, алуминият предлага по-ниско тегло, конкурентни разходи за материали,
Микроканалната студена плоча е прецизен компонент за течно охлаждане, който отвежда топлината от високоенергийната електроника чрез тясно разположени вътрешни флуидни канали. Тези канали увеличават контактната площ между...
Полупроводниковите вакуумни компоненти са прецизни части, използвани за създаване, поддържане, контрол и изолиране на среди с ниско налягане в оборудване за производство на полупроводници. Вакуумни камери, фланци, корпуси на клапани, колектори, патронници, отвори и части за работа с пластини.
Не е нужно една част да е достатъчно малка, за да се побере на върха на пръста, за да изисква микрообработка. По-голям компонент може да съдържа малък отвор, тесен канал или тънка стена.
Тъй като изчисленията с изкуствен интелект, високопроизводителните сървъри и центровете за данни продължават да генерират повече топлина, традиционното въздушно охлаждане става все по-неефективно за оборудване с висока плътност. Течното охлаждане осигурява по-директен начин...
Оборудването за производство на полупроводници разчита на прецизни алуминиеви компоненти, които поддържат обработката на пластини, вакуумните системи, управлението на температурата и автоматизираното движение. От големи монтажни плочи и корпуси на оборудване до охлаждащи блокове и
Зъбните колела предават движение и мощност между компоненти в оборудване, вариращи от малки задвижващи механизми до промишлени скоростни кутии. Въпреки че зъбното колело може да изглежда като обикновено зъбно колело, неговата производителност зависи от...
Блокът за водно охлаждане е прецизен охлаждащ компонент, който прехвърля топлината от процесор, графичен процесор или друго електронно устройство в циркулираща течност. Обикновено използва меден или алуминиев корпус.
Турбокомпресорите са високоскоростни въртящи се компоненти, чиято производителност зависи силно от геометрията на лопатките, разпределението на масата, състоянието на повърхността и връзката между главината и оста на въртене. Малки грешки при обработката могат
Течно охлаждащата плоча е метален топлообменник, който отвежда топлината от електронните компоненти чрез циркулираща охлаждаща течност. Той използва вътрешни канали или тръби за отвеждане на топлината от процесорите,
Охлаждащата плоча на батерията помага за преноса на топлина между клетките на батерията и охладителната система. В много електрически превозни средства течността тече през канали вътре в плочата, отвеждайки топлината далеч от...