
В аерокосмическата промишленост, производството на олекотено оборудване за автомобили и производството на спортна екипировка от висок клас, композитните материали се използват все по-широко. Един дългогодишен и труден проблем, който ги съпътства, обаче е деламинацията при фрезоване. Много инженери се сблъскват с тази ситуация: дори когато параметрите изглеждат правилни, по време на обработката все още възникват проблеми като повдигане на влакната, разкъсване на смолата или разделяне на междуслойните слоеве. Те не само влияят на външния вид, но и отслабват структурната здравина. Особено при CNC фрезоване, ако контролът на процеса не се управлява правилно, деламинацията става още по-очевидна. За да се реши наистина този проблем, е необходима систематична оптимизация - от свойствата на материала и избора на инструменти до стратегията за обработка.
Защо композитите са склонни към разслояване по време на фрезоване
Композитните материали като въглеродни влакна и материали, подсилени с стъклени влакна, имат по своята същност анизотропни структури, което е основната причина за проблема.
Слаби интерфейси, определени от структурата на материала
В композитните материали, комбинацията от влакна и смола създава интерфейси, които са силно податливи на повреда по време на рязане.
- Влакната осигуряват основната здравина, но имат слабо съпротивление на напречно срязване, което ги прави склонни към счупване или издърпване под въздействието на странични сили.
- Смолата действа като свързваща матрица, но има ограничена устойчивост на топлина и жилавост, което я прави склонна към омекване или напукване при локални високи температури или ударни натоварвания.
- Силата на междуслойното свързване е много по-ниска от тази на металите, което прави разслояването по-вероятно при вертикални сили на разделяне.
- Когато силите на рязане надвишат якостта на интерфейса, процесът се измества от „рязане на материала“ към „разкъсване на структурата“, което води до разслояване.
Самата структура на материала определя, че прозорецът за обработка на композити е много по-тесен, отколкото за метали.
Проблеми с посоката на силата при CNC фрезоване
По време на CNC фрезоване, промените в посоката на силата на рязане влияят директно върху режимите на повреда, а композитните материали са силно чувствителни към посоката на силата.
- Катерещото фрезоване може да повдигне повърхностните влакна, причинявайки разкъсване и размътване.
- Прекомерната скорост на подаване генерира ударни натоварвания, водещи до напукване на междуслойните слоеве.
- Притъпяването на инструмента променя рязането от срязване към екструдиране и триене, променяйки поведението на разрушаване.
- Повишеното триене води до локално повишаване на температурата, което допълнително намалява якостта на смолата.
Посоката на силата на рязане и състоянието на инструмента са ключови динамични фактори, влияещи върху деламинацията.
Несъответствие на параметрите на процеса
Разслояването често е резултат от неправилни комбинации от параметри.
- Твърде ниската скорост на шпиндела води до прекомерно натоварване на зъб и концентрация на напрежение.
- Твърде високата скорост на подаване създава ударни натоварвания, които увреждат смолната матрица.
Неправилното проектиране на траекторията на инструмента причинява локализирано многократно натоварване. - Когато множество фактори се комбинират, локалните дефекти могат да се разширят до цялостен провал.
Неправилното съвпадение на параметрите обикновено е директната причина за разслояване.
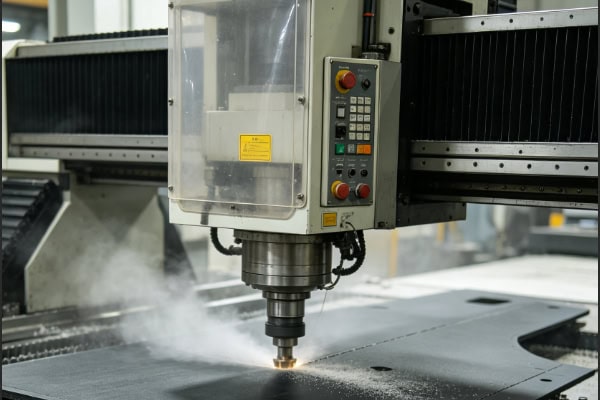
Започвайки с инструмента: Първата стъпка за намаляване на деламинацията
Инструментът е една от най-важните променливи за контрол на деламинацията, тъй като той директно определя дали материалът е „чисто срязан“ или „разкъсан“.
Избор на специализирани инструменти за композитни материали
При обработката на композитни материали, приоритет трябва да се дава на инструменти, специално проектирани за влакнести материали, а не на инструменти за метал с общо предназначение.
- Инструментите с диамантено покритие значително подобряват износоустойчивостта, поддържайки дълготрайно остри режещи ръбове.
- Ултрафинозърнестите карбидни инструменти подобряват стабилността на ръбовете и намаляват разкъсването, причинено от микроотчупване.
- Спиралните инструменти с ножична система намаляват издърпването и разслояването на влакната чрез оптимизиране на ъглите на рязане.
- Специалните структурни дизайни променят пътя на рязане, така че материалът е по-вероятно да бъде „отрязан“, а не „разкъсан“.
Правилният избор на инструменти е първата линия на защита срещу деламинация и една от най-пренебрегваните, но критични стъпки.
Оптимизация на геометрията на инструмента
Геометрията на инструмента директно променя механизма на рязане и по този начин влияе върху поведението при разрушаване на материала.
- Увеличаването на ъгъла на наклон намалява екструдирането и насърчава по-чисто срязващо действие.
- Намаляването на ъгъла на спиралата намалява аксиалната сила на опън и намалява риска от междуслойно разделяне.
- Поддържането на остър режещ ръб гарантира, че влакната се режат чисто, а не се издърпват.
- Оптимизираното отвеждане на стружките намалява вторичното рязане и предотвратява допълнителни повреди по повърхността.
Геометричната оптимизация не само влияе върху ефективността, но и директно определя дали ще се случи деламинация.
Управление на състоянието на инструментите
Неконтролираното износване на инструмента е една от най-често срещаните скрити причини за деламинация, често натрупваща се незабелязано. Износването на инструмента постепенно превръща рязането в екструдиране, което значително увеличава риска от деламинация. Матовите ръбове причиняват непрекъснато издърпване на влакната вместо чисто рязане. Загубата на покритие увеличава триенето и локалната топлина, ускорявайки омекването на смолата. Забавената подмяна на инструмента води до натрупване на риск, което в крайна сметка води до внезапно деламиниране на голяма площ. Поддръжката и мониторингът на инструмента са от съществено значение за стабилното качество на обработката.
Оптимизация на параметрите на CNC фрезоване: Контролиране на силите на рязане
При обработката на композитни материали, контролирането на силата на рязане е по-важно от преследването на ефективност, защото щом силата стане нестабилна, деламинацията е почти неизбежна.
Баланс между скорост и подаване
Правилните комбинации от параметри могат значително да намалят въздействието на рязането и да стабилизират поведението при повреда на материала.
- Увеличаването на скоростта на шпиндела намалява натоварването на точка на рязане и стабилизира рязането.
- Намаляването на скоростта на подаване намалява моментните ударни натоварвания и предотвратява внезапна повреда на интерфейса.
- Използването на малка дълбочина на рязане с множество проходи разпределя напрежението и намалява риска от повреда при единичен проход.
- Отстраняването на материал на слоеве подобрява контрола на процеса и постоянството.
Правилният баланс между скорост и подаване помага за установяване на стабилен интервал между ефективност и качество.
Оптимизация на пътя на инструмента
Проектирането на траекторията на инструмента пряко влияе върху разпределението на напрежението и пътищата на повреда.
- Рязането по посока на влакната намалява напречното разкъсване и подобрява целостта на повърхността.
- Избягването на резки завои предотвратява локализирана концентрация на напрежение и напукване между слоевете.
- Спиралният вход осигурява по-плавно и по-непрекъснато рязане.
- Постепенните траектории на инструмента намаляват ударните натоварвания и позволяват контролирано освобождаване на напрежението.
Правилното проектиране на траекторията на инструмента е ключов метод за намаляване на деламинацията.
Специално третиране на чувствителни към деламинация зони
Различните региони имат различна структурна якост, така че контролът на риска трябва да бъде диференциран. Ръбовите зони трябва да използват намалени скорости на подаване, за да се сведе до минимум рискът от разкъсване на изхода. В изходните точки могат да се добавят опорни плочи или опори, за да се абсорбират ударните сили. Обработката на отвори често изисква вторична обработка, за да се гарантира качеството на ръбовете. Зоните с висок риск трябва да имат специални параметри за локализирано армиране. Целенасочената обработка значително намалява локалните повреди и подобрява общия добив.

Програма и подкрепа: Често пренебрегван ключов фактор
За разлика от металите, композитите имат по-ниска твърдост, така че затягането и опората пряко влияят на резултатите от обработката.
Подобряване на твърдостта на затягане
Стабилното затягане е основно условие за предотвратяване на деламинация.
- Вакуумните платформи осигуряват по-равномерно разпределение на опората.
- Локалните опорни блокове намаляват еластичната деформация в зоните на обработка.
- Избягването на големи неподдържани разстояния намалява усилването на вибрациите.
- Подобрената твърдост осигурява по-стабилен и контролируем процес на рязане.
Твърдостта на затягане директно определя дали ще възникнат допълнителни смущения по време на обработката.
Намаляване на вибрациите и деформацията
Правилният дизайн на приспособлението значително намалява нестабилността по време на обработка.
- Симетричното затягане предотвратява неравномерното разпределение на силата и деформацията.
- Контролираната сила на затягане предотвратява повреда на материала и вътрешно напрежение.
- Избягването на прекомерно затягане намалява деформацията, причинена от освобождаването на напрежението.
- Оптимизираното разположение на опорите подобрява цялостната структурна стабилност.
Вибрациите и деформацията често са скрити фактори за деламинацията, които постепенно се натрупват по време на машинна обработка или употреба.
Дизайн на изходната поддръжка
Изходният етап на инструмента е най-податлив на деламинация и трябва да бъде внимателно контролиран. Опорните плочи помагат за абсорбиране на ударните сили по време на пробиване на инструмента. Жертвените слоеве предотвратяват отчупване или разкъсване на ръбовете. Оптимизираните изходни пътища намаляват структурните повреди от внезапно разтоварване. Подсилената локална опора значително подобрява качеството на ръбовете. Изходната опора е последната критична защита срещу деламинация.
Надграждане на стратегията за процес: от рязане до контролирано разрушаване
Истинската усъвършенствана обработка на композитни материали не е просто отстраняване на материал, а прецизен контрол на поведението на материала при повреда.
Превенция пред последваща обработка
При обработката на композитни материали проблемите трябва да се контролират в основата им, а не да се отстраняват по-късно.
- Оптимизацията на процесите трябва да има приоритет пред всички методи за ремонт на повърхности.
- След като се случи разслояване, то обикновено е необратимо и отслабва структурната здравина.
- Последващата обработка може само да подобри външния вид, но не и да възстанови вътрешната цялост.
- Контролът на източниците е единственият ефективен начин за гарантиране на качеството.
Превенцията е много по-важна от ремонта.
Многоетапна стратегия за обработка
Поетапната обработка значително подобрява стабилността и консистентността.
- Грубата обработка премахва ефективно по-голямата част от излишния материал.
- Полудовършителните работи стабилизират структурата и намаляват вътрешното напрежение.
- Довършителните работи се фокусират върху качеството на повърхността и целостта на ръбовете.
- Многослойната оптимизация намалява общия риск при обработката.
Многоетапната стратегия прави процеса по-контролируем.
Онлайн мониторинг и обратна връзка
Мониторингът в реално време допълнително подобрява надеждността и безопасността.
- Мониторингът на силата на рязане проследява промените в натоварването в реално време.
- Обратната връзка за състоянието помага за бързото коригиране на параметрите.
- Откриването на аномалии предотвратява брака на партиди, причинен от неконтролирана машинна обработка.
- Управлението със затворен контур значително подобрява общата стабилност.
Онлайн мониторингът е ключова предпазна мярка при производството на висококачествени композитни материали.
Заключение
Разслояването при фрезоване на композитни материали е резултат от комбинирани ефекти от инструменти, параметри, приспособления и траектории на инструментите. За да се реши този проблем стабилно, целият процес на CNC обработка трябва да бъде оптимизиран систематично, вместо да се разчита на корекции, основани на опит. След като процесът се стабилизира, не само разслояването ще бъде намалено, но и ефективността и постоянството на обработката ще се подобрят. Ако търсите надеждно решение за обработка на композитни материали, TiRapid може да ви предостави професионална поддръжка при CNC фрезоване и оптимизиране на процеса, за да ви помогне да решите проблемите с разслояването в източника им.















