След като даден детайл бъде обработен машинно, истинският проблем често не е дали може да бъде произведен, а дали изглежда добре, но се поврежда по време на сглобяването. Това е особено често срещано при прецизните компоненти. Някои отклонения в размерите са невъзможни за наблюдение с просто око, но те могат да причинят проблеми като лошо пасване, прекомерен хлабина или дори повреда при монтажа. Инспекцията след прецизна машинна обработка се използва за идентифициране на тези скрити проблеми, преди частите да бъдат внесени в монтажа. Размерите, геометричните допуски, грапавостта на повърхността и външният вид изискват подходящи методи за инспекция. Различните компоненти изискват различни измервателни инструменти и разчитането само на един шублер от началото до края рядко е достатъчно.
Какво трябва да се провери първо, когато пристигне прецизно обработена част?
След като даден прецизен компонент достигне етапа на проверка, не е добра идея да се започне измерването на размерите веднага. Машинната обработка може да остави стружки, масло, грапави частици или остатъчна топлина, всички от които могат да повлияят на резултатите от измерването. В реалното производство детайлът обикновено се подготвя и стабилизира, преди да се направят измервания съгласно изискванията на чертежа. Това може да изглежда като допълнителна стъпка, но може да предотврати повторни измервания и неточни преценки по-късно.
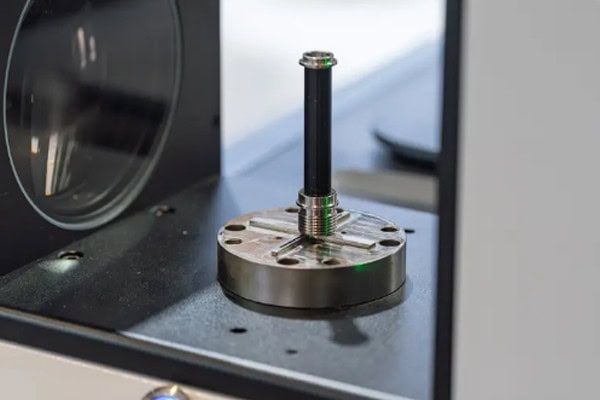
Проверете частта за очевидни дефекти
Визуалната проверка е основна стъпка, но е полезна преди измерване на размерите. Вдлъбнатини, грапавини, пукнатини, отчупени ръбове и очевидни следи от машинна обработка често могат да бъдат идентифицирани бързо. Ако детайлът вече има видими дефекти, няма голяма полза от незабавното извършване на подробна проверка на размерите.
По време на тази първоначална проверка, потърсете:
- Очевидни неравности или отчупени ръбове около детайла.
- Драскотини, вдлъбнатини или необичайни следи по обработените повърхности.
- Видими дефекти около отвори, канали или тънкостенни области.
- Всяка очевидна деформация на цялостната форма на детайла.
Тази проверка се използва главно за идентифициране на видими проблеми. Това не означава, че детайлът е преминал окончателната проверка. Много проблеми с прецизността са скрити в размерите и позиционните зависимости и изискват професионално измервателно оборудване.
Почистете детайла преди измерване
Масленият филм и малките стружки от обработката могат да създадат допълнителни празнини между измервателния инструмент и детайла. При измерване на отвор, дори малко количество остатъци може да повлияе на отчитането. Частици върху равна повърхност също могат да попречат на измерванията на плоскост.
Преди измерването, детайлът обикновено се подготвя чрез:
- Премахване на масло и останали стружки от обработката от повърхността.
- Проверка за наличие на грапавини около зоната на измерване.
- Почистване на контактните повърхности на измервателния инструмент и детайла.
След като детайлът е чист, той става много по-подходящ за прецизно измерване. Тази стъпка е особено важна, когато зададения толеранс е много строг.
Обърнете внимание на температурата на детайлите и околната среда
Размерите на метала могат леко да се променят с температурата. Това може да не е от голямо значение за конвенционалните компоненти, но става по-важно, когато се работи с тесни допуски.
Детайл, който току-що е излязъл от машината, може все още да е по-топъл от средата на проверката. Незабавното измерване може да доведе до резултати, които се различават леко от тези, получени след като детайлът се е охладил и стабилизирал. Оставянето на детайла и средата на проверката да достигнат относително стабилна температура може да подобри надеждността на измерването.
Как трябва да се измерват различните размери?
Прецизно обработените части съдържат много повече от прости размери на дължина и диаметър. Външните диаметри, вътрешните отвори, дълбочини, стъпките и ширините на каналите изискват подходящи методи за измерване. Често срещана грешка е допускането, че координатна измервателна машина трябва да се използва за всичко, просто защото може да измерва много характеристики. Това не винаги е най-ефективният подход. Простите размери често могат да се проверят по-бързо с подходящи ръчни инструменти, докато по-сложните характеристики могат да се проверят с усъвършенствано измервателно оборудване.
Външен диаметър и дебелина: Микрометрите често са подходящи
За валове, цилиндрични елементи и измервания на дебелина, микрометрите обикновено се използват в цеховете. Те осигуряват по-прецизни измервателни възможности от стандартните шублери и са подходящи за компоненти с по-строги изисквания за размери.
По време на измерването инструментът трябва да бъде правилно подравнен спрямо детайла и трябва да се избягва прекомерна измервателна сила. Тънкостенните части са особено чувствителни, тъй като прекомерното налягане може леко да промени формата на детайла и да повлияе на резултата от измерването.
Вътрешни отвори: Диаметърът не е единственият проблем
Обработката на отвори е изключително често срещана при прецизните компоненти, но проверката на вътрешен отвор не е просто въпрос на потвърждаване на диаметъра му. Кръглостта, дълбочината, позицията на оста и връзката между множество отвори могат да повлияят на сглобяването.
Често срещани елементи за проверка включват:
- Дали диаметърът на отвора попада в рамките на зададения толеранс.
- Дали дълбочината на отвора отговаря на изискванията на чертежа.
- Дали закръглеността е в допустимите граници.
- Дали позиционната връзка между множество дупки е точна.
Основните диаметри на отворите могат да се измерват с инструменти за вътрешно измерване. За сложни конструкции или отвори със строги изисквания за позиция, координатните измервателни машини и друго прецизно оборудване често са по-подходящи.
Дължина, стъпки и ширина на канала: Изберете инструмента въз основа на характеристиката
Различните конструкции изискват различни методи за измерване. Простите дължини могат да се проверят с шублер, стъпаловидни размери може да изискват височина, а фините ширини на каналите може да изискват специализирани измервателни инструменти.
Не е необходимо да се приема, че най-модерният инструмент е автоматично най-добрият избор. Практическият подход е инструментът за проверка да се съобрази с действителния обект, като се запази надеждността на измерването и същевременно ефективността на проверката.
Кои проблеми с прецизността не могат да се видят с просто око?
Много проблеми с прецизните компоненти не се появяват директно на повърхността. Една част може да изглежда чиста и добре обработена, а отделните ѝ размери може да изглеждат приемливи, но сглобяването все пак може да разкрие неравномерни хлабини, неправилно подравнени оси или неправилно позициониране. Тези проблеми попадат в категорията на геометричната точност и изискват специализирани методи за проверка. При високопрецизна обработка тези измервания могат директно да повлияят на крайния резултат от сглобяването.
Как се проверява плоскостта?
Плоскостта описва колко точно една повърхност съответства на плоска равнина. Монтажните плочи, основите и прецизните опорни компоненти често имат изисквания за плоскост. Дори леко изкривяване може да причини локални празнини или лош контакт след сглобяване.
Често срещаните методи за проверка включват:
- Използване на височинамер заедно с прецизна повърхностна плоча.
- Използване на координатна измервателна машина за събиране на множество точки на измерване.
- Извършване на специална оценка на плоскостността на части с високи изисквания за точност.
Добре планираният модел на измерване улеснява идентифицирането на локална деформация, вместо да се проверяват само няколко точки и да се приема, че цялата повърхност е приемлива.
Коаксиалността и точността на позициониране могат да бъдат трудни за откриване
Валове, втулки и компоненти с множество отвори могат да бъдат особено чувствителни към връзката между различните оси. Проверката на всеки отделен размер и намирането му в рамките на допустимото отклонение не гарантира непременно успешен монтаж, тъй като позиционната връзка между елементите също е от значение.
Този тип инспекция често изисква координатно измервателно оборудване за измерване на множество елементи в рамките на една и съща референтна система. Измерените резултати могат да бъдат сравнени с изискванията на чертежа, което прави скритите геометрични отклонения много по-лесни за идентифициране.
Грапавостта на повърхността също изисква специална проверка
Повърхност, която е гладка на допир, не е задължително да отговаря на изискваната спецификация за грапавост. Различните процеси на обработка оставят различни текстури на повърхността, докато уплътнителните повърхности, плъзгащите се повърхности и свързващите повърхности често имат специфични изисквания за грапавост.
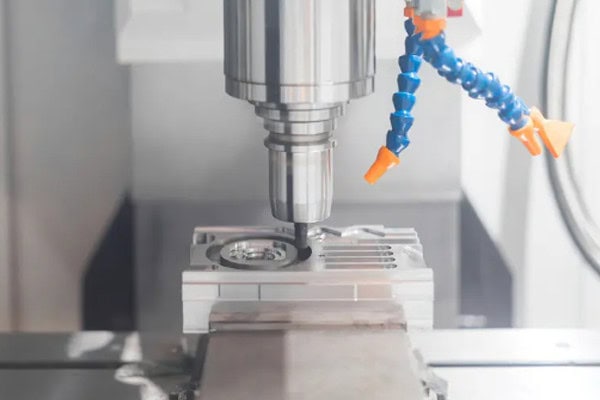
Уред за измерване на грапавост на повърхността може директно да измери съответните параметри. За прецизно обработени части това осигурява по-надежден начин за потвърждаване на състоянието на повърхността, вместо да се разчита само на визуална проверка.
Как трябва да бъде организиран процесът на окончателна проверка?
Надеждната проверка не е просто произволно измерване на няколко размери след производството. Ако чертежът съдържа повече от дузина критични характеристики, но само две или три са проверени, данните от проверката може да не представят точно действителното състояние на детайла. Това става още по-важно при серийно производство, където размерите могат постепенно да се променят с износването на инструментите или промяната на условията на машината. Една приета част не означава автоматично, че всяка следваща част ще бъде идентична.
Избройте критичните размери на чертежа
Преди да започне проверката, определете ключовите размери, допустимите отклонения и специалните изисквания на чертежа и им присвоете подходящи измервателни инструменти. Не всеки размер е от еднаква важност, така че не е необходимо всяка характеристика да се проверява по абсолютно един и същи начин.
Приоритет може да се даде на:
- Размери, които пряко влияят на сглобяването.
- Критични характеристики с строги допустими отклонения.
- Позиции на отворите, плоскост и точност на позициониране.
- Изисквания за грапавост на повърхността.
След като изискванията за инспекция са ясно организирани, инспекторите могат да следват последователен процес и да преглеждат резултатите по-лесно.
Партидните части не трябва да се проверяват само в края
По време на прецизна машинна обработка на партиди, износването на инструмента, термичната стабилност и промените в условията на обработка могат постепенно да променят размерите. Ако се проверяват само първата и последната част, вариациите, възникващи в средата на производството, могат да бъдат пропуснати. По-надежден подход е да се организира подходящо вземане на проби и проверки на критичните размери по време на производството. Ако измерванията започнат да се приближават до границата на допустимост, състоянието на обработката може да се провери, преди отклонението да се разпространи върху по-голям брой части.
Водете записи от инспекциите
Протоколите от инспекциите не са просто допълнителна документация. Те улесняват проследяването на проблемите по-късно. Ако партида от части срещне проблеми при сглобяването, пълните записи от измерванията могат да помогнат да се определи дали причината е точността на размерите, промените в материала или друг производствен фактор. За прецизни компоненти, произвеждани за дълъг период от време, запазването на резултатите от измерванията може също да разкрие повтарящи се тенденции в размерите. С течение на времето тази информация става полезна за подобряване на стабилността на машинната обработка и производствения контрол.
Инспекцията на прецизно обработени детайли е много повече от просто „измерване на размерите“. Външен вид, чистота, температура, основни размери, позиции на отворите, геометрични допуски и грапавост на повърхността - всичко това може да повлияе на крайния резултат. Частите с малки партиди могат да използват гъвкави методи за инспекция, докато партидното производство изисква по-голямо внимание към вземането на проби по време на процеса и записите на данни. Съчетаването на правилните измервателни инструменти с прости размери, използването на координатни измервателни машини за сложни елементи и поддържането на пълни записи от инспекцията може да направи производствения процес по-прозрачен и да помогне за по-ранното идентифициране на проблеми. Tirapid е специализирана в услуги за прецизна обработка, предоставяйки CNC фрезоване, прецизно струговане и поддръжка на персонализирана обработка на промишлени компоненти.