
В съвременното производство, грешките в размерите влияят пряко върху производителността, сглобяването и надеждността на продукта. Особено в аерокосмическата индустрия, медицинските изделия и високия клас машини, дори отклонения на микронно ниво могат да имат сериозни последици. Прецизната машинна обработка изисква не само сложни форми, но и строг контрол на всяко измерение. Следователно, овладяването на научните методи за контрол на грешките се е превърнало в основен начин компаниите да подобрят качеството на продуктите и конкурентоспособността си на пазара.
Подготовка и проектиране на процеса
Контролирането на грешките в размерите започва с проектирането на детайлите и предварителната им подготовка.
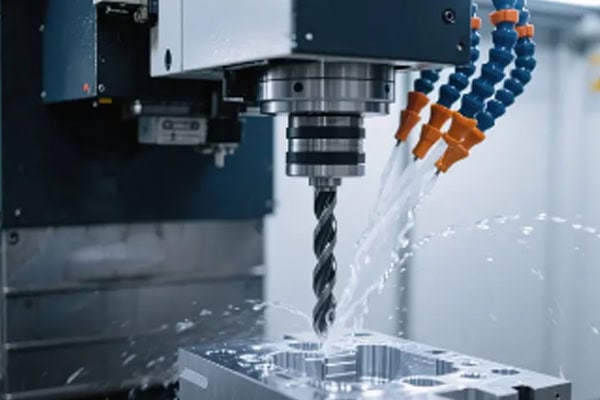
Оптимизиране на дизайна на детайлите и разпределението на толерансите
- Правилното разпределение на допустимите отклонения по време на фазата на проектиране може да намали ненужното натрупване на грешки по време на обработката.
- Критичните размери трябва да имат по-строги допустими отклонения
- Симулационният анализ може да предвиди потенциална деформация и концентрация на напрежение
- Сложните части могат да бъдат модулизирани или сегментирани, за да се намали трудността при обработката.
Избор на подходящи процеси на обработка
- Изберете методи за рязане според материалните и структурни характеристики
- Разделете грубата и довършителната обработка, за да избегнете грешки в размерите, причинени от напрежение
- Многоосната или многопроцесорната обработка подобрява точността при сложни геометрии
- Оптимизирайте траекториите на инструмента, за да намалите смущенията и вибрациите
Контрол на материала и заготовката
- Вътрешното напрежение и неравномерността в материалите могат да доведат до отклонения в размерите след обработката.
- Хомогенизиращата обработка и разумните допустими отклонения спомагат за контрол на деформацията
- Изборът на заготовки от стабилен материал намалява по-късните корекции
- Труднообработващите се материали като титан или високоякостна стомана изискват специализирани стратегии за рязане
Внимателното планиране и подготовка на процеса формират основата за контрол на грешките в размерите.
Контрол на грешките по време на обработка
Етапът на машинна обработка е критичната точка, където възникват и се натрупват размерни грешки.
Високопрецизно оборудване и инструменти
- Точността на машинните инструменти влияе пряко върху размерите на детайлите
- Редовното калибриране на шпиндели, направляващи и сачмени винтове осигурява дългосрочна точност на позициониране
- Използването на високопроизводителни инструменти минимизира грешките, причинени от износване
- За сложни части, многократните измервания и смяната на инструментите спомагат за поддържането на прецизност
Контрол на температурата и околната среда
- Температурните колебания могат да причинят термично разширение на машината и детайла, което води до отклонения на микронно ниво.
- Работилниците с контролирана температура или локализираното охлаждане значително намаляват термичната деформация
- Влажността и въздушният поток могат косвено да повлияят на прецизната обработка
- Прецизният контрол на околната среда спомага за поддържането на стабилни размери
Параметри на обработка и оперативни стандарти
- Стриктно контролирайте скоростта на рязане, скоростта на подаване и дълбочината на рязане
- Прекомерните сили на рязане могат да причинят еластична деформация на детайла
- Операторите трябва да следват стандартизирани процедури, за да избегнат грешки, причинени от човек
- Оптимизирането на CNC програми може да постигне постоянно висока прецизност
Чрез стриктно контролиране на процеса на обработка, грешките в размерите могат да бъдат ефективно ограничени в рамките на проектните спецификации.
Механизми за измерване и обратна връзка
Измерванията и обратната връзка след обработката са ключови за осигуряване на размерна консистентност.
Приложение на прецизни измервателни уреди
- Използвайте CMM, профилометри или оптично измервателно оборудване, за да получите точни данни за размерите.
- Измерете критичните размери в множество точки, за да избегнете пропускането на локализирани грешки
- За ултрапрецизни части комбинирайте онлайн и офлайн измервания
Обратна връзка и корекция на процеса
- Връщане на данни от измервания обратно в програмата за обработка, за да се компенсират грешки
- При партидно производство, статистическият анализ идентифицира систематични отклонения
- Автоматизираното измерване и управлението със затворен контур поддържат постоянни размери
- Незначителните отклонения могат да бъдат коригирани чрез настройки на инструмента или приспособлението.
Управление на данни и проследимост
- Записване на параметрите на обработка и данните от измерванията за всяка част
- Проследяване на данни за бързо идентифициране на източника на грешки
- Дългосрочното натрупване на данни помага за оптимизиране на процесите и подобряване на цялостната консистентност на машинната обработка
Измерването и обратната връзка не само откриват грешки, но и позволяват непрекъснато подобрение.
За да се постигне стриктен контрол на размерите при прецизната машинна обработка, е необходимо не само съвременно оборудване и инструменти, но и научно проектиране на процеса, стабилна среда за обработка и цялостна система за измерване и обратна връзка. Само чрез координиране на тези размери всяка партида от части може да остане в рамките на проектните допуски, подобрявайки качеството на сглобяване и надеждността на продукта. Платформи като Tirapid, специализирани във високопрецизна машинна обработка на компоненти, предоставят стабилни и надеждни решения за контрол на грешките в размерите чрез стандартизирани процеси и управление в затворен контур, управлявано от данни.
















