
Вакуумните компоненти, използвани в полупроводниково оборудване, може да не са много големи, но изискванията към тях са всичко друго, но не и прости. Вакуумен фланец, уплътняващо легло или конектор може да изглежда като обикновена метална част, но след като бъде инсталиран в оборудване, той трябва да се справи със запечатването, сглобяването и дългосрочната експлоатация. Леко разместен отвор може да затрудни монтажа; неправилен уплътнителен жлеб може да причини теч; деформацията след машинна обработка може дори да попречи на съвпадащите части да се съчетаят. Когато клиентите търсят доставчик на CNC машинна обработка, техните притеснения всъщност са ясни: Могат ли частите да бъдат изработени правилно от чертежите? Ще протече ли монтажът гладко? И ще се поддържа ли същото качество по време на партидното производство?
Какви проблеми са най-често срещаните при CNC обработката на полупроводникови вакуумни компоненти?
Вакуумните компоненти са различни от обикновените механични части. Обработката на външната форма е само част от работата. Фланцовите повърхности, монтажните отвори, уплътнителните канали, вътрешните кухини и свързващите интерфейси обикновено трябва да работят заедно. Малко отклонение в една област може да повлияе на целия монтаж. За части със сложни структури, процесът на обработка трябва да вземе предвид достъпа до инструмента, вибрациите, отстраняването на стружки и евентуалната деформация, преди да започне CNC обработката.
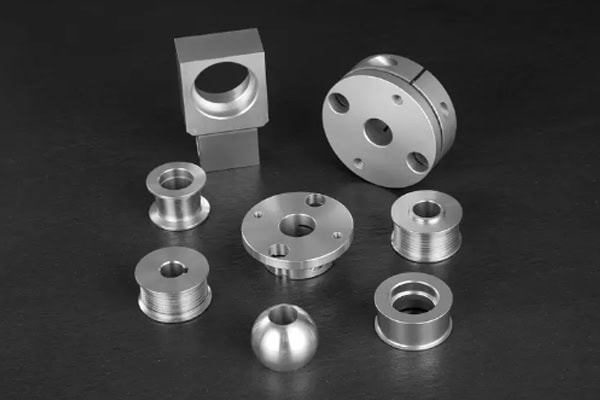
Вакуумно запечатващата повърхност не може да се оценява само по това колко гладка изглежда
Вакуумните фланци и уплътнителните седла обикновено трябва да прилягат плътно към другите компоненти. Дори малък проблем с повърхността може да повлияе на уплътнителните характеристики. Повърхността може да се усеща равна на ръка, но прецизната обработка не може да разчита само на допир или визуална проверка. Равността, грапавостта на повърхността, размерите на уплътнителния канал и наличието на грапавини около канала трябва да се проверят с подходящи методи за проверка.
- Уплътнителният жлеб трябва да бъде обработен правилно. Ако жлебът е твърде дълбок, твърде плитък, твърде широк или леко разместен, уплътнителният елемент може да не пасне правилно. Остатъци и малки грапавини също трябва да бъдат отстранени след обработката.
- Фланецът трябва да остане стабилен. По-големите части могат леко да се деформират след отстраняване на голямо количество материал. Размерите може да изглеждат правилни, докато детайлът е затегнат към машината, но да се променят след освобождаване на приспособлението.
- Критичните повърхности не могат да се оценяват само по външен вид. Зоните за уплътняване, зоните за монтаж и нефункционалните повърхности може да имат различни изисквания. Всички зони със специфични изисквания за грапавост, чистота или обработка на повърхността трябва да бъдат ясно идентифицирани предварително.
Тези детайли може да изглеждат малки, но те могат да повлияят пряко на сглобяването на оборудването. Когато доставчикът идентифицира критични области преди машинната обработка, производството и контролът могат да бъдат по-целенасочени, намалявайки ненужната преработка.
Дълбоките отвори и вътрешните структури зависят от правилния достъп до инструмента
Някои полупроводникови вакуумни компоненти имат сложни вътрешни структури. Те може да изглеждат прости отвън, но съдържат дълбоки отвори, стъпаловидни отвори, малки проходи и тесни пространства. Колкото по-дълбоко се вкарва инструментът, толкова по-лесно е да се появят вибрации, а стружките могат да станат по-трудни за отстраняване. Ако инструментът се приближава от грешна посока, той може дори да попадне в области, които вече са обработени. За тези части целта не е просто да се постигнат необходимите размери. Посоката на влизане на инструмента, последователността на обработка и крайните операции по обработка трябва да бъдат планирани предварително.
За клиентите важен въпрос е дали доставчикът има опит с подобни конструкции. Ако екипът по машинна обработка може да идентифицира потенциални проблеми с дълбоки отвори, вътрешни кухини или смущения на инструментите по време на прегледа на чертежа, производството може да протича много по-плавно, вместо да се променя процесът по средата на машинната обработка.
Тънкостенните части са особено чувствителни към деформация
Някои вакуумни компоненти са проектирани с тънки структури, за да се поберат в ограничени пространства в полупроводниково оборудване. Тези части не могат да бъдат затягани твърде здраво по време на обработка. Детайлът може да изглежда с правилни размери, докато е затегнат към машината, но да се върне обратно след освобождаване. Интензивното рязане може също да освободи вътрешно напрежение в материала и да повлияе на плоскостта и позициите на отворите.
За тънкостенна CNC обработка, опората на приспособлението, последователността на обработка и количеството материал, отстранен на всеки етап, трябва да бъдат внимателно планирани. Грубата обработка не трябва да премахва всичко наведнъж. Оставянето на подходящо количество материал за довършителни работи обикновено улеснява поддържането на стабилни размери.
Различните материали за вакуумни компоненти изискват различни подходи за обработка
Често срещаните материали за полупроводникови вакуумни компоненти включват алуминиеви сплави, неръждаема стомана и някои специални метали. Тези материали се държат доста различно по време на обработка. Алуминиевите сплави се режат сравнително лесно, но могат да образуват грапавини и да доведат до залепване на материала към режещия инструмент. Неръждаемата стомана е по-трудна за обработка и поставя по-големи изисквания към инструментите и параметрите на рязане. Ако готовата част ще претърпи и анодиране, пасивация или друга повърхностна обработка, промените в размерите от обработката трябва да се вземат предвид предварително. Когато заявяват оферта, клиентите трябва ясно да предоставят класа на материала, количеството и изискванията за повърхността, за да може доставчикът да планира процеса на обработка по-точно.
Алуминиева сплав: Лесна за обработка, но все пак изисква внимателен контрол
Алуминиевите сплави обикновено предлагат добра ефективност на обработка, но полупроводниковите вакуумни компоненти често имат по-строги изисквания към повърхността в сравнение с обикновените алуминиеви части. Натрупванията или отлаганията около уплътнителните канали, монтажните отвори и вътрешните кухини могат да затруднят почистването. Тънките части също изискват внимателно закрепване, иначе може да възникне деформация след обработка.
- Състоянието на инструмента трябва да остане стабилно. Алуминиевите стружки могат да залепнат за режещия инструмент и да повлияят на обработваната повърхност. Това е особено важно около уплътнителните зони, където проблемите не трябва да се откриват едва след като е произведена цяла партида.
- Тънкостенните зони не трябва да се презатягат. Детайлът трябва да бъде здраво захванат, но прекомерната сила на затягане може да промени формата му.
- Промените в размерите от обработката на повърхността трябва да се вземат предвид рано. По-късната обработка може да повлияе на диаметрите на отворите, зоните на свързване и състоянието на повърхността. Тя не трябва да се взема предвид едва след като цялата машинна обработка е завършена.
Казано по-просто, алуминият не е труден за машинна обработка. Ключът е да се контролира скоростта на рязане, качеството на повърхността и размерната стабилност. Това става особено важно за партидни поръчки. Процесът може да работи добре в началото, но забележимото износване на инструмента може да създаде разлики между готовите части по-късно в производствения цикъл.
Неръждаема стомана: По-бавната обработка е приемлива, но размерната стабилност е по-важна
Неръждаемата стомана поставя по-високи изисквания към режещите инструменти, а топлината, генерирана по време на обработката, също може да бъде по-значителна. Ако износеният инструмент продължи да се използва, диаметрите на отворите, грапавостта на повърхността и други размери могат постепенно да се променят. Това може да не е очевидно при производството на единичен прототип, но проблемът може да стане много по-забележим по време на партидно производство. По-стабилен подход е да се следи състоянието на инструмента и да се проверяват критичните размери по време на производството, вместо да се чака до крайната операция, за да се открият отклонения.
| Материал | Ключови проблеми с машинната обработка | Какво интересува клиентите |
| алуминиева сплав | Зацапване, деформация, натрупване на стружки | Уплътнителни повърхности, позиции на отворите, обработка на повърхността |
| Неръждаема стомана | Износване на инструмента, топлина, отстраняване на стружки | Размерна стабилност, качество на повърхността |
| Специални метали | Избор на инструмент, параметри на рязане | Прецизност, време за обработка, изисквания за повърхността |
Как може да се намали преработката от прототип до серийно производство?
Когато клиентите разработват полупроводниково оборудване, вакуумните компоненти често не се купуват само веднъж. Първо могат да бъдат произведени няколко прототипа, последвани от малки партиди или продължаващо производство след валидиране. Истинският проблем възниква, когато прототипът е успешен, но по-късно партидното производство показва промени в позициите на отворите, нестабилни размери на уплътнителните канали или непостоянно качество на повърхността. За да се намалят тези проблеми, етапът на прототипиране трябва не само да потвърди дали дадена част преминава проверката. Той трябва също така да провери дали процесът на обработка може да бъде възпроизведен последователно.
Потвърдете тези точки рано по време на етапа на прототипиране
След завършване на прототипа, той трябва да бъде тестван за съответствие с оборудването, като същевременно се записват ключови данни от проверката. Това осигурява ясна справка за по-късно производство и избягва необходимостта от повторно разработване на процеса за всяка партида.
- Проверете позициите на отворите заедно. Монтажните отвори, локализиращите отвори и резбованите отвори обикновено са свързани помежду си. Един отвор, който отговаря на индивидуалния си допуск, не означава непременно, че целият модел отвори ще се сглоби правилно.
- Измерете дълбоки отвори и вътрешни кухини. Някои проблеми не могат да се видят отвън, особено дълбочината, позициите на стъпалата и вътрешните връзки.
- Проверявайте уплътнителните зони поотделно. Фланцовите повърхности, уплътнителните канали и свързващите повърхности трябва да имат ясно определени изисквания за плоскост, грапавост и размери.
- Предварително потвърдете изискванията за тестване за течове. Ако оборудването има специфични изисквания за вакуумно запечатване, методът на тестване и критериите за приемане трябва да бъдат потвърдени преди производството, за да се избегне извършването на промени след като партидното производство вече е започнало.
Грижата за тези точки по време на етапа на прототипиране може да улесни значително по-късното партидно производство. Клиентите могат също така да оценят действителните възможности на доставчика за обработка по-рано, вместо да откриват проблеми, след като голяма партида вече е завършена.
Не чакайте до края, за да проверите всяко измерение
При сложни вакуумни компоненти, проверката на всичко едва след завършване на машинната обработка може да доведе до ненужна работа, ако се открие проблем. По-практичен подход е да се проверят критичните характеристики след ключови машинни операции. Проверете плоскостта след обработка на референтна повърхност, потвърдете позициите на отворите след завършване на критичните отвори и проверете ширината и дълбочината на уплътнителните канали след обработка. Ако даден размер започне да се отклонява от целта, процесът на обработка може да бъде коригиран навреме, преди проблемът да продължи в по-късни операции.
Тестването за течове във вакуум не трябва да се третира като незадължителна стъпка
Вакуумните компоненти в крайна сметка се инсталират във вакуумни системи, така че спазването на размерите на чертежа е само основното изискване. Ако дадена част съдържа кухини, проходи или уплътнителни интерфейси, рискът от течове трябва да се провери съгласно изискванията на оборудването. Вакуумното изпитване за течове или изпитването под налягане може да помогне за по-ранно идентифициране на проблеми в уплътнителните зони, интерфейсите и вътрешните структури. За партидно производство е полезно и воденето на записи от тестовете. Ако се появи аномалия в по-късна партида, данните от предишни инспекции могат да бъдат прегледани бързо, за да се помогне да се определи какво се е променило.
| Елемент за инспекция | Какво се проверява | Главна цел |
| Проверка на размерите | Диаметър на отвора, разстояние между отворите, ширина на канала, дълбочина на канала | Потвърдете размерите на чертежа |
| Гладкост | Фланцови повърхности, монтажни повърхности | Осигурете стабилно чифтосване |
| Грапавост на повърхността | Уплътнителни повърхности, функционални повърхности | Контролирайте качеството на повърхността |
| Тестване за течове във вакуум | Кухини, интерфейси, уплътнителни зони | Проверете за течове |
| Инспекция за чистота | Бръчки, драскотини, остатъци | Отговарят на изискванията за полупроводниково оборудване |
Какво трябва да попитате доставчик на CNC машини за полупроводникови вакуумни компоненти?
Цената е важна при закупуването на прецизни вакуумни компоненти, но не бива да е единствената точка за сравнение. Клиентите също така трябва да знаят дали доставчикът има опит с подобни структури, може ли да разбере критичните характеристики на чертежите, има ли подходящи възможности за инспекция и може ли да поддържа стабилно качество по време на партидно производство след одобрение на прототип. Ако тези въпроси не бъдат изяснени рано, по-късно могат да възникнат многократни промени в чертежите, допълнителни прототипи или дори пълно преработване на партидата.
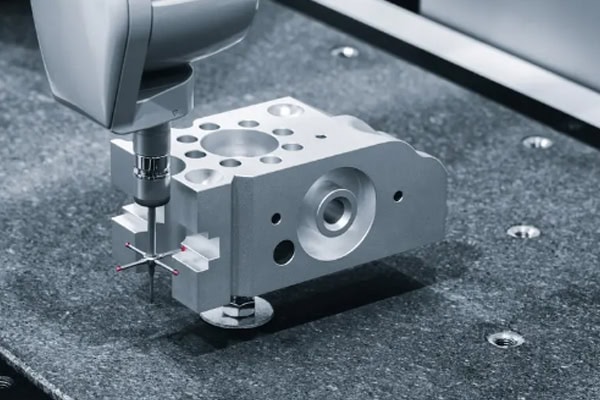
Подобен опит може да улесни много ранната комуникация
Доставчик, който преди това е обработвал вакуумни компоненти за полупроводниково оборудване, обикновено е по-запознат с вакуумни фланци, уплътнителни канали, прецизни отвори и тънкостенни структури. По време на офертата клиентите могат да попитат дали доставчикът е обработвал подобни конструкции на части и как обикновено се проверяват критичните размери. Ако екипът по машинна обработка може да идентифицира евентуални смущения на инструмента, деформация на тънките стени или трудни за машинна обработка зони по време на прегледа на чертежа, и двете страни могат да решат тези проблеми преди началото на производството, вместо да чакат, докато готовите части разкрият проблема.
По-пълната информация за офертата може да спести време по-късно
Когато заявявате оферта, не изпращайте само CAD чертеж и не оставяйте всичко останало неясно. Когато е възможно, трябва да се предоставят информация за класа на материала, количеството на поръчката, допустимите отклонения в размерите, грапавостта на повърхността, обработката на повърхността, изискванията за чистота, изискванията за тестване за течове и времето за доставка. При дългосрочни покупки клиентите могат предварително да споделят и очакваните размери на партидите и графиците за доставка. Това позволява на доставчика на машинна обработка да вземе предвид живота на инструмента, позиционирането на приспособленията, честотата на инспекциите и планирането на производството, което прави оферираната цена и времето за изпълнение по-близки до реалните производствени условия.
Полупроводниковите вакуумни компоненти може да са само една част от по-голямо оборудване, но те все пак трябва да пасват правилно, да поддържат правилно уплътнение и да издържат на дългосрочна работа. По време на CNC обработката, внимателният контрол на материалите, закрепващите елементи, инструментите, проверката на размерите и тестването за течове може да осигури по-стабилни готови части. Ако клиентите ясно съобщят чертежите и експлоатационните изисквания в началото на проекта и работят с доставчик с опит в прецизната обработка, създаването на прототипи, сглобяването на оборудване и партидното производство могат да протичат по-гладко. TIRAPID предоставя поддръжка за CNC обработка на полупроводникови вакуумни компоненти въз основа на тяхната структура, материал и изисквания за прецизност.
















