
Ştamplama metal hissələrin səmərəli və miqyaslı istehsalı üçün geniş istifadə olunan istehsal prosesidir. Ştamplamanın nə olduğunu anlamaq mühəndislərə və alıcılara qiymət, dəqiqlik və istehsal həcmi baxımından nə vaxt düzgün seçim olduğuna qərar verməyə kömək edir. Ştamplama qəliblərdən və idarə olunan qüvvədən istifadə etməklə, ştamplama yüksək təkrarlanma və minimal tullantı ilə metal təbəqələri kəsə, əyə və formaya sala bilər.
Bu təlimatda ştamplamanın necə işlədiyini, hansı materialların ümumiyyətlə istifadə olunduğunu və ştamplamanın nə vaxt ən təsirli istehsal həlli olduğunu izah edirəm.
Möhürləmə nədir?
Ştamplama, metal hissələrin formalaşdırılması üçün istifadə olunan istehsal prosesidir, qəliblər və preslər vasitəsilə idarə olunan qüvvə tətbiq etməklə. Mühəndislik baxımından ştamplama kütləvi istehsalda sürət, ardıcıllıq və miqyaslanma üçün nəzərdə tutulub.
Metal ştamplama və ya presləmə kimi də tanınan ştamplama, metal təbəqəni mexaniki, hidravlik və ya servo preslərdən istifadə edərək qəlibə məcbur edərək forma verən metal formalaşdırma prosesidir. Materialı çıxaran CNC emalından fərqli olaraq, ştamplama plastik deformasiyaya əsaslanır və bu da hissələrin minimal material israfı ilə tez bir zamanda formalaşmasına imkan verir.
Praktik istehsalda ştamplama adətən karbon polad, paslanmayan polad, alüminium, mis və pirinç də daxil olmaqla 0.3 mm ilə 6 mm qalınlığında təbəqə metallarla işləyir. Alət dizaynından asılı olaraq, tək bir ştamplama əməliyyatı boşaltma, deşmə, əyilmə, kabartma və ya dayaz rəsmləri əhatə edə bilər ki, bu da tez-tez mütərəqqi qəlibdə birləşdirilir.
Təcrübəmdən belə çıxır ki, istehsal həcmi yüksək olduqda ştamplama xüsusilə dəyərli olur. Alətlərin hazırlanması başa çatdıqdan sonra preslər dəqiqədə yüzlərlə hissə istehsal edə bilər və böyük partiyalarda son dərəcə ardıcıl ölçülər təmin edə bilər. Bu təkrarlanma səviyyəsinə eyni qiymətə kəsmə əsaslı proseslərlə nail olmaq çətindir.
Mən tez-tez dizayn CNC emalı və ya lazer kəsmə yolu ilə təsdiqləndikdən sonra ştamplamanın istifadə olunduğunu görürəm. Həndəsə və toleranslar təsdiqləndikdən sonra ştamplamaya keçid istehsalçılara istehsal sabitliyini artırarkən vahid xərclərini kəskin şəkildə azaltmağa imkan verir. Buna görə də ştamplama avtomobil komponentlərində, elektrik terminallarında, cihaz korpuslarında və sənaye mötərizələrində geniş tətbiq olunur.
Metal möhürləmə nədir?
Metal ştamplama, metal təbəqə hissələrinin qəliblər və preslər vasitəsilə formalaşdırılmasını nəzərdə tutan istehsal prosesidir. Mühəndislik baxımından, yüksək həcmli istehsalda sürət, ardıcıllıq və xərc səmərəliliyi üçün hazırlanmışdır.
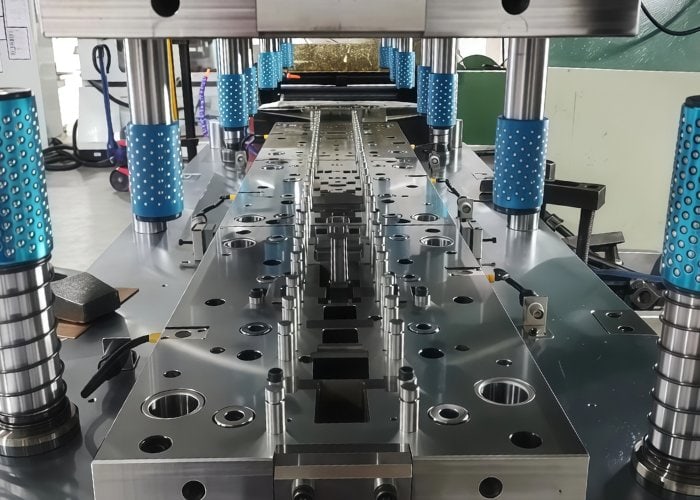
Metal ştamplama , həmçinin metal presləmə kimi də tanınır, materialı çıxarmaq əvəzinə, idarə olunan qüvvə tətbiq etməklə metalı formalaşdıran bir təbəqə metal formalaşdırma prosesidir. Proses plastik deformasiyaya əsaslanır və yastı metal təbəqələrin minimal tullantı ilə funksional hissələrə çevrilməsinə imkan verir.
Praktik istehsalda metal ştamplama adətən karbon polad, paslanmayan polad, alüminium, mis və pirinç kimi materiallarla işləyir və adətən qalınlığı 0.3 mm-dən 6 mm-ə qədər dəyişir. Qəlibin dizaynından asılı olaraq, ştamplama çox vaxt tək bir presləmə dövrü ərzində boşaltma, deşmə, əymə, kabartma və dayaz rəsm daxil olmaqla birdən çox əməliyyat yerinə yetirə bilər.
Təcrübəmdən belə çıxır ki, məhsul dizaynı sabit olduqda və tələbat proqnozlaşdırıla bildikdə metal ştamplama xüsusilə dəyərli olur. Alətlərin hazırlanması başa çatdıqdan sonra preslər dəqiqədə yüzlərlə hissə istehsal edə bilər və böyük istehsal dövrlərində əla ölçülü tutarlılıq təmin edir. Bu, ştamplamanı avtomobil komponentləri, elektrik terminalları, cihaz korpusları və sənaye mötərizələri üçün üstünlük verilən bir həll yoluna çevirir.
Lakin, ştamplama sürətli dizayn dəyişiklikləri və ya az həcmli istehsal üçün nəzərdə tutulmayıb. Onun gücü təkrarlana bilən, uzunmüddətli istehsaldadır, burada alət investisiyaları çox aşağı vahid maya dəyərinə nail olmaq üçün böyük miqdarda amortizasiya edilə bilər.
Möhürləmə Prosesi Nədir? Addım-addım Baxış
Ştamplama prosesi düz metal təbəqəni yüksək sürətlə hazır hissələrə çevirən strukturlaşdırılmış ardıcıllıqla həyata keçirilir. Hər addımı anlamaq mühəndislərə mümkünlüyü, xərc səmərəliliyi və istehsalın miqyaslılığını qiymətləndirməyə kömək edir.
Addım 1: Material Seçimi və Hazırlanması
Ştamplama prosesi, adətən karbon polad, paslanmayan polad, alüminium, mis və ya pirinç kimi uyğun təbəqə metal materialının seçilməsi ilə başlayır. Qalınlıq, hissənin möhkəmliyindən və formalaşdırma limitlərindən asılı olaraq, adətən 0.3 mm-dən 6 mm-ə qədər dəyişir. Lövhələr rulon və ya boşluq şəklində təqdim edilə bilər və sürtünməni və alət aşınmasını azaltmaq üçün tez-tez əvvəlcədən yağlanır.
Addım 2: Materialın presə daxil edilməsi
Metal lövhələr ştamplama presinə ya əl ilə (az həcmli işlər üçün), ya da spiral qidalandırıcılar və düzəldicilər istifadə edilərək avtomatik olaraq verilir. Yüksək həcmli istehsalda avtomatlaşdırılmış qidalanma dəqiq yerləşdirməni təmin edir və dəqiqədə 100 vuruşdan çox dövr sürətini dəstəkləyir.
Addım 3: Punching və Formalaşdırma Əməliyyatları
Yerləşdirildikdən sonra, pres yumruq vasitəsilə güc tətbiq edərək materialı qəlib boşluğuna itələyir. Bu mərhələdə aşağıdakılar da daxil olmaqla bir neçə əməliyyat baş verə bilər:
- Boşanma(xarici formanı kəsmək)
- Kəskin(deşiklər yaratmaq)
- Sinə-sinə(bucaqlar və ya flanşlar əmələ gətirir)
- Kabartma (xüsusiyyətlər və ya işarələr əlavə etmək)
- Dayaz rəsm(dərinlik əlavə olunur)
Proqressiv matrislərdə bu hərəkətlər tək presləmə dövrü ərzində birdən çox stansiyada baş verir.
Addım 4: Çıxarma və Hissələrin Ayrılması
Formalaşdırıldıqdan sonra möhürlənmiş hissə qəlibdən atılır, qırıntı material isə avtomatik olaraq ayrılır. Proqressiv sistemlərdə, zolaq hər hərəkətlə irəlilədikcə hazır hissələr davamlı olaraq çıxır.
Addım 5: İkinci dərəcəli emal və yoxlama
Tətbiq tələblərindən asılı olaraq, möhürlənmiş hissələr çubuqların çıxarılması, səthin işlənməsi, istiliklə işlənməsi və ya örtükləmə prosesindən keçə bilər. Ölçü yoxlaması və keyfiyyət yoxlamaları, xüsusən də sıxlığa davamlı və ya təhlükəsizlik baxımından vacib olan komponentlər üçün uyğunluğu təmin edir.
Təcrübəmdən belə çıxır ki, bu iş axını sabitləşdikdən sonra ştamplama misilsiz təkrarlanma təmin edir. Mən tez-tez müştərilərin CNC prototipləməsindən sonra bu prosesə keçdiyini və həm xərclərin azaldılmasına, həm də miqyasda istehsal etibarlılığına nail olduqlarını görürəm.
Möhürləmə Pressi nədir və necə işləyir?
Ştamplama presi, metal təbəqə formalarına nəzarətli qüvvə tətbiq etməklə metal ştamplama prosesini idarə edən əsas maşındır. Ştamplama presinin necə işlədiyini anlamaq mühəndislərə istehsal üçün düzgün pres növünü, tonnajı və sürəti seçməyə kömək edir.
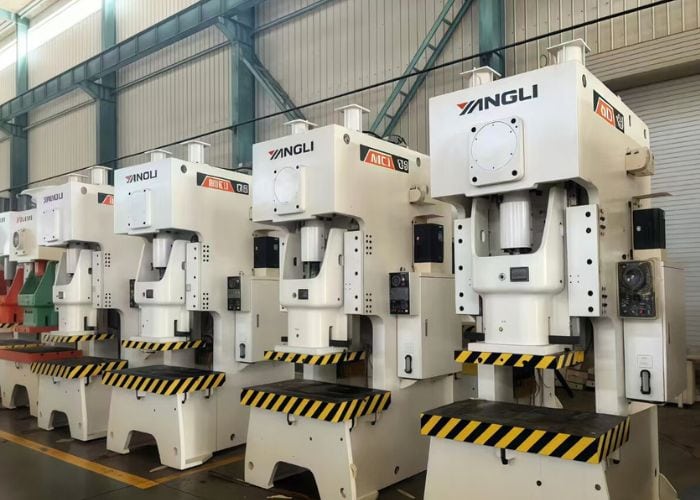
Ştamplama presi, metal təbəqələri formalaşdırmaq üçün dəqiq qüvvə, sürət və vuruş nəzarəti təmin etmək üçün hazırlanmış mexaniki bir sistemdir. Əsasən, pres enerjini şaquli hərəkətə çevirir və metalı plastik şəkildə deformasiya etmək üçün zərbəni pressə yönəldir.
Praktik istehsalda ştamplama presi bir neçə əsas komponentdən ibarətdir:
- Çərçivə– Struktur möhkəmlik təmin edir və formalaşma yüklərini udur
- Ram (Slayd)– Güc tətbiq etmək üçün şaquli hərəkət edir
- Qəlib dəsti– Ştamp və qəlib boşluğunu ehtiva edir
- Sürücü Sistemi– Mexaniki, hidravlik və ya servo əsaslı
- Control System– Zərbəni, sürəti və qüvvəni tənzimləyir
Ştamplama presləri adətən mexaniki preslərə, hidravlik preslərə və servo preslərə təsnif edilir. Mexaniki preslər yüksək sürətli istehsalda üstündür, tez-tez dəqiqədə 100-600 vuruşla işləyir və bu da onları mütərəqqi qəliblər üçün ideal edir. Hidravlik preslər vuruş boyunca tənzimlənən qüvvə təmin edir və dərin çəkmə və ya mürəkkəb qəlibləmə üçün üstünlük təşkil edir. Servo preslər qabaqcıl tətbiqlər üçün çevikliyi dəqiqliklə birləşdirərək proqramlaşdırıla bilən hərəkət profilləri təklif edir.
Metal Ştamplama Proseslərinin Ümumi Növləri
Metal ştamplama, hər biri müəyyən həndəsələrə, materiallara və istehsal məqsədlərinə uyğun olan bir neçə formalaşdırma və kəsmə proseslərini əhatə edir. Bu ümumi ştamplama növlərini anlamaq mühəndislərə ən səmərəli və qənaətcil istehsal yanaşmasını seçməyə kömək edir.
Boşanma
Boşaltma, kəsilmiş hissənin son hissəyə çevrildiyi təbəqə metaldan düz bir formanın kəsilməsi prosesidir. Bu, tez-tez ştamplamada ilk əməliyyatdır və mötərizələr, şaybalar və lövhələr üçün geniş istifadə olunur. Təcrübəmdən belə çıxır ki, boşaltma yüksək ölçülü konsistensiya təklif edir və mütərəqqi qəliblərdə olduqca sürətli dövr müddətlərini dəstəkləyir.
Kəskin
Pirsinq, zımba və qəlib istifadə edərək metal təbəqələrdə deşiklər və ya yarıqlar yaradır. Qazmadan fərqli olaraq, pirsinq, qırıntılar əmələ gətirmədən yüksək sürətlə təmiz deşiklər yaradır. Xüsusilə dəliklərin kənarlarından kənarlara qədər sıx məsafə tələb olunduqda, elektrik terminalları və montaj elementləri üçün tez-tez pirsinqdən istifadə edildiyini görürəm.
Sinə-sinə
Əyilmə, metalı düz ox boyunca plastik şəkildə deformasiya etməklə bucaqlar, flanşlar və ya kanallar əmələ gətirir. Bu proses struktur möhkəmliyi və montaj uyğunluğu üçün vacibdir. İstehsalda, ikinci dərəcəli əməliyyatları minimuma endirmək üçün əyilmə tez-tez boşaltma və deşmə ilə birləşdirilir.
Kabartma
Naxışlama, loqolar, qabırğalar və ya eyniləşdirmə nişanları kimi qabarıq və ya girintili xüsusiyyətlər əlavə edir. Funksional baxımdan, kabartma materialın qalınlığını artırmadan sərtliyi artırır. Mən tez-tez hissələrin möhkəmləndirilməsinə və ya izlənilə bilməsinə ehtiyac olduqda kabartma etməyi məsləhət görürəm.
Rəsm (Dayaz Rəsm)
Çəkmə, materialı qəlib boşluğuna çəkərək düz təbəqə metalı dayaz, fincan kimi formalara çevirir. Bu proses korpuslarda, örtüklərdə və korpuslarda geniş yayılmışdır. Daha dərin çəkmələr materiala diqqətli nəzarət tələb etsə də, dayaz çəkmə ştamplama əsaslı istehsalda yüksək səmərəlidir.
Proqressiv möhürləmə
Proqressiv ştamplama birdən çox əməliyyatı — boşaltma, deşmə, əymə və formalaşdırmanı — tək bir qəlib dəstində birləşdirir. Hər presləmə hərəkəti ilə material növbəti stansiyaya keçir. Mənim layihələrimdə, proqressiv qəliblər yüksək həcmli istehsalın əsasını təşkil edir və dəqiqədə yüzlərlə hazır hissənin əla təkrarlanma qabiliyyəti ilə əldə edilməsinə nail olur.
Metal ştamplamada hansı materiallardan geniş istifadə olunur?
Material seçimi metal ştamplama performansında, qiymətində və hissənin etibarlılığında mühüm rol oynayır. Mühəndislik baxımından düzgün material formalaşdırma, möhkəmlik, korroziyaya davamlılıq və istehsal səmərəliliyini tarazlaşdırır.
Karbon polad
Karbon polad əla formalaşdırma qabiliyyəti, möhkəmliyi və səmərəliliyi səbəbindən ən çox istifadə edilən ştamplama materialıdır . Aşağı karbonlu markalar asanlıqla formalaşdırılır və mötərizələr, panellər və struktur komponentləri üçün uyğundur. Layihələrimdə karbon polad çox vaxt həddindən artıq material xərci olmadan möhkəmlik tələb olunduqda seçilir.
Paslanmaz polad
Paslanmayan polad üstün korroziyaya davamlılıq və davamlılıq təklif edir , bu da onu tibbi cihazlar, qida avadanlıqları və açıq hava tətbiqləri üçün ideal edir. Karbon poladdan daha çətin formada olsa da, qəlib dizaynı və yağlama optimallaşdırıldıqda ştamplamada yaxşı nəticə göstərir. Uzunmüddətli ətraf mühit müqaviməti vacib olduqda, mən tez-tez paslanmayan poladdan istifadə etməyi məsləhət görürəm.
Alüminium ərintiləri
Alüminium yüngül xüsusiyyətləri və korroziyaya davamlılığı ilə qiymətləndirilir . Daha nazik ölçülərdə yaxşı möhürləyir və ümumiyyətlə avtomobil, elektronika və aerokosmik komponentlərdə istifadə olunur. Təcrübəmdən məlum olur ki, alüminium ştamplama hissələrin çəkisini əhəmiyyətli dərəcədə azaldır və eyni zamanda korpuslar və mötərizələr üçün kifayət qədər möhkəmlik saxlayır.
Mis və mis ərintiləri (Laçın, Bürünc)
Mis və onun ərintiləri elektrik və istilik keçiriciliyi üçün geniş istifadə olunur . Pirinç və bürünc təmiz mislə müqayisədə daha yaxşı möhkəmlik və aşınma müqaviməti təklif edir. Mən bu materialların keçiricilik və dəqiqliyin vacib olduğu elektrik terminallarında, konnektorlarda və kontakt komponentlərində istifadə olunduğunu tez-tez görürəm.
Yüksək Möhkəmlikli və Xüsusi Ərintilər
Tələbkar tətbiqlər üçün yüksək möhkəmlikli poladlar və xüsusi ərintilər istifadə edilə bilər. Bu materiallar təkmilləşdirilmiş yorğunluğa davamlılıq təmin edir, lakin dəqiq proses nəzarəti tələb edir. Belə hallarda, material seçimi qəlibin ömrünə və presləmə tonnajı tələblərinə birbaşa təsir göstərir.
İstehsal baxımından, möhürlənmiş hissələrin əksəriyyəti 0.3 mm-6 mm qalınlıq aralığında olur və burada formalaşdırma səmərəliliyi və ölçülü tutarlılıq optimaldır.
Möhürlənmiş Metal Nədir? Tipik Hissələr və Tətbiqlər
Möhürlənmiş metal, ştamplama prosesləri vasitəsilə qəliblər və preslər vasitəsilə əmələ gələn təbəqə metal hissələrə aiddir. Mühəndislik baxımından, möhürlənmiş metal təkrarlana bilməsi, səmərəliliyi və yüksək həcmli istehsal üçün uyğunluğu ilə müəyyən edilir.
Struktur Mötərizələr və Montaj Plitələri
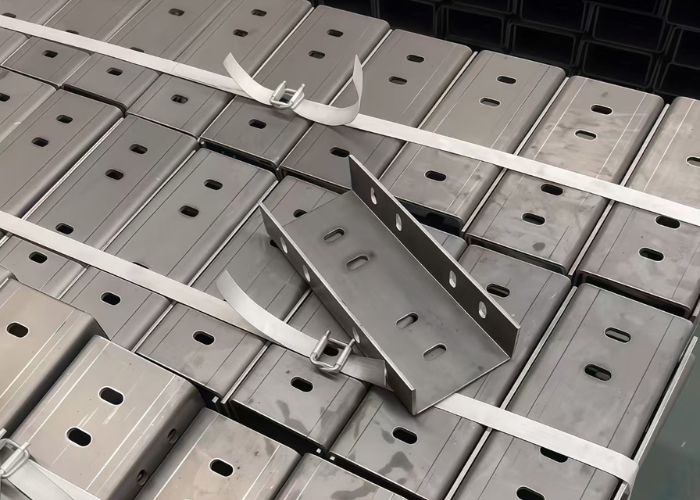
Möhürlənmiş mötərizələr ən çox yayılmış möhürlənmiş metal hissələr arasındadır. Onlar avtomobil çərçivələrində, sənaye avadanlıqlarında və cihazlarda struktur dəstəyi və dəqiq montaj interfeysləri təmin etmək üçün geniş istifadə olunur. Layihələrimdə bu hissələr istehsal həcmi 10,000 vahidi keçdikdə tez-tez işlənmiş komponentləri əvəz edir və kəsmə vahidi xeyli baha başa gəlir.
Elektrik Terminalları və Konnektorları
Möhürlənmiş metal elektrik və elektron tətbiqlərdə, xüsusən də terminallar, kontaktlar və torpaqlama komponentləri üçün vacibdir. Mis və pirinç möhürlənmiş hissələr sıx ölçülü toleransları qoruyarkən əla keçiricilik təmin edir. Saatda minlərlə eyni terminal istehsal etmək üçün mütərəqqi ştamplamanın istifadə edildiyini tez-tez görürəm.
Korpuslar, Qapaqlar və Qalxanlar
Bir çox möhürlənmiş metal hissələr korpus, örtük və ya elektromaqnit qalxan kimi xidmət edir. Bu komponentlər möhürləmənin nazik divarlar və ardıcıl həndəsələr yaratmaq qabiliyyətindən faydalanır. İstehlakçı elektronikasında və sənaye idarəetmə sistemlərində möhürlənmiş korpuslar çəkini azaltmağa və montaj səmərəliliyini artırmağa kömək edir.
Klipslər, Yaylar və Saxlayıcılar
Möhürlənmiş kliplər və yay elementləri bərkitmə, yerləşdirmə və vibrasiyanın idarə olunması üçün geniş istifadə olunur. Mühəndislik baxımından, ştamplama bu hissələrin dəqiq formalar əldə edərkən elastik xüsusiyyətlərini qorumağa imkan verir. Mən bu hissələrə tez-tez avtomobil interyerlərində və mexaniki yığımlarda rast gəlirəm.
Panellər və Möhkəmləndirici Komponentlər
Böyük ştamplanmış panellər və möhkəmləndirici hissələr avtomobil və məişət texnikası istehsalında geniş yayılmışdır. Materialın qalınlığını artırmadan sərtliyi artırmaq və möhkəmlik-çəki nisbətlərini yaxşılaşdırmaq üçün tez-tez relyefli xüsusiyyətlər əlavə olunur.
Ümumiyyətlə, möhürlənmiş metal hissələr dizaynlar sabit olduqda və istehsal həcmi yüksək olduqda ən təsirli olur və bu da onları avtomobil, elektronika, məişət texnikası və sənaye avadanlıqları kimi sahələr üçün ideal hala gətirir.
Metal Ştamplama üçün Əsas Dizayn Mülahizələri
Uğurlu metal ştamplama alətlərdən tutmuş dizayna qədər çox asılıdır. Mühəndislik baxımından düzgün dizayn mülahizələri alət riskini azaldır, hissələrin keyfiyyətini yaxşılaşdırır və istehsal xərclərini əhəmiyyətli dərəcədə azaldır.
Material Seçimi və Qalınlığı
Material seçimi birbaşa formaya, qəlibin ömrünə və presləmə tonnajına təsir göstərir. İdarə etdiyim əksər layihələrdə optimal qalınlıq 0.3 mm ilə 6 mm arasında dəyişir. Daha yumşaq materiallar (aşağı karbonlu polad, alüminium) daha sıx radiuslara imkan verir, paslanmayan polad isə çatlamanın qarşısını almaq üçün daha mühafizəkar dizayn tələb edir.
Əyilmə radiusu və kənar məsafəsi
Kəskin əyilmələr gərginliyin konsentrasiyasını artırır və cırılma riskini artırır. Tətbiq etdiyim ümumi bir qayda, əksər metallar üçün minimum daxili əyilmə radiusu ≥ material qalınlığıdır. Ölçü sabitliyini qorumaq üçün deşiklər və elementlər əyilmə xətlərindən və kənarlarından ən azı 1-1.5 × material qalınlığında yerləşdirilməlidir.
Tolerantlıqlar və Təkrarlanma
Möhürləmə təkrarlanma baxımından üstündür, ultra sıx birdəfəlik toleranslar deyil. Mən adətən müştərilərə prosesin böyük partiyalarda səmərəli işləməsinə imkan verən funksional toleranslarla dizayn etməyi məsləhət görürəm. Həddindən artıq sıx toleranslar çox vaxt funksional fayda olmadan alətlərin mürəkkəbliyini artırır.
Hissə Həndəsəsi və Xüsusiyyət Mürəkkəbliyi
Möhürlənmiş hissələr 2D və ya dayaz 3D həndəsə ilə ən yaxşı nəticəni göstərir. Dərin çəkmələr, alt kəsiklər və ya qəfil qalınlıq keçidləri alət xərclərini və qüsur riskini artırır. Mürəkkəblik artdıqda, mən tez-tez xüsusiyyətləri bölməyi və ya möhürləməni ikinci dərəcəli əməliyyatlarla birləşdirməyi məsləhət görürəm.
Taxıl istiqaməti və material axını
Lövhə metal dənəciklərinin istiqaməti əyilmə gücünə və yorğunluq göstəricilərinə təsir göstərir. Təhlükəsizlik baxımından vacib olan hissələrdə çatlamanı azaltmaq və tutarlılığı artırmaq üçün həmişə dənəciklərin istiqamətini əyilmə xətlərinə nisbətən nəzərdən keçirirəm.
Alətlər və İstehsal Həcminin Uyğunlaşdırılması
Dizayn qərarları gözlənilən həcmlə uyğun olmalıdır. 10,000–20,000 ədəddən çox istehsal üçün mütərəqqi ştamplara investisiya qoymaq məntiqlidir. Daha aşağı həcmlər və ya inkişaf edən dizaynlar üçün daha sadə alətlər və ya CNC prototipləri riski azaldır.
İstehsalatda möhürləmənin üstünlükləri və məhdudiyyətləri
Metal ştamplama yüksək həcmli istehsal üçün misilsiz səmərəlilik təklif edir, lakin universal bir həll yolu deyil. Mühəndislik baxımından, həm üstünlüklərini, həm də məhdudiyyətlərini anlamaq düzgün istehsal prosesini düzgün mərhələdə seçmək üçün vacibdir.
Metal möhürləmənin üstünlükləri
Təcrübəmdən belə çıxır ki, ştamplamanın ən böyük üstünlüyü miqyaslanma qabiliyyətidir. Alətlər hazırlandıqdan sonra ştamplama minimal variasiya ilə on minlərlə milyonlarla eyni hissə istehsal edə bilər. Proqressiv qəlib qurğularında dövr müddəti dəqiqədə 100-600 vuruşa çata bilər ki, bu da vahidin qiymətini kəskin şəkildə azaldır.
Digər əsas üstünlük isə miqyasda xərc səmərəliliyidir. Alətlərə investisiya qoyuluşu yüksək olsa da, həcm 10,000-20,000 vahidi keçdikdə, hissə başına xərc CNC emalı ilə müqayisədə 50-80% azalır. Bu, ştamplamanı uzunmüddətli istehsal proqramları üçün ideal hala gətirir.
Ştamplama həmçinin əla təkrarlanma və tutarlılıq təmin edir. Formalaşdırma prosesi bərkimiş polad qəliblər tərəfindən idarə olunduğundan, partiyalar arasında ölçü variasiyası olduqca aşağıdır. Mən tez-tez bu üstünlüyün avtomobil mötərizələrində, elektrik terminallarında və dəyişdirilə bilən cihaz korpuslarında istifadə edildiyini görürəm.
Bundan əlavə, ştamplama karbon polad, paslanmayan polad, alüminium, mis və pirinç kimi nazik təbəqə metallar üçün çox uyğundur. Bu proses materialın davamlılığını qoruyur və bu da qaynaqlanmış və ya işlənmiş yığımlarla müqayisədə daha yaxşı yorğunluq göstəricilərinə səbəb ola bilər.
Metal möhürləmənin məhdudiyyətləri
Güclü tərəflərinə baxmayaraq, ştamplamanın açıq məhdudiyyətləri var. Ən əhəmiyyətlisi yüksək ilkin alət xərcləri və uzun hazırlıq müddətidir. Mürəkkəb ştamplamaların dizaynı, istehsalı və təsdiqlənməsi 4-8 həftə və ya daha çox vaxt apara bilər ki, bu da ştamplamanı təcili layihələr üçün yararsız edir.
Ştamplama həmçinin dizayn elastikliyindən məhrumdur. Hər hansı bir böyük dizayn dəyişikliyi adətən qəlibin modifikasiyasını və ya tam yenidən qurulmasını tələb edir ki, bu da baha başa gələ və vaxt apara bilər. Tez-tez düzəlişlər edilən layihələrdə, dizayn sabitləşənə qədər adətən CNC emalı və ya lazerlə kəsmə tövsiyə olunur.
Həndəsi mürəkkəblik başqa bir məhdudiyyətdir. Ştamplama 2D və ya dayaz 3D formalar üçün ən yaxşı şəkildə işləyir. Dərin boşluqlar, alt kəsiklər və ya qalın en kəsiklər çox vaxt praktik ştamplama limitlərini aşır və alternativ proseslər tələb edir.
Nəhayət, ştamplama az həcmli istehsal üçün nadir hallarda iqtisadi cəhətdən sərfəlidir. Kiçik partiyalar üçün, hər hissənin səmərəliliyindən asılı olmayaraq, alət xərcləri əsaslandırıla bilməz.
Digər proseslər əvəzinə möhürləmədən nə vaxt istifadə etməlisiniz?
Metal ştamplama, hissənin həndəsəsi sabit, istehsal həcmi yüksək və vahid dəyəri ciddi şəkildə nəzarətdə saxlanılmalı olduqda nəzərdən keçirilməlidir. Mühəndislik baxımından, dizayn təsdiqlənmədən kütləvi istehsala keçdikdən sonra ştamplama ən səmərəli seçimə çevrilir.
Təcrübəmdən belə çıxır ki, illik istehsal 10,000–20,000 vahidi keçdikdə ştamplama digər istehsal proseslərindən daha yaxşı nəticə göstərir. Bu miqyasda ilkin alət xərcləri tez bir zamanda amortizasiya olunur və oxşar metal təbəqə hissələri üçün CNC emalı ilə müqayisədə idarəetmə vahidinin dəyəri 50-80% azalır.
Xüsusilə, hissələrin qalınlığı 0.3 mm-dən 6 mm-ə qədər olan nazik təbəqə metallardan, adətən poladdan, paslanmayan poladdan, alüminiumdan, misdən və ya pirinçdən hazırlanması zamanı ştamplama effektivdir. Formalaşdırma prinsipi materialın çıxarılmasından daha çox, idarə olunan plastik deformasiyaya əsaslanır ki, bu da son dərəcə sürətli dövrə vaxtlarına imkan verir - mütərəqqi qəlib qurğularında tez-tez dəqiqədə yüzlərlə hissə.
Mən tez-tez aşağıdakı hallarda möhürləməni məsləhət görürəm:
- Hissə dizaynı ölçülü sabitdir və dəyişməsi ehtimalı azdır
- Həndəsə əsasən 2D və ya dayaz 3D-dir
- Tolerantlıqlar ultra sıx deyil, təkrarlana bilər
- Kosmetik tutarlılıq böyük partiyalarda vacibdir
Real layihələrdə tez-tez müştərilərin CNC emalı və ya lazer kəsmə üsulu ilə prototip mötərizələri və ya korpusları hazırladığını görürəm. Dizayn tamamlandıqdan və tələb artdıqdan sonra ştamplamaya keçid xərcləri əhəmiyyətli dərəcədə azaldır və eyni zamanda tutarlılığı artırır. Bu keçid avtomobil komponentlərində, elektrik terminallarında, cihaz korpuslarında və sənaye montaj hissələrində geniş yayılmışdır.
Lakin, ştamplama az həcmli, yüksək dərəcədə mürəkkəb və ya tez-tez yenidən işlənən dizaynlar üçün ideal deyil. Bu hallarda, istehsal sabitləşənə qədər CNC emalı və ya lazer kəsmə daha yaxşı seçim olaraq qalır.
Metal ştamplamadan istifadə edən sənaye sahələri
Metal ştamplama ən çox miqyaslı istehsal, ardıcıl hissə keyfiyyəti və nəzarət edilən vahid dəyəri tələb edən sənaye sahələrində istifadə olunur. Mühəndislik baxımından, məhsul dizaynı təsdiqləndikdən və istehsal həcmi artdıqdan sonra ştamplama üstünlük verilən həll yoluna çevrilir.
Təcrübəmdə, avtomobil sənayesi metal ştamplamanın ən böyük istehlakçısı olaraq qalır və qlobal ştamplama metal tələbatının təxminən 35-40%-ni təşkil edir. Nəqliyyat vasitələrinin konstruksiyaları ştamplama mötərizələrinə, möhkəmləndirici lövhələrə, kuzov panellərinə və montaj komponentlərinə çox güvənir, çünki ştamplama vahid möhkəmlik, proqnozlaşdırıla bilən tolerantlıqlar və avtomatlaşdırılmış montaj xətləri ilə uyğunluq təmin edir. Alətlər qurulduqdan sonra, minimal variasiya ilə milyonlarla eyni hissə istehsal edilə bilər.
Elektronika və elektrik sənayesi , xüsusən də terminallar, qoruyucu örtüklər, kontakt yaylar və dəqiq çərçivələr üçün digər əsas istifadəçidir. Kompakt dizaynları və yüksək elektrik keçiriciliyini dəstəkləmək üçün tez-tez mis, pirinç və nazik kalibrli poladın yüksək sürətlə möhürləndiyini görürəm. CNC emalı ilə müqayisədə möhürləmə, böyük həcmlər üçün daha aşağı vahid xərclə daha nazik divarlar və daha dar meydança məsafəsi təmin edir.
Sənaye avadanlıqları və maşınlarında metal ştamplama struktur mötərizələrə, korpuslara, mühərrik komponentlərinə və bərkidici lövhələrə geniş tətbiq olunur. Bu sənaye sahələri, xüsusən də uzunmüddətli istehsal proqramlarında təkrarlana bilməsi və mexaniki etibarlılığına görə ştamplamaya dəyər verir. Mən tez-tez CNC emalından istifadə edərək bu cür hissələrin prototipini hazırlayan və illik tələbat 10,000-20,000 ədədi keçdikdən sonra ştamplamaya keçən müştərilərlə işləyirəm.
Cihaz , HVAC və enerji sektorları da panellər, çərçivələr, kliplər və montaj sistemləri üçün ştamplamadan asılıdır. Bu tətbiqlərdə ştamplama həm struktur bütövlüyünü, həm də xərc səmərəliliyini dəstəkləyir, eyni zamanda hissələrin məhsul nəsilləri boyunca dəyişdirilə biləcəyini təmin edir.
Möhürləmə və CNC emalı: Layihəniz üçün hansı uyğundur?
Ştamplama və CNC emalı arasında seçim edərkən qərar əsasən istehsal həcmindən, qiymətdən və dizayn çevikliyindən asılıdır. Təcrübəmdən belə çıxır ki, ştamplama aşağı vahid dəyəri olan yüksək həcmli, sabit dizaynlar üçün ən yaxşısıdır, CNC emalı isə prototiplər, mürəkkəb həndəsələr və aşağı və orta həcmlər üçün idealdır. Aşağıdakı cədvəl mühəndislərə və alıcılara istehsal ehtiyacları üçün düzgün prosesi seçməyə kömək etmək üçün əsas fərqləri vurğulayır.
| Müqayisə faktoru | Damgalama | CNC işləmə |
| İstehsal prinsipi | Metal lövhələri qəliblər və presləmə qüvvəsi ilə formalaşdırır | Kəsici alətlərdən istifadə edərək materialı çıxarır |
| Ən Yaxşı İstehsal Həcmi | Yüksək həcmli (10,000+ hissə) | Aşağı və orta həcmdə (1–5,000 hissə) |
| Alətlərin dəyəri | Yüksək ilkin qəlib dəyəri | Aşağı alət dəyəri |
| Vahid qiymət | Alətlərdən sonra amortizasiya çox aşağıdır | Hər hissə üçün daha yüksək |
| Dizayn Elastikliyi | Alətlər düzəldildikdən sonra aşağı | Çox yüksək, dəyişdirmək asandır |
| Qurğuşun Time | Uzun quraşdırma, sürətli istehsal | Sürətli quraşdırma, hissə başına daha yavaş dövr |
| Materialın qalınlığı diapazonu | Nazik təbəqə metal (adətən ≤6 mm) | Qalın bloklar da daxil olmaqla geniş çeşid |
| Həndəsi mürəkkəblik | 2D və ya dayaz 3D formalar üçün ən yaxşısıdır | Mürəkkəb 3D həndəsələr üçün idealdır |
| Ölçü Dəqiqliyi | Böyük partiyalarda yüksək tutarlılıq | Hər bir hissə üçün yüksək dəqiqlik |
| Surface Finish | Alətlərdən və sonrakı emaldan asılıdır | Əla, idarəolunan bitirmələr |
| Tipik Applications | Mötərizələr, korpuslar, kliplər, panellər | Prototiplər, korpuslar, dəqiq komponentlər |
| Dizayn Dəyişdirmə Xərci | Çox yüksək (alətlərin yenidən dizaynı) | Aşağı (proqram modifikasiyası) |
| İdeal İstifadə Çantası | Sabit dizayn, kütləvi istehsal | Prototipləmə, xüsusi hazırlanmış, az həcmli hissələr |
FAQ
Möhürlənmiş metal adətən nə üçün istifadə olunur?
Möhürlənmiş metal adətən mötərizələr, korpuslar, konnektorlar, kliplər və struktur komponentlər üçün istifadə olunur. Mən tez-tez avtomobil, istehlakçı elektronikası və sənaye avadanlıqlarında tətbiq olunan möhürlənmiş hissələri görürəm. Bu hissələr tez-tez ardıcıl həndəsə və yüksək istehsal həcmləri tələb edir. Bir çox hallarda, möhürləmə əlavə emal olmadan qaynaq, örtük və ya yığma kimi sonrakı prosesləri dəstəkləyir.
Möhürləmə presi nə üçün istifadə olunur?
Ştamplama əməliyyatları zamanı metalın formalaşdırılması üçün tələb olunan qüvvəni yaratmaq üçün ştamplama presindən istifadə olunur. Təcrübəmdən belə çıxır ki, yüksək sürətli istehsal üçün mexaniki preslərə üstünlük verilir, hidravlik preslər isə dərin dartma üçün daha yaxşı nəzarət təklif edir. Materialın qalınlığından, hissənin həndəsəsindən və tələb olunan formalaşdırma qüvvəsindən asılı olaraq presin tutumu 20 tondan aşağıdan 1,000 tona qədər dəyişə bilər.
Möhürləmə anlayışı nədir?
Ştamplama konsepsiyası, metal təbəqəni müəyyən həndəsələrə formalaşdırmaq üçün idarə olunan qüvvə və dəqiq alətlərdən istifadəyə əsaslanır. Mənim təcrübəmə görə, ştamplama, tək və ya təkrarlanan presləmə hərəkəti ilə kəsmə, əyilmə və ya formalaşdırma əməliyyatlarını yerinə yetirmək üçün yumruqlara və qəliblərə əsaslanır. Bu konsepsiya istehsalçılara minlərlə və ya milyonlarla hissədə ölçülü uyğunluq əldə etməyə imkan verir. Formalaşdırma prosesini standartlaşdırmaqla ştamplama variasiyanı minimuma endirir, material tullantılarını azaldır və kütləvi istehsalda proqnozlaşdırıla bilən mexaniki performansı təmin edir.
Niyə möhür vurulmalıdır?
Yüksək həcmli istehsal, xərc səmərəliliyi və təkrarlanma vacib olduqda ştamplama tələb olunur. Mənim fikrimcə, ştamplama istehsalçılara alətlər amortizasiya edildikdən sonra vahid dəyərini emalla müqayisədə 50%-dən çox azaltmağa imkan verir. Bu, həmçinin daha sürətli dövr müddətlərini təmin edir və tez-tez hər presləmə vuruşunda bir bitmiş hissəni bir saniyədən az müddətdə istehsal edir. Avtomobil və elektronika kimi sənaye sahələrində ştamplama davamlı keyfiyyət və möhkəm tolerantlıqları qoruyarkən tələbatı ödəmək üçün vacibdir.
Nəticə
Metal ştamplama, dizayn sabitliyinin, xərc səmərəliliyinin və təkrarlanma qabiliyyətinin vacib olduğu təbəqə metal hissələrinin yüksək həcmli istehsalı üçün ən uyğundur. Ştamplamanın necə işlədiyini, material və dizayn tələblərini və digər istehsal proseslərindən nə vaxt daha yaxşı nəticə verdiyini anlayaraq mühəndislər məhsulun həyat dövrünün əvvəlində məlumatlı qərarlar qəbul edə bilərlər.
TiRapid - də biz metal ştamplama layihələrini mühəndislik baxımından ön plana çıxan yanaşma ilə dəstəkləyirik — dizayn qiymətləndirməsindən və material seçimindən tutmuş alətlərin hazırlanmasına və sabit kütləvi istehsala qədər — müştərilərə prototipləşdirmədən miqyaslı istehsala inamla keçməyə kömək edirik.
















