
Dəlik emalı, mövcud dəliyi böyütmək və düzəltmək üçün istifadə edilən dəqiq kəsmə prosesidir. İlkin dəliyi yaradan qazmadan fərqli olaraq, dəlik son funksional tələblərə cavab verə bilmədikdə, dəlik diametrini, yuvarlaqlığını, düzlüyünü, hizalanmasını və daxili səth keyfiyyətini artırır.
Bu təlimatda qazma emalı prosesi, ümumi metodlar və alətlər, dəlik tolerantlıqları, dəqiqliyə təsir edən amillər, uyğun materiallar, tətbiqlər və qazma, qazma və deşmə arasındakı fərqlər izah olunur. Həmçinin, ümumi emal problemləri və dəqiq dəliklər üçün səmərəli bir metodun necə seçiləcəyi də əhatə olunur.
Darıxdırıcı emal nədir?
Dəlik qazma, adətən dəlik çubuğuna quraşdırılmış tək nöqtəli kəsici alətdən istifadə edərək əvvəlcədən mövcud olan çuxurun içərisindən materialı çıxarır. Başlanğıc çuxur qazıla, tökmə edilə, döyülə və ya başqa bir emal əməliyyatı ilə istehsal edilə bilər. Daha sonra torna, frezer mərkəzi, jiq qazma maşını və ya xüsusi dəlik maşını onu tələb olunan ölçüyə və həndəsəyə qədər böyüdə və təkmilləşdirə bilər.
Qazmanın əsas dəyəri sadəcə dəliyi böyütmək deyil. Bu, maşinistə həndəsəni düzəltməyə və dəlik ilə hissənin digər funksional xüsusiyyətləri arasında daha nəzarətli bir əlaqə qurmağa imkan verir.
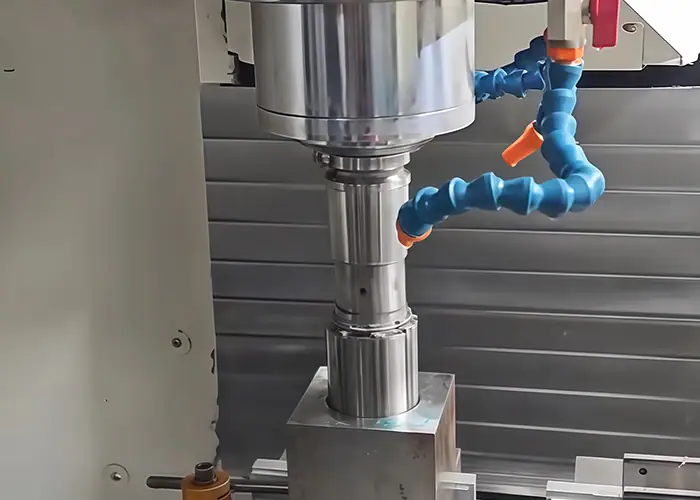
Darıxdırıcı nəyi yaxşılaşdırır?
Dəliklərin qazılması əsasən deşik diametrini, yuvarlaqlığını, düzlüyünü, hizalanmasını və səth keyfiyyətini yaxşılaşdırır. Dəlik yastıq, vtulka, val, möhür, istiqamətləndirici və ya digər dəqiq komponent qəbul etdikdə, bu xüsusiyyətlər adətən nominal diametrdən daha çox əhəmiyyət kəsb edir.
Qazılmış dəlik tələb olunan ölçüyə yaxın ola bilər, lakin yenə də konusvari, axıntı və ya mövqe xətası ola bilər. Nəzarətli qazma keçidi materialı maşın milinə və müəyyən edilmiş ölçüyə nisbətən kənarlaşdırır və bu da son dəliyin nəzərdə tutulan oxuna və həndəsəsinə daha yaxşı uyğunlaşmasına imkan verir.
Daxili görünüş də eyni dərəcədə vacibdir. Yastıq oturacaqları, sürüşmə uyğunluqları və möhürləyici səthlər sabit təmas şərtlərinə ehtiyac duyur, buna görə də sabit qazma əməliyyatı kobud qazılmış və ya tökmə dəlikdən daha vahid bir səth təmin edə bilər.
Qazma emalı nə vaxt lazımdır?
Mövcud dəlik kiçik, dairəvi olmayan, səhv düzülmüş və ya son yığım üçün kifayət qədər dəqiq olmadıqda, qazma üsulu uyğundur. Həmçinin, tökmə və ya döymə dəliyində nəzarətli bir hazır dəlik yaratmaq üçün kifayət qədər emal icazəsi olduqda da faydalıdır.
Tipik nümunələrə yastıq korpusları, ötürücü qutu dəlikləri, hidravlik komponentlər, mühərrik korpusları, mühərrik komponentləri və dəqiq alətlər daxildir. Hər bir halda, dəlik açma ehtiyacı təkcə dəliyin diametrindən deyil, dəliyin funksional tələbindən irəli gəlir.
Boş tolerantlığı olan sadə bir boşluq dəliyi üçün qazma artıq kifayət edə bilər. Funksional təkmilləşdirmə təmin etməyən yerlərdə qazma əlavə etmək yalnız emal müddətini və dəyərini artırır.
Qazma emalı prosesi necə işləyir?
Dəqiq qazma emalı prosesi deşmə dərinliyindən, diametrdən, materialdan, başlanğıc vəziyyətindən və son tolerantlıqdan asılıdır. Sadə hissələr yalnız bir düzəldici keçid tələb edə bilər, dəqiq hissələr isə kobud, yarı-bitmiş və son qazma tələb edə bilər.
Praktik qazma prosesi dəliyin və onun emal məlumatlarının müəyyən edilməsi ilə başlayır, sonra isə son yoxlamadan əvvəl ölçü və həndəsə tədricən düzəldilir.
Çuxur Hazırlanması və Quraşdırılması
İlkin açılış qazma, tökmə, döymə və ya kobud emaldan yarana bilər. Qazma işlərinə başlamazdan əvvəl iş parçası uyğun bir yerdən yerləşdirilməli və möhkəm bir şəkildə bərkidilməlidir.
Quraşdırma dəqiqliyi çox vacibdir, çünki qazma aləti dəzgahın proqramlaşdırılmış oxunu izləyir. İş parçasının verilənlər bazası və ya quraşdırması səhvdirsə, dəlik düzgün diametrə çata bilər, lakin yenə də yataq oturacaqlarına, birləşmə səthlərinə, bolt naxışlarına və ya digər xüsusiyyətlərə nisbətən səhv yerləşdirilə bilər.
Başlanğıc dəlikdə həmçinin qazma alətinin səthi təmizləməsi və nəzərdə tutulan həndəsəni düzəltməsi üçün kifayət qədər material olmalıdır. Qazma yalnız yeni dəliyin qurulması üçün kifayət qədər material qaldıqda hizalanmanı yaxşılaşdıra bilər.
Kobud və Yarımfabrikatlı Qazma
Kobud qazma artıq materialın əksəriyyətini aradan qaldırır. Tökmə səthləri düzəltmək, əhəmiyyətli dərəcədə emal ehtiyatını aradan qaldırmaq və nizamsız ilkin dəliyi tələb olunan həndəsəyə yaxınlaşdırmaq üçün faydalıdır.
Daha sərt tələblər üçün, yarı-finiş keçidi son qazmadan əvvəl daha vahid bir ehtiyat yarada bilər. Bu, son keçid zamanı çıxarılan material miqdarını azaldır və kəsmə qüvvələrini sabitləşdirməyə kömək edir.
Məqsəd hər mərhələni eyni dərəcədə dəqiq etmək deyil. Kobudluq əsas şərti yaradır, sonrakı keçidlər isə həndəsi və ölçülü dəyişiklikləri tədricən azaldır.
Finish və Precision Borulama
Son qazma əməliyyatı son diametri, hizalanmanı və daxili səth keyfiyyətini müəyyən etmək üçün az miqdarda materialı çıxarır. Kəsmə yüngül olduğundan, alətin sərtliyi, dəzgahın sabitliyi, yerdəyişmənin idarə olunması və vibrasiya xüsusilə vacib hala gəlir.
Dəqiq qazma üsulu adətən yastıq oturacaqları, val dayaq dəlikləri, möhürləmə sahələri və digər quraşdırılmış komponentlər üçün istifadə olunur. Sabit CNC avadanlığı və incə qazma alətləri sıx dəlik tolerantlıqlarına tab gətirə bilər, baxmayaraq ki, əldə edilə bilən nəticə həmişə dəlik həndəsəsindən, materialdan, alətin çatma yerindən, istilik sabitliyindən və maşının vəziyyətindən asılıdır.
Buna görə də, son keçid ixtiyari tolerantlıq hədəfi ətrafında deyil, funksional tələb ətrafında planlaşdırılmalıdır.
Qazma emalının əsas növləri
Qazma maşınlarının bir çox növü var, lakin istehsal qərarlarının əksəriyyəti iş parçasının ölçüsünə, istiqamətinə, qazma dərinliyinə, girişə və tələb olunan mövqe dəqiqliyinə baxmaqla daha yaxşı başa düşülür.
Məqsəd, kəsici alətin dəliyə etibarlı girişini təmin edərkən iş parçasını və aləti sərt şəkildə dəstəkləyən bir konfiqurasiya seçməkdir.
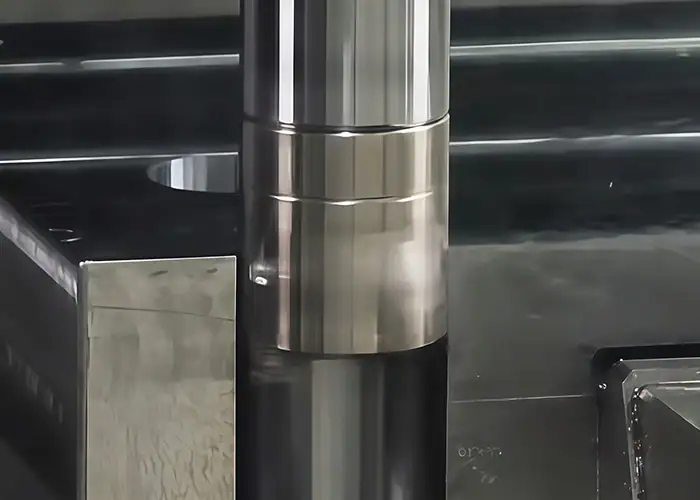
Üfüqi və Şaquli Qazma
Üfüqi qazma emalı mili üfüqi vəziyyətdə yerləşdirir və xüsusilə böyük korpuslar, maşın konstruksiyaları, uzun deşiklər və bir neçə daxili xüsusiyyətə malik komponentlər üçün faydalıdır. Bu tənzimləmə mil və ya masa kəsmə vəziyyətini idarə edərkən böyük iş parçalarının dəstəklənməsini təmin edir. Üfüqi və şaquli qazma həm böyük, həm də dəqiq iş üçün qəbul edilmiş yanaşmalardır.
Şaquli qazma üsulu, üfüqi masada daha asan dəstəklənən böyük, ağır hissələr üçün daha uyğundur. Ağırlıq qüvvəsi iş parçasının oturmuş vəziyyətdə qalmasına kömək edir ki, bu da böyük dairəvi və ya korpus tipli komponentlərin idarə olunmasını asanlaşdıra bilər.
Təcrübədə, qazma dəyirmanı emalı, tez-tez böyük tökmələr, ötürücü qutular, avadanlıq çərçivələri və oxşar hissələr üçün seçilir, burada əhəmiyyətli iş parçası ölçülərində qazma dəqiqliyi qorunmalıdır.
Dəqiqlik və Jig Qazma
Dəqiq qazma, nəzarət edilən diametr, həndəsə və səthi bitirmə əldə etməyə yönəlmişdir. Bu, ənənəvi kobud bir çuxur rəsm tələblərini birbaşa ödəyə bilmədikdə istifadə olunur.
Jig qazma üsulu, dəliklərin yerləşməsinə və xüsusiyyətlər arasındakı mövqe əlaqəsinə əlavə diqqət yetirir. Bu üsul, alətlər, qurğular, qəlib komponentləri, dəqiq korpuslar və müəyyən edilmiş məlumatlara nisbətən bir neçə dəliyin dəqiq yerləşdirilməsi lazım olduğu hissələr üçün faydalıdır.
Buna görə də fərq funksionaldır: dəqiq qazma quyu keyfiyyətinə diqqət yetirir, jig qazma isə dəqiq yerin də vacib olduğu hallarda xüsusilə dəyərlidir.
Xətt, Arxa və Xüsusi Qazma
Xəttlə qazma, iki və ya daha çox qazma qurğusunun ortaq bir ox paylaşması lazım olduqda istifadə olunur. Maşınlarda, avadanlıq korpuslarında və böyük konstruksiya yığımlarında dayaqlar tipik nümunələrdir.
Arxadan qazma, mövcud dəliyin uzaq tərəfində, birbaşa giriş məhdud olduqda, elementin emal edilməsinə imkan verir. Kor və mikro qazma digər spesifik həndəsi tələbləri də ödəyir.
Bu metodlar faydalıdır, lakin onlar eyni əməliyyatın dəyişdirilə bilən versiyaları kimi qəbul edilməkdənsə, giriş, uyğunlaşdırma və ya həndəsə ehtiyaclarına görə seçilməlidir.
Qazma emalında istifadə olunan alətlər
Dəliklərin dəqiqliyi kəsmə sistemindən çox asılıdır. Alət, kəsici kənarı dəlik səthinə qarşı sabit saxlayarkən həddindən artıq əyilmədən tələb olunan dərinliyə çatmalıdır.
Əksər CNC işləri üçün əsas elementlər qazma çubuğu, qazma başlığı və ya tənzimləmə sistemi, kəsici hissə və uyğun yoxlama avadanlığıdır.
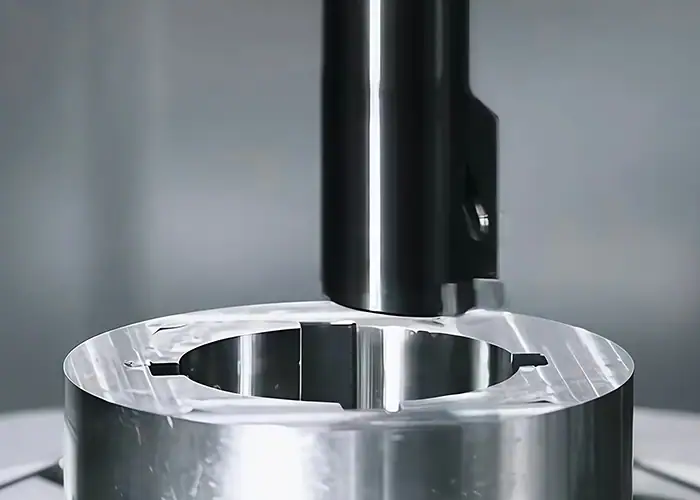
Qazma Çubuqları və Qazma Başlıqları
Dəlikli çubuq kəsici kənarı dəliyin içərisində saxlayır. Onun diametri, materialı, uzunluğu və dayaqsız çıxıntısı sərtliyə birbaşa təsir göstərir.
Uzun çıxıntı zəif qazma performansının ən çox yayılmış səbəblərindən biridir. Dəstəklənməmiş uzunluq artdıqca, çubuq elastik əyilməyə və titrəməyə daha çox həssas olur ki, bu da konus, qeyri-sabit diametr və səs-küy yarada bilər.
Buna görə də, çubuq dəlik həndəsəsinin imkan verdiyi qədər böyük və qısa olmalıdır. İncə dəlik başlıqları, kiçik ofset dəyişikliklərinin son ölçüyə əhəmiyyətli dərəcədə təsir göstərdiyi bitirmə əməliyyatları üçün idarə olunan diametr tənzimləməsini təmin edə bilər.
Kəsmə əlavələri
Əlavə seçimi iş parçasının materialından, kəsmə yükündən, deşmə həndəsəsindən və bitirmə tələbindən asılıdır.
Kəskin, müsbət kəsmə həndəsəsi radial kəsmə qüvvələrini azalda bilər ki, bu da qazma çubuğunun sərtliyi məhdud olduqda faydalıdır. Daha tələbkar materiallar sabit kəsici kənarı qorumaq üçün aşınmaya davamlı karbid dərəcələri və ya örtüklər tələb edə bilər.
Məqsəd sadəcə alətin maksimum ömrü deyil. Qazma əlavəsi həmçinin alətin əyilməsi və deşmə ölçüsünün əməliyyat boyunca sabit qalması üçün proqnozlaşdırıla bilən kəsmə qüvvələri yaratmalıdır.
Ölçmə və Təftiş Alətləri
Dəliyin diametri dəlik ölçü cihazları, daxili mikrometrlər və ya müvafiq koordinat ölçmə avadanlığı ilə yoxlanıla bilər. Düzgün metod dəliyin ölçüsündən, tolerantlıqdan, dərinlikdən və çəkmə tələblərindən asılıdır.
Təkcə diametr ölçməsi həmişə kifayət deyil. Dəqiq bir dəlik üçün mövqenin, axın çıxışının, yuvarlaqlığın, düzlüyün və ya başqa bir dəliklə uyğunluğun yoxlanılması da tələb oluna bilər.
Buna görə də, yoxlama yalnız ən asan xarakteristikanı ölçmək əvəzinə, funksional spesifikasiyanı əks etdirməlidir.
Qazma Emalı Tolerantlıqları və Deşik Dəqiqliyi
Dəqiq dəlik yalnız bir diametr tolerantlığı ilə müəyyən edilə bilməz. Onun funksiyası ölçüdən, yuvarlaqlıqdan, düzlükdən, mövqedən, hizalanmadan və səthin işlənməsindən asılı ola bilər.
Bu, xüsusilə də yataq və val interfeysləri üçün vacibdir, çünki dəlik ölçü baxımından düzgün ola bilər, lakin həndəsəsi zəifdirsə, montaj və ya fırlanma problemlərinə səbəb ola bilər.
Çuxur diametri və uyğunluq tolerantlığı
Tələb olunan dəliyə dözümlülük, dəliyə nəyin yığılacağından asılıdır. Yastıqlar, vtulkalar, sancaqlar, vallar və presləmə komponentləri fərqli uyğunluq tələbləri qoyur.
Buna görə də, boşluq, keçid və müdaxilə uyğunluqları faktiki montaj şərtlərindən, yükdən, temperaturdan, materialdan və xidmət tələblərindən seçilməlidir.
CNC qazma ilə sabit şəraitdə sıx diametr nəzarəti əldə etmək mümkündür. Bununla belə, hər bir dəliyə mümkün olan ən sıx tolerantlığın tətbiqi nadir hallarda iqtisadi cəhətdən sərfəlidir. Kritik uyğunluqlu səthlər sıx nəzarətə layiqdir. Ümumi boşluqlu dəliklər çox vaxt olmur.
Dəyirmi və Düzlük
Qazma yolu ilə əmələ gələn dəlikdə konusvari, əyri və ya dairəvi həndəsə ola bilər. Tökmə əlavə dəyişikliklərə səbəb ola bilər, çünki orijinal dəlik mükəmməl yerləşə və ya formaya salına bilməz.
Dərin deşiklər üçün alətin çatma məsafəsi getdikcə daha vacib olur, çünki çubuğun əyilməsi diametrin deşik uzunluğu boyunca dəyişməsinə səbəb ola bilər. Dəliklərin kəsilməsi zamanı material daha çox nəzarət altında olan kəsmə yolu ilə çıxarılır və bu şərtlər yaxşılaşdırıla bilər. Lakin dərin deşiklər üçün alətin çatma məsafəsi getdikcə daha vacib hala gəlir, çünki çubuğun əyilməsi diametrin deşik uzunluğu boyunca dəyişməsinə səbəb ola bilər.
Buna görə də, dairəvilik və düzlük diametrdən ayrıca nəzərdən keçirilməlidir. Bir yerdə ölçü göstəricisi bütün lülənin məqbul həndəsəyə malik olduğunu təsdiqləyə bilməz.
Dəlik Uyğunlaşdırması və Koaksiallıq
Bir neçə dəlik eyni fırlanan valı dəstəklədikdə və ya bir dəlik başqa bir verilənlər bazası xüsusiyyətinə dəqiq şəkildə uyğunlaşmalı olduqda, hizalanma kritik hala gəlir.
Qazma aləti dəzgah oxuna nisbətən kəsdiyindən, kifayət qədər ehtiyat qalarsa, başlanğıc dəliyindəki bəzi səhvləri düzəldə bilər. Bu, qazmanı xüsusilə yataq korpusları, sürət qutusu komponentləri, mühərrik korpusları və çoxdeşikli yığımlar üçün faydalı edir.
Bir neçə dəliyin ortaq funksional oxda olması lazım olduqda, quraşdırma strategiyası çox vaxt nominal dəlik ölçüsü qədər vacibdir.
Dəliyin İçindəki Səthi Örtük
Daxili səthin örtüyü sürtünməyə, rulmanın təmasına, möhürlənməsinə, sürüşmə davranışına və aşınmaya təsir göstərir.
Hamar örtük hər tətbiq üçün avtomatik olaraq daha yaxşı olmur. Tələb olunan pürüzlülük rulman, vtulka, möhür, yağlama vəziyyəti və ya digər funksional interfeysə uyğun olaraq müəyyən edilməlidir.
Kəsmə sistemi sabit qaldıqda, son dəzgahlama nəzarətli bir səth təmin edə bilər. Funksional tələb dəzgahlamanın iqtisadi cəhətdən əldə edə biləcəyindən artıq olarsa, honlama və ya üyütmə kimi başqa bir sonarma əməliyyatı nəzərdən keçirilə bilər.
Qazma Dəqiqliyinə Təsir Edən Əsas Faktorlar
Dəzgahın dəqiqliyi sərtlik və proses sabitliyindən güclü şəkildə təsirlənir. Maşının tutumu vacibdir, lakin dəqiq CNC maşını həddindən artıq elastik dəzgah çubuğunu və ya qeyri-sabit iş tutumunu kompensasiya edə bilməz.
Ən vacib dəyişənlər alətin çıxıntısı, kəsmə şəraiti, dəzgahın sərtliyi, istilik davranışı, çip boşaldılması və quraşdırma keyfiyyətidir.
Alət Sərtliyi və Çıxışı
Darıxdırıcı çubuq konsol kimi davranır. Onu tutucudan daha uzadmaq sərtliyi azaldır və kəsici qüvvə altında əyilə biləcəyi miqdarı artırır.
Buna görə də dərin dəliklər eyni diametrli dayaz dəliklərdən daha çətindir. Çubuqların az miqdarda hərəkəti effektiv kəsmə radiusunu və nəticədə hazır diametrini dəyişə bilər.
Ən böyük praktik çubuq diametrindən istifadə etmək, dəstəklənməyən uzunluğu minimuma endirmək və lazım olduqda daha sərt və ya vibrasiyaya davamlı çubuq seçmək tutarlılığı artıra bilər.
Kəsmə Sürəti, Yem və Kəsmə Dərinliyi
Kəsmə sürəti, yem və kəsmə dərinliyi materialın çıxarılmasına, kəsmə qüvvəsinə, istiliyə, titrəməyə, səthin işlənməsinə və alətin ömrünə təsir göstərir.
Çuxurun səmərəli şəkildə çıxarılması lazım olduqda, aqressiv kobudluq şəraiti uyğun ola bilər, lakin son qazma daha sabit kəsmə şəraitinə ehtiyac duyur. Həddindən artıq radial yük qazma çubuğunu əyə bilər, qeyri-sabit sürət diapazonu isə səs-küyə səbəb ola bilər.
Qazma üçün universal parametrlər dəsti yoxdur. Material, alət həndəsəsi, çubuğun sərtliyi, dəzgahın gücü və deşmə ölçüləri birlikdə nəzərə alınmalıdır.
Maşın Sabitliyi, Soyuducu və Çip Nəzarəti
Sərt iş tutumu və sabit mil hərəkəti alətlə dəlik arasında nəzərdə tutulan əlaqəni qorumağa kömək edir.
Soyuducu maye, xüsusən də qırıntıların daha az çıxma yolunun olduğu daha dərin dəliklərdə temperaturu idarə edə və qırıntıların çıxarılmasına kömək edə bilər. Zəif boşaltma qırıntıların bitmiş divara doğru yenidən kəsilməsinə, səth keyfiyyətinə zərər verməsinə və ya alətin aşınmasını sürətləndirməsinə səbəb ola bilər.
Toleranslar sıxlaşdıqda istilik tutarlılığı da vacibdir. Alət, mil və iş parçasının temperatur dəyişiklikləri ölçüləri son dəlik ölçüsünə təsir edəcək qədər dəyişə bilər.
Qazma emalı üçün uyğun materiallar
Qazma üsulu geniş çeşiddə metallarda və mühəndislik plastiklərində istifadə edilə bilər. Proses prinsipi oxşar olaraq qalır, lakin materialın davranışı kəsmə qüvvələrini, istilik yaranmasını, alət aşınmasını, büzüşmə əmələ gəlməsini və əldə edilə bilən səth keyfiyyətini dəyişir.
Aşağıdakı cədvəldə ümumi mülahizələr ümumiləşdirilib.
| Material | Emal Xarakterikliyi | Əsas Darıxdırıcı Mülahizə |
| Alüminium | Yaxşı emal qabiliyyəti | Qurulmuş kənar və səth keyfiyyəti |
| Karbon / Ərintili Polad | Güclü, geniş istifadə olunur | Kəsmə qüvvəsi və alət aşınması |
| Paslanmaz polad | Korroziya davamlı | İşin sərtləşməsi və istiliyə nəzarət |
| Çuqun | Ölçü baxımından sabit, lakin aşındırıcıdır | Alət aşınması və çip nəzarəti |
| Titanium | Yüksək gücü-çəki nisbəti | İstilik konsentrasiyası və alət ömrü |
| Pirinç / Mis | Yaxşı funksional xüsusiyyətlər | Burr əmələ gəlməsi və material davranışı |
| Mühəndislik Plastikləri | Yüngül və korroziyaya davamlıdır | İstilik və deformasiya |
Alüminium ümumiyyətlə materialın səmərəli şəkildə çıxarılmasına imkan verir, lakin alətin itiliyi və çip nəzarəti hələ də işin gedişatına təsir göstərir. Polad və ərintili polad kəsmə qüvvəsinə və aşınmaya daha çox diqqət yetirməyi tələb edir, paslanmayan polad isə kəsici kənar təmiz kəsmək əvəzinə sürtünərsə, sərtləşə bilər.
Çuqun adətən korpuslarda və dəzgah hissələrində qazılır, lakin onun aşındırıcı təbiəti alətlərin aşınmasını sürətləndirə bilər. Titan istiliyi kəsmə zonasının yaxınlığında cəmləşdirir və bu da sabit alətlərin və istilik idarəetməsinin xüsusilə vacibliyini artırır.
Mühəndislik plastikləri də dəqiq şəkildə qazıla bilər, baxmayaraq ki, deformasiyanı məhdudlaşdırmaq üçün istilik və sıxma təzyiqi idarə olunmalıdır.
Qazma emalının üstünlükləri və məhdudiyyətləri
Qazma, mövcud bir çuxurun daha yaxşı ölçüyə, həndəsəyə və ya hizalanmaya ehtiyacı olduqda yüksək effektivdir. Qazılmış bir çuxur artıq çertyoja uyğun gəldikdə və ya tələb olunan həndəsə tək nöqtəli daxili alətə zəif uyğun gəldikdə, bu, daha az faydalıdır.
Praktik qiymətləndirmədə həm qabiliyyəti, həm də əlavə emal vaxtını nəzərə almaq lazımdır.
| Üstünlüklər | Məhdudiyyətlər |
| Dəqiq son dəlik ölçüsü | Mövcud bir açılış tələb olunur |
| Bəzi deşik hizalama səhvlərini düzəldə bilər | Alət əyilməsinə həssasdır |
| Düzlüyü və yuvarlaqlığı yaxşılaşdırır | Dərin qazıntılar daha çətindir |
| Daxili bitirmənin yaxşı nəzarəti | Dəqiq quraşdırma emal vaxtını artırır |
| Tənzimlənən bitmiş diametr | Hər dəlik həndəsəsi üçün ideal deyil |
Əsas üstünlüklərdən biri tənzimlənmə qabiliyyətidir. Sabit ölçülü qazma və ya reamerdən fərqli olaraq, qazma aləti müəyyən bir son diametrə uyğunlaşdırıla bilər.
Əsas məhdudiyyət sərtlikdir. Kəsici kənar iş parçasının içərisinə doğru uzanmalıdır, beləliklə, dərin və ya kiçik diametrli dəliklər çubuğun ölçüsünü məhdudlaşdıra və vibrasiya riskini artıra bilər.
Qazma və Qazma ilə Reaming arasındakı fərq
Bütün dəliklərin qazılması, qazılması və yenidən işlənməsi fərqli problemləri həll edir. Onları bir-birini əvəz edən kimi qəbul etmək lazımsız əməliyyatlar əlavə edə və ya vacib həndəsəni nəzarətsiz qoya bilər.
Əsas fərq sadədir: qazma ilkin dəliyi yaradır, qazma onu düzəldir və genişləndirir, reaming isə başlanğıc dəliyi artıq kifayət qədər dəqiq olduqda yüngül son ölçüləndirməni həyata keçirir.
| proses | Əsas məqsəd | Stokların çıxarılması | Həndəsə Korreksiyası | Tipik rol |
| Qazma | Bir çuxur yaradın | Ali | məhdud | İlkin deşik yaradılması |
| Sıxma | Böyüt və düzəldin | Orta | Güclü | Ölçü və ox korreksiyası |
| Raylama | Mövcud bir çuxuru incə ölçüdə ölçün | Aşağı | məhdud | Son ölçü və bitirmə |
Nə vaxt "Reaming" əvəzinə "Darıxdırıcı" seçimini etməlisiniz?
Qazma və ya qazma üsulu ilə qazma qərarı əsasən mövcud çuxurun vəziyyətindən asılıdır.
Əhəmiyyətli ehtiyatın çıxarılması lazım olduqda və ya ölçü, düzlük, mövqe və ya hizalanmanın düzəldilməsinə ehtiyac olduqda, qazma adətən daha yaxşı seçimdir. Qazma aləti idarə olunan oxu izlədiyi və tənzimlənən kəsmə radiusuna malik olduğu üçün, sadəcə orijinal dəliyi izləmək əvəzinə, həndəsə qura bilər.
Çuxur artıq düzgün yerləşdirildikdə və son ölçüyə yaxın olduqda, yenidən qazma daha uyğundur. Bu, nisbətən az materialı çıxarır və son diametri və görünüşü yaxşılaşdırmaq üçün təsirlidir.
Qazma emalında ümumi problemlər
Ən darıxdırıcı problemlər qeyri-sabitlik, alətin əyilməsi, səhv tənzimləmə, istilik və ya zəif quraşdırma əlamətləridir. Xətanın təbiətini müəyyən etmək onun ehtimal olunan səbəbini müəyyən etməyə kömək edir.
Ən çox yayılmış üç problem səs-küy, ölçülü konuslanma və hizalanma xətasıdır.
Səs-küy və zəif səth örtüyü
Alət və iş parçası öz-özünə həyəcanlanan titrəməyə girdikdə səs-küy yaranır. Hazırlanmış dəlikdə təkrarlanan izlər, dalğalanma, kəsmə zamanı səs-küy və uyğunsuz kobudluq kimi görünə bilər.
Həddindən artıq qazma çubuğunun çıxıntısı ümumi bir səbəbdir, baxmayaraq ki, milin vəziyyəti, iş tutumu, əlavə həndəsəsi və kəsmə parametrləri də buna səbəb ola bilər.
Sərtliyin yaxşılaşdırılması və kəsmə şəraitinin sabitləşdirilməsi, qeyri-sabit bir quruluşa başqa bir bitirmə keçidi əlavə etməkdən daha yaxşı nəticə verir.
Konusvari və Böyük Ölçülü Dəliklər
Girişdən dərinliyə doğru diametrini dəyişən dəlik alətin əyilməsini, istilik hərəkətini, çubuğun qeyri-sabitliyini və ya qabaqcıl aşınmanı göstərə bilər.
Problem dərin dəliklərdə daha aydın görünə bilər, çünki qazma çubuğuna daha çox çatmaq lazımdır. Maşın proqramlaşdırılmış yolu dəqiq şəkildə izləsə belə, çevik bir alət kəsici yük altında hərəkət edə bilər.
Həddindən artıq ölçülü dəliklər həmçinin alətin səhv tənzimlənməsi, yerdəyişmələr, əlavə hərəkəti və ya istilik şəraitindən də yarana bilər. Buna görə də, sıx uyğunlaşmalar üçün alət yerdəyişmələri və ölçmə geribildirimi diqqətlə idarə olunmalıdır.
Səhv düzülüş və mövqe xətası
Bir dəlik düzgün diametrə malik ola bilər və mərkəz xətti səhv yerləşdirilibsə, yenə də sıradan çıxa bilər.
Verilənlərin seçimi, qurğunun yerləşdirilməsi, milin düzülüşü və əvvəlki emal əməliyyatları son dəlik vəziyyətinə təsir göstərir. Bu, xüsusilə də dəlik başqa bir yataq oturacağı və ya fırlanan komponentlə düzülməli olduqda vacibdir.
Çoxdəlikli korpuslar üçün istehsal strategiyası hər bir diametri müstəqil bir xüsusiyyət kimi qəbul etməkdənsə, deşiklər arasındakı əlaqəyə üstünlük verməlidir.
Qazma emalının tətbiqi
Daxili dəliyin həqiqi mexaniki funksiyanı yerinə yetirdiyi yerlərdə qazma ən dəyərlidir. Yastıq dayağı, möhürləmə, istiqamətləndirilmiş hərəkət, fırlanma hizalanması və dəqiq montaj adi boşluq dəliyindən daha güclü tələblər yaradır.
Bu səbəbdən, proses avtomobil, sənaye, aerokosmik, tibbi və enerji ilə əlaqəli avadanlıqlarda özünü göstərir.
Automotive
Mühərrik blokları, transmissiya korpusları, yataq yerləri, ox komponentləri və digər güc ötürücü hissələri qazılmış xüsusiyyətlərə malik ola bilər.
Bu komponentlər tez-tez yalnız diametri deyil, həm də bitişik fırlanan və ya sürüşmə xüsusiyyətləri ilə hizalanmanı idarə etmək üçün dəlikdən istifadə edir.
Etibarlı həndəsə düzgün rulman uyğunluqlarını, piston hərəkətini, valın hizalanmasını və montaj ardıcıllığını dəstəkləyir.
Sənaye avadanlıqları
Sürət qutuları, nasoslar, hidravlik komponentlər, maşın çərçivələri, kompressorlar və mühərrik korpusları adətən dəqiq deşiklər ehtiva edir.
Sənaye avadanlıqları əhəmiyyətli yük altında davamlı olaraq işləyə bilər, buna görə də kiçik hizalama səhvləri titrəmə, yastıqların qeyri-bərabər yüklənməsi, möhürlərin aşınması və ya xidmət müddətinin azalmasına səbəb ola bilər.
Böyük korpuslar həmçinin üfüqi qazma və qazma dəyirmanları üçün də geniş istifadə olunur, çünki dəzgahın düzülüşü əhəmiyyətli hissə ölçülərini yerləşdirə bilər.
Tibbi
Bəzi tibbi cihazlar və mexaniki tibbi avadanlıqlar, nəzarət edilən diametr və bitirmə tələb edən kiçik və ya dəqiq daxili xüsusiyyətlərə malikdir.
Material uyğunluğu, təmizlik, izlənilə bilənlik və məhsulun spesifik tələbləri vacib olaraq qalır. Təkcə qazma qabiliyyəti komponentin tibbi istifadə üçün uyğun olub-olmadığını müəyyən etmir.
Buna görə də, proses dəqiq daxili həndəsənin funksional olaraq zəruri olduğu yerlərdə seçici şəkildə tətbiq olunur.
Aerospace
Aerokosmik korpuslar, struktur komponentlər, idarəetmə sistemləri və fırlanan qurğular yataklar, sancaqlar, vallar və ya digər interfeyslər üçün dəqiq yerləşdirilmiş deliklər tələb edə bilər.
Çətinlik tez-tez sıx həndəsənin titan, paslanmayan polad və ya yüksək möhkəmlikli ərintilər kimi materiallarla birləşməsindədir.
Burada alət sərtliyi və istilik nəzarəti xüsusilə vacib hala gəlir, çünki emal edilməsi çətin olan materiallar kəsmə qüvvələrini və alət aşınmasını artırır.
Neft və qaz
Klapan gövdələri, nasos komponentləri, təzyiq sistemi hissələri və digər enerji avadanlıqları böyük və ya dərin dəliklər ehtiva edə bilər ki, burada möhürləmə, hizalama və ölçü nəzarəti vacibdir.
Materiallar həmçinin nisbətən sərt və ya korroziyaya davamlı ola bilər ki, bu da alət seçiminin və proses sabitliyinin əhəmiyyətini artırır.
Bu tətbiqlərdə, hazır daxili həndəsə təzyiq, möhürləmə, material və xidmət mühiti tələbləri ilə birlikdə qiymətləndirilməlidir.
Qazma emalı qiymətinə nə təsir edir?
Dəliklərin qazılması xərcləri sadəcə diametrlə deyil, tələb olunan dəliyin istehsalının və yoxlanılmasının çətinliyi ilə müəyyən edilir. Dərinlik, material, dözümlülük, alətin çatma müddəti, səthin işlənməsi, quraşdırma, yoxlama və istehsal həcmi hamısı maşın vaxtına təsir göstərir.
Həqiqətən funksional tələbləri müəyyən edən aydın bir rəsm, proses planlaşdırmasını daha səmərəli edir.
Çuxur Ölçüsü və Dərinliyi
Böyük bir əlçatan dəlik, diametri əhəmiyyətli olsa belə, nisbətən sadə ola bilər.
Dərin və dar dəlik daha çətin ola bilər, çünki alət dayaqdan daha uzağa uzanmalıdır. Daha böyük çıxıntı sərtliyi azaldır, qırıntıların boşalmasını çətinləşdirir və titrəmə və ya konuslanma ehtimalını artırır.
Buna görə də qazma dərinliyi diametr qədər qiymətə təsir göstərə bilər.
Dözümlülük və Səthi Bitiş
Daha sərt toleranslar alətlər, temperatur, ofsetlər və yoxlama üzərində daha çox nəzarət tələb edir.
Dəqiq yastıq dəliyi üçün kobud işləmə, yarı-cilalama, incə qazma və ətraflı ölçmə tələb oluna bilər. Kritik olmayan boşluq dəliyi üçün isə yalnız qazma tələb oluna bilər.
Buna görə də ən səmərəli yanaşma, tələbkar tələbləri yalnız uyğunluğa, hizalanmaya, möhürlənməyə, aşınmaya və ya digər ölçülə bilən funksiyalara təsir göstərdikləri hallarda tətbiq etməkdir.
Material və İstehsal Həcmi
Daha sərt və ya aşındırıcı materiallar kəsmə müddətini və alət istehlakını artıra bilər, istiliyə həssas və ya çətin emal olunan materiallar isə daha mühafizəkar emal şərtləri tələb edə bilər.
İstehsal həcmi quraşdırma, proqramlaşdırma, alətlər və yoxlama xərclərinin necə bölüşdürüldüyünü dəyişir. Xüsusi bir quraşdırma bir prototipin əhəmiyyətli bir hissəsini, lakin təkrar istehsal partiyasının daha kiçik bir hissəsini təmsil edə bilər.
Lakin, həcm prosesin sabitliyinə olan ehtiyacı aradan qaldırmır. Eyni dəlik bir çox hissədə tolerantlıq daxilində qalmalı olduqda, ardıcıl alətlər və yoxlama daha da vacib olur.
Düzgün Qazma Metodunu Necə Seçmək Olar
Qazma strategiyasının seçilməsi dəzgahdan deyil, hazır dəlikdən başlayır. Dəliyin həndəsəsi, funksiyası, dərinliyi, materialı və digər xüsusiyyətlərlə əlaqəsi hansı alət və qurğunun mənalı olduğunu müəyyən edir.
Faydalı bir planlaşdırma ardıcıllığı belədir:
Mövcud Dəlik → Son Həndəsəni Təyin Et → Qazma Üsulunu Seçin → Sərtliyə Nəzarət → Tolerantlığa qədər Sonlama → Yoxlayın
Çuxur Həndəsəsi ilə Başlayın
Əvvəlcə dəliyin diametrini, dərinliyini, giriş istiqamətini və dəliyin kor və ya içi olduğunu müəyyənləşdirin.
Daha sonra başlanğıc dəliyini qiymətləndirin. Artıq ölçüyə yaxın olan qazılmış dəlik, əhəmiyyətli mövqe xətası və qeyri-bərabər materialı olan kobud tökmə üsulundan fərqli bir yanaşma tələb edir.
Alət boşluğu və mövcud qazma çubuğunun diametri də əvvəlcədən yoxlanılmalıdır, çünki onlar sərtliyə təsir göstərir.
Funksional Tolerantlığı Təyin Edin
Daha sonra, çuxurun əslində nə etdiyini müəyyənləşdirin.
Ümumi boşluq dəliyi, yataq oturacağı, vtulka dəliyi, möhür korpusu və koaksial val dayaq dəliyi eyni idarəetmə elementlərinə ehtiyac duymur.
Diametr tolerantlığı, yuvarlaqlıq, hizalanma, mövqe və səthin tamamlanması bu funksiya ilə əlaqələndirilməlidir. Bu, vacib interfeysləri nəzarətdə saxlayarkən kritik olmayan səthlərdə lazımsız dəqiqliyin qarşısını alır.
Aləti və dəzgahı dəliyə uyğunlaşdırın
Nəhayət, prosesi hissənin ölçüsünə və tələb olunan dəqiqliyə uyğunlaşdırın.
CNC torna dəzgahı fırlanan hissələrdə konsentrik daxili xüsusiyyətlər üçün səmərəli ola bilər. Emal mərkəzi frezelənmiş səthlər və deşik naxışları ilə əlaqəli olmalı olan deşikləri emal edə bilər. Böyük korpuslar üfüqi qazma dəyirmanı üçün daha uyğun ola bilər, ixtisaslaşmış dəqiq iş isə incə və ya jig qazmağı əsaslandıra bilər.
Düzgün proses, tələb olunan həndəsəni ən az lazımsız əməliyyatla etibarlı şəkildə əldə edən prosesdir.
FAQ
Torna Dəzgahında Darıxdırıcı İş Görülə Bilərmi?
Bəli. Dəlik adətən torna dəzgahında hissənin fırlanma oxu ilə konsentrik olduqda qazma aparılır. Dəlik alət tutucusuna quraşdırılır və iş parçası fırlandıqca mövcud dəlikdən materialı çıxarır. CNC torna dəzgahları xüsusilə dəqiq daxili diametrlər, yataq oturacaqları və digər konsentrik dəliklər üçün uyğundur.
Qazma üçün hansı alətdən istifadə olunur?
Dəzgah üçün istifadə olunan əsas alət kəsici hissə və ya tək uclu kəsici kənarı olan dəzgah çubuğudur. Daha sərt diametr tənzimləməsi və daha yaxşı dəqiqlik tələb olunduqda incə dəzgah başlıqlarından istifadə edilə bilər. Alətin diametri, sərtliyi, hissə həndəsəsi və çıxıntısı dəliyin ölçüsünə, dərinliyinə, materialına və dözümlülüyünə görə seçilməlidir.
Xətt darıxdırıcıdırmı?
Xətt qazma çətin ola bilər, çünki iki və ya daha çox dəlik ortaq ox boyunca dəqiq şəkildə düzülmüş vəziyyətdə qalmalıdır. Alətin uzun uzanması, quraşdırma xətası, dəzgahın sərtliyi və iş parçasının təhrif olunması nəticəyə təsir göstərə bilər. Dəliklərin hizalanmasını qorumaq üçün dəqiq armatur, sabit dayaq, düzgün məlumat bazasına nəzarət və diqqətli yoxlama vacibdir.
Nəticə
Uğurlu qazma emalı, dəliyin həqiqi funksiyasına uyğun olaraq dəliyin ölçüsünə, yuvarlaqlığına, düzlüyünə, hizalanmasına, alət sərtliyinə, kəsmə stabilliyinə və səthin tamamlanmasına nəzarət etməkdən asılıdır. Qazma dəliyi yarada bilər, lakin son hissə daha dəqiq həndəsə, nəzarətli uyğunluqlar və ya dəlik ilə digər vacib xüsusiyyətlər arasında etibarlı əlaqə tələb etdikdə qazma dəyərli olur.
TiRapid -də biz dəqiq daxili xüsusiyyətlər, sıx ölçülü nəzarət və etibarlı yoxlama tələb edən hissələr üçün dəqiq CNC emalı və istehsal xidmətləri təqdim edirik. CNC tornalama və freze imkanlarımız alüminium, polad, paslanmayan polad, titan, mühəndislik plastikləri və digər emal materiallarında prototiplər və az həcmli komponentlər üçün dəqiq qazma işlərini dəstəkləyir.
















