
CNC torna avadanlığı, maşın hərəkətlərini və emal əməliyyatlarını idarə etmək üçün kompüter ədədi idarəetmə sistemindən istifadə edən avtomatlaşdırılmış emal sistemidir. Kəsici alətlər materialı çıxarmaq və tələb olunan həndəsəni yaratmaq üçün proqramlaşdırılmış oxlar boyunca hərəkət edərkən mil iş parçasını fırladır. Ənənəvi torna dəzgahları ilə müqayisədə, CNC torna avadanlığı ədədi idarəetmə sistemlərini, servo sürücüləri, avtomatik alət dəyişdirmə mexanizmlərini, mövqe geribildirim cihazlarını və proqramlaşdırıla bilən emal funksiyalarını özündə birləşdirir və bu da istehsal proseslərinin əvvəlcədən müəyyən edilmiş proqramlara uyğun olaraq davamlı işləməsinə imkan verir. Tipik bir CNC torna dəzgahı dəzgah yatağından, başlıqdan, mil sistemindən, patrondan, alət qülləsindən, kəsici alətlərdən, sürüşmələrdən, istiqamətləndiricilərdən, kürə vintlərindən, quyruqdan, CNC idarəetmə sistemindən, servo mühərriklərdən, soyuducu sistemdən, yağlama sistemindən və qoruyucu korpusdan ibarətdir. Müxtəlif maşınlara həmçinin idarə olunan alətlər, alt mil, C oxlu idarəetmə, avtomatik çubuq qidalandırıcıları və prosesdaxili yoxlama avadanlığı daxil ola bilər. Bu komponentlər müstəqil şəkildə işləmir. Tam bir istehsal sistemi yaratmaq üçün mexaniki strukturlar, elektrik idarəetmə sistemləri və emal proqram təminatı vasitəsilə birlikdə işləyirlər. Mili fırlanma gücü təmin edir, patron iş parçasını bərkidir, qüllə kəsici alətləri seçir və yerləşdirir, sürüşmələr və kürəvi vintlər alətin hərəkətini idarə edir və CNC sistemi bütün emal prosesini əlaqələndirir. CNC torna avadanlığının əsas komponentlərini anlamaq istehsalçılara uyğun maşınları seçməyə, avadanlıqları düzgün saxlamağa, potensial nasazlıqları müəyyən etməyə və daha səmərəli emal prosesləri inkişaf etdirməyə kömək edir.
CNC Torna Avadanlıqlarının Əsas Mexaniki Quruluşu
CNC torna avadanlıqlarının mexaniki quruluşu dayaq, yerləşdirmə, ötürmə və kəsmə yükünə qarşı müqavimət üçün təməl yaradır. Emal zamanı kəsici alət proqramlaşdırılmış yola uyğun hərəkət edərkən mil yüksək sürətlə fırlanır. Maşın sərtliyi kifayət deyilsə, istiqamətləndirici dəqiqlik pisləşirsə və ya ötürücü komponentlərdə həddindən artıq əks zərbə yaranırsa, titrəmə, ölçü sapması və zəif səth örtüyü kimi problemlər yarana bilər. Müasir CNC torna dəzgahlarında ümumiyyətlə alətin sabit hərəkətini təmin etmək üçün istiqamətləndiricilər, sürüşmələr və kürəvi vintlərlə birləşdirilmiş sərt maşın strukturlarından istifadə olunur. Bu sistemlər dəzgahın xarici torna, üzləmə, daxili qazma, yivləmə, yivləmə və digər emal əməliyyatlarını ardıcıl dəqiqliklə yerinə yetirməsinə imkan verir. İstehsal keyfiyyəti, quraşdırma dəqiqliyi və mexaniki strukturun uzunmüddətli sabitliyi CNC torna avadanlıqlarının ümumi emal performansına birbaşa təsir göstərir.
Maşın Yatağı və Bazası
Dəzgah yatağı CNC torna dəzgahının ən vacib struktur komponentlərindən biridir. Başlıq, istiqamətləndirici yollar, sürüşmələr və quyruq hissəsi dəzgah yatağına quraşdırılır və ya ona birləşdirilir. Yataq kəsmə yüklərinə və emal zamanı yaranan vibrasiyaya davam gətirmək üçün kifayət qədər sərtliyə və sabitliyə malik olmalıdır. Sərt dəzgah yatağı struktur deformasiyasını azaldır və kəsici alətlə iş parçası arasında sabit bir əlaqənin qorunmasına kömək edir. Bəzi CNC torna dəzgahlarında yonqar boşalmasını yaxşılaşdırmaq və avtomatlaşdırılmış yükləmə və boşaltma, eləcə də texniki xidmət əməliyyatlarını asanlaşdırmaq üçün əyri yataq dizaynlarından istifadə olunur.
- Başlıq və hərəkət sistemlərini dəstəkləyir
- Ümumi maşın sərtliyini təmin edir
- Yol bələdçilərini və slaydları dəstəkləyir
- Emal vibrasiyasını azaldır
- Uzunmüddətli maşın sabitliyini artırır
- Quraşdırma dəqiqliyini qoruyur
- Kəsici qüvvənin paylanmasını yaxşılaşdırır
Dəzgah yatağı birbaşa kəsmə əməliyyatını yerinə yetirməsə də, bütün emal sistemi üçün struktur təməl təmin edir. Dəqiq CNC torna dəzgahlarında yatağın sabitliyi milin, qüllənin və hərəkət oxlarının nisbi mövqeyinə təsir göstərə bilər. Dəzgahın quraşdırılmasında və ya təməl şəraitində uzun müddət ərzində dəyişikliklər ölçülü tutarlılığa da təsir göstərə bilər ki, bu da dəzgahın düzgün quraşdırılmasını və düzəldilməsini vacib edir.
Bələdçi Yolları, Sürüşmələr və Kürəvi Vint Sistemi
Bələdçi yollar və sürüşmələr xətti alət hərəkətini idarə edir. Ümumi hərəkət istiqamətlərinə X və Z oxları daxildir. Z oxu ümumiyyətlə mil mərkəz xəttinə paraleldir və alətin ox hərəkətini idarə edir, X oxu isə radial hərəkəti və emal diametrini idarə edir. Kürəvi vintlər servo mühərriklərin fırlanma hərəkətini xətti sürüşmə hərəkətinə çevirir və emal zamanı dəqiq mövqeləndirmə təmin edir.
- Eksenel alət hərəkətini idarə edir
- Radial alət hərəkətini idarə edir
- Mövqe dəqiqliyini artırır
- Transmissiyanın əks zərbəsini azaldır
- Təkrarlanabilirliyi qoruyur
- Davamlı avtomatik emalı dəstəkləyir
Bələdçi yolunun vəziyyəti, kürəvi vintlərin dəqiqliyi və yağlama hərəkətin sabitliyinə təsir göstərir. Bələdçi yolları aşınarsa və ya kürəvi vint sistemində həddindən artıq əks zərbə yaranarsa, faktiki alət yolu proqramlaşdırılmış yoldan kənara çıxa bilər. Gündəlik istehsal zamanı bələdçi yolları təmiz saxlanılmalı, yağlama müntəzəm olaraq yoxlanılmalı və maşın yerləşdirmə dəqiqliyi texniki xidmət tələblərinə uyğun olaraq yoxlanılmalıdır.
CNC Torna Avadanlıqlarının Mili və İş Tutma Sistemi
Mili sistem CNC tornalama avadanlığının əsas güc sistemlərindən biridir. Emal zamanı patronu və iş parçasını hərəkətə gətirir. Freze ilə müqayisədə tornalamanın əsas xüsusiyyəti, kəsici alət idarə olunan qidalanma hərəkətlərini yerinə yetirərkən iş parçasının ümumiyyətlə mil tərəfindən fırlanmasıdır. Mili sürəti, fırlanma sabitliyi və iş saxlama vəziyyəti kəsmə səmərəliliyinə, səth keyfiyyətinə və ölçülü dəqiqliyə birbaşa təsir göstərir. Müxtəlif növ iş parçalarını bərkitmək üçün adətən milin ön hissəsinə patron və ya kollet quraşdırılır. Qabaqcıl tornalama mərkəzlərinə həmçinin C oxlu idarəetmə, alt mil və ya idarə olunan alətlər daxil ola bilər ki, bu da daha mürəkkəb emal əməliyyatlarının tək bir maşında yerinə yetirilməsinə imkan verir.
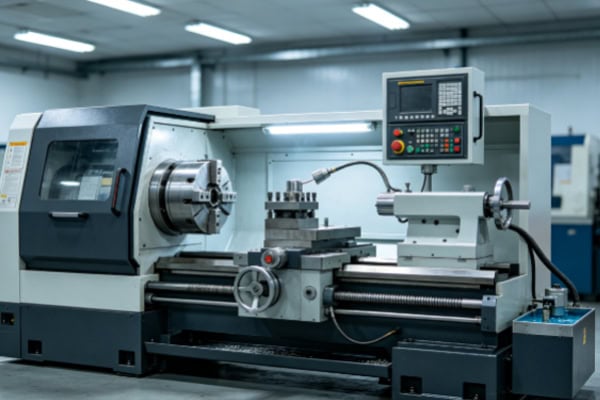
Başlıq və Mili Sistem
Başlıq ümumiyyətlə dəzgah yatağının bir ucuna quraşdırılır və mil, yataklar, ötürücü komponentlər və əlaqəli ötürücü mexanizmlərdən ibarətdir. Mil mühərriklə idarə olunur, CNC sistemi isə emal tələblərinə uyğun olaraq onun sürətini və fırlanma istiqamətini idarə edir. Mil dəqiqliyi yuvarlaqlığa, konsentrikliyə və səth keyfiyyətinə böyük təsir göstərir. Yüksək sürətli emal zamanı mil balansı və istilik sabitliyi də nəzərə alınmalıdır.
Mili sistemi müxtəlif materialları və iş parçasının ölçülərini dəstəkləyərkən kifayət qədər fırlanma möhkəmliyi təmin etməlidir. Alüminium ərintiləri nisbətən yüksək mil sürəti tələb edə bilər, paslanmayan polad və ərintili polad isə adətən alətin işinə və kəsmə şərtlərinə əsasən diqqətlə seçilmiş sürətləri tələb edir. Mili sabit işləməsi vibrasiyanı azaltmağa və sabit kəsmə performansını qorumağa kömək edir.
Çaklar və Koletlər
Patron iş parçasını milə bərkidir ki, mil ilə etibarlı şəkildə fırlansın. Ümumi iş tutma cihazlarına üç çənəli patron, dörd çənəli patron və çubuq daxildir. Üç çənəli patronlar bir çox adi fırlanan komponentlər üçün uyğundur, dörd çənəli patronlar çevik yerləşdirmə üçün müstəqil çənə tənzimlənməsi təmin edir və çubuqlar tez-tez çubuq materialı və kiçik dəqiq komponentlər üçün istifadə olunur. Sıxma qüvvəsi iş parçasının materialına və həndəsəsinə uyğun olaraq seçilməlidir. Qeyri-kafi sıxma qüvvəsi iş parçasının sürüşməsinə səbəb ola bilər, həddindən artıq qüvvə isə nazik divarlı komponentləri deformasiya edə bilər.
- İş parçasını bərkidir
- Fırlanma sabitliyini qoruyur
- Quraşdırma səhvlərini azaldır
- Təkrarlanabilirliyi artırır
- Müxtəlif iş parçası ölçülərini dəstəkləyir
- Toplu istehsala imkan verir
Düzgün iş yerinin seçilməsi CNC-nin dönmə stabilliyini artırır. Dəqiq komponentlər üçün sıxma metodu, kəsmə prosesi boyunca iş parçasının sabit mövqeyini qorumaq üçün istinad səthlərini, emal icazələrini və komponent sərtliyini də nəzərə almalıdır.
Quyruq dayağı və mərkəzləşdirmə mexanizmi
Quyruq hissəsi baş hissəsinin əksinə yerləşdirilir və əsasən uzun və ya nazik iş parçalarını dəstəkləmək üçün istifadə olunur. Yalnız patron tərəfindən dəstəklənən uzun vallar emal zamanı əyilə və ya titrəyə bilər. Mərkəzlə birləşdirilmiş quyruq hissəsi əlavə dəstək sərtliyi təmin edir və emal deformasiyasını azaldır. Bəzi CNC torna dəzgahlarında toplu emal zamanı istehsal səmərəliliyini artıraraq avtomatik hərəkət edə və yerləşdirə bilən proqramlaşdırıla bilən quyruq hissələrindən istifadə olunur.
- Uzun şaftları dəstəkləyir
- Emal vibrasiyasını azaldır
- İş parçasının əyilməsini minimuma endirir
- İncə mil emalının stabilliyini artırır
- Səth keyfiyyətini yaxşılaşdırır
- Ölçülü tutarlılığı artırır
Qısa iş parçaları üçün quyruq şaftı tələb olunmaya bilər. Nazik vallar və uzun komponentlər üçün quyruq şaftının düzgün istifadəsi emal stabilliyini əhəmiyyətli dərəcədə artıra bilər.
Kəsmə Alətləri və Avtomatik Alət Dəyişdirmə Sistemi
Kəsici alətlər CNC torna avadanlıqlarının birbaşa emal elementləridir. Müxtəlif iş parçaları kobud xarici tornalama, son tornalama, üzləmə, daxili deşikləmə, oyma, ayırma və yivləmə üçün fərqli alətlər tələb edir. Müasir CNC torna dəzgahlarında ümumiyyətlə birdən çox kəsici alət saxlaya bilən və proqrama uyğun olaraq avtomatik olaraq tələb olunan aləti seçə bilən bir qüllə istifadə olunur. Qüllə seçilmiş aləti emal mövqeyində yerləşdirmək üçün fırlanır, bu da əl ilə alət dəyişdirmə vaxtını azaldır və davamlı istehsal səmərəliliyini artırır.
Alət Qülləsi və Alət Montaj Sistemi
Alət qülləsi avtomatik alət dəyişdirmə sisteminin əsas komponentlərindən biridir. O, adətən birdən çox alət stansiyasından ibarətdir və bu da dəzgah konfiqurasiyasına uyğun olaraq müxtəlif alətlərin quraşdırılmasına imkan verir. Qüllə yalnız sürətli alət dəyişikliklərini təmin etməməli, həm də dəqiq və təkrarlana bilən alət mövqeyini saxlamalıdır. Toplu istehsal üçün yaxşı hazırlanmış alət konfiqurasiyası birdən çox emal əməliyyatının tək bir quraşdırmada yerinə yetirilməsinə imkan verir.
- Xarici torna alətlərini quraşdırın
- Daxili qazma alətlərini quraşdırın
- Yiv açma alətlərini quraşdırın
- Ayrıcı alətləri quraşdırın
- Yivləmə alətlərini quraşdırın
- Forma alətlərini konfiqurasiya edin
- Seçilmiş maşınlarda dəstəklənən alətlər
Düzgün qüllə konfiqurasiyası alət dəyişikliklərini və köməkçi vaxtı azaldır, kobud emal, yarımfabrikatlaşdırma və bitirmə əməliyyatlarının daha səmərəli şəkildə yerinə yetirilməsinə imkan verir. Hərəkətli alətlərlə təchiz olunmuş torna mərkəzləri həmçinin qazma, frezerləmə və vurma əməliyyatlarını yerinə yetirə bilər və bu da tək bir maşının emal qabiliyyətini artırır.
Torna Alətləri və Taxma Sistemləri
Torna alətləri ümumiyyətlə alət tutacaqlarından, kəsici əlavələrdən və sıxma mexanizmlərindən ibarətdir. Müasir CNC emalı, iş parçasının materialına və emal tələblərinə uyğun olaraq əlavə materialı, örtük, burun radiusu və qırıntı kəsici həndəsəsi seçilən indeksləşdirilə bilən əlavələrdən istifadə edir. Karbon poladı emal edərkən aşınma müqaviməti və kəsmə sabitliyi vacibdir. Alüminium ərintiləri ümumiyyətlə iti kəsici kənarlar və effektiv qırıntı boşaltmasını tələb edir. Paslanmayan polad möhkəmlik, aşınma müqaviməti və kənar möhkəmliyi arasında balans tələb edir.
Alətin vəziyyəti komponentlərin ölçülərinə və səth keyfiyyətinə birbaşa təsir göstərir. Əlavələr aşındıqca kəsmə qüvvələri arta bilər və səthin pürüzlülüyü pisləşə bilər. İstehsal qrupları sabit kəsmə performansını qorumaq üçün emal miqdarına, kəsmə müddətinə və faktiki aşınma vəziyyətinə əsasən alət dəyişdirmə standartlarını müəyyən edə bilərlər.
CNC İdarəetmə və Sürücü Sistemləri
CNC idarəetmə sistemi avtomatlaşdırılmış emalı təmin edən mərkəzi idarəetmə komponentidir. Operator emal proqramını daxil etdikdən sonra idarəetmə sistemi təlimatları şərh edir və proqramlaşdırılmış alət yoluna uyğun olaraq mili, servo mühərrikləri, qülləni və hərəkət oxlarını əlaqələndirir. CNC sistemi proqramın icrasını, koordinat parametrlərini, alət kompensasiyasını, mil sürətini, qidalanma sürətini, siqnalizasiya monitorinqini və proqramın saxlanmasını idarə edir.
CNC İdarəetmə Paneli
İdarəetmə paneli operator və maşın arasında vacib bir interfeysdir. O, adətən displey, klaviatura, funksiya düymələri və əməliyyat açarlarından ibarətdir. Operatorlar idarəetmə panelindən emal proqramlarını çağırmaq, parametrləri dəyişdirmək, iş koordinatlarını təyin etmək, alət kompensasiya dəyərlərini daxil etmək və maşın siqnallarını yoxlamaq üçün istifadə edə bilərlər.
- CNC proqramlarını daxil edin və çağırın
- Emal koordinatlarını təyin edin
- Alət kompensasiyasını tənzimləyin
- Mili sürətini təyin edin
- Lent parametrlərini təyin edin
- Maşın vəziyyətini izləyin
- Siqnal məlumatlarını yoxlayın
- Proqram fayllarını idarə edin
Operatorlar parametrləri maşın sənədlərinə və istehsal tələblərinə uyğun olaraq konfiqurasiya etməlidirlər. Yanlış koordinat parametrləri, alət kompensasiya dəyərləri və ya proqram seçimi emal səhvlərinə səbəb ola bilər.
Servo Mühərrikləri və Sürücü Mexanizmləri
Servo mühərrikləri X və Z oxlarını və digər hərəkət sistemlərini idarə edir və bu da kəsici alətlərin CNC təlimatlarına uyğun olaraq dəqiq hərəkət etməsinə imkan verir. Servo sürücülər mühərrikin işini CNC nəzarətçisinin əmrlərinə uyğun olaraq tənzimləyir, mövqe geribildirimi isə dəqiq hərəkət nəzarəti təmin edir. Servo cavabı, yerləşdirmə dəqiqliyi və əməliyyat sabitliyi hamısı CNC-nin dönmə performansına təsir göstərir.
Yüksək dəqiqlikli servo sistemlər kəsici alətlərin proqramlaşdırılmış yolları rahat şəkildə izləməsinə və yerləşdirmə səhvlərini azaltmasına imkan verir. Dəqiq yivlər, kiçik addımlar və sıx dözümlülük komponentləri üçün sabit servo hərəkəti etibarlı emal üçün vacib bir təməl təmin edir.
Mövqe Əlaqə və Ölçmə Sistemləri
Mövqe geribildirim sistemləri maşın oxlarının faktiki mövqeyini aşkarlayır və bu məlumatı CNC nəzarətçisinə geri göndərir. Bu, maşına hərəkəti izləməyə və yerləşdirmə dəqiqliyini və təkrarlanabilirliyini artırmağa imkan verir. Bəzi qabaqcıl maşınlar həmçinin mil fırlanmasını yivləmə əməliyyatları ilə sinxronlaşdırmaq üçün mil kodlayıcılarından istifadə edirlər.
Əks əlaqə sistemi nasaz olarsa, yerləşdirmə xətaları, yiv emalı problemləri və ya ölçü sapmaları baş verə bilər. Buna görə də, əks əlaqə sensorları, kabellər və əlaqəli elektrik əlaqələri avadanlıqların müntəzəm texniki xidmətinə daxil edilməlidir.
Köməkçi Sistemlər və Təhlükəsizlik Quruluşları
Mexaniki quruluşa, milə, qülləyə və idarəetmə sisteminə əlavə olaraq, CNC torna avadanlığı soyuducu, yağlama, yonqar boşaltma, hidravlik, elektrik və təhlükəsizlik sistemlərinə ehtiyac duyur. Bu köməkçi sistemlər birbaşa kəsmə işlərini yerinə yetirmir, lakin maşınların fasiləsiz işləməsi və idarə olunan emal mühiti üçün vacibdir. Müasir CNC torna dəzgahlarında adətən yonqar və soyuducu ehtiva edərkən emal sahəsini təcrid edən qapalı qoruyucu strukturlar istifadə olunur.
Soyuducu Sistemi
Kəsmə əhəmiyyətli dərəcədə istilik yaradır. Soyuducu sistem yağlama və qırıntıların boşaldılmasını yaxşılaşdırarkən iş parçasının və alətin temperaturunu azaltmaq üçün kəsici mayeni dövran edir. Düzgün soyutma istilik deformasiya riskini azaldır və alətin ömrünü və səth keyfiyyətini yaxşılaşdıra bilər.
- Kəsmə temperaturunu azaldır
- Alətin iş şəraitini yaxşılaşdırır
- Termal deformasiyanı azaldır
- Çiplərin boşalmasına kömək edir
- İşlənmiş səthləri yaxşılaşdırır
- Alətin ömrünü uzadır
Müxtəlif materiallar və kəsmə parametrləri müvafiq soyutma strategiyaları tələb edir. Yüksək sürətli tornalama, dərin deşikli emal və çətin emal olunan materiallar yüksək təzyiqli və ya hədəflənmiş soyuducu axını tələb edə bilər.
Lubrication System
Bələdçi yollar, kürəvi vintlər, yastıqlar və digər hərəkət edən komponentlər müvafiq yağlama tələb edir. Avtomatik yağlama sistemləri sabit hərəkəti qoruyarkən sürtünməni və aşınmanı azaldaraq, əvvəlcədən müəyyən edilmiş intervallara uyğun olaraq vacib yerlərə sürtkü təmin edə bilər.
Qeyri-kafi yağlama istiqamətləndirici və kürəvi vintlərin aşınmasını sürətləndirə bilər, həddindən artıq yağlama isə çirklənmə və texniki xidmət problemləri yarada bilər. İstehsalçılar maşın istehsalçısı tərəfindən göstərilən tövsiyə olunan sürtkü növündən və texniki xidmət cədvəlindən istifadə etməlidirlər.
Çip Boşalma Sistemi
Torna əməliyyatları davamlı və ya kəsilməz yonqarlar yaradır və yonqar boşaltma sistemi onları emal sahəsindən çıxarır. Ümumi həllərə vintli konveyerlər, zəncir tipli yonqar konveyerləri və müxtəlif yonqar toplama sistemləri daxildir. Effektiv yonqar boşaltma yonqarların alət və iş parçası ətrafında yığılmasının qarşısını alır, cızıqları və emal müdaxiləsini azaldır.
Paslanmayan polad, alüminium ərintiləri və mis ərintiləri emal edilərkən, yonqarın forması və boşaldılması xüsusi diqqətə layiqdir. Düzgün yonqar qırıcı həndəsəsi, kəsmə parametrləri və yonqar boşaldılması avadanlığı davamlı istehsal şəraitini yaxşılaşdıra bilər.
Qoruyucu Qapılar və Təhlükəsizlik Quruluşları
CNC torna dəzgahları, ümumiyyətlə, yüksək sürətli fırlanan iş parçalarını, kəsici alətləri, yonqarları və soyuducu mayeni operatorlardan təcrid etmək üçün qapalı mühafizəçilərdən və təhlükəsizlik qapılarından istifadə edir. Müşahidə pəncərələri adətən dəzgah mühitləri üçün uyğun materiallardan hazırlanır ki, operatorlar emal prosesini izləyə bilsinlər. Qoruyucu konstruksiyalar əməliyyat zamanı toxunulmaz qalmalı və zədələnmiş müşahidə pəncərələri dəzgahın istifadəsinə davam etməzdən əvvəl dəyişdirilməlidir.
Tam təhlükəsizlik korpusu uçan qırıntılar, soyuducu mayenin sıçraması və gözlənilməz iş parçasının sızması riskini azaldır və eyni zamanda avtomatlaşdırılmış emal üçün nəzarətli bir mühit təmin edir.
CNC Torna Avadanlığı Komponentlərinin Koordinasiyalı İşləməsi
CNC torna avadanlığı emalı tamamlamaq üçün tək bir komponentdən asılı deyil. Dəzgah yatağı, mil, patron, qüllə, sürüşmələr, istiqamətləndiricilər, kürəvi vintlər, quyruq dayağı, CNC idarəetmə sistemi, servo ötürücülər, soyuducu sistem, yağlama sistemi və çip boşaltma sistemi emal prosesini tamamlamaq üçün birlikdə işləyir. Emal başladıqdan sonra patron iş parçasını milə bərkidir, mil iş parçasını proqrama uyğun olaraq fırladır, CNC nəzarətçisi servo sistemə hərəkət əmrləri göndərir, X və Z oxları kəsici aləti proqramlaşdırılmış yol boyunca hərəkət etdirir, qüllə uyğun aləti seçir, soyuducu sistem soyutma və yağlama təmin edir və çip boşaltma sistemi kəsmə zamanı əmələ gələn çipləri təmizləyir. Yalnız bu sistemlər koordinasiyalı işlədikdə CNC torna davamlı, dəqiq və səmərəli istehsala nail ola bilər.
Mexaniki və Elektrik Sistemləri Arasında Koordinasiya
Mexaniki strukturlar hərəkəti dəstəkləyir və ötürür, elektrik idarəetmə sistemi isə hərəkət əmrlərini yaradır və əlaqələndirir. Bu sistemlər kəsici alətlərin proqramlaşdırılmış yolu izləməsini təmin etmək üçün dəqiq şəkildə birlikdə işləməlidir. Maşının sərtliyi, istiqamətləndirici dəqiqlik, kürəvi vintin vəziyyəti və servo reaksiyası hamısı faktiki alət trayektoriyasına təsir göstərir.
Dəqiq CNC emal əməliyyatları üçün avadanlıqların texniki xidməti yalnız fərdi komponentlərə yönəlməməlidir. Mexaniki və idarəetmə sistemləri arasındakı qarşılıqlı əlaqə də yoxlanılmalıdır. Mütəmadi yerləşdirmə dəqiqliyi testləri, mil yoxlamaları və qüllənin təkrarlanabilirlik yoxlamaları maşının işini qorumağa kömək edə bilər.
Mili, Alətlər və Kəsmə Parametrləri Arasında Koordinasiya
Mili sürəti, alətin vəziyyəti, qidalanma sürəti və kəsmə dərinliyi bir-biri ilə sıx bağlıdır. Həddindən artıq mil sürəti istilik yaranmasını və alətin aşınmasını artıra bilər, qeyri-kafi sürət isə məhsuldarlığı azalda bilər. Həddindən artıq qidalanma səthin keyfiyyətinə təsir göstərə bilər, həddindən artıq aşağı qidalanma isə emal müddətini artıra bilər. Kəsmə parametrlərini seçərkən alət materialı, iş parçasının materialı və dəzgahın sərtliyi nəzərə alınmalıdır.
Bu şərtlərin düzgün uyğunlaşdırılması, dəzgahın titrəməni, qeyri-adi alət aşınmasını və ölçü dalğalanmalarını azaltmaqla yanaşı, sabit kəsmə performansını qorumağa imkan verir.
Avtomatlaşdırmanın CNC Torna Avadanlıqları ilə İnteqrasiyası
Ağıllı istehsalın inkişafı ilə CNC torna avadanlıqları avtomatik çubuq qidalandırıcıları, robot yükləmə və boşaltma sistemləri, prosesdaxili yoxlama avadanlığı və istehsalın idarəetmə platformaları ilə inteqrasiya edilə bilər. Avtomatik çubuq qidalandırıcıları davamlı olaraq xammal təmin edir, robotlar iş parçasının yüklənməsi və boşaldılmasını həyata keçirir, yoxlama sistemləri kritik ölçüləri izləyir və istehsal idarəetmə sistemləri emal miqdarlarını və maşının vəziyyətini qeyd edir.
Bu tip avtomatlaşdırma əl ilə yerinə yetirilən köməkçi əməliyyatları azaldır, maşın istifadəsini artırır və toplu istehsal ardıcıllığını yaxşılaşdırır. Avtomobil komponentləri, avtomatlaşdırma avadanlığı hissələri, elektron konnektorlar, hidravlik komponentlər, dəqiq vallar və vtulkalar üçün avtomatlaşdırılmış CNC tornalama istehsal səmərəliliyini artırmaq üçün vacib bir həll yoluna çevrilmişdir.
CNC torna avadanlıqlarının əsas komponentlərinə dəzgah strukturu, mil sistemi, iş tutma mexanizmi, kəsici alət sistemi, CNC idarəetmə sistemi, servo sürücü sistemi və soyuducu maye, yağlama, çip boşaltma və təhlükəsizlik mühafizəsi kimi köməkçi sistemlər daxildir. Dəzgah yatağı sabit bir təməl təmin edir, mil iş parçasını fırladır, patron komponenti bərkidir, qüllə sürətli alət dəyişikliklərini, istiqamətləndirici yolları və kürə vintlərini yerinə yetirir, CNC nəzarətçisi emal əməliyyatlarını əlaqələndirir, servo sistem hərəkət əmrlərini dəqiq yerinə yetirir və köməkçi sistemlər davamlı dəzgah işini təmin edir. Müxtəlif CNC torna maşınları fərqli konfiqurasiyalara malik ola bilər. Qabaqcıl torna mərkəzlərinə idarə olunan alətlər, alt millər, C oxlu idarəetmə, avtomatik çubuq qidalandırıcıları və prosesdaxili yoxlama sistemləri daxil ola bilər. Bu əsas komponentləri anlamaq CNC emal şirkətlərinə daha yaxşı avadanlıq seçimləri etməyə, uyğun emal prosesləri hazırlamağa və effektiv gündəlik texniki xidmət göstərməyə kömək edir. Uzunmüddətli dəqiq toplu istehsalla məşğul olan istehsalçılar üçün hər bir sistemi yaxşı vəziyyətdə saxlamaq və komponentlər arasında sabit koordinasiyanı təmin etmək CNC torna dəqiqliyini, məhsuldarlığı, avtomatlaşdırma qabiliyyətini və ümumi istehsal səmərəliliyini maksimum dərəcədə artırmaq üçün vacibdir.















