
Alüminium lövhənin kəsilməsi, alüminium lövhəni və ya lövhəni tələb olunan ölçüyə, profilə və kənar vəziyyətinə ayırmaq, kəsmək və ya formalaşdırmaq üçün uyğun kəsici alətlərdən və dəzgahlardan istifadə etmək deməkdir. Bu, alüminium hissələri üçün ən çox yayılmış istehsal proseslərindən biridir, çünki alüminium struktur, sənaye və xüsusi tətbiqlərdə geniş istifadə olunur.
Bu təlimatda alüminium lövhənin kəsilməsinin nə demək olduğunu, alüminiumun niyə düzgün kəsmə üsullarına ehtiyac duyduğunu, hansı alətlərin və dəzgahların ümumiyyətlə istifadə olunduğunu və kəsmə prosesinin addım-addım necə işlədiyini öyrənəcəksiniz.
A nədiralüminium Pgec Csöyüş
Uzun illər emal təcrübəmdə alüminium təbəqə, şübhəsiz ki, ən çox yayılmış və çətin metal materiallardan biridir. Aviasiya struktur hissələri, dəmir yolu tranzit hissələri, memarlıq dekorativ panelləri, tibbi avadanlıq korpusları, istehlakçı elektronikası baza lövhələri və s. kimi müxtəlif sahələrdə geniş istifadə olunur. Alüminium təbəqə yalnız yüngül və möhkəm deyil, həm də əla korroziyaya davamlılığa və istilik keçiriciliyinə malikdir. Yüksək performans və emal qabiliyyətini birləşdirən bir materialdır.
Lakin, məhz bu xüsusiyyətlər alüminium lövhə kəsməsini yüksək peşəkar nəzarət tələb edən bir prosesə çevirir. Məsələn, yüksək istilik keçiriciliyi (təxminən 235 Vt/m·K) səbəbindən kəsmə prosesi zamanı tez bir zamanda qızmaq asandır və bu da istilik deformasiyasına səbəb olur. Məsələn, alüminium yumşaqdır və bıçağa asanlıqla yapışır, bıçaq tez aşınır və kəsici kənarında büzüşmələr və ya hətta çatlar əmələ gəlir ki, bu da montaj dəqiqliyinə ciddi təsir göstərəcək və ya material israfına səbəb olacaq.
Həqiqi layihələrdə, adətən, alüminium lövhənin qalınlığına, sərtliyinə (məsələn, 6061-T6 və ya 7075), gözlənilən dəqiqliyə və sonrakı emal üsullarına əsasən uyğun kəsici alətləri və prosesləri seçirəm. Qalınlığı 3 mm-dən az olan alüminium lövhələr üçün lazer kəsmə və ya kəsmə avadanlıqlarına üstünlük verəcəyəm, qalınlığı 10 mm-dən çox olan alüminium lövhələr üçün isə şaqulilik və ölçülü sabitlik təmin etmək üçün CNC freze və ya plazma kəsmə avadanlıqlarından istifadə etməyi üstün tuturam.
Tibbi mənzil layihəsində 15 mm qalınlığında alüminium lövhəni ±0.05 mm dəqiqliklə mürəkkəb xarici kontur hissəsinə kəsməli olduq. Nəhayət, 3 oxlu CNC emalı + incə alət yolu + duman soyutma və yağlama strategiyası vasitəsilə istilik genişlənməsi və büzülməsi və alət aşınması effektiv şəkildə idarə olundu, səthin pürüzlülüyü Ra0.8-ə çatdı və sonrakı anodlaşdırma üçün heç bir yenidən işləmə olmadı.
Sonda alüminium lövhə kəsmə sadə bir "kəsmə" deyil, material xüsusiyyətlərinin anlaşılmasını, avadanlıq uyğunlaşmasını, alət seçimini, istilik nəzarəti strategiyasını və keyfiyyət yoxlamasını əhatə edən hərtərəfli bir layihədir. Növbəti məzmunda alüminium lövhələrin kəsilməsi üçün uyğun müxtəlif alətləri, müxtəlif qalınlıqdakı emal üsullarını, ümumi problemlərin qarşısının alınması üsullarını və praktik tətbiqlərdə səmərəlilik və dəqiqliyi necə balanslaşdırmağı sistematik şəkildə sıralayacağam. Ümid edirəm ki, hər bir mütəxəssis üçün praktik istinad çərçivəsi təmin edəcəyəm.
Xüsusiyyətlər And Classifikasiya Of Aalüminium Materiallar
Hər hansı bir alüminium lövhəni kəsməzdən əvvəl, mən həmişə materialın özündən başlamağa israr edirəm. Alüminiumun xüsusiyyətlərini və təsnifatını anlamaq kəsmə səmərəliliyini, dəqiqliyini və xərc nəzarətini təmin etməyin açarıdır. Müxtəlif alüminium növləri yalnız qalınlıq və sərtlikdə əhəmiyyətli fərqlərə malik deyil, həm də emal üsullarında, istilik reaksiyasında və alət uyğunlaşmasında mürəkkəb dəyişənləri əks etdirir.
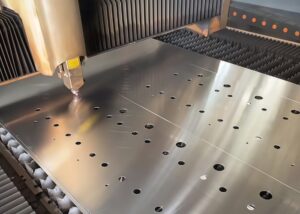
Adətən, qalınlığı 0.2 mm-dən az olan alüminium folqa, 0.2-6 mm alüminium təbəqə və 6 mm və daha çox olan materiallara alüminium lövhə deyilir. Faktiki emalda 1-3 mm-i orta qalınlıq hesab edirəm, lazer və ya kəsmə texnologiyası üçün uyğundur, qalınlığı 10 mm-dən çox olan alüminium lövhələr üçün isə şaqulilik və dəqiqliyi təmin etmək üçün CNC freze və ya su şırnağı ilə kəsməyə üstünlük verirəm.
Alüminium ərintisinin növü də kəsmə çətinliyini birbaşa müəyyən edir. Məsələn, 5052 alüminium ərintisi yaxşı elastikliyi və orta möhkəmliyinə görə təbəqə metal və ştamplama sənayesində geniş istifadə olunur. Yaxşı emal qabiliyyətinə malikdir və istiliklə işlənməyən möhkəmləndirici tipdir. 6061 alüminium ərintisi daha yüksək möhkəmliyə və sərtliyə (təxminən 95HB Brinell sərtliyi) malik olsa da, alət aşınmasına daha yüksək tələblərə malikdir, xüsusən də T6 istiliklə işləmə vəziyyətində, kəsmə müqaviməti əhəmiyyətli dərəcədə artır.
Layihəmdə alüminiumun yüksək istilik keçiriciliyinə (istilik keçiriciliyi 235 Vt/m·K-a çata bilər) və elastikliyinə xüsusi diqqət yetirdim. Bu iki xüsusiyyət alüminiumun yaxşı formaya malik olmasına səbəb olsa da, kəsmə zamanı istilik deformasiyası və materialın bıçağa yapışması kimi problemlərə də səbəb ola bilər. 12 mm qalınlığında 6061-T6 alüminium lövhəni emal edərkən, vaxtında soyumaması səbəbindən qismən əyilmişdi. Nəhayət, kəsmə yolunu tənzimlədim və ±0.03 mm daxilində tolerantlıq xətasını idarə etmək üçün dumanlı soyutma sistemindən istifadə etdim.
Bundan əlavə, müəyyən alüminium ərintiləri örtüklü alətlər üçün fərqli xüsusiyyətlərə malikdir. Məsələn, 7075 alüminiumla, çiplərin yapışmasını azaltmaq və alətin ömrünü artırmaq üçün adətən DLC (almaz kimi karbon) və ya ZrN örtüklü alətlərə üstünlük verirəm.
Xülasə, alüminiumun təsnifatı yalnız əlavə emal üsullarını müəyyən etmir, həm də kəsmə parametrlərinin parametrlərinə, soyutma üsullarına və son məhsulun keyfiyyətinə təsir göstərir. Materialı anlamaq hər uğurlu kəsmə üçün başlanğıc nöqtəsidir.
Ümumi Tools For Csöyüş Aalüminium Sdaban
Alüminium lövhə kəsmə işlərində düzgün alətin seçilməsi hər şeydən daha vacibdir. Metal qayçı və mişar kimi əl alətləri kiçik partiyalar və sadə formalar üçün uyğundur, böyük həcmli, yüksək dəqiqlikli işlər üçün isə CNC lazer, plazma və ya su şırnağı ilə kəsmə istifadə etməyə üstünlük verirəm. Hər bir alətin səmərəlilik, qiymət, səth keyfiyyəti və istidən təsirlənən zona nəzarəti baxımından öz üstünlükləri var. Yalnız bu fərqləri anlamaqla faktiki istehsalda optimal həlli tapa bilərik.
Hand Tools
Kiçik partiyalar və ya aşağı qalınlıqlı alüminium təbəqə emalı işləri üçün adətən əl alətlərinə üstünlük verirəm. Onlar gücə və ya mürəkkəb avadanlıqlara əsaslanmır, işləmək üçün çevikdir və aşağı qiymətə malikdir, bu da onları müvəqqəti kəsmə və ya DIY layihələri üçün ideal edir.
Metal qayçıları, qalınlığı 0.5 mm ilə 3 mm arasında olan alüminium təbəqələrlə işləyərkən ən çox istifadə etdiyim alətlərdən biridir. Onlar düz xətləri və ya sadə konturları təmiz kəsiklər və minimal deformasiya ilə tez bir zamanda kəsə bilirlər. Lakin, qalınlıq 3 mm-dən çox olarsa, kəsmə qüvvəsi əhəmiyyətli dərəcədə qeyri-kafi olacaq və bu da materialın cırılmasına və ya alətin zədələnməsinə səbəb ola bilər.
Daha nazik və daha kiçik alüminium təbəqələrə (adətən 2 mm-dən az) gəldikdə, mən əl ilə işləyən mişar seçərdim. Metal kəsici mişar bıçağı ilə işləməsi nisbətən yavaşdır, lakin kəsimi çox incə şəkildə idarə etmək olar ki, bu da incə hissələri kəsmək üçün uyğundur. Amma onu da xatırlatmalıyam ki, bu metod operatordan yüksək səviyyədə əl stabilliyi tələb edir, səmərəsizdir və orta və ya böyük seriyalı istehsal üçün uyğun deyil.
Ümumiyyətlə, əl ilə işləyən alətlər nümunə hazırlamaq, prototip hazırlamaq və ya təmir ssenariləri üçün daha uyğundur. Səmərəliliyi yüksək olmasa da, aşağı qiymət və elastiklik baxımından yenə də əvəzolunmaz kəsmə üsuludur.
Power Tools
Gündəlik emalda, müştəri daha yüksək səmərəlilik, daha qalın lövhələr (3 mm ~ 10 mm) və ya mürəkkəb kontur kəsmə tələb edirsə, mən ümumiyyətlə sürət və kəsmə keyfiyyəti arasında yaxşı bir tarazlıq təmin edən elektrik alətlərinə üstünlük verirəm. Əl alətləri ilə müqayisədə elektrik kəsmə, xüsusən də kiçik partiyalı istehsalda və ya yerində tikintidə səmərəliliyi xeyli artıra bilər.
Məsələn, 6 mm-dən qalın alüminium lövhələrlə işləyərkən xüsusi karbid mişar bıçağı olan dairəvi mişar mənim adi seçimimdir. Sürətli kəsmə sürətinə və səliqəli en kəsiyinə malikdir, xüsusən də düz xəttli kəsmə üçün uyğundur. Müxtəlif markalı volfram karbid mişar bıçaqlarındakı dişlərin sayından asılı olaraq, alüminium kənarının rənginin dəyişməsinin və ya əriməsinin qarşısını almaq üçün istidən təsirlənən zonanı 1 mm-dən az idarə edə bilirəm.
Mürəkkəb konturlarla işləməyə gəldikdə, pazl daha çevikdir. Metala xas mişar bıçağı (TPI ≥ 18) ilə qövslər və künclər kimi düz olmayan formaları asanlıqla tamamlaya bilər. Bu, xüsusilə dekorativ panellər, memarlıq kənarları və ya xüsusi qabıqlar hazırlayarkən faydalıdır. Bununla belə, alüminium qırıntılarının yığılmasının və ya mişar bıçağının yapışmasının qarşısını almaq üçün kəsmə sürətini dəqiqədə 5 ilə 8 sm arasında idarə edirəm.
Bundan əlavə, elektrik alətləri ilə alüminium kəsərkən, alətin yapışmasının qarşısını almaq, mişar bıçağının ömrünü uzatmaq və kəsmə keyfiyyətini artırmaq üçün adətən sürtkü yağından (məsələn, WD-40) və ya spirt spreyindən istifadə edirəm.
Bir sözlə, elektrik alətləri əl ilə CNC arasında səmərəli bir həlldir, orta və aşağı mürəkkəblikli layihələr üçün uyğundur və yerində yığma, mühəndislik tikintisi və xüsusi emal üçün praktik seçimdir.
Vərəq Metal Forming Ekupça
Müştərinin alüminium təbəqəsinin yalnız kəsilməməsi, həm də struktur möhkəmliyinə malik olması və ya müəyyən bir bucaq altında formalaşması lazım olduqda, sonrakı emal üçün təbəqə formalaşdırma avadanlıqlarından istifadə edəcəyəm. Xüsusilə çərçivələr, qutular və ya qabıq konstruksiyaları hazırlayarkən əyilmə prosesi əvəzolunmaz bir hissədir.
Ən çox istifadə etdiyim avadanlıq alüminium təbəqələrin kənarlarının dəqiq əyilməsinə nail ola bilən əl ilə və ya hidravlik pres əyləcidir (metal əyləc də adlanır). Qalınlığı 0.8 mm ilə 3.0 mm arasında olan alüminium təbəqələr üçün əyilmə radiusu adətən təbəqənin qalınlığının 1.5 ilə 2 qatı arasında tənzimlənir ki, bu da gərginlik çatlamasının qarşısını alarkən möhkəmliyi qoruya bilər. 5052 alüminium ərintisi kimi yüksək elastik materiallar əyilmə üçün xüsusilə uyğundur.
Emal zamanı aşağıdakı parametrlərə xüsusi diqqət yetirəcəyəm:
Əyilmə bucağının idarə edilməsi : Rəqəmsal yerləşdirmə sistemi ±0.5° daxilində xətanı idarə edə bilər.
Bükülmə dərinliyinin tənzimlənməsi : xüsusilə anodlaşdırılmış və ya püskürtülmüş təbəqələr üçün səthdə çöküntülərin qarşısını alır.
Kənarların formalaşdırılması keyfiyyəti : əyilmə keyfiyyətini qiymətləndirmək üçün künclərdə çatlar və ya əyilmələrin olmaması vacib meyarlardır.
Bəzən müştərilər U formalı və ya Z formalı konstruksiyalar tələb edirlər. Bu çoxbölməli əyilmələr üçün ardıcıllığı təmin etmək üçün arxa ölçü cihazı və tənzimlənən bıçağı olan dəqiq əyilmə maşınından istifadə edilməlidir. Daha böyük partiya sifarişləri üçün səmərəliliyi və təkrarlanabilirliyi artırmaq üçün CNC əyilmə mərkəzindən də istifadə edirəm.
Ümumiyyətlə, metal lövhə qəlibləmə avadanlığı alüminium təbəqələrə üçölçülü bir quruluş verməklə yanaşı, kəsmə emalını daha funksional dəyərə qədər genişləndirir. Bu, mənim üçün qeyri-müntəzəm məhsulların istehsalında əvəzolunmaz əsas vasitədir.
Cnc Ekupça
Yüksək dəqiqlikli, böyük həcmli və ya mürəkkəb formalı alüminium lövhə kəsmə işləri ilə qarşılaşdıqda, adətən CNC emal avadanlıqlarından istifadəyə üstünlük verirəm. Ənənəvi alətlərlə müqayisədə CNC avadanlıqları dəqiqlik, sabitlik, səmərəlilik və ardıcıllıq baxımından daha çox üstünlüklərə malikdir. ±0.01 mm və ya hətta ±0.005 mm tolerantlıq tələblərinə cavab verə bilər və yüksək səviyyəli istehsalda əvəzolunmaz əsas halqadır.
Qalınlığı 1-10 mm arasında olan orta nazik alüminium lövhələr üçün, xüsusən də mürəkkəb konturlar və incə qrafika tələb edən layihələr üçün CNC oyma maşınından istifadə edərdim. Yüksək sürətli fırlanan kəsicilər dəqiq kəsmə əldə edə bilər və vakuum adsorbsiya qurğuları ilə həm səmərəliliyi artıra, həm də vibrasiyanı azalda bilər. İşarələr, cihaz panelləri və korpus açılışları kimi xüsusi layihələr üçün uyğundur.
CNC freze
Müştərilər son dərəcə dəqiq ölçülərə, aydın kənarlara və künclərə, hamar səthlərə ehtiyac duyduqda, üç oxlu və ya beş oxlu CNC freze dəzgahları mənim ilk seçimimdir. ±0.01 mm və ya daha yüksək dəqiqlikli emal əldə edə bilir və tibbi avadanlıqlarda, aviasiya struktur hissələrində, dəqiq qəliblərdə və digər sahələrdə geniş istifadə olunur. Eyni zamanda yiv açma, fahmə açma, qazma və s. kimi birdən çox prosesi tamamlaya bilər və emal səmərəliliyini və keyfiyyətini xeyli yaxşılaşdırır.
CNC lazer kəsmə maşınları
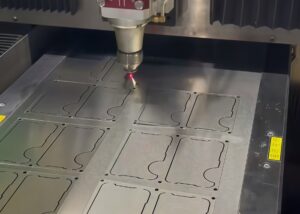
təmassız, yüksək sürət və yüksək dəqiqlik üstünlüklərinə malikdir. Kəsmə hamardır, sonrakı emal tələb olunmur və xəta ±0.1 mm-dən azdır. Mən tez-tez elektron korpusları, dekorativ panelləri, yüksək səviyyəli loqo hissələrini və s. emal etmək üçün istifadə edirəm, xüsusən də görünüş üçün yüksək tələblər olan layihələr üçün.
jet
kəsmə. Soyuq emal xüsusiyyətləri materialın deformasiyasının və kənarların ablasyonunun qarşısını ala bilər və kəsilmiş tikiş əlavə kəsmə olmadan təmizdir. Yüksək möhkəmlikli alüminium ərintiləri, aviasiya hissələri və xüsusi avadanlıq bazaları kimi tətbiqlər üçün çox uyğundur.
CNC plazma kəsmə maşınıdır
6-25 mm orta və qalın lövhə emalında istifadə olunur. Müştərinin səthə yüksək tələbləri yoxdursa, plazma kəsmə üsulundan istifadə edəcəyəm. Sürətli sürətə və yüksək kəsmə səmərəliliyinə malikdir və struktur hissələri, mötərizələr və bina şablonları kimi səhnələr üçün uyğundur. Kənarında bir az şlak olsa da, ümumi xərc göstəriciləri çox üstündür.
Cnc
Ştamplama maşını çox sayda ştamplama və ya yiv açma tələb edən toplu layihələrdə çox praktikdir. Kalıbı dəyişdirməklə müxtəlif dəlik növlərinin sürətli və təkrar emalını həyata keçirə bilər. Elektrik şkafları, mətbəx avadanlığı, metal təbəqə korpusları və s. kimi standartlaşdırılmış hissələr üçün uyğundur. Yüksək səmərəlilik və aşağı qiymətə malik olan bu maşın toplu emal üçün ideal bir vasitədir.
Ümumiyyətlə, kəsmə planı hazırlayarkən CNC avadanlığının seçimi ən vacib hissədir. Müxtəlif lövhə qalınlığı, tolerantlıq, qrafik mürəkkəblik və partiya tələbləri üçün fərqli avadanlıqlar uyğundur. Ağlabatan kombinasiya sayəsində müştərilərə hər bir layihənin ən yaxşı nəticələrə nail olmasını təmin etmək üçün yüksək səmərəlilik, yüksək dəqiqlik və ucuz qiymətə alüminium lövhə kəsmə həlləri təqdim edə bilərəm.
T. Nədir?he Sçay For Csöyüş Aalüminium Pgecikir
Alüminium lövhə emalı sahəsində uzun illər təcrübəmdə, istər prototip izolyasiyası, istər konstruksiya hissələrinin mühəndisliyi, istərsə də seriyalı hissələr olsun, standartlaşdırılmış kəsmə prosesi həmişə hazır məhsulun dəqiqliyini və tutarlılığını təmin etmək üçün əsasdır . Alüminium yüngül və emal etmək asan olsa da, kəsmə prosesi təsəvvür ediləndən daha mürəkkəbdir. Materialın fiksasiyasından, parametrlərin tənzimlənməsindən tutmuş yağlama və soyutmaya və sonrakı emala qədər hər bir addım son keyfiyyətə təsir göstərir.
Addım 1: İşarələyin TKəsilmiş Xətt
Mən adətən alüminium səthində kəsmə yolunu dəqiq çəkmək üçün öz-özünə yapışan kağız lent və qələm kombinasiyasından istifadə edirəm. Adi layihələr üçün polad xətkeş işarələməni tamamlaya bilər, lakin mürəkkəb həndəsələrə və ya çoxkəsikli kəsişmələrə gəldikdə, koordinatları kalibrləmək üçün proyektor və ya CNC yerləşdirmə sistemindən istifadə etməyə üstünlük verirəm. Xüsusilə kütləvi istehsalda, hətta 1 mm-lik bir yerdəyişmə belə montaj mərhələsindəki xətanı artıra bilər.
Addım 2: Düzəldin The Material
Materialın fiksasiyası kəsimin sabit olub-olmaması ilə birbaşa bağlıdır. Plitənin ölçüsünə, formasına və kəsmə üsuluna görə fərqli sıxma alətləri seçəcəyəm. Nazik lövhələrin (<2 mm) rezonans doğurması və ya əyilməsi ehtimalı daha yüksəkdir və vakuum adsorbsiyası + kənar zolaqları ilə fiksasiya edilməlidir. Qalın lövhələr (>10 mm) üçün sıxmaq üçün vizalardan və ya hidravlik sıxaclardan istifadə edirəm. Təhlükəsiz fiksasiya yalnız yolun sapmasına səbəb olmayacaq, həm də alətin qırılmasına səbəb ola bilər və təhlükəsizlik risklərini artırır.
Addım 3: Set Parametrlər
Düzgün alət və kəsmə parametrlərinin təyin edilməsi kəsmə keyfiyyətini təmin etməyin açarıdır. Əvvəlcə emal təlimat məlumatlarına istinad edəcəyəm və layihə tələblərinə uyğun olaraq incə düzəlişlər edəcəyəm. Aşağıda tez-tez istifadə etdiyim parametr konfiqurasiyalarının bəzi nümunələri verilmişdir:
| Material Az | Qalınlıq (mm) | Alət diametri | Alət növü | Mil sürəti (RPM) | Qidalanma sürəti (mm/dəq) |
| 5052-H32 | 3 | Φ6 | Alüminium üçün 2 kənarlı frezer | 12000 | 800 |
| 6061-T6 | 6 | Φ8 | Titan örtüklü 4 tərəfli bıçaq | 10000 | 500 |
| 7075-T6 | 10 | Φ10 | Kobud freze kəsicisi | 8000 | 400 |
Həmçinin, kəsmə dərinliyini hər dəfə 0.5-1 mm olaraq təyin edəcəyəm və kəsmə səthinin düz olduğundan və pillə izlərinin olmamasından əmin olmaq üçün bir neçə dəfə kəsəcəyəm.
Addım 4: Yağlama
Alüminium, xüsusən də yüksək sürətli kəsmə zamanı çatların yapışmasına meyllidir. Hamar kəsməni və alətin sinterləşməməsini təmin etmək üçün kəsməzdən əvvəl WD-40, izopropil spirti və ya xüsusi alüminium kəsici maye çiləyirəm və yüksək yük şəraitində soyutma yağ duman sistemi və ya damcı soyutma başlığı quraşdırıram. Alət temperaturunu 50°C-dən aşağı saxlamaq istilik deformasiyasını idarə etmək üçün vacib meyardır.
Addım 5: Başlayın Csöyüş
Kəsmə zamanı alüminium lövhənin kənarının qeyri-sabit itələmə səbəbindən qırılmaması üçün kəsməni nə çox sürətli, nə də çox yavaş olmaqla bərabər və sabit bir sürətlə saxlayacağam. CNC emalından istifadə edərkən, təsadüfi toqquşma və ya yol üst-üstə düşməməsi üçün kəsmə yolunu əvvəlcədən simulyasiya etmək üçün simulyasiya proqram təminatından (məsələn, Fusion360 və ya Mastercam) istifadə edəcəyəm. Mürəkkəb konturlar üçün əvvəlcə kənarları kobudlaşdırmaq üçün böyük bir bıçaqdan istifadə edəcəyəm, sonra isə kənarları incəltmək üçün kiçik bir bıçaqdan istifadə edəcəyəm, təbəqə-təbəqə irəliləyəcəyəm. Təcrübədə gördüm ki, bu çoxmərhələli kəsmə metodu birdəfəlik kəsmə metodundan daha sabitdir və kəsilmiş səth daha hamardır.
Addım 6: Çapaqların təmizlənməsi Avə Təmizlik
Sonuncu addım tez-tez nəzərdən qaçırılır, lakin bu, hissələrin keyfiyyətinə birbaşa təsir göstərir. Mən adətən iti kənarların olmamasını təmin etmək üçün kənarları yumşaq bir şəkildə emal etmək üçün əl mişarlarından, zımpara kağızından və pnevmatik təmizləmə maşınlarından istifadə edirəm. Mühüm iş parçalarında, montajın hamarlığını artırmaq üçün 0.2 ilə 0.5 mm arasında nəzarət etmək üçün yivlər də əlavə edəcəyəm. Təmizlədikdən sonra, bütün əsas ölçülərin rəsm toleranslarına cavab verdiyinə əmin olmaq üçün nöqtə yoxlamaları üçün vernier kaliperindən və ya üç koordinatlı ölçmə maşınından istifadə edərək ölçüləri yenidən yoxlayacağam.
Xülasə:
Standartlaşdırılmış alüminium lövhə kəsmə prosesi təkcə texniki nəzarətin deyil, həm də müştərilərə qarşı məsuliyyətli münasibətimin əksidir. İstər toplu emal, istərsə də xüsusi hazırlanmış hissələr olsun, hər addım ciddi şəkildə yerinə yetirildiyi və ağlabatan avadanlıq və parametr parametrlərindən istifadə edildiyi təqdirdə, istənilən alüminium lövhə üçün "səliqəli kəsiklər, əyilmələrin olmaması, keyfiyyətli dəqiqlik və sabit çatdırılma müddəti" əldə edə bilərəm. Bu, hər bir müştəriyə verdiyim vəddir.
Haqqında To Itəkmilləşdirmək Csöyüş Quallıq
Faktiki emal zamanı alüminium lövhə kəsmə keyfiyyətinə yalnız alətin özü deyil, həm də əməliyyat detalları təsir göstərir. Eyni avadanlıq istifadə olunsa belə, prosesə nəzarət yaxşı aparılıb-aparılmadığı təqdirdə kəsmə effekti çox fərqli ola bilər. Hər kəsimin dəqiq və hamar olmasını təmin etmək üçün müştəri layihələrində ±0.01 mm-lik xətanı idarə etməyə və qırıntı nisbətini xeyli azaltmağa kömək etmək üçün aşağıdakı praktik məsləhətləri ümumiləşdirdim.
kiçik Diametr Tools: Azalt Fnizamnamə And Hyemək
Alüminium lövhələri incə kəsərkən diametri 3-6 mm arasında olan alətlərə üstünlük verirəm. Kiçik alətlər yüksək fırlanma sürətinə və konsentrasiya olunmuş kəsmə qüvvələrinə malikdir ki, bu da kəsmə zamanı istilik yığılmasını, xüsusən də qalınlığı 4 mm-dən az olan lövhələr üçün əhəmiyyətli dərəcədə azalda bilər. Faktiki ölçmələrdə Φ10 alətləri ilə müqayisədə Φ6 alətlərinin eyni yolu kəsərkən kəsmə işini təxminən 25% yaxşılaşdırdığını aşkar etdim.
Saxlamaq Ybizim Ksəviyyələri Sarfa: Aləğv Aalüminium Cbud Ayığılması And Tqəpik Colapse
Alüminium "bıçaq yeyən" xüsusiyyətinə malikdir və qırıntılar bıçağın kənarına çox asanlıqla yapışır və zamanla "qabarmış kənar" əmələ gətirir. Mən həmişə emaldan əvvəl alətin kənarının bütövlüyünü yoxlayıram, hər 10 metr emaldan sonra təmizləyir və vizual olaraq yoxlayıram və lazım olduqda yeni aləti birbaşa dəyişdirirəm. Aləti iti saxlamaq yalnız səth keyfiyyətini yaxşılaşdırmaqla yanaşı, bıçağın qırılması səbəbindən bütün hissənin tullantılardan qorunmasına da kömək edir.
Soyutma Cnəzarət: Tdərhal Sdaxma Or Sdua etmək Csızma
Alüminium kəsərkən, xüsusilə yüksək sürətli qidalanma və davamlı kəsmə şəraitində temperatur çox tez yüksəlir. Temperatur 60°C-dən yuxarı olduqda, kəsilmiş səth qaralmağa və ya hətta deformasiyaya uğrayır. Mən adətən sprey soyutma və aralıq kəsmə üsullarından istifadə edirəm - yəni kəsildikdən sonra bir neçə dəqiqə qısa bir dayanma, alüminium lövhənin soyumasına icazə vermək və eyni zamanda atomlaşdırılmış sürtkü yağını sprey edirəm. Bu emaldan sonra CNC kəsmə ötürmə sürətim 98%-dən yuxarı saxlanıla bilər.
dəqiq Masanlaşdırma: Təsdiqləyin The Marking Line Muca Times Before Csöyüş
Mən "üç dəfə ölç, bir dəfə kəs" prinsipinə qəti şəkildə inanıram. Rəsmi kəsmədən əvvəl, işarələri, xüsusən də bucağı və düzlüyü ±0.2 mm tolerantlıqla yoxlamaq üçün vernier kaliper, kvadrat və lazer düzləndiricisindən istifadə edəcəyəm. Əl ilə kəsəndə belə, heç vaxt hisslərimə əsaslanaraq kəsməyəcəyəm, çünki sapma baş verdikdən sonra sonrakı əyilmə və ya yığılma zamanı onu kompensasiya etmək çətin olacaq.
Sınaq Csöyüş And Pdam örtüyü: Waste Materiallar Can Be Used For Trial Csöyüş And Atənzimləmə Before Batç Pçubuq
Hər dəfə yeni material aldığımda, yeni bir dəst və ya mürəkkəb bir nümunəni dəyişdirdiyimdə, əvvəlcə proqram parametrlərinin, qidalanma sürətinin və soyutma effektinin ideal olub olmadığını yoxlamaq üçün 1-2 hissəni kəsmək üçün qırıntı alüminiumdan istifadə edəcəyəm. Yalnız hər şeyin düzgün olduğundan əmin olduqdan sonra rəsmi kəsməyə başlayacağam. Bu sadə hərəkət potensial qırıntı riskini hər il 30%-dən çox azaltmağa kömək edir.
Xülasə:
Alüminium lövhələrin kəsilməsi sadə bir "bıçaqla yuxarı və aşağı hərəkət etmək" deyil, bir sıra dəqiq sistem mühəndisliyidir. Yalnız hər bir halqanı diqqətlə idarə etməklə həqiqətən "dəqiq ölçü, təmiz kənarlar, aşağı qiymət və sabit çatdırılma" əldə edə bilərik. Bu bacarıqlar əhəmiyyətsiz görünə bilər, lakin onlar tez-tez hazır məhsul və ya tullantı parçası hazırlamağınızı müəyyən edir.
Təhlükəsizlik Pməlhəmlər Durinq Csöyüş
İstər əl ilə kəsmə, istərsə də CNC avadanlığından istifadə olunsun, təhlükəsizlik həmişə birinci yerdədir. Uzun illər emalatxana təcrübəmə görə, emal qəzalarının 80%-dən çoxu əməliyyat xüsusiyyətlərinə məhəl qoymamaqdan qaynaqlanır. Xüsusilə alüminium lövhələrin kəsilməsinin yüksək sürətli, yüksək temperaturlu və yüksək sürətli şəraitində diqqətli olmasanız, təkcə avadanlıq zədələnməyəcək, həm də operatorun özü təhlükə altında qala bilər. Buna görə də, hər zaman hər bir təhlükəsizlik tədbirinin tətbiqində israr edirəm, hətta bu, sadəcə kiçik bir alüminium parçası kəsmək olsa belə, mən buna heç vaxt yüngül yanaşmayacağam.
Taxmaq Ggözlər, Cut-Rköməkçi Gsevir, And Nsəs-küyPdam qulaqcıqları
Mən heç vaxt işçilərin fırlanan alət sahəsinə çılpaq əllərlə yaxınlaşmasına icazə vermirəm. Alüminium qırıntıları saniyədə onlarla metr sürətlə uça bilər ki, bu da gözləri və açıq dəriləri asanlıqla zədələyə bilər. Eynəklər əsas avadanlıqdır və kəsilməyə davamlı əlcəklər əl ilə işləyərkən və ya cilalama zamanı xüsusilə vacibdir. Kəsmə zamanı yaranan səs-küy tez-tez 90-110 dB-yə çatır, buna görə də səs-küyə davamlı qulaqcıqlar da vacibdir, xüsusən də qapalı emalatxanada davamlı işləyərkən.
Saxlamaq Vhəvəsləndirmə DCNC ilə işləyən Csöyüş To Prevent Slağ etmək Ayığılması
Alüminium lövhələri lazer, plazma və ya su şırnağı ilə kəsərkən, metal yüksək temperaturda tüstü və toz əmələ gətirir ki, bunların bəzilərində tənəffüs sistemini qıcıqlandıran alüminium oksidi var. Mən adətən CNC iş sahəsinə egzoz sistemi quraşdırıram və emalatxanada havanın təmizliyini məqbul həddə saxlamaq üçün hava mübadiləsi sürətinin saatda 15 dəfədən az olmamasını təmin etmək üçün HEPA yüksək səmərəlilikli filtr konfiqurasiya edirəm.
The Pqüllə Suca Must Be Cut Off Wtoyuq Casma The Tool.
Seminar təlimində vurğuladığım ən vacib məqam budur: “Aləti elektrik kəsilmədən istifadə etməyin.” Sadəcə bir vinti tənzimləsəniz və ya kiçik bir bıçağı dəyişdirsəniz belə, əvvəlcə əsas idarəetmə gücünü söndürməli və milin dayanmasını gözləməlisiniz. Elektrik kəsilmədən işə salma düyməsinə təsadüfən toxunduqları üçün operatorların milə qarışdığı qəzalar görmüşəm. Bu dərs mənə “alət dəyişdirmə = elektrik kəsilmə + asma” ikili standartını tamamilə təsdiqlədi.
Saxlamaq Ayol From Tlol Mhəyəcan Asahələr Wtoyuq Hüksek Temperatlar, Splaşlar Or HyüksəkParxayın etmək Water Are Icəlb olunmuş
Yüksək təzyiqli su şırnağı və ya plazma kəsmə maşını istifadə edildikdə, kəsmə sahəsinin temperaturu bir anda minlərlə dərəcə Selsiyə çata bilər və kəsikdəki metal mayeləşərək yüksək sürətlə xaricə atılır. Bütün operatorlardan kəsmə başladıqdan sonra kəsici başlıqdan 0.5 metrdən çox məsafədə qalmalarını və bədənlərini kəsmə sahəsinə qoymamalarını tələb edirəm. Monitorinq, tənzimləmə və ya müşahidə yalnız uzaqdan idarəetmə ekranı və ya qapalı müşahidə pəncərəsi vasitəsilə həyata keçirilə bilər.
Xülasə:
Alüminium lövhələrin kəsilməsi "soyuq bir proses" olsa da, gizli təhlükəsizlik riskləri heç vaxt soyumayıb. Standartlaşdırılmış əməliyyat təkcə insanları deyil, həm də avadanlıqların və layihələrin davamlılığını qoruyur. Unutmayın - təhlükəsizliyə məhəl qoymamaq hər bir hərəkət qəzalar üçün mina qoymaq deməkdir. Buna görə də, mümkün 5 günlük dayandırılma riskini götürməkdənsə, yoxlamağa 5 dəqiqə daha çox vaxt sərf etməyi üstün tutardım.
Tövsiyə Csöyüş Metiqadlar For Dqəribə Playihələr
Müxtəlif alüminium lövhə kəsmə layihələrində alət seçimi və proses tələbləri əhəmiyyətli dərəcədə fərqlidir. Dəqiq emalla məşğul olan bir mühəndis olaraq, mən həmişə "düzgün alət seçmək səyin yarısı ilə ikiqat nəticə əldə edəcək" prinsipinə əməl edirəm. İstər evdə DIY, istər ±0.01 mm tolerantlığı əhatə edən sənaye izolyasiyası, istərsə də tikinti və istehsal sənayesi üçün böyük həcmli sifarişlər olsun, kəsmə metodunun düzgün uyğunlaşdırılması səmərəliliyin və keyfiyyətin təmin edilməsinin açarıdır.
Ümumi layihə ssenarilərinə əsasən ümumiləşdirdiyim tövsiyə olunan kəsmə üsulları aşağıdakılardır. Ümid edirəm ki, bu, sizə faktiki əməliyyatda aydın bir istinad təmin edə bilər:
| Layihə Növü | Tövsiyə olunan kəsici alətlər | Xüsusiyyətlər və tövsiyələr |
| Evdə DIY Kiçik Əşyalar | Metal qayçı və ya puzzle | Qalınlığı 1-3 mm olan nazik alüminium lövhələr üçün uyğundur. İstifadəsi sadə və aşağı qiymətə malik olduğundan, fərdi istifadəçilər və ya kiçik partiyalı istehsal üçün uyğundur. |
| Yüksək dəqiqlikli izolyasiya | CNC Freze Maşını / CNC Lazer Kəsmə Maşını | Dəqiqlik ±0.01 mm-ə çata bilər ki, bu da kontur və ölçüyə son dərəcə yüksək tələblər qoyan tibb, aviasiya və digər sahələrdə tək parçalı və ya nümunə istehsalı üçün uyğundur. |
| Kütləvi istehsal | CNC Press Maşını / CNC Plazma Kəsmə Maşını | Təkrarlanan qrafiklərin sürətli kəsilməsi, yüksək səmərəlilik və aşağı vahid dəyəri ilə uyğundur və bina pərdə divarlarının və ya istilik radiatorlarının toplu emalı kimi böyük həcmli sifarişlər üçün uyğundur. |
| Əyri formalı hissələr | CNC oyma maşını / CNC su jet kəsmə maşını | Mürəkkəb konturlar, daxili oyuqlama və ya qövs kəsmə üçün uyğundur, hamar kəsik kənarları və istilik təsir zonası yoxdur. Xüsusilə dekorativ hissələr və sənaye sifarişli hissələr üçün uyğundur. |
FAQ
Alüminium lövhələri kəsməyin ən asan yolu nədir?
Təcrübəmdə, 3 mm-dən kiçik alüminium lövhələri kəsməyin ən asan yolu metal qayçı və ya incə dişli bıçaqlı puzzle istifadə etməkdir. Bu alətlər, xüsusən də kiçik işlər üçün kifayət qədər nəzarət və minimal quraşdırma təklif edir. 6 mm-dən qalın lövhələr üçün daha yaxşı səmərəlilik və kəsmə keyfiyyəti üçün karbid uclu bıçaqlı dairəvi mişardan istifadə etməyi məsləhət görürəm.
Alüminium kəsmək üçün ən yaxşı vasitə hansıdır?
Dəqiqlik və sürət üçün CNC lazer kəsici ən yaxşı alətdir. O, ±0.05 mm daxilində təmiz kənarlar və dəqiqlik təmin edir. Əl ilə işləmək üçün 60-80 dişli karbid bıçağı olan dairəvi mişar 10 mm qalınlığa qədər təbəqələrdə etibarlı nəticələr verir. Alət seçimi qalınlıqdan, bitirmədən və həcmdən asılıdır.
Alüminium kəsmək üçün ən yaxşı kəsici hansıdır?
Mən həmişə dəmir olmayan metallar üçün hazırlanmış yüksək sürətli polad (HSS) və ya bərk karbid uc dəyirmanından istifadə edirəm. Cilalanmış örtüyə və 45° spiral bucağına malik 2 fleytalı yastı uc dəyirmanı ən yaxşı nəticəni verir. Məsələn, TiAlN örtüklü 6 mm diametrli, 2 fleytalı karbid ucu hamar kəsməni təmin edir və alüminiumda yığılmış kənarları azaldır.
Alüminium lövhələri kəsmək üçün hansı mişar ən yaxşısıdır?
Dəmir olmayan karbid uclu bıçağı (məsələn, 80T və ya 100T) olan dairəvi mişar idealdır. Mən adətən 3,000-6,000 dövr/dəqiqə sürətlə işləyən və 7-10 düym diametrli mişar bıçağı istifadə edirəm. Sürəti və nəzarəti tarazlaşdırır və düzgün sıxma və yağlama ilə 12 mm qalınlığa qədər lövhələr üçün yaxşı işləyir.
Alüminium kəsmək üçün xüsusi bir mişara ehtiyacınız varmı?
Bəli. Xüsusi olaraq dəmir olmayan metallar üçün hazırlanmış mişarlardan istifadə etməyi məsləhət görürəm. Bu mişarlar daha yavaş yemləmə sürətinə, daha dar diş aralığına (məsələn, 80T+) malikdir və çox vaxt daxili yağlama sistemləri ilə təchiz olunur. Standart taxta bıçaqlar alüminium üzərində istifadə edildikdə bıçağın aşınmasına, həddindən artıq istiləşməsinə və ya sıradan çıxmasına səbəb olur.
Alüminiumu sürətli, yoxsa yavaş kəsirsiniz?
Mən alüminiumu orta və yüksək qidalanma sürətləri ilə aşağı mil sürətləri ilə kəsirəm. Məsələn, CNC fırladıcılarında qidalanma sürətini 800–1,200 mm/dəq olaraq, RPM-i isə 10,000–14,000 arasında təyin edirəm. Çox yavaş kəsmə sürtünməni və deşilməni artırır, çox sürətli kəsmə isə ərimə və ya alətin aşınması riskini yaradır. Balans əsasdır.
Evdə alüminium profil necə kəsilir?
Evdə təhlükəsizlik üçün karbid uclu bıçaq və sıxacları olan miter mişardan istifadə edirəm. 6063-T5 kimi profillər üçün 3,500 dövr/dəqiqə sürətlə işləyən 60-80 dişli bıçaq yaxşı işləyir. Yüngül yağ (məsələn, WD-40) əlavə etmək kəsimi yaxşılaşdırır. Həmişə təhlükəsizlik avadanlığı taxın və titrəmə və ya səs-küydən qaçınmaq üçün sabit şəkildə kəsin.















