
Sənaye avadanlıqlarındakı val hissələri çox vaxt sadə görünür, lakin bir şey səhv gedəndə çoxlu problem yarada bilər. Motor valları, ötürücü vallar, birləşdirici vallar və diyircəkli vallar hamısı avadanlığın işində mühüm rol oynayır. Kiçik ölçülü sapma və ya zəif konsentriklik titrəməyə, qeyri-adi səs-küyə və ya sürətlənmiş aşınmaya səbəb ola bilər. Sənaye avadanlıqları da uzun müddət fasiləsiz işləməyə meyllidir ki, bu da valın diametrinin dəqiqliyinə, yuvarlaqlığına, konsentrikliyinə və səth keyfiyyətinə yüksək tələblər qoyur. CNC emalı sabit ölçülü nəzarət təmin edir və xüsusi val hissələri, kiçik partiyalı istehsal və təkrar istehsal üçün çox uyğundur.
Niyə Sənaye Avadanlıqlarının Şaft Hissələri Yüksək Dəqiqlikli CNC Emalı Tələb Edir?
Mili emalının əsl çətinliyi sadəcə düzgün xarici diametrin yaradılması deyil. Eyni mil boyunca birdən çox xüsusiyyət bir-biri ilə dəqiq əlaqələri qorumalıdır. Çiyinlər, açar yolları, yivlər, yataq oturacaqları və montaj hissələri çox vaxt bir komponent üzərində cəmləşir və hər hansı bir kritik sahədəki sapma bütün montaja təsir göstərə bilər.
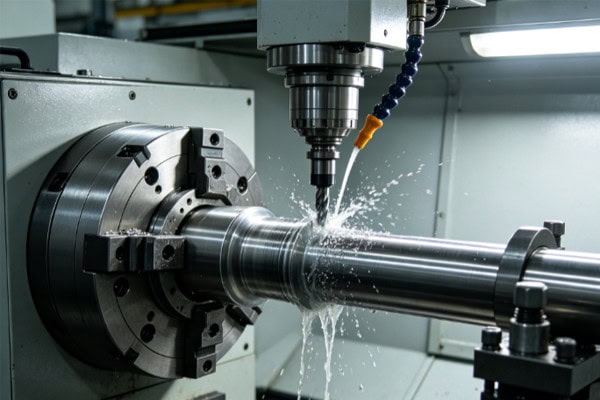
Konsentriklik avadanlıqların işinə birbaşa təsir göstərir
Val hissələri adətən yastıqlar, dişlilər, muftalar və digər komponentlərlə birlikdə işləyir və bu da onların mərkəz xətləri arasındakı əlaqəni olduqca vacib edir. Emal yalnız fərdi ölçülərə diqqət yetirə bilməz; müxtəlif xüsusiyyətlər arasındakı mövqe əlaqəsi də idarə olunmalıdır.
- Yük daşıyıcılarının oturacaqları, montaj zamanı həddindən artıq boşluq və ya müdaxilənin qarşısını almaq üçün sabit ölçüləri saxlamalıdır.
- Fırlanma zamanı qaçışı azaltmaq üçün hər iki ucundakı val jurnalları yaxşı konsentrikliyə ehtiyac duyur.
- Etibarlı dişli quraşdırılması üçün açar yerlərinin mövqeləri emal verilənləri ilə dəqiq əlaqə saxlamalıdır.
- Uzun vallar həmçinin yüksək sürətli işləmə zamanı vibrasiyanı azaltmaq üçün düzgün düzlük nəzarəti tələb edir.
Bu tələblər, xüsusilə sənaye avadanlıqlarının val hissələri üçün sabit CNC emalını əlverişli edir. Proqram, alətlər və armatur metodu düzgün idarə edildikdən sonra, eyni istehsal partiyasında ölçülü tutarlılığı qorumaq daha asan olur.
Uzun və incə vallar emal əyilməsinə meyllidir
Bəzi sənaye avadanlıqlarının valları nisbətən uzundur, lakin kiçik diametrə malikdir, bu da onları emal zamanı daha həssas edir. Kəsici qüvvələr, sıxıcı təzyiq və daxili material gərginliyi hamısı yüngül əyilmə və ya ölçü dəyişikliklərinə səbəb ola bilər.
- İncə şaftlar düzgün yerləşdirilmiş dayaqlar tələb edir.
- Kobud emal bir əməliyyatda həddindən artıq materialın çıxarılmasının qarşısını almalıdır.
- Bitirmə əməliyyatları kəsmə yüklərini azaltmalı və son ölçüləri sabitləşdirməlidir.
Satınalma qrupları üçün rəsm ölçülərinə uyğunluq işin yalnız bir hissəsidir. Hazır şaft da çatdırıldıqdan sonra avadanlığa düzgün uyğun olmalıdır. Yaxşı planlaşdırılmış emal marşrutu montaj tənzimləmələrini azalda və sonradan problemlərin aradan qaldırılması üçün xeyli vaxta qənaət edə bilər.
Müxtəlif Materiallar Müxtəlif Emal Strategiyaları Tələb Edir
Sənaye avadanlıqlarının val hissələri tətbiqindən asılı olaraq müxtəlif materiallardan hazırlanır. Bəziləri möhkəmliyə və aşınmaya davamlılığa üstünlük verir, digərləri isə daha çox çəkiyə, korroziyaya davamlılığa və ya istehsal dəyərinə diqqət yetirir.
| Material | Ümumi tətbiqlər | Əsas emal mülahizələri |
| Paslanmayan polad | Korroziyaya davamlı vallar, avadanlıq birləşdirici vallar | Alət aşınması, kəsmə istiliyi |
| Alaşımlı polad | Transmissiya valları, yükdaşıyan vallar | Möhkəmlik, ölçülü sabitlik |
| Alüminium xəlitəli | Yüngül mil komponentləri | Əyilmə, səth keyfiyyəti |
| Titanyum xəlitəsi | Yüksək performanslı avadanlıq komponentləri | Kəsmə temperaturu, alət ömrü |
| Mühəndislik plastikası | Xüsusi ötürücü və izolyasiya komponentləri | Deformasiya, ölçülü dəyişikliklər |
Material seçimi yalnız başlanğıc nöqtəsidir. Alət seçimi, mil sürəti, qidalanma sürəti və soyutma üsulları da emal prosesinin sabit qalması üçün materiala uyğun olmalıdır.
Sənaye Avadanlıqları Şaft Hissələri üçün Əsas CNC Emal Prosesləri Hansılardır?
Mili komponentləri nadir hallarda tək bir əməliyyatla tamamlanır. Dizayndan asılı olaraq, istehsal prosesi tornalama, yivləmə, qazma, yivləmə və bitirmə işlərini əhatə edə bilər. Yaxşı planlaşdırılmış proses ardıcıllığı ölçülü variasiyaları azaltmağa kömək edir və seriyalı istehsalı daha ardıcıl edir.
Kobud Dönmə və Son Dönmə Ayrı-ayrı İdarə Olunmalıdır
Kobud emal materialın səmərəli şəkildə çıxarılmasına yönəlir, bitirmə isə son ölçülərə və səth vəziyyətinə nail olmaqdan məsuldur. Hər iki mərhələnin eyni şəkildə işlənməsi emal səmərəliliyi ilə son dəqiqlik arasında tarazlığı çətinləşdirə bilər.
- Kobud şəkildə tornalama zamanı materialın çox hissəsi təmizlənir və bitirmə üçün nəzarət altında bir müddət qalır.
- Yarımfabrikatlaşdırma ümumi profili düzəldir və hissəni son emal üçün hazırlayır.
- Tornalama prosesi mil diametrini, yuvarlaqlığı və səth pürüzlülüyünü idarə etmək üçün daha aşağı kəsmə yüklərindən istifadə edir.
- Kritik uyğunlaşma sahələri daha yaxşı ölçülü sabitlik üçün xüsusi bitirmə əməliyyatları ala bilər.
Bu mərhələli yanaşma dəqiq sənaye avadanlığı vallarına çox uyğundur və kobud emalın son ölçülərə təsirini azaltmağa kömək edir.
Çiyinlər, Açar Yolları və Yivlər Dəqiq Birləşdirilməlidir
Tək bir val çox vaxt bir neçə funksional sahəni ehtiva edir. Əsl emal çətinliyi bu xüsusiyyətlər arasında düzgün əlaqənin qorunmasındadır. Yanlış çiyin ölçüsü yastığın yerləşməsinə təsir göstərə bilər, yerinin dəyişdirilməsi isə dişli çarxının quraşdırılmasını çətinləşdirə bilər.
CNC emalı eyni proqramlaşdırılmış proses daxilində müxtəlif xüsusiyyətlərin idarə olunmasına imkan verir. Val diametrləri, yivlər, yivlər və uc strukturları ardıcıl verilənlərdən emal edilə bilər. Mürəkkəb xüsusi vallar üçün təkrarlanan quraşdırmaların azaldılması da yığılmış yerləşdirmə səhvlərini minimuma endirməyə kömək edir.
Uzun Şaftlı Emal Sabit Fiksturing və Dəstək Tələb Edir
Uzun vallar öz çəkilərindən və dönmə zamanı kəsici qüvvələrdən təsirlənə bilər. Dəstək qeyri-kafi olarsa, orta hissənin ətrafında titrəmə baş verə bilər ki, bu da emal ölçülərinin qeyri-sabit olmasına səbəb ola bilər.
| Emal mərhələsi | Ümumi problemlər | Əsas Nəzarət Fokusu |
| Xammalın quraşdırılması | İş parçasının çıxıntısı | Hizalama və sıxma sabitliyi |
| Kobud emal | Vibrasiya, əyilmə | Nəzarət altında material çıxarılması |
| Yarımfabrikatlaşdırma | Ölçü dəyişkənliyi | Kəsmə yükünə nəzarət |
| Emalı bitirin | Şaft diametrinin sapması | Alət vəziyyətinin sabitliyi |
| Açar yolunun emalı | Mövqe sapması | Datum əlaqəsi |
| Son yoxlama | Konsentriklik çatışmazlığı | Kritik ölçülər və GD&T |
Faktiki istehsalda kəsmə sürətinin yavaşlaması təkcə uzun oxlu emal problemlərini həll etmir. Maşın sərtliyi, iş parçasının dəstəyi, alətin çıxıntısı və emal ardıcıllığı istehsala başlamazdan əvvəl nəzərə alınmalıdır.
Sənaye Avadanlıqları Şaft Hissələri üçün Emal Keyfiyyətini Necə Saxlamaq Olar?
Milinin keyfiyyəti tamamilə son yoxlamadan asılı olmamalıdır. İstehsalın hər mərhələsi son nəticəyə təsir göstərə bilər. Yüksək dəqiqlikli mil komponentləri üçün ölçülü dəyişikliklər yalnız bütün hissə tamamlandıqdan sonra aşkar edilmək əvəzinə, emal zamanı müəyyən edilməlidir.
CNC emalı zamanı davamlı monitorinq vacibdir
CNC emalı yüksək səviyyədə avtomatlaşdırma təmin etsə də, alət aşınması, maşının istilik şəraiti və materialın davranışı hələ də ölçülərə təsir göstərə bilər. Sabit istehsal zamanı proses monitorinqi çox vaxt yalnız son yoxlamaya etibar etməkdən daha dəyərlidir.
- Aşınmış alətlərin kritik ölçülərə təsir etməsinin qarşısını almaq üçün kəsici alətin kənarlarını müntəzəm olaraq yoxlayın.
- Ölçülü sürüşməni müəyyən etmək üçün müvafiq istehsal mərhələlərində kritik val diametrlərini ölçün.
- Emal zamanı yaranan tıxanmaları azaltmaq üçün mil və armatur vəziyyətlərini izləyin.
- Daha asan keyfiyyət izləməsi üçün toplu istehsal zamanı kritik ölçülü məlumatları qeyd edin.
Bu detallar kiçik görünə bilər, lakin onlar birbaşa partiya tutarlılığına təsir göstərir. Uzunmüddətli təchizat layihələri üçün sabit təkrarlanma tez-tez tək bir mükəmməl nümunə istehsal etməkdən daha dəyərlidir.
Dəyirmilik, Konsentriklik və Səth Keyfiyyətinə Xüsusi Diqqət Lazımdır
Mili hissələri yığıldıqdan sonra davamlı olaraq fırlanır, buna görə də yoxlama əsas uzunluq və diametr ölçmələrindən kənara çıxmalıdır. Satınalma qrupları avadanlığın işinə birbaşa təsir edən xüsusiyyətlərə xüsusi diqqət yetirməlidirlər.
- Şaft diametri və tolerantlığı rəsm tələblərinə cavab verməlidir.
- Yastıq oturacağının yuvarlaqlığı sabit qalmalıdır.
- Kritik şaft jurnalları arasındakı konsentriklik spesifikasiyalara cavab verməlidir.
- Açar yolları və yivlər düzgün yığılmanı dəstəkləməlidir.
- Səthin pürüzlülüyü faktiki quraşdırma və istismar tələblərinə uyğun olmalıdır.
Yoxlama nəticələri yalnız bir hissənin keçib-keçmədiyini müəyyən etmək üçün istifadə edilmir. Onlar həmçinin mühəndislərə ölçü variasiyasının səbəblərini müəyyən etməyə və sonrakı istehsal partiyalarını təkmilləşdirməyə kömək edə bilər.
Toplu istehsal ardıcıl nəticələr tələb edir
Sənaye avadanlıqları istehsalçıları nadir hallarda yalnız bir şaft alırlar. Sonrakı sifarişlər, texniki xidmətin dəyişdirilməsi və avadanlıqların təkmilləşdirilməsi davamlı tələbat yarada bilər. İlk məhsulun keyfiyyəti avtomatik olaraq hər sonrakı partiyanın eyni nəticələr verəcəyinə zəmanət vermir.
Sabit CNC emal prosesi sübut olunmuş proqramların və proses parametrlərinin təkrar istifadəsinə imkan verir. Ardıcıl yoxlama standartları ilə birləşərək, bu, gələcək istehsalın təkrar istehsalını asanlaşdırır. Uzunmüddətli təchizat tələb edən sənaye avadanlığı komponentləri üçün təkrarlana bilən istehsal, ölçülü dəyişikliklərdən qaynaqlanan montaj tənzimləmələrini və yenidən işləməni azalda bilər.
CNC emalı sənaye avadanlığı şaft hissələri üçün xərc və çatdırılma müddətini necə balanslaşdıra bilər?
Şaftın emal qiyməti yalnız vahid qiyməti ilə qiymətləndirilməməlidir. Material dəyəri, emal müddəti, alət istehlakı, əməliyyatların sayı, yoxlama tələbləri və sifariş miqdarı son istehsal qiymətinə təsir göstərə bilər. Ən aşağı qiymət təklifinin seçilməsi, ölçü problemləri və ya çatdırılma gecikmələri baş verərsə, sonradan daha yüksək xərclərə səbəb ola bilər.
Kiçik Partiyalı Şaft Hissələri Çevik CNC Emalı üçün Yaxşı Uyğundur
Xüsusi sənaye avadanlıqları çox vaxt az sayda əvəzedici komponent və ya inkişaf nümunələri tələb edir. Bu tip istehsal üçün xüsusi qəliblərə investisiya qoymağın adətən az dəyəri var. CNC emalı mühəndislik təsvirlərindən birbaşa proqramlaşdırmaya keçə bilər və xüsusi şaft istehsalına çox uyğundur.
Satınalma qrupları üçün emal prosesinin vaxtını, materialın hazırlanması müddətini, ilk məhsulun təsdiq prosesini və gələcək təkrar sifarişlərin eyni müəyyən edilmiş prosesdən istifadə edib-etməyəcəyini təsdiqləmək faydalıdır. Başlanğıcda aydın məlumat layihənin idarə olunmasını daha da asanlaşdırır.
Böyük Həcmli Sifarişlər Daha Yüksək İstehsal Sabitliyi Tələb Edir
Şaft komponentləri seriyalı istehsala keçdikdən sonra vahid qiyməti vacibdir, lakin istehsal dövrünün müddəti və məhsuldarlığı da ümumi xərclərə böyük təsir göstərir. Yetkin CNC emal prosesi təkrarlanan dəzgah quraşdırmasını azalda və istehsalı daha sabit saxlaya bilər.
- Təkrarlanan proqramlaşdırma müddətini azaltmaq üçün emal proqramlarını standartlaşdırın.
- Alətin dəyişdirilməsi nəticəsində gözlənilməz boşalmaların qarşısını almaq üçün alətin ömrünü düzgün idarə edin.
- Partiya miqyasında yenidən işləmə riskini azaltmaq üçün kritik ölçülər üçün yoxlama məntəqələri təyin edin.
- Müxtəlif şaft spesifikasiyalarının mütəşəkkil ardıcıllıqla emal prosesinə daxil olması üçün istehsal cədvəlini optimallaşdırın.
Bu detalların düzgün işlənməsi, hissələrin keyfiyyətindən və ya çatdırılma performansından ödün vermədən xərcləri idarə etməyə imkan verir.
Aydın Rəsm Tələbləri Kotirovka Dəqiqliyini Təkmilləşdirməyə Kömək Edir
Sənaye avadanlıqlarının val hissələri xüsusi toleranslar, material şərtləri, istilik emalı və səth emalı tələblərini əhatə edə bilər. Bu detalların qiymət təklifindən əvvəl verilməsi sonrakı qiymət dəyişikliklərinə və istehsal cədvəlinin yenidən qurulmasına ehtiyacı azaldır.
Tam bir rəsmdə ideal olaraq materialın dərəcəsi, kritik ölçülər, toleranslar, səthin pürüzlülüyü, istilik emalı tələbləri və tələb olunan miqdar göstərilməlidir. Xüsusi konstruksiyalar üçün montaj yeri və nəzərdə tutulan tətbiq də əvvəlcədən paylaşıla bilər ki, bu da emal qrupuna prosesin çətinliyi barədə daha aydın təsəvvür yaradacaq.
Sənaye avadanlıqlarının val emalı ənənəvi torna işi kimi görünə bilər, lakin etibarlı nəticələr əldə etmək üçün sabit avadanlıq, düzgün armatur, nəzarətli alət aşınması, ölçülü yoxlama və ardıcıl partiya idarəetməsi tələb olunur. Satınalma qrupları üçün qiymət yalnız bir amildir; valın diametrinin dəqiqliyi, konsentriklik, səth keyfiyyəti, çatdırılma müddəti və uzunmüddətli təchizat qabiliyyəti eyni dərəcədə vacibdir. Tirapid, müxtəlif materiallar, strukturlar, toleranslar və istehsal həcmləri üçün xüsusi istehsal həlləri təklif edərək, sənaye avadanlıqlarının val hissələri üçün CNC emal xidmətləri göstərir.
















