
Alüminium muncuqla partlatma, işlənmiş alüminium hissələrdə vahid mat və ya atlaz görünüşü yaratmaq üçün istifadə edilən mexaniki səthi bitirmə prosesidir. İncə sferik mühit nəzarətli hava təzyiqi altında səthə dəyir, görünən emal izlərini qarışdırır, parıltını azaldır, işıq çirklənməsini təmizləyir və komponentləri anodlaşdırma, rəngləmə və ya digər ikinci dərəcəli bitirmələr üçün hazırlayır.
Bu təlimatda alüminium muncuqlu partlatmanın necə işlədiyi, hansı partlatma vasitələrinin uyğun olduğu, təzyiq və örtüyün nəticəyə necə təsir etdiyi, hansı ölçülü risklərin idarə olunmalı olduğu, prosesin CNC emalı və anodlaşdırma ilə necə işlədiyi və mühəndislərin görünüşün, tolerantlığın, təmizliyin və istehsal ardıcıllığının vacib olduğu zaman nələri müəyyən etməli olduqları izah olunur.
Alüminium Muncuq Partlatma nədir?
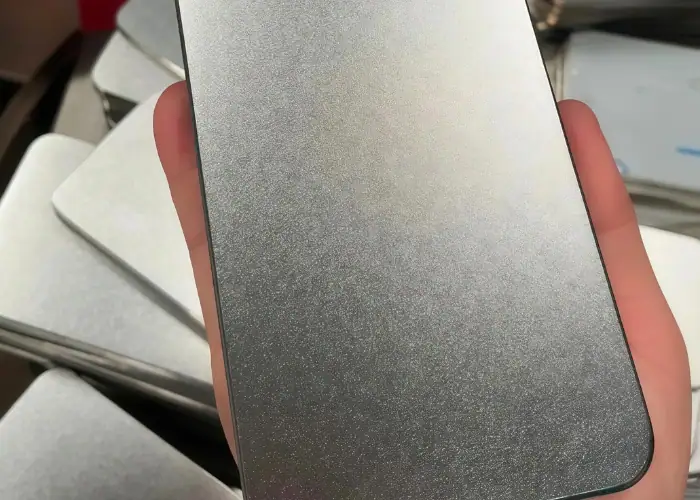
Alüminium muncuqların partladılması zamanı kiçik sferik hissəciklər alüminium səthə doğru hərəkət etmək üçün sıxılmış hava istifadə olunur. Təkrarlanan zərbələr xarici səthin teksturasını dəyişdirir və kəsici alət və ya kimyəvi aşındırıcı istifadə etmədən daha ardıcıl vizual görünüş yaradır.
Muncuq Partlatma Alüminium Səthini Necə Dəyişdirir?
Partlatma zamanı minlərlə kiçik muncuq müxtəlif istiqamətlərdən alüminiuma dəyir. Hər bir zərbə çox kiçik bir səth deformasiyası yaradır və tədricən istiqamətli frezer xətlərini və ya fırlanma naxışlarını dağınıq tekstura ilə əvəz edir. Hazır səth işığı daha bərabər şəkildə əks etdirir və normalda daha az parlaq görünür.
Bu proses aqressiv qumlama ilə müqayisədə nisbətən yumşaqdır, lakin tamamilə ölçüsüz deyil. Təzyiq, mühitin vəziyyəti, məruz qalma müddəti və burun məsafəsi kənarın tərifinə, pürüzlülüyə və səth dəyişikliyinin miqdarına təsir göstərə bilər. Buna görə də nazik divarlar və kiçik xüsusiyyətlər mühafizəkar parametrlər tələb edir.
Muncuqla partlatma əsasən xarici səth təbəqəsinə təsir göstərir. Dərin cızıqları, əsas alət izlərini, əyikləri və ya emal qüsurlarını etibarlı şəkildə aradan qaldırmır. İstehsal problemlərini gizlətmək üçün hissələr partlatmadan əvvəl tələb olunan həndəsəyə və əsas səth keyfiyyətinə çatmalıdır.
Niyə Alüminium Hissələri Muncuq Blast Finişini Alır?
CNC ilə işlənmiş bir çox alüminium hissələr dəzgahda görünən kəsici yollar, yerli parıltı fərqləri və işləmə izləri qoyur. Bu xüsusiyyətlər funksional olaraq məqbul ola bilər, lakin görünən xarici səthləri olan korpuslarda, örtüklərdə, idarəetmə komponentlərində və məhsullarda uyğunsuz ola bilər.
Muncuqla partlatma bu vizual fərqləri nəzarətli mat örtüyə qarışdırır. Bu, müxtəlif qurğulardan olan hissələrin daha uyğun görünməsini təmin edə, işıqlandırma altında parıltını azalda və sənaye avadanlıqları, elektron korpuslar və istehlakçıya yönəlmiş komponentlər üçün yaxşı işləyən neytral bir səth yarada bilər.
Bu proses anodlaşdırma və ya örtükləmədən əvvəl də istifadə olunur. Parçalanmış tekstura sonrakı bir çox bitirmə zamanı görünən qalır, buna görə də muncuq partlatması yalnız təmizləmə əməliyyatı deyil, son görünüşün bir hissəsinə çevrilir. Buna görə də, istehsal başlamazdan əvvəl onun parametrləri təsdiqlənməlidir.
Alüminium Muncuq Partlatma Prosesi Necə İşləyir?
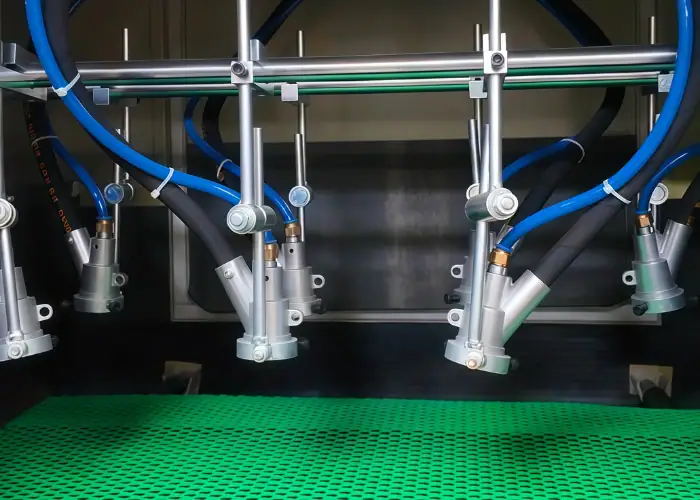
Təkrarlana bilən örtük, hissəni partlatma şkafına yerləşdirməkdən daha çox şeydən asılıdır. Təmizləmə, maskalama, mühit seçimi, burun hərəkəti, təzyiqə nəzarət, örtük və son yoxlama hamısı tamamlanmış alüminium səthə təsir göstərir.
Hissələrin Təmizlənməsi və Partlayışdan Əvvəl Təftiş
Alüminium hissə partlatmadan əvvəl yağ, soyuducu maye, barmaq izləri, oksidləşmə, yerləşmiş qırıntılar, sıyrıqlar və görünən zədələnmələr üçün yoxlanılmalıdır. Səth çirklənməsi muncuqların zərbəsini və ya partlatma sistemi vasitəsilə ötürülməsini maneə törədə bilər, ləkələrə, qeyri-bərabər teksturaya və ya aşağı axın örtüyünün pis nəticələrinə səbəb ola bilər.
Emal yağı və soyuducu maye qalıqları ərintiyə və sonrakı işlənməyə uyğun təmizləmə üsulu ilə təmizlənməlidir. Çirkli hissənin partladılması çirklənməni aradan qaldırmaq əvəzinə daha böyük bir sahəyə yaya bilər. Təmiz əlcəklər emaldan əvvəl yeni barmaq izlərinin qarşısını almağa kömək edə bilər.
Yoxlama zamanı həmçinin partlatma ilə düzəldə bilməyən qüsurlar da müəyyən edilməlidir. Dərin cızıqlar, əziklər, titrəmə izləri, ağır büzüşmələr və uyğunsuz səthlər tamamlandıqdan sonra görünən qala bilər. Partlatmadan əvvəl bu problemlərin aradan qaldırılması lazımsız təkrar emaldan və uyğunsuz kosmetik qəbuldan qaçınır.
Kritik Xüsusiyyətləri Maskalamaq
Hər səth muncuq partlatma işlənməsini almamalıdır. Dəqiq dəliklər, yataq oturacaqları, möhürləyici üzlər, yivlər, elektrik təmas sahələri, yerləşmə nöqtələri, cilalanmış səthlər və identifikasiya nişanları ölçülərini və ya funksional vəziyyətini qorumaq üçün maskalanmaya ehtiyac duya bilər.
Maskalama materialları mühitin təsirinə davamlı olmalı və emal zamanı etibarlı şəkildə bərkidilməlidir. Həndəsədən asılı olaraq tıxaclar, qapaqlar, lentlər, xüsusi örtüklər və təkrar istifadə edilə bilən qurğular istifadə edilə bilər. Maskalama kənarı həmçinin hər hansı bir son keçidin montaja və ya görünüşə təsir etməyəcəyi yerdə yerləşdirilməlidir.
Yalnız "bütün səthləri muncuqla partlat" yazısı olan rəsm lazımsız risk yarada bilər. Mühəndislər kosmetik üzləri vacib mexaniki xüsusiyyətlərdən fərqləndirməlidirlər. Aydın maskalanma təlimatları prototip və istehsal partiyaları arasındakı şərh fərqlərini azaldır.
Partlayıcı Medianın Seçilməsi
Şüşə muncuqlar tez-tez alüminium üçün seçilir, çünki onların yuvarlaq forması məhdud kəsmə təsiri ilə yayılmış mat tekstura yaradır. Müxtəlif muncuq ölçüləri daha incə atlaz səthdən daha güclü və daha görünən teksturaya qədər fərqli görünüşlər yaradır.
Keramika muncuqları daha uzun mühit ömrü, sabit hissəcik forması və ya daha təkrarlana bilən avtomatlaşdırılmış emal tələb olunduqda istifadə edilə bilər. Onların təsiri xüsusi dərəcə və avadanlıq parametrlərindən asılıdır, buna görə də keramika mühiti şüşə muncuqların birbaşa əvəzedicisi kimi qəbul edilməməlidir.
Medianın təmizliyi vacibdir. Qırılmış muncuqlar, qarışıq hissəcik ölçüləri, metal çirklənməsi və digər materiallardan qalıq olan təkrar istifadə olunmuş media rəng və ya tekstura dəyişə bilər. Xüsusi media və təmiz avadanlıqlar görünən alüminium hissələr və sonradan anodlaşdırılacaq hissələr üçün xüsusilə vacibdir.
Təzyiq, Məsafə və Bucağın İdarə Edilməsi
Hava təzyiqi muncuqların alüminiuma dəyən enerjini müəyyən edir. Daha yüksək təzyiq ümumiyyətlə daha güclü tekstura yaradır və kənarların yuvarlaqlaşdırılması və ya deformasiyası riskini artırır. Aşağı təzyiq daha yumşaq təsir göstərir, lakin tam örtük əldə etmək üçün daha çox vaxt tələb edə bilər.
Burun məsafəsi media axınının konsentrasiyasını və enerjisini dəyişdirir. Qısa məsafə təsiri daha kiçik bir sahəyə cəmləşdirir, daha uzun məsafə isə axını yayır və intensivliyi azaldır. Operatorlar hissəyə təsadüfi şəkildə yaxınlaşıb uzaqlaşmaq əvəzinə sabit iş məsafəsini saxlamalıdırlar.
Partlayış bucağı və silah hərəkəti əhatə dairəsinə təsir göstərir. Başlığı bir yerdə saxlamaq tünd və ya qaba ləkə yarada bilər, uyğunsuz keçidlər isə görünən zolaqlar buraxa bilər. İdarə olunan üst-üstə düşən zərbələr və ya proqramlaşdırılmış avtomatlaşdırılmış yollar geniş CNC ilə işlənmiş səthlərdə vahidliyi artırır.
Hazır hissənin təmizlənməsi və yoxlanılması
Partlayışdan sonra hissədən boş mühit və toz təmizlənməlidir. Kor dəliklər, daxili kanallar, yivlər, ciblər və alt kəsiklər xüsusi diqqət tələb edir, çünki ilişib qalmış hissəciklər qurğuları çirkləndirə və ya sonrakı anodlaşdırma və örtük proseslərinə mane ola bilər.
Təmizlik tələblərindən asılı olaraq sıxılmış hava, vakuum təmizləmə, ultrasəs təmizləmə və ya sulu yuma istifadə edilə bilər. Seçilmiş metod, təzə mat səthi cızmadan və ya sonrakı bitirməyə təsir edən kimyəvi maddələr tətbiq etmədən qalıqları təmizləməlidir.
Son yoxlama teksturanın vahidliyini, rəng tutarlılığını, maskalanma sərhədlərini, kənar vəziyyətini, təmizliyini və kritik ölçülərini yoxlamalıdır. Kosmetik hissələr dəyişən emalatxana şəraitində deyil, müəyyən edilmiş işıqlandırma altında qiymətləndirilməlidir.
Alüminium hissələri üçün partlayıcı mühit
Alüminium səthinin necə dəyişdirildiyini mühit seçimi müəyyən edir. Şüşə, keramika, plastik və bucaqlı aşındırıcılar substratla fərqli şəkildə qarşılıqlı təsir göstərir, buna görə də düzgün seçim istənilən görünüşü, təmizlik tələbini, ərintisini, həndəsəsini və sonrakı örtüyü əks etdirməlidir.
| Partlayış Ortamı | Hissəcik Xarakteri | Tipik Səth Təsiri | Alüminium üçün uyğunluq |
| Şüşə muncuqlar | Dairəvi və nisbətən yumşaq | Vahid mat və ya atlaz örtük | Kosmetik CNC hissələri üçün ümumi seçim |
| Seramik boncuklar | Dairəvi, davamlı və ardıcıl | İncədən müəyyən edilmiş mat teksturaya qədər | Nəzarət olunan və ya avtomatlaşdırılmış bitirmə üçün uyğundur |
| Plastik mühit | Daha yumşaq və daha az aqressivdir | Məhdud substrat hücumu ilə örtükün çıxarılması | Zərif təmizlik tətbiqləri üçün faydalıdır |
| Alüminium oksidi | Bucaqlı və kəsici | Daha çox material çıxarılması ilə daha kobud, oyulmuş səth | Kosmetik muncuq bitirməsindən daha aqressiv hazırlıq üçün daha yaxşıdır |
| Polad mühit | Sıx metal mühit | Güclü təsir və mümkün səth çirklənməsi | Təmiz kosmetik alüminium hissələr üçün ümumiyyətlə istifadə edilmir |
Şüşə muncuqlar
Şüşə muncuqlar geniş istifadə olunur, çünki onların sferik forması səthi bucaqlı mühit kimi aqressiv şəkildə kəsmək əvəzinə, onu deşir. Onlar yüngül emal izlərini qarışdıra və orijinal xüsusiyyət tərifini daha çox qoruyarkən yumşaq mat görünüş yarada bilərlər.
İncə muncuqlar adətən kiçik dəqiq komponentlər, ətraflı korpuslar və incə tekstura tələb edən hissələr üçün üstünlük təşkil edir. Daha böyük muncuqlar daha güclü vizual naxış yarada bilər, lakin iti kənarlar, həkk olunmuş mətn, nazik divarlar və ya incə işlənmiş xüsusiyyətlər üçün çox aqressiv ola bilər.
Muncuqların vəziyyəti istifadə ilə dəyişir. Təkrarlanan zərbə mühiti sındıra və bucaqlı parçaları əmələ gətirə bilər ki, bu da daha kobud və daha az ardıcıl bir nəticə yarada bilər. Buna görə də, mühitin saxlanılması və dəyişdirilməsi intervalları proses nəzarətinin bir hissəsidir.
Seramik boncuklar
Keramika muncuqlu mühit yüksək davamlılıq təklif edir və təkrarlanan dövrlər vasitəsilə sabit hissəcik formasını saxlaya bilir. Bu, ardıcıl mühit davranışının və uzun xidmət müddətinin vacib olduğu avtomatlaşdırılmış partlatma sistemlərini dəstəkləyə bilər.
Nominal hissəcik ölçüsü oxşar olduqda belə, nəticədə əldə edilən nəticə şüşə muncuqla partlatmadan fərqli görünə bilər. Sıxlıq, sərtlik, zərbə enerjisi və maşın parametrləri hamısı tekstura təsir göstərir. Ortamın növünü dəyişdirməzdən əvvəl nümunə sınaqdan keçirilməsi tövsiyə olunur.
Keramika muncuqları istehsal korpusları, tibbi avadanlıq komponentləri, aerokosmik avadanlıqlar və nəzarət edilən kosmetik səthlər tələb edən digər hissələr üçün faydalı ola bilər. Proses hələ də vacib alüminium xüsusiyyətlərini qorumaq üçün təzyiq, örtük və çirklənmə nəzarəti tələb edir.
Səthi Sonluq və Ölçü Effektləri
Muncuqla partlatma çox vaxt az çəkilmə tələb edən bir proses kimi təsvir olunur, lakin dəqiq hissələr hələ də ölçülü planlaşdırma tələb edir. Səth teksturası, kənar forması, yerli məruz qalma və nazik və ya dəstəklənməyən xüsusiyyətlərin vəziyyəti emal çox aqressiv olarsa dəyişə bilər.
Mat Tekstura və Emal İşarəsi Qarışdırması
Əsas vizual nəticə yayılmış mat və ya atlaz səthdir. İstiqamətli alət izləri daha az nəzərə çarpır, çünki partladılmış tekstura işığı tək bir emal istiqaməti boyunca əks etdirmək əvəzinə, bir çox kiçik səth xüsusiyyətlərindən səpələyir.
Yüngül bitirmə izləri effektiv şəkildə qarışdırıla bilər, lakin teksturanın altında dərin kəsici izlər görünə bilər. Səthin ciddi kosmetik tələbləri olduqda, muncuqla işləmə uyğun CNC bitirmə materialını əvəz etməməlidir.
Vahidlik maksimum kobudluqdan daha vacibdir. Hər iki hissə tutqun görünə bilər, lakin mühitin aşınması, təzyiq dəyişikliyi, operator texnikası, ərinti vəziyyəti və ya partlatma müddəti səbəbindən bir yerə qoyulduqda fərqli görünür. İstehsal nümunələri məqbul vizual diapazonu müəyyən etməyə kömək edir.
Kənarlar, Nazik Divarlar və Zərif Xüsusiyyətlər
Kəskin alüminium kənarları təkrarlanan media təsirindən sonra bir az yuvarlaqlaşa bilər. Təsir kiçik ola bilər, lakin bıçaq kənarları, möhürləmə yerləri, dəqiq yuvalar, incə mətn və aydın həndəsi keçiddən asılı olan xüsusiyyətlər üçün vacibdir.
Nazik divarlar, üzgəclər və yüngül korpuslar partlayış təzyiqi yüksək olduqda və ya məruz qalma bir tərəfdə cəmləşdikdə deformasiyaya uğraya bilər. Dəstəkləyici qurğular, daha aşağı təzyiq, daha geniş burun məsafəsi və balanslaşdırılmış emal bu riski azalda bilər.
Kiçik dəliklər və yivlər də mühiti toplaya və ya tekstura dəyişikliklərinə səbəb ola bilər. Maskalama, xüsusən də hissənin sıx oturuşları və ya daxili yığılma tələbləri olduqda, partlatmadan sonra bu xüsusiyyətləri təmizləmək və ya bərpa etmək cəhdlərindən daha etibarlıdır.
Səthin pürüzlülüyünə dair tələblər
Muncuqlu not yalnız "incə", "orta" və ya "mat" kimi sözlərə əsaslanmamalıdır. Bu təsvirlər subyektivdir və təchizatçılar, operatorlar və müfəttişlər tərəfindən fərqli şəkildə şərh edilə bilər.
Funksiyanın pürüzlülük həddi tələb etdiyi hallarda, rəsm müvafiq üzdə ölçülə bilən səth tələbini daxil edə bilər. Bununla belə, təkcə pürüzlülük vizual görünüşü tam müəyyən etmir, çünki medianın forması, rəngi, parıltısı və istiqaməti də qavrayışa təsir göstərir.
Kosmetik layihələr üçün təsdiqlənmiş fiziki nümunə təkcə kobudluq dəyərindən daha təsirli olur. Nümunə gələcək istehsal partiyaları üçün tekstura, rəng, parıltı və vahidliyin məqbul kombinasiyasını müəyyən edə bilər.
CNC emalından sonra alüminium muncuq partlatması
Muncuq partlatma, adətən, CNC frezeleme və ya tornalamadan sonra, anodlaşdırma və ya son yığımdan əvvəl inteqrasiya olunur. Emal strategiyası, vacib səthlərin qorunub saxlanılması və kosmetik sahələrin davamlı şəkildə məruz qalması üçün son tamamlanmanı gözləməlidir.
CNC Freze və Muncuq Partlatma İş Axını
CNC frezeleme son həndəsə, dəliklər, ciblər, interfeyslər və xarici konturlar yaradır. Xüsusilə geniş düz üzlər və ya əyri korpuslar görünən qaldıqda, hissə dəzgahdan çıxmazdan əvvəl kosmetik səthlər sabit bir bitirmə alət yolu ilə təmin edilməlidir.
Daha sonra hissə partlatmadan əvvəl təmizlənir və cilalanır. Nəzarətli bitirmə planının bir hissəsi olmadığı təqdirdə, ağır əl ilə zımparalamadan çəkinmək lazımdır, çünki yerli zımparalama parlaqlıq fərqləri yarada bilər və bu fərqlər muncuq partlatmadan sonra da görünən qalır.
Mümkün olduqda, bütün görünən səthlər eyni kəsmə şərtləri ilə işlənməlidir. Muncuqla işləmə kiçik fərqləri birləşdirə bilər, lakin alətlər, qurğular və ya təmir olunmuş sahələr arasındakı keçidləri tamamilə gizlətməyə bilər.
CNC Torna və Muncuq Partlatma İş Axını
Alüminium hissələr silindrik səthlər boyunca tez-tez spiral qidalanma izləri göstərir. Muncuqla cilalama istiqamətli görünüşü azaldır və diametrlər, çiyinlər və uclar boyunca vahid bir görünüş yarada bilər.
Yastıq diametrləri, möhür səthləri, dəqiq yivlər və birləşdirici konuslar adətən qorunmaya ehtiyac duyur. Bu sahələr partladılırsa, artan pürüzlülük və ya yerləşmiş qalıq uyğunluğa, sürtünməyə, möhürlənməyə və ya yığılmaya təsir göstərə bilər.
Fırlanan hissələr ətrafları boyunca bərabər şəkildə partladılmalıdır. Silahın qeyri-bərabər hərəkəti, xüsusən də istiqamətli işıqlandırma altında görünən böyük silindrik komponentlərdə zolaqlar və ya parıltıda dəyişikliklər yarada bilər.
CNC Tolerantlıqlarını və Verilən Məlumat Xüsusiyyətlərini Maskalamaq
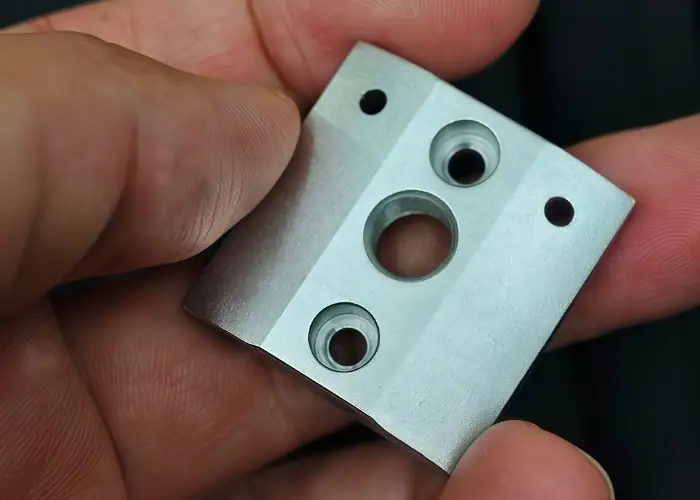
Emal olunmuş hissələr çox vaxt həm kosmetik, həm də funksional səthlərdən ibarətdir. Korpus, dəqiq deşikləri, conta yerlərini, yivli dəlikləri və elektrik torpaqlama sahələrini emal olunmuş vəziyyətdə saxlayarkən tutqun xarici örtük tələb edə bilər.
Təchizatçı hər bir emal zonasını müəyyən edən bir rəsm və ya işarələnmiş model almalıdır. Rəng kodlu bitirmə xəritələri bir neçə maskalanma sərhədi olan mürəkkəb hissələrdə qarışıqlığı azalda bilər.
Maskalama qərarları, mümkün olduqda, son CNC əməliyyatından əvvəl verilməlidir. Kiçik yivlər, qoruyucu çiyinlər, çıxarıla bilən tıxaclar və ya xüsusi qurğular bitirməni asanlaşdıra və istehsal nəticələrini daha təkrarlana bilən edə bilər.
Alüminium ərintiləri muncuq partlatmasına necə reaksiya verir?
Müxtəlif alüminium ərintiləri və material şəraiti həmişə eyni rənglər və ya teksturalar yaratmır. Ərinti tərkibi, sərtlik, dənəcik quruluşu, tökmə keyfiyyəti və əvvəlki emal və ya istilik emalı son görünüşə təsir göstərə bilər.
6061 və oxşar döymə alüminium ərintiləri
6061, adətən CNC ilə işlənmiş korpuslar, mötərizələr, çərçivələr, örtüklər və struktur komponentləri üçün istifadə olunur. Normalda idarə olunan şüşə muncuq partlatmasına proqnozlaşdırıla bilən şəkildə cavab verir və vahid sənaye mat səthi yarada bilir.
Görünüş hələ də stok partiyaları və ya müxtəlif istiqamətlərdən emal edilən səthlər arasında dəyişə bilər. Ardıcıl material mənbəyi və standartlaşdırılmış partlatma prosesi partiyadan partiyaya dəyişikliyi azaltmağa kömək edir.
6061 partlatmadan sonra anodlaşdırıldıqda, sınaq nümunəsi hər iki prosesi əhatə etməlidir. Son anodlaşdırılmış görünüş yalnız çılpaq partladılmış hissəyə əsasən dəqiq qiymətləndirilə bilməz.
7075 və daha yüksək möhkəmlikli alüminium
7075 tez-tez aerokosmik, robototexnika, avtomatlaşdırma və yüksək yüklü komponentlər üçün seçilir. Daha yüksək möhkəmliyi nazik hissələri, iti kənarları, dəqiq deşikləri və yorğunluq baxımından vacib olan səthləri qorumaq ehtiyacını aradan qaldırmır.
Muncuqla təmizləmə sabit kosmetik nəticə təmin edə bilər, lakin yüksək gərginlikli komponentlərə həddindən artıq məruz qalmamaq lazımdır. Kosmetik təmizləmə, təsdiqlənmiş sıxılma gərginliyi yaratmaq üçün nəzərdə tutulmuş spesifikasiyaya əsasən idarə olunan zərbə ilə təmizləmə ilə qarışdırılmamalıdır.
Bütün proses marşrutu rəsmə və tətbiq olunan keyfiyyət tələblərinə uyğun olmalıdır. Komponent yorğunluq baxımından kritikdirsə, partlayıcı mühit, intensivlik, örtük, təmizləmə və təsdiqləmə metodu müştəri və ya mühəndislik icazəsi tələb edə bilər.
Tökmə Alüminium Komponentləri
Tökmə alüminiumda məsaməlilik, yerli sıxlıq fərqləri, oksid təbəqələri və partlatmadan sonra daha çox nəzərə çarpan səth variasiyaları ola bilər. Bu proses səthi təmizləyə və birləşdirə bilər, lakin yeraltı qüsurları aradan qaldıra bilməz.
Materialın quruluşu və ya əvvəlki bitirmə səbəbindən müxtəlif tökmə sahələri qeyri-bərabər reaksiya verə bilər. Eyni komponent üzərində işlənmiş və tökmə üsulu ilə hazırlanmış səth eyni tekstura və ya rəng əldə etməyə bilər.
Nümunə emalı xüsusilə tökmə korpuslar və örtüklər üçün faydalıdır. Bu, seçilmiş mühitin qəbuledilməz məsaməliliyi aşkar edib-etmədiyini, nəzərdə tutulan görünüşü yaratdığını və sonrakı örtük və ya möhürləmə əməliyyatları ilə uyğunluğunu qoruyub saxladığını müəyyən etməyə kömək edir.
Anodlaşdırma və örtükləmədən əvvəl muncuq partlatma
Muncuqla təmizləmə çox vaxt çoxmərhələli səthi bitirmə yolunun bir hissəsidir. Mexaniki tekstura yaradır, anodlaşdırma, rəngləmə və ya toz boyama isə rəng, ətraf mühitə davamlılıq və ya digər funksional səth xüsusiyyəti təmin edir.
Anodlaşdırmadan əvvəl muncuq partlatma
Alüminium anodlaşdırmadan əvvəl muncuq kimi partladıldıqda, mat tekstura ümumiyyətlə anod təbəqəsinin altında görünür qalır. Anodlaşdırılmış səth cilalanmış və ya emal olunmuş səthdən daha az əks etdirici görünür, çünki altındakı tekstura işığı səpələyir.
Partlatma əməliyyatı anodizatorun təmizlənməsi, deoksidləşdirilməsi, aşındırılması, demutasiya edilməsi və ya digər kimyəvi hazırlıq mərhələlərini əvəz etmir. Çirklənmənin və rəng uyğunsuzluğunun qarşısını almaq üçün bitirmə təchizatçısı mexaniki və kimyəvi prosesləri əlaqələndirməlidir.
Maskalama tələbləri də dəyişə bilər. Elektrik keçiriciliyini qorumalı və ya dəqiq uyğunluğu qorumalı olan səth həm muncuq partlatmasından, həm də anodlaşdırmadan qorunmağa ehtiyac duya bilər. Bu tələblər rəsmdə ayrıca müəyyən edilməlidir.
Anodizasiyadan Sonra Rəng və Parıltı Dəyişikliyi
Eyni anodlaşdırıcı boya cilalanmış, işlənmiş, fırçalanmış və muncuqla işlənmiş səthlərdə fərqli görünə bilər. Daha kobud optik tekstura parıltını azaltmağa meyllidir və qəbul edilən rəngi daha tünd, daha yumşaq və ya daha az doymuş göstərə bilər.
Ərintidəki dəyişikliklər anodlaşdırılmış rəngə də təsir göstərə bilər. Müxtəlif ərintilərdən, temperaturdan və ya istehsal partiyalarından hazırlanmış hissələr birlikdə emal edildikdə belə tam uyğun gəlməyə bilər. Qaynaq, əlavələr və ya təmir olunmuş sahələr əlavə vizual fərqlər yarada bilər.
Görünüş baxımından vacib olan yığımlar üçün təsdiq edilmiş nümunə faktiki ərintidən, emal prosesindən, muncuq mühitindən, partlatma parametrlərindən, anodlaşdırma növündən və hədəf rəngindən istifadə etməlidir. Ümumi rəng nümunəsi son nəticəni proqnozlaşdırmaq üçün kifayət deyil.
Boyama və ya Toz Boyama Əvvəlcədən Muncuq Parçalama
Muncuqla təmizləmə yüngül çirklənməni təmizləyə və örtükdən əvvəl vahid bir səth yarada bilər, lakin tələb olunan yapışma profili örtük sistemindən asılıdır. Zərif şüşə muncuq örtüyü bucaqlı aşındırıcı hazırlıqla eyni profil təmin etməyə bilər.
Kaplama təchizatçısı muncuqla partlatmanın uyğun olub-olmadığını təsdiqləməlidir. Bəzi örtük sistemləri mexaniki partlatmaya əlavə olaraq kimyəvi çevrilmə emalına, aqressiv aşınmaya və ya digər hazırlıqlara ehtiyac duyur.
Partlayışdan sonra hissələr təmiz şəkildə işlənməli və müəyyən edilmiş proses pəncərəsi daxilində örtülməlidir. Toz, barmaq izləri, nəmlik və saxlama oksidləşməsi son örtüyün etibarlılığını azalda bilər.
Muncuq partlatma və digər alüminium örtüklər
Muncuqla partlatma yalnız bir səth emalı seçimidir. Düzgün bitirmə hissənin mat görünüşə, istiqamətli teksturaya, əks etdirməyə, örtük yapışmasına, korroziyadan qorunmağa və ya kritik həndəsədə minimal dəyişikliyə ehtiyac olub-olmamasından asılıdır.
| finiş | Tipik Görünüş | Əsas Mühəndislik Məqsədi | Əsas Məhdudiyyət |
| Boncuk partlatma | Vahid mat və ya atlaz tekstura | İşləmə izlərini qarışdırın və parıltını azaldın | Maskalama və ciddi proses ardıcıllığı tələb edir |
| Qum və ya çınqıl təmizləmə | Daha qaba, daha aqressiv şəkildə oyulmuş səth | Təmizləmə və örtük hazırlığı | Daha böyük material və kənar təsir |
| fırçalama | İstiqamətli xətti taxıl | Dekorativ nəzarətli naxış | Mürəkkəb həndəsədə çətinlik çəkir |
| cilalama | Hamar və əks etdirən | Yüksək parlaq görünüş və aşağı pürüzlülük | Cızıqlar göstərir və daha çox əmək tələb edir |
| İşlənmiş kimi | Görünən kəsici və ya dönmə izləri | Ən aşağı ikincil emal dəyəri | Kosmetik tutarlılıq emaldan asılıdır |
| Anodizing | Şəffaf və ya rəngli oksid örtüyü | Səth qorunması və görünüşü | Son görünüş əsas teksturadan asılıdır |
Muncuqla təmizləmə və qumla təmizləmə
Hər iki prosesdə hərəkətli mühit istifadə olunur, lakin hissəciklərin forması və nəzərdə tutulan nəticə fərqlidir. Muncuqla işləmə adətən nəzarətli mat tekstura yaratmaq üçün yuvarlaq mühitdən istifadə edir, qumla işləmə və ya çınqılla işləmə isə tez-tez səthə daha aqressiv şəkildə kəsən bucaqlı hissəciklərdən istifadə edir.
Muncuqla təmizləmə ümumiyyətlə kosmetik CNC hissələri və incə alüminium səthlər üçün seçilir. Ağır oksidləşmə, köhnə örtük və ya daha güclü yapışma profilinin çıxarılması və ya yaradılması lazım olduqda çınqılla təmizləmə daha uyğundur.
Bu terminlər bəzən kommersiya ünsiyyətində bir-birinin ardınca istifadə olunur. Mühəndislik təsvirlərində "qumlama" ümumi sözünə əsaslanmaq əvəzinə, faktiki vasitə və hədəf örtüyü müəyyən edilməlidir.
Muncuqla partlatma vs fırçalama
Fırçalama, aşındırıcı kəmərlər, çarxlar və ya yastıqlar istifadə edərək istiqamətli bir dənəcik yaradır. Bu, məhsul dizaynının bir hissəsi olan düz panellərdə və səthlərdə yaxşı işləyir.
Muncuqla partlatma qeyri-istiqamətli bir tekstura yaradır və əyri və ya nizamsız səthlərə daha asan çata bilər. Çox vaxt üçölçülü korpuslar, çevrilmiş hissələr və birdən çox üz arasında keçidləri olan komponentlər üçün daha yaxşıdır.
Fırçalama bitişik panellər arasındakı hizalanma fərqlərini vurğulaya bilər, muncuqla təmizləmə isə istiqaməti daha az nəzərə çarpan edə bilər. Montajın vizual dizaynı seçimə rəhbərlik etməlidir.
Muncuq Partlatma və Cilalama
Cilalama, pürüzlülüyü azaldır və əks etdirici bir səth yaradır. Düzgün cilalama prosesi istifadə edildikdə, dekorativ hissələri, optik görünüşü, asan təmizlənməsini və ya daha az sürtünmə tətbiqlərini dəstəkləyə bilər.
Muncuqla işləmə, dağınıq tekstura yaradaraq görünüşü əks istiqamətə yönəldir. Barmaq izlərini və işıq əksini daha yaxşı gizlədir, lakin güzgü kimi bir görünüş yaratmır.
Cilalama və muncuqla təmizləmə də bir komponent üzərində selektiv şəkildə birləşdirilə bilər. Aydın maskalanma sərhədləri vacibdir, çünki hətta kiçik bir həddindən artıq püskürtmə belə cilalanmış sahəni birdəfəlik dəyişdirə bilər.
Alüminium Muncuq Partlatmasının Faydaları və Məhdudiyyətləri
Bu proses dəyərlidir, çünki ardıcıl sənaye görünüşü yaradır və CNC istehsalı ilə yaxşı inteqrasiya olunur. Komponentlər həssas xüsusiyyətlərə malik olduqda, təmizlik tələb etdikdə və ya ciddi şəkildə nəzarət edilən kosmetik tələblərə malik olduqda onun məhdudiyyətləri vacib hala gəlir.
Əsas üstünlüklər
Muncuqla işləmə, yüngül alət izlərinin və işləmə dəyişikliklərinin görünməsini azaldan vahid mat örtük yaradır. Bu, CNC ilə işlənmiş hissələrin mürəkkəb səthlərdə və istehsal partiyalarında daha ardıcıl görünməsini təmin edir.
Bu proses parıltını azalda, toxunma hissini yaxşılaşdıra, işıq çirklənməsini aradan qaldıra və bəzi anodlaşdırma və ya örtük yolları üçün uyğun bir əsas tekstura təmin edə bilər. Həmçinin, bərabər şəkildə fırçalamaq çətin olan mürəkkəb xarici həndəsəni də emal edə bilər.
Proses mexaniki olduğundan, mühit, təzyiq, məsafə, bucaq və ekspozisiya vasitəsilə tənzimlənə bilər. Bu elastiklik mühəndislərə prototiplər, sənaye məhsulları və yüksək həcmli komponentlər üçün müxtəlif teksturalar hazırlamağa imkan verir.
Əsas Məhdudiyyətlər
Muncuqla işləmə görmə xəttindən asılıdır. Dərin kor ciblər, dar daxili kanallar, gizli alt kəsiklər və qapalı boşluqlar natamam və ya qeyri-bərabər örtük ala bilər.
Əl ilə partlatma operator dəyişkənliyinə səbəb ola bilər. Məsafə, sürət, bucaq və üst-üstə düşmə hissəyə və ya növbələr arasında dəyişə bilər. Qurğular və avtomatlaşdırma təkrarlanabilirliyi artırır, lakin prosesin inkişafına və avadanlıq xərclərinə əlavə edir.
Örtük korroziyadan qorunmanın əvəzedicisi deyil. Çılpaq partladılmış alüminium açıq alüminium səth olaraq qalır və iş mühitindən asılı olaraq anodlaşdırma, konversiya örtüyü, rəngləmə və ya digər emal tələb edə bilər.
Ümumi Uğursuzluq Riskləri
Qeyri-bərabər tekstura qeyri-sabit təzyiq, aşınmış material, silahın qeyri-müntəzəm hərəkəti, zəif işıqlandırma və ya qarışıq məruz qalma nəticəsində yarana bilər. Həddindən artıq partlayış qaranlıq sahələrə, həddindən artıq pürüzlülüyə, yuvarlaq kənarlara və ya təhriflərə səbəb ola bilər.
Çirklənmə çirkli hissələrdən, təkrar istifadə olunmuş materiallardan, dəmir qalıqlarından, əlcəklərdən, qurğulardan və ya kifayət qədər təmizlənməmiş şkafdan yarana bilər. Çirklənmə yalnız anodizasiyadan sonra, korreksiya daha çətin olduqda görünə bilər.
Qeyri-kafi maskalama dəqiq səthlərə zərər verə və ya qeyri-bərabər sonluq sərhədləri yarada bilər. İstehsal planı tam partiyanı emal etməzdən əvvəl tıxacları, lentləri, qurğuları və işləmə üsullarını yoxlamalıdır.
Alüminium Muncuq Partlatmasının Tətbiqləri
Alüminium muncuqlarla partlatma, CNC ilə işlənmiş komponentlərin görünüşünə nəzarət edilməsini, parıltını azaltmasını, səthləri təmizləməsini və ya sonrakı emal üçün hazırlanmasını tələb edən sənaye sahələrində istifadə olunur. Proses tələbləri funksiya və keyfiyyət standartlarına görə dəyişir.
Avtomobil və Sənaye Avadanlıqları
Avtomobil tətbiqlərinə alüminium daxili bəzək, idarəetmə komponentləri, mötərizələr, korpuslar, düymələr və prototip hissələri daxildir. Mat örtük əks olunmaları azaldır və mürəkkəb işlənmiş formalarda vahid vizual səth yaradır.
Sənaye avadanlıqları idarəetmə korpusları, maşın örtükləri, qurğular, tutacaqlar, çərçivələr və cihaz panelləri üçün muncuqla işlənmiş alüminiumdan istifadə edir. Bu hissələr tez-tez zavod işıqlandırması altında sabit qalan praktik, parlaq olmayan bir örtüyə ehtiyac duyur.
Funksional dəliklər, montaj üzləri və etiket sahələri kosmetik səthlərdən ayrılmalıdır. Ətraf mühitin davamlılığını artırmaq üçün avadanlıq komponentlərinin partladılmasından sonra anodizasiya və ya örtüklənməsi tələb oluna bilər.
Tibb və Aerokosmik
Tibbi avadanlıq korpusları və alətləri parıltını azaltmaq və təmiz peşəkar görünüş yaratmaq üçün mat səthlərdən istifadə edə bilər. Çirklənmə tələblərinin sərt olduğu yerlərdə təmiz mühit, nəzarət edilən avadanlıq və sənədləşdirilmiş partlayışdan sonrakı təmizləmə vacibdir.
Aerokosmik hissələr seçilmiş korpuslar, cihaz komponentləri, mötərizələr və kritik olmayan kosmetik səthlər üçün partlatma işlərindən istifadə edə bilər. Yorğunluq, təmizlik, izlənilə bilənlik və ya nəzarət edilən səth vəziyyəti performansa təsir etdikdə prosesin təsdiqlənməsi daha vacib olur.
Əgər proses bu məqsəd üçün uyğun deyilsə, muncuqla partlatma nəzarətli zərbə ilə cilalama kimi təsvir edilməməlidir. Aerokosmik mühəndislik təsvirləri kosmetik bitirməni spesifikasiyaya əsaslanan cilalama müalicələrindən fərqləndirməlidir.
Avtomatlaşdırma və Elektronika
Avtomatlaşdırma sistemləri sensor korpusları, robot qurğuları, idarəetmə qutuları, qol ucu alətləri və maşın interfeysləri üçün partladılmış alüminiumdan istifadə edir. Mat örtük kameralar və yoxlama sistemləri ətrafındakı parıltını azaldır və xüsusi komponentlərə vahid görünüş verir.
Elektronika tətbiqlərinə istilik radiatoru korpusları, audio korpuslar, cihaz gövdələri, idarəetmə panelləri və qoruyucu örtüklər daxildir. Muncuqla işləmə tez-tez şəffaf və ya rəngli anodlaşdırma ilə birləşdirilir.
Elektrik torpaqlama nöqtələri, yivli əlavələr, istilik interfeysləri və konnektor yerləri maskalanma tələb edə bilər. Səthin görünüşü keçiriciliyə, istilik ötürülməsinə və ya montaj uyğunluğuna xələl gətirməməlidir.
Robototexnika və İstehlak Məhsulları
Robot komponentləri tez-tez mürəkkəb CNC həndəsəsini görünən alüminium səthlərlə birləşdirir. Muncuq partlatma qolların, tutucuların, birləşmələrin, sensor örtüklərinin və yüngül struktur komponentlərinin görünüşünü vahidləşdirə bilər.
İstehlak məhsullarında kamera hissələri, audio avadanlıqları, tutacaqlar, aksesuarlar və premium korpuslar üçün örtükdən istifadə olunur. Barmaq izi müqaviməti və azaldılmış parıltı ümumi vizual məqsədlərdir.
Bir neçə hissə yan-yana yığıldıqda kosmetik tələblər xüsusilə sərtdir. Görünən uyğunsuzluğu azaltmaq üçün ərinti mənbəyi, partlatma parametrləri, anodlaşdırma hissələri və yoxlama işıqlandırması idarə olunmalıdır.
Muncuqla partladılmış alüminium üçün keyfiyyətə nəzarət
Keyfiyyət yoxlaması zamanı görünüşü, teksturanı, təmizliyi, həndəsəni və axın uyğunluğunu qiymətləndirməlidir. Səth ilk baxışdan məqbul görünə bilər, halbuki hələ də ilişib qalmış mühit, maskalanmış zədə və ya hissələr arasında qəbuledilməz dəyişikliklər mövcuddur.
Vizual Tekstura və Rəng Təftişi
Vizual yoxlama müəyyən edilmiş işıqlandırma, fon, baxış bucağı və məsafədən istifadə etməlidir. Bu şərtlərin dəyişdirilməsi eyni mat səthin daha açıq, daha tünd, daha hamar və ya daha kobud görünməsinə səbəb ola bilər.
Hissələri yalnız yazılı təsvirlərlə deyil, təsdiq edilmiş istinad nümunəsi ilə müqayisə etmək lazımdır. Nümunə tekstura, parıltı və məqbul kosmetik variasiya üçün fiziki standart təmin edir.
Yoxlama zamanı zolaqlar, tünd ləkələr, işıqlı sahələr, barmaq izləri, cızıqlar, media təsir zolaqları və künclərdə və ya girintili bölgələrdə qeyri-sabit örtük yoxlanılmalıdır.
Sərtlik və Ölçü Təftişi
Kələ-kötürlük funksiyaya və ya örtük performansına təsir göstərdikdə, profilometr və ya uyğun müqayisə cihazı göstərilən səth diapazonunu yoxlaya bilər. Ölçmə istiqaməti və yeri nümunələr arasında eyni olmalıdır.
Partlayışdan sonra, xüsusən də açıq kənarlarda, nazik divarlarda, kiçik dəliklərdə, kipləşdirici səthlərdə və geniş emal olunmuş hissələrdə kritik ölçülər yoxlanılmalıdır.
Yoxlama nəticələri proses qeydləri ilə əlaqələndirilməlidir. Ortam, təzyiq parametrləri, avadanlıq, operator və ya proqram, ekspozisiya müddəti və təmizləmə üsulu dəyişikliyin səbəbini izləməyə kömək edir.
Təmizlik və Aşağı Axına Hazırlıq
Hazır hissələr boş mühitdən, tozdan, yağdan və işləmə çirklənməsindən təmiz olmalıdır. Daxili boşluqlar, çarpaz dəliklər, yivlər və jalüz ciblər məqsədyönlü yoxlama tələb edir.
Hissələrin anodlaşdırılması və ya örtülməsi prosesinə keçdikdə, əməliyyatlar arasında həddindən artıq saxlama oksidləşməyə və ya çirklənməyə səbəb ola bilər. Təmiz qablaşdırma və nəzarətli istifadə hazırlanmış səthi qoruyub saxlaya bilər.
İstehsal proqramları üçün pilot nümunələr həm vizual yoxlamadan, həm də sonrakı bitirmə prosesindən keçməlidir. Yalnızca çılpaq muncuqla partladılmış nümunə son anodlaşdırılmış rəngi, örtük yapışmasını və ya yığılma performansını təsdiqləyə bilməz.
FAQ
Muncuq partlatma alüminium hissənin ölçülərini dəyişə bilərmi?
Muncuqla təmizləmə normalda aqressiv qumla təmizləmədən daha az material təmizlənməsinə səbəb olur, lakin təzyiq və ya məruz qalma həddindən artıq olarsa, iti kənarlara, nazik divarlara, kiçik dəliklərə və dəqiq səthlərə təsir göstərə bilər. Kritik dəliklər, yivlər, möhürləyici səthlər və nöqtələr emaldan sonra maskalanmalı və yoxlanılmalıdır.
Alüminium muncuq partlatma üçün hansı mühit ən yaxşısıdır?
İncə şüşə muncuqlar CNC ilə işlənmiş alüminium üzərində vahid atlaz və ya mat örtük yaratmaq üçün geniş yayılmış seçimdir. Keramika muncuqlar daha yüksək davamlılıq və proses sabitliyi təklif edə bilər. Ən yaxşı mühit ərintidən, həndəsədən, hədəf teksturadan, avadanlıqdan və sonrakı emaldan asılıdır, buna görə də istehsal nümunələri tövsiyə olunur.
Alüminium anodlaşdırmadan əvvəl, yoxsa sonra partladılmalıdır?
Muncuqla partlatma, ümumiyyətlə, mat anodlaşdırılmış görünüş tələb olunduqda anodlaşdırmadan əvvəl aparılır. Anod təbəqəsi əsas teksturanı izləyir. Anodlaşdırmadan sonra partlatma bitmiş oksid təbəqəsinin bir hissəsini zədələyə və ya çıxara bilər və uyğunsuz bir səth yarada bilər.
Muncuq partlatma dərin CNC emal izlərini təmizləyə bilərmi?
Muncuqla partlatma yüngül alət yollarını qarışdıra və onların vizual kontrastını azalda bilər, lakin dərin kəsici izlərini, səs-küyü, cızıqları və ya uyğunsuz səthləri etibarlı şəkildə aradan qaldırmır. Kosmetik keyfiyyət vacib olduqda, hissə partlatmadan əvvəl müvafiq CNC bitirmə testindən keçməlidir.
Nəticə
Alüminium muncuqla partlatma, yüngül emal izlərini qarışdıra, parıltını azalda və CNC hissələrini anodizasiya və ya örtük üçün hazırlaya bilən vahid mat səth yaradır. Etibarlı nəticələr təmiz hissələrdən, uyğun mühitdən, nəzarət edilən təzyiqdən, sabit burun hərəkətindən, düzgün maskalanmadan, ərinti konsistensiyasından və həm kosmetik, həm də funksional səthlərin yoxlanılmasından asılıdır.
TiRapid- də biz xüsusi alüminium hissələri üçün dəqiq CNC emalı və səthi bitirmə xidmətləri təqdim edirik və müştərilərə tələbkar mühəndislik tətbiqləri üçün emal keyfiyyətini, muncuqla partladılmış görünüşünü, ölçülü dəqiqliyi və sonrakı bitirmə performansını idarə etməyə kömək edirik.















