
في مجال تصنيع البلاستيك باستخدام آلات CNC، لا يقتصر مفهوم "فشل التصنيع" على عدم إمكانية إكمال القطعة فحسب، بل يشمل في الغالب مشاكل مثل عدم دقة الأبعاد، والتشوه الشديد، وضعف جودة السطح، أو عيوب التجميع. ولا تنجم هذه المشاكل عادةً عن سبب واحد، بل هي نتيجة لتأثيرات مشتركة لخصائص المواد، وسير العملية، وتفاصيل التشغيل، واستراتيجيات اختيار المواد. لذا، ولتقليل معدل الفشل بشكل فعلي، لا بد من إجراء تحليل منهجي وتحسين شامل على مستويات متعددة.
ما الذي يُعتبر فشلاً في عملية تصنيع البلاستيك باستخدام الحاسوب؟
-
تعريف ومظاهر شائعة لفشل التشغيل الآلي
يشير فشل عمليات تصنيع البلاستيك باستخدام الحاسوب (CNC) عمومًا إلى عدم استيفاء قطعة العمل لمتطلبات التصميم، بما في ذلك الانحرافات البُعدية المفرطة، والتشوه الهيكلي، وخشونة السطح، أو التشققات. في الإنتاج الفعلي، لا يعني الفشل بالضرورة تلف المنتج بالكامل؛ إذ يمكن إصلاح بعض المشكلات من خلال عمليات تصنيع ثانوية، ولكن هذا يزيد التكاليف والوقت. أما في الإنتاج الضخم، فإن تكرار المشكلات سيؤثر سلبًا على كفاءة التسليم وسمعة الشركة.
-
تصنيف الأسباب الرئيسية للفشل
تنجم أعطال عمليات التصنيع أساسًا عن ثلاثة أنواع رئيسية من العوامل: مشاكل المواد، ومشاكل العمليات، ومشاكل التشغيل. تشمل مشاكل المواد الإجهاد الداخلي، وضعف امتصاص الرطوبة، أو ضعف الاستقرار الحراري؛ أما مشاكل العمليات فتتضمن تصميم مسار غير مناسب أو تسلسل معالجة غير صحيح؛ بينما تشمل مشاكل التشغيل ضبط المعلمات بشكل غير صحيح أو سوء حالة المعدات. غالبًا ما تتداخل هذه الأنواع الثلاثة من العوامل، مما يزيد المشكلة تعقيدًا.
-
الخصائص المميزة لمعالجة البلاستيك
بالمقارنة مع معالجة المعادن، تُعدّ المواد البلاستيكية أكثر حساسيةً للتغيرات في درجة الحرارة والضغط والبيئة. فعلى سبيل المثال، قد تعمل نفس معايير القطع بثبات على المعادن، ولكنها قد تتسبب في انصهارها أو تشوهها في المواد البلاستيكية. لذا، يُعدّ فهم الخصائص المميزة للمواد البلاستيكية شرطًا أساسيًا لتجنب أعطال المعالجة.
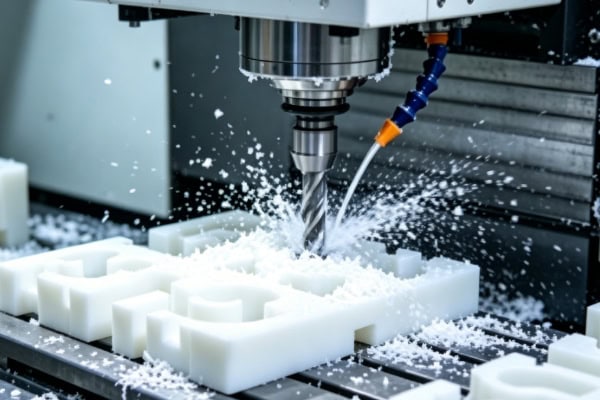
المواقف التي قد تؤدي إلى فشل المعالجة
-
المشاكل الناجمة عن عدم كفاية التحضير المسبق للمعالجة
ينجم العديد من حالات فشل عمليات التصنيع عن عدم كفاية التحضير المسبق. فعلى سبيل المثال، قد يؤدي عدم إجراء معالجة تخفيف الإجهاد على المادة إلى تشوهها بعد التصنيع؛ أو قد يتسبب عدم إجراء معالجة التكيف البيئي في عدم استقرار الأبعاد نتيجة لتغيرات درجة الحرارة والرطوبة. علاوة على ذلك، قد يؤدي عدم التخطيط السليم لمسار التصنيع ونظام التثبيت إلى مخاطر خفية في عمليات التصنيع اللاحقة.
-
انعدام السيطرة أثناء المعالجة
قد تنشأ مشاكل بسهولة في حال غياب التحكم الديناميكي أثناء عملية التصنيع. على سبيل المثال، قد يؤدي عمق القطع المفرط إلى إجهاد غير متساوٍ على المادة؛ وقد يتسبب معدل التغذية البطيء جدًا في ارتفاع درجة الحرارة الموضعي؛ كما أن ضعف إزالة الرايش يزيد الاحتكاك، مما يزيد من خطر التشوه. إذا لم تُعالج هذه المشاكل في الوقت المناسب، فسوف تتفاقم تدريجيًا، مما يؤدي في النهاية إلى فشل عملية التصنيع.
-
إهمال المعالجة اللاحقة للتصنيع
تتجه العديد من الشركات مباشرةً إلى المرحلة التالية بعد عملية التصنيع، متجاهلةً "عملية تثبيت" المادة. قد تستمر المواد البلاستيكية في إطلاق إجهاد داخلي بعد التصنيع، مما يؤدي إلى تشوه ثانوي. وبدون فترة راحة أو فحص، قد لا تُكتشف المشاكل إلا أثناء التجميع، مما يؤدي إلى ارتفاع تكاليف إعادة العمل.
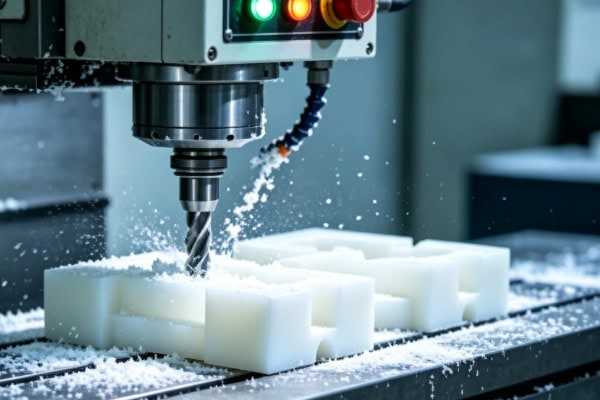
كيف يمكن تحسين عمليات تشكيل البلاستيك؟
-
ضبط معلمات القطع
تُعدّ معايير القطع من العوامل الأساسية المؤثرة على جودة التشغيل الآلي. فزيادة سرعة دوران المغزل قد تُولّد حرارة زائدة، مما يُؤدي إلى تليين المادة أو حتى انصهارها؛ كما أن عدم تطابق معدلات التغذية قد يزيد من احتكاك أداة القطع. لذا، ينبغي ضبط معايير القطع بناءً على خصائص المادة، بدلاً من الاعتماد على الخبرة السابقة فقط.
-
تحسين تصميم التركيبات
تُعدّ مشاكل التثبيت من الأسباب الشائعة لفشل عمليات التشغيل الآلي. إذ يمكن أن تؤدي قوة التثبيت المفرطة إلى إجهاد وتشوه بعد التشغيل؛ كما يمكن أن يتسبب التثبيت غير المستقر في اهتزاز أثناء التشغيل، مما يؤثر على الدقة. لذلك، يجب أن يوازن تصميم التثبيت بين الثبات والدعم المرن لضمان توزيع القوة بشكل متساوٍ.
-
اختيار أدوات القطع وصيانتها
تؤثر حالة أداة القطع بشكل مباشر على جودة التشغيل. فاستخدام أداة غير حادة يزيد الاحتكاك والحرارة، مما يؤدي إلى خشونة السطح أو حتى احتراق المادة. علاوة على ذلك، ينبغي اختيار أنواع مختلفة من أدوات القطع لأنواع البلاستيك المختلفة؛ فعلى سبيل المثال، تُعد الأدوات ذات الحافة الواحدة أكثر ملاءمة للمواد اللينة لتقليل مقاومة القطع.
-
التحكم في إدارة الحرارة
يُعدّ التحكم في درجة الحرارة أمرًا بالغ الأهمية في عمليات تشكيل البلاستيك. فإذا ارتفعت درجة الحرارة في منطقة التشكيل بشكل مفرط، ستلين المادة أو حتى تتشوه. لذا، يجب التحكم في درجة الحرارة من خلال تصميم مسار أداة مناسب، والتشكيل المتقطع، واستخدام أساليب التبريد اللازمة لضمان تشكيل المادة في حالة مستقرة.
لماذا يجب اختيار المواد بعناية؟
-
عدم كفاية استقرار المادة
إذا تم اختيار مادة ذات استقرار أبعاد ضعيف أو إجهاد داخلي عالٍ، حتى مع استخدام عمليات مُحسَّنة، فلا يمكن تجنب التشوه تمامًا. على سبيل المثال، بعض أنواع البلاستيك منخفضة التكلفة، رغم سهولة تشكيلها، إلا أنها عُرضة للمشاكل في التطبيقات عالية الدقة.
-
تأثير استرطابية الماء
تتميز مواد مثل النايلون بقدرتها العالية على امتصاص الرطوبة. وإذا لم تُجفف جيداً، فقد يتسبب تبخر الرطوبة أثناء التصنيع في تغيرات في الأبعاد وحتى ظهور فقاعات. لذا، يجب مراعاة العوامل البيئية عند اختيار المواد، كما أن المعالجة المسبقة المناسبة ضرورية.
-
خصائص حرارية غير متطابقة
تختلف أنواع البلاستيك اختلافًا كبيرًا في خصائص مقاومتها للحرارة. فاستخدام مواد ذات مقاومة حرارية ضعيفة في ظروف السرعات العالية أو الأحمال الثقيلة قد يؤدي بسهولة إلى انصهارها أو تشوهها. لذا، يجب أن يتناسب اختيار المواد مع ظروف التصنيع، وليس فقط مع التكلفة.
-
نهج شامل لاختيار المواد
في التطبيقات العملية، ينبغي مراعاة الاستخدام المقصود للمنتج، ومتطلبات الدقة، وظروف التصنيع بشكل شامل. على سبيل المثال، يمكن اختيار مواد ذات استقرار عالٍ مثل البولي أوكسي ميثيلين (POM) أو البولي إيثر إيثر كيتون (PEEK) للأجزاء عالية الدقة، بينما في المشاريع التي تراعي التكلفة، يجب إيجاد توازن بين الأداء والسعر.
مخاوف العملاء المحتملة
-
لماذا تنجح العينات بينما يفشل الإنتاج الضخم في كثير من الأحيان؟
هذه مشكلة شائعة يواجهها العديد من العملاء في التعاونات الفعلية. في مرحلة العينات، تكون كمية المعالجة عادةً صغيرة، وحالة المادة مستقرة نسبيًا، والعمليات أكثر حذرًا، مما يُسهّل تحقيق نتائج مثالية. أما في الإنتاج الضخم، فإن اختلافات الدفعات في المواد، والتغيرات البيئية، وتقلبات درجات الحرارة الناتجة عن التشغيل المستمر للمعدات، قد تُفاقم المشكلات التي كانت طفيفة في البداية. علاوة على ذلك، قد يؤدي تآكل المثبتات أو تغيرات حالة الأدوات إلى انخفاض اتساق عملية التصنيع. لذلك، يتطلب الإنتاج الضخم تحكمًا أكثر صرامة في العمليات ومراقبة دقيقة للجودة.
-
كيف يمكن تقليل معدلات الفشل مع الحفاظ على التحكم في التكاليف؟
لا يعني خفض معدلات الفشل بالضرورة زيادة التكاليف بشكل ملحوظ. فمن خلال تحسين تدفقات العمليات، وتعزيز استقرار عمليات التشغيل، واختيار المواد المناسبة، يمكن تحسين معدلات الإنتاج الإجمالية دون زيادة كبيرة في تكاليف المواد. بل إن تقليل إعادة العمل والخردة يُعدّ بحد ذاته توفيراً في التكاليف.
-
هل يمكن إصلاح جميع التشوهات أو المشاكل من خلال المعالجة اللاحقة؟
لا يمكن إصلاح جميع المشاكل. فعلى سبيل المثال، قد تتكرر التشوهات الهيكلية الشديدة أو مشاكل الإجهاد الداخلي، حتى بعد تعديل الأبعاد من خلال عمليات التصنيع الثانوية، أثناء الاستخدام اللاحق. لذا، يُعدّ النهج الأكثر فعالية هو الوقاية في المراحل المبكرة من التصنيع، بدلاً من الاعتماد على الإصلاحات اللاحقة.
اختتام
باختصار، قد تشمل أسباب فشل عمليات تشغيل البلاستيك باستخدام آلات CNC الإجهاد الداخلي المتأصل في المادة أو زيادة امتصاصها للرطوبة، مما قد يؤدي بسهولة إلى تشوهها بعد التشغيل. ومن الأسباب الأخرى ضبط معلمات القطع بشكل غير صحيح، مثل سرعة دوران المغزل العالية جدًا أو عدم تطابق معدل التغذية، مما قد يتسبب في ارتفاع درجة حرارة المادة وتليينها، وحتى انحرافات في أبعادها. كما أن التصميم غير المناسب للتثبيت وتوزيع الإجهاد غير المتساوي قد يتسببان في انحناء قطعة العمل بعد التشغيل أو تخفيف الإجهاد. علاوة على ذلك، فإن الأدوات غير الحادة، أو ضعف إزالة الرقائق، أو عدم كفاية ظروف الراحة بعد التشغيل، كلها عوامل تزيد من احتمالية الفشل. باختصار، أي تفصيل، إذا لم يتم التحكم فيه بشكل صحيح، يمكن أن يصبح مصدرًا للمشاكل. لذلك، للحد من فشل عمليات التشغيل، لا يكفي التركيز على نقطة واحدة؛ بل يلزم اتباع نهج تحسين شامل، يشمل اختيار المواد وعمليات التشغيل والتفاصيل الفنية. يُعد توحيد كل خطوة وتثبيتها أمرًا بالغ الأهمية لتحسين معدلات الإنتاج بشكل فعلي وجعل نتائج التشغيل أكثر قابلية للتحكم وموثوقية.
















