
يجمع الدوار ذو الشفرات المتكاملة (IBR)، والمعروف باسم "بليسك"، قرص الدوار وشفراته في بنية واحدة متكاملة. وعلى عكس الدوارات التقليدية ذات الشفرات المنفصلة، يُلغي هذا التصميم الحاجة إلى وصلات الشفرات الفردية، ويُقلل من وزن المكونات، ويُحسّن الأداء الديناميكي الهوائي. ومع ذلك، فإن هندسته المعقدة، وأجنحةه الرقيقة، ومواده عالية الجودة تجعل تصنيعه بدقة أمرًا بالغ الصعوبة.
يشرح هذا الدليل كيفية عمل الدوار ذي الشفرات المتكاملة، ولماذا يتم استخدامه في محركات الطائرات، وما يجب على المهندسين مراعاته أثناء التصميم والتصنيع.
ما هو الدوار ذو الشفرات المتكاملة؟
الدوار ذو الشفرات المتكاملة هو أحد مكونات الآلات التوربينية الدوارة، حيث تشكل الشفرات والقرص المركزي بنية متكاملة. ويُطلق عليه أيضاً اسم "بليسك"، وهو يلغي الحاجة إلى وصلات الشفرات الفردية التقليدية، ويُنتج مجموعة دوارة متصلة مصممة لتدفق هواء فعال، ووزن أقل، وتشغيل موثوق به بسرعات عالية.
تستخدم الأقراص التقليدية ذات الشفرات شفرات مصنعة بشكل منفصل، مثبتة عبر وصلات متداخلة أو فتحات في القرص أو غيرها من الوصلات الميكانيكية. أما التصميم المتكامل فيستغني عن هذه الوصلات الفردية. ويمكن تصنيع الشفرات مباشرة من قرص صلب أو تثبيتها بشكل دائم بالقرص باستخدام عملية تصنيع معتمدة.
يجمع مصطلح "بليسك" بين كلمتي "شفرة" و"قرص". وتُعدّ الدوارات ذات الشفرات المتكاملة شائعةً بشكل خاص في ضواغط محركات الطائرات، حيث تُعتبر الكتلة الدوارة والكفاءة الديناميكية الهوائية والموثوقية الهيكلية عوامل بالغة الأهمية. ويتطلب تصميمها تنسيقًا بين التحليل الديناميكي الهوائي وخصائص المواد وديناميكيات الدوار وقدرات التصنيع.
إنّ القرص الدوار ذو الشفرات المتعددة (blisk) ليس مجرد قرص مثبتة عليه شفرات من حافته الخارجية، بل يجب أن تعمل خصائص شفراته وبنيته القرصية وتوزيع كتلته وسلوكه الميكانيكي كنظام دوار متكامل. ولأنّ الشفرات الفردية لا يمكن إزالتها بالطرق الميكانيكية العادية، فإنّ عيوب التصنيع وأضرار الاستخدام تتطلب تقييمًا دقيقًا للغاية.
كيف يعمل الدوار ذو الشفرات المتكاملة؟
يعمل الدوار ذو الشفرات المتكاملة عن طريق تدوير شفراته وقرصه المتكاملين معًا لنقل الطاقة الميكانيكية بين العمود وسائل التشغيل. في مرحلة الضاغط، تضيف الشفرات الدوارة طاقة إلى الهواء الداخل، مما يزيد من ضغطه الكلي أثناء مروره عبر نظام الضاغط.
يستمد الدوار طاقته من عمود المحرك. ومع دوران الشفرات، تتفاعل أسطحها الديناميكية الهوائية مع الهواء المتدفق، مما يغير سرعته وضغطه واتجاهه. في مرحلة ضاغط محوري نموذجي، تتضمن هذه العملية أربع خطوات:
- دوران العمود:يقوم عمود المحرك بتدوير القرص والشفرات المتكاملة بالسرعة الدورانية المطلوبة.
- مدخل تدفق الهواء:يقترب الهواء من الشفرات الدوارة بزاوية تحددها ظروف التدفق في المنبع.
- نقل الطاقة:تقوم الأجنحة الدوارة بنقل الطاقة الميكانيكية إلى الهواء، مما يزيد من ضغطه الكلي.
- إعادة توجيه التدفق:تقوم ريشات الجزء الثابت في اتجاه مجرى الهواء بإعادة توجيه تدفق الهواء لمرحلة الضاغط التالية.
لا يُغيّر الهيكل المتكامل مبدأ الضغط الأساسي. وتكمن ميزته في تحقيق الوظيفة الديناميكية الهوائية المطلوبة دون الحاجة إلى وصلات منفصلة بين الشفرة والجذر. ومع ذلك، لا يزال يتعين على المهندسين تنسيق هندسة الدوّار مع الأجزاء الثابتة المجاورة، وأبعاد الغلاف، ومسافات التشغيل للحفاظ على أداء مستقر للضاغط.
لماذا نستخدم الدوارات ذات الشفرات المتكاملة بدلاً من الأقراص التقليدية ذات الشفرات؟
تُستخدم الدوارات ذات الشفرات المتكاملة لأنها تُقلل الوزن، وتُغني عن تركيب الشفرات بشكل منفصل، وتُحسّن الأداء الديناميكي الهوائي في تصميمات الضواغط المناسبة. يُسهّل هيكلها المتصل بعض متطلبات التجميع، مع ضرورة مراعاة تعقيد عملية التصنيع ومحدودية خيارات استبدال الشفرات.
تقليل الوزن وتقليل عدد المكونات
يُقلل الدوار ذو الشفرات المتكاملة من الوزن عن طريق إلغاء جذور الشفرات وفتحات القرص وبعض عناصر التثبيت المستخدمة في التجميعات التقليدية. تتطلب هذه الوصلات مواد إضافية لدعم كل شفرة. يسمح إزالتها للمهندسين بتحسين حافة القرص وانتقالات الشفرات للحصول على هيكل دوار أخف وزنًا.
يقل عدد المكونات أيضًا، إذ لم تعد هناك حاجة لتركيب الشفرات بشكل منفصل وتثبيتها ميكانيكيًا. وهذا من شأنه تبسيط عملية التجميع والقضاء على بعض آليات الأعطال المتعلقة بالوصلات. وقد يدعم التصميم الناتج بنية ضاغط أكثر إحكامًا، وذلك بحسب تصميم الدوار.
أشارت الأبحاث إلى انخفاض في الوزن بنسبة تتراوح بين 20 و30% تقريبًا في بعض تصميمات الأقراص المدمجة مقارنةً بالأقراص التقليدية ذات الشفرات. مع ذلك، لا يُعدّ هذا الرقم ثابتًا. فالوفورات الفعلية تعتمد على عدد الشفرات، وشكل القرص، والمادة المصنوع منها، ومرحلة المحرك، والتجميع المرجعي المستخدم للمقارنة.
تحسين تدفق الهواء والكفاءة الديناميكية الهوائية
تُحسّن الدوارات ذات الشفرات المتكاملة تدفق الهواء عن طريق إزالة الفجوات والتشوهات الهندسية المرتبطة بوصلات الشفرات المنفصلة. كما يوفر تصميمها المتواصل مرونة أكبر لتحسين الانتقال بين سطح الجناح والقرص بما يتناسب مع الظروف الديناميكية الهوائية والهيكلية المطلوبة.
يُسهم تحديد موضع الشفرات بدقة وتوفير مسارات تدفق هواء منتظمة في الحفاظ على توزيع تدفق الهواء المطلوب. كما يُمكن للتحكم الدقيق في الحواف الأمامية والخلفية وأسطح الشفرات الحد من الخسائر الديناميكية الهوائية غير الضرورية. مع ذلك، تعتمد كفاءة الضاغط أيضًا على خلوص أطراف الشفرات، وظروف التشغيل، وهندسة الجزء الثابت المحيط.
لا ينبغي افتراض كفاءة أعلى لمجرد استخدام تصميم متكامل للدوار. يجب على المهندسين استخدام ديناميكيات الموائع الحسابية، والتحليل الهيكلي، واختبارات الأداء لتحديد ما إذا كان تصميم القرص الدوار المقترح يوفر مزايا ملموسة مقارنةً بالدوار التقليدي في التطبيق المقصود.
قيود الصيانة والإصلاح
يتمثل القيد الرئيسي في صيانة الدوار ذي الشفرات المتكاملة في عدم إمكانية إزالة الشفرات الفردية واستبدالها كما هو الحال في الشفرات التقليدية القابلة للفصل. ولذلك، قد يتطلب التلف الناتج عن اصطدام جسم غريب أو التآكل أو الإجهاد أو الاحتكاك إجراءات إصلاح متخصصة أو استبدال المكون بالكامل.
تعتمد جدوى الإصلاح على الموقع المتضرر، ونوع المادة، وسماكة الجدار المتبقية، والحمل الإنشائي، وحدود الخدمة المعتمدة. يمكن تصحيح بعض العيوب الموضعية من خلال المزج المُتحكم فيه أو أساليب ترميم المواد المُعتمدة، ولكن لا يمكن إصلاح جميع الأضرار بأمان.
تزيد البنية المتكاملة أيضًا من عواقب بعض عيوب التصنيع. فقد يؤثر عطل واحد في الشفرة على الدوار بأكمله. ولذلك، يُعد استقرار العملية، والفحص أثناء التصنيع، وتتبع المواد أمورًا أساسية عند تقييم جودة تصنيع الشفرات المدمجة وتكلفة دورة حياتها الإجمالية.
الميزات التصميمية الرئيسية للدوارات ذات الشفرات المتكاملة
تشمل السمات التصميمية الرئيسية للدوار ذي الشفرات المتكاملة هندسة الشفرات، وبنية القرص، وخصائص المواد، والسلوك الديناميكي للدوار. وتحدد هذه العناصر مجتمعةً الكفاءة الديناميكية الهوائية، والقوة الهيكلية، والاستجابة للاهتزازات، ومقاومة الإجهاد أثناء التشغيل بسرعات عالية.
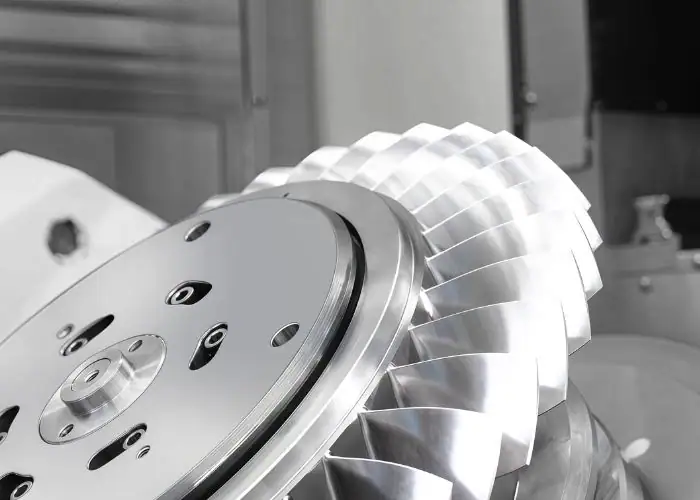
هندسة الشفرة والأداء الديناميكي الهوائي
تشمل هندسة شفرات الضاغط زوايا الدخول والخروج، وطول الوتر، وارتفاع الشفرة، وتوزيع السماكة، والالتواء ثلاثي الأبعاد. تؤثر هذه المعايير على اتجاه تدفق الهواء، وتطور الضغط، والحمل الديناميكي الهوائي الموضعي. وتُحدد قيمها بناءً على مرحلة الضاغط وظروف التشغيل المقصودة.
يجب أن تستقبل الحافة الأمامية تدفق الهواء الداخل مع الحد من فقدان الطاقة عند زاوية السقوط. ثم تقوم أسطح الضغط والشفط بتوجيه الهواء عبر الممر، بينما تساعد الحافة الخلفية في تحديد اتجاه تدفق الهواء الخارج. كما يؤثر انحناء الشفرة وسماكتها على الصلابة الموضعية والإجهاد الهيكلي.
يساعد التصميم بمساعدة الحاسوب وديناميكيات الموائع الحسابية المهندسين على تقييم هذه العلاقات قبل الإنتاج. يجب تضمين هوامش التصنيع لأن انحرافات الشكل، وآثار الأدوات الزائدة، وعدم انتظام تباعد الشفرات يمكن أن تغير سلوك التدفق المقصود وتقلل من الأداء الديناميكي الهوائي.
سبائك التيتانيوم والسبائك الفائقة المقاومة للحرارة العالية
تُستخدم سبائك التيتانيوم بشكل شائع في صناعة شفرات ضواغط المحركات نظرًا لتجمعها بين الكثافة المنخفضة نسبيًا والقوة النوعية العالية. تُعدّ سبيكة Ti-6Al-4V مثالًا هندسيًا شائعًا، مع العلم أن الدرجة المعتمدة تعتمد على درجة حرارة التشغيل ومتطلبات مقاومة الإجهاد ومواصفات الشركة المصنعة للمحرك.
قد تتطلب مراحل الضواغط التي تعمل في درجات حرارة عالية استخدام سبائك فائقة أساسها النيكل. يُعدّ إنكونيل 718 مثالاً على سبيكة تُستخدم في تطبيقات الفضاء الجوي الصعبة. توفر هذه المواد قوةً مفيدةً عند درجات الحرارة المرتفعة، ولكنها تُنتج عمومًا مقاومةً أكبر للقطع وتآكلًا أكبر للأدوات أثناء التشغيل الآلي.
يجب أن يراعي اختيار المواد درجة حرارة التشغيل، والحمل الطارد المركزي، وعمر الإجهاد، ومقاومة التآكل، والتمدد الحراري. كما أن قابلية التشغيل مهمة أيضاً لأن المادة تؤثر على اختيار الأدوات، ومعايير القطع، ووقت الإنتاج، وسلامة السطح. ولا تُعدّ المواد الأخف وزناً بالضرورة مناسبة لجميع ظروف التشغيل.
| الخامة | المزايا الرئيسية | تحديات الآلات | استخدام نموذجي |
| سبائك التيتانيوم | كثافة منخفضة وقوة محددة عالية | تركيز الحرارة وتآكل الأدوات | مراحل ضاغط مختارة |
| السبائك الفائقة القائمة على النيكل | قوة تحمل درجات الحرارة المرتفعة ومقاومة الإجهاد | قوى قطع عالية وعمليات تشغيل صعبة | الآلات التوربينية ذات درجات الحرارة العالية |
| الفولاذ المقاوم للصدأ | القوة الميكانيكية ومقاومة التآكل المختارة | كثافة أعلى وإمكانية التصلب بالتشكيل | تطبيقات مختارة للدوارات الصناعية |
يجب أن تتبع درجة المادة النهائية والمعالجة الحرارية ومتطلبات الاعتماد مواصفات المكون المعتمدة بدلاً من جدول مقارنة عام.
ديناميكيات الدوار، والاهتزاز، ومقاومة الإجهاد
تصف ديناميكيات الدوار كيفية استجابة القرص والشفرات المتكاملة لسرعة الدوران والاهتزازات والأحمال الميكانيكية المتغيرة. ولأن الأجنحة متصلة مباشرة بالقرص، فإن سلوك اهتزاز الشفرات والهيكل الداعم قد يتفاعل بشكل كبير.
يقوم المهندسون بتقييم الترددات الطبيعية، وأنماط الاهتزاز، والإجهادات الطاردة المركزية، وظروف الرنين المحتملة. ويساعد تحليل العناصر المحدودة ومخططات كامبل في تحديد التفاعلات بين سرعة تشغيل الدوار وترددات الاهتزاز التي قد تهدد موثوقية الهيكل.
تعتمد مقاومة الإجهاد على قوة المادة، والتحميل المتكرر، وحالة السطح، وتركيزات الإجهاد الموضعية. وتُعدّ نقاط الانتقال من الشفرة إلى القرص ذات أهمية خاصة لأنها تنقل الأحمال إلى الهيكل المركزي. ويجب أن يراعي التحقق من صحة التصميم التشغيل المستقر، والتسارع، والتباطؤ، والأحداث العابرة ذات الصلة.
كيف يتم تصنيع الدوارات ذات الشفرات المتكاملة؟
تُصنّع الدوارات ذات الشفرات المتكاملة باستخدام طرق مثل التصنيع باستخدام الحاسوب خماسي المحاور، والتصنيع الكهروكيميائي، والطحن، وعمليات اللحام المعتمدة. يُعدّ التصنيع باستخدام الحاسوب خماسي المحاور ذا أهمية خاصة لإنتاج أسطح انسيابية معقدة من مواد صلبة، بينما قد توفر الطرق البديلة مزايا للأشكال الهندسية المتخصصة أو متطلبات الإنتاج.
التصنيع باستخدام الحاسوب خماسي المحاور وتشكيل الشفرات
تُعدّ عملية التصنيع باستخدام الحاسوب خماسي المحاور طريقة شائعة الاستخدام لإنتاج دوارات ذات شفرات متكاملة من قطع صلبة أو مطروقة. وتتيح الحركات الخطية والدورانية المتناسقة لأدوات القطع الوصول إلى أسطح الشفرات الملتوية والممرات الضيقة من اتجاهات مناسبة مع التحكم في الشكل الديناميكي الهوائي المطلوب.
تتضمن عملية التصنيع بشكل عام ثلاث عمليات رئيسية:
الطحن الخشن: يزيل المواد الكبيرة بين الشفرات مع الاحتفاظ بكمية كافية من المواد لدعم الأجنحة الهوائية المتطورة.
الطحن شبه النهائي: يحدد مقدار المخزون المتسق ويقلل أحمال القطع غير المتساوية قبل التشكيل النهائي.
عملية التشطيب النهائي: تنتج أسطح الشفرة المحددة، والحواف الأمامية، والحواف الخلفية، وانتقالات جذر الشفرة باستخدام مسارات الأدوات المتحكم بها.
تشمل الاستراتيجيات المناسبة التخشين التكيفي، والطحن النقطي، والطحن الجانبي عندما تسمح الهندسة بذلك. يجب على برنامج التصنيع بمساعدة الحاسوب (CAM) التحقق من اتجاه الأداة، وخلوص حاملها، وحدود الماكينة. أثناء تشغيل الشفرات المدمجة، يجب أن يوازن اختيار مسار الأداة بين جودة السطح، ووقت التشغيل، وقوى القطع، وانحراف الشفرة الرقيقة.
التصنيع الكهروكيميائي لهندسة الشفرات المعقدة
تزيل عملية التصنيع الكهروكيميائية المواد الموصلة للكهرباء من خلال عملية إذابة أنودية مضبوطة في محلول إلكتروليتي. وعلى عكس عملية الطحن التقليدية، لا تعتمد هذه العملية على التلامس المباشر بين أداة القطع والقرص، مما يسمح بإنتاج أشكال هندسية معقدة مختارة للقرص المفرد دون الحاجة إلى قوى قطع ميكانيكية.
تُعدّ عملية التصنيع الكهروكيميائي مفيدةً في الممرات الضيقة للشفرات والسبائك صعبة التشغيل، حيث يحدّ ضغط القطع أو تآكل الأداة من عمليات التشغيل التقليدية. كما توفر عملية التصنيع الكهروكيميائي النبضي خيارًا آخر لتحسين التحكم الموضعي في إزالة المواد في التطبيقات المناسبة.
مع ذلك، تتطلب المعالجة الكهروكيميائية أقطابًا كهربائية متخصصة، ومعالجة دقيقة للإلكتروليت، وتحكمًا دقيقًا في فجوة المعالجة. وتعتمد إزالة المواد على الظروف الكهربائية والسائلة، مما يجعل التحقق من صحة العملية أمرًا ضروريًا. ويجب مراعاة الإدارة البيئية، والدقة الأبعادية، وسلامة السطح قبل اختيار المعالجة الكهروكيميائية.
طحن والتشطيب السطحي
تُستخدم عمليات التجليخ والتشطيب الكاشط عندما تتطلب أسطح الشفرات المختارة هندسة دقيقة وسلامة سطحية عالية. وقد تُحسّن هذه العمليات من ملامح الشفرات بعد عمليات التشغيل الخشن أو شبه النهائي، خاصةً عندما تكون طرق القطع التقليدية محدودة بسبب صعوبة التعامل مع المواد.
يمكن أن توفر عملية التشغيل باستخدام المواد الكاشطة الفائقة بديلاً لبعض السبائك وتكوينات الشفرات. وتعتمد فعاليتها على سهولة الوصول إلى الأدوات، واستقرار العملية، وسلوك المادة، ومتطلبات السطح المحددة في التصميم.
يجب أن تحافظ عملية التشطيب على هندسة الحافة الأمامية والخلفية للشفرة، لأن إزالة كميات زائدة من المواد قد تُغير سُمك الشفرة وسلوكها الديناميكي الهوائي. ينبغي على المهندسين تحديد هوامش التشطيب المناسبة والتأكد من أن العملية المختارة لا تُسبب تلفًا غير مقبول للسطح.
أساليب اللحام والتصنيع الهجين
يمكن لتقنية التصنيع القائمة على اللحام تشكيل دوار متكامل عن طريق ربط شفرات مصنعة بشكل منفصل بقرص بشكل دائم. يُعدّ اللحام الاحتكاكي الخطي إحدى الطرق الراسخة التي تُنشئ وصلة صلبة باستخدام التذبذب والضغط المتحكم بهما.
يُتيح هذا النهج مرونةً في التصنيع، حيث يُعدّ إنتاج الشفرات والقرص بشكل منفصل أكثر عمليةً من تصنيع المكون بالكامل من قطعة واحدة. ويمكن النظر في عمليات ربط أو تصنيع هجينة أخرى مؤهلة بناءً على توافق المواد وتصميم المكون.
تختلف الشفرات الملحومة هيكليًا عن الشفرات المتجانسة المصنعة من مادة صلبة. يجب التحقق من سلامة الوصلة، وموضع الشفرات، والتأثيرات الحرارية، وعمليات التشغيل اللاحقة للحام. قد يتطلب الأمر أيضًا عمليات تشغيل تكيفية للتعويض عن الاختلافات الطفيفة في مواضع الشفرات بعد اللحام.
مقارنة طرق تصنيع الشفرات المدمجة
تختلف طرق تصنيع الشفرات المدمجة (Blisk) من حيث الإمكانيات الهندسية، ومتطلبات الأدوات، وكفاءة الإنتاج، وتعقيد العملية. توفر عمليات التصنيع باستخدام الحاسوب (CNC) خماسية المحاور مرونةً في التعامل مع الأسطح التي يسهل الوصول إليها، بينما يمكن للطرق الكهروكيميائية والهجينة معالجة بعض القيود التي تعتري القطع الميكانيكي.
| الأسلوب | الرئيسية التطبيق | المزايا | القيود |
| 5-محاور التصنيع باستخدام الحاسب الآلي | تشغيل متكامل للشفرات والأقراص | هندسة مرنة وتحكم دقيق في مسار الأداة | تآكل الأدوات، وصعوبة الوصول، ووقت التشغيل الآلي |
| الآلات الكهروكيميائية | ممرات معقدة من المعادن الموصلة | قوة قطع ميكانيكية منخفضة | أقطاب كهربائية متخصصة ونظام تحكم في الإلكتروليت |
| طحن | تشطيب دقيق للأسطح المختارة | تحسين السطح والتحكم في المظهر الجانبي | إمكانية الوصول والمخاطر السطحية الخاصة بالعملية |
| لحام الاحتكاك الخطي | هياكل الشفرات والأقراص المتصلة بشكل دائم | وصل الحالة الصلبة المؤهل | الفحص المشترك والتشغيل الآلي بعد اللحام |
| التصنيع الهجين | المكونات المتخصصة وطرق التصنيع | يجمع بين قدرات معالجة متكاملة | زيادة تعقيد العمليات واحتياجات التحقق |
ينبغي اختيار أفضل طريقة تصنيع بناءً على مسار الإنتاج الكامل وليس على عملية واحدة. وتساهم تكلفة التجهيز الأولي، ومتطلبات التشطيب، واستخدام المواد، ووقت الفحص، وجهود التأهيل، جميعها في التكلفة النهائية للتصنيع.
ما هي تحديات تصنيع ماكينات CNC من نوع Blisk؟
تتمثل التحديات الرئيسية في تصنيع شفرات التوربينات باستخدام آلات CNC في انحراف الشفرات الرقيقة، ومحدودية الوصول إلى الأدوات، وصعوبة قطع المواد، وتآكل الأدوات، وتعقيد البرمجة. ويمكن أن تؤثر هذه العوامل على دقة الشفرة، وجودة السطح، ووقت التصنيع، وموثوقية الإنتاج إذا لم يتم التحكم في عملية القطع بشكل صحيح.
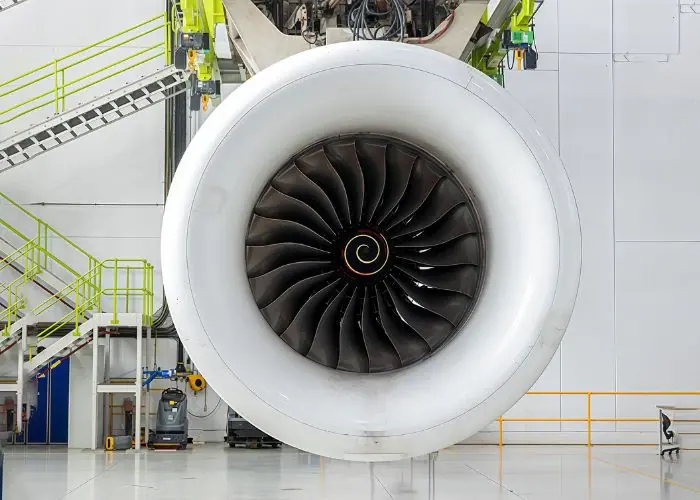
انحراف الشفرة الرقيقة ومحدودية الوصول إلى الأدوات
قد تنحني شفرات القطع الرقيقة تحت تأثير قوى القطع، خاصةً أثناء عملية التشطيب عندما يكون سمك الجدار المتبقي ضئيلاً. يمكن أن يؤدي الانحراف المفرط إلى أخطاء في الشكل، وأسطح غير مستوية، واهتزازات. ويزداد هذا الخطر مع ارتفاع الشفرة ومرونتها وطولها غير المدعوم.
تُقيّد الممرات الضيقة حركة أداة القطع وحاملها. قد تصل الأداة إلى سطح الشفرة المطلوب، لكنها تصطدم بجناح مجاور أثناء إعادة التموضع. تُحسّن الحركة خماسية المحاور الوصول، لكنها لا تُزيل جميع القيود الهندسية.
يتغلب المهندسون على هذه المشكلات باختيار أطوال القطع المناسبة، والتحكم في تعشيق القطع، وترتيب عمليات التشغيل للحفاظ على دعامة الشفرة. ويُعدّ التسلسل المستقر لعمليات التشغيل الخشن والتشطيب أمرًا بالغ الأهمية، لأن إزالة مادة الدعم مبكرًا جدًا قد يزيد من الانحراف.
تآكل الأدوات والتحكم في الحرارة في المواد الصعبة
تُسبب سبائك التيتانيوم والسبائك الفائقة القائمة على النيكل صعوبات في عمليات التشغيل الآلي نظرًا لخصائصها الميكانيكية والحرارية. فالتيتانيوم قادر على تركيز الحرارة بالقرب من حافة القطع، بينما قد تُولد سبائك النيكل قوى قطع عالية وتآكلًا سريعًا للأداة.
مع تدهور الأدوات، تصبح ظروف القطع أقل اتساقًا. وهذا قد يُنتج عيوبًا سطحية، وأخطاءً في الأبعاد، وتغيرات في طبقة السطح المُشَكَّل. وتبرز هذه المشكلة بشكل خاص عند تشطيب الأجنحة الرقيقة ومناطق الانتقال الحرجة بين جذر الشفرة.
تساعد الأدوات الكربيدية المناسبة، والطلاءات، ونظام التبريد، ومعايير القطع المختارة بعناية على تقليل هذه المخاطر. كما يجب مراقبة حالة الأداة طوال فترة الإنتاج. ولا ينبغي تطبيق المعايير المناسبة للألمنيوم أو سبيكة تيتانيوم معينة تلقائيًا على مادة أخرى.
تثبيت المشغولات، وبرمجة التصنيع بمساعدة الحاسوب، وتحسين مسار الأدوات
يجب أن تُثبّت أدوات تثبيت الشفرات القرص دون تشويهه أو حجب الوصول إلى أسطح الشفرات الحساسة. تستخدم هذه الأدوات عادةً نقاط مرجعية وظيفية محددة لتحديد الموضع، بينما يجب أن تظل أحمال التثبيت متوافقة مع بنية القرص. قد يؤدي سوء تثبيت الشفرات إلى حدوث اهتزازات أو أخطاء في الأبعاد.
يجب أن تنسق برمجة التصنيع بمساعدة الحاسوب (CAM) اتجاه الأداة، وحركة المحاور المتزامنة، ومسارات الدخول والخروج، وتجنب الاصطدام. وتزداد صعوبة البرمجة مع ازدياد التواء الشفرة وانخفاض عرض الممر.
قبل البدء بعملية التصنيع، يجب على المهندسين التحقق من الشروط التالية:
- مساحة تركيب التجهيزات:تأكد من أن المشابك والدعامات لا تعيق حركة الأداة أو المحور الدوار.
- إمكانية الوصول إلى الأداة:تحقق من مدى وصول القاطع، وخلوص حامل الأداة، والاتجاه في جميع أنحاء ممرات الشفرة.
- محاكاة الاصطدام:تحقق من الحركات باستخدام نماذج تتضمن قطعة العمل، والتركيبات، والأدوات، وتكوين الآلة.
- التحقق أثناء العملية:تحقق من الخصائص الأساسية واستقرار عملية التشغيل قبل إزالة بدلات التشطيب النهائية.
تُقلل مسارات الأدوات المُحسّنة من عمليات إعادة التموضع غير الضرورية، وتحافظ على تعشيق مُحكم للأداة القاطعة. وتكتسب هذه الفحوصات أهمية خاصة عند تشغيل المواد باهظة الثمن، لأن اصطدامًا واحدًا قد يُلحق الضرر بالعديد من الشفرات المُدمجة، ويُعرّض الدوّار بأكمله للخطر.
فحص الجودة وإصلاح الدوارات ذات الشفرات المتكاملة
يتحقق فحص الجودة من دقة شكل الشفرات، والنسب البُعدية، وحالة السطح، وسلامة الدوّار. ويحدد تقييم الإصلاح إمكانية إصلاح التلف الموضعي دون المساس بالموثوقية الميكانيكية. كلا العمليتين ضروريتان لأن الشفرات والقرص يشكلان مكونًا دوارًا واحدًا.
فحص دقة شكل الشفرة وجودة السطح
يُحدد فحص شكل الشفرة ما إذا كانت الأجنحة المصنعة تتطابق مع الشكل الديناميكي الهوائي المقصود. تشمل الميزات المهمة سمك الشفرة، وشكلها ثلاثي الأبعاد، والتواءها، ونصف قطر حافتها الأمامية، وشكل حافتها الخلفية، والانتقالات بين الشفرة والقرص.
يمكن لأجهزة قياس الإحداثيات وأنظمة المسح الضوئي تقييم الأسطح الخارجية المعقدة. يجب أن توفر المعدات المختارة إمكانية الوصول المناسبة وقدرة القياس اللازمة للتفاوت المطلوب. قد تكون قياسات خشونة السطح ضرورية أيضًا في مناطق ديناميكية هوائية محددة.
لا يضمن التطابق البُعدي وحده سلامة السطح المقبولة. فقد يكون للشفرة شكلها الاسمي، ولكنها قد تحتوي على نتوءات أو تلف ناتج عن عملية التصنيع أو عيوب سطحية غير مقبولة. لذا، يجب أن تتناول خطط الفحص كلاً من الدقة الهندسية وحالة المادة.
موازنة الدوار والاختبار غير المتلف
تُقيّم عملية موازنة الدوّار توزيع الكتلة للمساعدة في الحد من الاهتزازات والأحمال الزائدة أثناء التشغيل. ويعتمد عدم التوازن المتبقي المقبول على تصميم الدوّار، وسرعة التشغيل، وتكوين التجميع، والمتطلبات الهندسية المطبقة.
تساعد الاختبارات غير المتلفة في تحديد عيوب المواد أو التصنيع ذات الصلة دون إتلاف المكون. وبحسب نوع السبيكة ومواصفات الفحص، قد تشمل الطرق المستخدمة فحص الاختراق الفلوري، أو الفحص بالموجات فوق الصوتية، أو غيرها من التقنيات المعتمدة.
قد يحتوي الدوار المتوازن بشكل صحيح على شقوق، بينما قد يعاني الدوار السليم هيكليًا من عدم توازن مفرط. لذا، فإن الموازنة والاختبار غير المتلف يعالجان مخاطر مختلفة، ويجب تقييمهما بشكل مستقل وفقًا لخطة الفحص المعتمدة.
طرق تقييم وإصلاح أضرار شفرات التوربو
تبدأ عملية إصلاح شفرات التوربينات بتحديد نوع الضرر وموقعه وشدته. تشمل المشاكل الشائعة اصطدام الأجسام الغريبة، والتآكل، وتشققات الإجهاد، والتشوه الموضعي للشفرات. وتعتمد جدوى الإصلاح على المنطقة المتضررة، وحالة المواد، وحدود الخدمة المعتمدة.
قد تُعالج العيوب الطفيفة أحيانًا من خلال المزج المُتحكم فيه أو أساليب ترميم الأسطح المُعتمدة. أما الأضرار الأكثر شمولًا فقد تتطلب ترسيب مواد مُتخصصة وعمليات تشغيل دقيقة لاحقة. ولا ينبغي افتراض أن هذه الأساليب مقبولة لكل مُكوّن دوّار بالغ الأهمية للسلامة.
بعد إتمام عملية الإصلاح المعتمدة، قد يلزم إجراء فحص للأبعاد، وتقييم للسطح، واختبارات غير إتلافية، أو موازنة. يجب أن يحتفظ الدوار المُصلح بهندسته المحددة وسلامته الميكانيكية. ويُصبح الاستبدال ضروريًا عندما يتجاوز التلف حدود الإصلاح أو الخدمة المعتمدة.
التطبيقات الشائعة للدوارات ذات الشفرات المتكاملة
تُستخدم الدوارات ذات الشفرات المتكاملة بشكل أساسي في ضواغط محركات الطائرات وبعض الآلات التوربينية الصناعية، حيث تُعدّ الكتلة الدوارة المنخفضة والتصميم المدمج والهندسة الديناميكية الهوائية الدقيقة من العوامل المهمة. ويُحدد التطبيق المقصود متطلبات المواد وأحمال التشغيل وأساليب التصنيع ومعايير الفحص.
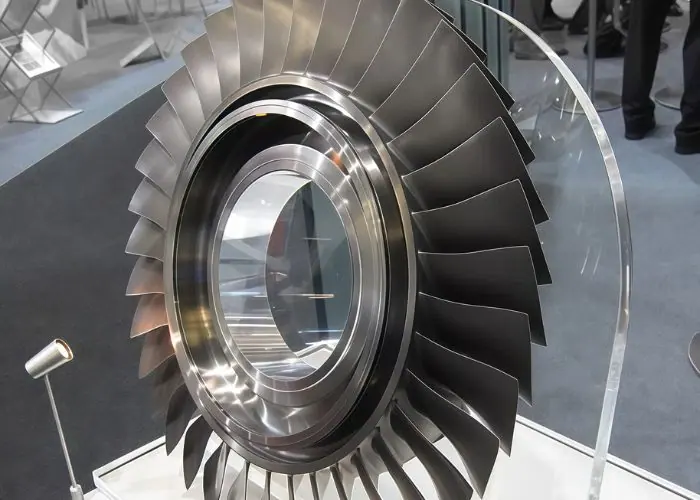
ضواغط محركات الطائرات
تُعدّ ضواغط محركات الطائرات من أهم تطبيقات الدوارات ذات الشفرات المتكاملة. إذ تُغني هذه الدوارات عن تركيب الشفرات بشكل منفصل، وتُتيح تصميم ضواغط أخف وزنًا وأكثر انضغاطًا. وتُعدّ هذه المزايا مفيدة بشكل خاص في الحالات التي تتطلب تحكمًا دقيقًا في الأداء الدوراني والوزن.
تعمل مرحلة ضاغط الشفرات المدمجة بالتزامن مع الأجزاء الثابتة المجاورة، وهياكل الغلاف، ومراحل الدوار الأخرى. يجب على المهندسين مطابقة هندسة الشفرات مع متطلبات الضغط والتدفق مع الحفاظ على سلوك اهتزاز مقبول، وعمر افتراضي مناسب، ومسافات تشغيل مناسبة.
في تطبيقات الشفرات المدمجة في صناعة الطيران، تُعدّ وثائق التصنيع والمواد المعتمدة والفحص الدقيق أمورًا بالغة الأهمية. إذ يمكن أن يؤدي أي انحراف في التصنيع أو عيب هيكلي في دوّار المحرك الحرج إلى عواقب وخيمة، لذا يجب أن تلتزم متطلبات الإنتاج بالموافقات الهندسية ذات الصلة.
الآلات التوربينية الصناعية
قد تستخدم الآلات التوربينية الصناعية دوارات ذات شفرات متكاملة في الضواغط وأنظمة التوربينات المختارة. ويُعدّ التصميم المتكامل مفيدًا عندما توفر ممرات التدفق الدقيقة، والبنية المدمجة، وقلة الوصلات الميكانيكية ميزة هندسية.
تختلف تصاميم الدوارات الصناعية اختلافًا كبيرًا عن دوارات ضواغط الطائرات ذات الشفرات المتعددة (blisks) من حيث درجة حرارة التشغيل ودورة العمل ومتطلبات الصيانة. قد يشير مصطلح "توربين ذو شفرات متعددة" إلى بعض تكوينات دوارات التوربينات المتكاملة، ولكن ليس كل عجلة توربينية أو قرص ذو شفرات يُعدّ توربينًا ذو شفرات متعددة.
في مشاريع محركات الشفرات المدمجة المخصصة أو الضواغط الصناعية، يجب على المهندسين الموازنة بين الأداء وتكلفة التصنيع وسهولة الصيانة. ويُحدد توافر المواد وحجم الإنتاج والهندسة وقدرات الفحص ما إذا كان تصميم الدوار المتجانس أو الدوار المتصل هو الحل الأمثل للتصنيع.
الأسئلة الشائعة
لماذا تعتبر الدوارات ذات الشفرات المتكاملة أفضل من الناحية الديناميكية الهوائية؟
تُحسّن الدوارات ذات الشفرات المتكاملة الأداء الديناميكي الهوائي، إذ يُزيل هيكلها المتكامل بعض الفجوات والتشوهات الهندسية الموجودة في وصلات الشفرات التقليدية. كما تُتيح الانتقالات السلسة بين الشفرة والقرص مزيدًا من المرونة في تحسين مسارات التدفق. مع ذلك، لا يتحدد الأداء الديناميكي الهوائي بالتصميم وحده، فزوايا الشفرات، وخشونة السطح، والمسافات بين أطرافها، وظروف التشغيل، كلها عوامل مهمة. ورغم أن بعض تصاميم الشفرات المدمجة (blisk) قد حققت تخفيضات في الوزن تتراوح بين 20 و30% تقريبًا، إلا أن هذه النسبة لا تُمثل تحسنًا في الكفاءة الديناميكية الهوائية. لذا، يجب تأكيد المكاسب الفعلية في الكفاءة من خلال التحليل والاختبار.
ما هو التفاوت المسموح به الذي يجب تحديده لشكل جناح الشفرات؟
ينبغي أن تستند هوامش التفاوت المسموح بها في تصميم الجنيحات إلى المتطلبات الديناميكية الهوائية، وقدرات التصنيع، وطريقة الفحص. تشمل الخصائص الأساسية شكل الشفرة، وسماكتها، والتواءها، وموقعها بالنسبة لنظام مرجع الدوار. قد يحدد مشروع ما هامش تفاوت ±0.05 مم لبعض الأبعاد، ولكن هذه قيمة استرشادية وليست هامش تفاوت عام للجنيحات. يجب على المهندسين تحديد ضوابط الشكل ونقاط المرجعية الوظيفية وفقًا لمتطلبات الرسم. إن تطبيق هوامش تفاوت ضيقة بشكل غير ضروري على كل سطح قد يزيد من تكاليف التشغيل والفحص دون تحسين الأداء.
ما مقدار هامش التشغيل الذي يجب تركه على شفرة بلسك؟
تعتمد سماحية التشغيل على الخامة الأولية، والمادة، وصلابة الشفرة، واستراتيجية التشغيل الخشن، ومتطلبات التشطيب. قد يؤدي نقص الخامة إلى ظهور علامات التشغيل الخشن أو تباين في المادة، بينما قد يؤدي فرطها إلى زيادة قوى القطع ووقت التشطيب. قد تُخصص خطة العملية الأولية سماحية تتراوح بين 0.2 و0.5 مم لمراحل التشغيل اللاحقة، ولكن هذا النطاق توضيحي فقط ويجب التحقق منه وفقًا للشكل الهندسي الفعلي. ينبغي على المهندسين مراعاة التشطيب شبه النهائي، والإجهاد المتبقي، وثبات التثبيت، ونتائج القياسات المرحلية قبل اعتماد سماحية الخامة النهائية.
كيف يؤثر عدد الشفرات على تكلفة تصنيع الشفرات المدمجة؟
يؤثر عدد الشفرات على تكلفة التشغيل الآلي، إذ أن زيادة عدد الشفرات يزيد من عدد الأسطح الديناميكية الهوائية والممرات والميزات التي تتطلب التحكم في مسار الأداة. كما أن زيادة عدد الشفرات قد تُطيل وقت التشطيب، وتُقلل من سهولة الوصول إلى الأداة، وتُعقّد عملية الفحص. مع ذلك، لا تتناسب تكلفة التشغيل الآلي طرديًا مع عدد الشفرات، بل تُعدّ المادة، وارتفاع الشفرة، وعرض الممر، ومتطلبات السطح، وقدرة الآلة عوامل بالغة الأهمية. قد يكون تشغيل دوّار ذي ممرات أقل عددًا ولكنها أعمق وأكثر التواءً أصعب من تشغيل دوّار ذي شفرات قصيرة كثيرة يسهل الوصول إليها.
خاتمة
يجمع الدوار ذو الشفرات المتكاملة القرص والشفرات في بنية مدمجة تُقلل الوزن، وتُغني عن تركيب الشفرات ميكانيكيًا، وتُحسّن الأداء الديناميكي الهوائي. مع ذلك، فإن هندسته المعقدة، ومواده المُتطلبة، ومحدودية خيارات إصلاحه تُشكل تحديات تصنيعية كبيرة. توفر عمليات التصنيع باستخدام الحاسوب خماسي المحاور، والتصنيع الكهروكيميائي، والطحن، وطرق الربط المُعتمدة، مسارات إنتاجية مُختلفة. يتطلب اختيار العملية المُناسبة دراسة مُتأنية لتصميم الشفرات، وسلوك المواد، وسهولة الوصول إلى منطقة التصنيع، وسلامة السطح، ومتطلبات الفحص.
في شركة TiRapid ، نقدم خدمات تصنيع وتشكيل دقيقة باستخدام آلات CNC للمكونات المعدنية المصممة حسب الطلب، بما في ذلك عمليات الطحن متعددة المحاور، والخراطة باستخدام آلات CNC، والفحص البُعدي. يدعم منهجنا التصنيعي الأشكال الهندسية المعقدة الشبيهة بالشفرات، وميزات التركيب الدقيقة، والأجزاء المخصصة الموثوقة للتطبيقات الصناعية الصعبة.
















