
البولي إيثيلين فائق الوزن الجزيئي هو بلاستيك هندسي يتميز بمقاومة عالية جدًا للتآكل، وتشحيم ذاتي، ومقاومة للصدمات. أستخدمه كثيرًا في مشاريع التصنيع باستخدام الحاسب الآلي، ويتميز بأداء ممتاز في قطاعات الأغذية والطب والآلات والصناعات الكيميائية. بناءً على خبرتي العملية، ستشرح هذه المقالة بشكل منهجي خصائص المادة، وقابليتها للتصنيع باستخدام الحاسب الآلي، واستراتيجيات التصنيع، والتطبيقات النموذجية للبولي إيثيلين فائق الوزن الجزيئي، لمساعدتك على إتقان نقاط التصنيع بكفاءة أكبر.
ابحث عن Iق أوهمو Material
من خلال خبرتي في معالجة CNC، يُعدّ UHMW أكثر أنواع البلاستيك عالي الأداء استخدامًا، وهو مناسب للبيئات عالية الاحتكاك والتأثير والتآكل. الاسم الكامل لـ UHMW هو بولي إيثيلين فائق الوزن الجزيئي، وصيغته الكيميائية (C2H4)n. تتميز السلسلة الجزيئية بطولها الشديد، حيث يتراوح متوسط الوزن الجزيئي عادةً بين 3 و6 ملايين. بل إن بعض النماذج عالية الأداء تتجاوز 9 ملايين. كلما طالت السلسلة الجزيئية، زادت مقاومتها للصدمات والتآكل. مقارنةً بالبولي إيثيلين عالي الكثافة العادي، فإن مقاومته للتآكل أعلى بنحو 8 مرات، ويمكن أن تصل قوة تحمله للصدمات إلى أكثر من 50 كيلوجول/متر مربع، ومعامل احتكاكه منخفض للغاية يصل إلى 0.1، وهو شبه ذاتي التشحيم.
هيكليًا، يُعدّ UHMW بولي إيثيلين خطيًا بسلاسل بوليمرية محكمة اللف، مما يجعله يتمتع بمقاومة ممتازة للتآكل الكيميائي، ويمكنه مقاومة الأحماض والقلويات القوية والمذيبات العضوية. كثافته تتراوح بين 0.93 و0.94 جم/سم³، وهو أخف من الماء، ولكنه يتميز بقوة شد عالية (≥40 ميجا باسكال) ومقاومة ممتازة لنمو الشقوق.
عادةً ما أُفضّل استخدام UHMW في الحالات التالية: قضبان انزلاق المعدات الطبية، وأدلة النقل، ووسادات القطع في صناعة الأغذية، والبطانات المقاومة للتآكل في المعدات الكيميائية، والشرائح والبطانات المقاومة للتآكل في المعدات الميكانيكية. من أهم مزايا هذه المادة أنها تحافظ على متانتها وثباتها في نطاق درجة حرارة التشغيل من -200 درجة مئوية إلى 80 درجة مئوية، كما أنها مقاومة للتشقق أو الهشاشة، ومناسبة للاستخدام في بيئات درجات الحرارة المنخفضة للغاية.
في معالجة الأجزاء الهيكلية، ما دامت خصائص التمدد الحراري الكبير والمرونة العالية مُتقنة، فإنّ UHMW قادر تمامًا على الخراطة أو الطحن باستخدام الحاسب الآلي بدقة ±0.05 مم. وهو بلاستيك هندسي مثالي يراعي الأداء والتكلفة.
الرئيسية Performance Characteristics Of UHMW
من أهم أسباب اختياري لمادة UHMW تمتعها بخصائص ميكانيكية وفيزيائية ممتازة، وقدرتها على العمل بثبات لفترات طويلة في ظل ظروف عمل قاسية. معامل احتكاكها منخفض للغاية، ومقاومتها للتآكل تفوق 0.1 أضعاف الفولاذ الكربوني، وأكثر من 7 ضعف مقاومة البولي أوليفين (POM)، وتصل قوة تحملها للصدمات إلى 1.5 كيلوجول/متر مربع، وتظل متينة حتى في درجات حرارة -50 درجة مئوية.
مرتفع Wوسدادة للأذن And Iتأثير Resistance
في شرائح الناقل التي صنعتها لمصنع الأغذية، كان أداء UHMW مستقرًا للغاية. معدل احتكاك وتآكل المادة أقل من 0.1 × 10⁻⁶ مم³/نيوتن·متر، وحتى في بيئة تعمل فيها باستمرار لمدة 24 ساعة، يكاد يكون سطح المادة خاليًا من التآكل. في الوقت نفسه، تم التحقق من خصائصها غير القابلة للكسر في مكونات عازلة ميكانيكية مضادة للتصادم - فقد تعرضت باستمرار لكرات فولاذية وزنها 50 كجم، وظلت سليمة دون أي تشققات.
جدا Low Coefficient Of Fالاعتراض
أستخدم غالبًا مادة البولي إيثيلين فائق الوزن الجزيئي (UHMW) كبديل للأجزاء المعدنية المنزلقة التقليدية المُشحّمة بالزيت. معامل احتكاكها منخفض جدًا، يتراوح بين 0.1 و0.2 فقط، أي أقل بنحو 20% من مادة البولي أوكسي ميثيلين (POM). هذه الميزة تُقلل بشكل كبير من مقاومة التشغيل، وتُخفض استهلاك الطاقة للمعدات بنحو 15%، وتتجنب مشكلة تلوث مواد التشحيم. وهي مناسبة بشكل خاص للغرف النظيفة أو في بيئات تصنيع الأغذية.
الخير Cنصفي Sالاستقرار
عند التعامل مع طلبات المصانع الكيميائية، غالبًا ما أوصي باستخدام UHMW لبطانات الخزانات والمزالق المقاومة للتآكل، نظرًا لمقاومته الممتازة لـ 98% من الأحماض غير العضوية، والقلويات، والأملاح، والكحول، والعديد من المذيبات العضوية. حتى عند غمره في بيئات حمض الكبريتيك أو هيدروكسيد الصوديوم لفترة طويلة، فإنه نادرًا ما يتحلل أو ينتفخ.
الأبعاد Sالاستقرار And Wالعاطر Aالامتصاص
معدل امتصاص الماء لـ UHMW أقل من 0.01%، وهو أقل بكثير من النايلون (معدل امتصاص الماء لـ PA6 هو 2.5%) وPOM (0.2%). هذا يعني أنه لن يتمدد في الحجم بسبب امتصاص الرطوبة عند استخدامه في بيئة رطبة أو تحت الماء. عند معالجة التركيبات المنزلقة بتسامح ±0.05 مم، لم يكن هناك أي انحراف في الأبعاد تقريبًا بعد الاستخدام طويل الأمد، وهو أداء ممتاز.
هاملت Cمقارنة Wإيث Oذر Pلاستيكس
بالمقارنة مع مادة PTFE : تتميز مادة PTFE بمعامل احتكاك أقل (حوالي 0.05)، لكن مقاومتها للتآكل أقل بكثير من مادة UHMW، كما أنها أغلى ثمناً. أنصح عموماً باستخدام مادة UHMW للأحمال العالية.
بالمقارنة مع مادة POM : تتميز مادة POM بثبات أبعاد وصلابة أفضل، وهي مناسبة للأجزاء الهيكلية عالية الدقة، ولكنها أقل مقاومة للتآكل والصدمات. وتتمتع مادة UHMW بمزايا أكثر، خاصة في حالات الاحتكاك عالية السرعة.
هل يمكن لـ UHMW Be Pتمت معالجته Bو CNC
نظرًا لكونها مادة بولي إيثيلين فائقة الوزن الجزيئي، لطالما كانت قابلية تصنيع UHMW باستخدام الحاسب الآلي محور الاهتمام في مجال التصميم والتصنيع الصناعي. ومن خلال خبرتي في عمليات المعالجة العديدة، يُمكن معالجة UHMW بالكامل باستخدام الحاسب الآلي عالي الجودة. وطالما أُتقنت خصائص المادة، وتم اختيار معلمات العملية المناسبة وطرق التثبيت، يُمكن الحصول على نتائج معالجة مُرضية. فهي لا تدعم عمليات الخراطة والطحن والحفر الشائعة فحسب، بل تُحقق أيضًا دقة أبعاد عالية وتشطيبًا سطحيًا دقيقًا بفضل التحكم المُناسب في التشوه والتمدد الحراري.
فيما يلي سوف أقوم بتحليل قابليتها للتصنيع بشكل منهجي من عدة أبعاد:
1. CNC المطبق Pو rocessing Methods
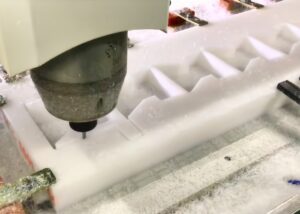
يمكن استخدام UHMW في مجموعة متنوعة من عمليات التصنيع باستخدام الحاسب الآلي، بما في ذلك الخراطة والطحن والحفر واللولبة. لا تتشقق المادة أثناء الخراطة، ويكون القطع سلسًا، ويمكن الحصول على حافة أنيقة أثناء الطحن. عند الحفر، يلزم استخدام أدوات حادة الزاوية لتجنب تمزق المادة. تشبه طريقة معالجتها اللدائن الحرارية الأخرى، ولكن نظرًا لطول السلسلة الجزيئية، يلزم تعديل زاوية الأداة ومسار القطع.
2. يوصى به Cمحرف Parameters And Tاوول Sانتخاب
عادةً ما أستخدم أدوات كربيد عند تشغيل خراطة UHMW لضمان قطع حاد ومنع التصاق المادة. يُنصح بأن تتراوح سرعات القطع بين 100 و200 متر/دقيقة، مع الحفاظ على معدلات تغذية تتراوح بين 0.05 و0.15 مم/دورة لتجنب نتوءات حافة قطعة العمل الناتجة عن التغذية الزائدة. عند الحفر، يُنصح باستخدام مثقاب حلزوني صغير، وإبطاء السرعة عند الخروج لتقليل النتوءات. عند التشطيب، يُساعد تقليل عمق القطع والتغذية على تحسين جودة السطح.
3. سطح - المظهر الخارجي Qينشيء And Pتلاوة Control
بفضل بنيتها الداخلية، يمكن لـ UHMW تحقيق خشونة سطح تتراوح بين 1.6 و3.2 ميكرون Ra في ظروف تشغيل جيدة. بالنسبة للأجزاء مثل المنزلقات، وقضبان التوجيه، والأختام، وغيرها التي تتطلب متطلبات سطحية أعلى، عادةً ما أستخدم عمليتين: الأولى تتحكم في التفاوت المسموح به، والثانية تتحكم في التشغيل الدقيق لضبط الحجم. من حيث دقة الأبعاد، إذا تم التحكم في درجة الحرارة المحيطة بشكل صحيح، واستخدام تركيبات قياسية، وإجراء تبريد مناسب، يمكن لـ UHMW تحقيق دقة ±0.05 مم، وهي مناسبة لمعظم سيناريوهات التجميع الصناعي.
4. التحديات Of HIGH Fالمفهوم And Tهيرمال Ecom.xpansion
تُشكّل خصائص مادة UHMW بعض التحديات في عملية المعالجة. أولها مرونتها العالية، مما يُسهّل تشوه قطعة العمل عند تثبيتها. عادةً ما أستخدم فكوكًا ناعمة مُخصصة، مع تثبيت متعدد النقاط أو امتصاص الفراغ لتشتيت الإجهاد وتجنب الانبعاجات الموضعية. ثانيًا، معامل التمدد الحراري كبير، حوالي 1.5×10⁻⁴/°C، وهو أعلى بعدة مرات من معامل التمدد الحراري للمعدن. لتقليل تأثير حرارة المعالجة، سأستخدم التبريد الهوائي، والمعالجة الخشنة منخفضة السرعة، وتثبيت درجة الحرارة قبل التشطيب.
5. تطبيق Aالقدرة على التكيف And Pأوست-Pو rocessing Sاقتراحات
يُستخدم UHMW على نطاق واسع في معالجة الأغذية، وأنظمة النقل، والأجزاء الهيكلية المقاومة للتآكل، والأجهزة الطبية. بعد الانتهاء، قد تحتاج بعض الأجزاء إلى إزالة النتوءات من حوافها. عادةً ما أستخدم مبردًا دقيقًا عالي السرعة أو أداة إزالة النتوءات البلاستيكية لإتمام ذلك. بالنسبة للأجزاء الهيكلية التي تحتاج إلى تجميع، يُنصح بتركيبها في بيئة ذات درجة حرارة منخفضة لتقليل تداخل التفاوت الناتج عن التمدد والانكماش الحراري.
باختصار، على الرغم من أن UHMW يتميز بتركيب جزيئي معقد، ومرونة عالية، وتمدد وانكماش حراري كبير، إلا أنه لا يزال مادة قابلة للمعالجة بكفاءة باستخدام الحاسب الآلي. وطالما تم التحسين المدروس في تكوين المعدات، ومسار العملية، واختيار الأدوات، فإنه يلبي تمامًا متطلبات الدقة والمتانة للأجزاء الصناعية.
مشترك Problems And Solutions In Pو rocessing
في عملية التصنيع باستخدام الحاسب الآلي الفعلية، أستطيع القول بوضوح تام إنه على الرغم من سهولة تشغيل الخشب فائق الكثافة (UHMW)، إلا أن بعض المشاكل الشائعة حتمية. خاصةً عند طحن الأجزاء كبيرة الحجم أو رقيقة الجدران، يُعدّ الالتواء وسحب الأسلاك والتغيرات في الأبعاد من أكثر الظواهر شيوعًا. تنشأ هذه المشاكل عادةً من بنية سلسلة البوليمر الخاصة بالمادة، ومرونتها العالية، ومعامل التمدد الحراري الكبير (حوالي 1.5×10⁻⁴/°C)، مما يؤدي إلى تراكم الحرارة بسهولة ويسبب إجهادًا داخليًا غير متساوٍ أثناء عملية القطع، مما يؤثر على استقرار المنتج النهائي ودقته.
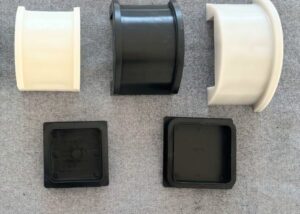
من خلال خبرتي الطويلة في مجال التشغيل الآلي ، يمكن حل معظم المشاكل بفعالية عن طريق ضبط معايير العملية بشكل معقول، وتحسين مسارات الأدوات، واستخدام أساليب معالجة الأسطح المناسبة:
التشويه (D(التكوين)
التشوه هو المشكلة الرئيسية التي أواجهها عند تشغيل الأجزاء المسطحة الكبيرة المصنوعة من الفولاذ فائق الصلابة، وخاصةً عند طحن الأجزاء التي يقل سمكها عن 10 مم. والسبب الرئيسي للتشوه هو تراكم الحرارة الموضعي وتخفيف إجهاد المادة.
حل:
استخدم طريقة المعالجة خطوة بخطوة لتقسيم عملية معالجة القطعة بأكملها إلى خطوتين أو ثلاث خطوات لإكمالها، وتجنب القطع المفرط في وقت واحد والتسبب في إطلاق الضغط الداخلي بسرعة كبيرة.
قم بتسخين المادة إلى 40–60 درجة مئوية قبل المعالجة لتقليل التشوه الناتج عن اختلاف درجات الحرارة.
التحكم في معلمات القطع، وتقليل سرعة السلك إلى 100-150 متر/دقيقة، واستخدام التبريد بالماء أو الهواء للتبريد المساعد.
استخدم تركيبات الامتزاز ذات المساحة الكبيرة أو المنصات الفراغية لقطع العمل لتحسين استقرار المشبك وتقليل احتمالية التشوه.
الأسلاك Dالتقطيع (Dتلميع Of Cمحرف Sالسطح)
تحدث مشاكل سحب الأسلاك بشكل رئيسي في عمليات الطحن والحفر، وخاصةً عند تشغيل الحواف والزوايا. يتميز السلك فائق الدقة بسلسلة جزيئية طويلة، وهو عرضة للتمدد البلاستيكي أثناء القطع، مما ينتج عنه خيوط متبقية على سطح الحافة.
حل:
استخدم أدوات كربيد حادة بزاوية ميل رئيسية أكبر من 60 درجة لتشكيل سطح قطع نظيف.
قم بزيادة سرعة المغزل إلى أكثر من 3000 دورة في الدقيقة مع الحفاظ على معدل تغذية صغير (0.05–0.1 مم/دورة) لتقليل خطر سحب الأسلاك.
بعد المعالجة، استخدم ورق الصنفرة الناعم عالي السرعة (مثل P800) لصنفرة الحواف برفق لإزالة الأجزاء المصقولة المتبقية.
الأبعاد Cهانجيس (Tهيرمال Ecom.xpansion And C(الجذب)
يتميز UHMW بمعامل تمدد حراري مرتفع. بسبب ارتفاع درجة الحرارة غير المتساوي أثناء المعالجة، قد يتغير الحجم الفعلي للأجزاء قليلاً، وخاصةً الهياكل رقيقة الجدران الأكثر عرضة للتأثر.
حل:
بعد المعالجة، تُترك قطعة العمل لتبرد بشكل طبيعي لمدة 1-2 ساعة قبل فحص الأبعاد الرئيسية وتعديلها.
حافظ على درجة الحرارة المحيطة مستقرة أثناء المعالجة لتجنب ارتفاع درجة الحرارة الخارجية أو الرياح القوية التي تتداخل مع التحكم في درجة حرارة المعالجة.
تم اعتماد هيكل عملية التشغيل الخشن + التشغيل الدقيق، وترك هامش يزيد عن 1 مم في المنتصف للتعامل مع تأثير الانكماش أو التمدد.
المساحة Tالعلاج: Dنقرة And Cميل
بعد المعالجة، قد تظهر نتوءات طفيفة أو شوائب ثابتة على سطح أجزاء UHMW. عادةً ما أستخدم طرق المعالجة التالية:
استخدم قرص طحن ذو حبيبات دقيقة أو ورق صنفرة P800 لتلميع الحافة برفق لإزالة النتوءات الصغيرة.
بالنسبة للأجزاء الطبية أو الغذائية ذات المتطلبات الأعلى، استخدم الكحول أو الماء منزوع الأيونات للتنظيف بالموجات فوق الصوتية لإزالة الغبار السطحي والامتصاص الكهروستاتيكي.
بالنسبة للأجزاء الدقيقة التي تتطلب التجميع، استخدم الهواء المضغوط لتجفيفها بعد التنظيف للتأكد من عدم وجود جزيئات متبقية على الواجهة.
بشكل عام، تواجه صناعة UHMW العديد من التحديات في مجال تصنيع الآلات باستخدام الحاسب الآلي، ولكنها ليست مستحيلة. فطالما وضعنا خطة عملية معقولة بناءً على الخصائص الفيزيائية للمادة، وحسّنا العملية بأكملها، بدءًا من تجهيز الأدوات والتجهيزات، ومسارات التصنيع، ووصولًا إلى عمليات ما بعد المعالجة، يمكننا الحصول على قطع عالية الجودة ذات بنية مستقرة، وأبعاد دقيقة، وسطح أملس، مع ضمان الكفاءة.
مقارنة Of UHMW Wإيث Oذر Pاوليمر Mالمقيدين
يُعدّ البولي إيثيلين فائق الوزن الجزيئي (UHMW) مناسبًا للمشاريع التي تتطلب مقاومة عالية للتآكل، واحتكاكًا منخفضًا، وتحكمًا في التكاليف . أما إذا كانت الدقة في الأبعاد أو الصلابة مطلوبة، فيُفضّل استخدام البولي أوكسي ميثيلين (POM). بالمقارنة مع البولي تترافلوروإيثيلين (PTFE)، يتميز البولي إيثيلين فائق الوزن الجزيئي (UHMW) بمزايا أكثر من حيث السعر والقوة الميكانيكية ، وبالمقارنة مع البولي إيثيلين عالي الكثافة (HDPE)، يتميز بمقاومة أعلى للصدمات ووزن جزيئي أكبر، مما يجعله مناسبًا لظروف العمل الأكثر تطلبًا.
الخامة Performance Comparison Tقادر:
| عناصر المقارنة | UHMW | PTFE | POM | HDPE |
| الوزن الجزيئي الغرامي | 3-6 مليون | ~ 450,000 | ~ 100,000 | 200,000-500,000 |
| الكثافة (جم / سم مكعب) | 0.93-0.94 | 2.2 | 1.41-1.43 | 0.94-0.96 |
| ارتداء المقاومة | أسعار | على العموم | خير | متوسط |
| الصلابة والدقة | متوسط | منخفض | عالي | منخفض |
| وأثر المقاومة | عالي جدا | عالي | متوسط | أكثر |
| درجة حرارة انحراف الحرارة | ~ 80 درجة مئوية | ~ 120 درجة مئوية | ~ 110 درجة مئوية | ~ 70 درجة مئوية |
| معامل الاحتكاك | 0.10-0.22 | 0.05-0.10 | 0.2-0.3 | 0.3-0.4 |
| سعر المواد (نسبيًا) | وسط | عالي | وسط | منخفض |
إذا كنت بحاجة إلى موازنة مقاومة التآكل والتكلفة، فأنا عادةً أوصي بـ UHMW، بينما تتمتع POM بمزايا من حيث دقة الأبعاد والصلابة الهيكلية وما إلى ذلك. سيساعدك فهم هذه الاختلافات في اختيار المادة الأكثر ملاءمة للتطبيقات الصناعية المختلفة.
تطبيقات مشتركة Of مواد UHMW
UHMW هو بلاستيك هندسي مقاوم للتآكل، منخفض الاحتكاك، ومقاوم للمواد الكيميائية، وذو قوة تحمل عالية للصدمات. في المشاريع التي أقدمها لعملائي، من تجهيز الأغذية إلى المعدات الطبية والآلات والمعدات الثقيلة، يتميز UHMW بأداء مستقر وموثوق. يُثبت تطبيقه الواسع قدرته على التكيف وفعاليته من حيث التكلفة في العديد من الصناعات، وهو المادة المفضلة للعديد من المناسبات عالية الطلب.
| صناعة التطبيقات | المكونات النموذجية | ميزات التطبيق |
| الصناعة الغذائية | لوح التقطيع، مسار الناقل | صحي ومقاوم للتآكل ولا يمتص الماء بسهولة |
| الأجهزة الطبية | قضبان منزلقة مضادة للبكتيريا، وسادات المعدات | أمان مضاد للبكتيريا، سهل التنظيف، احتكاك منخفض |
| معدات ميكانيكية | قضبان التوجيه، كتل الشريحة، البطانات | مقاومة عالية للتآكل، وامتصاص الصدمات، وانخفاض الضوضاء |
| الصناعة الكيميائية | بطانة الخزان، شفرات الخلط، الحشيات المقاومة للتآكل | مقاوم للمواد الكيميائية، غير لاصق، عمر خدمة طويل |
في التطبيقات العملية، غالبًا ما أوصي باستخدام UHMW كمكون أساسي، وذلك بناءً على متطلبات العملاء من حيث مقاومة التآكل والنظافة ومقاومة المواد الكيميائية. فهو لا يزيد من عمر الخدمة فحسب، بل يقلل أيضًا من وتيرة الصيانة.
الأسئلة الشائعة
هل من الصعب تصنيع UHMW؟
من خلال تجربتي، فإن UHMW ليس من الصعب تصنيعه، ولكن مرونته العالية وتمدده الحراري (~1.5×10⁻⁴/°C) يتطلبان تثبيتًا دقيقًا وأدوات حادة وسرعات قطع متحكم فيها لمنع الالتواء والتوتر.
ما هي أفضل طريقة لقطع البلاستيك UHMW؟
أنصح باستخدام أدوات حادة ذات رؤوس كربيد بسرعات منخفضة ومعدلات تغذية منخفضة. تعمل أجهزة التوجيه CNC والمناشير الشريطية بكفاءة. يساعد التشغيل والتبريد التدريجي على التحكم في الحرارة والحفاظ على دقة الأبعاد.
هل مادة البولي إيثيلين عالية الكثافة أكثر قابلية للتصنيع من مادة UHMW؟
نعم، يُعدّ البولي إيثيلين عالي الكثافة أسهل في التصنيع نظرًا لوزنه الجزيئي المنخفض (حوالي ٥٠٠ كلفن مقابل ٣-٦ ملايين). كما أنه يُولّد حرارة احتكاكية أقل ويتشوّه بشكل أقل، مما يجعله أكثر ملاءمةً لمهام التصنيع عالية السرعة أو بكميات كبيرة.
ما هو أفضل من UHMW؟
للحصول على دقة أعلى وصلابة هيكلية، أُفضّل استخدام POM (الأسيتال). إذا كنتَ بحاجة إلى مقاومة كيميائية فائقة، فإن أداء PTFE أفضل. يُعدّ UHMW مُوازنًا ممتازًا، ولكنه ليس الأفضل للمكونات ذات التسامح الضيق.
خاتمة
UHMW مادة بوليمرية مقاومة للتآكل، ذاتية التشحيم، ومقاومة للمواد الكيميائية. خلال سنوات خبرتي الطويلة في مشاريع التصنيع باستخدام الحاسب الآلي، غالبًا ما تُعدّ الخيار الأمثل للحلول خفيفة الوزن، والمتينة، ومنخفضة التكلفة. إن إتقان أدائها، وخصائص معالجتها، وطرق اختيارها المناسبة للصناعة، سيمنحك مرونة وكفاءة أكبر في تطبيقات صناعية متعددة.
















