
يكمن سر تحقيق دقة عالية في عمليات التصنيع باستخدام الحاسوب (CNC) في التحكم بأصغر الانحرافات الممكنة، بدءًا من انحراف الأداة وصولًا إلى التغيرات الحرارية، فكل شيء مهم. سأشرح لكم بالتفصيل كيف أتعامل مع مشاريع الدقة العالية في عملي اليومي. سواء كنتم تصنعون مكونات فضائية أو غرسات طبية، فإن عمليات التصنيع باستخدام الحاسوب (CNC) ذات الدقة العالية تتطلب تخطيطًا دقيقًا، وأدوات مناسبة، وتحكمًا بيئيًا دقيقًا، وفحصًا دقيقًا للجودة.
ما هي التفاوتات في عمليات التشغيل الآلي؟
تُحدد دقة التصنيع مدى انحراف القطعة المصنعة عن حجمها التصميمي الاسمي. وهي ضرورية لتحقيق التوافق الأمثل، والموثوقية الوظيفية، والأداء طويل الأمد. إن معرفة أنواع الدقة ومعاييرها وقدرات المواد تُساعد المهندسين على اتخاذ قرارات تصنيعية مدروسة وفعّالة من حيث التكلفة.
ما هو التفاوت الدقيق في التحكم الرقمي بالحاسوب (CNC)؟
نطاقات التفاوت الضيقة للمعادن
التفاوت القياسي الدقيق: ±0.01 مم
دقة عالية: ±0.005 مم
درجة الفضاء الجوي/الطبية: ±0.002–0.003 مم
دقة فائقة: ±0.001 مم
نطاقات التفاوت الضيقة للمواد البلاستيكية
بسبب التمدد الحراري والمرونة:
التفاوت المسموح به بشكل عام: ±0.02–0.05 مم
البلاستيك الهندسي (PEEK/POM): حتى ±0.01 مم
مثال: يتطلب غلاف PEEK لجهاز استشعار طبي ±0.01 مم ليناسب الإلكترونيات الدقيقة بشكل صحيح.
التفاوتات في التصنيع الدقيق
التصنيع الدقيق باستخدام الحاسوب (CNC) : ±0.002–0.005 مم
دقة التفريغ الكهربائي الدقيق: ±0.001 مم
التصنيع بالليزر فائق السرعة: ~1 ميكرومتر
المعايير الهندسية ودرجات التفاوت
فئات التسامح ISO 2768
f – Fine : تشكيل المعادن بدقة
م – متوسط : تشغيل CNC قياسي (إعداد TiRapid الافتراضي)
ج - خشن : الأجزاء الملحومة والهيكلية
v – خشن جدًا : أجزاء خشنة أو مصنعة مسبقًا
درجات تكنولوجيا المعلومات والتفاوتات الدقيقة
IT6–IT7 = تفاوت ضيق (±0.006–0.01 مم)
IT8–IT10 = الدقة العادية
IT11–IT13 = التشغيل الآلي العام
القدرة على تحديد التفاوتات بناءً على المادة
الألومنيوم، النحاس الأصفر → الأفضل للتفاوتات الدقيقة للغاية
الفولاذ المقاوم للصدأ والتيتانيوم ← أكثر تأثراً بالحرارة، وأصعب في التشكيل
البلاستيك ← يُنصح بزيادة التمدد الحراري ونطاق التفاوت المسموح به
مثال: يتطلب جسم صمام PTFE تخفيف التفاوت من ±0.01 مم إلى ±0.03 مم لتحسين قابلية التصنيع.
لماذا تُعدّ عمليات التصنيع باستخدام الحاسوب ذات التفاوتات الدقيقة مهمة؟
ملاءمة أفضل وموثوقية وظيفية أعلى
تضمن التفاوتات الدقيقة عملية تجميع سلسة وتمنع الاهتزاز أو الالتصاق أو التآكل المفرط.
الاتساق في جميع مراحل الإنتاج الضخم
وهم يضمنون:
التكرار
انخفاض الخردة
جودة مستقرة
متطلبات السلامة والامتثال والشهادات
تتطلب صناعات مثل صناعة الطيران والفضاء والأجهزة الطبية تحكمًا مستقرًا في التفاوتات لتلبية معايير AS9100 وISO 9001 وغيرها من المعايير.
عمر أطول وموثوقية أكبر للمعدات
تقلل الدقة من الاحتكاك والتشوه الحراري، مما يطيل عمر المكونات ويحسن استقرار النظام.
ما هي العوامل الرئيسية Fأو تحقيق دقة عالية في التفاوتات
إن تحقيق دقة عالية في الأبعاد هو ثمرة قرارات تصميم مُحسّنة، والتحكم في سلوك المواد، وقدرات الآلات، وأنظمة تثبيت المشغولات، وأدوات القطع، وبيئة العمل، وأنظمة الفحص المتقدمة. وعندما تتضافر هذه العوامل، يستطيع المصنّعون تقديم دقة متسقة، وتقليل الهدر، وتحقيق التوازن بين الجودة وكفاءة التكلفة.
تخطيط وتصميم العمليات
يجب تحديد التفاوتات الدقيقة بشكل صحيح من مرحلة التصميم، وليس فرضها لاحقاً أثناء عملية التصنيع.
حدد نطاقات التسامح بشكل منطقي
يطلب العديد من العملاء في البداية دقة ±0.01 مم أو حتى ±0.005 مم، على الرغم من أن الوظيفة لا تتطلب مثل هذه الدقة.
في صمام PTFE الذي تعاملت معه، اقترحنا تخفيف السماكة بمقدار ±0.01 مم إلى ±0.03 مم من خلال التصميم للتصنيع. وقد زاد معدل الإنتاج بنسبة 30%، وانخفضت التكلفة بنحو 20%.
تجنب الدقة المفرطة
تؤدي التفاوتات الضيقة للغاية إلى زيادة كبيرة في تآكل الأدوات، ووقت التشغيل، وتكلفة الإعداد، ووقت الفحص. وتتضاعف تكلفة الدقة بشكل كبير كلما زادت دقة التفاوتات. لذلك، ينبغي أن تخضع الميزات بالغة الأهمية فقط لرقابة صارمة.
العوامل المادية
تحدد خصائص المواد المختلفة بشكل مباشر نطاق التفاوت الممكن تحقيقه.
البلاستيك: يتميز بتمدد حراري عالٍ وسهولة التشوه.
تتميز مواد مثل PEEK وPOM وPTFE بمعاملات تمدد حراري عالية. وقد تتغير أبعادها بعد عملية التصنيع.
على سبيل المثال، قد يتغير جزء من مادة POM تم نقله من ورشة عمل بدرجة حرارة 20 درجة مئوية إلى منطقة بدرجة حرارة 35 درجة مئوية بأكثر من 0.02 مم.
سبائك الألومنيوم: مستقرة ومناسبة للأعمال ذات الدقة العالية
يتم تشكيل 6061 و 7075 بشكل جيد للغاية وعادة ما تحقق دقة ±0.01 مم أو أقل مع اتساق ثابت.
الفولاذ المقاوم للصدأ والتيتانيوم: المواد الصلبة تسبب انحراف الأداة
تتصلب مواد مثل 304 و316 وTi6Al4V أثناء القطع، مما يُولّد أحمالاً عالية على أداة القطع، ويؤدي إلى انحراف حافة القطع. لذا، يتطلب الحفاظ على الدقة استخدام درجات تضاؤل أصغر ومواد أدوات أكثر صلابة.
أداء الآلات والتكنولوجيا
تُعدّ الآلات عالية الدقة أساس تحقيق التفاوتات الضيقة.
صلابة عالية وثبات حراري
غالباً ما تعتمد الأجزاء ذات التفاوتات الدقيقة على آلات متطورة (مثل ماكينو، دي إم جي موري)، والتي تقلل هياكلها من التشوه أثناء التحميل.
التصنيع متعدد المحاور (5 محاور)
تقلل إمكانية المحاور الخمسة من عمليات الإعداد الثانوية وتزيل الأخطاء المتراكمة.
في مشروع ألومنيوم فضائي، أدى التحول من ثلاث عمليات إعداد إلى عملية واحدة بخمسة محاور إلى الحفاظ على التفاوت ضمن ±0.008 مم باستمرار.
أنظمة التعويض الحراري
تتضمن الآلات المتطورة تعويضًا فوريًا للنمو الحراري لتحقيق استقرار استطالة المغزل والحفاظ على دقة على مستوى الميكرون.
أدوات تثبيت المشغولات وأدوات القطع
تجهيزات عالية الدقة
يجب أن تكون دقة التثبيت ضمن نطاق ±0.005 مم. بالنسبة للأجزاء ذات الدقة العالية، غالباً ما تكون هناك حاجة إلى تجهيزات تفريغ أو تجهيزات أدوات مخصصة.
اختيار مادة الأداة وشكلها الهندسي
تعمل أدوات الكربيد والأدوات المطلية والأدوات ذات الحواف ذات نصف القطر الصغير على تقليل قوى القطع وانحراف الأداة.
تساعد حوامل التثبيت بالانكماش على التحكم في الانحراف إلى أقل من 2 ميكرومتر، مما يحسن بشكل كبير من جودة السطح ودقة التفاوت.
التحكم في بيئة التشغيل الآلي
التحكم في درجة الحرارة ضمن نطاق ±1 درجة مئوية
تتمدد المعادن مع تغير درجة الحرارة. فعلى سبيل المثال، قد يتغير الفولاذ بمقدار 10 ميكرومتر لكل زيادة قدرها 10 درجات مئوية. لذا، يجب على ورش التصنيع الدقيق استخدام أنظمة تكييف الهواء وأنظمة الحفاظ على درجة حرارة ثابتة.
قلل من الاهتزاز والغبار والرطوبة
يؤدي الاهتزاز إلى حدوث انحرافات، وعلامات اهتزاز، وانحراف في الأبعاد.
لقد زرت ورش تصنيع الآلات الموجودة في الطوابق العليا حيث تسبب اهتزاز المبنى في انحرافات في التفاوتات تتجاوز 0.02 مم.
تكنولوجيا الفحص والقياس
أنظمة الفحص داخل الآلة
تقوم أنظمة مثل مجسات رينيشو بتصحيح انحرافات الأدوات أثناء التشغيل الآلي، مما يقلل من الانحرافات الناتجة عن العملية ويضمن دقة مستقرة.
معدات قياس عالية الدقة
تعتبر آلات قياس الإحداثيات ثلاثية الأبعاد، ومقاييس التداخل الليزرية، ومقاييس التداخل ذات الضوء الأبيض ضرورية لتحقيق قياسات على مستوى الميكرون.
بالنسبة لمشروع صمام ±0.005 مم الذي قمنا بإنتاجه، كان الفحص الكامل بالإضافة إلى القياس المتحكم فيه بدرجة الحرارة مطلوبًا لضمان الاتساق في جميع الأجزاء.
كيفية تطبيق منهجية التصميم للتصنيع (DFM) في عمليات التصنيع باستخدام الحاسوب (CNC) ذات التفاوتات الدقيقة
في مجال التصنيع الدقيق، تحدد مرحلة التصميم أكثر من 80% من تكلفة التصنيع النهائية، ومدة التسليم، والإنتاجية. ولا تُعدّ التفاوتات الدقيقة مفيدة دائمًا، فبدون تصميم قابل للتصنيع، تزيد ساعات التشغيل، وتآكل الأدوات، ونسبة الخردة.
متى تحتاج حقًا إلى معايير دقيقة؟
يجب أن تكون التفاوتات الضيقة مدفوعة بالاحتياجات الوظيفية، وليس بـ "تشديد كل شيء بشكل افتراضي".
تجنب الإفراط في التصميم مع مراعاة التفاوتات الضيقة في كل مكان
العديد من الرسومات التي نتلقاها تحدد جميع الميزات تقريبًا عند ±0.01 مم، على الرغم من أن 3-5 أسطح فقط هي التي تحتاج إلى هذه الدقة.
في مشروع هيكل من الألومنيوم في صناعة الطيران، أدى تخفيف عشرين بُعدًا من ±0.01 مم إلى ±0.03 مم إلى تقليل وقت التشغيل بنسبة 40٪ تقريبًا وخفض نسبة الخردة من 12٪ إلى 2٪.
تأثير التفاوتات الدقيقة على التكلفة، ووقت التسليم، والإنتاجية
تؤدي التفاوتات الدقيقة إلى زيادة صعوبة التصنيع بشكل كبير:
يزداد وقت التشغيل بنسبة تتراوح بين 30 و200%
تضاعفت جهود التفتيش
ينخفض عمر الأدوات بأكثر من 50%
يزداد معدل الخردة، وخاصة بالنسبة للبلاستيك والأجزاء ذات الجدران الرقيقة
لذلك، ينبغي تطبيق التفاوتات الدقيقة فقط على الأسطح التي تؤثر على الملاءمة أو الإحكام أو السلامة أو دقة الحركة.
تحديد التفاوتات الصحيحة وفئات المقاسات
يجب أن يوازن التصميم الهندسي بين سهولة التصنيع والغرض الوظيفي.
اختر فئات المقاسات العملية واستخدم نظام الأبعاد والتفاوتات الهندسية بشكل صحيح
تشمل أزواج التوافق الشائعة H7/g6 و H8/f7.
المقاسات الضيقة للغاية لا تحسن الأداء، بل تزيد التكلفة فقط.
تمثل رموز GD&T مثل الموضع والمحورية والملف الشخصي المتطلبات الوظيفية بدقة أكبر من التفاوتات الخطية الضيقة للغاية.
تجنب سلاسل التسامح المتضاربة أو المقيدة للغاية
على سبيل المثال، قد يؤدي تحديد كل من التفاوتات الثنائية الضيقة للغاية وتفاوت الموضع الصارم للغاية على نفس الفتحة إلى إنشاء متطلبات مستحيلة.
يجب اشتقاق سلاسل التفاوت من خطوط التجميع الأساسية، مما يضمن أن كل تفاوت ضروري وقابل للتحقيق.
تراكم التفاوتات وتخطيط تفاوتات التجميع
إن التباين في التجميع النهائي هو مجموع التباينات في الأجزاء الفردية.
في مشروع غلاف التوجيه الطبي المصنوع من الفولاذ المقاوم للصدأ، لم يسمح التجميع إلا بتفاوت إجمالي قدره 0.04 مم.
لقد خصصنا ±0.01 مم للأجزاء الحرجة و ±0.05 مم للأجزاء غير الحرجة، مما حقق هدف التجميع بأقل تكلفة.
مبادئ التصميم الهندسي الأساسية لتحقيق دقة عالية
تحدد هندسة الجزء بشكل مباشر مدى جدوى التفاوت المطلوب.
استخدم الحواف الدائرية بدلاً من الزوايا الداخلية الحادة
لا يمكن تشكيل زاوية داخلية مثالية بنصف قطر صفري.
الزاوية الداخلية الموصى بها: ≥1.5× نصف قطر الأداة (عادةً 0.5-1 مم).
يؤدي ذلك إلى تقليل الحمل على الأدوات والاهتزازات، وتحسين استقرار الأبعاد.
التصميم العقلاني للجدران والدرجات والوصلات والأخاديد والشطبات
يجب أن يكون سمك الجدار ≥ 0.8 مم (≥ 1.2 مم للبلاستيك) لتجنب التشوه.
يجب أن يكون عرض الأخدود ≥ 1.3 ضعف قطر الأداة لضمان سهولة التصنيع
عمق السن اللولبي ≤ ضعف قطر السن اللولبي لتجنب كسر الأداة وفشل التفاوتات
تساهم الحواف المشطوفة المتناسقة في تحسين قابلية التكرار وجودة التجميع
العلاقة بين خشونة السطح والتفاوتات البُعدية
يؤدي استخدام خشونة سطحية (Ra) إلى زيادة التكلفة بشكل كبير.
على سبيل المثال، يمكن أن يكلف Ra0.4μm ضعف أو ثلاثة أضعاف تكلفة Ra0.8μm.
في جزء من الألومنيوم المستخدم في صناعة الطيران، أدى تخفيف Ra0.4μm إلى Ra0.8μm مع الحفاظ على التفاوت ±0.01mm إلى خفض تكلفة الوحدة بنسبة 25٪ تقريبًا.
أساليب وأفضل الممارسات لتحقيق دقة عالية في عمليات التصنيع باستخدام الحاسوب (CNC)
يتطلب تحقيق دقة عالية في القياسات أكثر من مجرد عامل واحد. فهو يعتمد على خصائص المواد، وقدرات الآلات، وتخطيط العمليات، والأدوات، ومراقبة الجودة. ومن خلال إدارة أفضل للورشة، وتحسين معايير القطع، وتطوير سير العمل، والفحص الدقيق، يستطيع المصنّعون الوصول إلى دقة قياسات تصل إلى ±0.01 مم أو حتى ±0.005 مم، مع تقليل الفاقد والتكلفة الإجمالية.
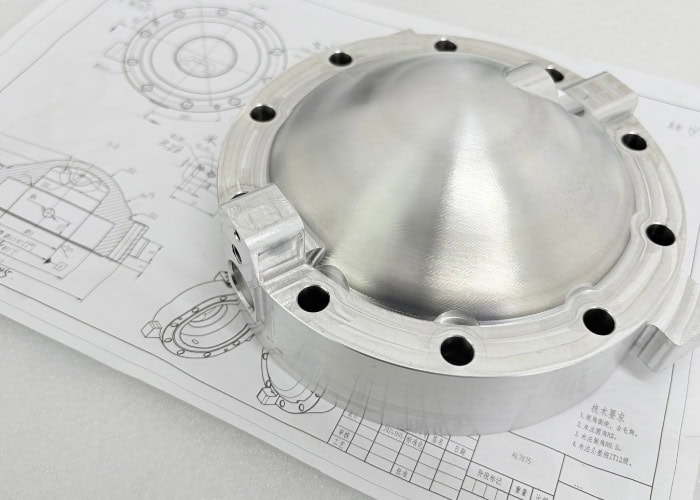
إدارة ورش العمل التأسيسية
اختيار منشأة التصنيع/بيئة الإنتاج المناسبة
تتطلب عمليات التشغيل الدقيق ظروفًا مستقرة للمنشأة، مثل: ورش عمل في الطابق الأرضي أو أساسات معزولة عن الاهتزازات
آلات عالية الأداء (مازاك، دي إم جي موري) تضمن انحراف المغزل ≤ 2 ميكرومتر
حاول أحد العملاء تصنيع قطع بدقة ±0.01 مم في ورشة عمل بالطابق الثاني، ولاحظ اختلافات تصل إلى ±0.03 مم بسبب اهتزاز الأرضية. بعد نقل الإنتاج إلى منشأتنا، استقرت جميع الأبعاد.
درجة حرارة ثابتة في ورشة العمل وبيئة إنتاج نظيفة
تؤثر درجة الحرارة بشكل كبير على الأبعاد. على سبيل المثال:
يتمدد الألومنيوم بمقدار 0.023 مم/م تقريبًا لكل درجة مئوية واحدة
الفولاذ ≈0.011 مم/م لكل درجة مئوية واحدة
يُعد الحفاظ على درجة الحرارة ضمن نطاق ±1 درجة مئوية أمرًا ضروريًا لضمان اتساق الأبعاد.
يمكن أن يؤثر الغبار ورذاذ الزيت أيضًا على مسارات التوجيه وقابلية تكرار حامل الأدوات.
باستخدام آلات CNC عالية الجودة والمعايرة المنتظمة
وتشمل التدابير الرئيسية ما يلي:
معايرة المغزل باستخدام مقياس التداخل الليزري (خطأ تحديد الموضع ≤ 2 ميكرومتر)
اختبار قضيب الكرة لتعويض هندسة الآلة
التحقق من قوة سحب حوامل الأدوات
تؤدي الصيانة السليمة للآلة إلى تقليل الانحراف البُعدي من ±0.02 مم إلى ±0.005 مم.
تحسين أدوات القطع ومعاييرها
اختيار الأدوات المناسبة والحادة لكل مادة
الألومنيوم: فولاذ عالي السرعة أو كربيد
الفولاذ المقاوم للصدأ/التيتانيوم: أدوات مطلية (TiAlN، AlTiN)
تتطلب المواد البلاستيكية مثل مادة PTFE حوافًا حادة لتجنب التشوه.
تقلل الأدوات الحادة من قوى القطع وتحسن استقرار التفاوت بنسبة 20-40%.
موازنة سرعة القطع ومعدل التغذية وعمق القطع
القيم النمطية:
الألومنيوم: 12000 دورة في الدقيقة، معدل تغذية 1800 مم/دقيقة، عمق القطع 0.3 مم
الفولاذ المقاوم للصدأ: 3500 دورة في الدقيقة، معدل تغذية 400 مم/دقيقة، عمق القطع 0.1 مم
يؤدي عدم دقة سرعة التغذية أو القطع إلى حدوث اهتزازات وتراكم الحرارة وخطأ في الأبعاد.
استراتيجية مراقبة تآكل الأدوات واستبدالها
افحص حواف القطع كل 20-40 قطعة
استخدم برامج إدارة دورة حياة الأدوات
بالنسبة للأجزاء ذات التفاوت ±0.005 مم، استبدل الأدوات في كل خطوة حاسمة
أدت هذه الاستراتيجية إلى خفض نسبة الخردة من 6% إلى أقل من 1% لمشروع قطع النحاس.
تخطيط العمليات: التخشين ← التشطيب شبه النهائي ← التشطيب النهائي
تقسيم خطوات التشغيل الآلي
تؤدي عملية التخشين إلى إزالة 60-80% من المواد
أوراق نصف التشطيب بسمك 0.2-0.4 مم
تُحقق عملية التشطيب الأبعاد النهائية في تمريرة واحدة لتحقيق أقصى قدر من الدقة
يؤدي تقسيم العمليات بشكل صارم إلى تقليل التباين في الأبعاد بأكثر من 50%.
اختيار المواد الخام وتخطيط مخصصات التشغيل الآلي
يؤدي المخزون الكبير جدًا إلى زيادة وقت الدورة، بينما يؤدي المخزون الصغير جدًا إلى عدم استقرار التثبيت.
بالنسبة للأجزاء التي يبلغ حجمها ±0.01 مم، يوصى باستخدام مخزون إضافي لا يقل عن 3 مم للتثبيت الآمن.
استراتيجيات الإنتاج بكميات كبيرة مقابل استراتيجيات الإنتاج بكميات صغيرة/النماذج الأولية
الإنتاج الضخم: تكرار الدورة، إدارة عمر الأدوات، القياس أثناء العملية
النماذج الأولية: المرونة وتحسين الأجزاء الفردية
نستخدم في كثير من الأحيان تجهيزات مخصصة للإنتاج الضخم وفكوكًا مرنة للنماذج الأولية.
الفحص أثناء العملية والفحص النهائي
الفحص على الجهاز والتعويض ذو الحلقة المغلقة
يُتيح استخدام مجسات رينيشو ما يلي:
قياس الأبعاد الحرجة أثناء العملية
تعويض تلقائي لطول وقطر الأداة
الوقاية من فشل التحمل الناتج عن الانحراف الحراري
إلزامي للأجزاء التي تتطلب دقة ±0.005 مم.
خطط فحص العينة الأولى (FAI) وأخذ العينات
فحص الأبعاد بنسبة 100% لفحص أول منتج
يتم أخذ عينات كل 10-30 قطعة أثناء الإنتاج
مخططات مراقبة العمليات الإحصائية لرصد الأبعاد الرئيسية
تقليل الخردة من خلال الفحص المبكر
من خلال تطبيق فحص المنتج الأولي + الفحص أثناء العملية في مشروع جزء طبي، قمنا بتقليل نسبة الخردة من 8٪ إلى 1.5٪.
كيفية تحقيق التوازن بين التكلفة والمخاطر في عمليات التشغيل ذات التفاوتات الدقيقة
في مجال التصنيع الدقيق، كلما زادت دقة التفاوت المسموح به، ارتفعت التكلفة والصعوبة والمخاطر. لذا، يتعين على الشركات تحقيق التوازن بين الأداء والميزانية ووقت التسليم وسهولة التصنيع. وقد يؤدي تحديد تفاوتات ±0.005 مم دون داعٍ إلى تكاليف باهظة، ودورات إنتاج أطول، ومعدلات خردة أعلى.
لماذا تؤدي التفاوتات الأكثر صرامة إلى زيادة التكلفة
يعود ارتفاع تكلفة عمليات التصنيع ذات التفاوتات الدقيقة إلى عدة عوامل مجتمعة:
هناك حاجة إلى المزيد من خطوات التشغيل الآلي
يتطلب تحقيق دقة ±0.01 مم أو ±0.005 مم عادةً مراحل متعددة مثل التخشين → التشطيب شبه النهائي → التشطيب النهائي → تمريرات التعويض.
على سبيل المثال، في دعامة من الفولاذ المقاوم للصدأ قمنا بإنتاجها، تطلب تحقيق ثقب ±0.008 مم عمليتي قطع دقيقتين إضافيتين، مما ضاعف وقت التشغيل.
يجب تخفيض معدلات التغذية بشكل كبير
يؤدي القطع الأبطأ والأكثر استقرارًا إلى منع الانحراف البعدي الناتج عن الحرارة.
أثناء عملية تشكيل الألومنيوم، قمنا بتقليل معدل التغذية من 1200 مم/دقيقة إلى 450 مم/دقيقة للحفاظ على مستوى التسطيح ±0.01 مم - مما أدى إلى زيادة وقت الدورة بشكل كبير.
يلزم استخدام أدوات وتجهيزات متخصصة
غالباً ما تتطلب التفاوتات على المستوى الميكروي أدوات PCD أو قضبان حفر مخصصة أو قواطع فائقة الصلابة، مما يكلف 3-8 أضعاف تكلفة الأدوات القياسية ويتآكل بشكل أسرع.
مخاطر أعلى للخردة وإعادة التصنيع
مع هامش خطأ يبلغ ±0.005 مم، يكون النطاق المسموح به ضيقًا للغاية. حتى انحراف بمقدار 0.002 مم قد يجعل القطعة غير قابلة للاستخدام، خاصةً مع المواد الصعبة مثل التيتانيوم أو الفولاذ المقاوم للصدأ.
هيكل تكلفة المشاريع الدقيقة
تؤثر عمليات التصنيع ذات التفاوتات الدقيقة على عروض الأسعار بسبب:
دورات تشغيل أطول (2-5 أضعاف مقارنة بالتفاوتات القياسية)
تآكل أسرع للأداة
وقت فحص أطول باستخدام آلة قياس الإحداثيات ثلاثية الأبعاد أو القياس بالليزر
معدل إنتاج أقل
ولهذا السبب قد يؤدي تضييق التفاوتات من ±0.05 مم إلى ±0.01 مم إلى زيادة التكلفة بنسبة 30٪ - 200٪.
الموازنة بين الأداء وسهولة التصنيع
في تصميم التصنيع، لا يعني التفاوت الأضيق "كلما كان التفاوت أضيق كان ذلك أفضل" - بل يعني "ضيق بما يكفي للوظيفة".
مناقشة مستوى التسامح المناسب مع موردك
بإمكان شركاء التصنيع ذوي الخبرة التوصية بالتفاوتات المسموح بها بناءً على الوظيفة وقابلية التصنيع.
على سبيل المثال، في غلاف من مادة PEEK قمنا بتصنيعه، طلب العميل في البداية دقة ±0.01 مم. بعد تقييم المتطلبات الوظيفية، قمنا بتعديل الدقة إلى ±0.03 مم، مما أدى إلى خفض التكلفة بنسبة 40% وتقليل وقت التسليم إلى النصف.
أين يمكن تخفيف معايير التسامح؟
يمكن عادةً تخفيف التفاوتات في:
الأسطح غير المتزاوجة
المناطق التجميلية الخارجية
المناطق التي لا تؤثر على محاذاة التجميع
ميزات لا تتأثر بسماكة الجدار
حدد أحد العملاء ذات مرة دقة ±0.02 مم على طول دعامة ألومنيوم كاملة. وكانت ثلاثة ثقوب فقط هي المهمة. وبخفض الدقة في باقي الخصائص إلى ±0.1 مم، تحسنت الإنتاجية بمقدار ثلاثة أضعاف تقريبًا.
استراتيجيات لتحسين التفاوتات دون التأثير على الأداء
استبدل الزوايا الحادة بزوايا دائرية
زيادة سمك الجدار لتقليل التشوه
اضبط خشونة السطح من Ra0.8 إلى Ra1.6 لتوفير وقت التشغيل الآلي
استخدم تحليل تراكم التفاوتات لتجنب عمليات القطع الدقيقة الزائدة
يضمن ضبط التفاوت الذكي الأداء الأمثل وكفاءة التكلفة.
ما هي التطبيقات النموذجية ومعايير الصناعة
تُعدّ عمليات التصنيع باستخدام الحاسوب (CNC) ذات التفاوتات الدقيقة ضرورية في التطبيقات الطبية، والفضاء، وأشباه الموصلات، والسيارات، والتطبيقات الصناعية عالية الدقة. تتطلب هذه القطاعات دقة أبعاد استثنائية، وموثوقية عالية، واستقرارًا وظيفيًا فائقًا.
| صناعة التطبيقات | قطع غيار نموذجية ذات دقة عالية | متطلبات التسامح |
| الأجهزة الطبية وزراعة الأسنان | أدوات جراحية، موصلات زرعات، أجسام صمامات دقيقة، دعامات مقاومة للتآكل | عادةً ما تتراوح الدقة بين ±0.01 مم و ±0.005 مم، مع ضرورة توفر جودة سطح عالية وقابلية تكرار ممتازة. |
| مكونات الفضاء والدفاع | أجزاء التوربينات، والمشغلات، والوصلات الهيكلية، وقواعد التثبيت الدقيقة | تتميز هذه المنطقة بموثوقية عالية للغاية، حيث تتطلب بعض المناطق الحساسة دقة ±0.005 مم أو أدق. |
| تجهيزات الإلكترونيات وأشباه الموصلات | مثبتات الرقائق، ووحدات تبديد الحرارة، وقوالب التثبيت الدقيقة، والعوازل الخزفية | ثبات أبعاد عالٍ، ومتطلبات دقيقة للسطح المستوي والتشطيب النهائي. |
| أنظمة السيارات والطاقة الجديدة | هياكل المحركات، ومقاعد الحساسات، وصمامات التحكم في السوائل، والأجزاء الهيكلية للبطارية | اتساق عالٍ في الإنتاج الضخم، عادةً من ±0.02 مم إلى ±0.01 مم |
| قطع غيار صناعية وأجهزة قياس عالية الدقة | مكونات القياس، الأجزاء الهيدروليكية/الهوائية، الأعمدة والبطانات الدقيقة | تحكم دقيق في مقاومة التآكل، والمحورية، والتعامد، ±0.01 مم أو أقل |
الأسئلة الشائعة
ما هو أعلى مستوى للتسامح في التصنيع؟
في عمليات التصنيع باستخدام الحاسب الآلي (CNC)، أعلى (أي أقل) تفاوت أتعامل معه هو ±0.1 مم، وهو أمر شائع في المكونات الهيكلية أو غير الحساسة. على سبيل المثال، الأقواس أو الأغطية التي لا تتطلب تركيبًا محكمًا. هذا المستوى يضمن سرعة الإنتاج وفعاليته من حيث التكلفة، خاصةً للأجزاء الكبيرة التي يكون فيها التباين في الأبعاد مقبولًا.
ما هو التسامح الأكثر صعوبة في الآلة؟
تُشكّل التفاوتات التي تقل عن ±0.002 مم (2 ميكرون) تحديًا كبيرًا. عند هذا المستوى، حتى التغيرات الحرارية الطفيفة، أو تآكل الأدوات، أو عدم تناسق المواد، قد تُخرج القطعة عن المواصفات. عادةً ما أعتمد على آلات فائقة الثبات بخمسة محاور، وفحوصات آلات قياس الإحداثيات، وبيئات مُتحكم في درجة حرارتها لتلبية هذه المتطلبات.
ما هو الحد الأدنى للتسامح في التصنيع؟
الحد الأدنى للتسامح الذي نجحتُ في تحقيقه في الإنتاج الفعلي هو ±0.001 مم (1 ميكرون)، عادةً باستخدام تقنية التفريغ الكهربائي الدقيق (micro-EDM) المتطورة أو تقنية الليزر الفيمتوثانية. أما في ماكينات التحكم الرقمي التقليدية (CNC)، فيتراوح الحد بين ±0.002 و0.005 مم، حسب الإعداد والمادة وطريقة الفحص.
ما هي درجات التسامح للتصنيع؟
أستخدم معيار ISO 2768 للتشغيل الآلي العام، مُصنفًا إلى: دقيق (f)، متوسط (m)، خشن (c)، وخشن جدًا (v). في الأعمال الدقيقة، يُمكّنني معيار GD&T من تطبيق ضوابط على الشكل والموقع ضمن ±0.01 مم أو أقل. في مجال الطيران، غالبًا ما ترفع معايير AS9100 التفاوتات إلى ±0.005 مم أو أكثر.
ماذا يحدث عندما تكون حدود التصنيع صارمة للغاية؟
عندما تكون التفاوتات ضيقة جدًا - لنقل أقل من ±0.005 مم دون داعٍ - غالبًا ما ألاحظ زيادةً في وقت التشغيل بمقدار مرتين إلى ثلاث مرات، وزيادةً في وتيرة تغيير الأدوات، ومعدلات خردة قد تتجاوز 2%. كما يتطلب ذلك تكاليف فحص أعلى ورقابة بيئية أكثر صرامة. ما لم تكن هذه التفاوتات ضروريةً وظيفيًا، فإنها تُقلل من الكفاءة وترفع تكاليف الوحدة بشكل كبير.
خاتمة
التصنيع باستخدام الحاسب الآلي ذي التفاوتات الضيقة هو مزيج من علم الدقة وفن التصنيع. من تجربتي، يعتمد النجاح على أمر واحد قبل كل شيء: الانضباط. الانضباط في التصميم، ومراقبة العمليات، والقياس، والتواصل. سواء كنت تسعى جاهدًا لتحقيق دقة ±0.002 مم أو ببساطة تسعى لتلبية مواصفات الطيران والفضاء، فإن السر يكمن في التحكم في كل ما يمكنك فعله، ومعرفة ما لا يمكنك فعله.
التسامح الصارم لا يعني الكمال، بل الاتساق والتواصل واتخاذ القرارات الصائبة. إذا كنت تواجه صعوبة في جزء ما أو تحاول تحسين إجراءاتك، فلا تتردد في التواصل أو مشاركة وضعك. أحيانًا، يُحدث رأي ثانٍ فرقًا كبيرًا.
















