
تُقارن عملية التصنيع باستخدام الحاسوب (CNC) مع عملية قولبة الحقن بطريقتين مختلفتين جذريًا لتصنيع الأجزاء. في عملية التصنيع باستخدام الحاسوب، تُزال المواد من الخام الصلب باستخدام أدوات قطع يتم التحكم فيها بواسطة الحاسوب، بينما في قولبة الحقن، يُذاب البلاستيك ويُدفع في تجويف القالب. تُعد عملية التصنيع باستخدام الحاسوب أفضل بشكل عام للنماذج الأولية، والإنتاج بكميات صغيرة، والدقة العالية، وسرعة إجراء تغييرات التصميم، وتنوع المواد المتاحة. أما قولبة الحقن فتصبح أكثر جاذبية عندما يكون من الضروري إنتاج تصميم بلاستيكي نهائي بكميات كبيرة بتكلفة منخفضة للوحدة.
يشرح هذا الدليل الفرق بين التصنيع باستخدام الحاسوب (CNC) والقولبة بالحقن من النموذج الأولي وحتى الإنتاج، ويوضح متى يكون من المنطقي الاستمرار في التصنيع أو الاستثمار في قالب.
ما هو التصنيع باستخدام الحاسب الآلي؟
تُعدّ عملية التصنيع باستخدام الحاسوب (CNC) عملية تصنيع طرحية تستخدم أدوات قطع يتم التحكم فيها بواسطة الحاسوب لإزالة المواد من قطعة عمل صلبة حتى يتم الحصول على الشكل الهندسي المطلوب. ويمكنها تشكيل المعادن، والبلاستيك الهندسي، والمواد المركبة، وغيرها من المواد القابلة للتشكيل دون الحاجة إلى قالب إنتاج مخصص.
تبدأ العملية عادةً بنموذج تصميم بمساعدة الحاسوب (CAD)، يليه برمجة التصنيع بمساعدة الحاسوب (CAM)، وإعداد أدوات التثبيت، واختيار أدوات القطع، والتشغيل الآلي، وإزالة النتوءات، والفحص، وأي تشطيب سطحي مطلوب. تشمل أمثلة التصنيع باستخدام الحاسوب (CNC) الهياكل، والأعمدة، والأقواس، والتجهيزات، والمشعبات، والمكونات الطبية، وقطع غيار الطائرات، والنماذج الأولية، والمكونات البلاستيكية الدقيقة.
وهذا يوضح ماهية عملية التصنيع باستخدام الحاسوب (CNC) من الناحية العملية: تتم إزالة المواد فعليًا باستخدام مسارات أدوات يتم التحكم فيها بدلاً من إعادة تشكيلها داخل قالب.
كيف يعمل التصنيع باستخدام الحاسب الآلي؟
تعمل عملية التصنيع باستخدام الحاسوب (CNC) عن طريق تحويل تصميم الجزء الرقمي إلى حركات قطع مبرمجة تتحكم في محاور الآلة وسرعة المغزل ومعدل التغذية وأدوات القطع ومسارات الأدوات.
تُستخدم عمليات الطحن باستخدام الحاسوب (CNC) بشكل شائع لتصنيع الجيوب والفتحات والثقوب والأسطح المستوية والأشكال الهندسية ثلاثية الأبعاد المعقدة. أما عمليات الخراطة باستخدام الحاسوب (CNC) فتُنتج الأعمدة والحلقات والبطانات والأسنان الملولبة والمكونات الأسطوانية. وتتيح عمليات التصنيع باستخدام الحاسوب (CNC) خماسية المحاور إمكانية الوصول إلى اتجاهات متعددة مع عدد أقل من عمليات الإعداد عندما يحتوي الجزء على أسطح مائلة أو أسطح محيطية معقدة.
لأنه لا يوجد قالب مخصص، يمكن في كثير من الأحيان إدخال نموذج CAD منقح عن طريق تعديل برنامج التشغيل الآلي أو مسار الأداة أو التثبيت بدلاً من تصنيع أدوات جديدة تمامًا.
المزايا الرئيسية للتصنيع باستخدام الحاسوب (CNC)
توفر عمليات التصنيع باستخدام الحاسوب (CNC) أكبر مزاياها في الدقة، وانخفاض تكلفة الأدوات، ومرونة المواد، وسرعة تكرار التصميم.
المزايا الرئيسية تشمل:
- لا حاجة إلى قالب حقن مخصص
- مناسب للنماذج الأولية والإنتاج بكميات صغيرة
- يمكن تشكيل كل من المعادن والبلاستيك
- يمكن تنفيذ تعديلات التصميم بسرعة نسبية
- يمكن تحقيق هوامش خطأ دقيقة
- تحكم ممتاز في الأبعاد
- تشطيب سطح جيد بعد التصنيع
- مناسب للمواد ذات التصميم الهندسي العالي
- يمكن بدء الإنتاج دون انتظار بناء القالب
تُدرج شركة Xometry قدرات CNC النموذجية حوالي ±0.001 بوصة للأجزاء المناسبة، على الرغم من أن التفاوت الفعلي الذي يمكن تحقيقه يعتمد على الهندسة والمادة وحجم الميزة وقدرة الآلة وطريقة الفحص ومتطلبات الرسم.
القيود الرئيسية للتصنيع باستخدام الحاسوب
تصبح عمليات التصنيع باستخدام الحاسوب أقل اقتصادية عندما يتعين إنتاج كميات كبيرة جدًا من الأجزاء المتطابقة لأن كل جزء لا يزال يستهلك وقت الآلة.
ينتج عن إزالة المواد أيضًا رقائق ونفايات، وقد تتطلب الأجزاء المعقدة أدوات متعددة، أو إعدادات خاصة، أو تشغيلًا آليًا خماسي المحاور. ويظل تآكل أدوات القطع، واستخدام الآلة، ووقت المشغل، والفحص، والمواد الخام جزءًا من تكلفة الوحدة.
بالنسبة لآلاف أو عشرات الآلاف من الأجزاء البلاستيكية المتطابقة، يمكن أن يحقق قولبة الحقن في النهاية أوقات دورة أسرع بكثير وتكلفة وحدة أقل بعد استيعاب استثمار القالب.
ما هو حقن صب؟
التشكيل بالحقن هو عملية تصنيع يتم فيها صهر مادة البوليمر وحقنها تحت ضغط في تجويف قالب دقيق، حيث تبرد المادة وتتصلب لتأخذ الشكل المطلوب. وتُعد هذه العملية ذات قيمة كبيرة للإنتاج المتكرر لكميات كبيرة من الأجزاء البلاستيكية بعد اكتمال القالب.
يتضمن نظام قولبة الحقن عادةً وحدة حقن، ونظام تثبيت، وقالب. تُذاب حبيبات البلاستيك، وتُدفع إلى داخل القالب، وتُحفظ تحت ضغط، وتُبرد، ثم تُقذف.
على عكس التصنيع باستخدام الحاسوب (CNC)، يحتوي القالب على الشكل الهندسي السلبي للجزء النهائي. وهذا يُرتب تكلفة أولية كبيرة للأدوات، لكن القالب نفسه يُمكنه إنتاج عدد كبير من الأجزاء المتكررة.
كيف يعمل حقن صب؟
تعمل عملية التشكيل بالحقن عن طريق تسخين حبيبات اللدائن الحرارية حتى تتدفق، وحقن البوليمر المنصهر في قالب مغلق، وتبريد الجزء، وفتح الأداة، وإخراج المكون النهائي.
تتضمن الدورة النموذجية ما يلي:
- إغلاق القالب
- حقن بلاستيك
- التعبئة والحفظ
- تبريد
- قالب مفتوح
- طرد جزء
- تكرار الدورة
بمجرد توفر قالب مستقر وعملية تشكيل مناسبة، يمكن تكرار الدورات بسرعة، كما يمكن للقوالب متعددة التجاويف إنتاج عدة أجزاء في وقت واحد. لهذا السبب، يُعدّ التشكيل بالحقن عالي الكفاءة للإنتاج بكميات كبيرة.
المزايا الرئيسية للقولبة بالحقن
توفر عملية التشكيل بالحقن أقوى مزاياها في الإنتاج بكميات كبيرة، والتكرار، وانخفاض تكلفة الوحدة على نطاق واسع، والإنتاج الفعال للهندسة البلاستيكية القابلة للتشكيل.
بمجرد التحقق من صحة القالب، يمكن إنتاج مئات أو آلاف أو حتى كميات أكبر بكثير دون الحاجة إلى تشكيل كل جزء على حدة. كما أن استخدام أدوات متعددة التجاويف يزيد من الإنتاجية لكل دورة.
ومن المزايا الأخرى الاستفادة من المواد. إذ يمكن إعادة استخدام قنوات التغذية ومخلفات المعالجة في بعض الأحيان اعتمادًا على نوع البوليمر ومتطلبات الجودة وقيود العملية، بينما تقوم تقنية CNC بطبيعتها بإزالة جزء من المادة الأصلية على شكل رقائق.
القيود الرئيسية للقولبة بالحقن
تتميز عملية التشكيل بالحقن بارتفاع تكلفة الأدوات الأولية، وفترة ما قبل الإنتاج الأطول، ومرونة أقل بعد الانتهاء من تصميم هندسة القالب.
قد تتطلب التغييرات التصميمية التي تشمل الجدران، أو الأضلاع، أو الثقوب، أو التجاويف السفلية، أو خطوط الفصل، أو البوابات، أو الشكل الهندسي العام، تعديل القالب أو استبداله. ويمكن أن تتراوح تكلفة الأدوات المعقدة متعددة التجاويف من آلاف الدولارات إلى مبالغ أكبر بكثير، وذلك تبعًا للحجم، ومادة الأدوات، والتعقيد، والتشغيل الآلي، ومتطلبات الإنتاج.
يجب أن تراعي الأجزاء المصبوبة أيضًا الانكماش، والتشوه، والميل، وموقع البوابة، وسلوك التبريد، وسماكة الجدار، وخطوط اللحام، وتصميم جهاز القذف. قد تجعل هذه العوامل عملية التشكيل بالحقن أقل ملاءمة خلال المراحل الأولى من تطوير المنتج.
التصنيع باستخدام الحاسوب مقابل قولبة الحقن: أبرز الاختلافات باختصار
يتمثل الفرق الرئيسي بين التصنيع باستخدام الحاسوب (CNC) والقولبة بالحقن في أن التصنيع باستخدام الحاسوب يوفر تكلفة أقل للأدوات ومرونة تصنيعية أكبر، بينما توفر القولبة بالحقن إنتاجًا متكررًا أسرع وأقل تكلفة بعد اكتمال القالب. عادةً ما يكون التصنيع باستخدام الحاسوب هو الخيار الأفضل في مراحل النماذج الأولية والإنتاج بكميات صغيرة، بينما يكون القولبة بالحقن هو الخيار الأفضل عندما يصبح حجم الإنتاج كافيًا لتبرير استخدام الأدوات.
| مقارنة | التصنيع باستخدام الحاسب الآلي | حقن صب |
| طريقة عملنا | مطروح | صب |
| قالب مخصص | لا | نعم |
| تكلفة الأدوات الأولية | منخفض | مرتفع |
| اقتصاديات الحجم المنخفض | أسعار | عادة ما يكونون فقراء |
| اقتصاديات الحجم الكبير | محدود | أسعار |
| مهلة النموذج الأولي | قصير | طويل |
| زمن الدورة لكل جزء | من دقائق إلى ساعات | غالباً ما تتراوح من ثوانٍ إلى دقائق |
| قدرة الدقة النموذجية | أكثر | جيد، لكن الانكماش يؤثر على الأبعاد |
| اختيار المواد | المعادن والبلاستيك والمواد المركبة | البوليمرات القابلة للتشكيل بشكل أساسي |
| تغييرات في التصميم | سهل نسبيًا | قد يلزم تعديل الأداة |
| الانتهاء من السطح | يتم التحكم فيه عن طريق عملية القطع | يتم التحكم فيه إلى حد كبير بواسطة سطح القالب |
| نفايات المواد | المزيد من الرقائق/الخردة | بشكل عام، يكون السعر أقل لكل قطعة نهائية |
| اتساق الإنتاج | مرتفع | مرتفع للغاية بعد التحقق من صحة العملية |
| أفضل استخدام | نموذج أولي/كمية منخفضة/دقة عالية | قطع بلاستيكية متكررة بكميات كبيرة |
يوفر برنامج Xometry تفاوتات تمثيلية تبلغ حوالي ±0.001 بوصة للتصنيع باستخدام الحاسب الآلي وحوالي ±0.005 بوصة لتشكيل حقن البلاستيك، مع التأكيد على أن القدرة الفعلية تعتمد على التصميم والعملية المحددة.
تكلفة التصنيع باستخدام الحاسوب (CNC) مقابل تكلفة قولبة الحقن
تتميز عمليات التصنيع باستخدام الحاسوب (CNC) عادةً بانخفاض التكلفة الأولية، بينما تصل عمليات قولبة الحقن إلى أدنى تكلفة للوحدة عند حجم إنتاج مرتفع بما فيه الكفاية. وتعتمد نقطة التعادل على سعر القالب، ووقت دورة التصنيع باستخدام الحاسوب، ونوع المادة، وعدد التجاويف، والطلب السنوي، والفحص، والعمليات الثانوية، والعمر الافتراضي المتوقع للمنتج.
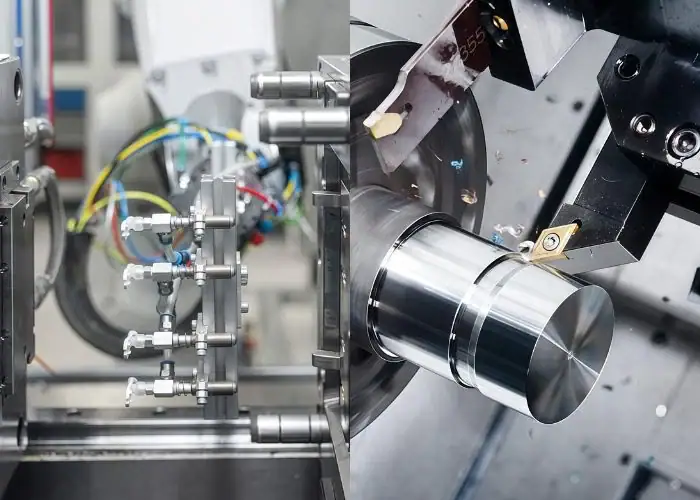
لا يقتصر نموذج التكلفة المفيد على القول بأن "التصنيع باستخدام الحاسوب مكلف" أو "القولبة رخيصة". بل المقارنة الصحيحة هي:
التكلفة الإجمالية لآلة التحكم الرقمي الحاسوبي = البرمجة + الإعداد + المواد + التشغيل الآلي + التشطيب + الفحص
عكس:
إجمالي تكلفة قولبة الحقن = تطوير القالب + التحقق من صحته + المواد + دورات القولبة + التشطيب + الفحص
تكلفة الأدوات المقدمة
تتميز عمليات التصنيع باستخدام الحاسوب (CNC) بانخفاض تكلفة الأدوات المخصصة بشكل كبير لأن الإنتاج يستخدم عادةً أدوات القطع القياسية والتجهيزات القابلة لإعادة الاستخدام بدلاً من قالب كامل خاص بالمنتج.
تتطلب عملية قولبة الحقن تشكيل القالب قبل بدء الإنتاج. وبحسب القطعة، قد يشمل ذلك خدمات الطحن باستخدام الحاسوب (CNC )، والتفريغ الكهربائي (EDM)، وتشكيل الأقطاب الكهربائية، والطحن، والتلميع، والحشوات، وقنوات التبريد، والمنزلقات، والرافعات، والقاذفات، وتركيب القالب.
إن الاستثمار في القوالب هو السبب في أن تقنية CNC جذابة عندما يكون التصميم لا يزال قيد التغيير أو عندما تكون الكمية المطلوبة صغيرة فقط.
تكلفة الوحدة
توفر عملية التشكيل بالحقن عمومًا تكلفة وحدة أقل بمجرد أن يصبح حجم الإنتاج مرتفعًا بما فيه الكفاية، لأن كل دورة تشكيل يمكنها إنتاج جزء واحد أو عدة أجزاء بسرعة كبيرة.
تظل تكلفة وحدة التصنيع باستخدام الحاسوب مرتبطة بوقت تشغيل الآلة. فحتى بعد توزيع تكاليف البرمجة والإعداد على دفعة الإنتاج، يظل كل مكون يشغل وقت دوران المغزل ويستهلك جزءًا من عمر أداة القطع.
وهذا يعني أن قولبة الحقن يمكن أن تهيمن في نهاية المطاف على اقتصاديات الإنتاج بكميات كبيرة على الرغم من أن استثمارها الأولي أعلى بكثير.
التكلفة عند أحجام الإنتاج المنخفضة والمتوسطة والعالية
توفر عمليات التصنيع باستخدام الحاسوب (CNC) عادةً اقتصاديات أفضل عند الإنتاج بكميات صغيرة، بينما يصبح قولبة الحقن أقوى تدريجياً مع زيادة حجم الإنتاج.
| مرحلة الإنتاج | الخيار الأفضل عادةً | سبب رئيسي |
| 1-10 نماذج أولية | التصنيع باستخدام الحاسب الآلي | لا يوجد قالب إنتاج |
| من عشرات إلى مئات | غالباً ما يتم استخدام التصنيع باستخدام الحاسوب (CNC) | التزام منخفض بالأدوات |
| من مئات إلى آلاف قليلة | يعتمد على المشروع | يلزم إجراء تحليل نقطة التعادل |
| من آلاف إلى عشرات الآلاف+ | غالباً ما يتم استخدام تقنية قولبة الحقن | يتم استهلاك تكلفة الأدوات على أساس الحجم |
هذه النطاقات مجرد أدلة إرشادية لاتخاذ القرارات، وليست قواعد ثابتة. قد يبرر استخدام القوالب في وقت مبكر إنتاج قطعة مصبوبة بسيطة، بينما قد يتطلب قالب معقد يكلف عشرات الآلاف من الدولارات طلبًا أكبر بكثير على مدى عمره الافتراضي قبل أن يصبح التشكيل اقتصاديًا.
عندما يصبح قولبة الحقن أكثر فعالية من حيث التكلفة
تصبح عملية التشكيل بالحقن أكثر فعالية من حيث التكلفة عندما تتجاوز الوفورات في تكلفة إنتاج الوحدة الاستثمار في القالب على الكمية المتوقعة.
على سبيل المثال، إذا كانت تكلفة التصنيع باستخدام الحاسوب 30 دولارًا لكل قطعة، وتكلفة التشكيل 3 دولارات لكل قطعة بعد الأدوات، وتكلفة القالب 27,000 دولار، فإن كمية التعادل المبسطة ستكون حوالي 1,000 قطعة:
(27,000 ÷ (30 − 3) ≈ 1,000 جزء.
يجب أن تتضمن عروض الأسعار الحقيقية أيضًا الفحص، وصيانة القوالب، والتعبئة والتغليف، والخردة، وتغييرات التصميم، والعمليات الثانوية، ومخاطر التمويل.
سرعة التصنيع باستخدام الحاسوب (CNC) مقابل سرعة قولبة الحقن
تعتبر عملية التصنيع باستخدام الحاسوب (CNC) أسرع بشكل عام للحصول على الأجزاء الوظيفية الأولى، بينما يعتبر قولبة الحقن أسرع بشكل كبير للإنتاج المتكرر بعد أن يصبح القالب جاهزًا.
هذا التمييز مهم لأن "السرعة" يمكن أن تعني إما الوقت اللازم للجزء الأول أو وقت الدورة أثناء الإنتاج الضخم.
مهلة تسليم النموذج الأولي
توفر عمليات التصنيع باستخدام الحاسوب عادةً مسارًا أسرع لإنتاج النماذج الأولية لأن بيانات التصميم بمساعدة الحاسوب يمكن أن تنتقل مباشرة إلى البرمجة والإعداد والتصنيع والفحص دون انتظار تصنيع قالب الإنتاج.
وهذا يجعل تقنية CNC مناسبة للتحقق من صحة التصميم، واختبار التجميع، والنماذج الأولية الوظيفية، وأجزاء التطوير الطبي، ومكونات الفضاء الجوي، والتجهيزات، وعينات الهندسة ذات الحجم المنخفض.
بالنسبة للمنتجات في مراحلها المبكرة، قد يكون توفير أسابيع من وقت الأدوات أكثر قيمة من تحقيق أقل سعر ممكن للوحدة.
وقت دورة الإنتاج
تتميز عملية التشكيل بالحقن بدورات إنتاج أقصر بكثير بمجرد اكتمال عملية تصنيع الأدوات.
قد تُنتج آلة التشكيل أجزاءً كاملة في ثوانٍ أو دقائق، وذلك بحسب الحجم، وسُمك الجدار، ونوع البوليمر، ووقت التبريد، وتصميم القالب. كما تُساهم القوالب متعددة التجاويف في زيادة الإنتاج.
غالباً ما تتطلب قطع CNC دقائق أو ساعات لأن كل ميزة قطع يجب تشكيلها آلياً.
الوقت اللازم للتجهيز
تتطلب عملية التشكيل بالحقن تحضيرًا أكبر بكثير للأدوات لأن القالب نفسه مشروع تصنيع دقيق ومعقد.
يمكن أن تشمل عمليات تشكيل القوالب طحن التجويف واللب باستخدام الحاسوب، والتفريغ الكهربائي، وحفر ممرات التبريد، والتركيب الدقيق، والتلميع، والتشكيل، والتشكيل التجريبي.
يؤدي الإنتاج باستخدام التحكم الرقمي الحاسوبي (CNC) إلى التخلص من معظم مرحلة الأدوات الخاصة بالمنتج، مما يسهل بدء الإنتاج بسرعة.
سرعة الانتقال من تغيير التصميم إلى المنتج النهائي
تكون عمليات التصنيع باستخدام الحاسوب أسرع عند تغيير التصميم لأنه يمكن في كثير من الأحيان تحديث نموذج التصميم بمساعدة الحاسوب أو برنامج التصنيع بمساعدة الحاسوب أو استراتيجية القطع أو أداة التثبيت دون إعادة بناء قالب كامل.
قد تتطلب تعديلات قولبة الحقن اللحام، أو الإدخال، أو إعادة التشغيل، أو التفريغ الكهربائي، أو تركيب القالب، أو التلميع، أو حتى أداة جديدة.
لهذا السبب، تقلل عمليات التصنيع باستخدام الحاسوب من المخاطر قبل أن يتم تجميد التصميم بالكامل.
حجم الإنتاج في مجال التصنيع باستخدام الحاسوب (CNC) مقابل قولبة الحقن
تُعدّ عمليات التصنيع باستخدام الحاسوب (CNC) عادةً أفضل للنماذج الأولية والإنتاج بكميات صغيرة، بينما يُعدّ قولبة الحقن أفضل للإنتاج المتكرر بكميات كبيرة. تتطلب المشاريع متوسطة الحجم تحليلًا للتكلفة ودورة الحياة، لأن أيًا من العمليتين قد يكون اقتصاديًا.
النماذج الأولية والإنتاج بكميات صغيرة
تعتبر عملية التصنيع باستخدام الحاسوب (CNC) عادةً الحل الأفضل للنماذج الأولية والكميات الصغيرة لأن تكلفة القالب لا يجب استردادها.
كما أنه مفيد عندما يحتاج العملاء إلى سلوك مواد مشابه لسلوك الإنتاج. يمكن لنموذج أولي مصنوع من مواد مثل PEEK أو Delrin أو النايلون أو ABS أو PC أو الألومنيوم أو الفولاذ المقاوم للصدأ أن يوفر اختبارًا ميكانيكيًا أكثر واقعية من عملية تصنيع نموذج أولي منخفض الدقة.
تظل تغييرات التصميم أسهل لأن الجزء يمكن إعادة برمجته بدلاً من إعادة تجهيزه.
الإنتاج متوسط الحجم
يتطلب الإنتاج بكميات متوسطة تحليل نقطة التعادل بدلاً من اختيار العملية بشكل تلقائي.
قد تظل تقنية CNC اقتصادية إذا كان الجزء باهظ الثمن، أو عالي الدقة، أو يتم مراجعته بشكل متكرر، أو يتم إنتاجه بشكل متقطع، أو يتطلب مواد غير مناسبة للقولبة بالحقن.
قد يصبح التشكيل بالحقن جذابًا في وقت مبكر إذا كانت الهندسة بسيطة، وتكلفة القالب معتدلة، والطلب السنوي مستقر، وانخفاض تكلفة الوحدة كبير.
إنتاج بكميات كبيرة
عادة ما يكون التشكيل بالحقن هو الخيار الأقوى للأجزاء البلاستيكية ذات الأحجام الكبيرة والتصاميم الثابتة.
يمكن للقالب تكرار نفس الشكل الهندسي لعدة دورات، وقد تنتج الأدوات متعددة التجاويف عدة مكونات في كل عملية حقن. وتشير شركة Xometry إلى أن قوالب الحقن تتراوح بين التصاميم أحادية التجويف والأدوات التي تحتوي على تجاويف متعددة، مما يوفر إنتاجية أعلى بكثير من حيث ساعات تشغيل الآلة مقارنةً بالتصنيع التسلسلي باستخدام الحاسوب (CNC).
وتشمل الأمثلة المنتجات الاستهلاكية، والمستلزمات الطبية التي تستخدم لمرة واحدة، والهياكل الإلكترونية، ومشابك السيارات، والأغطية، والموصلات، والتغليف، والأجهزة البلاستيكية المتكررة.
التفاوتات والدقة في التصنيع باستخدام الحاسوب (CNC) مقابل قولبة الحقن
توفر عمليات التصنيع باستخدام الحاسوب (CNC) بشكل عام قدرة تحمل أدق وتحكمًا مباشرًا في الأبعاد أكثر من قولبة الحقن، بينما توفر عملية القولبة تكرارًا ممتازًا بمجرد استقرار الانكماش والتبريد وتصميم القالب وظروف العملية.
قدرة التفاوت في عمليات التصنيع باستخدام الحاسوب
يمكن أن تحافظ عمليات التصنيع باستخدام الحاسوب (CNC) على دقة عالية لأن الأبعاد يتم إنشاؤها مباشرة عن طريق حركة الآلة المتحكم بها ومسارات أدوات القطع.
تُقدّم شركة Xometry دقة ±0.001 بوصة كقيمة نموذجية لدقة التصنيع باستخدام الحاسوب (CNC) للتطبيقات المناسبة. ولا ينبغي تطبيق هذه الدقة تلقائيًا على جميع الميزات، لأن الثقوب العميقة، والجدران الرقيقة، والأجزاء الكبيرة جدًا، والمواد الصعبة، والتركيبات المعقدة قد تزيد من صعوبة التصنيع وتكلفته.
ينبغي أن يحدد التخطيط الدقيق فقط الميزات التي تحتاج فعلاً إلى دقة عالية.
تباين الأبعاد في قولبة الحقن
تتأثر أبعاد قولبة الحقن بكل من هندسة القالب وسلوك البوليمر أثناء التعبئة والتبريد.
تُدرج شركة Xometry ما يقرب من ±0.005 بوصة كقيمة نموذجية لتفاوت التشكيل، ولكن نوع البوليمر، وسمك الجدار، وحجم الجزء، وموقع البوابة، ودرجة حرارة القالب، والتبريد، والانكماش كلها تؤثر على القيمة الفعلية.
لا يزال بإمكان عملية التشكيل بالحقن ذات التحكم العالي إنتاج مكونات دقيقة، ولكن يجب أن تأخذ الهندسة الأبعادية في الاعتبار سلوك المادة المقولبة.
الانكماش والتشوه وتآكل الأدوات
يحدث الانكماش والتشوه لأن البوليمرات المقولبة تنكمش أثناء التبريد وقد تبرد بشكل غير متساوٍ عبر سماكات الجدران المختلفة.
يمكن أن تؤثر الهندسة والأضلاع والنتوءات وموضع البوابة واتجاه المواد وتقوية الألياف وقنوات التبريد ودرجة حرارة القالب على الأبعاد النهائية.
يمكن أن يؤثر تآكل القوالب أيضًا بشكل تدريجي على جودة الإنتاج، ولهذا السبب تعتبر صيانة الأدوات ومراقبة العمليات مهمة على مدار فترات الإنتاج الطويلة.
أي عملية أفضل لتحقيق دقة عالية؟
تعتبر عمليات التصنيع باستخدام الحاسوب (CNC) أفضل بشكل عام عندما تتطلب الميزات الفردية تفاوتات دقيقة للغاية أو علاقات دقيقة بين الثقوب والأسطح والفتحات والبيانات المرجعية.
يُعدّ التشكيل بالحقن أفضل عندما تتطلب الكميات الكبيرة جدًا هندسة مصبوبة متسقة ضمن نطاق التفاوت العملي.
تستخدم بعض المكونات ذات الحجم الكبير كلا العمليتين: حيث يقوم قولبة الحقن بإنشاء الجزء شبه النهائي، وتقوم عملية التصنيع باستخدام الحاسوب (CNC) بتشطيب الثقوب الحرجة، وأسطح منع التسرب، ومواقع المحامل، أو الواجهات الدقيقة.
مواد التصنيع باستخدام الحاسوب مقابل مواد قولبة الحقن
توفر عملية التصنيع باستخدام الحاسوب (CNC) نطاقًا أوسع من المواد لأنها تستطيع معالجة المعادن والبلاستيك والعديد من المواد المركبة، بينما يستخدم قولبة الحقن بشكل أساسي البوليمرات القابلة للتشكيل ومركبات القولبة المصممة خصيصًا.
البلاستيك المناسب لكلا العمليتين
تتوفر العديد من أنواع البلاستيك الهندسي في كل من المواد الخام القابلة للتشكيل والقوالب.
ومن الأمثلة على ذلك:
- عضلات المعده
- نايلون
- بولي أوكسوميتالات
- نظرة خاطفة
- البولي كربونات
- البولي بروبلين
- بولي ايثيلين
- ذكر المكتب الصحفى
- PEI
ومع ذلك، قد تتصرف نفس عائلة البوليمر بشكل مختلف اعتمادًا على الدرجة، والحشو، والبنية الجزيئية، وطريقة تصنيع المخزون، وظروف التشكيل.
المواد الأنسب للتصنيع باستخدام الحاسوب (CNC)
تُعدّ عمليات التصنيع باستخدام الحاسوب (CNC) أفضل عندما يتطلب المشروع معادن أو مواد خام صلبة عالية الأداء.
تشمل المواد الشائعة المستخدمة في التصنيع باستخدام الحاسوب (CNC) الألومنيوم والفولاذ المقاوم للصدأ والتيتانيوم والنحاس الأصفر والنحاس وفولاذ الأدوات وPEEK وDelrin وPTFE وألواح أو قضبان البلاستيك الهندسي.
يُعد هذا الاختيار الواسع مهماً لقطاعات الطيران والفضاء، والمعدات الطبية، والمعدات الصناعية، والروبوتات، والنماذج الأولية عالية الأداء.
المواد الأنسب للقولبة بالحقن
يُعدّ التشكيل بالحقن أفضل للمواد البلاستيكية الحرارية التي يجب إنتاجها كأجزاء معقدة متكررة، وخاصة البوليمرات المرنة أو ذات الجدران الرقيقة التي قد يصعب تشكيلها بكفاءة.
يمكن أيضًا دمج الألياف الزجاجية والحشوات المعدنية والألوان والمواد المضافة المقاومة للهب وغيرها من التركيبات مباشرة في راتنج الإنتاج عن طريق قولبة الحقن.
تعتبر المواد المطاطية اللينة للغاية أكثر عملية في التشكيل من تصنيعها باستخدام آلات CNC.
كيف يؤثر اختيار المواد على التكلفة والأداء
يؤثر اختيار المواد على كل من تكلفة التصنيع والأداء النهائي لأن كل عملية تستخدم المواد بشكل مختلف.
تتأثر تكلفة التصنيع باستخدام الحاسوب (CNC) بشكل كبير بسعر المواد الخام، وهدر الرقائق، وسرعة القطع، وتآكل الأدوات، وقابلية تشغيل المواد. أما تكلفة قولبة الحقن فتتأثر بسعر الراتنج، والتجفيف، ودرجة حرارة الانصهار، والانكماش، ووقت الدورة، وتآكل القالب، والخردة.
لذلك، ينبغي أن تستخدم المقارنة الصحيحة نفس هدف الأداء الوظيفي بدلاً من مجرد مقارنة أسعار المواد الخام.
هندسة التصميم والتعقيد
توفر عمليات التصنيع باستخدام الحاسوب (CNC) حرية أكبر في تغييرات التصميم والميزات التي يمكن الوصول إليها بدقة، في حين أن قولبة الحقن يمكن أن تخلق بكفاءة أشكالًا مصبوبة معقدة للغاية إذا اتبعت الهندسة قواعد تصميم القالب.
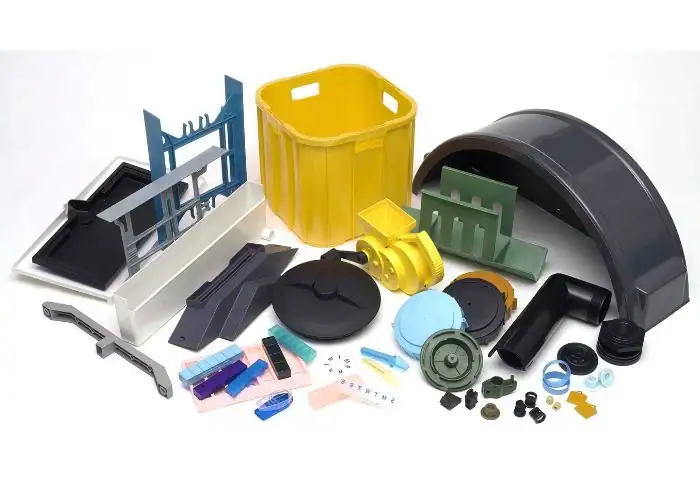
التجاويف السفلية، وزوايا السحب، وسماكة الجدار
تحتاج الأجزاء المصبوبة بالحقن عادةً إلى زوايا سحب للسماح بإخراجها بشكل نظيف من القالب، بينما لا تتطلب الأجزاء المصنعة باستخدام الحاسوب عادةً زوايا سحب لمجرد التصنيع.
كما تستفيد عملية التشكيل بالحقن من التحكم في سمك الجدار وتجانسه النسبي، لأن التحولات الكبيرة في السمك يمكن أن تسبب مشاكل في الانكماش والتبريد.
قد تتطلب التجاويف السفلية منزلقات أو رافعات أو قوالب قابلة للطي أو غيرها من إجراءات القوالب المعقدة، مما يزيد من تكلفة الأدوات.
الميزات العميقة والهندسة الداخلية
تُحدَّد الجيوب العميقة والميزات الداخلية في آلات CNC من خلال مدى وصول الأداة وقطرها وصلابتها وإخلاء الرقائق واتجاه الوصول.
يمكن لعملية التشكيل بالحقن أن تُنشئ بعض الأشكال الهندسية العميقة أو المتكاملة مباشرة من خلال قوالب التشكيل، ولكن يجب أن يسمح كل شكل هندسي بالتشكيل والتعبئة والتبريد والإخراج.
لا توجد عملية متفوقة بشكل عام من حيث التعقيد الداخلي، وتعتمد قابلية التصنيع على إمكانية الوصول إلى الميزات وقابلية التشكيل.
الأشكال ثلاثية الأبعاد المعقدة
يمكن لكلا العمليتين إنشاء أشكال ثلاثية الأبعاد معقدة، لكنهما تفعلان ذلك بطريقة مختلفة.
تعتبر عملية التصنيع باستخدام الحاسوب ذات المحاور الخمسة مفيدة للأسطح المنحوتة، والميزات متعددة الزوايا، والتجاويف العميقة، والأجزاء الطبية، ومكونات الفضاء الجوي، والهندسة التي يجب إنتاجها من مخزون صلب.
تُعد عملية التشكيل بالحقن فعالة بشكل خاص للأضلاع والنتوءات والمشابك والوصلات الكبسية والنسيج والميزات البلاستيكية المتكاملة التي تتطلب عمليات تشكيل مكثفة إذا تم قطعها بشكل فردي.
حرية التصميم وقيود التصنيع
توفر عمليات التصنيع باستخدام الحاسوب (CNC) مزيدًا من الحرية أثناء التطوير لأن قيود التصميم تتعلق بشكل أساسي بإمكانية الوصول إلى الأدوات، وهندسة القاطع، وتثبيت قطعة العمل، والصلابة، وحركة الآلة.
يرتبط تصميم قولبة الحقن ارتباطًا وثيقًا بالسحب، وسمك الجدار، وخطوط الفصل، والبوابات، والقاذفات، والتبريد، والتجاويف السفلية، وبناء القالب.
لذا ينبغي إكمال عملية التصميم للتصنيع قبل اختيار أي من العمليتين.
تغييرات التصميم والمرونة
تعتبر عمليات التصنيع باستخدام الحاسوب أكثر مرونة فيما يتعلق بتغييرات التصميم لأن الأبعاد والهندسة يمكن تعديلها رقميًا في كثير من الأحيان، بينما قد يتطلب قولبة الحقن تعديلًا ماديًا للقالب.
لماذا يسهل تعديل عمليات التصنيع باستخدام الحاسوب (CNC)؟
تُعد عملية التصنيع باستخدام الحاسوب (CNC) أسهل في التعديل لأن تغيير نموذج CAD يمكن أن يتبعه غالبًا تحديث برمجة CAM وتعليمات تشغيل جديدة.
قد لا تتطلب التغييرات الصغيرة في موضع الثقوب، وتعديلات الجيوب، وتعديلات الجدران، والمراجعات البعدية أدوات دائمة جديدة.
وهذا يجعل التحكم الرقمي بالحاسوب (CNC) مناسبًا للغاية أثناء تطوير الهندسة التكرارية.
تغييرات القوالب وإعادة تصميم الأدوات
تصبح تغييرات قولبة الحقن أكثر صعوبة بعد إزالة الفولاذ أو الألومنيوم من القالب.
يمكن إجراء بعض تصحيحات القوالب عن طريق اللحام أو الإدخال أو التشغيل الآلي أو التفريغ الكهربائي أو استبدال مكونات القالب، ولكن التغييرات الكبيرة في التصميم قد تصبح مكلفة.
وبالتالي، فإن تعديلات المنتج في المراحل المتأخرة تزيد من المخاطر المالية بعد إصدار الأدوات.
أفضل عملية لتطوير المنتجات
تعتبر عملية التصنيع باستخدام الحاسوب (CNC) عادةً العملية الأفضل خلال المراحل المبكرة من تطوير المنتج لأنها تسمح بإجراء اختبارات وظيفية قبل الالتزام بأدوات الإنتاج.
تتمثل آلية العمل العملية فيما يلي:
تصميم CAD ← نموذج أولي CNC ← اختبار ← مراجعة التصميم ← إنتاج CNC بكميات صغيرة ← تثبيت التصميم ← تشكيل القالب ← قولبة الحقن
تساعد هذه العملية على تقليل مخاطر الاستثمار في قالب باهظ الثمن قبل التحقق من صحة المنتج بشكل كامل.
تشطيب السطح وجودة القطعة النهائية
توفر عمليات التصنيع باستخدام الحاسوب عادةً أسطحًا دقيقة عالية الجودة مباشرة من عمليات القطع المتحكم بها، بينما تعمل عملية التشكيل بالحقن على إعادة إنتاج نسيج السطح وجودة القالب في كل دورة إنتاج.
تشطيب سطحي مُصنّع باستخدام الحاسوب (CNC)
تعتمد جودة سطح CNC على هندسة الأداة، ومعدل التغذية، وسرعة دوران المغزل، والخطوة الجانبية، وحالة الأداة، وصلابتها، والمادة.
يوفر برنامج RapidDirect نطاقًا تمثيليًا للسطح بعد التصنيع يبلغ حوالي Ra0.8–3.2 ميكرومتر، على الرغم من أن القيم الفعلية تعتمد بشدة على متطلبات العملية والجزء.
يمكن إضافة عمليات الطحن والتلميع والتفجير بالخرز والأنودة والطلاء وغيرها من التشطيبات الثانوية عند الحاجة.
تشطيب سطح مصبوب بالحقن
تعتمد جودة سطح القوالب المصبوبة بالحقن بشكل أساسي على حالة القالب، وملمس القالب، وتدفق البوليمر، ودرجة الحرارة، والتهوية، واستقرار المعالجة.
يمكن للقالب المصقول أن ينتج سطحًا لامعًا بشكل متكرر، بينما يمكن للأدوات المحفورة أو المزخرفة أن تخلق تشطيبات غير لامعة أو منقوشة يتم التحكم فيها.
قد تظهر عيوب مثل علامات التدفق، والانكماش، وخطوط اللحام، وعلامات الحرق، والوميض، أو بقايا البوابة إذا لم يتم تحسين تصميم الجزء أو العملية.
قابلية التكرار والاتساق بين الأجزاء
توفر عملية التشكيل بالحقن اتساقًا ممتازًا بين الأجزاء بعد التحقق من صحة العملية لأن كل دورة تستخدم نفس تجويف القالب.
توفر تقنية التحكم الرقمي بالحاسوب (CNC) أيضًا إمكانية تكرار قوية، لا سيما مع الأدوات الثابتة، والفحص، والأتمتة، وأنظمة المنصات، والتفتيش المتحكم فيه.
الفرق يكمن في الإنتاجية: إذ يمكن لعملية التشكيل بالحقن تكرار الأجزاء بشكل أسرع بكثير وعلى نطاق واسع.
متطلبات التشطيب الثانوي
قد تتطلب كلتا العمليتين تشطيبًا ثانويًا حسب الرسم.
قد تحتاج أجزاء CNC إلى إزالة النتوءات، أو الأنودة، أو طلاء الكروم، أو الطلاء، أو الطحن، أو التلميع، أو المعالجة الحرارية، أو التخميل.
قد تحتاج الأجزاء المصبوبة إلى تشذيب البوابة، أو الطلاء، أو التغطية، أو اللحام بالموجات فوق الصوتية، أو التثبيت الحراري، أو الطباعة، أو التجميع، أو التشطيب باستخدام الحاسوب (CNC) للأبعاد الحرجة.
قوة وأداء الأجزاء النهائية
تعتمد قوة القطعة النهائية بشكل أكبر على المادة، والشكل الهندسي، وتاريخ المعالجة، ودرجة الحرارة، واتجاه الألياف، واتجاه التحميل، أكثر من اعتمادها على اسم العملية فقط. تحافظ عمليات التصنيع باستخدام الحاسوب (CNC) على خصائص المادة الصلبة، بينما يُدخل قولبة الحقن اتجاه التدفق، وخطوط اللحام، والانكماش، والإجهاد المُدمج.
أداء المواد الخام المصنعة آلياً
يتم قطع الأجزاء المصنعة باستخدام آلات CNC من ألواح أو قضبان أو صفائح أو سبائك أو مواد مصبوبة منتجة مسبقًا.
وهذا يمكن أن يوفر خصائص مواد يمكن التنبؤ بها بناءً على مواصفات المخزون، ويجعل تقنية CNC جذابة لاختبار الأداء حيث تكون هناك حاجة إلى مواد ذات درجة هندسية.
ومع ذلك، فإن الإجهاد المتبقي في مخزون البلاستيك لا يزال بإمكانه التسبب في الحركة بعد إزالة كميات كبيرة من المواد.
أداء المواد المقولبة
يعتمد أداء القوالب المصبوبة بالحقن على نوع الراتنج وظروف المعالجة.
يمكن أن تؤثر درجة حرارة الانصهار، ودرجة حرارة القالب، وضغط التعبئة، والتبريد، والرطوبة، ومحتوى الألياف، وموضع خط اللحام على القوة والاستقرار الأبعاد.
ولهذا السبب، لا ينبغي التعامل مع قيم بيانات المواد المصبوبة على أنها قيم مضمونة لكل شكل هندسي نهائي.
اتجاه الألياف، والإجهاد، وقوة الجزء
يمكن أن تصبح المواد البلاستيكية المقواة بالألياف والمقولبة بالحقن معتمدة على الاتجاه لأن الألياف تميل إلى الاصطفاف مع تدفق الذوبان.
قد ينتج عن ذلك أداء عالي جدًا في اتجاه واحد، ولكن انكماشًا وقوة مختلفين في اتجاه آخر.
بالنسبة للأجزاء المصبوبة الهيكلية، يمكن أن تكون المحاكاة وموقع البوابة وتصميم الجدار والاختبار بنفس أهمية قوة المادة الاسمية.
كفاءة استخدام المواد والنفايات
بشكل عام، تستخدم عملية التشكيل بالحقن المواد بكفاءة أكبر لكل جزء نهائي، بينما ينتج عن التصنيع باستخدام الحاسوب (CNC) المزيد من الخردة المادية لأن الشكل الهندسي المطلوب يتم قطعه من مخزون أكبر.
إزالة المواد والخردة باستخدام الحاسوب
تُنتج عمليات التصنيع باستخدام الحاسوب (CNC) رقائق، وقطعاً زائدة، ومواد مثقوبة، وبقايا مخزون.
يمكن إعادة تدوير المعادن مثل الألومنيوم والصلب بشكل فعال في كثير من الأحيان، ولكن لا يزال يتعين شراء المواد وتقطيعها ومعالجتها وإزالتها قبل إعادة تدويرها.
يمكن أن يقلل اختيار المخزون القريب من الصافي والترتيب الأمثل للعناصر من الهدر.
كفاءة مواد قولبة الحقن
تقوم عملية التشكيل بالحقن بتحويل الراتنج مباشرة إلى شكل هندسي شبه نهائي، وعادة ما تنتج كمية أقل من مخلفات التصنيع.
لا تزال أنظمة القنوات، والقنوات، ومواد بدء التشغيل، والأجزاء المرفوضة، والتنظيف تخلق نفايات، على الرغم من أن أنظمة القنوات الساخنة يمكن أن تقلل من مواد القنوات.
وهذا يمنح عملية التشكيل ميزة قوية في كفاءة استخدام المواد عند الإنتاج بكميات كبيرة.
اعتبارات إعادة الطحن وإعادة الاستخدام
يمكن إعادة طحن بعض مخلفات القوالب وإعادة استخدامها، لكن إعادة الاستخدام تعتمد على نوع البوليمر والتلوث والتاريخ الحراري واللون والشهادة ومتطلبات العميل.
قد تخضع الأجزاء الطبية أو الفضائية أو البصرية أو الأجزاء الحساسة للسلامة لقيود أكثر صرامة على مواد المعالجة المعاد تدويرها.
لذلك ينبغي تقييم الاستدامة على مستوى العملية الكاملة بدلاً من افتراض أن جميع الخردة يمكن أن تعود تلقائياً إلى الإنتاج.
عمر الأدوات وصيانتها
تعتمد عمليات التصنيع باستخدام الحاسوب (CNC) على أدوات قطع قابلة للاستبدال وتجهيزات قابلة لإعادة الاستخدام، بينما يعتمد قولبة الحقن على قالب مخصص قد ينتج كميات كبيرة ولكنه يتطلب الفحص والتنظيف والإصلاح والصيانة طوال فترة استخدامه.
تآكل أدوات القطع باستخدام الحاسوب
تتآكل أدوات CNC من خلال الاحتكاك بقطعة العمل، والحرارة، والتآكل، والقطع المتقطع، وحمل الرقائق.
يعتمد عمر الأداة بشكل كبير على مادة قطعة العمل. يمكن تشكيل الألومنيوم بسهولة نسبياً، بينما يمكن أن يؤدي الفولاذ المقاوم للصدأ والتيتانيوم والبلاستيك المقوى بالألياف الزجاجية والمركبات الكاشطة إلى تسريع تآكل الأداة.
تساعد مراقبة الأدوات واستبدالها المجدول في الحفاظ على اتساق الأبعاد.
حياة قالب الحقن
يمكن أن تتراوح مدة صلاحية قالب الحقن من أدوات النماذج الأولية القصيرة نسبيًا إلى كميات الإنتاج الكبيرة جدًا اعتمادًا على مادة القالب، وهندسة الجزء، ودرجة كشط الراتنج، والضغط، والصيانة، والتصميم.
تكلف قوالب الإنتاج المقواة أكثر في البداية، ولكنها قد تدعم خدمة أطول بكثير من أدوات النماذج الأولية اللينة.
لذا، ينبغي أن تعكس مواصفات القالب الصحيحة الطلب المتوقع طوال فترة الاستخدام.
تكلفة الصيانة والاستبدال
تقوم عملية التصنيع باستخدام الحاسوب (CNC) بتوزيع صيانة الأدوات على القواطع والحوامل والمجسات والتجهيزات والآلات، بينما تركز عملية قولبة الحقن قيمة كبيرة في القالب.
قد تشمل صيانة قوالب الحقن التلميع، واستبدال دبابيس الطرد، وإصلاح البوابات، وصيانة المنزلقات، وتنظيف فتحات التهوية، واستعادة الأسطح، وفحص أنظمة التبريد.
ينبغي تضمين تكلفة دورة حياة القالب في عروض الأسعار طويلة الأجل.
الاعتبارات البيئية والطاقية
لا تعتبر كل من عمليات التصنيع باستخدام الحاسوب (CNC) وعمليات قولبة الحقن أكثر استدامة بشكل تلقائي، فالأثر البيئي يعتمد على المواد، واستخدام الطاقة، واستعادة الخردة، والأدوات، وحجم الإنتاج، وعمر القطعة، والنقل، وإعادة التدوير.
استخدام الطاقة
تستهلك آلات التحكم الرقمي الحاسوبي الطاقة أثناء تشغيل المغزل، وحركة المحور، ودوران سائل التبريد، والهواء المضغوط، ومعالجة الرقائق، والأنظمة المساعدة.
تستخدم عملية التشكيل بالحقن طاقة كبيرة لتسخين البلاستيك، وتثبيت الأداة، وحقن المواد، وتبريد القالب، وتشغيل الأتمتة.
يمكن أن يؤدي استخدام الطاقة لكل جزء نهائي إلى تفضيل عملية التشكيل أثناء الإنتاج الأمثل بكميات كبيرة لأن العديد من الأجزاء يتم إنتاجها بسرعة.
نفايات المواد
تُنتج آلات التحكم الرقمي بالحاسوب (CNC) المزيد من نفايات التصنيع المباشرة لأن المواد الصلبة تُزال لإنشاء الشكل الهندسي.
ينتج عن قولبة الحقن كمية أقل من النفايات الناتجة عن عملية الطرح، ولكنها لا تزال قادرة على توليد مواد الطرد، والمواد المرفوضة، ومواد التنظيف، وخردة بدء التشغيل.
تعتمد إمكانية إعادة التدوير على متطلبات المواد والجودة.
تأثير الأدوات ودورة الحياة
تتطلب عملية التشكيل بالحقن كميات كبيرة من المواد والطاقة لتصنيع القالب، لذا فإن الاستثمار البيئي يكون أكثر جدوى عندما ينتج القالب أجزاء كافية.
تتطلب تقنية التحكم الرقمي بالحاسوب أدوات أقل تخصيصًا ولكنها تستمر في استهلاك وقت الماكينة لكل مكون.
لذا فإن كمية دورة الحياة مهمة في المقارنات البيئية والمالية على حد سواء.
اعتبارات السلامة
تتطلب كلتا العمليتين ضوابط السلامة الصناعية، لكن مخاطرهما الرئيسية تختلف: تتضمن عملية التصنيع باستخدام الحاسوب (CNC) أدوات القطع الدوارة، والرقائق، وتثبيت القطع، وسائل التبريد، وحركة الآلة، بينما تتضمن عملية التشكيل بالحقن البوليمرات المنصهرة، والضغط العالي، والمعدات الساخنة، وقوى التثبيت.
مخاطر السلامة في عمليات التصنيع باستخدام الحاسوب
تشمل مخاطر التصنيع باستخدام الحاسوب (CNC) المغازل الدوارة، وأدوات القطع، والرقائق الساخنة، والحواف الحادة، وكسر الأدوات، وسائل التبريد عالي الضغط، والمحاور الأوتوماتيكية، وقطع العمل غير المثبتة بشكل صحيح.
تستخدم آلات CNC الحديثة أنظمة الحماية، والتعشيق، والفحص، ومراقبة الأدوات، ومناطق التشغيل المغلقة، ولكن تظل إجراءات الإعداد والتشغيل المدربة ضرورية.
يقلل التشغيل الآلي من التعرض لبعض المهام ولكنه لا يلغي متطلبات الإعداد أو الصيانة أو الفحص أو التحكم في العمليات.
مخاطر السلامة في قولبة الحقن
تشمل مخاطر قولبة الحقن البوليمر الساخن، والأسطوانات الساخنة، وضغط الحقن العالي، وأنظمة تثبيت القوالب القوية، وأجهزة القذف المتحركة، والروبوتات، وعمليات التنظيف.
يجب على المشغلين أيضًا مراعاة أبخرة البوليمر، والتعامل مع تغيير القوالب، والأنظمة الهيدروليكية، والأسطح ذات درجات الحرارة العالية.
تعتبر إجراءات الإغلاق والحماية المناسبة للآلات ضرورية أثناء الصيانة وتغيير القوالب.
ما هي أوجه التشابه بين التصنيع باستخدام الحاسوب (CNC) والقولبة بالحقن؟
تتشابه عمليات التصنيع باستخدام الحاسوب (CNC) وعمليات قولبة الحقن لأن كليهما يمكن أن ينتج أجزاء وظيفية دقيقة، ويدعم الأشكال الهندسية المعقدة، ويتطلب اختيار المواد الهندسية والتصميم للتصنيع (DFM)، ويلعب أدوارًا مهمة في تطوير المنتجات وإنتاجها.
كلاهما قادر على إنتاج قطع بلاستيكية دقيقة
يمكن لكل من التصنيع باستخدام الحاسوب (CNC) والقولبة بالحقن إنتاج أجزاء بلاستيكية هندسية وظيفية.
يُفضّل استخدام تقنية التحكم الرقمي بالحاسوب (CNC) عادةً عندما تكون الدقة العالية، والكميات الصغيرة، والتغييرات السريعة، أو خصائص المواد الخام مهمة. أما تقنية قولبة الحقن فتُفضّل عندما تكون كفاءة الإنتاج المتكرر أكثر أهمية.
تستخدم بعض المنتجات نماذج أولية مصنعة آلياً قبل التحول إلى أجزاء الإنتاج المصبوبة.
كلاهما يدعم الأشكال الهندسية المعقدة
يمكن لكلا العمليتين إنتاج أجزاء معقدة، على الرغم من اختلاف قواعد التصميم الخاصة بهما.
تعتمد درجة تعقيد التصنيع باستخدام الحاسوب (CNC) على سهولة الوصول إلى الأدوات، وحركة المحاور، وهندسة القاطع، والإعداد، وتثبيت قطعة العمل. أما درجة تعقيد التشكيل فتعتمد على حركات القالب، وزاوية السحب، وخطوط الفصل، والتدفق، والتبريد، والإخراج.
قد يكون الشكل الهندسي الذي يصعب على عملية ما التعامل معه بسيطاً بالنسبة لعملية أخرى.
كلاهما يتطلبان تصميمًا للتصنيع واختيار المواد.
تتطلب كلتا العمليتين تصميمًا للتصنيع لأن قابلية التصنيع تؤثر على التكلفة والجودة والمهلة الزمنية ومخاطر الفشل.
يقوم نظام CNC DFM بمراجعة إمكانية الوصول إلى الأدوات، وعمق الجيب، ونصف القطر، والتفاوت، وسماكة الجدار، والخيوط، والإعدادات.
يقوم قسم مراجعة التصميم للتصنيع في عملية التشكيل بالحقن بمراجعة عوامل مثل السحب، وسماكة الجدار، والأضلاع، والنتوءات، والتجاويف السفلية، والبوابات، والتبريد، والانكماش، وموقع القاذف.
كلاهما مهم في تطوير المنتجات
غالباً ما تُستخدم كلتا العمليتين في نقاط مختلفة من دورة حياة المنتج نفسها.
تدعم تقنية التحكم الرقمي بالحاسوب (CNC) النماذج الأولية والإنتاج الأولي بكميات صغيرة. بينما تدعم تقنية قولبة الحقن الإنتاج على نطاق واسع بعد التحقق من صحة التصميم.
وهذا يجعل العمليتين متكاملتين بدلاً من أن تكونا متنافستين بشكل مباشر في العديد من المشاريع.
التطبيقات الشائعة للتصنيع باستخدام الحاسوب (CNC) والقولبة بالحقن
تُستخدم عمليات التصنيع باستخدام الحاسوب (CNC) بشكل شائع في النماذج الأولية الدقيقة، والمكونات ذات الحجم المنخفض، والأجزاء المعدنية، والأدوات، والبلاستيك الهندسي، بينما تُستخدم عملية التشكيل بالحقن بشكل شائع في الأغلفة البلاستيكية المتكررة، والمشابك، والمنتجات الطبية، ومكونات السيارات، والإلكترونيات، والمنتجات الاستهلاكية.
تطبيقات التصنيع باستخدام الحاسب الآلي
تشمل تطبيقات التصنيع باستخدام الحاسوب (CNC) دعامات الفضاء الجوي، والمكونات الطبية، وأجزاء الروبوتات، وتجهيزات أشباه الموصلات، وهياكل الألومنيوم، والأعمدة، والمشعبات، والنماذج الأولية، وحشوات القوالب، والتركيبات، ومكونات البلاستيك الهندسي.
تُعد هذه العملية ذات قيمة خاصة عندما تكون الكمية محدودة ولكن التسامح أو أداء المواد أو الهندسة أو المرونة الهندسية مهمة.
تُعد عملية تشكيل القوالب أيضًا تطبيقًا رئيسيًا لتقنية التحكم الرقمي الحاسوبي (CNC) لأن قوالب الحقن، والتجاويف، والحشوات، والصفائح، والأقطاب الكهربائية تتطلب تصنيعًا دقيقًا قبل بدء عملية التشكيل.
تطبيقات حقن صب
تشمل تطبيقات قولبة الحقن الأغلفة الإلكترونية، والموصلات، والأجزاء الداخلية للسيارات، والمستلزمات الطبية التي تستخدم لمرة واحدة، والتعبئة والتغليف، والأغطية، والمفاتيح، وأدوات المطبخ، والألعاب، ومكونات الأجهزة المنزلية، وغيرها من المنتجات البلاستيكية المتكررة.
تكون العملية أكثر جاذبية عندما يكون الطلب مستقراً وتكون كمية الإنتاج عالية بما يكفي لتبرير استخدام الأدوات.
يمكن في كثير من الأحيان تشكيل الأضلاع المعقدة والمشابك والنتوءات والتركيبات وميزات التجميع مباشرة في كل دورة.
عند استخدام كلتا العمليتين في نفس المنتج
تُستخدم العمليتان معًا عندما تدعم عملية التصنيع باستخدام الحاسوب النماذج الأولية أو القوالب أو التركيبات أو الميزات الثانوية الدقيقة، بينما ينتج قولبة الحقن الجسم النهائي بكميات كبيرة.
أحد مسارات الإنتاج الشائعة هو:
النموذج الأولي باستخدام الحاسوب ← اختبار المنتج ← تشكيل القوالب ← قولبة الحقن ← التشغيل الثانوي باستخدام الحاسوب ← الفحص
يتيح هذا النهج للمصنعين استخدام مرونة التحكم الرقمي الحاسوبي وحجم قولبة الحقن في نفس المشروع.
كيفية الاختيار بين التصنيع باستخدام الحاسوب (CNC) والقولبة بالحقن؟
اختر التصنيع باستخدام الحاسوب (CNC) عندما تحتاج إلى نماذج أولية، أو كميات منخفضة، أو مرونة في التصميم، أو دقة عالية، أو خيارات واسعة للمواد، واختر قولبة الحقن عندما يكون تصميم البلاستيك مستقرًا ويكون حجم الإنتاج مرتفعًا بما يكفي لتبرير الاستثمار في القوالب.
اختر التصنيع باستخدام الحاسوب (CNC) للنماذج الأولية والإنتاج بكميات صغيرة
اختر التصنيع باستخدام الحاسوب (CNC) عندما تكون الكمية منخفضة أو عندما يكون التصميم لا يزال قيد التغيير لأن تجنب الاستثمار في القوالب يقلل من التكلفة ومخاطر المشروع.
وهو مناسب بشكل خاص للنماذج الأولية الوظيفية، وإنتاج الجسور، والأجزاء المخصصة، ومكونات الاستبدال، والاختبارات الهندسية، والتصنيع الدقيق بكميات منخفضة.
كما تتيح تقنية التحكم الرقمي بالحاسوب (CNC) للمهندسين تقييم المنتج قبل الالتزام بأدوات الإنتاج.
اختر قولبة الحقن للإنتاج بكميات كبيرة
اختر قولبة الحقن عندما تكون هناك حاجة إلى آلاف أو كميات أكبر من نفس المكون البلاستيكي وتم التحقق من صحة التصميم.
بمجرد توزيع تكلفة القالب على عدد كافٍ من الأجزاء، يمكن أن تصبح تكلفة الوحدة الواحدة أقل بكثير من تكلفة التشغيل الآلي.
تتبع قطع البلاستيك ذات الحجم الكبير في قطاعات المستهلكين والسيارات والأجهزة الطبية والإلكترونيات هذا المسار بشكل شائع.
اختر بناءً على مستوى التسامح
اختر التصنيع باستخدام الحاسوب (CNC) عندما يحتوي التصميم على أبعاد حرجة دقيقة للغاية أو علاقات موضعية دقيقة.
يمكن أن يحقق قولبة الحقن تكرارية ممتازة، لكن انكماش البوليمر وسلوك التبريد يخلقان متغيرات أبعاد إضافية.
قد يستخدم الحل الهجين القولبة للهندسة الرئيسية والتصنيع باستخدام الحاسوب لبعض الميزات الهامة.
اختر بناءً على المادة
اختر التصنيع باستخدام الحاسوب (CNC) عندما يتطلب الجزء الألومنيوم أو الفولاذ المقاوم للصدأ أو التيتانيوم أو النحاس أو النحاس الأصفر أو مادة PEEK أو PTFE أو أي مادة أخرى غير عملية للقولبة بالحقن التقليدية.
اختر التشكيل بالحقن عندما يكون الراتنج الحراري المناسب قادراً على تلبية هدف الأداء وتدعم كمية الإنتاج الأدوات.
ينبغي دائمًا التحقق من شهادة المواد وبيئة التشغيل الفعلية قبل تغيير طريقة التصنيع.
اختر بناءً على الهندسة
اختر CNC عندما تكون الهندسة قابلة للقطع بواسطة أدوات القطع ولا تبرر بناء قالب معقد.
اختر التشكيل بالحقن عندما يمكن تشكيل ميزات مثل الأضلاع، والنتوءات، والمشابك، والقوام، والجدران الرقيقة، والتفاصيل البلاستيكية المتكاملة بكفاءة في كل جزء.
ينبغي مراجعة جميع جوانب التصميم للتصنيع (DFM)، مثل التجاويف العميقة، والزوايا الداخلية، وسماكة الجدار، وإمكانية الوصول إلى الأدوات.
اختر بناءً على التكلفة ومدة التسليم
اختر بناءً على التكلفة الإجمالية للمشروع ودورة حياة المنتج بدلاً من سعر الوحدة فقط.
بالنسبة للمنتجات الجديدة، قد يكون التصنيع باستخدام الحاسوب (CNC) أكثر اقتصادية حتى مع ارتفاع سعر الوحدة، لأنه يتجنب مخاطر القوالب ويدعم تغييرات التصميم. وبمجرد أن يصبح الطلب قابلاً للتنبؤ، قد يوفر قولبة الحقن تكلفة وحدة أقل بكثير على المدى الطويل.
يتمثل مسار القرار العملي فيما يلي:
النموذج الأولي ← التصنيع باستخدام الحاسوب ← التحقق ← الإنتاج بكميات صغيرة ← تجميد التصميم ← استثمار القالب ← قولبة الحقن
الأسئلة الشائعة
هل التصنيع باستخدام الحاسوب (CNC) أفضل من الصب؟
تُعدّ المعالجة باستخدام الحاسوب (CNC) أفضل من الصب عندما يتطلب المشروع كميات صغيرة، ودقة عالية في القياسات، وإمكانية إجراء تغييرات سريعة في التصميم، وعدم الحاجة إلى أدوات الصب. تستطيع المعالجة باستخدام الحاسوب تحقيق دقة قياسات تقريبية تصل إلى ±0.001 بوصة على الأجزاء المناسبة، بينما ينتج عن الصب عادةً شكل شبه نهائي قد يتطلب مع ذلك معالجة إضافية. يصبح الصب أكثر اقتصادية للكميات الكبيرة أو الأشكال الهندسية التي يكون فيها إزالة كميات كبيرة من المواد بالمعالجة غير فعّالة. يعتمد الخيار الأمثل على نوع السبيكة، والكمية، والشكل الهندسي، ودقة القياسات، وتكلفة الأدوات، ومتطلبات السطح النهائي.
هل التصنيع باستخدام الحاسوب (CNC) هو نفسه التصنيع الآلي؟
التحكم الرقمي بالحاسوب (CNC) هو نوع من أنواع التصنيع، لكن التصنيع هو الفئة الأوسع. يشمل التصنيع عمليات الطحن، والخراطة، والحفر، والتجويف، والطحن، والنشر، وغيرها من عمليات إزالة المواد التي قد تكون يدوية أو تقليدية أو يتم التحكم فيها بواسطة الحاسوب. يشير مصطلح CNC إلى التحكم الرقمي بالحاسوب، وهو نظام يُؤتمت حركة الآلة باستخدام تعليمات مُبرمجة. تستطيع أنظمة CNC الحديثة التحكم في آلات ثلاثية أو رباعية أو خماسية المحاور، وإنتاج مكونات دقيقة قابلة للتكرار مع تقليل الحاجة إلى ضبط موضع الأدوات يدويًا بشكل كبير مقارنةً بالتصنيع التقليدي.
هل سيحل الذكاء الاصطناعي محل التصنيع باستخدام الحاسوب (CNC)؟
من غير المرجح أن يحل الذكاء الاصطناعي محل عمليات التصنيع باستخدام الحاسوب (CNC) نفسها، بل من المرجح أن يُسهم في أتمتة البرمجة والمراقبة والتحسين والفحص والصيانة واتخاذ القرارات المتعلقة بعمليات الإنتاج باستخدام الحاسوب. ويركز عمل المعهد الوطني للمعايير والتكنولوجيا (NIST) الحالي في مجال الذكاء الاصطناعي في التصنيع تحديدًا على التعاون الفعال بين الإنسان والذكاء الاصطناعي، بدلًا من التصنيع بدون تدخل بشري. كما يشير مكتب إحصاءات العمل الأمريكي إلى أنه سيظل مطلوبًا من فنيي التشغيل إعداد أنظمة الحاسوب ومراقبتها وصيانتها، حتى مع زيادة الإنتاجية بفضل الأتمتة.
هل هناك طلب كبير على التصنيع باستخدام الحاسوب (CNC)؟
لا تزال عمليات التصنيع باستخدام الحاسوب (CNC) ذات أهمية بالغة في قطاع التصنيع، على الرغم من أن الطلب على العمالة يتجه نحو مهارات أعلى في البرمجة والإعداد والأتمتة والتحكم في العمليات. وتشير بيانات مكتب إحصاءات العمل الأمريكي (BLS) إلى وجود حوالي 299,500 فني تشغيل آلات في عام 2024، مع توقعات بوصول عدد الوظائف إلى حوالي 299,600 في عام 2034، ونحو 29,500 وظيفة شاغرة سنويًا لفنيي تشغيل الآلات نتيجةً للطلب المتزايد على استبدال العمالة القائمة. كما يشير مكتب إحصاءات العمل إلى أنه من المتوقع أن يظل الطلب على مبرمجي أدوات CNC قويًا مع ازدياد اعتماد المصانع على معدات CNC والأتمتة.
خاتمة
تخدم عمليات التصنيع باستخدام الحاسوب (CNC) والقولبة بالحقن مراحل وأهداف إنتاجية مختلفة، ولا تتنافسان كطريقتين تصنيعيتين أفضل بشكل عام. عادةً ما تكون عمليات التصنيع باستخدام الحاسوب الخيار الأمثل للنماذج الأولية، والقطع ذات الكميات المنخفضة، والتفاوتات الدقيقة، وخيارات المواد المتنوعة، والتغييرات المتكررة في التصميم. تصبح القولبة بالحقن أكثر اقتصادية عندما يكون تصميم البلاستيك مستقرًا ويكون حجم الإنتاج كافيًا لاسترداد تكلفة القالب. يجب مراجعة التكلفة، والتفاوتات، والأدوات، ووقت التسليم، والهندسة، والمواد، وكمية الإنتاج المتوقعة قبل اختيار العملية.
في شركة TiRapid ، نقدم خدمات تصنيع دقيقة باستخدام آلات CNC لتصنيع قطع معدنية وبلاستيكية حسب الطلب، بما في ذلك عمليات الطحن والخراطة والتصنيع باستخدام آلات CNC خماسية المحاور، وإنتاج النماذج الأولية، والتصنيع بكميات صغيرة، وتصنيع القوالب. يُمكن لفريقنا دعمكم في تحليل التصميم للتصنيع (DFM)، واختيار المواد، وتخطيط التفاوتات، وتشطيب الأسطح، وفحص الجودة، وذلك للمساعدة في تحديد ما إذا كانت آلات CNC هي الحل الأمثل قبل الانتقال بمشروعكم إلى مرحلة الإنتاج بكميات كبيرة.















