
聚碳酸酯(PC)是一種高性能塑料,因其優異的透明度、抗衝擊性、尺寸穩定性和耐熱性,被廣泛應用於電子設備、醫療設備、汽車零件、自動化系統和光學產品等領域。在產品開發和小批量生產過程中,CNC加工是PC零件最重要的加工方法之一。與金屬材質相比,PC重量更輕,同時又具有良好的韌性。與普通塑膠相比,PC具有更高的機械強度和抗衝擊性,使其成為許多高端工業產品的重要材料。然而,儘管PC具有良好的可加工性,但在實際數控加工過程中仍存在許多技術挑戰。由於其高韌性、高透明度和對熱的敏感性,不當的加工參數容易導致表面泛白、尺寸偏差、毛邊過多甚至應力開裂等問題。
了解PC材料及其加工特性
PC材質在塑膠產業中佔有非常重要的地位。它綜合性能均衡,兼具高機械強度與優異的抗衝擊性。同時,透明PC的透光率接近玻璃,因此廣泛應用於觀察窗、防護罩、設備面板和光學元件等領域。
PC材質具有高韌性
PC最顯著的特性之一是其極強的抗衝擊性。即使受到較大的外力作用,與丙烯酸樹脂相比,它也不容易發生脆性斷裂。這項特性使得PC成為透明保護罩、安全觀察窗和工業防護部件的常用材料。然而,高韌性也意味著該材料在切削過程中不易斷裂。在加工過程中,PC材料容易產生條狀切屑和長捲曲切屑。與金屬加工通常產生短而斷的切屑不同,PC加工往往會產生連續的切屑。如果切屑無法及時清除,它們可能會反覆摩擦工件表面,影響表面品質。
常見問題包括:
- 加工邊緣的毛邊形成
- 不整齊的孔邊緣
- 表面上有輕微的工具拖痕
- 完成操作的難度增加
因此,PC加工需要極為鋒利的切削刀具。同時,適當的排屑方法和刀具路徑設計對於防止材料重複壓縮、獲得更好的加工效果至關重要。
電腦對溫度比較敏感。
雖然PC材料具有良好的耐熱性,但加工過程中產生的局部高溫仍會對產品品質產生顯著影響。由於切削刀具高速旋轉,與材料持續接觸,導致切削區域溫度升高。如果熱量不能迅速散發,產品表面可能會出現品質問題。當切削熱無法有效散發時,可能會出現以下問題:
- 表面增白
- 局部融化
- 尺寸變化
- 內部壓力增加
對於普通結構件而言,輕微的溫度升高可能不會造成明顯問題。然而,對於透明產品,即使是微小的變化也會影響最終外觀。熱量積聚通常透過優化主軸轉速、進給速度和切削深度來控制。壓縮空氣冷卻也是常用的散熱方式,以改善加工區域的散熱。
透明零件需要更高的加工標準
客戶選擇聚碳酸酯(PC)的主要原因之一是其透明性。透明零件不僅要滿足尺寸要求,還要保持優異的透光性。因此,其加工要求遠高於普通結構件。
這一點在以下產品中尤其明顯:
- 設備觀察窗
- 醫用透明敷料
- 光學元件
- 儀表板
加工完成後,客戶通常會直接檢查透明PC產品的表面狀況。即使尺寸精度完全符合要求,但可見的刀痕、刮痕、泛白或局部霧化等問題仍可能導致產品被拒收。因此,透明零件的加工不僅需要尺寸精度,還需要優異的表面光潔度和視覺效果。許多高品質的透明PC產品還需要額外的精加工和拋光工序,以達到卓越的光學透明度。
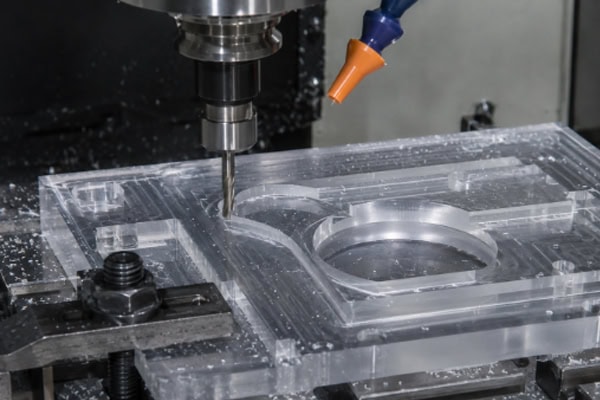
PCCNC加工中常見問題
表面變白
表面泛白是PC加工中最常見的問題之一。
常見原因包括:
- 鈍的切削工具
- 切割溫度過高
- 不當的進料速率
- 釋放內部材料應力
當局部切削壓力過高時,PC表面可能會發生微觀結構變化,產生可見的白色痕跡。這種泛白現像不僅影響外觀,還可能表示局部區域存在應力集中。如果零件隨後受到外力作用或接觸化學清潔劑,則開裂的風險可能會增加。因此,加工過程中必須嚴格控制切削力和切削熱,並儘可能使用鋒利的刀具和較低的精加工負荷。
毛邊和拉絲問題
由於PC韌性高,切削過程中切屑不易乾淨俐落地斷裂。這個問題在以下情況下尤其常見:
- 鑽孔
- 槽加工
- 外輪廓切割
- 微特徵加工
在這些加工過程中,很容易產生毛邊和纖維狀物質。這些殘留物不僅影響外觀,還可能幹擾組裝。對於需要密封件、透明蓋或精密結構件的產品,毛邊甚至會影響其功能。有些零件可能通過了尺寸檢驗,但由於邊緣光潔度差,仍需要返工。許多高品質的PC組件在加工後都會經過專門的去毛邊工序,以確保邊緣光滑和產品一致性。
透明度降低
以下加工缺陷可能會降低透明度:
- 可見的工具痕跡
- 粗糙表面
- 局部燒傷痕跡
- 拋光不足
這些問題會顯著降低透光率。
這在醫療設備、實驗室設備和觀察窗等應用中尤其關鍵,因為透明度直接影響其功能。隨著表面粗糙度的增加,光線穿過材料時會散射,產生朦朧的外觀。因此,透明PC材料的加工不僅需要優化加工參數,還需要拋光處理來改善表面光潔度。
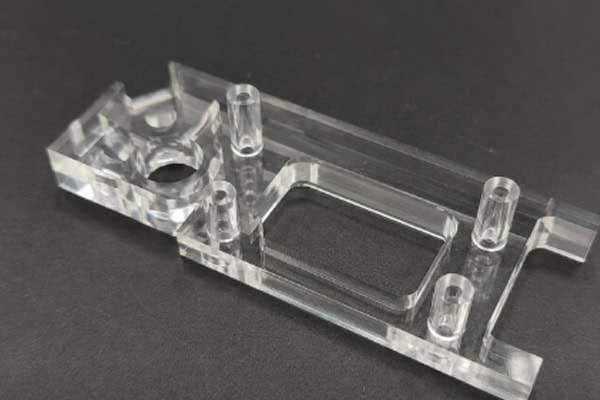
影響PC加工品質的因素
製造高品質的PC組件所需的遠不止先進的設備。刀具選擇、加工參數和製程控制都起著至關重要的作用。許多優秀的加工成果並非僅依賴高階設備,而是源自於對細節的精益求精。
對工具選擇的嚴格要求
PC是一種相對較軟但韌性很高的塑膠。如果刀刃不夠鋒利,材料容易被壓扁而不是切割。
可能出現的問題包括:
- 美白
- 毛刺形成
- 更明顯的工具痕跡
- 粗糙表面
因此,常用的工具有以下幾種:
- 高鋒利度硬質合金刀具
- 單刃塑膠切削刀具
- 拋光刃口刀具
這些工具有助於降低切削阻力並提高加工品質。對於透明零件加工項目,刀具狀況通常直接決定最終外觀。因此,應定期檢查刀具磨損情況,並及時更換磨損的刀具。
切削參數控制極具挑戰性
在電腦加工中,提高加工精度並非僅能提高主軸轉速就能實現。過高的主軸轉速會產生過多的熱量,而過慢的進給速度則可能增加摩擦生熱。過大的切削深度也會導致應力集中。
因此,必須仔細衡量以下幾點:
- 主軸轉速
- 飼料速率
- 切割深度
- 刀具路徑策略
只有透過不斷優化參數組合才能實現穩定的加工性能。即使是微小的參數變化也可能對最終的視覺品質產生顯著影響。
壓力控制影響產品壽命
PC材質含有一定量的殘餘內應力。如果在加工過程中局部應力進一步增大,則在後續使用過程中可能會產生裂痕。
在以下環境中尤其如此:
- 酒精暴露
- 化學清洗
- 長期負荷
- 溫度波動
應力集中區域更容易出現裂痕。因此,高品質的PC組件通常會包含應力消除工藝,以提高其長期穩定性。
如何解決PCCNC加工的挑戰?
儘管 PC 加工面臨諸如發白、毛邊形成和應力開裂等挑戰,但這些問題可以透過製程優化、冷卻改進和適當的後處理得到有效解決。
優化加工製程路線
對於熱敏性和應力敏感性材料(例如聚碳酸酯),試圖一次完成所有加工步驟往往會放大加工誤差,並使表面品質更難控制。分階段加工方法讓每個步驟專注於特定目標,從而同時提高精度、效率和外觀。這對於公差要求嚴格或幾何形狀複雜的零件尤其重要。
常見流程階段包括:
- 粗加工
- 半精加工
- 結束
- 表面處理
這種方法有助於減少應力集中和熱量積聚,同時提高尺寸穩定性。
改進冷卻和晶片去除控制
在PC加工過程中,切削熱和切屑排出直接影響最終表面品質。如果散熱不暢,可能會出現泛白、熔邊和嚴重刀痕等問題。同樣,切屑排出不良會導致切屑反覆摩擦工件表面,降低透明度和尺寸精度。因此,必須同時優化冷卻和切屑排出。適當的冷卻可以有效降低切削溫度,而高效的切屑排出則可以防止切屑反覆摩擦工件表面。
常用方法包括:
- 壓縮空氣冷卻
- 微量潤滑(MQL)
- 高頻晶片去除
- 優化刀具路徑設計
這些措施有助於提高透明部件的品質並減少表面缺陷。
新增後處理操作
即使加工參數控制得當,PC零件加工後仍可能殘留輕微毛邊、刀痕或局部霧狀瑕疵。額外的後處理工序不僅可以改善外觀,還能提升整體品質和使用者體驗。許多高品質PC產品並非加工完成後立即交付。
其他流程通常包括:
- 去毛刺
- 精細拋光
- 火焰拋光
- 清潔處理
這些後製方法進一步提高了透明度和外觀品質。
常見問題
為什麼透明PC零件在CNC加工後會裂開?
PC零件的開裂通常與內應力有關。如果切削溫度過高、刀具不夠鋒利或局部切削力過大,材料內部可能會累積較大的殘餘應力。當產品隨後暴露於酒精、清潔劑或溫度變化較大的環境時,應力集中區域可能會逐漸產生裂縫。因此,透明PC產品通常需要嚴格控制加工參數,並在必要時進行應力消除處理,以提高其長期穩定性。
結語
聚碳酸酯(PC)是一種兼具透明性、抗衝擊性和機械強度的塑膠材料,因此在現代工業製造中已廣泛應用。從自動化設備的觀察窗到醫療器材的透明蓋板,再到電子外殼和光學元件,PC 在眾多應用中都發揮著重要作用。儘管其加工性能優於許多透明塑料,但其高韌性和熱敏感性仍為數控加工帶來重大挑戰。生產過程中常見的問題包括表面泛白、毛邊形成、透明度降低和應力開裂。為了獲得高品質的產品,製造商必須嚴格控製材料處理、刀具選擇、加工參數和後處理程序。特別是對於透明 PC 組件而言,不僅要滿足尺寸精度要求,還要確保優異的外觀品質和長期穩定性。
















