
數控偏心車削廣泛應用於偏心軸、偏心套筒、凸輪零件、專用傳動零件和精密機械連接器的製造。與傳統的旋轉加工不同,偏心零件的幾何中心與其旋轉軸線並不重疊。加工這些零件需要精確控制偏心率、軸線位置、尺寸公差以及不同特徵之間的關係。夾緊不準、振動、工件變形或基準位移都可能導致成品零件無法正確組裝。對於客製化精密零件,精心設計的偏心加工流程、合適的工件夾具和有效的檢測程序有助於提高精度、降低廢品率,並在原型開發和批量生產過程中保持一致性。
數控偏心車削麵臨的挑戰
偏心加工的主要挑戰在於維持偏心特徵與設計基準之間的正確位置關係。傳統車削通常以工件的旋轉軸作為加工參考,而偏心零件可能包含具有不同軸線的圓柱面、孔或階梯狀特徵。這些特徵可能需要專用夾具、調整工件定位或採用組合加工流程。加工策略應根據偏心距、零件尺寸、材料屬性和公差要求來確定,而不是簡單地重複使用傳統的車削程序。
偏心率和同軸精度
偏心距是判斷偏心零件是否符合圖面要求的關鍵尺寸。加工不僅要控制偏心特徵的直徑,還要控制其中心相對於指定基準的位置。具有多個軸段的零件可能需要滿足各特徵之間的同軸度、位置或跳動公差要求。具體的驗收標準應遵循工程圖。如果僅檢查外徑而忽略中心位置,即使零件的各個尺寸均符合要求,組裝過程中仍可能發生故障。
為什麼工件夾持很重要?
工件夾持方式直接影響偏心加工的精確度與穩定性。如果工件定位不正確,或夾具定位面有誤差,偏心距在加工過程中可能會發生偏移。形狀不規則的零件、懸伸較長的工件以及夾持面有限的零件也容易因夾緊力和切削力而變形。加工前,製造商應驗證定位基準、夾具設計和工件旋轉。試切和尺寸檢定可以確認實際的偏心位置。對於高精度零件,穩定且可重複的工件夾持通常比簡單地調整切削參數更為重要。
不同材料對加工性能有何影響?
鋁合金、碳鋼、不銹鋼、銅合金和工程塑膠具有不同的切削特性,這些特性會影響刀具磨損、切削力、熱變形和尺寸穩定性。鋁合金通常具有良好的加工性能,但薄壁結構在夾緊力或切削力的作用下仍可能發生變形。不銹鋼需要注意加工硬化和切削熱,而工程塑膠則需要仔細考慮溫度相關的尺寸變化。在選擇合適的刀具、切削參數和檢驗程序之前,應考慮材料的承載能力、耐磨性、工作環境和加工難度。
如何優化偏心加工
精密偏心零件的加工需要在製程規劃階段明確定義基準、加工順序和檢驗要求。簡單的零件可以透過適當的工裝夾具調整工件位置來加工,而具有多個偏心軸、複雜孔型或嚴格配合公差的零件則可能需要專用夾具、二次裝夾或車銑複合加工。合理安排粗加工、半精加工和精加工工序有助於減少重新定位誤差,並為最終尺寸調整預留足夠的餘裕。
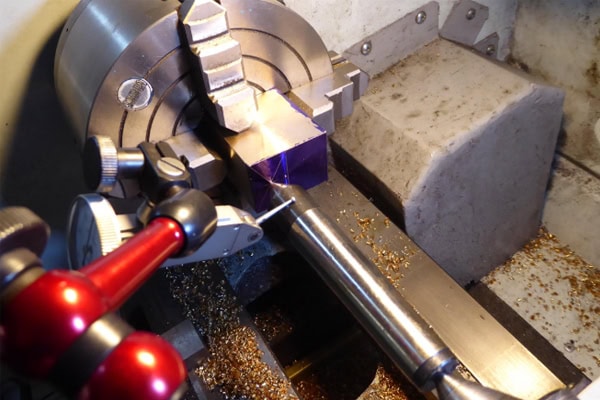
如何選擇工件夾持方法
工件夾持策略的選擇應根據偏心距、零件幾何形狀、產量和工具機加工能力而定。常用方法包括偏心夾具、專用定位工具、調整卡盤定位或使用額外的加工設備來加工特定特徵。每種方法在定位精度、設定效率和適用性方面各有不同。選擇夾具時不應僅考慮其成本。
- 確定定位基準:從圖面上確定參考軸、定位面和偏心方向,以確保每次安裝過程中定位的可重複性。
- 選擇合適的夾具設計:根據工件幾何形狀、夾持長度和偏心距選擇合適的工件夾具。必要時使用專用夾具,以減少工件移動和定位誤差。
- 驗證旋轉安全性:偏心夾緊會改變旋轉過程中的質量分佈。評估工件、夾具和工具機的運作狀況,並在逐步驗證主軸轉速之前,確認夾緊牢固。
- 控制夾緊力:對於薄壁套筒、細長軸和易變形材料,應適當分配夾緊力,以避免明顯變形。
- 驗證首件精度:加工完第一個零件後,測量偏心距、關鍵直徑和位置關係。根據結果調整夾具或製程參數。
合適的工件夾持策略能夠提高偏心定位的一致性,並減少重複的設定調整。在大量生產過程中,製造商還應記錄夾緊參數、夾具狀況和首件檢驗結果,以建立可重複使用的製程標準。
如何設定切削參數和加工順序
在偏心加工中,切削速度、進給量和切削深度必須根據材料、刀具和夾具的剛度進行調整。偏心旋轉可能導致切削負荷不均勻,因此未經驗證,不應直接套用傳統的車削參數。粗加工應優先考慮切削穩定性和材料去除的一致性,而精加工則需兼顧尺寸精度、表面品質和刀具狀態。對於包含多個偏心軸段的零件,加工順序應遵循基準關係,以最大限度地減少重複裝夾造成的定位誤差。編程完成後,可以使用模擬來檢查刀具路徑、夾具干涉和換刀動作。然後進行首件加工以驗證實際結果。應在監測振動、刀具磨損和尺寸變化的同時,逐步優化參數。簡單地提高主軸轉速或進給量會導致品質不穩定。
如何減少振動和尺寸誤差
偏心工件的旋轉方式與傳統的同心工件不同。夾緊誤差、工件懸伸過大、夾具剛度不足、切削負荷變化都可能導致振動和尺寸不穩定。製造商應根據工件幾何形狀選擇合適的夾具,並確認工具機、卡盤和夾具狀態良好。對於精密零件,加工前應檢查定位基準,加工後應立即測量關鍵尺寸,以防止誤差傳遞至後續工序。
- 提高系統剛性:減少不必要的工件懸伸,確保夾具、刀塔和工件之間的穩定連接,以最大限度地減少振動。
- 控制加工餘裕:保持一致的餘裕分佈,以避免局部切削載重過大和切削力突然改變。
- 監測刀具磨損:定期檢查切割刃的磨損、崩刃和積屑。必要時進行刀具補償或更換刀具。
- 檢查機器狀況:檢查卡盤夾緊狀況、主軸運轉及刀塔定位狀況。如果出現異常振動,請停止機器並進行檢查。
- 建立製程檢驗機制:在首件加工和關鍵工序後測量偏心率和位置尺寸。在不合格零件進入下一階段之前及時修正偏差。
穩定的加工環境和標準化的製程控制有助於減少返工,提高生產批次間的一致性。如果尺寸誤差仍然存在,在進行進一步調整之前,應檢查定位基準、夾具精度、工具機狀態和程序設定。
偏心部件的檢驗與客製化採購
偏心零件的品質驗收不應僅依賴外徑和長度測量。根據圖紙,檢驗可能還需要驗證偏心距、軸線位置、徑向跳動和其他關鍵公差。檢驗方案應與零件幾何形狀和所需精度相匹配,並應在報價階段達成一致,以避免加工後驗收標準出現衝突。對於客製化訂單,完整的圖紙、材料資訊、生產數量和檢驗要求有助於製造商評估製程難度、夾具要求、加工時間和總體成本。
如何檢查偏心尺寸?
檢驗應遵循工程圖中規定的基準,並使用適當的儀器和測量方法。千分尺可測量外徑,而百分錶配合適當的定位夾具可檢查特定位置的跳動。坐標測量機可用於驗證更複雜的幾何關係。偏心率、徑向跳動和同軸度並非完全相同的特性,因此單次測量不能取代所有必要的公差檢查。對於大量生產,應保存首件檢驗、製程抽樣和最終檢驗記錄,並確保測量位置、基準設定和驗收規則的一致性。如果組件需要與其他零件配合,則還應根據圖紙要求評估其組裝狀態。這有助於避免單一尺寸通過檢驗,但組件在組裝系統中表現仍然不佳的情況。
如何選擇數控偏心加工供應商
在採購精密偏心零件時,供應商的製程工程能力、夾具設計經驗以及可用的檢測設備會直接影響專案進度和最終品質。買方應在詢價前提供充分的技術信息,並明確關鍵尺寸和驗收標準。
- 提供完整的工程圖:明確偏心距、關鍵直徑、軸線關係、尺寸公差和表面粗糙度。必要時提供三維模型。
- 明確材料和數量:確認材料等級、熱處理條件、原型數量和預期產量,以支援製程規劃和週期時間評估。
- 確認夾具和檢驗要求:對於特殊的偏心幾何形狀,討論是否需要專用夾具,以及如何測量和驗收偏心率和跳動。
- 比較總報價成本:考慮材料、程式設計和設定、夾具投資、加工時間、檢驗和後處理,而不只專注於單價。
- 評估技術溝通:選擇能夠解釋製程限制、提供可製造性設計建議並清楚描述其品質控管程序的加工供應商。
向TiRapid等數控加工供應商詢問時,請提交零件圖面、材料要求、訂購數量和驗收標準,以便團隊評估可行的加工方案和報價條件。提前確認工件夾持方法、關鍵尺寸檢驗和交付要求,可以減少原型修改次數,提高批量一致性,並有助於確保客製化偏心零件符合目標設備的組裝和運作要求。
















