
數控車削表面粗糙度是精密加工中最重要的品質指標之一。對於軸、套筒、連接器、螺紋部件、閥門零件和高精度旋轉部件而言,僅滿足尺寸要求並不一定意味著加工過程完成。表面粗糙度、加工痕跡、毛邊和局部缺陷也會影響組裝和功能性能。不同的材料、刀具、刀尖圓弧半徑、主軸轉速、進給速度、切削深度和冷卻條件都會影響最終的表面光潔度。製造商在選擇數控車削服務時,應根據預期應用確定所需的Ra值,並採用可控的加工工藝,以確保不同批次產品表面品質的一致性。
為什麼表面粗糙度在CNC車削中很重要?
表面粗糙度不僅僅是外觀相關的指標。對於需要配合、密封、滑動或高速旋轉的零件,其微觀表面輪廓會影響摩擦、磨損、密封性能和組裝條件。例如,當軸與軸承接觸或活塞桿與密封件配合時,過大的表面粗糙度會增加摩擦和磨損。不穩定的表面狀態也會降低密封性能或造成異常的組裝阻力。因此,數控車削製程應根據零件的實際應用設定合適的表面粗糙度目標值,而不是僅追求最低的Ra值。
不同的應用需要不同的Ra值
不同的零件在不同的工況下運行,因此它們對錶面粗糙度的要求也可能大不相同。一般結構件可能只需要標準的加工質量,而高速軸、密封表面和精密滑動部件通常需要更嚴格的表面控制。
- 一般外車削:注重尺寸穩定性和均勻的加工痕跡。
- 精密軸:同時控制直徑公差、圓度和表面粗糙度。
- 密封表面:控製表面紋理和微觀缺陷
- 滑動表面:減少摩擦和異常磨損
- 螺紋配合面:保持穩定的螺紋輪廓和表面質量
- 高速旋轉部件:同時控製表面光潔度和跳動。
設定合理的 Ra 目標有助於防止加工能力與產品要求不匹配,同時避免不必要的精加工成本。
表面粗糙度會影響組裝
精密零件通常需要與其他零件組裝。即使尺寸檢驗結果令人滿意,明顯的刀痕、毛邊或局部刮痕也會使組裝變得困難。對於軸、襯套、定位銷和精密車削零件而言,穩定的表面狀態有助於提高組裝一致性,並減少重工和手動精加工。
在數控車削過程中,尺寸精度和表面品質需要同時控制。協調刀具選擇、切削參數和冷卻液條件有助於滿足工程圖面規定的要求。
哪些CNC車削參數會影響表面粗糙度?
車削表面品質與切削參數密切相關。許多加工缺陷並非由工具機精度不足引起,而是由於切削速度、進給量、切削深度和刀具狀態等參數組合不當所致。即使使用相同的材質、工具機和刀具,加工參數的變化也會顯著影響最終的表面粗糙度Ra值和加工形貌。
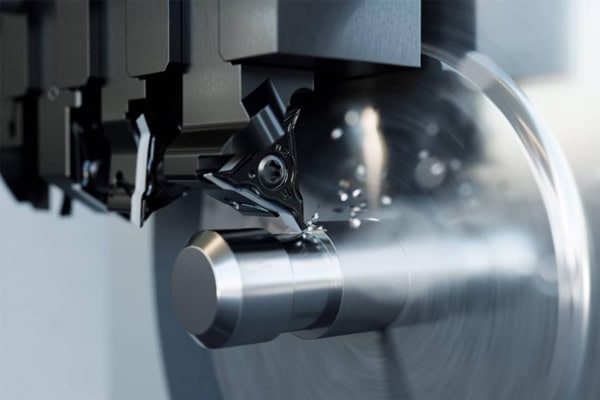
進給速度直接影響加工痕跡
進給速度是影響車削表面粗糙度的關鍵參數之一。較高的進給速度通常會在工件表面產生更明顯的理論加工痕跡,而降低進給速度雖然可以提高表面光潔度,但會增加加工時間。實際生產參數的選擇應根據刀尖圓弧半徑、材料、加工階段和尺寸要求而定。
- 採用更高的進料速率以提高粗加工效率
- 半成品加工過程中採用可控進料速率
- 在精加工過程中,仔細優化進料速率。
- 較低的進給速度可以產生更精細的加工圖案
- 進給速度過低可能會增加加工時間
- 綜合考慮刀具壽命和生產效率。
適當的進給速度控制有助於在加工效率和表面品質之間建立實際的平衡。
切削速度會影響溫度和刀具狀態
主軸轉速和切削速度會影響切削區溫度、刀具磨損和加工穩定性。鋁合金和黃銅在合適的刀具和工具機條件下通常可以採用相對較高的切削速度進行加工。而不銹鋼和鈦合金則通常需要更精確地控制熱量產生和刀具負載。
切削速度不合適會導致積屑瘤、刀具快速磨損、表面撕裂或處理痕跡不規則等問題。在精加工過程中,保持切割刃穩定對於最大限度地減少不同批次產品之間的表面品質差異尤其重要。
切削深度影響加工穩定性
切削深度主要影響材料去除量和切削負荷。粗加工可以使用較大的切削深度來高效去除多餘材料,而精加工通常需要適當的精加工餘量,以便刀具能夠一致地加工出最終表面。
如果精加工餘量過小,刀具可能會與工件表面摩擦而無法有效切削。如果餘量過大,切削力可能會增加,影響表面品質。加工程序應根據原料尺寸和零件幾何形狀,設定適當的粗加工、半精加工和精加工餘量。
如何透過選擇合適的刀具來降低CNC車削表面粗糙度?
切削刀具直接與工件接觸,因此其刃口狀況、刀尖圓弧半徑、刀具材料和幾何形狀都會影響最終的表面光潔度。對於精密數控車削項目,刀具選擇不應僅關注其切削能力,連續生產過程中的長期穩定性同樣重要。
選擇合適的刀尖半徑
刀尖圓弧半徑會影響理論加工模式。合適的刀尖圓弧半徑可以改善表面光潔度並增強切削刃強度。然而,並非越大的刀尖圓弧半徑越好。加工薄壁零件、細長軸或剛度有限的零件時,過大的刀尖圓弧半徑會增加徑向切削力,並導致振動。
- 根據車削操作選擇鼻錐半徑
- 與目標 Ra 值相符的表面處理工具
- 降低加工薄壁零件時的變形和振動風險
- 考慮細長軸的工具剛度
- 檢查小型精密零件的工具可操作性
- 加工複雜輪廓時避免干涉
刀尖半徑應與進給速度和其他切削參數適當匹配,以獲得穩定的表面質量。
根據材料選擇切削刀片
不同的材料需要不同的刀片材料和塗層。鋁合金通常需要鋒利的切割刃和高效的排屑性能。不銹鋼則需要在韌性、耐磨性和熱性能之間取得平衡。較硬的材料可能需要根據實際加工條件使用硬質合金或其他專用刀具。
穩定的刀具狀態有助於最大限度地減少刀痕和表面缺陷的變化。在大批量生產過程中,製造商還應建立刀具壽命管理程序,並在刀具磨損達到適當極限時更換刀具,以防止零件表面品質出現明顯差異。
工件夾持和工具機剛性如何影響表面品質?
即使採用合適的刀具和切削參數,不穩定的工件夾具或工具機剛性不足也會產生顯著的振動。切削振動會在工件表面形成週期性圖案,嚴重時甚至會導致尺寸偏差、刀具崩刃和局部加工缺陷。加工細長軸、薄壁套筒以及刀具或工件懸伸較長的零件時,這個問題尤其重要。
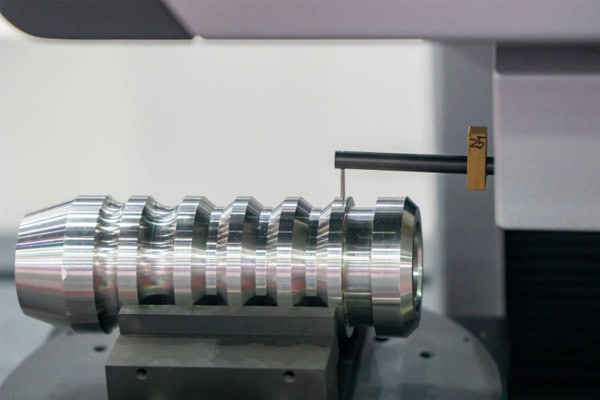
優化工件夾持以減少振動
工件夾持方式的選擇應依零件的長度、直徑、材料和結構特性而定。對於長軸,可使用尾架、中心架或隨動架在加工過程中提供額外支撐。對於薄壁零件,應嚴格控制夾緊力以防止變形。
- 盡量減少刀具懸伸
- 提高工件夾緊剛度
- 適當時使用尾架支撐
- 增加對長軸加工的支持
- 控制薄壁零件的夾緊壓力
- 檢查卡盤夾緊狀況
- 減少重複夾持工件所造成的誤差
穩定的工件夾持為精密加工提供了可靠的基礎,並有助於減少振動造成的表面缺陷。
機器狀況也需要定期檢查
主軸跳動、導軌狀況、刀塔定位精度和夾具磨損都會影響加工結果。如果工具機精度在長期運作後逐漸下降,即使加工程序保持不變,表面品質也可能下降。
對於批量數控車削生產,製造商應建立常規的工具機檢查和維護程序。首件檢驗和製程檢驗也有助於在加工條件變更影響大量零件之前及時發現並解決這些問題。
精密CNC車削如何達到穩定的Ra控制?
穩定的表面粗糙度控制需要對製程規劃、刀具、工具機狀態、冷卻和檢測進行協調管理。對於生產週期較長的精密零件,僅在一個試件上達到目標Ra值是不夠的,後續批次的生產也必須保持一致的加工條件。
建立可控的粗加工到精加工工藝
合理規劃的加工順序可以減輕精加工工序的工作量。粗加工主要用於高效去除材料,半精加工用於修正輪廓和尺寸,而精加工則用於確定最終尺寸和表面品質。對於高精度零件,根據材料和零件幾何形狀,可能需要引入額外的精加工工序。
- 粗加工過程中有效去除多餘材料。
- 在半成品加工過程中修正輪廓
- 在精加工過程中控制最終尺寸
- 根據材料調整切割參數
- 根據所需的Ra值選擇精加工工具
- 使用冷卻液控制切削溫度
- 仔細檢查關鍵表面
標準化的加工流程減少了人工調整造成的差異,有助於維持生產批次之間的品質一致性。
使用專業設備驗證表面粗糙度
表面粗糙度不應僅憑目測判斷。當工程圖上明確規定了特定的Ra值要求時,應使用專業的表面粗糙度測量設備在指定的檢測位置驗證結果。
檢測不應僅關注單一部件。也應監測不同生產批次和機器運作不同階段的變化。如果 Ra 值逐漸增加,可能的原因包括刀具磨損、切削參數變化或機器狀態問題。
檢測數據可用於及時調整刀具和加工參數,從而降低批量生產過程中表面品質不一致的風險。
如何選擇精密零件的CNC車削製造商?
當零件需要精確控製表面粗糙度、嚴格的尺寸公差和穩定的大量生產時,供應商的加工能力會直接影響最終產品品質。在選擇數控車削服務時,買家不應只考慮價格。工具機性能、材料加工經驗、檢測設備、工程溝通、生產一致性都是重要的考量。
採購前準備好完整的零件信息
清晰的工程圖有助於加工供應商準確理解零件要求。對於有特定表面粗糙度 (Ra) 要求的零件,關鍵表面應明確定義表面粗糙度規格。此外,還應提供材料、尺寸、公差、數量和特殊加工要求。
- 二維工程圖
- 3D CAD 模型
- 材料等級
- 關鍵尺寸公差
- 表面粗糙度要求
- 生產數量
- 表面處理要求
- 品質檢驗要求
更完整的資訊使工程團隊能夠更有效地評估加工可行性、刀具配置和生產計劃,並有助於產生更準確的報價。
透過樣品驗證批量加工能力
對於精密零件,樣品驗證使買家能夠在批量生產前確認尺寸、表面光潔度和組裝條件。在樣品生產過程中,可以檢查關鍵尺寸和關鍵表面,以驗證所提出的製程是否符合設計要求。
對於需要長期供應的零件,買方還可以要求相關的檢驗記錄,以便為後續生產批次建立更清晰的品質控制參考。
TiRapid 提供從原型製作到大量生產的 CNC 車削、精密 CNC 加工和製造服務。其工程團隊可依工程圖、材料規格、尺寸公差和表面光潔度要求,制定合適的加工方案。對於具有明確 Ra 值、尺寸公差和批量交付要求的項目,在報價階段提供完整的工程資訊有助於工程團隊評估加工可行性和生產要求。
透過選擇合適的刀具、切削參數、工件夾持方法、冷卻系統和檢測程序,製造商可以有效提高數控車削零件的表面品質。對於精密軸、套筒、連接器和其他旋轉零件,明確定義所需的Ra值並持續監控加工過程,比單純追求最低粗糙度值更為實際。穩定的製程控制有助於在尺寸精度、表面光潔度和批次一致性之間保持適當的平衡,同時降低返工風險並提高長期供貨可靠性。
















