
工業設備中使用的熱交換器真正的加工挑戰往往隱藏在零件內部而非外部。流道、深孔、安裝孔、密封槽和連接介面可能都整合在同一部件中。它們看起來可能只是簡單的孔和槽,但要正確加工它們需要精心的工藝規劃。客製化熱交換器的結構和尺寸也會因設備而異,因此不能簡單地按照單一的固定規格生產。對於工業設備熱交換器的數控加工,買家通常更關心零件能否根據圖紙一致地加工出來,裝配是否順暢,以及在重複生產過程中能否保持尺寸一致性。
CNC加工在工業設備熱交換器方面有哪些優勢?
熱交換器通常需要根據設備結構進行定制,這意味著其尺寸、連接介面和內部流道都可能有所不同。數控加工非常適合此類生產,因為可以透過程式調整加工路徑以適應不同的結構。對於需要原型製作、小批量生產或持續製造的工業設備專案而言,靈活性和尺寸穩定性都至關重要。
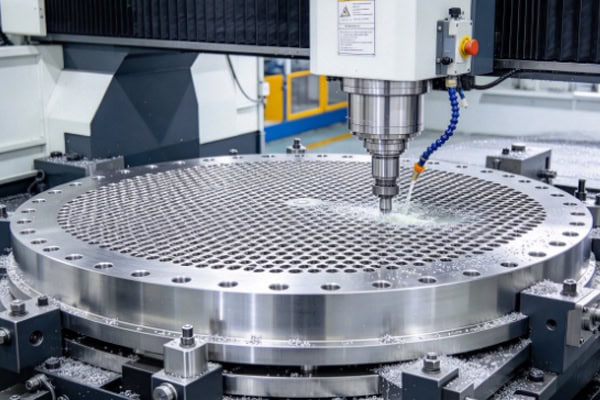
更靈活的加工方式,適用於複雜流道和介面s
熱交換器可能包含深孔、交叉孔、流道、螺紋孔和密封槽,這些結構之間具有精確的位置關係。加工不能只專注於單一尺寸,整個部件還必須能夠正確連接和組裝。
- 內部流道可根據圖面進行客製化加工,而不受單一標準規格的限制。
- 深孔和交叉孔需要合適的加工順序,以減少刀具偏轉和內部毛邊。
- 安裝孔、定位孔和連接介面可以同時控制,以保持組裝時的精確位置關係。
- 透過不同的刀具路徑可以加工出不規則的輪廓、凹槽和密封結構。
這種方法對於工業設備零件尤其適用。對於非標熱交換器,可以根據實際圖紙直接調整加工工藝,而無需為了簡化生產而改變原有設計。
更穩定的尺寸控制有助於減少組裝調整
熱交換器通常與管道、法蘭或其他設備模組連接。如果孔位或密封表面超出公差範圍,則在安裝過程中可能需要重複調整。數控加工採用預先編程的刀具路徑,並結合關鍵尺寸的檢測,以確保相同零件加工條件的一致性。
- 孔徑、孔間距和中心位置可以保持穩定,從而實現連接部件的精確安裝。
- 安裝面和法蘭面需要控制平整度,以減少組裝後的間隙或錯位。
- 密封槽可根據圖面規格進行加工,以便正確安裝密封件。
- 在批量生產過程中,可以維持經過驗證的製程,以減少生產批次之間的尺寸差異。
更容易從原型過渡到大量生產
熱交換器專案並非總是從大批量生產開始。許多工業設備專案在投入大量生產之前,都需要製作多個原型進行組裝和測試。數控加工無需像傳統加工那樣,在規格變更時重新製作大量專用刀具。圖紙更新後,加工程序和流程即可相應調整,因此數控加工非常適合從設備開發到生產的過渡階段。
不同材質的熱交換器在CNC加工方面的優先順序有何不同?
熱交換器所用材料直接影響加工方法。鋁合金相對容易加工,但薄壁結構容易受到夾緊力和切削力的影響。銅合金需要精細的毛邊和表面控制,而不銹鋼則對刀具耐用性和切削參數提出了更高的要求。不同的材料不應採用相同的加工方法。儘早確認材料牌號和加工要求,可以使後續生產更加順暢。
鋁製熱交換器:控制薄壁和深槽
鋁材因其重量輕、加工性能好而被廣泛應用於工業設備。然而,當熱交換器壁較薄時,加工過程中需要精確控制夾緊壓力和切削條件,否則零件從機床上取下後可能會出現尺寸變化。
- 薄壁區域需要合適的夾持方法,以避免因夾緊力過大而導致變形。
- 深溝加工需要有效的切屑排出,以防止切屑影響加工條件。
- 當孔間距很小時,應仔細規劃加工順序,以減少局部應力。
- 對於有表面要求的零件,還需要控製刀痕、毛邊和局部加工痕跡。
鋁材看似易於加工,但要獲得穩定的尺寸,僅僅提高切削速度是不夠的。對於大型薄壁熱交換器而言,夾持和加工順序尤其重要。
銅合金熱交換器:注意毛邊和表面狀況
銅合金具有良好的導熱性,但加工過程中可能會產生毛邊和刀具黏附。對於內部流道和精密孔,應選擇合適的切削刀具和加工參數,同時也必須妥善處理切屑排出,以防止加工殘留物影響後續使用。
不銹鋼熱交換器:刀具磨損和尺寸穩定性更為重要
不銹鋼通常具有較高的切削阻力,因此在連續生產過程中,刀具磨損是一個需要重點考慮的因素。如果刀具狀況發生顯著變化,孔徑、槽寬和表面品質也可能受到影響。對於批量生產的不銹鋼熱交換器,合理的加工間隔和檢驗點有助於減少後續返工。
| 材料 | CNC加工重點 | 常見問題 |
| 鋁合金 | 薄壁、深槽、排屑 | 變形、表面質量 |
| 銅合金 | 刀具選擇、毛邊控制 | 孔位置、表面狀況 |
| 不銹鋼 | 刀具磨損、加工參數 | 尺寸、製程穩定性 |
如何減少從熱交換器原型製作到大量生產的返工?
完成熱交換器原型並不意味著所有生產問題都已解決。一旦開始批量生產,刀具磨損、夾持條件變化以及工具機溫度都會影響尺寸。內部流道和密封介面在生產後尤其難以修正。在加工過程中持續檢查關鍵尺寸比等到所有零件加工完成後再進行全面檢查更為實際。
原型製作過程中應確認哪些關鍵尺寸?
原型檢驗不應只關注整體形狀是否與圖面相符,安裝、連接及密封位置更需特別注意。當這些關鍵尺寸得到充分驗證後,後續批量生產中通常需要的製程變更就會減少。
- 檢查安裝孔和連接孔的直徑、間距和中心位置,以確認實際組裝精度。
- 密封槽的寬度、深度和位置應分別檢查。
- 應檢查內部流道連接是否良好,以及是否有可見的毛邊和切屑殘留。
- 應監測薄壁區域加工前後的尺寸變化。
- 如果之後要進行表面處理,請事先確認該處理是否會影響最終尺寸。
關鍵尺寸不應僅在批量生產結束時進行檢查
批量加工中一個常見的問題是,最初幾個零件的尺寸符合公差要求,但隨著生產批次的推進,尺寸會逐漸改變。刀具使用量的增加、溫度的變化或夾具的偏差都會影響加工結果。諸如孔徑、孔間距、密封槽尺寸和平整度等關鍵尺寸應在計劃的生產檢查點進行檢查,以便在所有零件加工完成之前及時發現並解決尺寸變化。
去毛邊和內部清潔也是加工品質的一部分。
熱交換器內部結構眾多。加工後若殘留金屬屑、毛邊或冷卻液殘留,可能會影響後續安裝及流體流動。深孔和交叉流道尤其難以透過簡單的手工擦拭進行清潔,因此應根據零件的實際結構制定清潔和檢查方案。
| 檢驗項目 | 主要檢查內容 | 主要目的 |
| 尺寸 | 長度、寬度、厚度、孔徑 | 核實基本尺寸 |
| 洞位 | 孔間距、中心位置、孔深度 | 確保介面準確 |
| 平坦度 | 安裝面、法蘭面 | 保持組裝穩定性 |
| 密封結構 | 溝槽寬度和深度 | 確保介面匹配良好 |
| 內部流道 | 連接處、毛邊、殘留物 | 保持通道狀況 |
| 外觀 | 工具痕跡、刮痕、毛刺 | 確認加工條件 |
選擇工業設備熱交換器數控加工供應商時,應考慮哪些能力?
熱交換器是典型的客製化工業設備零件。真正考驗加工供應商的,不僅僅是他們是否擁有數控機床,而是他們的團隊能否理解複雜的圖紙,加工不同的材料,並提供完整的尺寸檢驗和過程控制。當需要重複訂購時,生產出一個合格的零件只是開始,長期保持穩定的生產更為重要。
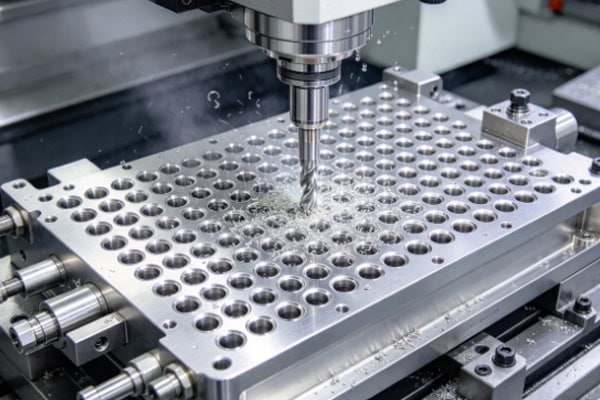
處理複雜結構的能力直接影響加工結果。
對於具有深孔、交叉流道、薄壁和多個介面的熱交換器,設備和製程必須與零件結構相符。如果加工團隊能夠預先分析刀具進給、夾持位置和加工順序,則生產過程中所需的製程變更就會減少。
- 對於客製化的非標熱交換器而言,加工複雜孔型和內部結構的能力非常重要。
- 正確的夾持策略有助於降低加工薄壁零件時的變形風險。
- 加工參數可以根據材料特性進行調整,而不是對每種材料都採用相同的條件。
- 從原型製作到大量生產的穩定流程過渡有助於支持持續生產。
檢測能力應與所需的組件精度相匹配
熱交換器檢定不僅包括長度、寬度和高度。孔的位置、平面度、密封槽以及內部結構也需要注意。成品部件能否依圖要求進行檢驗,直接影響最終交付狀態。對於公差要求較高的工業設備零件,清晰的檢驗流程有助於減少重複組裝調整。
對於持續進行的訂單,批次一致性更為重要。
當熱交換器需要長期供應時,採購不應只專注於首個原型。重複使用已驗證的加工程序、管理刀具狀態、持續監控關鍵尺寸以及保持批次間加工結果的一致性,這些都會影響長期生產。對於工業設備製造商而言,穩定的生產和交付通常比單筆訂單的加工速度更為重要。
工業設備熱交換器加工的主要挑戰在於內部流道、連接介面、密封結構以及材料特性。 CNC加工可根據不同圖紙進行定制,並支援從原型到批量生產的平穩過渡。提前規劃加工流程、關鍵尺寸檢測、去毛邊和清潔,可以減少組裝調整和返工,同時確保零件以更穩定的狀態進入工業設備生產。 TIRAPID為工業設備熱交換器提供CNC加工服務,可根據不同的材料、結構和精度要求進行客製化加工。
















