
定制零件的铝数控加工服务
我们提供全面的 CNC 铝加工服务,从设计到原型制作,确保为小批量生产提供全面支持。
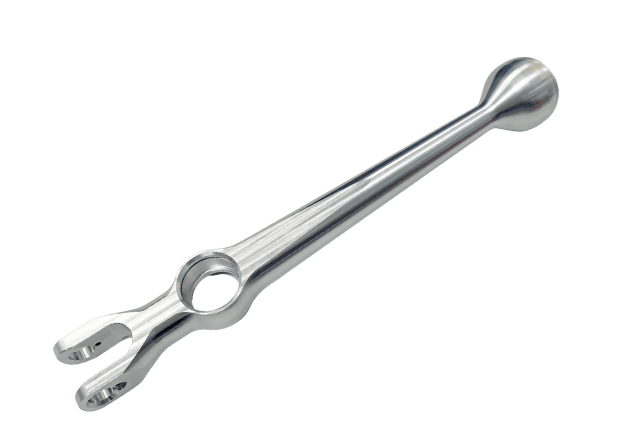
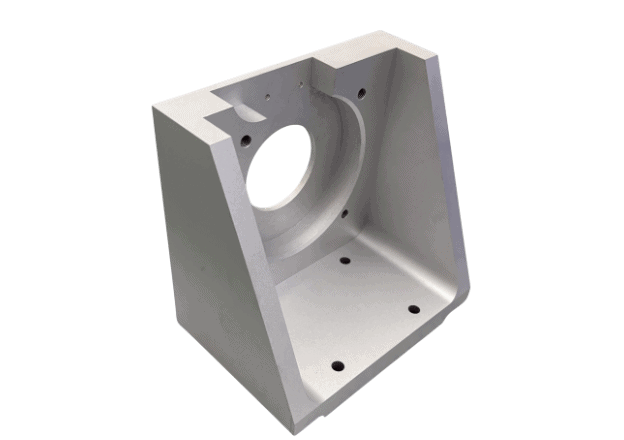
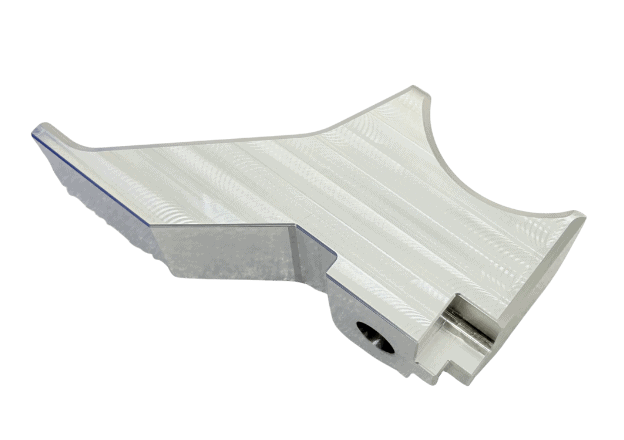
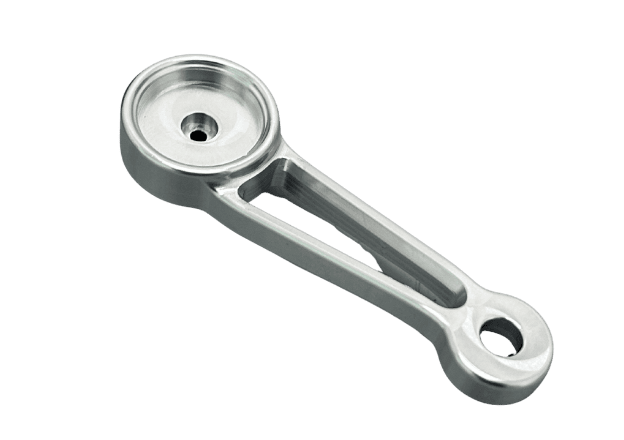
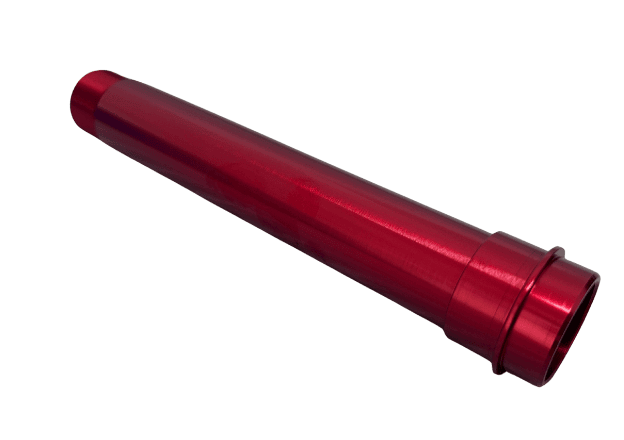
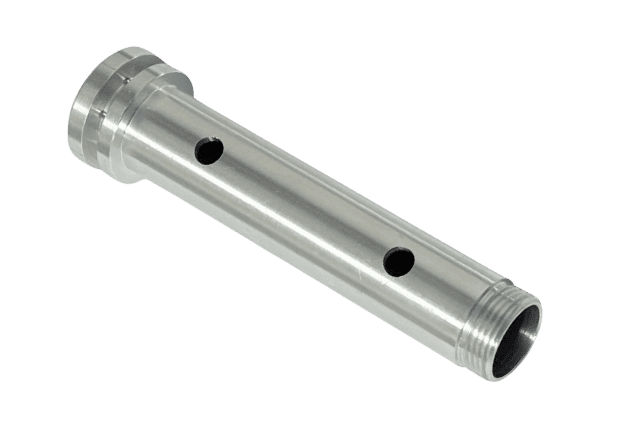
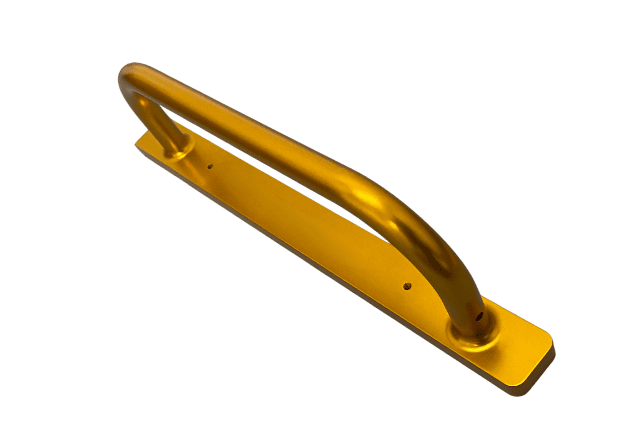
铝CNC加工
铝以其强度高、重量轻、导热导电性能优异以及耐腐蚀性而闻名,是数控加工的理想材料。TiRapid 提供包括 6061、7075 和 2024 在内的多种铝合金,确保性能与成本效益的完美结合。我们为航空航天、医疗和汽车等行业提供精密加工、快速交付和卓越品质。
- 优异的耐腐蚀性
- 卓越的机械加工性能
- 具有成本效益的解决方案
- 环保可回收
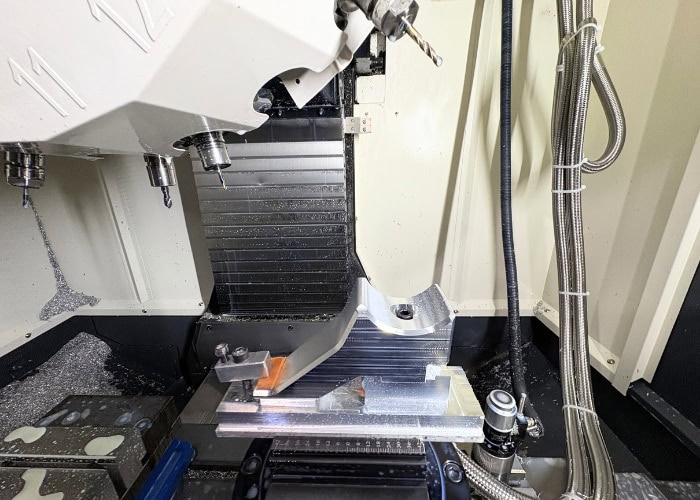
机加工铝材能力
价格筛选 | $$ $$$ |
邮寄时间 | 3〜10天 |
室壁厚度 | 0.2毫米(0.0079英寸) |
公差 | ±0.005毫米(±0.00019英寸) |
迷你零件尺寸 | 1x1x1mm (0.039×0.039×0.039″) |
最大零件尺寸 | 130×63.5×63.5cm (511x255x255″) |
加工选项 | 数控铣削(三轴 | 四轴 | 五轴)| 数控车削 | 电火花加工 | 线切割 | 水刀切割 | 磨削 | 钻孔 | 表面精加工 |
表面处理选项 | 标准(铣削态)| 喷砂 | 滚磨 | 阳极氧化(II型或III型)| 钛阳极氧化 | 聚四氟乙烯浸渍硬质阳极氧化 | 化学转化膜(铬酸盐转化膜)|钝化 | 粉末涂装 | 电解抛光 | 抛光 | 刷镀 | 化学镀镍 | 镀银 | 镀金 | 镀锌 |
铝材料选项
| 铝牌号 | 拉伸强度(MPa) | 屈服强度 (MPa) | 疲劳强度(MPa) | 断裂伸长率 (%) | 硬度(HRC) | 硬度 (HRB) | 密度(克/厘米^3) |
| 铝6060 |铝镁硅| 3.3206 | 210-240 | 170-210 | 80-100 | 12-14 | 30-40 | 80-90 | 2.7 |
| 铝6063 |铝镁0.7硅| 62400 | EN AW-6063 | 210-240 | 170-210 | 80-100 | 12-14 | 25-35 | 60-80 | 2.7 |
| 铝 5052-H32 |铝镁2.5 | 3.3523 | 5052 EN AW-XNUMX | 230-250 | 195-210 | 110-120 | 12-15 | 25-35 | 60-70 | 2.7 |
| 铝 6061-T651 | AlMg1SiCu | 3.3211 | 65028 | 310-350 | 250-310 | 150-180 | 12-16 | 35-45 | 70-90 | 2.7 |
| 铝 5083-H111 | AlMg4.5Mn0.7 | 3.3547 | 54300 | 315-380 | 260-300 | 160-200 | 12-15 | 35-45 | 75-85 | 2.7 |
| 5086铝|AlMg4.5Mn0.7 | 315-450 | 270-330 | 160-200 | 12-15 | 35-45 | 70-80 | 2.7 |
| 铝 6082-T651 | Alsi1MgMn | 3.2315 | 64430 | 330-420 | 270-330 | 180-220 | 12-16 | 40-50 | 80-90 | 2.7 |
| 铝 MIC-6 | EN AW-MIC-6 | 345-400 | 310-360 | 180-200 | 12-14 | 25-40 | 60-80 | 2.7 |
| 铝 2017A | AlCu4MgSi | 3.1325 | 24530 | 470-520 | 350-400 | 140-180 | 10-12 | 40-50 | 85-95 | 2.81 |
| 铝 2024-T351 | AlCu4Mg1 | 3.1355 | 24530 | 470-520 | 420-470 | 150-180 | 12-14 | 50-60 | 90-100 | 2.78 |
| 铝 7075-T651 | AlZn5.5MgCu | 3.4365 | 76528 | 570-600 | 510-530 | 300-350 | 10-12 | 60-70 | 90-100 | 2.81 |
| 铝7050 |铝锌六铜镁锆 | 6 | EN AW-3.4144 | 570-600 | 480-520 | 290-330 | 12-14 | 50-60 | 85-95 | 2.82 |
CNC 铝设计的成本节省技巧
1. 为内部垂直边缘添加半径
在内部垂直边缘(尤其是在拐角处)添加圆角有助于减少刀具磨损并最大程度降低损坏风险,从而提高加工效率。这种简单的修改可确保更平滑的切削,防止锋利的边缘造成刀具损坏并减慢加工速度。为了获得最佳性能,建议拐角半径至少为型腔深度的三分之一。
2.限制腔体的深度
限制型腔深度可以显著降低加工成本。型腔越深,加工时间越长,并且可能需要特殊的刀具或多轴系统。一般规则是将型腔深度保持在不超过其宽度的四倍,以最大限度地减少耗时且昂贵的操作。
3.增加薄壁的厚度
增加薄壁的厚度有助于提高尺寸稳定性,并降低加工过程中变形的可能性。薄壁通常容易产生振动,难以精确加工。较厚的壁厚可确保更一致的材料去除,并缩短加工时间。
4. 使用标准孔尺寸
标准孔尺寸不仅减少了额外的加工步骤,还降低了刀具和检测成本。使用标准钻头尺寸可以加快生产速度,因为需要更换和调整的刀具更少。这也有助于保持加工成本的低廉和稳定。
5. 仅在必要时指定公差
定义严格的公差会不必要地增加加工成本。仅当零件功能至关重要时才指定最严格的公差。对于大多数非关键特征,标准公差已足够,从而减少加工时间和成本。
6.考虑材料的可加工性
材料的可加工性直接影响 CNC 加工的成本和速度。铝等易于加工的材料可以减少加工时间和刀具磨损。在设计零件时,应考虑使用可加工性更高的材料,以优化性能和成本效益。
常见问题
为什么选择铝材料作为数控加工零件?
铝因其优异的加工性能、较高的强度重量比、耐腐蚀性和低成本而成为CNC加工的热门选择。铝用途广泛,适用于各行各业,并且可以轻松定制成各种形状和尺寸。
CNC加工铝材要花多少钱?
CNC 铝加工的成本取决于多种因素,包括材料等级、设计复杂程度、公差、数量以及所需的表面光洁度。平均而言,与其他金属相比,铝加工成本相对较低,尤其是 6061 和 7075 等常见等级。定制、专用工具和更严格的公差可能会增加成本,但铝的可加工性和成本效益通常使其成为原型设计和批量生产的首选。
什么是 CNC 铝加工?
CNC铝加工是一种精密制造工艺,利用计算机控制的机器根据特定的设计要求对铝部件进行切割、成型和成形。该工艺涉及CNC铣削、CNC车削和钻孔等多种技术,可制造高精度、复杂且定制化的部件。6061、7075和2024等铝合金因其在强度、可加工性和成本方面的理想平衡而常用于机械加工。
哪些行业使用 CNC 铝加工?
CNC 铝加工广泛应用于航空航天、汽车、医疗、电子和机器人等多个行业。在航空航天领域,铝零件因其轻量化和高强度的特性而备受青睐。汽车行业受益于铝的高强重比,可以减轻车辆重量,从而提高燃油效率。在医疗器械领域,铝具有耐用性和耐腐蚀性;而在电子和机器人领域,铝则因其精密和轻量化的特性而备受青睐。
CNC 加工铝零件的公差是多少?
CNC 加工铝制零件的公差范围从标准零件的 ±0.05 毫米到高精度零件的 ±0.005 毫米。具体公差取决于零件的复杂程度、材料等级和 CNC 设备的性能。一般应用的公差通常为 ±0.1 毫米至 ±0.02 毫米,而航空航天、医疗和高性能行业通常需要更严格的公差。