
Trong gia công phay CNC hiện đại, cắt tốc độ cao đã trở thành phương pháp chủ đạo để nâng cao hiệu quả. Tuy nhiên, một vấn đề tưởng chừng đơn giản nhưng lại vô cùng khó khăn vẫn luôn làm đau đầu các kỹ sư – đó là việc bẻ phôi. Đặc biệt đối với hợp kim nhôm, thép không gỉ và các vật liệu có độ dẻo cao, phôi thường xuất hiện dưới dạng các sợi rối, tích tụ hoặc thậm chí quấn quanh dụng cụ cắt. Điều này không chỉ ảnh hưởng đến chất lượng bề mặt mà còn có thể dẫn đến sứt mẻ dụng cụ cắt hoặc thậm chí làm máy ngừng hoạt động. Nhiều người cho rằng đó chỉ là vấn đề về thông số, nhưng trên thực tế, việc bẻ phôi kém hiệu quả trong gia công phay tốc độ cao là một vấn đề mang tính hệ thống, liên quan đến đặc tính vật liệu, hình dạng dụng cụ, lực cắt và không gian thoát phôi.
Tại sao việc bẻ phôi lại khó khăn hơn trong phay tốc độ cao so với cắt tốc độ thấp?
Cắt tốc độ cao không nhất thiết có nghĩa là dễ điều khiển hơn—trên thực tế, nó làm trầm trọng thêm nhiều vấn đề tiềm ẩn.
Thời gian biến dạng cắt cực ngắn
Trong gia công phay tốc độ cao, thời gian biến dạng vật liệu dưới tác động của dụng cụ cắt cực kỳ ngắn, dẫn đến một loạt các phản ứng dây chuyền.
- Các mảnh vụn bị kéo giãn cưỡng bức trong một thời gian rất ngắn thay vì gãy tự nhiên dưới tác động của lực cắt ổn định.
- Vùng biến dạng do lực cắt trở nên tập trung cao độ, giúp dễ dàng tạo ra các mảnh vụn dài liên tục.
- Biến dạng dẻo xảy ra quá nhanh nên không kịp hình thành các vết nứt nhỏ và điểm gãy.
- Nhiệt độ cục bộ tăng nhanh, gây ra hiện tượng "mềm" tạm thời và tăng độ dẻo.
- Quá trình cắt này giống với "kéo dây tốc độ cao" hơn là cắt từng đoạn.
Kết quả cuối cùng là những con chip có hình dạng giống như những sợi kim loại được kéo giãn hơn là những đoạn ngắn lý tưởng.
Nhiệt độ cao làm cho vật liệu trở nên dính hơn.
Sự tập trung nhiệt sinh ra trong quá trình gia công tốc độ cao làm thay đổi trực tiếp tính chất của vật liệu.
- Hợp kim nhôm dễ bị hình thành các cạnh tích tụ và phoi dài hơn ở nhiệt độ cao.
- Thép không gỉ mềm đi khi tiếp xúc với nhiệt, làm tăng độ bền và khiến việc gãy vỡ trở nên khó khăn hơn.
- Ma sát tăng lên trên bề mặt cào khiến phoi bị kéo lê và trượt dọc theo dụng cụ.
- Các mảnh vụn gỗ sẽ mềm ra trong đường dẫn thoát, dẫn đến bị dính, tích tụ hoặc tắc nghẽn.
- Nhiệt độ cao cục bộ có thể gây ra hiện tượng "kết dính giống như hàn" trên bề mặt chip.
Nhiệt độ càng cao, càng khó bẻ vụn chip.
Chuyển động đồng bộ giữa dụng cụ và phôi
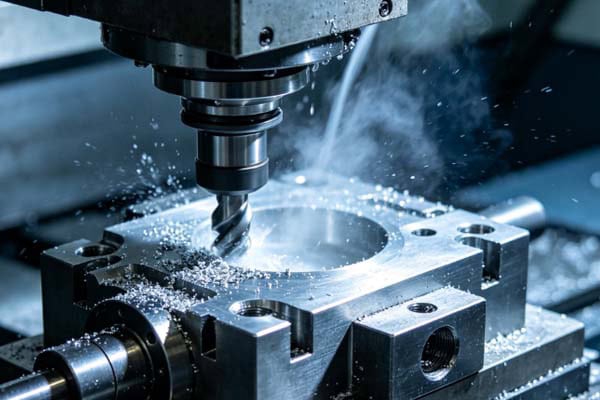
Trong gia công phay CNC tốc độ cao, chuyển động của phoi cũng thay đổi đáng kể. Phoi được đẩy ra với tốc độ cao nhưng vẫn duy trì tính liên tục. Cắt nhiều lưỡi khiến phoi kéo nhau thành chuỗi dài. Khoảng cách giữa các lưỡi cắt nhỏ không đủ không gian cho sự gãy vỡ tự nhiên. Hướng của phoi thay đổi nhanh chóng theo đường chạy dao, làm cho quỹ đạo không ổn định. Phoi đã được hình thành hoàn chỉnh trước khi rời khỏi vùng cắt. Về cơ bản, việc bẻ phoi trở thành vấn đề kiểm soát nhịp điệu và quỹ đạo hình thành phoi.
Tại sao thiết kế dụng cụ lại quyết định sự thành công của việc bẻ phôi?
Nhiều vấn đề về gãy phôi đã tồn tại ngay từ khâu lựa chọn dụng cụ.
Hình dạng chip được quyết định bởi hình học.
Hình dạng hình học của dụng cụ cắt ảnh hưởng trực tiếp đến việc phoi có bị vỡ hay không.
- Góc xoắn ốc lớn: quá trình hút chân không diễn ra trơn tru nhưng có xu hướng tạo thành các mảnh vụn dạng dải dài.
- Góc xoắn nhỏ: dễ tạo ra sự tập trung ứng suất và các điểm gãy.
- Lưỡi cắt sắc bén: lực cắt thấp hơn nhưng tạo ra nhiều phôi vụn liên tục hơn.
- Lưỡi cùn: dễ bẻ vụn phôi hơn nhưng sinh nhiệt và chịu tải cao hơn.
- Các rãnh bẻ phoi: thúc đẩy quá trình vỡ vụn bằng cách làm cho phoi bị uốn cong.
- Bán kính mũi: ảnh hưởng đến bán kính xoắn của chip và nhịp điệu hình thành.
Mấu chốt không phải là cắt nhanh hơn, mà là làm cho phoi vỡ ra ở đúng vị trí.
Hiệu ứng lớp phủ và ma sát
Trong gia công phay CNC tốc độ cao, lớp phủ không chỉ ảnh hưởng đến tuổi thọ dụng cụ mà còn ảnh hưởng đến khả năng bẻ phôi.
- Lớp phủ ma sát thấp giúp giảm lực cản, cho phép các mảnh vụn trượt ra dễ dàng hơn.
- Giảm ma sát có thể làm giảm số điểm khởi phát nứt gãy.
- Lớp phủ có độ bôi trơn cao có thể làm tăng xu hướng tạo mảnh vụn dài ở một số vật liệu.
- Lớp phủ chịu nhiệt giúp giảm hiện tượng bám dính nhưng có thể làm thay đổi sự phân bố nhiệt và vị trí nứt vỡ.
- Lớp phủ nhiều lớp làm thay đổi góc uốn cong của chip, khiến hành vi trở nên khó dự đoán hơn.
- Sự mài mòn lớp phủ gây ra những thay đổi đột ngột về ma sát, dẫn đến hiện tượng bẻ phôi không ổn định.
Mấu chốt nằm ở việc cân bằng ma sát, nhiệt độ và việc hút phôi.
Tác động tiềm ẩn của sự hao mòn dụng cụ
Những thay đổi về tình trạng dụng cụ thường là dấu hiệu sớm của sự hỏng hóc do bẻ phôi.
- Lưỡi cùn làm thay đổi quá trình cắt từ cắt xén sang ép đùn, khiến phoi khó vỡ hơn.
- Hiện tượng mẻ cục bộ gây ra lực cắt không đều, dẫn đến sự hình thành phôi không ổn định.
- Sự bong tróc lớp phủ làm tăng ma sát, thúc đẩy sự bám dính của phôi và hình thành các chuỗi dài.
- Sự tích tụ nhiệt làm tăng thời gian phoi lưu lại trên dụng cụ, dẫn đến phoi bị kéo dài hơn nữa.
- Hiện tượng lệch tâm dụng cụ hoặc kẹp phôi không đúng cách cũng có thể gây ra hiện tượng phôi vụn phát triển bất thường định kỳ.
Nhiều vấn đề về gãy chip về cơ bản là do các công cụ hoạt động ngoài điều kiện thiết kế ban đầu.
Tại sao việc cân bằng các thông số phay CNC để tối ưu hóa việc bẻ phôi lại khó khăn đến vậy?
Việc phá vỡ cấu trúc chip và hiệu quả thường mâu thuẫn với nhau một cách tự nhiên.
Mâu thuẫn giữa lượng thức ăn và tốc độ
Tốc độ tiến dao quá thấp tạo ra phôi mỏng, không đủ sức chịu tải để gãy. Tốc độ tiến dao quá cao tạo ra phôi dày, quấn quanh dụng cụ cắt. Tốc độ trục chính quá cao làm tăng nhiệt độ và độ dẻo của vật liệu. Tốc độ quá thấp dẫn đến cắt không liên tục và tạo ra phôi dài. Khoảng giới hạn gãy phôi rất hẹp và cần điều chỉnh tinh tế. Do đó, các thông số phải được tối ưu hóa động dựa trên điều kiện vật liệu và dụng cụ cắt.
Ảnh hưởng của độ sâu và chiều rộng vết cắt
Quá trình hình thành chip bị ảnh hưởng bởi nhiều yếu tố tương tác lẫn nhau.
- Độ sâu cắt nhỏ: tạo ra các mảnh vụn dài, liên tục và ít bị vỡ.
- Độ sâu cắt lớn: tải trọng cao hơn nhưng áp suất hút tăng lên.
- Độ rộng vết cắt quá mức: sự giãn nở phoi theo chiều ngang tạo thành cấu trúc dạng dải.
- Chiều rộng không đồng đều: sự tập trung ứng suất cục bộ và các điểm gãy không ổn định.
- Cắt gián đoạn: độ dài mảnh vụn không đều và nhịp độ không ổn định.
Việc cắt gọt hình học tự nó "lập trình" hoạt động của chip.
Ảnh hưởng tiềm ẩn của đường chạy dao
Trong gia công CNC, thiết kế đường chạy dao ảnh hưởng trực tiếp đến hành vi của phôi vụn.
- Gia công phay ngược chiều: cắt êm hơn nhưng tạo ra nhiều phoi vụn liên tục.
- Gia công phay truyền thống: lực tác động mạnh hơn, dễ dàng bẻ vụn phoi cục bộ hơn nhưng rủi ro bề mặt cao hơn.
- Thay đổi đường đi đột ngột: kéo giãn các mảnh vụn thành những sợi dài.
- Các đường đi dài thẳng: dòng chảy phôi dài ổn định và tích tụ liên tục.
- Thay đổi hướng thường xuyên: làm gián đoạn nhịp điệu của chip nhưng có thể gây tích tụ cục bộ.
- Các khúc cua tốc độ cao: sự thay đổi tải đột ngột gây ra cả hiện tượng gãy chip và rối chip.
Về cơ bản, đường chạy dao "điều phối nhịp điệu hình thành phôi".
Tại sao việc hút chân không và làm mát chip lại quan trọng như nhau?
Phá vỡ đá vụn chỉ là bước đầu tiên—thử thách thực sự là việc sơ tán.
Không đủ không gian thoát phôi
Trong gia công CNC, việc kiểm soát phoi ảnh hưởng trực tiếp đến độ ổn định và chất lượng sản phẩm cuối cùng.
- Tích tụ phoi dẫn đến hiện tượng cắt thứ cấp và sai lệch kích thước.
- Việc gia công lại nhiều lần làm tăng độ mài mòn và rút ngắn tuổi thọ dụng cụ.
- Các mảnh vụn dài có thể quấn quanh trục chính hoặc giá đỡ dụng cụ, gây ra thời gian ngừng hoạt động hoặc rủi ro về an toàn.
- Mảnh vụn kim loại có thể làm xước bề mặt gia công, làm tăng đáng kể độ nhám.
- Việc thoát nước kém cũng làm tăng nhiệt độ cục bộ, càng làm trầm trọng thêm tình trạng vỡ vụn của đá dăm.
Việc bẻ phoi thành công không đồng nghĩa với việc gia công thành công — việc hút phoi ra ngoài mới hoàn tất quá trình.
Các phương pháp làm mát ảnh hưởng đến việc phá vỡ chip.
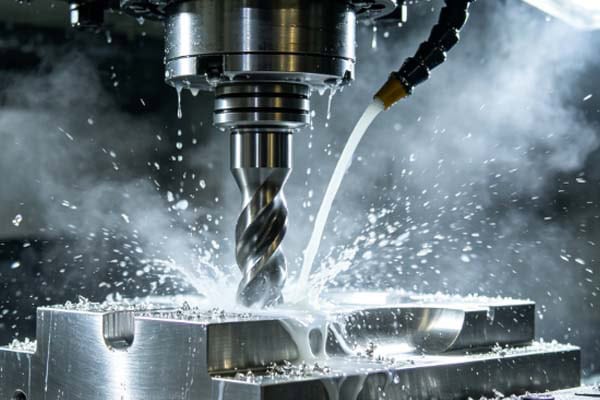
Hệ thống làm mát đóng vai trò như những bộ điều chỉnh ngầm trong quá trình bẻ phoi. Chất làm mát áp suất cao thúc đẩy sự gãy vỡ bằng cách tác động trực tiếp vào gốc phoi. Làm mát bằng không khí chủ yếu làm giảm tiếp xúc thứ cấp nhưng khả năng bẻ vỡ yếu hơn. Bôi trơn làm thay đổi điều kiện ma sát và có thể làm dịch chuyển vị trí gãy vỡ. Hướng dòng chất làm mát ảnh hưởng đến quỹ đạo và hình dạng xoắn của phoi. Sự dao động của dòng chảy có thể làm mất ổn định nhịp điệu bẻ phoi. Trong một số trường hợp, bản thân hệ thống làm mát có thể được coi là một công cụ hỗ trợ bẻ phoi.
Trong gia công phay tốc độ cao, việc kiểm soát phoi kém không phải do vật liệu “không thể cắt được”, mà do quá trình hình thành, cuộn xoắn và thoát phoi mất kiểm soát. Điều này bị ảnh hưởng bởi độ dẻo của vật liệu, hình dạng dao cắt, nhiệt lượng cắt, thông số gia công và thiết kế hệ thống thoát phoi. Để cải thiện vấn đề này, toàn bộ hệ thống phay CNC phải được tối ưu hóa một cách tổng thể thay vì chỉ điều chỉnh một thông số duy nhất. Chỉ khi đó mới đạt được sự cân bằng giữa việc bẻ phoi ổn định và hiệu quả gia công. Nếu bạn đang gặp khó khăn với các vấn đề bẻ và thoát phoi, TiRapid có thể cung cấp các giải pháp tối ưu hóa gia công tốc độ cao và giải pháp CNC chuyên nghiệp để giúp cải thiện tính ổn định của quy trình.
















