
Gia công CNC các chi tiết nhựa được sử dụng rộng rãi trong sản xuất thiết bị công nghiệp, sản phẩm điện tử, linh kiện ô tô, vỏ thiết bị y tế, máy móc tự động hóa và các cấu kiện kết cấu chính xác. Trong quá trình sản xuất, nhiều chi tiết nhựa cần các lỗ lắp ráp, lỗ định vị, lỗ ren, lỗ xuyên, lỗ mù và lỗ có hình dạng bất thường. Cấu trúc lỗ này không chỉ quyết định cách các bộ phận được kết nối mà còn ảnh hưởng đến độ chính xác lắp ráp, độ bền kết cấu và độ ổn định hoạt động của thiết bị. Trong số các quy trình gia công CNC phổ biến, cả khoan CNC và phay CNC đều có thể tạo ra lỗ, nhưng hai phương pháp này khác nhau đáng kể về chuyển động của dụng cụ, phương pháp loại bỏ vật liệu, hiệu quả gia công và kiểm soát kích thước.
Nhựa có đặc tính gia công khác với kim loại. Các vật liệu như ABS, POM, nylon, PC và PEEK khác nhau về độ cứng, độ dẻo dai, độ dẫn nhiệt và khả năng phục hồi đàn hồi. Một số loại nhựa dễ bị hình thành bavia, tích tụ phoi và biến dạng nhiệt cục bộ trong quá trình cắt. Các chi tiết thành mỏng cũng có thể bị ảnh hưởng bởi áp lực kẹp và lực cắt. Do đó, việc lựa chọn giữa khoan và phay không nên chỉ phụ thuộc vào đường kính lỗ. Cần phải đánh giá cả bản vẽ chi tiết, hình dạng lỗ, dung sai kích thước, độ sâu gia công và các yêu cầu lắp ráp tiếp theo.
Nguyên lý khoan và phay CNC khác nhau ở điểm nào?
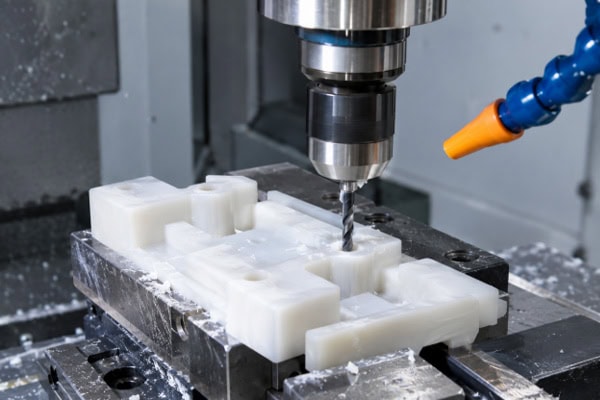
Sự khác biệt rõ ràng nhất giữa khoan và phay CNC nằm ở chuyển động của dụng cụ cắt. Khoan chủ yếu dựa vào mũi khoan quay, di chuyển dọc theo trục lỗ, dần dần loại bỏ vật liệu để tạo thành lỗ. Phay thường sử dụng các dụng cụ quay như dao phay ngón để loại bỏ vật liệu thông qua chuyển động tương đối giữa dụng cụ và phôi dọc theo một đường dẫn được xác định trước. Cả hai phương pháp đều có thể được thực hiện trên các trung tâm gia công CNC, nhưng hình dạng lỗ và đường gia công phù hợp của chúng khác nhau.
Khoan CNC thích hợp cho các lỗ tròn thông thường.
Gia công khoan CNC thường sử dụng mũi khoan xoắn hoặc mũi khoan chuyên dụng được thiết kế cho gia công nhựa. Chương trình gia công điều khiển tốc độ trục chính, tốc độ tiến dao và độ sâu khoan theo yêu cầu của bản vẽ, cho phép dụng cụ đi vào phôi dọc theo một trục đã được xác định trước cho đến khi đạt được kích thước quy định. Đối với các chi tiết nhựa có đường kính lỗ cố định và cấu trúc đơn giản, việc khoan thường không yêu cầu đường chạy dao phức tạp, và việc thiết lập chương trình tương đối dễ dàng. Các ứng dụng phổ biến bao gồm lỗ bu lông trong giá đỡ bằng nhựa, lỗ lắp đặt trong vỏ thiết bị, lỗ định vị trong các bộ phận cơ khí và lỗ dẫn hướng cho các mối nối vít. Khi gia công vỏ thiết bị điện tử và các tấm nhựa công nghiệp, khoan CNC có thể liên tục tạo ra các lỗ theo tọa độ được xác định trước nếu nhiều lỗ có cùng đường kính và vị trí của chúng được chỉ định rõ ràng trong bản vẽ.
Các đặc điểm chính của hoạt động khoan bao gồm:
Đường gia công đơn giản: Dao cắt chủ yếu di chuyển dọc theo trục lỗ, giúp việc lập trình tương đối đơn giản và phù hợp cho việc gia công lặp đi lặp lại các lỗ tròn có cùng thông số kỹ thuật.
Hiệu quả sản xuất cao: Đối với các chi tiết có đường kính lỗ đồng nhất và số lượng lỗ lớn, việc khoan thường có thể giảm thời gian gia công cần thiết cho mỗi lỗ.
Lựa chọn dụng cụ đơn giản: Có thể lựa chọn mũi khoan phù hợp dựa trên đường kính, độ sâu lỗ cần khoan và vật liệu nhựa, giúp dễ dàng thiết lập các quy trình gia công tiêu chuẩn.
Việc loại bỏ phoi cần được chú ý: Nếu phoi nhựa tích tụ bên trong lỗ, ma sát giữa dụng cụ và thành lỗ có thể tăng lên, gây ra hiện tượng nóng cục bộ, hư hỏng thành lỗ hoặc sai lệch kích thước.
Đối với các lỗ sâu, các chi tiết nhựa thành mỏng và các bộ phận có yêu cầu nghiêm ngặt về đường ra của lỗ, phương pháp cấp phôi và thoát phôi cũng phải được kiểm soát cẩn thận. Khi cần thiết, các phương pháp như cấp phôi từng bước và rút dao gián đoạn có thể giúp ngăn ngừa tắc nghẽn phôi. Đối với các loại nhựa dễ hình thành bavia hoặc bị vỡ ở đường ra của lỗ, hình dạng mũi khoan và các thông số gia công cũng nên được điều chỉnh theo đặc tính vật liệu.
Gia công phay CNC tạo lỗ xuyên suốt đường chạy dao.
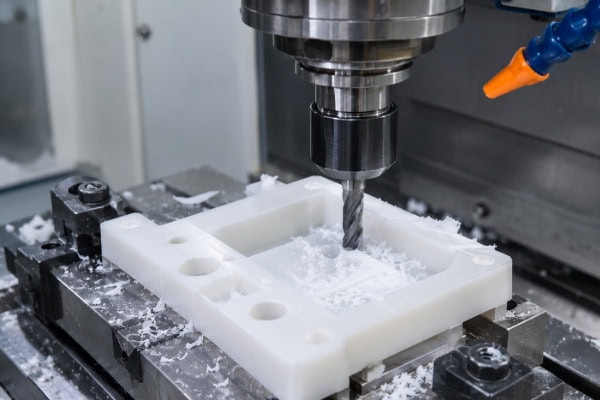
Gia công phay CNC thường sử dụng các dụng cụ quay như dao phay ngón để gia công các lỗ bằng phương pháp nội suy tròn, nội suy xoắn ốc hoặc cắt nhiều lớp. Không giống như mũi khoan chủ yếu di chuyển theo hướng trục, dao phay có thể di chuyển theo các đường dẫn được lập trình trong mặt phẳng phôi. Điều này cho phép nó gia công các lỗ tròn có đường kính khác nhau, cũng như các rãnh dài, các lỗ hình vuông và các lỗ có hình dạng bất thường khác. Ví dụ, một số tấm thiết bị bằng nhựa yêu cầu các lỗ lắp đặt không tiêu chuẩn để phù hợp với các đầu nối hoặc không gian lắp ráp cụ thể. Mũi khoan có đường kính cố định có thể không tạo ra hình dạng cần thiết, trong khi gia công phay CNC có thể dần dần tạo ra hình dạng được chỉ định trong bản vẽ bằng cách điều khiển chuyển động của dụng cụ theo đường dẫn được lập trình.
Các đặc điểm chính của quá trình nghiền bao gồm:
Khả năng thích ứng cao với nhiều hình dạng lỗ: Máy có thể gia công các lỗ tròn tiêu chuẩn, rãnh dài, lỗ có hình dạng bất thường và các lỗ có biên dạng bên trong đặc biệt.
Điều chỉnh đường kính linh hoạt: Trong giới hạn hành trình của dụng cụ và máy, đường kính lỗ mục tiêu có thể được điều chỉnh bằng cách thay đổi đường gia công, giảm sự phụ thuộc vào các mũi khoan chuyên dụng có đường kính khác nhau.
Thích hợp cho gia công nhiều giai đoạn: Có thể thực hiện gia công thô trước, sau đó là các bước gia công tinh để kiểm soát đường kính và hình dạng lỗ, đáp ứng các yêu cầu kích thước khắt khe hơn.
Các thông số gia công cần được phối hợp chặt chẽ: Đường chạy phay, đường kính dao, chiều sâu cắt và tốc độ tiến dao đều ảnh hưởng đến chất lượng thành lỗ, thời gian gia công và kích thước cuối cùng.
Gia công phay CNC không nhất thiết mang lại độ chính xác cao hơn so với khoan. Độ chính xác thực tế còn phụ thuộc vào độ cứng vững của máy, độ lệch tâm của dụng cụ, độ ổn định của đồ gá, lực cắt và biến dạng vật liệu. Đối với các lỗ tròn đơn giản, tiêu chuẩn, khoan thường dễ thực hiện hơn. Đối với các hình dạng lỗ phức tạp hoặc cấu trúc đòi hỏi độ hoàn thiện chính xác cao, phay thường mang lại nhiều ưu điểm hơn.
Sự khác biệt chính giữa gia công khoan và phay CNC đối với các chi tiết nhựa là gì?
Khi đánh giá hai quy trình gia công này, cần xem xét hình dạng lỗ, độ chính xác kích thước, hiệu quả gia công và chất lượng bề mặt. Cùng một yêu cầu về đường kính lỗ có thể đòi hỏi các phương pháp gia công khác nhau tùy thuộc vào vật liệu, độ dày chi tiết và yêu cầu dung sai.
Tính linh hoạt về hình dạng và kích thước của lỗ
Gia công khoan CNC chủ yếu được sử dụng để tạo ra các lỗ tròn thông thường. Khi các bộ phận bằng nhựa cần lỗ lắp ráp, lỗ định vị hoặc lỗ bắt bu lông, khoan thường là một lựa chọn đơn giản nếu đường kính lỗ cố định và không yêu cầu hình dạng phức tạp. Gia công phay CNC phù hợp hơn cho các cấu trúc lỗ phức tạp. Ví dụ, các bộ phận hỗ trợ bằng nhựa trong thiết bị tự động hóa có thể cần các rãnh dài để cho phép điều chỉnh vị trí bu lông trong quá trình lắp ráp. Vỏ thiết bị có thể cần đường kính lỗ không tiêu chuẩn để phù hợp với các đầu nối chuyên dụng, trong khi một số bộ phận kết cấu có thể yêu cầu hình dạng bên trong cụ thể. Các cấu trúc này có thể được tạo ra bằng cách điều khiển đường chạy dao phay, mang lại tính linh hoạt cao hơn trong thiết kế.
Những khác biệt chính có thể được tóm tắt như sau:
Lỗ tròn tiêu chuẩn: Việc khoan thường giúp lập trình dễ dàng hơn và phù hợp với các chi tiết có đường kính lỗ đồng nhất.
Các rãnh dài hoặc lỗ có hình dạng bất thường: Gia công phay có thể kiểm soát kích thước biên dạng và hình dạng đầu mút, do đó phù hợp với các chi tiết có yêu cầu cấu trúc đặc biệt.
Lỗ đường kính lớn: Có thể lựa chọn khoan hoặc phay tùy thuộc vào vật liệu, khả năng của máy và điều kiện dụng cụ. Gia công thô và gia công tinh cũng có thể được kết hợp.
Các cấu trúc cần điều chỉnh đường kính: Gia công phay cho phép thay đổi kích thước bằng cách điều chỉnh đường chạy dao, nhưng vẫn cần đánh giá độ mòn dao, độ ổn định gia công và dung sai thực tế.
Sự khác biệt về hiệu quả gia công và chi phí sản xuất
Trong sản xuất hàng loạt, hiệu quả gia công ảnh hưởng trực tiếp đến chi phí đơn vị. Khoan thường liên quan đến các đường chạy dao tương đối ngắn và thiết lập chương trình đơn giản. Đối với các chi tiết nhựa có đường kính lỗ giống nhau và vị trí lỗ được xác định rõ ràng, khoan có thể giảm bớt các phép tính đường chạy dao phức tạp và thời gian gia công. Do đó, nó thường được sử dụng cho các lỗ lắp ráp và định vị thông thường. Phay mang lại sự linh hoạt hơn trong đường chạy dao, nhưng một số cấu trúc lỗ yêu cầu dao di chuyển dọc theo các đường tròn hoặc các biên dạng phức tạp, có khả năng làm tăng khoảng cách cắt và thời gian gia công. Nếu một chi tiết yêu cầu các lỗ có nhiều đường kính khác nhau hoặc có hình dạng lỗ phức tạp, phay có thể giảm nhu cầu chuẩn bị các dụng cụ chuyên dụng và giúp dễ dàng gia công các thông số kỹ thuật khác nhau thông qua điều chỉnh chương trình.
Sự khác biệt về chất lượng thành lỗ và kiểm soát độ chính xác kích thước
Độ dẫn nhiệt của nhựa nói chung thấp hơn so với nhiều kim loại, do đó nhiệt sinh ra trong quá trình cắt có thể tập trung xung quanh vùng tiếp xúc giữa dụng cụ và phôi. Một số loại nhựa mềm đi khi bị nung nóng, trong khi những loại khác có thể phục hồi đàn hồi sau khi lực kẹp được giải phóng. Vì vậy, cả khoan và phay đều cần chú ý đến độ sắc bén của dụng cụ, các thông số cắt, việc thoát phoi và phương pháp kẹp phôi. Trong quá trình khoan, đường kính lỗ và chất lượng thành lỗ có thể bị ảnh hưởng bởi độ lệch tâm của mũi khoan, độ mòn dụng cụ, việc thoát phoi kém và hiện tượng đàn hồi ngược của vật liệu. Đối với các lỗ sâu, độ thẳng và tính toàn vẹn của các cạnh vào và ra cũng cần được xem xét. Việc thoát phoi không đủ có thể gây ra các vết xước hoặc hư hỏng nhiệt cục bộ trên thành lỗ. Phay có thể điều chỉnh đường kính lỗ bằng cách điều chỉnh đường chạy dao và lượng dư hoàn thiện, nhưng độ lệch tâm của dụng cụ, độ rung của máy và sự thay đổi lực cắt cũng có thể gây ra sai số kích thước. Đối với các chi tiết thành mỏng, áp lực kẹp quá mức hoặc lực cắt không đều có thể dẫn đến biến dạng cục bộ. Do đó, gia công nhựa chính xác đòi hỏi các phương pháp đo lường phù hợp với yêu cầu bản vẽ, bao gồm kiểm tra đường kính lỗ, độ tròn, khoảng cách giữa các lỗ và độ chính xác vị trí. Đối với các lỗ có yêu cầu lắp ráp khắt khe, kích thước cũng cần được kiểm tra lại so với các bộ phận ghép nối thực tế. Chỉ riêng thành lỗ trông nhẵn mịn không chứng tỏ độ chính xác kích thước yêu cầu đã đạt được.
Nên lựa chọn phương pháp khoan hay phay như thế nào tùy thuộc vào vật liệu nhựa và yêu cầu của chi tiết?
Khi xác định quy trình gia công, trước tiên cần xem xét đường kính lỗ, độ sâu, dung sai, hình dạng và các yêu cầu lắp ráp được chỉ định trong bản vẽ chi tiết. Sau đó, cần xem xét đặc tính cắt của vật liệu nhựa và số lượng sản xuất khi lập kế hoạch gia công. Đối với các chi tiết nhựa đặt làm riêng, việc xác định trước các kích thước quan trọng giúp các nhà cung cấp gia công lựa chọn các công cụ, đường gia công và phương pháp kiểm tra phù hợp, giảm thiểu việc sửa đổi chương trình và làm lại nhiều lần.
Chọn quy trình phù hợp với cấu trúc lỗ và độ dày chi tiết.
Hình dạng lỗ và cấu trúc chi tiết là những yếu tố quan trọng khi lựa chọn quy trình gia công. Các lỗ tròn thông thường thường có thể được khoan, trong khi các lỗ có hình dạng bất thường, các rãnh dài và các lỗ yêu cầu điều chỉnh biên dạng chính xác thì phù hợp hơn với phương pháp phay. Đối với các lỗ đường kính lớn, lỗ sâu hoặc lỗ nằm trong các khu vực thành mỏng, cần phải đánh giá thêm về lực cắt, khả năng thoát phoi và khả năng đỡ phôi.
Lỗ xuyên tròn tiêu chuẩn: Nếu đường kính lỗ cố định, cấu trúc đơn giản và yêu cầu dung sai vừa phải, có thể xem xét khoan CNC trước tiên.
Lỗ đường kính lớn hoặc yêu cầu độ chính xác cao: Có thể lựa chọn khoan, doa hoặc phay tùy thuộc vào khả năng của máy, đặc tính vật liệu và yêu cầu dung sai. Có thể kết hợp gia công thô và gia công tinh khi cần kiểm soát kích thước nghiêm ngặt.
Các rãnh dài và lỗ có hình dạng bất thường: Gia công phay CNC thường phù hợp vì đường chạy dao được lập trình có thể kiểm soát chiều dài, chiều rộng, bán kính đầu và hình dạng bên trong của lỗ.
Lỗ trên các chi tiết nhựa thành mỏng: Vị trí kẹp và trình tự cắt cần được sắp xếp cẩn thận để tránh nứt xung quanh lỗ, biến dạng phôi và vỡ vụn ở đầu ra.
Cấu trúc lỗ sâu: Việc thoát phoi, độ cứng vững của dụng cụ và độ thẳng của lỗ cần được đặc biệt chú ý. Gia công từng bước và kiểm tra trong quá trình gia công có thể là cần thiết.
Nếu mép lỗ phải khớp khít với các bộ phận khác, bản vẽ cũng cần chỉ rõ các yêu cầu về vát cạnh, loại bỏ bavia và chất lượng cạnh. Đối với các bộ phận bằng nhựa được thiết kế để chứa gioăng, bạc lót hoặc đầu nối chính xác, kích thước hình học ngoài đường kính lỗ cũng có thể ảnh hưởng trực tiếp đến hiệu suất lắp ráp.
Điều chỉnh các thông số gia công theo loại vật liệu nhựa.
Các loại nhựa khác nhau có đặc tính khác nhau trong quá trình cắt, vì vậy không nên áp dụng cùng một thông số gia công cho mọi loại vật liệu.
POM (Polyoxymethylene): POM thường có độ ổn định kích thước và khả năng gia công tốt, thích hợp cho nhiều cấu kiện kết cấu chính xác. Trong quá trình khoan, dụng cụ phải luôn sắc bén và phoi phải được thoát ra hiệu quả để tránh tích tụ bên trong lỗ.
Nylon (PA): Nylon có độ bền tốt, nhưng khả năng hấp thụ độ ẩm của nó có thể gây ra những thay đổi về kích thước tùy thuộc vào độ ẩm và điều kiện vật liệu. Đối với các chi tiết nylon có dung sai kích thước nghiêm ngặt, cần xem xét điều kiện vật liệu và độ ổn định kích thước sau gia công để tránh nhầm lẫn những thay đổi kích thước do môi trường với lỗi gia công đơn thuần.
ABS: ABS thường được sử dụng cho vỏ thiết bị và các bộ phận công nghiệp nói chung. Nhiệt độ cắt và điều kiện dụng cụ cần được kiểm soát thích hợp để giảm thiểu gờ cạnh lỗ, chảy cục bộ và hư hỏng về mặt thẩm mỹ.
PC (Polycarbonate): PC có độ bền cao và khả năng chống va đập nhất định. Tuy nhiên, độ sắc bén của dụng cụ, nhiệt độ cục bộ và sự tập trung ứng suất vẫn cần được xem xét, đặc biệt đối với các chi tiết thành mỏng và các lỗ nằm gần mép.
PEEK: PEEK là một loại nhựa kỹ thuật hiệu năng cao được sử dụng trong các ứng dụng công nghiệp đòi hỏi khắt khe. Các thông số gia công cần được thiết lập theo từng loại nhựa cụ thể, cấu trúc chi tiết và yêu cầu về kích thước. Nên tiến hành gia công thử để kiểm tra đường kính lỗ và chất lượng bề mặt khi cần thiết.
Tốc độ trục chính, tốc độ tiến dao, chiều sâu cắt và hình dạng dao phải phối hợp nhịp nhàng. Tốc độ trục chính quá cao hoặc tốc độ tiến dao không phù hợp có thể gây tích tụ nhiệt, tạo bavia hoặc hư hỏng bề mặt. Tốc độ tiến dao quá cao có thể làm tăng lực cắt và làm biến dạng các chi tiết có thành mỏng. Việc lựa chọn dao cũng cần tính đến hình dạng của phôi nhựa để đảm bảo việc thoát phôi hiệu quả và ngăn ngừa việc cắt lặp lại làm hỏng thành lỗ.
Lập kế hoạch gia công theo dung sai, khối lượng sản xuất và yêu cầu lắp ráp.
Đối với các chi tiết nhựa thông thường, đường kính lỗ có thể chỉ cần đáp ứng các yêu cầu lắp đặt cơ bản. Đối với các giá đỡ chính xác, các bộ phận truyền động và cấu trúc định vị, đường kính lỗ, độ tròn, dung sai vị trí và khoảng cách giữa các lỗ có thể có các yêu cầu nghiêm ngặt hơn nhiều. Quá trình gia công phải phù hợp với các thông số kỹ thuật này. Đối với các chi tiết tùy chỉnh sản xuất với số lượng nhỏ, phay có thể đáp ứng các đường kính và hình dạng lỗ khác nhau thông qua điều chỉnh chương trình, giảm nhu cầu chuẩn bị các dụng cụ chuyên dụng. Đối với các sản phẩm được sản xuất với số lượng lớn trong thời gian dài, hiệu quả khoan và lợi ích tiềm năng của các đồ gá chuyên dụng có thể được đánh giá khi đường kính và cấu trúc lỗ được giữ cố định. Khi một chi tiết chứa cả lỗ tiêu chuẩn và lỗ chuyên dụng, có thể sử dụng phương pháp gia công kết hợp. Đối với các lỗ có yêu cầu nghiêm ngặt, có thể dành một lượng dư gia công thích hợp, sau đó kiểm tra kích thước sau khi gia công. Trong quá trình báo giá và thảo luận kỹ thuật, nên cung cấp đầy đủ các tệp CAD hoặc bản vẽ kỹ thuật chỉ rõ cấp vật liệu, độ dày chi tiết, đường kính lỗ, dung sai, độ sâu lỗ, chất lượng bề mặt và số lượng đặt hàng ước tính. Đối với các lỗ được thiết kế để lắp bu lông, bạc lót, chốt hoặc các bộ phận khác, phương pháp lắp ráp và yêu cầu về độ khít cũng cần được cung cấp.
Câu Hỏi Thường Gặp
Câu 1: Gia công bằng máy CNC có luôn kém chính xác hơn so với phay đối với các chi tiết nhựa không?
Không. Khoan phù hợp với nhiều lỗ tròn tiêu chuẩn và có thể đạt được độ chính xác kích thước tốt khi độ chính xác của máy, điều kiện dụng cụ và thông số gia công phù hợp. Phay có thể điều chỉnh đường kính và hình dạng lỗ thông qua đường chạy dao, nhưng nó cũng bị ảnh hưởng bởi độ cứng vững của máy, độ lệch tâm của dao, lực cắt và biến dạng dẻo. Nếu một chi tiết chỉ cần các lỗ lắp đặt thông thường, khoan có thể đã đáp ứng được yêu cầu, do đó không cần thiết phải chuyển sang phay chỉ để cải thiện độ chính xác. Đối với các lỗ có dung sai đường kính nghiêm ngặt hoặc hình dạng không đều, cần lựa chọn quy trình dựa trên khả năng của máy và kết quả kiểm tra thực tế chứ không nên cho rằng một phương pháp nào đó luôn chính xác hơn.
Câu 2: Tại sao phương pháp phay thường được sử dụng để tạo các lỗ lớn trên các chi tiết nhựa?
Các lỗ có đường kính lớn có thể đòi hỏi các yếu tố như kích thước dụng cụ, khả năng máy móc, chiều sâu gia công và chất lượng thành lỗ. Gia công phay có thể loại bỏ vật liệu dần dần dọc theo đường chạy dao đã được lập trình và kiểm soát đường kính lỗ cuối cùng bằng cách điều chỉnh quỹ đạo gia công. Đối với một số cấu trúc, có thể sử dụng phương pháp khoan thích hợp để gia công thô trước, sau đó là phay để tinh chỉnh kích thước. Tuy nhiên, không phải tất cả các lỗ lớn đều cần phay. Đối với các chi tiết có độ dày vật liệu, đường kính lỗ và điều kiện máy móc phù hợp, mũi khoan đường kính lớn cũng có thể mang lại hiệu quả cao. Phương pháp cuối cùng nên được xác định bằng cách xem xét vật liệu nhựa, dung sai lỗ, điều kiện dụng cụ và số lượng sản xuất.
Câu 3: Tại sao các bộ phận bằng nhựa thường bị gờ sau khi gia công bằng máy CNC?
Sự hình thành bavia có thể liên quan đến độ bền của nhựa, độ sắc bén của dụng cụ, hình dạng mũi khoan, thông số tốc độ tiến dao và khả năng đỡ phôi. Khi mũi khoan xuyên qua phôi, vật liệu ở lối ra có thể bị rách do thiếu sự hỗ trợ cần thiết, tạo thành bavia ở mép. Nếu nhiệt độ cắt quá cao, một số vật liệu cũng có thể bị mềm và hư hại bề mặt. Các biện pháp cải thiện bao gồm sử dụng mũi khoan phù hợp với nhựa, duy trì độ sắc bén của dụng cụ, điều chỉnh tốc độ tiến dao, cải thiện khả năng đỡ ở lối ra của lỗ và bố trí thao tác loại bỏ bavia theo cấu trúc của chi tiết. Đối với các chi tiết nhựa có tiêu chuẩn thẩm mỹ cao hoặc yêu cầu lắp ráp chính xác, cần kiểm tra cả các cạnh lỗ xem có bị vỡ, nứt và biến dạng rõ ràng hay không.
Câu 4: Gia công phay CNC có phù hợp với tất cả các loại vật liệu nhựa không?
Gia công phay CNC có thể được sử dụng cho nhiều loại nhựa kỹ thuật và nhựa thông dụng, nhưng các thông số gia công phải được điều chỉnh theo tính chất vật liệu. Các loại nhựa khác nhau có độ bền, độ cứng, khả năng chịu nhiệt và khả năng phục hồi đàn hồi khác nhau. Việc áp dụng cùng một dụng cụ và thông số cắt cho mọi vật liệu có thể dẫn đến chất lượng thành lỗ không nhất quán hoặc sai lệch kích thước. Trước khi gia công, cần xác nhận mác vật liệu và cấu trúc chi tiết, và lựa chọn dụng cụ phù hợp với hình dạng lỗ, dung sai và yêu cầu bề mặt. Đối với nhựa kỹ thuật hiệu năng cao, cấu trúc thành mỏng và các chi tiết chính xác, việc gia công thử nghiệm có thể cần thiết để xác minh đường kính lỗ và chất lượng bề mặt thành phẩm đáp ứng yêu cầu trước khi bắt đầu sản xuất hàng loạt.
Kết luận
Sự khác biệt chính giữa khoan và phay CNC đối với các chi tiết nhựa là ở chỗ khoan sử dụng mũi khoan di chuyển dọc theo trục để tạo ra các lỗ tròn, trong khi phay kiểm soát việc loại bỏ vật liệu thông qua đường chạy dao và có thể tạo ra các cấu trúc như lỗ tròn, rãnh dài và lỗ có hình dạng bất thường. Khoan thường có đường chạy dao đơn giản, lập trình dễ dàng và phù hợp với gia công lặp đi lặp lại. Phay mang lại lợi thế về tính linh hoạt trong hình dạng lỗ, điều chỉnh đường kính và kiểm soát biên dạng. Việc lựa chọn quy trình cần xem xét vật liệu nhựa, đường kính lỗ, độ sâu lỗ, dung sai kích thước, độ dày chi tiết, số lượng sản xuất và yêu cầu lắp ráp. Có thể xem xét khoan trước tiên đối với các lỗ tròn đơn giản, tiêu chuẩn, trong khi phay hoặc quy trình kết hợp khoan và phay có thể phù hợp hơn đối với các biên dạng phức tạp, lỗ đường kính lớn hoặc các cấu trúc yêu cầu hoàn thiện chính xác.
Bất kể phương pháp nào được chọn, điều kiện dụng cụ, thông số cắt, việc thoát phoi và áp lực kẹp phải được kiểm soát một cách thích hợp. Cần thực hiện các kiểm tra kích thước cần thiết để xác minh chất lượng gia công. Khi đặt hàng các chi tiết nhựa gia công CNC theo yêu cầu, nên cung cấp bản vẽ chi tiết, mác vật liệu, kích thước và cấu trúc lỗ, yêu cầu dung sai và số lượng đặt hàng. Nhà cung cấp gia công chuyên nghiệp có thể sử dụng thông tin này để đánh giá các tùy chọn dụng cụ, đường gia công, trình tự thao tác và yêu cầu kiểm tra chất lượng, giúp xác định quy trình đáp ứng nhu cầu ứng dụng thực tế đồng thời kiểm soát chi phí sản xuất.
















