
Vật liệu composite sợi carbon được sử dụng rộng rãi trong ngành hàng không vũ trụ, ô tô, máy bay không người lái, thiết bị y tế và sản xuất thiết bị cao cấp nhờ độ bền cao, trọng lượng nhẹ và khả năng chống ăn mòn tuyệt vời. Tuy nhiên, trong quá trình gia công phay CNC, độ ổn định gia công của các vật liệu này thấp hơn nhiều so với kim loại. Ngay cả thao tác không đúng cách nhỏ cũng có thể dễ dàng dẫn đến tách lớp, gờ, kéo sợi hoặc hư hỏng nhiệt cục bộ. Những khuyết tật này không chỉ ảnh hưởng đến chất lượng bề ngoài mà còn có thể làm suy yếu độ tin cậy của cấu trúc. Do đó, cần có sự kiểm soát toàn diện từ nhiều khía cạnh, bao gồm dụng cụ, thông số, thoát phoi và chiến lược quy trình.
Vì sao gia công phay vật liệu composite sợi carbon dễ bị tách lớp và tạo gờ?
Để kiểm soát hiệu quả các khuyết tật gia công, trước tiên cần phải hiểu rõ nguyên nhân gốc rễ của chúng và tối ưu hóa từ nguồn gốc.
Sự mất ổn định do cấu trúc lớp sợi gây ra
Vật liệu composite sợi carbon được cấu tạo từ các lớp sợi và ma trận nhựa xen kẽ. Các hướng xếp lớp khác nhau thể hiện các phản ứng cơ học khác nhau, dẫn đến lực cắt không đồng đều trong quá trình gia công.
- Lên kế hoạch hướng cắt cẩn thận để tránh va chạm đột ngột vào các cạnh.
- Thiết kế đường chạy dao dựa trên góc xếp sợi để giảm hiện tượng sợi bị kéo ra khỏi khuôn.
Sử dụng chuyển động dụng cụ mượt mà hơn ở các vùng thành mỏng và cạnh để giảm sự tập trung ứng suất cục bộ.
Sự mài mòn dụng cụ dẫn đến chất lượng cắt giảm.
Vật liệu sợi carbon có tính mài mòn cao, khiến dụng cụ nhanh chóng bị cùn trong quá trình gia công. Điều này làm thay đổi cơ chế cắt từ cắt sạch sang xé và ép đùn. Do đó, nên ưu tiên sử dụng các dụng cụ PCD có khả năng chống mài mòn cao hoặc dụng cụ phủ kim cương. Tình trạng dụng cụ phải được theo dõi liên tục để tránh sử dụng các cạnh đã bị mòn đáng kể cho các công đoạn hoàn thiện. Cần thiết lập một hệ thống quản lý tuổi thọ dụng cụ để giảm thiểu sự không ổn định về chất lượng do sự thay đổi độ mòn của dụng cụ gây ra.
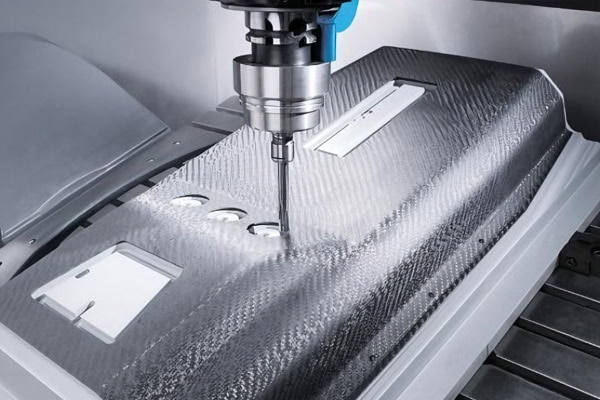
Lựa chọn dụng cụ phù hợp để kiểm soát hiện tượng tách lớp và gờ cạnh
Hiệu suất của dụng cụ quyết định trực tiếp chất lượng cắt sợi và là yếu tố then chốt trong việc kiểm soát các khuyết tật gia công.
Sử dụng hệ thống dụng cụ có khả năng chống mài mòn cao.
Đối với vật liệu composite sợi carbon, khả năng chống mài mòn và độ ổn định của lưỡi cắt cần được ưu tiên. Dụng cụ PCD phù hợp cho sản xuất hàng loạt với chu kỳ dài và độ bền cao, trong khi dụng cụ cacbua phủ kim cương mang lại sự cân bằng tốt giữa chi phí và hiệu suất. Duy trì lưỡi cắt sắc bén giúp đạt được sự cắt sạch thay vì làm rách sợi.
Tối ưu hóa thiết kế hình học công cụ
Cấu trúc dụng cụ ảnh hưởng trực tiếp đến hướng lực cắt và hành vi phá hủy vật liệu.
- Sử dụng các thiết kế cạnh sắc bén phù hợp với vật liệu composite để giảm hiện tượng rách sợi.
- Điều chỉnh góc xoắn ốc cho phù hợp để giảm thiểu hiện tượng nâng sợi.
Sử dụng các dụng cụ chuyên dụng cho lỗ, rãnh và cấu trúc thành mỏng để cải thiện độ ổn định gia công cục bộ.
Giảm thiểu sai sót trong gia công bằng cách điều chỉnh thông số cắt.
Dựa trên việc lựa chọn công cụ phù hợp, các thông số tối ưu có thể giúp ổn định hơn nữa quá trình gia công.
Tối ưu hóa sự phù hợp giữa tốc độ trục chính và tốc độ cấp liệu.
Việc kết hợp các thông số không phù hợp có thể gây tích tụ nhiệt hoặc tác động quá mức.
- Điều chỉnh tốc độ trục chính sao cho phù hợp với đặc tính vật liệu và thông số kỹ thuật của dụng cụ.
- Duy trì tốc độ cấp liệu ổn định để đảm bảo quá trình cắt diễn ra liên tục thay vì ma sát lặp đi lặp lại.
Phân biệt rõ các thông số gia công thô và gia công tinh để tránh tải trọng quá mức trong các công đoạn sau.
Kiểm soát độ sâu cắt và tải trọng hướng tâm
Khối lượng cắt một lần quá lớn làm tăng đáng kể nguy cơ tách lớp.
- Sử dụng chiến lược loại bỏ vật liệu từng lớp để giảm độ dày dần dần.
- Giảm tải trọng cắt ở những khu vực thành mỏng để tránh biến dạng kết cấu.
Sử dụng lượng vật liệu dư nhỏ trong quá trình hoàn thiện để cải thiện chất lượng cạnh và độ chính xác về kích thước.
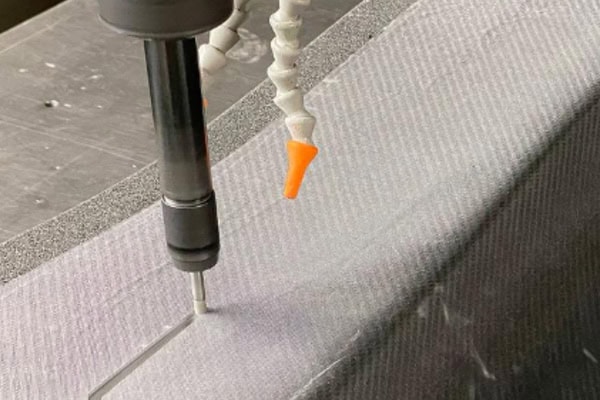
Tăng cường khả năng thoát phôi và kiểm soát kẹp phôi.
Bụi và vụn sợi carbon, nếu không được loại bỏ kịp thời, có thể ảnh hưởng đến độ ổn định gia công và an toàn thiết bị.
Nâng cao hiệu quả loại bỏ phoi và hút bụi.
Bụi sợi carbon vừa có tính mài mòn vừa nguy hiểm và cần được kiểm soát đúng cách.
- Sử dụng hệ thống hút chân không để loại bỏ bụi trong quá trình gia công.
- Giữ khu vực gia công sạch sẽ để tránh nhiễm bẩn thứ cấp do quá trình cắt gọt.
Tối ưu hóa đường dẫn thoát phôi trong các rãnh sâu và cấu trúc kín để ngăn ngừa sự tích tụ.
Cải thiện độ ổn định của giá đỡ phôi
Việc kẹp phôi không đúng cách có thể làm tăng độ rung và biến dạng cục bộ. Do đó, cần bổ sung các điểm đỡ dựa trên đặc điểm cấu trúc để giảm rung động thành mỏng. Lực kẹp cần được phân bố đều để tránh làm vỡ vụn cục bộ. Đối với các chi tiết phức tạp hoặc lớn, có thể sử dụng các thiết bị kẹp chân không để cải thiện độ ổn định tổng thể. Việc giữ phôi ổn định đảm bảo dụng cụ đi theo đúng đường dẫn đã định, giảm hiện tượng tách lớp và hình thành bavia.
Đạt được khả năng gia công phay composite ổn định hơn thông qua chiến lược đường chạy dao
Đối với các yêu cầu độ chính xác cao, việc tối ưu hóa công cụ và thông số thôi là chưa đủ; đường gia công cũng phải được thiết kế một cách có hệ thống.
Tối ưu hóa chiến lược gia nhập và rút lui
Việc đưa dụng cụ vào không đúng cách có thể gây ra tải trọng va đập đột ngột.
- Tránh đâm thẳng đứng vào vật liệu để giảm chấn động.
- Sử dụng phương pháp vào dốc hoặc vòng cung để tăng dần lực cắt.
Để lại lượng dự phòng hoàn thiện ở các khu vực đường viền quan trọng để giảm thiểu các khuyết tật ở mép.
Xây dựng quy trình chuyên biệt cho các công trình trọng yếu.
Các vách mỏng, lỗ hổng và cạnh sắc là những khu vực có nguy cơ lỗi cao và cần được kiểm soát đặc biệt.
- Sử dụng các phương pháp cắt nhẹ cho các vùng thành mỏng để giảm tác động của lực ngang.
- Phân bổ các công đoạn hoàn thiện riêng biệt cho lỗ và rãnh để nâng cao chất lượng cục bộ.
- Sử dụng các lớp bảo vệ tạm thời hoặc các vật liệu hỗ trợ bổ sung khi cần thiết để bảo vệ các cấu trúc cạnh quan trọng.
Thông qua thiết kế quy trình theo vùng, độ ổn định tổng thể của quá trình gia công có thể được cải thiện đáng kể.
Kết luận
Hiện tượng tách lớp và bavia trong quá trình phay vật liệu composite sợi carbon về cơ bản là kết quả của sự kết hợp các yếu tố như tình trạng dụng cụ, thông số cắt, cấu trúc vật liệu, phương pháp kẹp phôi và chiến lược đường chạy dao. Chỉ thông qua phân tích tiền gia công có hệ thống và lập kế hoạch quy trình phù hợp với từng cấu trúc khác nhau mới có thể đạt được quá trình gia công ổn định và chất lượng cao. TiRapid cung cấp các giải pháp phay CNC tùy chỉnh cho các chi tiết composite sợi carbon, giúp khách hàng cải thiện chất lượng cạnh và tính nhất quán của lô sản phẩm đồng thời đảm bảo độ chính xác về kích thước.















