
POM (Polyoxymethylene, còn được gọi là acetal/acetal) là một loại nhựa kỹ thuật điển hình, nổi tiếng với độ ổn định kích thước tuyệt vời, khả năng chống mài mòn và ma sát thấp trong gia công CNC. Nó được sử dụng rộng rãi trong bánh răng, bạc lót, thanh trượt và các bộ phận kết cấu chính xác. Tuy nhiên, nó cũng khá nhạy cảm với các quy trình gia công. Việc kiểm soát thông số hoặc quy trình không phù hợp có thể dễ dàng dẫn đến biến dạng, cong vênh và sai lệch kích thước.
Vật liệu POM có những đặc tính gì trong gia công CNC?
POM là một loại nhựa kỹ thuật nhiệt dẻo có độ kết tinh cao, độ cứng và khả năng chống mài mòn cao, đồng thời có độ hấp thụ nước cực thấp, dẫn đến độ ổn định kích thước vượt trội so với các vật liệu nylon thông thường.
Trong lĩnh vực gia công CNC, các đặc điểm của nó có thể được tóm tắt trong ba điểm sau:
- Nó có khả năng gia công tốt, dẫn đến lực cản gia công thấp và dễ tạo hình;
- Nó nhạy cảm với nhiệt, nhiệt độ cục bộ quá cao có thể dẫn đến hiện tượng chảy cạnh hoặc biến dạng;
- Nó có ứng suất bên trong, khiến các bộ phận dày hoặc cấu trúc phức tạp dễ bị biến dạng đàn hồi sau khi gia công.
Do đó, mặc dù POM có vẻ "dễ gia công", việc sản xuất các bộ phận có độ chính xác cao phụ thuộc vào kiểm soát quy trình, chứ không chỉ đơn thuần là khả năng cắt của dụng cụ.
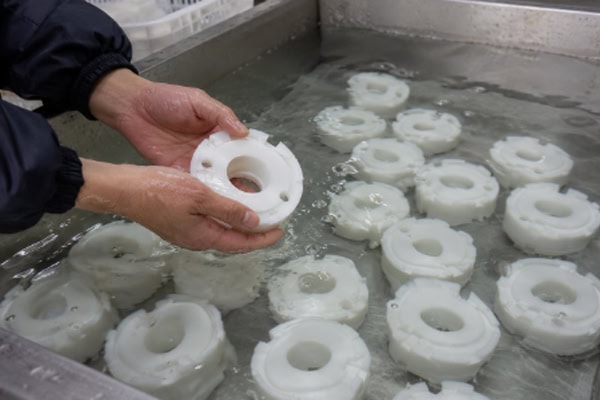
Các bước tiêu chuẩn cho gia công CNC POM
Xử lý sơ bộ và lựa chọn vật liệu
Trước khi bắt đầu gia công CNC, việc lựa chọn vật liệu và xử lý sơ bộ là những bước đầu tiên quyết định chất lượng cuối cùng. Vật liệu POM (Polyoxymethylene) phải được xác nhận là dạng thanh đùn đồng nhất hoặc tấm chất lượng cao, có cấu trúc bên trong ổn định và không có bọt khí, tạp chất hoặc tách lớp rõ ràng. Điều đặc biệt quan trọng là tránh sử dụng vật liệu POM tái chế, vì chiều dài chuỗi phân tử giảm sau khi nấu chảy nhiều lần, dễ dẫn đến các vấn đề như độ bền không đồng đều, độ giòn cục bộ và sự thay đổi kích thước sau khi gia công. Đối với các bộ phận có độ chính xác cao (như bánh răng, thanh trượt và các cấu kiện kết cấu chính xác), nói chung nên sử dụng POM đồng polymer nhập khẩu hoặc vật liệu có độ kết tinh cao để đảm bảo độ ổn định kích thước và khả năng chống mài mòn nhất quán. Đồng thời, vật liệu nên được để ở nhiệt độ phòng trước khi gia công để nhiệt độ của nó phù hợp với môi trường xưởng, giảm thiểu sai sót do giãn nở và co lại nhiệt.
Giai đoạn gia công thô
Mục tiêu cốt lõi của gia công thô là nhanh chóng loại bỏ vật liệu thừa và tạo hình dạng gần đúng cho sản phẩm mong muốn, thay vì theo đuổi độ chính xác tuyệt đối. Giai đoạn này thường sử dụng tốc độ tiến dao và tốc độ trục chính cao hơn để nâng cao hiệu quả gia công. Tuy nhiên, điều quan trọng là phải kiểm soát chặt chẽ chiều sâu cắt mỗi lần để tránh cắt quá mức có thể gây ra hiện tượng gia nhiệt cục bộ tức thời. Vật liệu POM rất nhạy cảm với nhiệt độ; nhiệt độ cục bộ quá cao có thể dễ dàng dẫn đến các vấn đề như làm mềm, kéo sợi, làm trắng bề mặt và thậm chí là bám dính vết cắt. Duy trì khả năng loại bỏ phoi tốt cũng được khuyến nghị để ngăn ngừa sự tích tụ phoi trong khu vực gia công, vì điều này có thể gây ra ma sát thứ cấp và tích tụ nhiệt, ảnh hưởng đến chất lượng tạo hình ban đầu của phôi.
Bán hoàn thiện
Mục đích chính của gia công bán tinh là giải phóng dần ứng suất bên trong và sửa chữa các lỗi gia công thô. Ở giai đoạn này, lượng cắt cần được giảm đáng kể và cần sử dụng đường chạy dao ổn định hơn để vật liệu dần ổn định. Việc loại bỏ lượng dư theo từng lớp có thể giảm thiểu hiệu quả các vấn đề cong vênh hoặc đàn hồi kích thước do giải phóng ứng suất trong quá trình gia công. Hơn nữa, nên tăng tính đồng nhất của đường chạy dao ở giai đoạn này để tránh việc cắt tập trung ở một số khu vực nhất định, từ đó cải thiện độ ổn định của quá trình gia công tinh tiếp theo.
Hoàn thiện và hiệu chỉnh kích thước
Công đoạn hoàn thiện là bước quan trọng quyết định độ chính xác và chất lượng bề mặt của sản phẩm cuối cùng. Nên sử dụng dao cắt cacbua sắc bén hoặc dao cắt một lưỡi có độ bóng cao để gia công các chi tiết có khối lượng nhỏ. Các thông số cắt cần được giữ ổn định nhất có thể để đảm bảo tính nhất quán về kích thước và độ hoàn thiện bề mặt, tránh việc hiệu chỉnh lặp đi lặp lại có thể dẫn đến tích lũy sai số. Đối với các chi tiết có độ chính xác cao, nói chung nên hoàn thành quá trình gia công trong một lần thiết lập duy nhất để giảm thiểu sai lệch trục hoặc vuông góc do lỗi kẹp, từ đó đảm bảo độ chính xác tổng thể của cấu trúc.
Làm mát và làm sạch
Không nên sử dụng làm mát bằng nước mạnh trong quá trình gia công POM, vì chất làm mát có thể khiến vật liệu hấp thụ nước, dẫn đến nhiễm bẩn bề mặt hoặc thay đổi ứng suất vi mô, từ đó ảnh hưởng đến độ ổn định kích thước. Làm mát bằng không khí hoặc làm mát bằng phun sương siêu nhỏ được ưu tiên hơn, giúp làm mát khu vực gia công hiệu quả đồng thời giữ cho khu vực đó sạch sẽ. Sau khi gia công, cần làm sạch phoi ngay lập tức để ngăn ngừa mảnh vụn còn sót lại làm trầy xước bề mặt phôi và giúp duy trì độ chính xác khi kiểm tra và lắp ráp sau này.
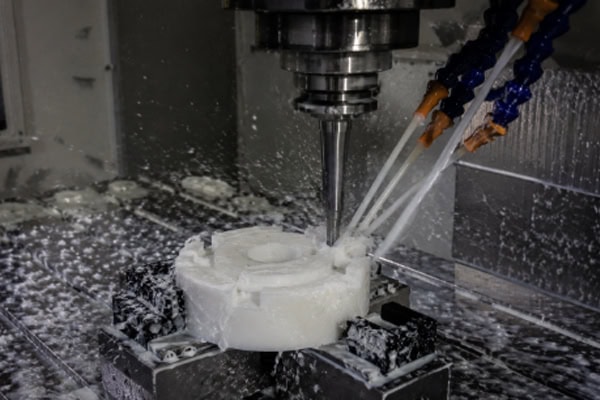
Các vấn đề thường gặp nhất trong gia công POM
Để nâng cao chất lượng gia công CNC POM (acetal), cốt lõi nằm ở “kiểm soát nhiệt độ, kiểm soát ứng suất và kiểm soát đường chạy dao”. Các thông số cắt cần tránh hiện tượng sinh nhiệt do ma sát gây ra bởi tốc độ cao và tốc độ tiến dao thấp. Nên sử dụng tốc độ trung bình với tốc độ tiến dao cao hơn, tạo ra hiện tượng “tách nhanh” thay vì “cạo ma sát”, giảm biến dạng nhiệt tại nguồn. Hơn nữa, các dụng cụ cắt phải được giữ sắc bén, ưu tiên sử dụng dụng cụ carbide một lưỡi hoặc có góc thoát phôi lớn để tăng cường khả năng loại bỏ phôi và ngăn ngừa hiện tượng rối phôi có thể dẫn đến cắt thứ cấp và xước bề mặt. Trong đường chạy dao, nên sử dụng chiến lược loại bỏ vật liệu theo lớp và gia công đối xứng càng nhiều càng tốt để giảm hiện tượng cong vênh do tập trung ứng suất trong vật liệu. Đồng thời, nên để lại một lượng dư nhỏ cho công đoạn hoàn thiện và cho phép vật liệu nghỉ ngơi trong một khoảng thời gian sau khi gia công thô để cho phép ứng suất giải phóng tự nhiên trước khi thực hiện các hiệu chỉnh hoàn thiện. Ngoài ra, việc loại bỏ phôi bằng khí nén phù hợp hơn cho gia công POM so với việc sử dụng lượng lớn chất làm mát, giúp giảm thiểu sự tích tụ nhiệt cục bộ và duy trì bề mặt sạch. Thông qua các biện pháp kiểm soát chi tiết này, độ ổn định về kích thước, độ hoàn thiện bề mặt và tính nhất quán theo lô của các bộ phận POM có thể được cải thiện đáng kể.
Câu Hỏi Thường Gặp
Hỏi: Tại sao các chi tiết được gia công bằng máy POM đôi khi bị biến dạng hoặc có kích thước không ổn định?
Thường có ba lý do chính:
- Nhiệt độ gia công quá cao sẽ làm mềm vật liệu;
- Sự biến dạng xảy ra sau khi lực kẹp được giải phóng;
- Đường gia công không hợp lý dẫn đến sự tập trung ứng suất cục bộ.
Các giải pháp bao gồm: giảm nhiệt độ cắt, tối ưu hóa đường chạy dao (tránh cắt cục bộ kéo dài) và thực hiện gia công theo từng giai đoạn để giải phóng ứng suất. Đối với các chi tiết có độ chính xác cao, nên sử dụng phương pháp “gia công thô + nghỉ + gia công tinh”, phương pháp này cải thiện đáng kể độ ổn định.
Trong kết luận
POM (Polymer Oxide) rất phù hợp cho các chi tiết chính xác, chẳng hạn như bánh răng và thanh dẫn hướng, đòi hỏi cả khả năng chống mài mòn và hoạt động trơn tru. Tuy nhiên, đây cũng chính là vấn đề – gia công quá mức có thể dễ dàng gây biến dạng. Trên thực tế, nhiều vấn đề không phải do chất lượng máy móc không đạt yêu cầu, mà là do thiếu chú ý đến chi tiết. Ví dụ, dụng cụ cùn, tốc độ trục chính quá cao hoặc loại bỏ phoi không đủ đều có thể gây ra hiện tượng nóng cục bộ của vật liệu, dẫn đến hiện tượng bạc màu, cong vênh hoặc thậm chí sai lệch kích thước của các chi tiết. Kẹp giữ cũng là một khía cạnh quan trọng khác. Không giống như kim loại, POM không chịu được áp lực tốt; kẹp giữ quá mức tạo ra ứng suất bên trong, khiến nó đàn hồi trở lại sau khi gia công, dẫn đến thay đổi kích thước. Do đó, gia công POM không chỉ đơn thuần là cắt mà còn là kiểm soát trạng thái của nó. Kiểm soát nhiệt độ, giảm tốc độ cắt và đảm bảo loại bỏ phoi đúng cách là chìa khóa để sản xuất các chi tiết chất lượng cao một cách nhất quán. Đối với các lô chi tiết chính xác, nên sử dụng một bộ thông số quy trình cố định và tránh thay đổi dụng cụ và đường chạy dao thường xuyên để đạt được độ nhất quán tốt hơn.
















